Yatırımcılar bir XPS köpük levha üretim hattı seçerken genellikle iki soruyla başlar: Saatte ne kadar üretebilir ve komple hat ne kadara mal olur?
İşe yarar yanıtlar alabilmek için üretmeyi planladığınız levhaları, beklenen satış hacmini ve fabrikanızdaki koşulları net olarak bilmeniz gerekir. İkisi de 600 kg/saat olarak tanımlanan iki hat; kalınlık, yoğunluk, hammadde veya şişirici ajan farklı olduğunda kaliteli levhada farklı sürekli kapasiteler verebilir. Aynı şekilde iki teklif arasındaki fiyat farkı, tedarik kapsamındaki veya otomasyon düzeyindeki farklılıklardan kaynaklanıyor olabilir.
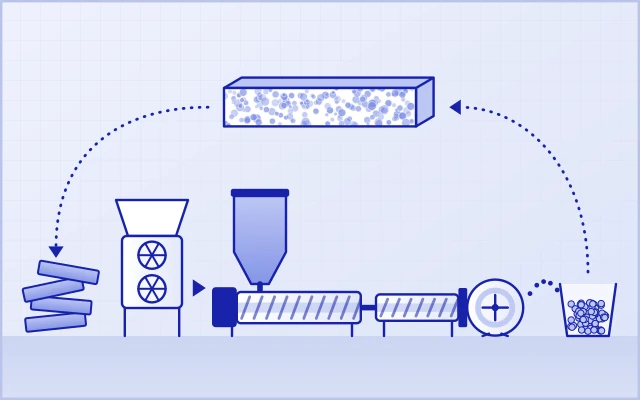
XPS üretim hattı, dozajlanan hammaddelerden başlayarak eriyik kompaundlama, şişirici ajan enjeksiyonu, eriyik soğutma, ekstrüzyonla şekillendirme ve hat sonu işlemlerle ekstrüde polistiren (XPS) köpük levha üreten entegre ve sürekli bir üretim sistemidir. Alıcı açısından hat seçiminin anahtarı; ürün gereksinimlerini, kapasite hedeflerini ve fabrika koşullarını birbiriyle eşleştirmektir.
USEON, işe hedef üründen başlamayı; ardından gerekli kapasiteyi, proses konfigürasyonunu, yatırım bütçesini ve fabrika koşullarını sırasıyla tanımlamayı önerir. Bu gereksinimler daha sonra teknik teklife ve kabul kriterlerine aktarılmalıdır.
01Önce üreteceğiniz levhaları tanımlayın
Ekipman tedarikçisiyle görüşmeden önce bir hedef ürün listesi hazırlayın. Kalınlık, genişlik ve yoğunluğun yanı sıra her ürün için kullanım alanlarını, performans gereksinimlerini ve satışlar içindeki tahmini payını da ekleyin.
| Tanımlanacak kalem | Hat seçimine etkisi |
|---|---|
| Ana uygulamalar ve müşteri gereksinimleri | Duvar veya çatı yalıtımı, yerden ısıtma yalıtımı, yük taşıyan yalıtım ve sandviç panel çekirdek malzemeleri; performans ve hat sonu işlemler açısından farklı öncelikler getirir. |
| Yaygın kalınlıklar, genişlikler ve her ölçünün payı | Hat modeli, kalıp, kalibrasyon sistemi ve hat sonu işlem kapasitesinin eşleştirilmesini etkiler. |
| Yoğunluk ve performans hedefleri | Hammadde, şişirici ajan ve proses kararlarının temelini oluşturur. Isıl iletkenlik, basma dayanımı, boyutsal kararlılık ve diğer özelliklere ilişkin gereksinimler birlikte belirtilmelidir. |
| Yüzey ve kenar profilleri | Kabuk alma, kanal açma, desen baskı (embossing), binili kenar veya lamba-zıvana profili gerekip gerekmediğini belirler. |
| Ölçü değişikliği sıklığı | Üretim planlamasını, ayar iş yükünü ve ürün değişimi kayıplarını etkiler. |
Hat seçiminde öncelik, satışların büyük bölümünü oluşturması beklenen ürünlere verilmelidir. Yalnızca ara sıra üretilen özel ölçüler ayrıca değerlendirilebilir; ancak bir hat, yalnızca belirtilen en geniş ölçü aralığını karşılayabildiği için rutin üretime uygun kabul edilmemelidir.
İnce ve kalın levhalar komple hattan farklı şeyler bekler. Yoğunluk, genişlik ve kaliteli nihai levhanın ağırlıkça kapasitesi aynı kaldığında daha ince levhalar daha yüksek hat hızı gerektirir. Örneğin kalınlık 50 mm'den 25 mm'ye indiğinde, geometri gereği gerekli hat hızı iki katına çıkar. Bu nedenle ince levha projelerinde kalibrasyon, çekme (haul-off), kesme ve istifleme kapasitesi ekstrüzyon kapasitesiyle birlikte değerlendirilmelidir.
Kalın levha üretiminde köpürtme, soğutma ve kalibrasyonun uyumuna, kalınlık boyunca kalite homojenliğine ve boyutsal kararlılığa daha fazla dikkat etmek gerekir. Bir hat belirtilen maksimum kalınlığı üretebilse bile, o kalınlıktaki kararlı kapasitesi ve nihai levha performansı yine de doğrulanmalıdır.
Sandviç veya kaplamalı paneller için çekirdek malzemeyi kendi bünyesinde üreten projelerde, hat sonundaki laminasyon prosesi yüzey, kalınlık toleransı ve yapışma konusunda özel gereksinimler getirebilir. Sac laminasyonu veya çimento esaslı kaplama gibi proseslere ait ekipman ayrı bir işlem olarak ele alınmalı ve tedarik kapsamı bağımsız olarak netleştirilmelidir.
02Satış hedeflerini gerekli kapasiteye dönüştürün
XPS levhalar genellikle metreküp veya metrekare üzerinden satılırken üretim hattı kapasitesi genellikle kg/saat olarak belirtilir. Modelleri karşılaştırmadan önce tutarlı bir birim temeli kullanın ve ekstrüzyon kapasitesini kaliteli nihai levhanın son kapasitesinden ayırın.
Aylık talepten saatlik kapasiteye geriye doğru hesaplayın
Ön planlama için basitleştirilmiş formül şöyledir:
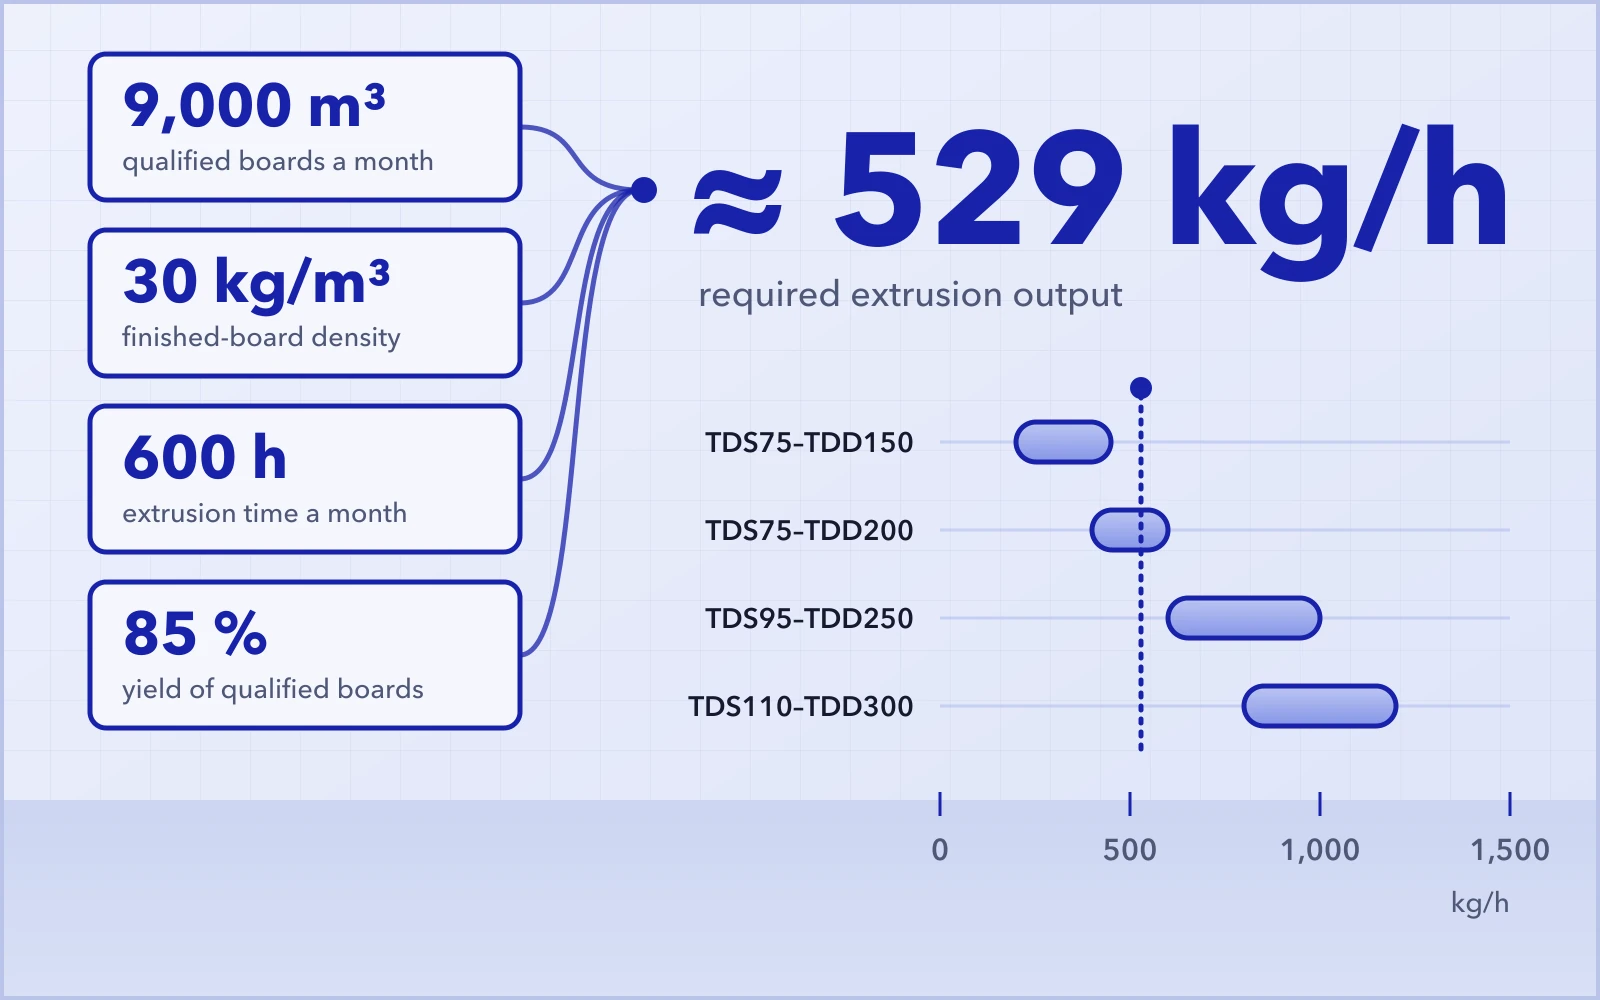
Hedef nihai yoğunluğu 30 kg/m³ olan bir XPS levha düşünün. Her ay 9.000 m³ kaliteli levha tedarik edilmesi gerektiğini, aylık besleme ve ekstrüzyon süresinin 600 saat, kaliteli nihai levha randımanının da tahminen %85 olduğunu varsayalım:
Bu koşullarda gerekli ekstrüzyon kapasitesi yaklaşık 529 kg/saat olur. Nihai model seçiminde ayrıca ana ölçülerdeki işletme performansı, kapasite payı ve gelecekteki büyüme planları da hesaba katılmalıdır.
30 kg/m³ değeri, bu örnekte kullanılan hedef nihai levha yoğunluğudur. Kendi projenizde hedef ürün için gereken gerçek yoğunluğu kullanın; işletme süresini ve randımanı üretim planından belirleyin. Yoğunluk; ısıl iletkenlik, basma dayanımı ve boyutsal kararlılık gibi performans gereksinimleriyle birlikte belirtilmelidir.
Hesap boyunca tutarlı bir temel kullanın. Planlı bakım, duruş ve ısınma süreleri ile beslemenin yapılmadığı diğer süreleri kullanılabilir üretim süresinden düşün. Devreye alma veya ölçü değişikliği sırasında ekstrüde edilen ama kalite gereksinimlerini karşılamayan malzeme randıman hesabına dahil edilebilir; böylece aynı kayıp iki kez düşülmemiş olur. Satış hedefi metrekare olarak verilmişse, metreküpe çevirmek için levha kalınlığıyla çarpın. Her ürün ölçüsünü ayrı hesaplayıp sonuçları toplayın.
Kesim artıkları %100 geri dönüştürülebilir; ancak mevcut üretim döngüsünde kesilip ayrılan malzeme yine de satılabilir nihai ürüne dönüşmemiştir. Geri dönüşüm hammadde israfını azaltır; kaliteli nihai levha randımanını %100 olarak hesaplamayı haklı çıkarmaz.
Kapasite hedefine uygun hat modelini seçin
USEON ECOFEL serisi XPS üretim hatları farklı kapasite gereksinimlerini karşılar ve farklı levha ölçüleri, hammaddeler ve şişirici ajan sistemleri için yapılandırılabilir. Başlıca modellerin temel seçim verileri aşağıdadır:
| Hat modeli | Referans kapasite (kg/saat) | Referans trafo gücü (kVA) |
|---|---|---|
| TDS75–TDD150 | 200–450 | 300 |
| TDS75–TDD200 | 400–600 | 400 |
| TDS95–TDD250 | 600–1.000 | 600 |
| TDS110–TDD300 | 800–1.200 | 800 |
| TDS135–TDD400 | 1.500–2.000 | 1000 |
| TDS135–TDD500 | 2.000–3.000 | 1.200 |
Not: Gerçek kapasite ve işletme aralıkları levha ölçülerine, formülasyona ve ekipman konfigürasyonuna bağlıdır ve projeye özel teknik teklife tabidir. Trafo gücü, komple hat konfigürasyonuna ve fabrikadaki diğer ekipmanların yüklerine göre hesaplanmalıdır.
Yukarıda hesaplanan 529 kg/saat ihtiyaç için 600 kg/saat sınıfı bir çözüm gerekli kapasiteye zaten yakındır; bu yüzden model yalnızca maksimum kapasite değerine bakılarak seçilmemelidir. Ana ölçüler bu kapasitede uzun süreli çalışmalarda korunamıyorsa veya sık ürün değişimi gerekiyorsa, fiili teslimatlar hedefin altında kalabilir. Bir üst çözüm kapasite payı sağlayabilir; ancak başlangıç satış hacmi, stok, işletme sermayesi ihtiyacı ve düşük yük oranlarında uygunluk da değerlendirilmelidir. Hat uzun süre nominal maksimum kapasitesinin %70'inin altında çalışırsa, metreküp başına enerji tüketimi aynı kapasiteyi üreten daha düşük kapasiteli bir modele göre %15'ten fazla yüksek olur. XPS levha yoğunluğu ile kapasitenin ters orantılı olduğunu da unutmamak gerekir. Örneğin aynı hattın 50 kg/m³ levha üretirkenki kapasitesi, 30 kg/m³ levha üretirkenki kapasitesinin yalnızca yaklaşık %75'idir. Levha yoğunluğu 32 kg/m³'ü aştığında kapasite belirgin biçimde düşer. Bu değerler kurulum yerinin rakımından da etkilenebilir.
Kapasite, ana ürün ölçülerindeki kaliteli nihai levhanın sürekli kapasitesine göre seçilmelidir.
Bir XPS projesinde kapasite planlaması, sürekli üretimin nasıl organize edileceğini de hesaba katmalıdır. Başlangıçta talep düşükse, stok, teslimat ve işletme sermayesi ihtiyaçlarını göz önünde bulundurarak toplu sürekli üretimin ekonomisini daha küçük bir hat seçmenin ekonomisiyle karşılaştırın. Her büyüme planı, açıkça tanımlanmış bir satış artışı öngörüsüne dayanmalıdır.
03Konfigürasyonu hammaddelere, köpürtme prosesine ve nihai ürün gereksinimlerine göre belirleyin
Konfigürasyon, hedef ürünleri güvenilir şekilde üretecek biçimde tasarlanmalıdır. Uygun besleme, ekstrüzyon, soğutma ve hat sonu sistemlerini hammaddeler, formülasyon, ölçü değişimleri ve hat sonu işlem gereksinimleri birlikte belirler.
Hammaddeler ve besleme: kullanmayı planladığınız malzemeleri belirtin
Hammadde bilgileri en azından PS reçinesini, alev geciktirici sistemi, diğer katkıları ve geri dönüştürülmüş malzemenin kaynağını, formunu ve planlanan katkı oranını içermelidir.
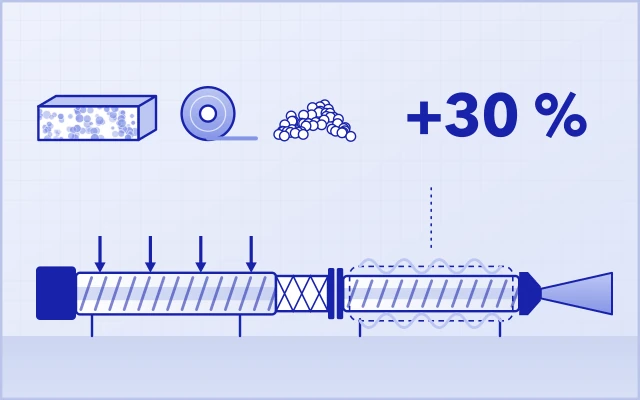
“%50 geri dönüştürülmüş malzeme” ifadesi birbirinden çok farklı işleme koşullarını tarif edebilir. Tesis içinde oluşan temiz kenar kırpıntıları ile dışarıdan temin edilen geri dönüştürülmüş PS; malzeme formu, yığın yoğunluğu, kirlilik ve partiden partiye tutarlılık açısından farklı olabilir ve bunların hepsi taşıma, dozajlama ve sonraki işlemeyi etkiler. Hat seçerken geri dönüştürülmüş malzemenin kaynak ve kalite bilgilerini, gerekirse numunelerini sağlayın. %100 geri dönüştürülmüş malzemeyle kapasite, %100 orijinal (virgin) malzemeye göre tipik olarak %10–15 daha yüksektir.
Besleme bileşeni sayısı, formülasyonda bağımsız kontrol gerektiren malzemelere karşılık gelmelidir. Düşük dozlu bir katkının sık ayarlanması gerekiyorsa, bağımsız dozajlama gerekli formülasyon kontrolünü sağlar. Köprü yapmaya eğilimli bir malzeme varsa, besleme haznesinden güvenilir boşaltma ve kararlı taşıma da çözülmelidir. Yalnızca besleme bileşeni sayısını artırmak; dozajlama aralığının, malzeme akış özelliklerinin ve dolum dalgalanmalarının doğru kontrolünün yerini tutmaz.
Genellikle en az 6 adet ağırlık kaybı esaslı (gravimetrik) besleyici öneriyoruz.
Ekstrüzyon ve soğutma: sistemi bir bütün olarak değerlendirin
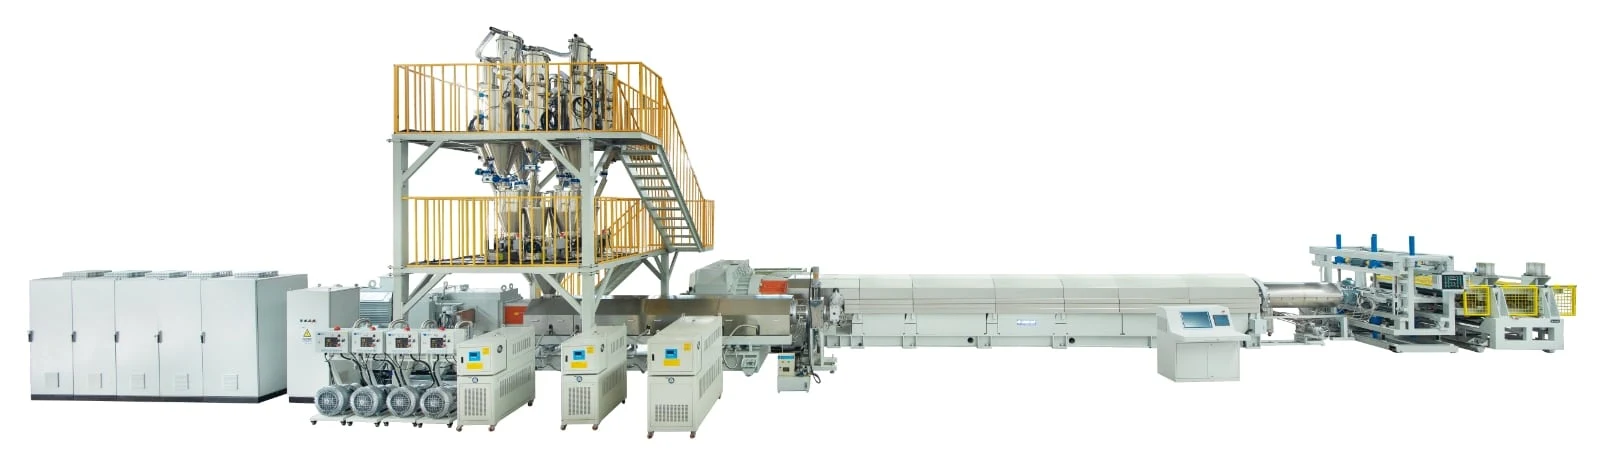
Aynı yönde dönen çift vidalı ekstrüderi soğutma amaçlı tek vidalı ekstrüderle birleştiren tandem düzende, birinci kademe başlıca plastikleştirme, dispersiyon ve karıştırmadan sorumludur; ikinci kademe ise ek soğutma ve eriyik aktarımı sağlar. Asıl soru, her iki ekstrüzyon kademesinin ve köpürtme prosesinin hedef kapasitede birlikte çalışıp çalışamayacağıdır.
Ekstrüzyon kapasitesi arttıkça soğutma kapasitesi de buna paralel artmalıdır. Daha yüksek eriyik debisi, soğutma sisteminin ilgili işletme koşullarında sıcaklığı düşürürken kararlı köpürtme için gereken sıcaklık ve basıncı korumasını gerektirir. Ana ekstrüderin plastikleştirme kapasitesinin yeterli olması, komple hattın aynı kapasitede kaliteli levhayı istikrarlı biçimde üretebileceği anlamına gelmez.
Ortam sıcaklığı yüksek olan veya mevcut soğutma imkânları sınırlı fabrikalar, teklif aşamasında yaz ortam koşullarını ve kullanılabilir soğutma suyu koşullarını bildirmelidir. Soğutma sistemini gerçek işletme ortamına göre tasarlamak, kurulumdan sonra ek tadilat ihtiyacını önlemeye yardımcı olur.
Ana motor gücü, vida çapı ve L/D oranı karşılaştırma için faydalı ölçütlerdir; ancak nihai karar yine hedef formülasyonla elde edilen işletme performansına dayanmalıdır.
Doğru eşleştirilmiş bir hat için pratik bir kural olarak, kg/saat cinsinden kapasite genellikle çift vidalı ekstrüderin kW cinsinden ana motor gücünün 4–5 katı olmalıdır. Örneğin çift vidalı ekstrüderin ana motoru 200 kW ise, hattın nominal kapasitesi 800–1.000 kg/saat olmalıdır.
Çift vida devrinin 300 dev/dk'nın üzerine çıkmasından kaçınılmalı; büyük makinelerde daha düşük vida devirleri kullanılmalıdır. XPS'te bugün kullanılan alev geciktiricilerin termal bozunmaya dayanımı sınırlıdır. Bu nedenle proses, yeterli dispersiyonu sağlarken ekstrüzyon sırasındaki kesme ısısını en aza indirmelidir. Aşırı vida devri kaçınılmaz olarak aşırı kesme ısısı üretir; bu da alev geciktirici performansını düşürebilir veya daha yüksek alev geciktirici dozajı gerektirerek üretim maliyetini artırabilir.
Şişirici ajanlar: formülasyon tercihini ve tedarik koşullarını erkenden netleştirin
Şişirici ajan sistemi, ana ekstrüder ve enjeksiyon sistemi kesinleşmeden önce belirlenmelidir. Şişirici ajan kombinasyonu seçerken yerel olarak geçerli gereksinimleri, tedarik istikrarını, hedef levha performansını ve proses uyumluluğunu göz önünde bulundurun. Daha ucuz bir şişirici ajan, güvenilir şekilde temin edilemiyorsa veya ek depolama ve aktarma tesisleri gerektiriyorsa toplam proje maliyetini düşürmeyebilir. Örneğin HFO iyi ısı yalıtım performansı sağlayabilse de tedarik istikrarı ve yüksek fiyatı da hesaba katılmalıdır.
CO₂ ve diğer yardımcı şişirici ajan sistemleri konuşulurken kullanılacak gerçek ajanları, tedarik biçimini ve formülasyon sınırlarını belirtin. Bir hattın tek bir şişirici ajanı kullanabilmesi, her kombinasyonun aynı kapasiteye ve ürün performansına ulaşacağı anlamına gelmez.
Depolama, aktarma, havalandırma ve ilgili güvenlik tesisleri aynı teklifin parçası olarak netleştirilmelidir. Şişirici ajan sistemi ileride değiştirilirse gerekebilecek ekipman tadilatlarını tedarikçiye önceden sorun.
Hat sonu işlemler ve otomasyon: nihai ürün teslim gereksinimlerine göre yapılandırın
Hat sonu işlemlerin hat içinde (online) mı yoksa hat dışında (offline) mı yapılacağı ürün karmasına ve üretim döngüsüne bağlıdır. Benzer levhaların uzun ve sürekli üretiminde hat içi işlem, elleçlemeyi ve ara stoklamayı azaltır. Ürünlerin yalnızca küçük bir kısmı özel bir yüzey veya kenar profili gerektiriyorsa, hat dışı işlem bu operasyonun bağımsız olarak planlanmasına imkân verir; ancak ek aktarma alanı ve elleçleme gerektirir. USEON kalibrasyon, kesme, yüzey işleme, paketleme ile yükleme ve boşaltma sistemlerini buna göre yapılandırabilir.
| Konfigürasyon kalemi | Alıcının netleştirmesi gereken sorular |
|---|---|
| Kalibrasyon, çekme ve kesme | Ekipman, ana ölçüler için gereken hat hızlarını, boyut toleranslarını ve kesim kalitesini karşılayabiliyor mu? |
| Yüzey işleme, kabuk alma, kanal açma ve kenar profili | Hangi ürünler bu işlemleri gerektiriyor? Hat içi veya hat dışı çalışma, ürün değişimlerini ve malzeme akışını nasıl etkiler? |
| İstifleme ve paketleme | Ekipman üretim hızına yetişebiliyor mu? Otomasyondan sonra her vardiyada hangi pozisyonlar hâlâ gerekli? |
| Atık geri dönüşümü | Sistem devreye alma atıklarını, kenar kesim artıklarını ve hat sonu işlem atıklarını işleyebiliyor mu? Geri dönüşüm kapasitesi yeterli mi? |
| Merkezi kontrol | Sistem gerekli reçete yönetimini, trend kaydını, alarmları, kilitlemeleri (interlock) ve uzaktan desteği sağlıyor mu? Hattın grup merkezinizin SCADA/MES sistemiyle bağlantı kurması gerekiyor mu? |
XPS atık geri dönüşüm sistemi, atık toplama, taşıma, işleme ve yeniden kullanım güzergâhları net olacak şekilde üretim hattıyla birlikte planlanmalıdır. USEON, oluşan atığın formuna ve miktarına ve öngörülen sonraki kullanımına göre bir geri dönüşüm çözümü yapılandırabilir.
Uygulamada bir konfigürasyon nasıl oluşur
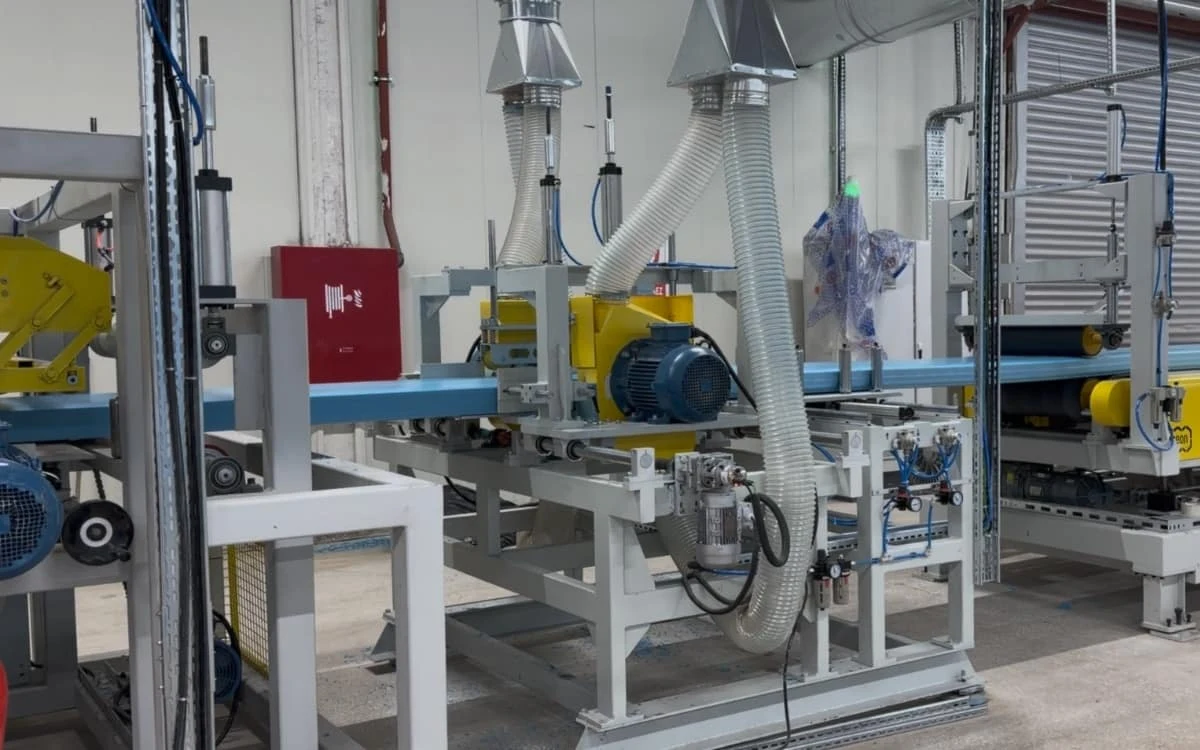
USEON'un TDS95–TDD250 XPS projelerinden birinde hat, 600–1.000 kg/saat kapasite için tasarlandı. TDS95 çift vidalı ekstrüder GPPS ve geri dönüştürülmüş PS'yi plastikleştirirken TDD250 tek vidalı ekstrüder soğutmayı sağlıyor. Hatta ayrıca 8 bileşenli ağırlık kaybı esaslı besleme, çok merdaneli çekme ünitesi, hassas frezeleme ve merkezi toz toplama sistemi bulunuyor.
Bu örnek, hammadde elleçleme, ekstrüzyon soğutma ve hat sonu işlemleri tek bir çözümde bir araya getiriyor. Yeni bir projede besleme bileşeni sayısı ve hat sonu ekipmanı yine projenin kendi ürün gereksinimlerine göre belirlenmelidir.
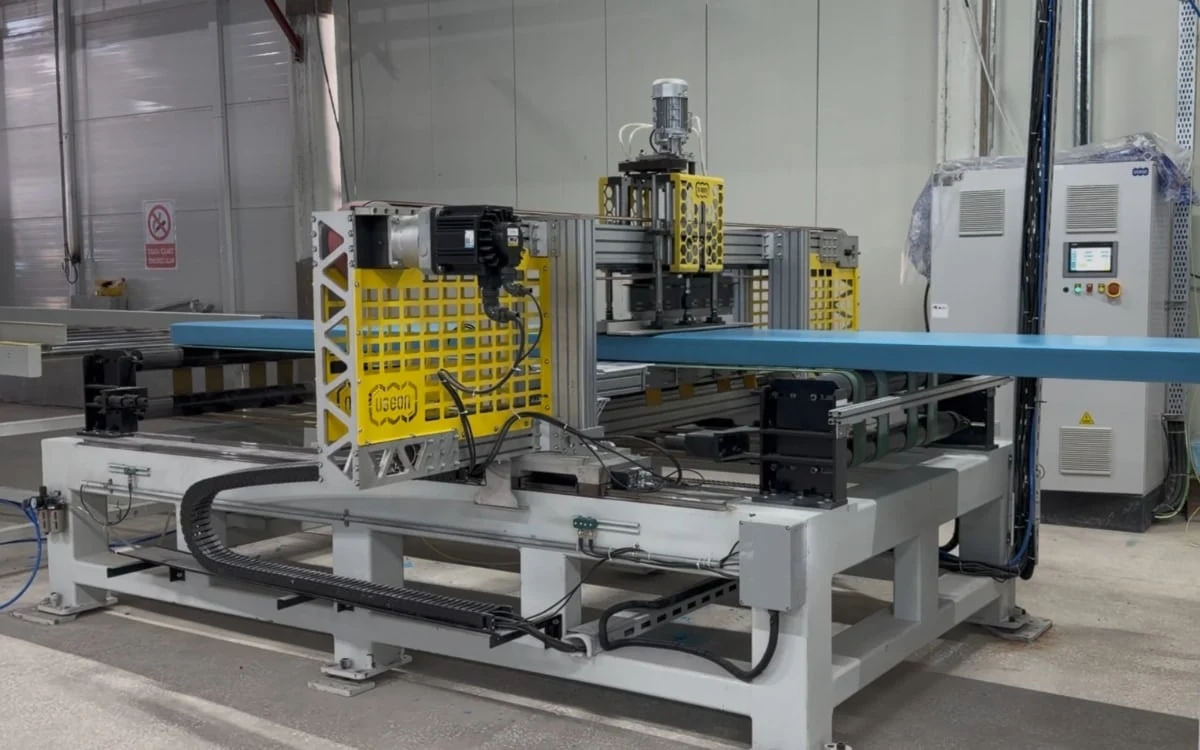
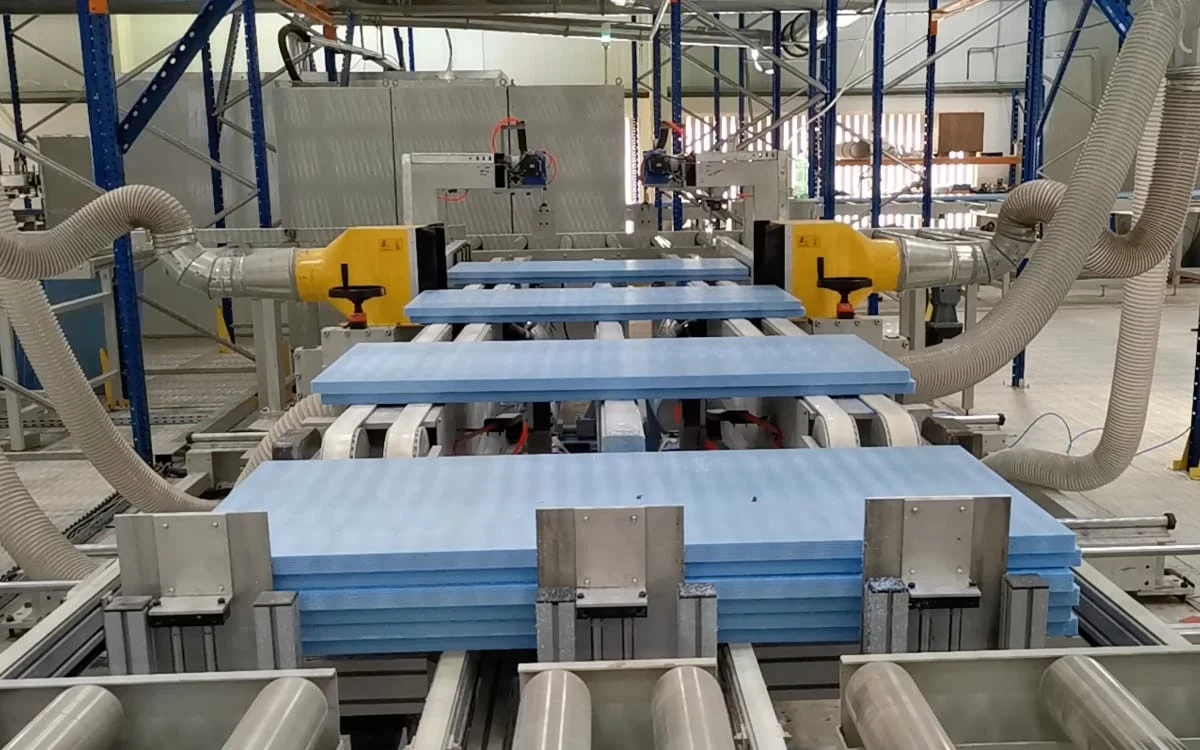
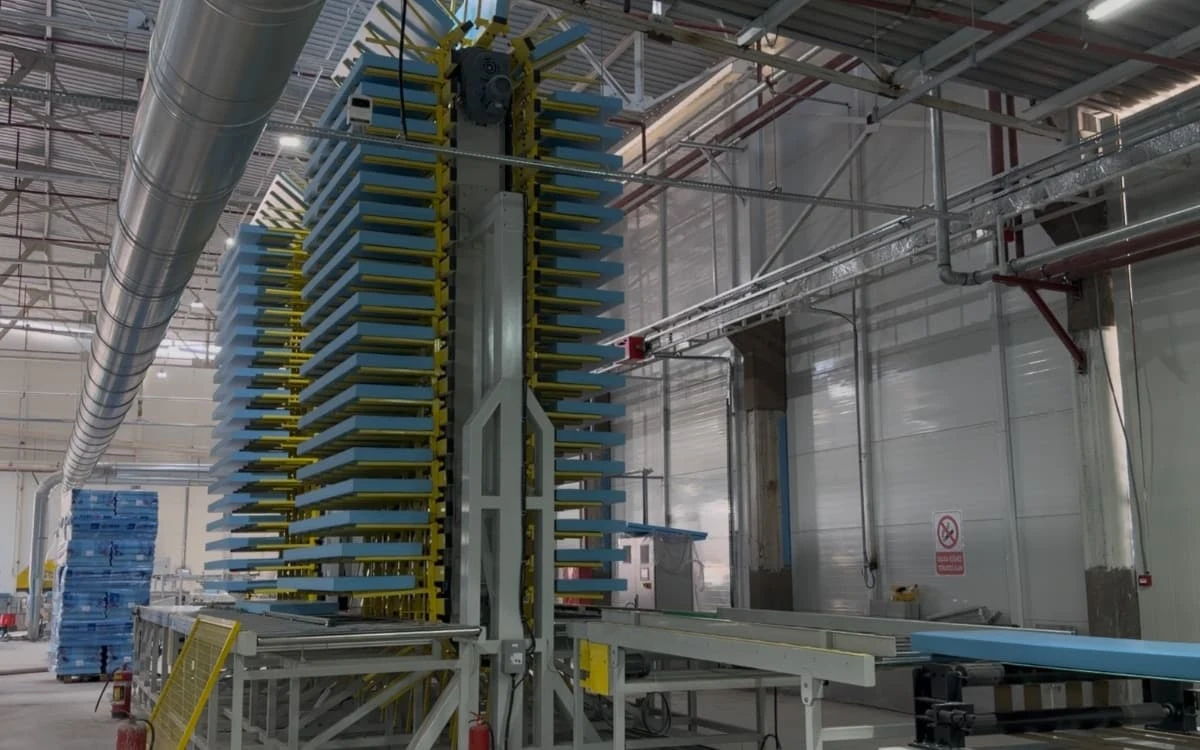
Mevcut bir fabrikada kapasite artışı planlıyorsanız önce gerçek darboğazı belirleyin. Paketleme ve istifleme artık üretim hızına yetişemiyorsa, yalnızca ekstrüzyon kapasitesini artırmak daha fazla teslim edilebilir nihai ürün sağlamaz. Komple yeni bir hat eklemeye karar vermeden önce hedefe yönelik iyileştirmeleri değerlendirin.
04Ekipman bütçesini ve üretim maliyetini birlikte değerlendirin
Bir XPS projesinin bütçesi, ekipman tedarikinden istikrarlı ticari teslimata kadar tüm süreci kapsamalıdır. Fiyat karşılaştırması ancak tekliflerin tedarik kapsamları ve performans koşulları benzer olduğunda anlamlıdır.
Projenin devreye alınması için hangi maliyetler bütçelenmeli?
| Bütçe kategorisi | Dahil edilecek kalemler |
|---|---|
| Üretim ekipmanı | Ana ekstrüderler, besleme, enjeksiyon, kalıp, kalibrasyon ve kesme, hat sonu işlemler, geri dönüşüm, opsiyonel otomasyon ve gerekli kalite kontrol ekipmanı. |
| Fabrika ve yardımcı tesisler | İnşaat işleri veya tadilatlar, enerji dağıtımı, soğutma, basınçlı hava, hammadde ve nihai ürün depolama, havalandırma ve gerekli güvenlik tesisleri. |
| Teslimat ve devreye alma | Navlun, sigorta, geçerli gümrük vergileri ve diğer vergiler, boşaltma ve kaldırma, montaj ve devreye alma, eğitim ve ilk yedek parça paketi. |
| Devreye alma ve işletme sermayesi | Deneme malzemeleri, ilk üretim kayıpları, hammadde stoku, personel maliyetleri ve müşteri ödeme vadelerine bağlanan sermaye. Normalde en az 10–15 günlük sürekli üretime yetecek malzeme hazırlanmalıdır. |
Ekipman fiyatlarını karşılaştırmadan önce teslimat kapsamını eşitleyin. Soğutma, otomatik paketleme ve atık geri dönüşüm ekipmanının dahil olup olmaması devreye alma yatırımını doğrudan etkiler. Her teklif her kalemi “dahil”, “opsiyonel” veya “alıcıya ait” olarak belirtmeli ve ekipman bağlantıları ile montajın sorumluluğunu tanımlamalıdır. Böylece daha dar bir tedarik kapsamı, daha düşük toplam proje maliyeti sanılmaz.
Ürün ölçüleri, şişirici ajan tercihi ve tedarik kapsamı tanımlanmadan, hattın tamamı için verilen tek bir manşet fiyatın yatırım kararları açısından değeri azdır. İşe yarar bir bütçe teklifinde tasarım esasları, ekipman listesi, kapsam dışı kalemler ve geçerlilik süresi de belirtilmelidir.
İşletme maliyetlerini kaliteli levha kapasitesi üzerinden karşılaştırın
Metreküp kaliteli levha başına bir maliyet tablosu hazırlayın. En azından hammaddeleri ve katkıları, şişirici ajanları, elektriği, işçiliği, paketlemeyi ve bakımı dahil edin. Gerekirse amortisman, finansman ve fabrika maliyetlerini ekleyin.
Enerji tüketimi karşılaştırmalarında ölçüm sınırı açıkça tanımlanmalıdır. Yalnızca ana ekstrüderin ölçülmesi, soğutma, geri dönüşüm, basınçlı hava ve hat sonu ekipmanının dahil edildiği ölçümden farklı bir sonuç verir. Rakip çözümler de benzer levha ölçüsü, yoğunluk, formülasyon ve üretim yükü altında karşılaştırılmalıdır.
İşletme maliyetlerini karşılaştırırken metreküp kaliteli levha başına gerçek malzeme tüketimine, komple hattın elektrik tüketimine, işçilik girdisine ve ölçü değişimi kayıplarına odaklanın. Ekipman teklifindeki kurulu güç elektrik konfigürasyonunu tanımlar; gerçek elektrik tüketimi ise üzerinde anlaşılan üretim koşullarında ölçülmelidir.
05Sipariş vermeden önce fabrika alanını ve yardımcı tesisleri doğrulayın
Ekipmanın fiziksel olarak fabrikaya sığdığını teyit etmek, yerleşim planlamasının yalnızca bir parçasıdır. Hammadde hareketi, üretim akışı, geri dönüşüm, nihai ürünün geçici depolanması ve yükleme de uygulanabilir olmalıdır.
Fabrika yerleşimi tüm üretim akışını kapsamalı
Fabrika planlaması, ekipman konumları belirlenmeden önce malzeme ve nihai ürün akışının haritalanmasıyla başlamalıdır. Kolon aksları, kapı açıklıkları, serbest yükseklik, enerji dağıtım noktaları ve lojistik güzergâhlarını gösteren bir yerleşim planı, USEON'un mevcut alana uygun bir komple hat yerleşimi hazırlamasına yardımcı olur.
Hattın kendisine ek olarak hammadde depolama, atık geri dönüşümü, nihai levhanın soğutulması veya kondisyonlanması, paketleme, depolama ve forklift erişimi için alan ayırın. Vida sökme, kalıp kaldırma, ekipman demontajı ve bakım için de yer bırakılmalıdır.
XPS levhaların depolama ihtiyacı hacim üzerinden planlanmalıdır. Karşılanması gereken levha hacmini tahmin etmek için planlanan günlük nihai levha hacmini stok devir süresiyle çarpın. Ardından bu hacmi istifleme yöntemi, kullanılabilir yükseklik, koridorlar ve yönetim gereksinimlerine göre zemin alanına çevirin. Kapasite arttıkça nihai ürünün geçici depolanması, paketleme ve yükleme kapasitesi de aynı anda değerlendirilmelidir.
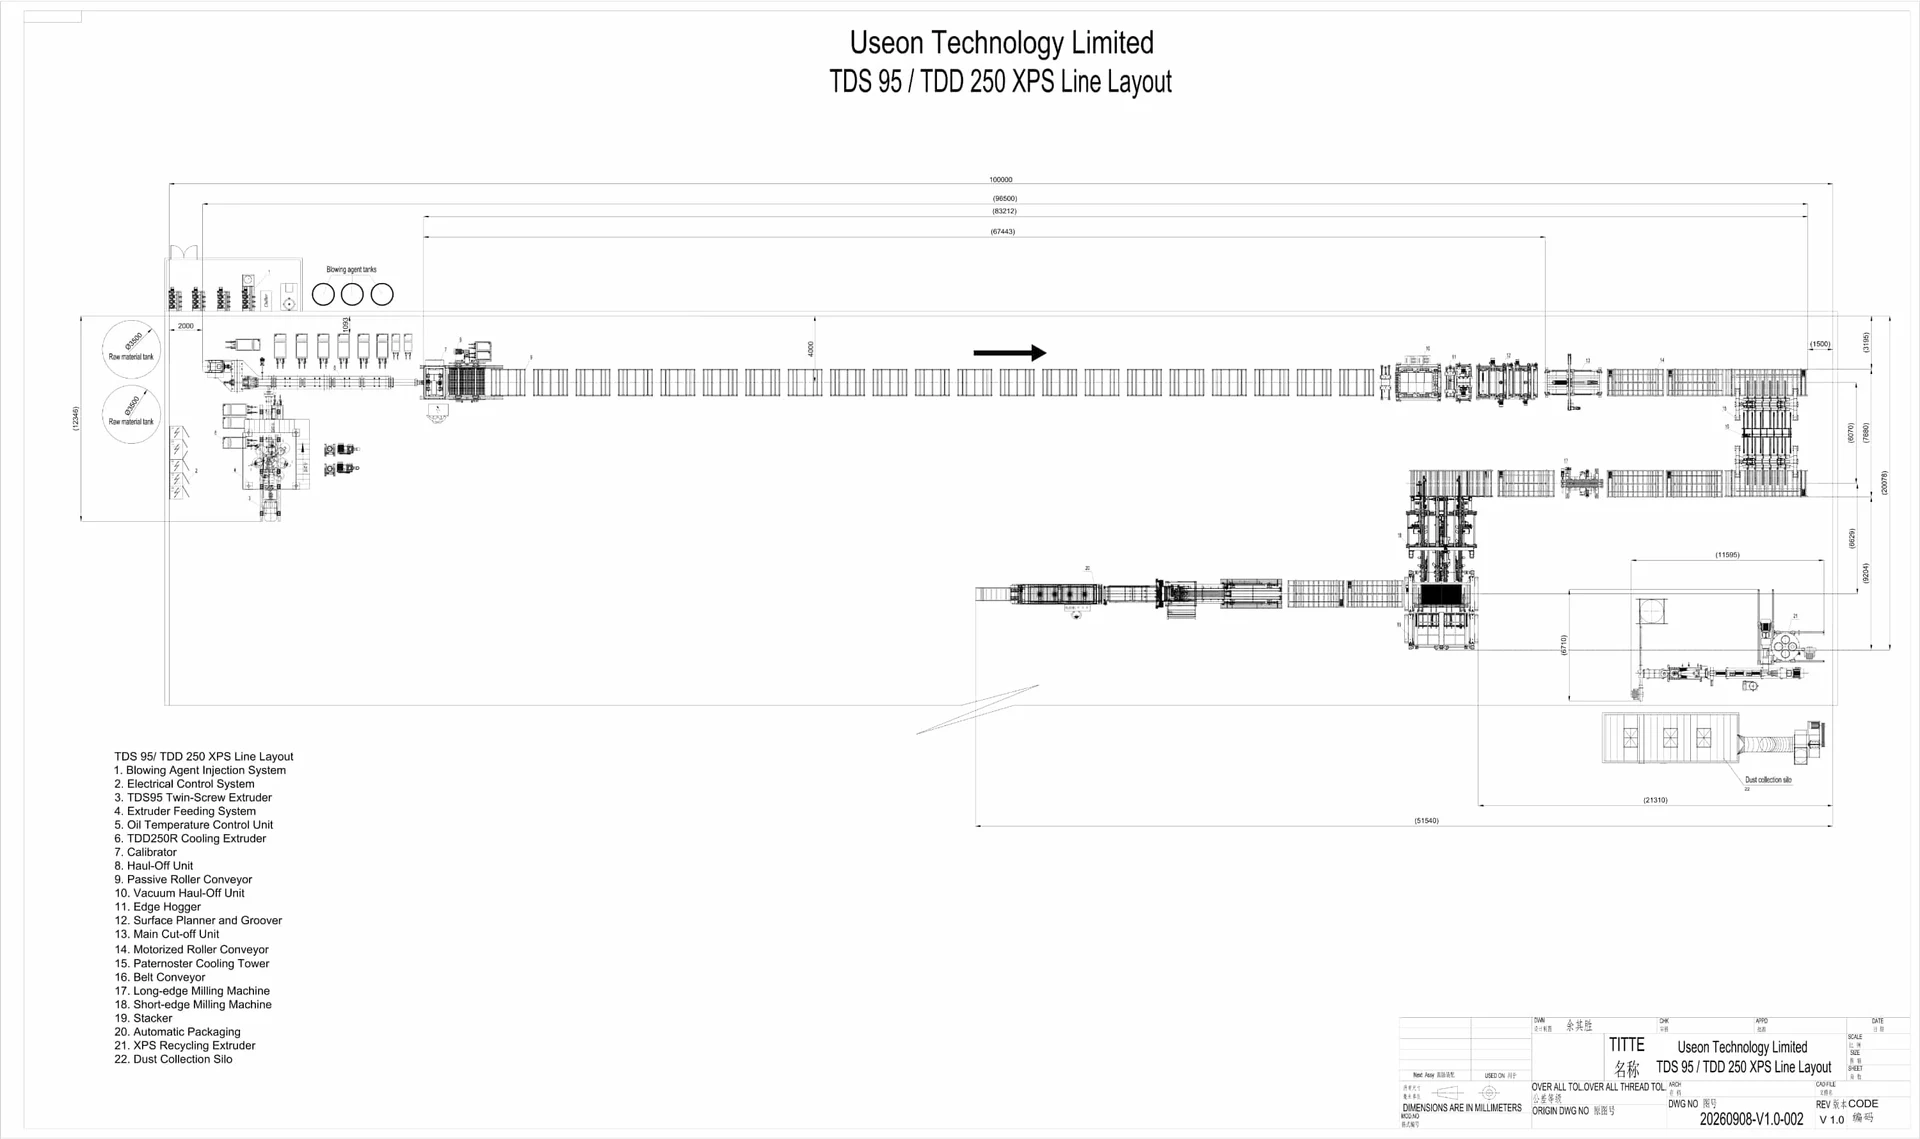
Tedarikçiden projeye özel yardımcı tesis ve saha gereksinimleri listesi isteyin
| Yardımcı tesis veya saha koşulu | Tanımlanacak veriler veya sınırlar |
|---|---|
| Güç | Gerilim, frekans, toplam kurulu güç, beklenen işletme yükü, trafo seçim esası ve alıcıya ait yardımcı ekipman yükleri. |
| Soğutma | Her devre için gereken debi, giriş suyu sıcaklığı, basınç, su kalitesi ve tasarım ortam koşulları. |
| Basınçlı hava | Çalışma basıncı, hava tüketimi, hava kalitesi ve kullanım noktaları. |
| Şişirici ajan tedariki | Şişirici ajan türleri, tedarik biçimi, depolama ve aktarma yöntemi ile ekipman ve fabrika yardımcı tesisleri arasındaki ara bağlantılar. |
| Montaj ve bakım | Temel ve taşıma kapasitesi gereksinimleri, kaldırma koşulları, bakım mesafeleri ve bağlantı işlerinin sorumluluğu. |
kW aktif güç birimidir; trafo gücü için ise görünür güç birimi olan kVA kullanılır. İkisi eşdeğer kabul edilemez. Soğutma suyu ve basınçlı havanın basıncı ve debisi de aynı şekilde ayrı ayrı belirtilmelidir.
Fabrika boyutları ve yardımcı tesis gereksinimleri, seçilen konfigürasyona ait yerleşim planına ve yardımcı tesis gereksinimleri listesine dayanmalıdır. Mevcut bir fabrikada, diğer ekipmanlar çalışırken kalan kullanılabilir kapasiteyi doğrulayın.
06Tedarikçileri işletme kanıtları ve kabul kriterleriyle karşılaştırın
Ön teknik konsepti tamamladıktan sonra, kısa listedeki tüm tedarikçilere aynı ürün ve proje gereksinimleri listesini verin; böylece teklifler ve kapasite taahhütleri ortak bir karşılaştırma temeline dayanır.
Hedef işletme koşullarınıza yakın referanslara öncelik verin
Bir referans projenin değeri, sizin projenize ne kadar benzediğine bağlıdır. Benzer kalınlık, yoğunluk, hammadde, şişirici ajan ve kapasite seviyelerindeki işletme sonuçlarına odaklanın; hangilerinin deneme çalıştırması veya saha ziyaretiyle doğrulanabileceğini sorun.
Teknik servis hem ekipmanın devreye alınmasını hem de sonraki üretimi kapsamalıdır. Devreye alma, operatör ve bakım eğitimi, ölçü değişimlerinde destek, yedek parça tedariki ve uzaktan arıza giderme sorumluluklarının tamamı satın alma aşamasında tanımlanmalıdır. Referans projeler bir çözümün olgunluğunu göstermeye yardımcı olurken açıkça tanımlanmış bir servis kapsamı, alıcıların devreye almadan sonra alabilecekleri desteği değerlendirmesini kolaylaştırır.
Taahhütleri doğrulanabilir kabul kalemlerine dönüştürün
| Kabul kalemi | Önceden üzerinde anlaşılacak koşullar |
|---|---|
| Test ürünü | Temsili kalınlık, genişlik, yoğunluk, yüzey ve kenar profili. |
| Hammaddeler ve formülasyon | Reçine, geri dönüştürülmüş malzemenin kaynağı ve oranı, alev geciktirici sistem ve şişirici ajan sistemi. |
| Kapasite ve randıman | Değerin ekstrüzyon kapasitesini mi yoksa kaliteli nihai levha kapasitesini mi ifade ettiği; hesaplama yöntemi, test süresi ve atıkların nasıl ele alınacağı. |
| Levha kalitesi | Boyut toleransı, yoğunluk, ısıl iletkenlik, basma dayanımı ve diğer özelliklere ilişkin geçerli gereksinimler ile numune alma ve test koşulları. |
| Enerji tüketimi | Hangi ekipmanın dahil olduğu, tüketimin nasıl ölçüldüğü ve ilgili üretim koşulları. |
| Fonksiyonlar ve teslimat | Güvenlik kilitlemeleri, alarmlar, eğitim, teknik dokümantasyon, yedek parçalar ve ilgili kalemlerin somut kapsamı. |
Belirli bir kondisyonlama veya yaşlandırma süresinden sonra test edilmesi gereken levha özellikleri için numune alma zamanını, test yöntemini ve sorumluluk paylaşımını tanımlayın. Ekipmanın normal çalışması ile ürün performans testlerinin başarıyla tamamlanması ayrı doğrulama kayıtları olarak belgelenmelidir.
Fabrika kabul testinin (FAT) ve alıcının tesisindeki saha kabulünün koşulları ve kapsamı ayrı ayrı kararlaştırılmalıdır. Tedarikçi tüm köpürtme denemelerini kendi fabrikasında tamamlayamıyorsa taraflar, hangi kalemlerin sevkiyattan önce doğrulanacağını ve hangilerinin müşterinin sahasında tamamlanacağını, sapmaların nasıl ele alınacağıyla birlikte önceden belirlemelidir.
USEON uzman ekibinin her üyesi 10 yılı aşkın sektör deneyimine sahiptir. Projenize en uygun çözümü sizinle birlikte değerlendirmeye ve tanımlamaya hazırız.
Teklif istemeden önce bu yedi kalemi hazırlayın
Bir ekipman tedarikçisiyle iletişime geçmeden önce tüm proses ayrıntılarını kesinleştirmeniz gerekmez. Odaklı bir teknik görüşmeye başlamak için net bir proje gereksinimleri listesi yeterlidir:
- Proje yeri ve türüYeni fabrika, kapasite artışı veya mevcut bir hattın iyileştirilmesi.
- Hedef ürünlerUygulamalar, ana ölçüler ve oranları, yoğunluk ve performans gereksinimleri; varsa numune veya müşteri şartnamelerini ekleyin.
- Kapasite hedefiAylık veya yıllık talep, ölçü birimi, planlanan üretim süresi ve gelecekteki büyüme beklentileri.
- Hammadde planıReçine ve geri dönüştürülmüş malzemenin kaynakları, formları, kalite bilgileri ve planlanan oranları.
- Şişirici ajan koşullarıHâlihazırda değerlendirilen seçenekler, yerel tedarik koşulları ve proje yerinde geçerli gereksinimler.
- Fabrika ve yardımcı tesislerYerleşim planı, serbest yükseklik ve mevcut enerji ve soğutma tesisleri.
- Bütçe ve takvimDeğerin ekipman bütçesini mi yoksa toplam proje bütçesini mi ifade ettiği, tercih edilen otomasyon düzeyi ve hedeflenen devreye alma tarihi.
Yeni bir XPS projesi, kapasite artışı veya hat iyileştirmesi planlıyorsanız yukarıdaki bilgileri USEON'a gönderin. Mühendislerimiz hat modelini, proses konfigürasyonunu, tedarik kapsamını ve fabrika gereksinimlerini sizinle görüşerek hedef ürünlerinize ve kapasitenize uygun bir ön çözüm hazırlayabilir.