سرمایهگذاران هنگام انتخاب خط تولید ورق XPS معمولاً با دو پرسش شروع میکنند: این خط در هر ساعت چقدر تولید میکند و هزینهٔ خط کامل چقدر است؟
پاسخ مفید به این پرسشها مستلزم شناخت روشن از ورقهایی است که قصد تولیدشان را دارید، حجم فروش مورد انتظار و شرایط موجود در کارخانهٔ شما. دو خطی که هر دو با ظرفیت ۶۰۰ کیلوگرم/ساعت معرفی شدهاند، اگر ضخامت، چگالی، مواد اولیه یا عوامل فومزا متفاوت باشد، ممکن است ظرفیت پایدار متفاوتی در تولید ورق مرغوب داشته باشند. به همین ترتیب، اختلاف قیمت دو پیشنهاد قیمت ممکن است ناشی از تفاوت در دامنهٔ تأمین یا سطح اتوماسیون باشد.
خط تولید ورق XPS یک سیستم تولید پیوسته و یکپارچه است که ورق فوم پلیاستایرن اکسترودشده (XPS) را از مواد اولیهٔ دوزشده، از طریق کامپاندینگ مذاب، تزریق عامل فومزا، خنککاری مذاب، شکلدهی اکستروژنی و فرایندهای پاییندستی تولید میکند. کلید انتخاب خط برای خریداران، تطبیق الزامات محصول، ظرفیت هدف و شرایط کارخانه است.
USEON توصیه میکند از محصول هدف شروع کنید و سپس بهترتیب ظرفیت مورد نیاز، پیکربندی فرایند، بودجهٔ سرمایهگذاری و شرایط کارخانه را تعریف کنید. این الزامات سپس باید به پیشنهاد فنی و معیارهای پذیرش تبدیل شوند.
۰۱ابتدا ورقهایی را که تولید خواهید کرد تعریف کنید
پیش از گفتوگو با تأمینکنندهٔ تجهیزات، فهرستی از محصولات هدف آماده کنید. علاوه بر ضخامت، عرض و چگالی، کاربردهای مورد نظر، الزامات عملکردی و سهم تقریبی هر محصول از فروش را نیز در آن بیاورید.
| موردی که باید تعریف شود | تأثیر آن بر انتخاب خط |
|---|---|
| کاربردهای اصلی و الزامات مشتری | عایق دیوار یا بام، عایق گرمایش از کف، عایق باربر و مواد هستهٔ پانل ساندویچی، اولویتهای متفاوتی را در عملکرد و فرایندهای پاییندستی ایجاب میکنند. |
| ضخامتها و عرضهای رایج و سهم هر مشخصه | بر انتخاب مدل خط، قالب، سیستم کالیبراسیون و ظرفیت فرایندهای پاییندستی اثر میگذارد. |
| چگالی و اهداف عملکردی | مبنای تصمیمگیری دربارهٔ مواد اولیه، عامل فومزا و فرایند را فراهم میکند. الزامات مربوط به ضریب هدایت حرارتی، مقاومت فشاری، پایداری ابعادی و سایر خواص باید با هم مشخص شوند. |
| پروفیل سطح و لبه | تعیین میکند که آیا پوستهبرداری، شیارزنی، برجستهکاری، لبهٔ پلهای (shiplap) یا پروفیل نر و مادگی لازم است یا خیر. |
| تعداد دفعات تغییر مشخصهٔ محصول | بر برنامهریزی تولید، حجم کار تنظیمات و اتلاف ناشی از تعویض محصول اثر میگذارد. |
انتخاب خط باید در درجهٔ اول بر محصولاتی متمرکز باشد که انتظار میرود بیشترین سهم فروش را داشته باشند. مشخصههای ویژهای را که فقط گاهبهگاه تولید میشوند میتوان جداگانه ارزیابی کرد، اما نباید خطی را صرفاً به این دلیل که حداکثر محدودهٔ مشخصات اعلامشده را پوشش میدهد، برای تولید روزمره مناسب دانست.
ورقهای نازک و ضخیم خواستههای متفاوتی از خط کامل دارند. در چگالی، عرض و ظرفیت وزنی یکسان ورق نهایی مرغوب، ورقهای نازکتر به سرعت خط بالاتری نیاز دارند. برای مثال، وقتی ضخامت از ۵۰ میلیمتر به ۲۵ میلیمتر کاهش یابد، سرعت خط مورد نیاز از نظر هندسی دو برابر میشود. بنابراین در پروژهٔ ورق نازک باید ظرفیت کالیبراسیون، کشش، برش و چیدن ورقها را همراه با ظرفیت اکستروژن ارزیابی کرد.
در تولید ورق ضخیم، به هماهنگی فومسازی، خنککاری و کالیبراسیون و نیز یکنواختی کیفیت در سراسر ضخامت و پایداری ابعادی توجه بیشتری لازم است. حتی اگر خطی بتواند حداکثر ضخامت اعلامشده را تولید کند، ظرفیت پایدار آن و عملکرد ورق نهایی در آن ضخامت همچنان باید راستیآزمایی شود.
در پروژههایی که مواد هسته را برای پانلهای ساندویچی یا پوششدار در خود کارخانه تولید میکنند، فرایند لمینیت پاییندستی ممکن است الزامات خاصی برای سطح، تلرانس ضخامت و چسبندگی ایجاد کند. تجهیزات فرایندهایی مانند لمینیت ورق فولادی یا پوشش سیمانی باید عملیاتی جداگانه در نظر گرفته شوند و دامنهٔ تأمین آنها بهطور مستقل تأیید شود.
۰۲اهداف فروش را به ظرفیت مورد نیاز تبدیل کنید
ورق XPS معمولاً بر حسب متر مکعب یا متر مربع فروخته میشود، در حالی که ظرفیت خط تولید عموماً بر حسب کیلوگرم/ساعت بیان میشود. پیش از مقایسهٔ مدلها، از مبنای واحد یکسانی استفاده کنید و ظرفیت اکستروژن را از ظرفیت نهایی ورق مرغوب تفکیک کنید.
از تقاضای ماهانه به ظرفیت ساعتی برسید
فرمول سادهشدهای برای برنامهریزی اولیه چنین است:
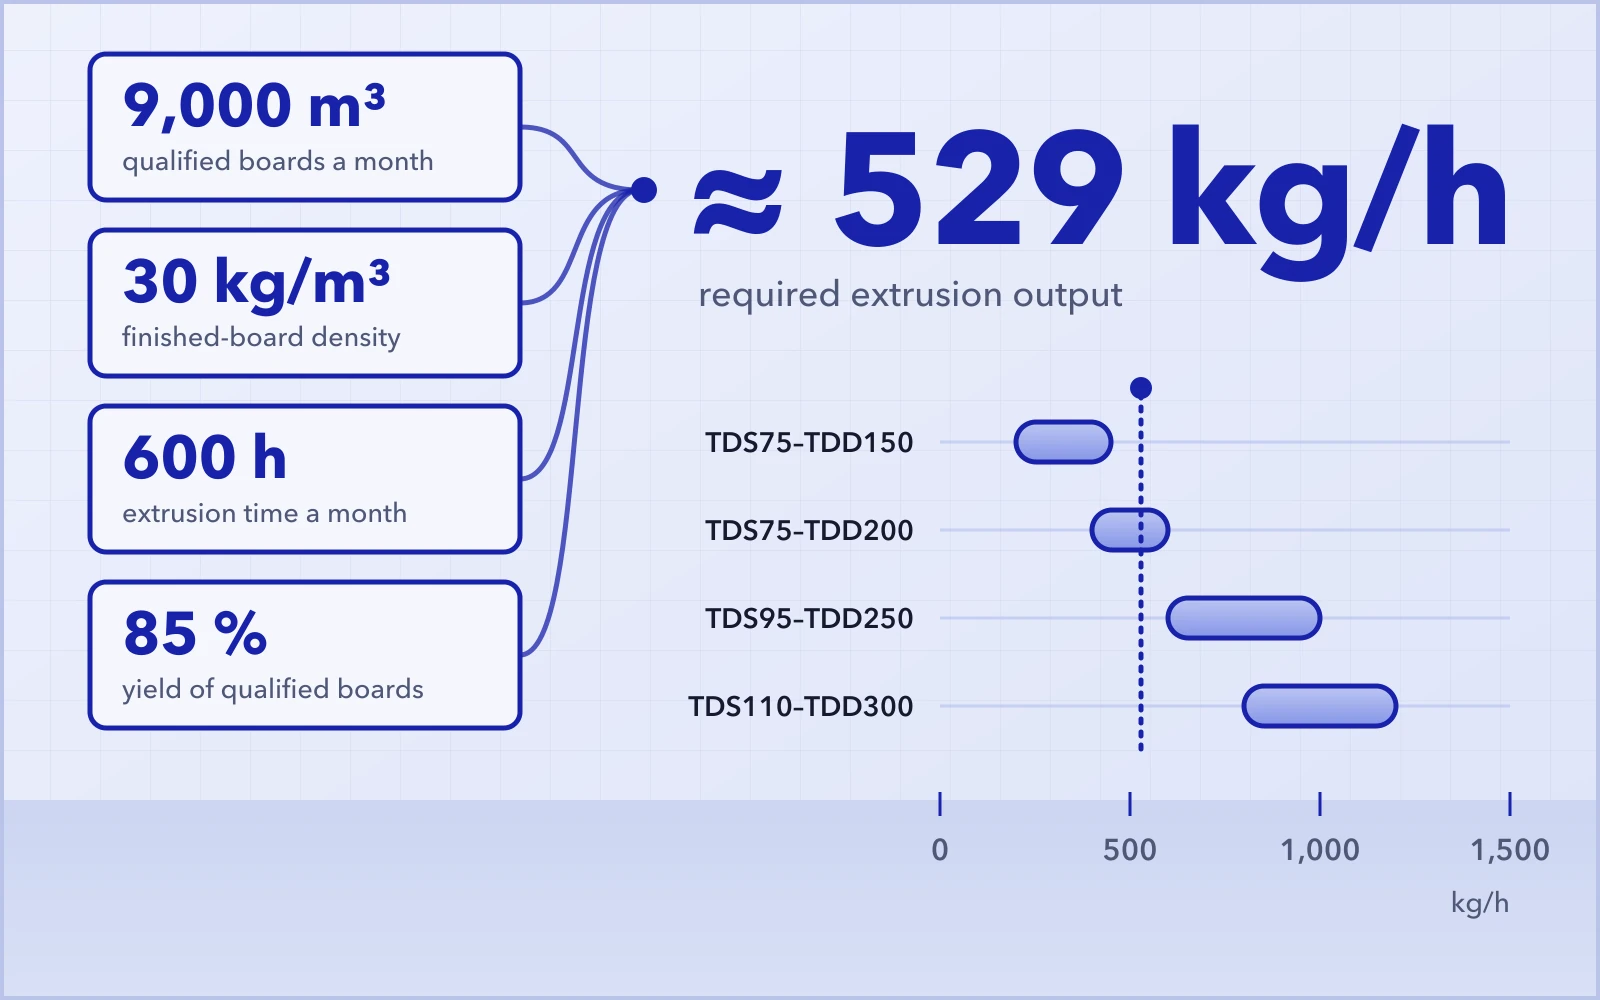
ورق XPS با چگالی نهایی هدف ۳۰ کیلوگرم/متر مکعب را در نظر بگیرید. فرض کنید هر ماه باید ۹٬۰۰۰ متر مکعب ورق مرغوب تأمین شود، زمان تغذیه و اکستروژن ۶۰۰ ساعت در ماه است و بازده تخمینی ورق نهایی مرغوب ۸۵٪ است:
در این شرایط، ظرفیت اکستروژن مورد نیاز حدود ۵۲۹ کیلوگرم/ساعت است. در انتخاب نهایی مدل باید عملکرد کاری در مشخصههای اصلی، حاشیهٔ ظرفیت و برنامههای توسعهٔ آینده را نیز در نظر گرفت.
رقم ۳۰ کیلوگرم/متر مکعب چگالی هدف ورق نهایی در این مثال است. برای پروژهٔ خودتان از چگالی واقعی مورد نیاز محصول هدف استفاده کنید و زمان کارکرد و بازده را از برنامهٔ تولید به دست آورید. چگالی باید همراه با الزامات عملکردی مانند ضریب هدایت حرارتی، مقاومت فشاری و پایداری ابعادی مشخص شود.
در سراسر محاسبه از مبنای یکسانی استفاده کنید. زمانهای تعمیرات برنامهریزیشده، توقف و گرمکردن و سایر زمانهای بدون تغذیه را از زمان تولید در دسترس کم کنید. موادی که در راهاندازی یا تغییر مشخصه اکسترود میشوند ولی الزامات کیفی را برآورده نمیکنند، میتوانند در محاسبهٔ بازده لحاظ شوند تا یک اتلاف دو بار کسر نشود. اگر هدف فروش بر حسب متر مربع بیان شده است، آن را در ضخامت ورق ضرب کنید تا به متر مکعب تبدیل شود. هر مشخصهٔ محصول را جداگانه محاسبه و سپس نتایج را با هم جمع کنید.
ضایعات برش لبه را میتوان ۱۰۰٪ بازیافت کرد، اما موادی که در چرخهٔ تولید جاری بریده میشوند همچنان به محصول نهایی قابلفروش تبدیل نشدهاند. بازیافت اتلاف مواد اولیه را کاهش میدهد، اما توجیهی برای محاسبهٔ بازده ورق نهایی مرغوب بهصورت ۱۰۰٪ نیست.
مدلی از خط را انتخاب کنید که با ظرفیت هدف همخوان باشد
خطوط تولید ورق XPS سری ECOFEL از USEON طیفی از نیازهای ظرفیتی را پوشش میدهند و میتوان آنها را برای مشخصات مختلف ورق، مواد اولیه و سیستمهای عامل فومزا پیکربندی کرد. دادههای کلیدی انتخاب برای مدلهای اصلی در جدول زیر آمده است:
| مدل خط | ظرفیت تولید مرجع (کیلوگرم/ساعت) | ظرفیت ترانسفورماتور مرجع (kVA) |
|---|---|---|
| TDS75–TDD150 | ۲۰۰–۴۵۰ | ۳۰۰ |
| TDS75–TDD200 | ۴۰۰–۶۰۰ | ۴۰۰ |
| TDS95–TDD250 | ۶۰۰–۱٬۰۰۰ | ۶۰۰ |
| TDS110–TDD300 | ۸۰۰–۱٬۲۰۰ | ۸۰۰ |
| TDS135–TDD400 | ۱٬۵۰۰–۲٬۰۰۰ | ۱۰۰۰ |
| TDS135–TDD500 | ۲٬۰۰۰–۳٬۰۰۰ | ۱٬۲۰۰ |
توجه: ظرفیت تولید واقعی و محدودههای کاری به مشخصات ورق، فرمولاسیون و پیکربندی تجهیزات بستگی دارد و تابع پیشنهاد فنی مختص پروژه است. ظرفیت ترانسفورماتور باید بر اساس پیکربندی کامل خط و بار سایر تجهیزات کارخانه محاسبه شود.
برای نیاز ۵۲۹ کیلوگرم/ساعت که در بالا محاسبه شد، راهکاری در کلاس ۶۰۰ کیلوگرم/ساعت هماکنون به ظرفیت مورد نیاز نزدیک است، بنابراین نباید مدل را تنها بر اساس رقم حداکثر ظرفیت انتخاب کرد. اگر مشخصههای اصلی در این ظرفیت در کارکردهای طولانی حفظ نشوند یا تعویضهای مکرر محصول لازم باشد، تحویل واقعی ممکن است کمتر از انتظار باشد. راهکار بزرگتر بعدی میتواند حاشیهٔ ظرفیت فراهم کند، اما حجم فروش اولیه، موجودی انبار، نیاز به سرمایهٔ در گردش و مناسببودن آن در نرخهای کاری پایینتر نیز باید ارزیابی شود. اگر خط برای مدت طولانی زیر ۷۰٪ حداکثر ظرفیت اسمی خود کار کند، مصرف انرژی آن به ازای هر متر مکعب بیش از ۱۵٪ بالاتر از مدلی با ظرفیت کمتر خواهد بود که همان مقدار را تولید میکند. همچنین باید توجه داشت که چگالی ورق XPS و ظرفیت تولید رابطهٔ معکوس دارند. برای مثال، ظرفیت یک خط در تولید ورق ۵۰ کیلوگرم/متر مکعب تنها حدود ۷۵٪ ظرفیت آن در تولید ورق ۳۰ کیلوگرم/متر مکعب است. وقتی چگالی ورق از ۳۲ کیلوگرم/متر مکعب بیشتر شود، ظرفیت تولید بهطور محسوسی کاهش مییابد. ارتفاع محل نصب نیز میتواند بر این ارقام اثر بگذارد.
ظرفیت باید بر اساس ظرفیت پایدار تولید ورق نهایی مرغوب در مشخصههای اصلی محصول انتخاب شود.
در برنامهریزی ظرفیت پروژهٔ XPS باید نحوهٔ سازماندهی تولید پیوسته را نیز در نظر گرفت. اگر تقاضای اولیه کم است، صرفهٔ اقتصادی تولید پیوستهٔ متمرکز را با انتخاب خطی کوچکتر مقایسه کنید و نیازهای موجودی انبار، تحویل و سرمایهٔ در گردش را نیز در نظر بگیرید. هر برنامهٔ توسعه باید بر پیشبینی روشن و مشخصی از رشد فروش تکیه داشته باشد.
۰۳پیکربندی را بر اساس مواد اولیه، فرایند فومسازی و الزامات محصول نهایی تعریف کنید
پیکربندی باید بهگونهای طراحی شود که محصولات هدف را با اطمینان تولید کند. مواد اولیه، فرمولاسیون، تعویض مشخصهها و الزامات فرایندهای پاییندستی در مجموع سیستمهای مناسب تغذیه، اکستروژن، خنککاری و پاییندستی را تعیین میکنند.
مواد اولیه و تغذیه: آنچه قصد استفاده از آن را دارید مشخص کنید
اطلاعات مواد اولیه باید دستکم شامل رزین PS، سیستم کندسوزکننده، سایر افزودنیها و منبع، شکل و نسبت افزودن برنامهریزیشدهٔ مواد بازیافتی باشد.
عبارت «۵۰٪ مواد بازیافتی» میتواند شرایط فرایندی بسیار متفاوتی را توصیف کند. ضایعات برش تمیز خود کارخانه و PS بازیافتی تهیهشده از بیرون ممکن است از نظر شکل مواد، چگالی ظاهری، آلودگی و یکنواختی بچ به بچ با هم فرق کنند و همهٔ اینها بر انتقال، دوزینگ و فرایندهای بعدی اثر میگذارند. هنگام انتخاب خط، اطلاعات منبع و کیفیت مواد بازیافتی و در صورت لزوم نمونه ارائه کنید. ظرفیت تولید با ۱۰۰٪ مواد بازیافتی معمولاً ۱۰٪-۱۵٪ بیشتر از ظرفیت با ۱۰۰٪ مواد نو است.
تعداد اجزای تغذیه باید با موادی متناظر باشد که در فرمولاسیون به کنترل مستقل نیاز دارند. اگر یک افزودنی کممقدار به تنظیم مکرر نیاز دارد، دوزینگ مستقل کنترل لازم بر فرمولاسیون را فراهم میکند. اگر مادهای تمایل به پلزدن دارد، تخلیهٔ مطمئن از قیف تغذیه و انتقال پایدار نیز باید تأمین شود. صرفاً افزودن اجزای تغذیهٔ بیشتر نمیتواند جایگزین کنترل درست محدودهٔ دوزینگ، ویژگیهای جریان مواد و نوسانات هنگام شارژ مجدد شود.
ما عموماً استفاده از دستکم ۶ فیدر وزنی کاهشی (loss-in-weight) را توصیه میکنیم.
اکستروژن و خنککاری: سیستم را بهصورت یکپارچه ارزیابی کنید
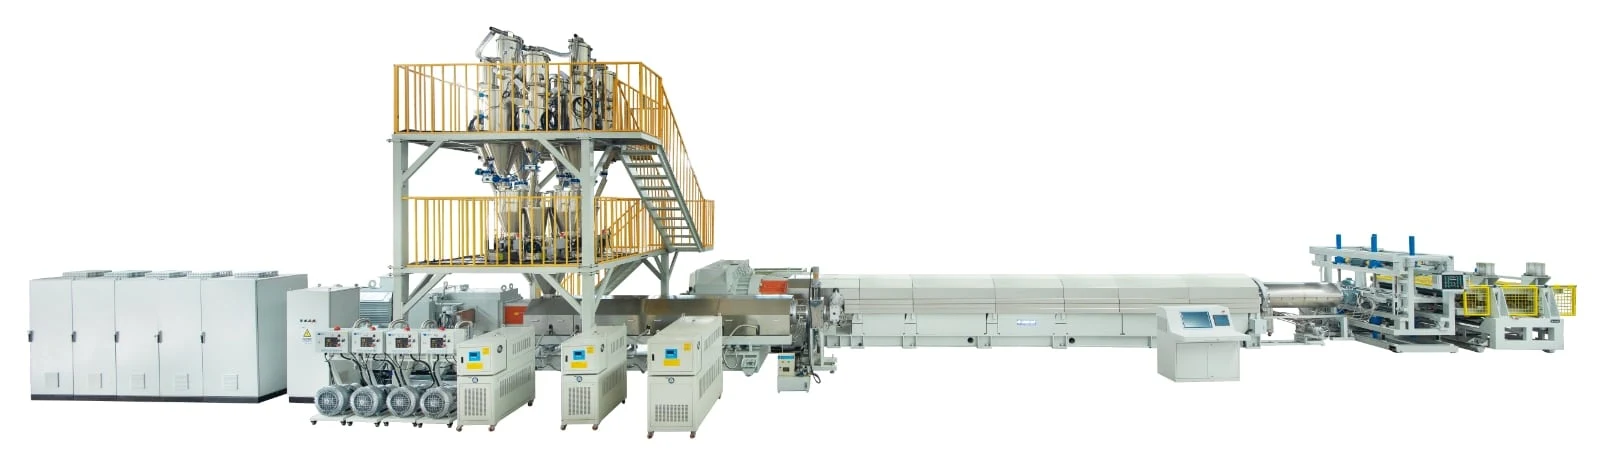
در آرایش تاندمی که اکسترودر دوماردون همسوگرد را با اکسترودر تکماردون خنککن ترکیب میکند، مرحلهٔ اول عمدتاً مسئول پلاستیکهکردن، پخش و اختلاط است و مرحلهٔ دوم خنککاری بیشتر و انتقال مذاب را بر عهده دارد. پرسش کلیدی این است که آیا هر دو مرحلهٔ اکستروژن و فرایند فومسازی میتوانند در ظرفیت هدف با هم کار کنند یا خیر.
با افزایش ظرفیت اکستروژن، ظرفیت خنککاری نیز باید متناسب با آن افزایش یابد. دبی بالاتر مذاب ایجاب میکند که سیستم خنککاری در شرایط کاری متناظر دما را کاهش دهد و در عین حال دما و فشار لازم برای فومسازی پایدار را حفظ کند. کافیبودن ظرفیت پلاستیکهکردن اکسترودر اصلی به این معنا نیست که خط کامل میتواند در همان ظرفیت بهطور پایدار ورق مرغوب تولید کند.
کارخانههایی که در دمای محیط بالا کار میکنند یا امکانات خنککاری موجودشان محدود است، باید در مرحلهٔ تهیهٔ پیشنهاد، شرایط محیطی تابستان و شرایط آب خنککن در دسترس را اعلام کنند. طراحی سیستم خنککاری برای محیط کاری واقعی کمک میکند از اصلاحات اضافی پس از نصب پرهیز شود.
توان موتور اصلی، قطر ماردون و نسبت L/D معیارهای مفیدی برای مقایسهاند، اما قضاوت نهایی همچنان باید بر اساس عملکرد کاری با فرمولاسیون هدف باشد.
بهعنوان یک قاعدهٔ تجربی برای خطی که اجزای آن بهدرستی با هم تطبیق داده شدهاند، ظرفیت تولید بر حسب کیلوگرم/ساعت عموماً باید ۴–۵ برابر توان اسمی موتور اصلی اکسترودر دوماردون بر حسب کیلووات باشد. برای مثال، اگر توان اسمی موتور اصلی دوماردون ۲۰۰ کیلووات باشد، ظرفیت اسمی خط باید ۸۰۰–۱٬۰۰۰ کیلوگرم/ساعت باشد.
باید از سرعت ماردون بالاتر از ۳۰۰ دور در دقیقه در اکسترودر دوماردون پرهیز کرد و دستگاههای بزرگتر باید با سرعت ماردون پایینتری کار کنند. کندسوزکنندههایی که امروزه در XPS به کار میروند مقاومت محدودی در برابر تجزیهٔ حرارتی دارند. بنابراین فرایند باید پخش کافی را فراهم کند و در عین حال گرمای برشی را در اکستروژن به حداقل برساند. سرعت بیش از حد ماردون ناگزیر گرمای برشی بیش از حد ایجاد میکند که میتواند عملکرد کندسوزکننده را کاهش دهد یا مصرف کندسوزکنندهٔ بیشتری را ایجاب کند و در نتیجه هزینهٔ تولید را بالا ببرد.
عوامل فومزا: مسیر فرمولاسیون و شرایط تأمین را از ابتدا قطعی کنید
سیستم عامل فومزا باید پیش از نهاییکردن اکسترودر اصلی و سیستم تزریق تعیین شود. هنگام انتخاب ترکیب عوامل فومزا، الزامات محلی قابلاجرا، پایداری تأمین، عملکرد هدف ورق و سازگاری با فرایند را در نظر بگیرید. اگر مادهای ارزانتر بهطور مطمئن تأمین نشود یا به امکانات اضافی ذخیرهسازی و انتقال نیاز داشته باشد، ممکن است هزینهٔ کل پروژه را کاهش ندهد. برای مثال، اگرچه HFO میتواند عملکرد عایق حرارتی خوبی فراهم کند، پایداری تأمین و قیمت بالای آن را نیز باید در نظر گرفت.
هنگام بررسی سیستمهای CO₂ و سایر عوامل فومزای کمکی، مواد واقعی، شکل تأمین و محدودیتهای فرمولاسیون را مشخص کنید. توانایی خط در استفاده از یک عامل فومزا به این معنا نیست که هر ترکیبی به همان ظرفیت تولید و عملکرد محصول دست مییابد.
ذخیرهسازی، انتقال، تهویه و امکانات ایمنی مربوط باید در همان پیشنهاد تأیید شوند. از پیش از تأمینکننده بپرسید اگر سیستم عامل فومزا بعداً تغییر کند، چه اصلاحاتی در تجهیزات ممکن است لازم شود.
فرایندهای پاییندستی و اتوماسیون: پیکربندی متناسب با الزامات تحویل محصول نهایی
اینکه فرایندهای پاییندستی روی خط انجام شوند یا خارج از خط، به ترکیب محصولات و چرخهٔ تولید بستگی دارد. در کارکردهای طولانی و پیوسته با ورقهای مشابه، فرایند روی خط جابهجایی و انبارش میانی را کاهش میدهد. اگر تنها سهم کوچکی از محصولات به سطح یا پروفیل لبهٔ ویژه نیاز دارد، فرایند خارج از خط امکان برنامهریزی مستقل آن عملیات را فراهم میکند، اما به فضای انتقال و جابهجایی بیشتری نیاز دارد. USEON میتواند سیستمهای کالیبراسیون، برش، عملیات سطحی، بستهبندی و بارگیری و تخلیه را متناسب با این نیازها پیکربندی کند.
| مورد پیکربندی | پرسشهایی که خریدار باید تأیید کند |
|---|---|
| کالیبراسیون، کشش و برش | آیا تجهیزات میتوانند سرعت خط، تلرانسهای ابعادی و کیفیت برش مورد نیاز مشخصههای اصلی را تأمین کنند؟ |
| عملیات سطحی، پوستهبرداری، شیارزنی و پروفیلزنی لبه | کدام محصولات به این فرایندها نیاز دارند؟ انجام آنها روی خط یا خارج از خط چه تأثیری بر تعویض محصول و جریان مواد دارد؟ |
| چیدن و بستهبندی | آیا تجهیزات میتوانند با سرعت تولید همگام باشند؟ پس از اتوماسیون، در هر شیفت کدام ایستگاههای کاری همچنان به نیرو نیاز دارند؟ |
| بازیافت ضایعات | آیا سیستم میتواند ضایعات راهاندازی، برش لبه و ضایعات فرایندهای پاییندستی را پردازش کند؟ آیا ظرفیت بازیافت کافی است؟ |
| کنترل متمرکز | آیا سیستم مدیریت فرمولاسیون، ثبت روندها، هشدارها، اینترلاکها و پشتیبانی از راه دور مورد نیاز را فراهم میکند؟ آیا خط باید به سیستم SCADA/MES دفتر مرکزی گروه شما متصل شود؟ |
سیستم بازیافت ضایعات XPS باید همراه با خط تولید برنامهریزی شود و مسیرهای روشنی برای جمعآوری، انتقال، پردازش و استفادهٔ مجدد ضایعات داشته باشد. USEON میتواند راهکار بازیافت را بر اساس شکل و حجم ضایعات تولیدشده و کاربرد بعدی مورد نظر آن پیکربندی کند.
یک پیکربندی عملی چگونه شکل میگیرد
در یکی از پروژههای XPS با خط TDS95–TDD250 از USEON، خط برای ظرفیت ۶۰۰–۱٬۰۰۰ کیلوگرم/ساعت طراحی شد. اکسترودر دوماردون TDS95 مواد GPPS و PS بازیافتی را پلاستیکه میکند و اکسترودر تکماردون TDD250 خنککاری را انجام میدهد. این خط همچنین شامل تغذیهٔ وزنی کاهشی (loss-in-weight) با ۸ جزء، کشش چندغلتکی، فرزکاری دقیق و سیستم مرکزی غبارگیری است.
این مثال جابهجایی مواد اولیه، اکستروژن و خنککاری و فرایندهای پاییندستی را در یک راهکار یکپارچه میکند. در پروژهٔ جدید، تعداد اجزای تغذیه و تجهیزات پاییندستی همچنان باید بر اساس الزامات محصول خود آن پروژه تعیین شود.
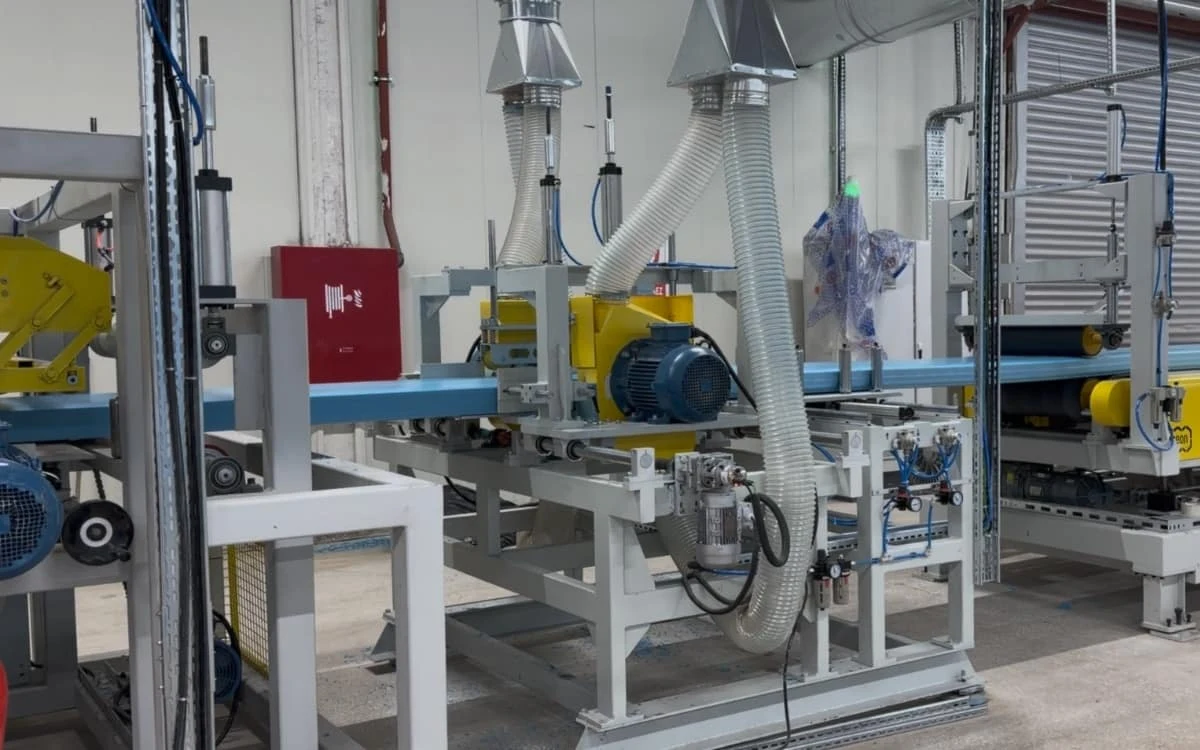
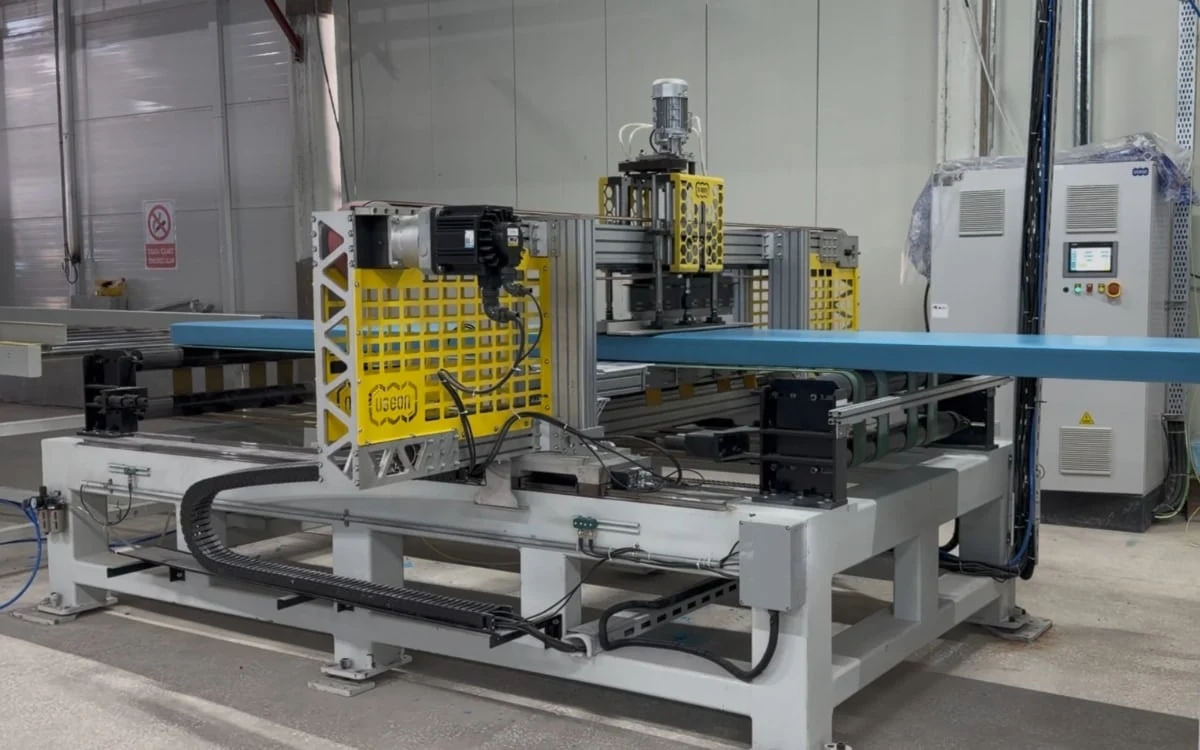
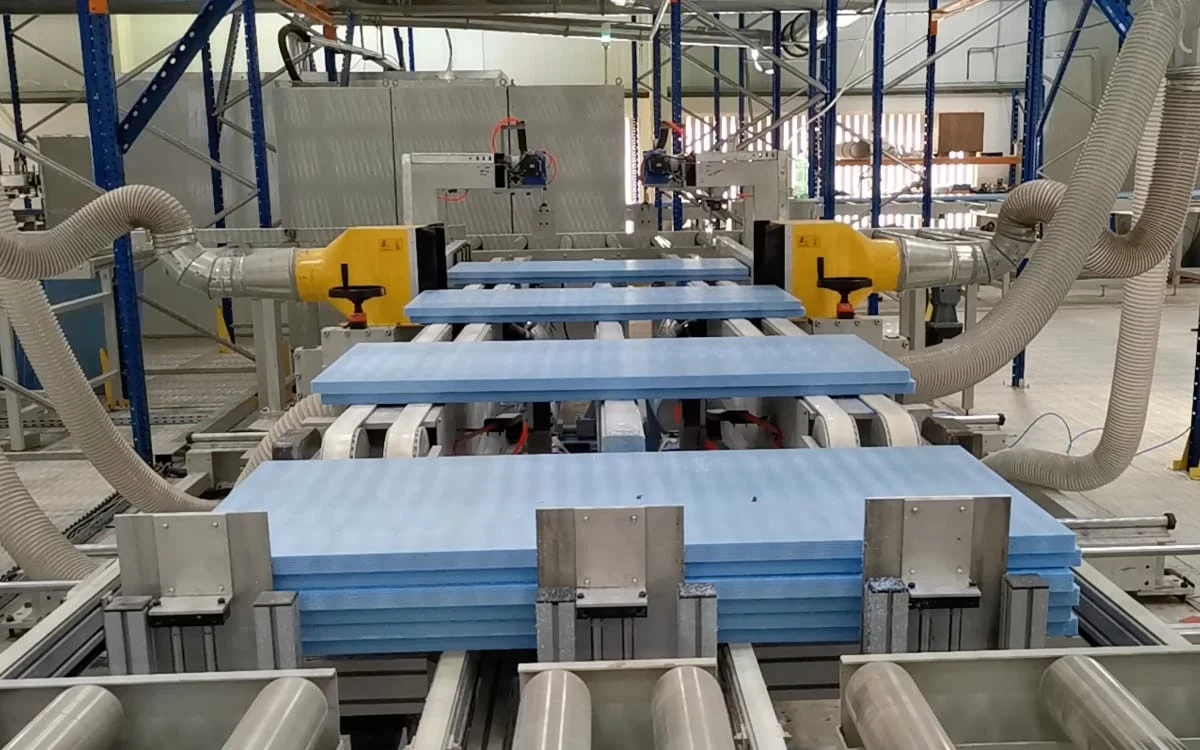
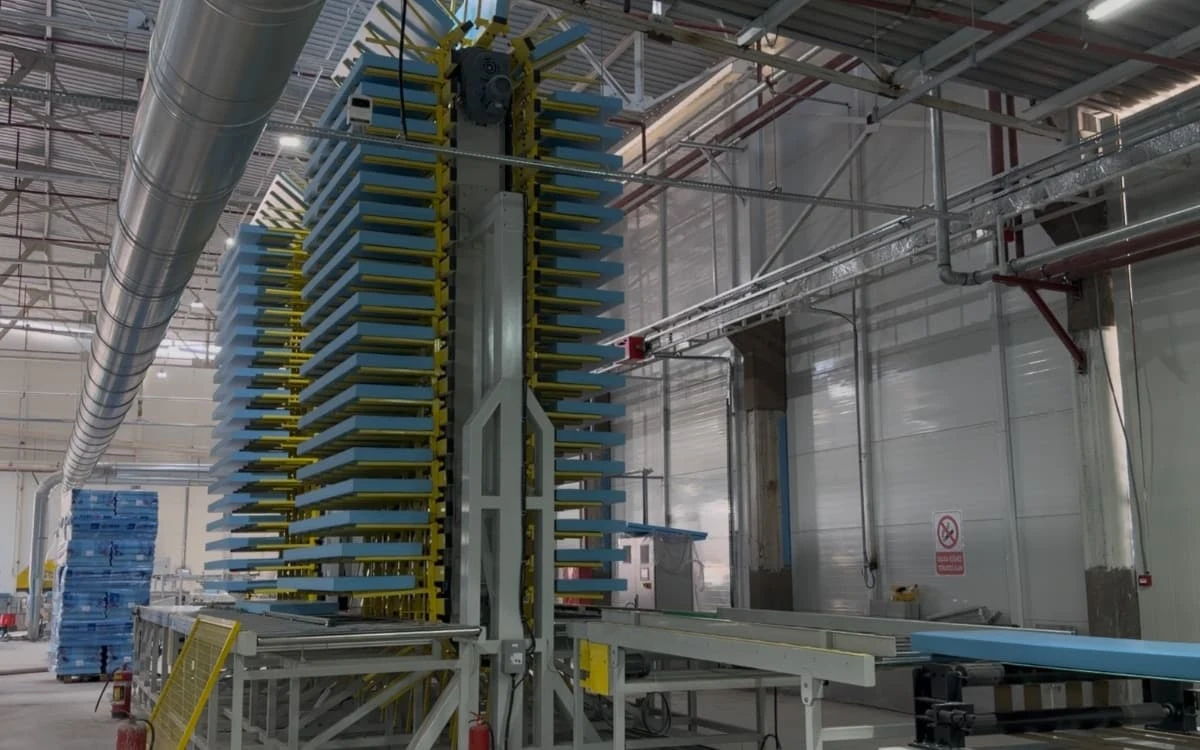
در توسعهٔ یک کارخانهٔ موجود، ابتدا گلوگاه واقعی را شناسایی کنید. اگر بستهبندی و چیدن دیگر با سرعت تولید همگام نیستند، افزایش ظرفیت اکستروژن بهتنهایی محصول نهایی قابلتحویل بیشتری به دست نمیدهد. پیش از تصمیمگیری دربارهٔ افزودن یک خط کامل جدید، ارتقاهای هدفمند را ارزیابی کنید.
۰۴بودجهٔ تجهیزات و هزینهٔ تولید را با هم ارزیابی کنید
بودجهٔ پروژهٔ XPS باید کل فرایند، از خرید تجهیزات تا تأمین تجاری پایدار را پوشش دهد. مقایسهٔ قیمتها تنها زمانی معنادار است که پیشنهادهای قیمت دامنهٔ تأمین و شرایط عملکردی مشابهی داشته باشند.
برای راهاندازی پروژه چه هزینههایی را باید در بودجه پیشبینی کرد؟
| دستهٔ بودجه | مواردی که باید لحاظ شوند |
|---|---|
| تجهیزات تولید | اکسترودرهای اصلی، تغذیه، تزریق، قالب، کالیبراسیون و برش، فرایندهای پاییندستی، بازیافت، اتوماسیون اختیاری و تجهیزات لازم کنترل کیفیت. |
| کارخانه و تأسیسات جانبی | عملیات ساختمانی یا اصلاحات، توزیع برق، خنککاری، هوای فشرده، انبار مواد اولیه و محصول نهایی، تهویه و امکانات ایمنی لازم. |
| تحویل و راهاندازی | حمل، بیمه، عوارض و مالیاتهای قابلاعمال، تخلیه و جابهجایی با جرثقیل، نصب و راهاندازی، آموزش و بستهٔ اولیهٔ قطعات یدکی. |
| راهاندازی و سرمایهٔ در گردش | مواد تست، اتلافهای اولیهٔ تولید، موجودی مواد اولیه، هزینههای نیروی انسانی و سرمایهای که در شرایط پرداخت مشتریان درگیر میشود. معمولاً باید دستکم به اندازهٔ ۱۰–۱۵ روز تولید پیوسته مواد آماده باشد. |
پیش از مقایسهٔ قیمت تجهیزات، دامنهٔ تحویل را یکسان کنید. اینکه تجهیزات خنککاری، بستهبندی خودکار و بازیافت ضایعات در پیشنهاد گنجانده شده باشند یا نه، مستقیماً بر سرمایهگذاری راهاندازی اثر میگذارد. در هر پیشنهاد قیمت، هر مورد باید بهصورت «شامل»، «اختیاری» یا «بر عهدهٔ خریدار» مشخص شود و مسئولیت اتصالات و نصب تجهیزات تعریف شود. این کار مانع میشود که دامنهٔ تأمین محدودتر با هزینهٔ کل کمتر پروژه اشتباه گرفته شود.
پیش از آنکه مشخصات محصول، مسیر عامل فومزا و دامنهٔ تأمین تعریف شوند، یک قیمت کلی واحد برای کل خط ارزش چندانی برای تصمیمگیری سرمایهگذاری ندارد. یک پیشنهاد قیمت بودجهای مفید باید مبنای طراحی، فهرست تجهیزات، موارد مستثنا و مدت اعتبار را نیز بیان کند.
هزینههای بهرهبرداری را بر اساس تولید ورق مرغوب مقایسه کنید
برگهٔ هزینهای به ازای هر متر مکعب ورق مرغوب تهیه کنید. دستکم مواد اولیه و افزودنیها، عوامل فومزا، برق، نیروی کار، بستهبندی و نگهداری را در آن بیاورید. در صورت نیاز استهلاک، تأمین مالی و هزینههای کارخانه را نیز بیفزایید.
مقایسهٔ مصرف انرژی باید با مرز اندازهگیری مشخص و تعریفشدهای انجام شود. اندازهگیری فقط اکسترودر اصلی نتیجهای متفاوت با حالتی میدهد که خنککاری، بازیافت، هوای فشرده و تجهیزات پاییندستی نیز لحاظ شوند. راهکارهای رقیب نیز باید در مشخصات ورق، چگالی، فرمولاسیون و بار تولید مشابه مقایسه شوند.
هنگام مقایسهٔ هزینههای بهرهبرداری، بر مصرف واقعی مواد، مصرف برق کل خط، نیروی کار و اتلاف ناشی از تغییر مشخصه به ازای هر متر مکعب ورق مرغوب تمرکز کنید. توان نصبشده در پیشنهاد قیمت تجهیزات پیکربندی الکتریکی را توصیف میکند؛ مصرف واقعی برق باید در شرایط تولید توافقشده اندازهگیری شود.
۰۵پیش از سفارش، فضای کارخانه و تأسیسات جانبی را بررسی کنید
اطمینان از اینکه تجهیزات از نظر فیزیکی در کارخانه جا میشوند، تنها بخشی از برنامهریزی چیدمان است. جابهجایی مواد اولیه، جریان تولید، بازیافت، انبارش موقت محصول نهایی و بارگیری نیز باید عملی باشند.
چیدمان کارخانه باید کل جریان تولید را پوشش دهد
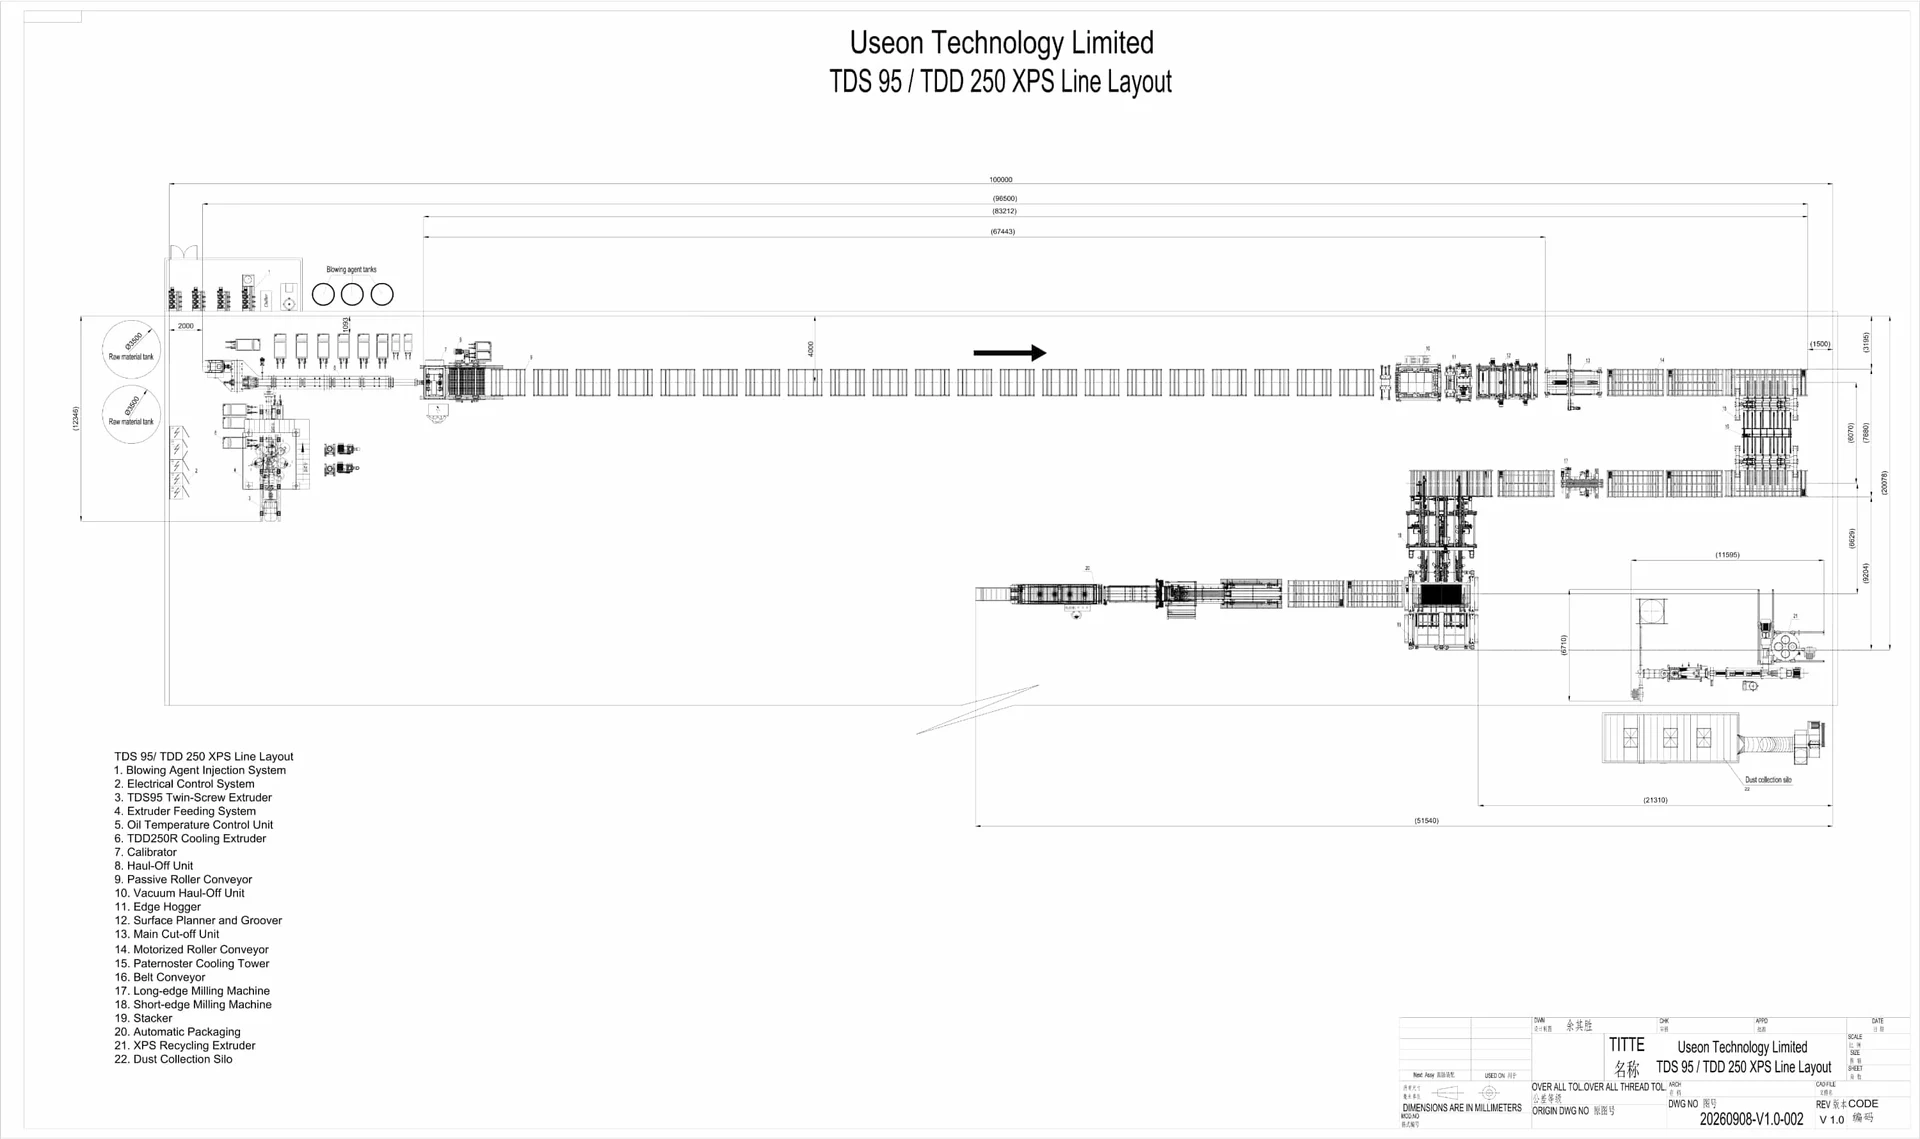
برنامهریزی کارخانه باید با ترسیم جریان مواد و محصولات نهایی پیش از تعیین جای تجهیزات آغاز شود. پلان کارخانه که شبکهٔ ستونها، درگاهها، ارتفاع آزاد، محلهای توزیع برق و مسیرهای لجستیکی را نشان دهد، به USEON کمک میکند چیدمانی برای خط کامل متناسب با فضای موجود طراحی کند.
علاوه بر خود خط، برای انبار مواد اولیه، بازیافت ضایعات، خنککاری یا تثبیت (کاندیشنینگ) ورق نهایی، بستهبندی، انبار و تردد لیفتراک فضا در نظر بگیرید. فضای لازم برای بیرونآوردن ماردون، بلندکردن قالب، باز کردن تجهیزات و نگهداری نیز باید رزرو شود.
نیاز انبارش ورق XPS باید بر حسب حجم برنامهریزی شود. حجم روزانهٔ برنامهریزیشدهٔ ورق نهایی را در دورهٔ گردش موجودی ضرب کنید تا حجم ورقی که باید جا داده شود تخمین زده شود. سپس این حجم را بر اساس روش چیدن، ارتفاع قابلاستفاده، راهروها و الزامات مدیریتی به مساحت کف تبدیل کنید. با افزایش ظرفیت تولید، انبارش موقت محصول نهایی، بستهبندی و ظرفیت بارگیری باید همزمان ارزیابی شوند.
از تأمینکننده برگهٔ الزامات تأسیسات و سایت مختص پروژه را بخواهید
| تأسیسات یا شرایط سایت | دادهها یا مرزهایی که باید تعریف شوند |
|---|---|
| توان | ولتاژ، فرکانس، کل توان نصبشده، بار کاری مورد انتظار، مبنای انتخاب ترانسفورماتور و بار تجهیزات جانبی خریدار. |
| خنککاری | دبی مورد نیاز هر مدار، دمای آب ورودی، فشار، کیفیت آب و شرایط محیطی طراحی. |
| هوای فشرده | فشار کاری، مصرف هوا، کیفیت هوا و نقاط مصرف. |
| تأمین عامل فومزا | مواد، شکل تأمین، روش ذخیرهسازی و انتقال و نقاط اتصال میان تجهیزات و تأسیسات کارخانه. |
| نصب و نگهداری | الزامات فونداسیون و باربری، شرایط جابهجایی با جرثقیل، فضای لازم برای نگهداری و مسئولیت کارهای اتصال. |
کیلووات (kW) واحد توان اکتیو است، در حالی که kVA، واحد توان ظاهری، برای ظرفیت ترانسفورماتور به کار میرود؛ این دو را نمیتوان معادل هم دانست. فشار و دبی آب خنککن و هوای فشرده نیز باید جداگانه مشخص شوند.
ابعاد کارخانه و الزامات تأسیسات باید بر اساس چیدمان و برگهٔ الزامات تأسیسات پیکربندی انتخابشده باشد. در کارخانهٔ موجود، ظرفیت باقیماندهٔ در دسترس را در حالتی که سایر تجهیزات در حال کار هستند بررسی کنید.
۰۶تأمینکنندگان را بر اساس شواهد عملکرد و معیارهای پذیرش مقایسه کنید
پس از تکمیل طرح فنی اولیه، برگهٔ یکسانی از الزامات محصول و پروژه را در اختیار همهٔ تأمینکنندگان منتخب قرار دهید تا پیشنهادهای قیمت و تعهدات ظرفیت تولید مبنای مشترکی برای مقایسه داشته باشند.
پروژههای مرجعی را در اولویت قرار دهید که به شرایط کاری هدف شما نزدیکاند
ارزش یک پروژهٔ مرجع به میزان شباهت آن با پروژهٔ شما بستگی دارد. بر نتایج کارکرد در ضخامتها، چگالیها، مواد اولیه، عوامل فومزا و سطوح ظرفیت مشابه تمرکز کنید و بپرسید چه مواردی را میتوان از طریق تست یا بازدید از سایت راستیآزمایی کرد.
خدمات فنی باید هم راهاندازی تجهیزات و هم تولید پس از آن را پوشش دهد. مسئولیت راهاندازی، آموزش اپراتورها و نیروهای نگهداری، پشتیبانی در تعویض مشخصهها، تأمین قطعات یدکی و عیبیابی از راه دور باید همگی در مرحلهٔ خرید تعریف شوند. پروژههای مرجع به نشاندادن پختگی یک راهکار کمک میکنند و دامنهٔ خدمات روشن به خریداران کمک میکند پشتیبانی در دسترس پس از راهاندازی را ارزیابی کنند.
تعهدات را به موارد پذیرش قابلراستیآزمایی تبدیل کنید
| مورد پذیرش | شرایطی که باید از پیش توافق شود |
|---|---|
| محصول آزمون | ضخامت، عرض، چگالی، سطح و پروفیل لبه، همه معرف محصول واقعی. |
| مواد اولیه و فرمولاسیون | رزین، منبع و نسبت مواد بازیافتی، سیستم کندسوزکننده و سیستم عامل فومزا. |
| ظرفیت تولید و بازده | اینکه رقم به ظرفیت اکستروژن اشاره دارد یا به ظرفیت ورق نهایی مرغوب؛ روش محاسبه، مدت آزمون و نحوهٔ برخورد با ضایعات. |
| کیفیت ورق | الزامات قابلاعمال برای تلرانس ابعادی، چگالی، ضریب هدایت حرارتی، مقاومت فشاری و سایر خواص، همراه با شرایط نمونهبرداری و آزمون. |
| مصرف انرژی | کدام تجهیزات در نظر گرفته میشوند، مصرف چگونه اندازهگیری میشود و شرایط تولید متناظر. |
| عملکردها و اقلام تحویلی | دامنهٔ مشخص اینترلاکهای ایمنی، هشدارها، آموزش، مستندات فنی، قطعات یدکی و موارد مرتبط. |
برای خواصی از ورق که باید پس از دورهٔ مشخصی از تثبیت یا پیرسازی آزمون شوند، زمان نمونهبرداری، روش آزمون و تقسیم مسئولیت را تعریف کنید. کارکرد عادی تجهیزات و موفقیت در آزمون عملکرد محصول باید در سوابق راستیآزمایی جداگانه مستند شوند.
شرایط و دامنهٔ آزمون پذیرش کارخانه (FAT) و پذیرش در سایت خریدار باید جداگانه توافق شود. اگر تأمینکننده نتواند همهٔ تستهای فومسازی را در کارخانهٔ خود انجام دهد، طرفین باید از پیش مشخص کنند کدام موارد پیش از ارسال و کدام موارد در سایت مشتری راستیآزمایی میشوند و روش رسیدگی به انحرافات را نیز تعیین کنند.
هر یک از اعضای تیم متخصص USEON بیش از ۱۰ سال تجربه در این صنعت دارد. آمادهایم همراه شما مناسبترین راهکار را برای پروژهتان ارزیابی و تعریف کنیم.
پیش از درخواست پیشنهاد قیمت، این هفت مورد را آماده کنید
لازم نیست پیش از تماس با تأمینکنندهٔ تجهیزات همهٔ جزئیات فرایند را نهایی کنید. یک برگهٔ روشن از الزامات پروژه برای آغاز گفتوگوی فنی هدفمند کافی است:
- محل و نوع پروژهکارخانهٔ جدید، افزایش ظرفیت یا ارتقای خط موجود.
- محصولات هدفکاربردها، مشخصههای اصلی و نسبت آنها، چگالی و الزامات عملکردی؛ در صورت امکان نمونه یا مشخصات فنی مشتری را پیوست کنید.
- ظرفیت هدفتقاضای ماهانه یا سالانه، واحد اندازهگیری، زمان تولید برنامهریزیشده و انتظارات توسعهٔ آینده.
- برنامهٔ مواد اولیهمنابع، شکل، اطلاعات کیفی و نسبتهای برنامهریزیشدهٔ رزین و مواد بازیافتی.
- شرایط عامل فومزاگزینههای در دست بررسی، شرایط تأمین محلی و الزامات قابلاعمال در محل پروژه.
- کارخانه و تأسیسات جانبیپلان کارخانه، ارتفاع آزاد و امکانات موجود برق و خنککاری.
- بودجه و زمانبندیاینکه رقم به بودجهٔ تجهیزات اشاره دارد یا بودجهٔ کل پروژه، سطح اتوماسیون مورد نظر و تاریخ هدف راهاندازی.
اگر پروژهٔ جدید XPS، افزایش ظرفیت یا ارتقای خط را برنامهریزی میکنید، اطلاعات بالا را برای USEON بفرستید. سپس مهندسان ما میتوانند دربارهٔ مدل خط، پیکربندی فرایند، دامنهٔ تأمین و الزامات کارخانه با شما گفتوگو کنند و راهکار اولیهای متناسب با محصولات و ظرفیت هدف شما آماده کنند.