Khi lựa chọn dây chuyền sản xuất tấm XPS, nhà đầu tư thường bắt đầu với hai câu hỏi: mỗi giờ sản xuất được bao nhiêu, và cả dây chuyền hoàn chỉnh có giá bao nhiêu?
Để có câu trả lời hữu ích, cần hiểu rõ loại tấm Quý khách dự định sản xuất, sản lượng bán dự kiến và điều kiện sẵn có tại nhà xưởng. Hai dây chuyền cùng định mức 600 kg/h vẫn có thể cho năng suất tấm đạt chuẩn ổn định khác nhau khi độ dày, khối lượng riêng, nguyên liệu hoặc chất tạo bọt khác nhau. Tương tự, chênh lệch giá giữa hai bản báo giá có thể phản ánh khác biệt về phạm vi cung cấp hoặc mức độ tự động hóa.
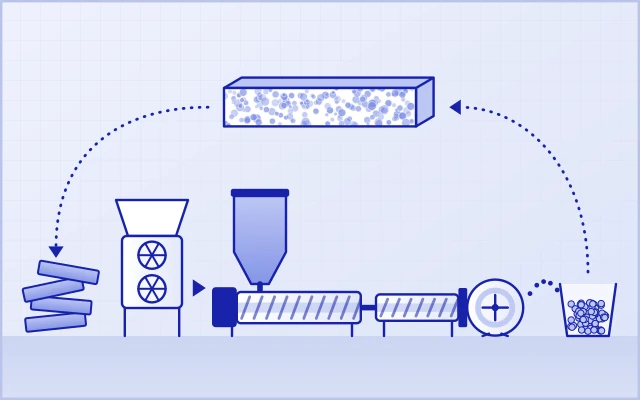
Dây chuyền sản xuất tấm XPS là một hệ thống sản xuất liên tục, tích hợp, dùng để sản xuất tấm xốp polystyrene ép đùn (XPS) từ nguyên liệu đã định lượng, qua các công đoạn phối trộn nóng chảy, phun chất tạo bọt, làm mát nhựa nóng chảy, đùn định hình và gia công sau đùn. Với người mua, chìa khóa khi chọn dây chuyền là làm cho yêu cầu sản phẩm, mục tiêu năng suất và điều kiện nhà xưởng khớp với nhau.
USEON khuyến nghị bắt đầu từ sản phẩm mục tiêu, sau đó lần lượt xác định năng suất cần thiết, cấu hình quy trình, ngân sách đầu tư và điều kiện nhà xưởng. Tiếp theo, các yêu cầu này cần được chuyển thành phương án kỹ thuật và tiêu chí nghiệm thu.
01Bắt đầu bằng việc xác định loại tấm sẽ sản xuất
Trước khi làm việc với nhà cung cấp thiết bị, hãy chuẩn bị danh mục sản phẩm mục tiêu. Ngoài độ dày, chiều rộng và khối lượng riêng, cần nêu ứng dụng dự kiến, yêu cầu tính năng và tỷ lệ doanh số ước tính của từng sản phẩm.
| Hạng mục cần xác định | Ảnh hưởng đến việc chọn dây chuyền |
|---|---|
| Ứng dụng chính và yêu cầu của khách hàng | Cách nhiệt tường hoặc mái, cách nhiệt sàn sưởi, cách nhiệt chịu tải và vật liệu lõi tấm sandwich có những ưu tiên khác nhau về tính năng và gia công sau đùn. |
| Độ dày, chiều rộng thông dụng và tỷ lệ của từng quy cách | Ảnh hưởng đến việc lựa chọn tương thích giữa model dây chuyền, khuôn, hệ thống định hình và năng lực gia công sau đùn. |
| Mục tiêu khối lượng riêng và tính năng | Làm cơ sở cho các quyết định về nguyên liệu, chất tạo bọt và quy trình. Các yêu cầu về hệ số dẫn nhiệt, cường độ chịu nén, độ ổn định kích thước và các tính chất khác cần được nêu cùng lúc. |
| Bề mặt và biên dạng cạnh | Quyết định có cần bóc lớp vỏ bề mặt, xẻ rãnh, dập vân, cạnh ghép chồng (shiplap) hay gia công ngàm âm dương hay không. |
| Tần suất thay đổi quy cách | Ảnh hưởng đến kế hoạch sản xuất, khối lượng công việc điều chỉnh và tổn thất khi chuyển đổi. |
Khi chọn dây chuyền, trước hết cần tập trung vào các sản phẩm dự kiến chiếm phần lớn doanh số. Các quy cách đặc biệt chỉ sản xuất thỉnh thoảng có thể đánh giá riêng, nhưng không nên coi một dây chuyền phù hợp cho sản xuất thường xuyên chỉ vì nó đáp ứng được dải quy cách tối đa đã công bố.
Tấm mỏng và tấm dày đặt ra yêu cầu khác nhau cho toàn bộ dây chuyền. Với cùng khối lượng riêng, chiều rộng và năng suất tính theo khối lượng tấm thành phẩm đạt chuẩn, tấm càng mỏng thì tốc độ dây chuyền càng phải cao. Ví dụ, khi độ dày giảm từ 50 mm xuống 25 mm, xét về hình học, tốc độ dây chuyền cần thiết tăng gấp đôi. Vì vậy, dự án tấm mỏng phải đánh giá năng lực định hình, kéo, cắt và xếp chồng cùng với năng suất đùn.
Với sản xuất tấm dày, cần chú trọng hơn đến sự phối hợp giữa tạo bọt, làm mát và định hình, cũng như độ đồng đều chất lượng theo chiều dày và độ ổn định kích thước. Ngay cả khi dây chuyền sản xuất được độ dày tối đa đã nêu, vẫn cần kiểm chứng năng suất ổn định và tính năng tấm thành phẩm ở độ dày đó.
Với các dự án tự sản xuất vật liệu lõi cho tấm sandwich hoặc tấm phủ bề mặt, công đoạn cán ghép phía sau có thể đặt ra yêu cầu riêng về bề mặt, dung sai độ dày và độ bám dính. Thiết bị cho các công đoạn như cán ghép tôn thép hoặc phủ lớp gốc xi măng nên được xem là một công đoạn riêng, với phạm vi cung cấp được xác nhận độc lập.
02Quy đổi mục tiêu doanh số thành năng suất cần thiết
Tấm XPS thường được bán theo mét khối hoặc mét vuông, trong khi năng suất dây chuyền thường tính bằng kg/h. Trước khi so sánh các model, cần dùng một cơ sở đơn vị thống nhất và phân biệt năng suất đùn với sản lượng cuối cùng của tấm thành phẩm đạt chuẩn.
Tính ngược từ nhu cầu hằng tháng ra năng suất mỗi giờ
Công thức đơn giản dùng cho quy hoạch sơ bộ như sau:
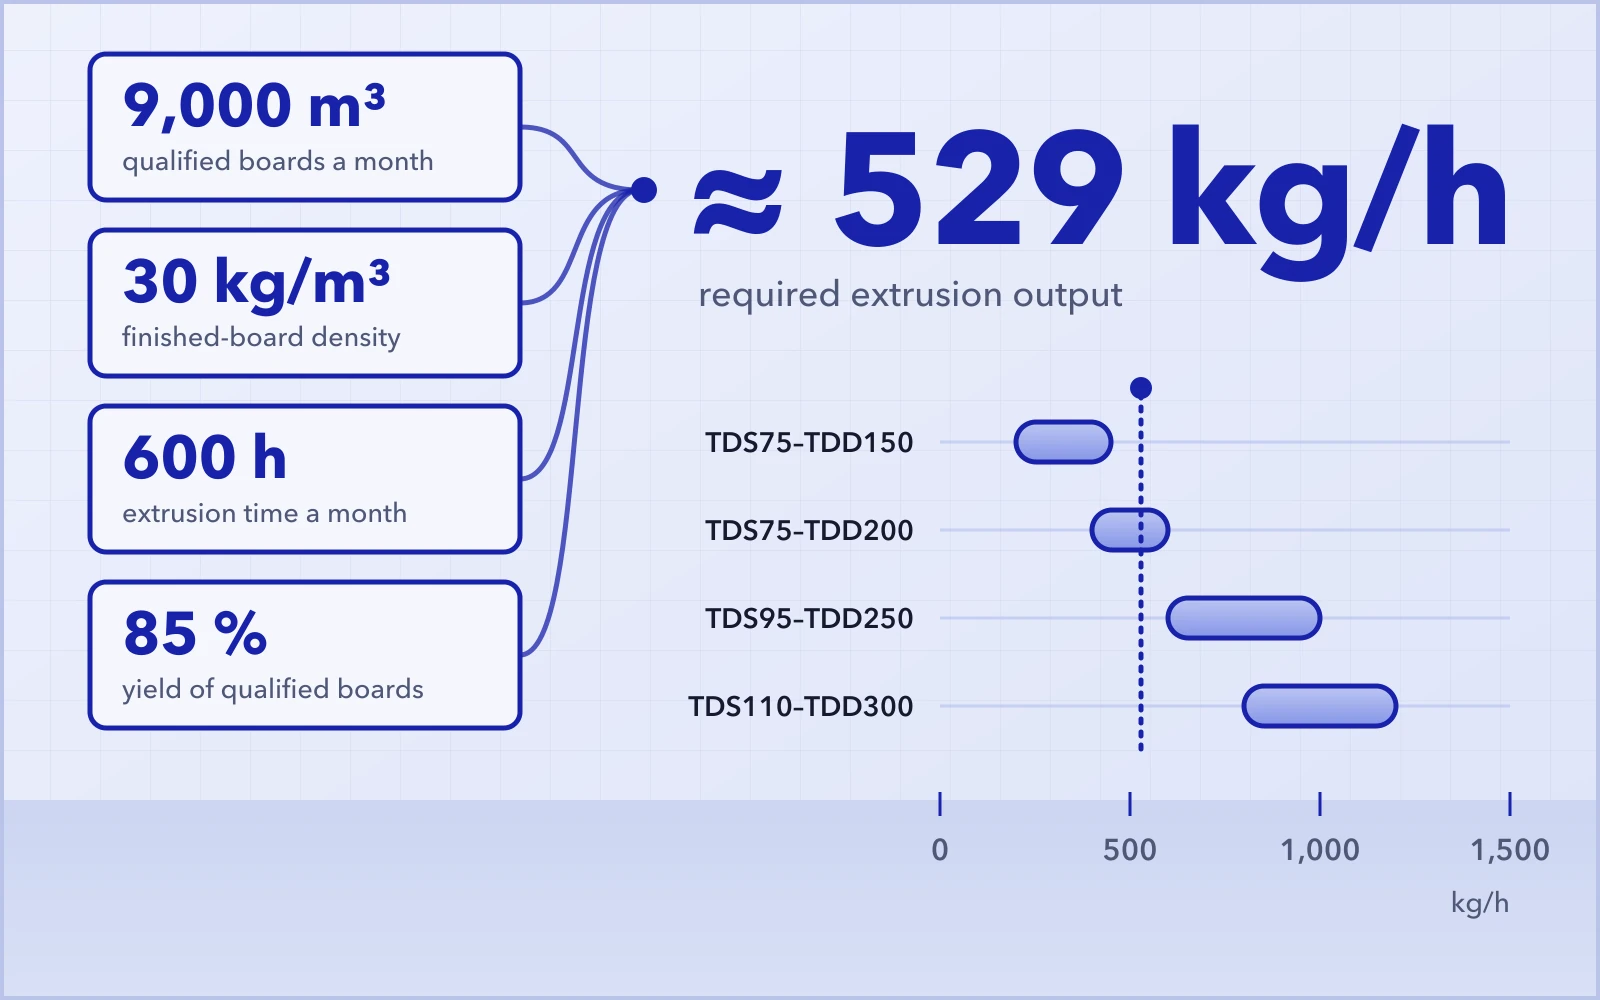
Xét một loại tấm XPS có khối lượng riêng thành phẩm mục tiêu 30 kg/m³. Giả sử mỗi tháng cần cung cấp 9.000 m³ tấm đạt chuẩn, thời gian cấp liệu và đùn là 600 giờ/tháng, và tỷ lệ tấm thành phẩm đạt chuẩn ước tính 85%:
Trong các điều kiện này, năng suất đùn cần thiết khoảng 529 kg/h. Khi chọn model cuối cùng, cần tính thêm hiệu quả vận hành với các quy cách chính, biên dự phòng năng suất và kế hoạch mở rộng trong tương lai.
Con số 30 kg/m³ là khối lượng riêng tấm thành phẩm mục tiêu dùng trong ví dụ này. Với dự án của mình, Quý khách nên dùng khối lượng riêng thực tế mà sản phẩm mục tiêu yêu cầu, đồng thời xác định thời gian vận hành và tỷ lệ đạt chuẩn từ kế hoạch sản xuất. Khối lượng riêng cần được nêu cùng các yêu cầu tính năng như hệ số dẫn nhiệt, cường độ chịu nén và độ ổn định kích thước.
Dùng một cơ sở tính thống nhất trong suốt quá trình tính toán. Trừ khỏi thời gian sản xuất khả dụng các khoảng bảo trì theo kế hoạch, dừng máy và gia nhiệt, cùng các khoảng thời gian không cấp liệu khác. Vật liệu đùn ra trong lúc khởi động hoặc chuyển đổi quy cách nhưng không đạt yêu cầu chất lượng có thể tính vào tỷ lệ đạt chuẩn, để cùng một tổn thất không bị trừ hai lần. Nếu mục tiêu doanh số tính theo mét vuông, nhân với độ dày tấm để quy đổi sang mét khối. Tính riêng từng quy cách sản phẩm rồi cộng kết quả lại.
Phế liệu cắt biên có thể tái chế 100%, nhưng phần vật liệu cắt bỏ trong chu kỳ sản xuất hiện tại vẫn chưa trở thành thành phẩm bán được. Tái chế giúp giảm lãng phí nguyên liệu, nhưng không phải lý do để tính tỷ lệ tấm thành phẩm đạt chuẩn là 100%.
Chọn model dây chuyền phù hợp với mục tiêu năng suất
Dòng dây chuyền sản xuất tấm XPS ECOFEL của USEON đáp ứng nhiều mức năng suất khác nhau và có thể cấu hình cho các quy cách tấm, nguyên liệu và hệ chất tạo bọt khác nhau. Dữ liệu lựa chọn chính của các model chủ lực như sau:
| Model dây chuyền | Năng suất tham khảo (kg/h) | Dung lượng máy biến áp tham khảo (kVA) |
|---|---|---|
| TDS75–TDD150 | 200–450 | 300 |
| TDS75–TDD200 | 400–600 | 400 |
| TDS95–TDD250 | 600–1.000 | 600 |
| TDS110–TDD300 | 800–1.200 | 800 |
| TDS135–TDD400 | 1.500–2.000 | 1000 |
| TDS135–TDD500 | 2.000–3.000 | 1.200 |
Lưu ý: năng suất thực tế và dải vận hành phụ thuộc vào quy cách tấm, công thức và cấu hình thiết bị, và căn cứ theo phương án kỹ thuật riêng của từng dự án. Dung lượng máy biến áp phải được tính theo cấu hình toàn dây chuyền và phụ tải của các thiết bị khác trong nhà xưởng.
Với nhu cầu 529 kg/h tính ở trên, phương án cấp 600 kg/h đã sát với năng suất cần thiết, nên không nên chọn model chỉ dựa vào con số năng suất tối đa. Nếu không duy trì được các quy cách chính ở năng suất đó trong thời gian dài, hoặc phải thường xuyên chuyển đổi sản phẩm, sản lượng giao thực tế có thể bị thiếu hụt. Phương án lớn hơn kế tiếp có thể tạo biên dự phòng năng suất, nhưng cũng cần đánh giá sản lượng bán ban đầu, tồn kho, nhu cầu vốn lưu động và mức độ phù hợp khi vận hành ở tải thấp hơn. Nếu dây chuyền vận hành kéo dài dưới 70% năng suất tối đa định mức, mức tiêu hao năng lượng trên mỗi mét khối sẽ cao hơn trên 15% so với một model năng suất nhỏ hơn sản xuất cùng sản lượng. Cũng cần lưu ý khối lượng riêng tấm XPS và năng suất tỷ lệ nghịch với nhau. Ví dụ, năng suất của cùng một dây chuyền khi sản xuất tấm 50 kg/m³ chỉ khoảng 75% so với khi sản xuất tấm 30 kg/m³. Năng suất giảm rõ rệt khi khối lượng riêng tấm vượt quá 32 kg/m³. Các số liệu này cũng có thể chịu ảnh hưởng của độ cao nơi lắp đặt.
Năng suất cần được lựa chọn dựa trên sản lượng ổn định của tấm thành phẩm đạt chuẩn ở các quy cách sản phẩm chính.
Khi quy hoạch năng suất cho dự án XPS, cũng cần tính đến cách tổ chức sản xuất liên tục. Nếu nhu cầu ban đầu thấp, hãy so sánh hiệu quả kinh tế giữa sản xuất liên tục tập trung và chọn dây chuyền nhỏ hơn, đồng thời cân nhắc yêu cầu về tồn kho, giao hàng và vốn lưu động. Mọi kế hoạch mở rộng đều cần có dự báo tăng trưởng doanh số rõ ràng làm cơ sở.
03Xác định cấu hình dựa trên nguyên liệu, quy trình tạo bọt và yêu cầu thành phẩm
Cấu hình cần được thiết kế để sản xuất sản phẩm mục tiêu một cách ổn định. Nguyên liệu, công thức, việc chuyển đổi quy cách và yêu cầu gia công sau đùn cùng quyết định hệ thống cấp liệu, đùn, làm mát và các hệ thống phía sau phù hợp.
Nguyên liệu và cấp liệu: nêu rõ vật liệu dự kiến sử dụng
Thông tin nguyên liệu tối thiểu phải gồm nhựa PS, hệ chất chống cháy, các phụ gia khác, cùng nguồn gốc, dạng và tỷ lệ phối trộn dự kiến của vật liệu tái chế.
Cụm từ “50% vật liệu tái chế” có thể ứng với những điều kiện gia công rất khác nhau. Phế liệu cắt biên sạch nội bộ và PS tái chế mua ngoài có thể khác nhau về dạng vật liệu, khối lượng riêng xốp, mức nhiễm bẩn và độ đồng nhất giữa các lô, tất cả đều ảnh hưởng đến vận chuyển, định lượng và gia công tiếp theo. Khi chọn dây chuyền, hãy cung cấp thông tin về nguồn gốc, chất lượng và khi cần thì cả mẫu vật liệu tái chế. Năng suất khi dùng 100% vật liệu tái chế thường cao hơn 10–15% so với khi dùng 100% nguyên liệu nguyên sinh.
Số lượng bộ cấp liệu cần tương ứng với các vật liệu cần kiểm soát độc lập trong công thức. Nếu một phụ gia liều lượng thấp cần điều chỉnh thường xuyên, định lượng độc lập sẽ giúp kiểm soát công thức như yêu cầu. Nếu vật liệu dễ bị đóng cầu, cũng phải giải quyết việc xả liệu tin cậy khỏi phễu và vận chuyển ổn định. Chỉ tăng thêm bộ cấp liệu không thể thay thế việc kiểm soát đúng dải định lượng, đặc tính chảy của vật liệu và dao động khi nạp bổ sung.
Chúng tôi thường khuyến nghị dùng không ít hơn 6 cân định lượng loss-in-weight.
Đùn và làm mát: đánh giá hệ thống như một tổng thể
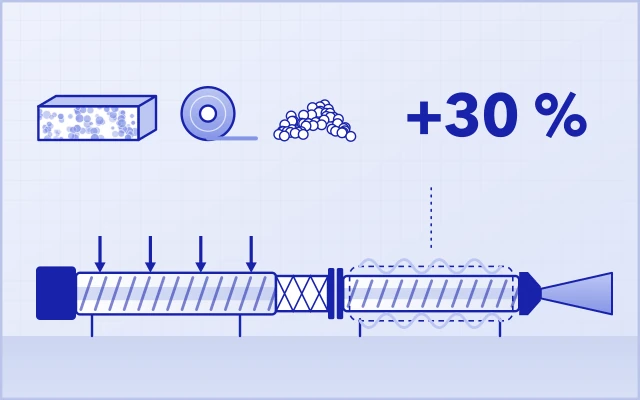
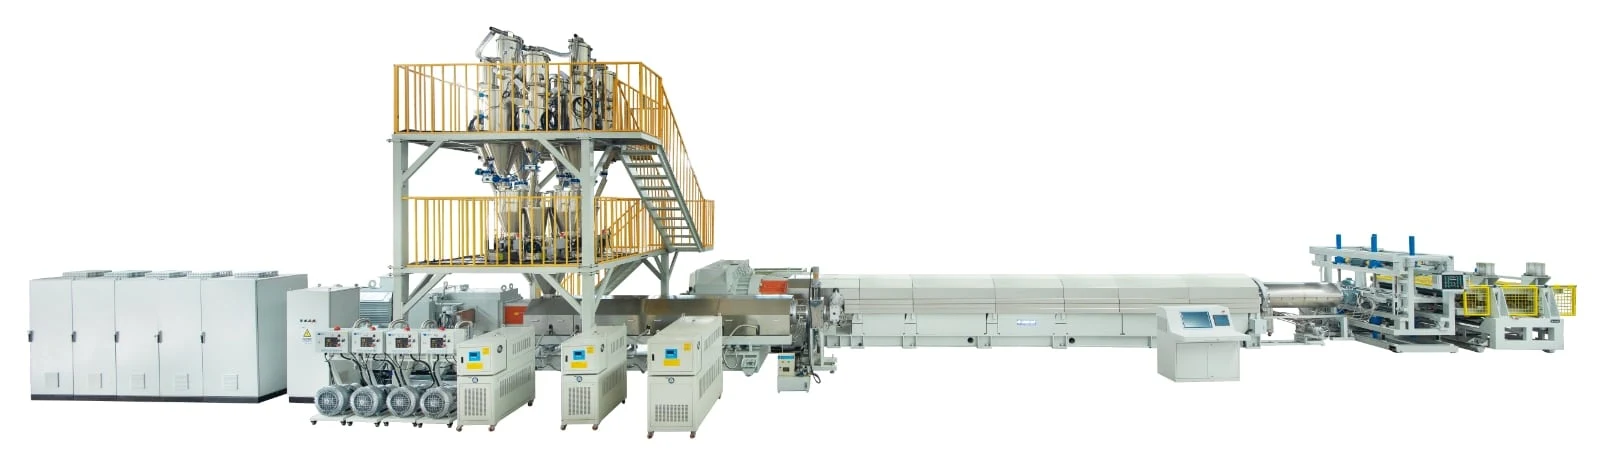
Trong bố trí tandem kết hợp máy đùn trục vít đôi quay cùng chiều với máy đùn trục vít đơn làm mát, cấp thứ nhất chủ yếu đảm nhiệm hóa dẻo, phân tán và trộn, còn cấp thứ hai tiếp tục làm mát và vận chuyển nhựa nóng chảy. Câu hỏi then chốt là cả hai cấp đùn và quy trình tạo bọt có vận hành đồng bộ ở năng suất mục tiêu hay không.
Khi năng suất đùn tăng, năng lực làm mát cũng phải tăng tương ứng. Lưu lượng nhựa nóng chảy cao hơn đòi hỏi hệ thống làm mát hạ nhiệt độ trong điều kiện vận hành tương ứng, đồng thời duy trì nhiệt độ và áp suất cần thiết cho tạo bọt ổn định. Máy đùn chính có đủ năng lực hóa dẻo không có nghĩa là toàn bộ dây chuyền có thể sản xuất ổn định tấm đạt chuẩn ở cùng năng suất.
Nhà máy ở nơi có nhiệt độ môi trường cao, hoặc có hệ thống làm mát hiện hữu hạn chế, nên cung cấp điều kiện môi trường mùa hè và điều kiện nước làm mát sẵn có ngay ở giai đoạn lập phương án. Thiết kế hệ thống làm mát theo môi trường vận hành thực tế giúp tránh phải cải tạo thêm sau khi lắp đặt.
Công suất động cơ chính, đường kính trục vít và tỷ số L/D là những điểm so sánh hữu ích, nhưng đánh giá cuối cùng vẫn phải dựa trên hiệu quả vận hành với công thức mục tiêu.
Theo kinh nghiệm, với một dây chuyền được phối hợp hợp lý, năng suất tính bằng kg/h thường bằng 4–5 lần công suất định mức động cơ chính của máy đùn trục vít đôi tính bằng kW. Ví dụ, nếu động cơ chính của máy đùn trục vít đôi có công suất 200 kW, năng suất danh định của dây chuyền nên là 800–1.000 kg/h.
Nên tránh tốc độ trục vít đôi trên 300 vòng/phút, và máy càng lớn càng nên dùng tốc độ trục vít thấp hơn. Các chất chống cháy hiện dùng cho XPS có khả năng chịu phân hủy nhiệt hạn chế. Vì vậy, quy trình phải đạt độ phân tán đủ đồng thời giảm thiểu nhiệt cắt trong quá trình đùn. Tốc độ trục vít quá cao chắc chắn sinh ra nhiệt cắt quá mức, có thể làm giảm hiệu quả chống cháy hoặc buộc phải tăng liều lượng chất chống cháy, làm tăng chi phí sản xuất.
Chất tạo bọt: sớm xác định hướng công thức và điều kiện cung ứng
Hệ chất tạo bọt cần được xác định trước khi chốt máy đùn chính và hệ thống phun. Khi chọn tổ hợp chất tạo bọt, cần cân nhắc các quy định áp dụng tại địa phương, độ ổn định nguồn cung, tính năng tấm mục tiêu và khả năng tương thích với quy trình. Một môi chất giá thấp hơn có thể không giúp giảm tổng chi phí dự án nếu không có nguồn cung ổn định hoặc đòi hỏi thêm cơ sở lưu trữ và vận chuyển. Ví dụ, tuy HFO có thể mang lại hiệu quả cách nhiệt tốt, vẫn phải xét đến độ ổn định nguồn cung và giá thành cao của nó.
Khi trao đổi về hệ CO₂ và các hệ đồng tạo bọt khác, cần nêu rõ môi chất thực tế, hình thức cung cấp và giới hạn công thức. Việc một dây chuyền dùng được một loại chất tạo bọt không có nghĩa là mọi tổ hợp đều đạt cùng năng suất và tính năng sản phẩm.
Lưu trữ, vận chuyển, thông gió và các cơ sở an toàn tương ứng cần được xác nhận trong cùng một phương án. Hãy hỏi trước nhà cung cấp về những cải tạo thiết bị có thể cần thiết nếu sau này thay đổi hệ chất tạo bọt.
Gia công sau đùn và tự động hóa: cấu hình theo yêu cầu giao thành phẩm
Việc bố trí gia công sau đùn ngay trên dây chuyền hay ngoài dây chuyền phụ thuộc vào cơ cấu sản phẩm và chu kỳ sản xuất. Với các đợt sản xuất dài, liên tục cho các loại tấm tương tự, gia công trên dây chuyền giúp giảm bốc xếp và lưu kho trung gian. Nếu chỉ một phần nhỏ sản phẩm cần bề mặt hoặc biên dạng cạnh đặc biệt, gia công ngoài dây chuyền cho phép lên lịch công đoạn đó độc lập, nhưng cần thêm không gian trung chuyển và bốc xếp. USEON có thể cấu hình hệ thống định hình, cắt, xử lý bề mặt, đóng gói và bốc dỡ phù hợp.
| Hạng mục cấu hình | Câu hỏi người mua cần xác nhận |
|---|---|
| Định hình, kéo và cắt | Thiết bị có đáp ứng được tốc độ dây chuyền, dung sai kích thước và chất lượng vết cắt mà các quy cách chính yêu cầu không? |
| Xử lý bề mặt, bóc lớp vỏ, xẻ rãnh và gia công cạnh | Những sản phẩm nào cần các công đoạn này? Gia công trên dây chuyền hay ngoài dây chuyền sẽ ảnh hưởng thế nào đến chuyển đổi quy cách và dòng vật liệu? |
| Xếp chồng và đóng gói | Thiết bị có theo kịp tốc độ sản xuất không? Sau khi tự động hóa, mỗi ca vẫn cần những vị trí nhân sự nào? |
| Tái chế phế liệu | Hệ thống có xử lý được phế liệu khởi động, biên cắt và phế liệu từ gia công sau đùn không? Năng lực tái chế có đủ không? |
| Điều khiển tập trung | Hệ thống có đáp ứng yêu cầu về quản lý công thức, ghi xu hướng, cảnh báo, khóa liên động và hỗ trợ từ xa không? Dây chuyền có phải kết nối với hệ thống SCADA/MES của trụ sở tập đoàn không? |
Hệ thống tái chế phế liệu XPS nên được quy hoạch cùng dây chuyền sản xuất, với lộ trình rõ ràng cho việc thu gom, vận chuyển, xử lý và tái sử dụng phế liệu. USEON có thể cấu hình giải pháp tái chế theo dạng, khối lượng phế liệu phát sinh và mục đích sử dụng tiếp theo.
Một cấu hình thực tế được hình thành như thế nào
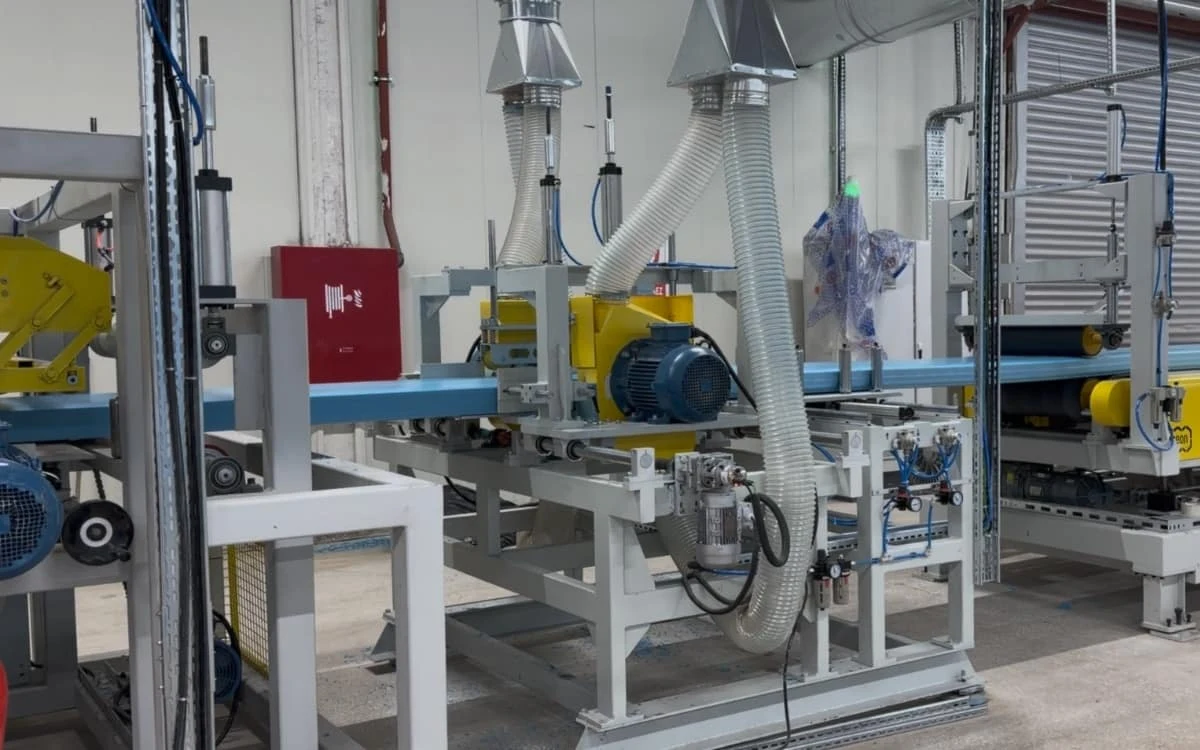
Trong một dự án XPS TDS95–TDD250 của USEON, dây chuyền được thiết kế cho năng suất 600–1.000 kg/h. Máy đùn trục vít đôi TDS95 hóa dẻo GPPS và PS tái chế, còn máy đùn trục vít đơn TDD250 đảm nhiệm làm mát. Dây chuyền còn có hệ thống cấp liệu cân định lượng loss-in-weight 8 thành phần, bộ kéo nhiều trục lăn, phay chính xác và hệ thống hút bụi trung tâm.
Ví dụ này tích hợp xử lý nguyên liệu, đùn làm mát và gia công sau đùn trong một giải pháp. Với một dự án mới, số lượng bộ cấp liệu và thiết bị phía sau vẫn phải căn cứ vào yêu cầu sản phẩm của chính dự án đó.
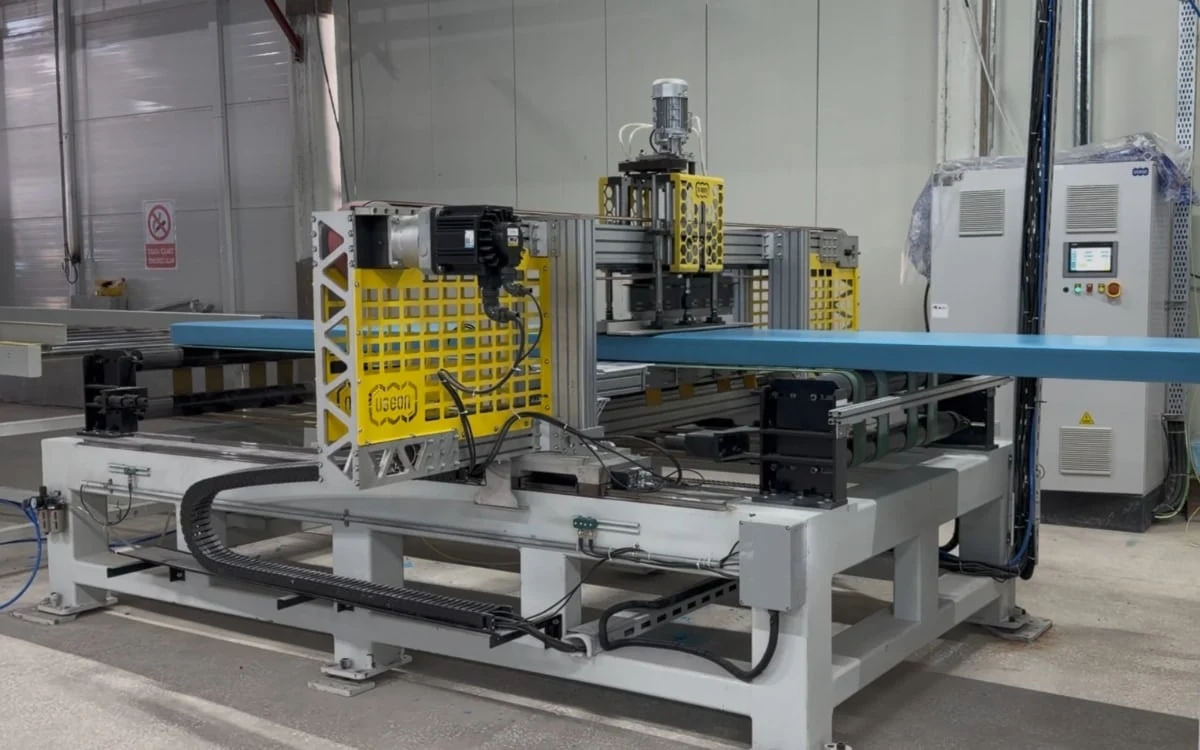
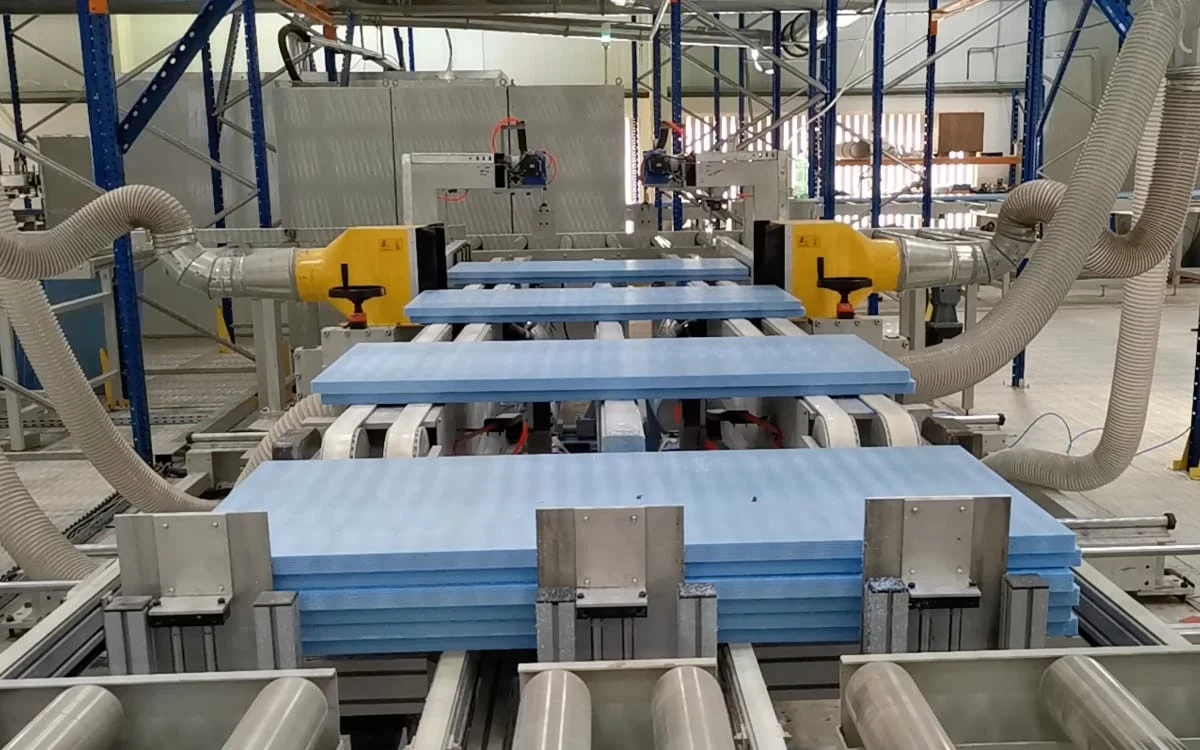
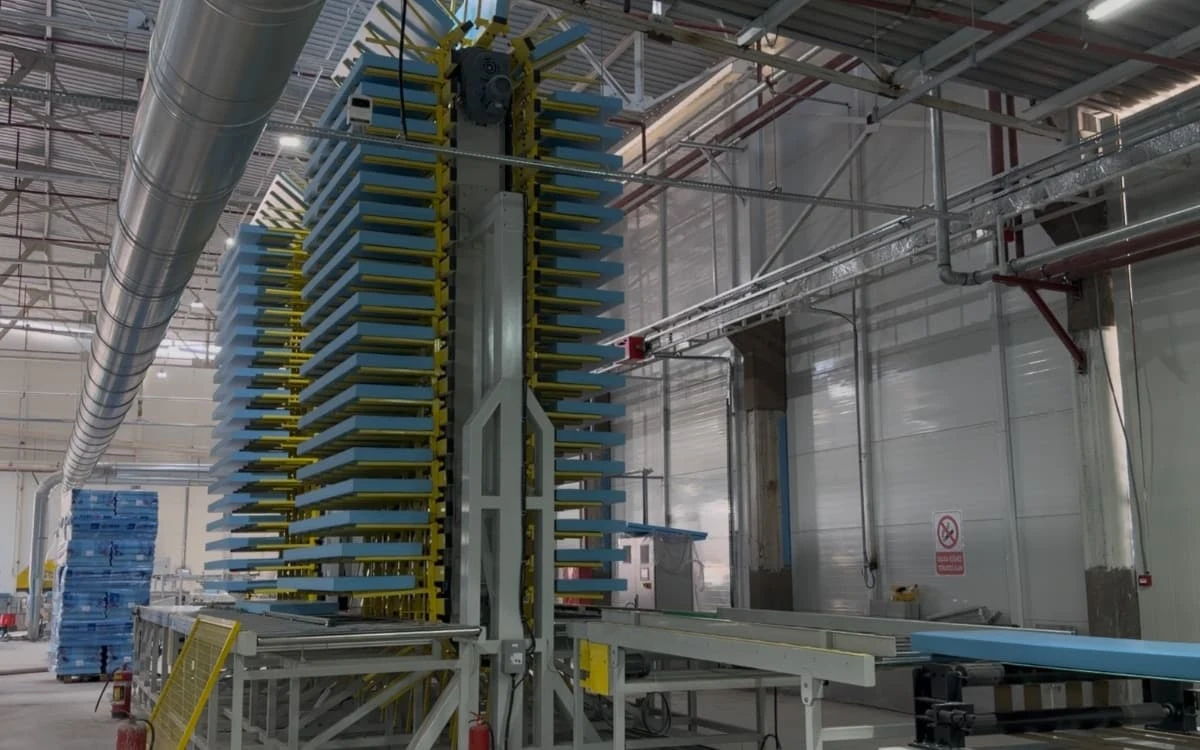
Khi mở rộng một nhà máy hiện hữu, trước hết cần xác định điểm nghẽn thực tế. Nếu khâu đóng gói và xếp chồng không còn theo kịp sản xuất, chỉ tăng năng lực đùn sẽ không tạo thêm thành phẩm có thể giao. Hãy đánh giá các nâng cấp có trọng tâm trước khi quyết định có bổ sung một dây chuyền hoàn chỉnh mới hay không.
04Đánh giá đồng thời ngân sách thiết bị và chi phí sản xuất
Ngân sách cho dự án XPS cần bao quát toàn bộ quá trình từ mua sắm thiết bị đến cung ứng thương mại ổn định. Việc so sánh giá chỉ có ý nghĩa khi các báo giá có phạm vi cung cấp và điều kiện tính năng tương đương.
Cần dự trù những chi phí nào khi khởi động dự án?
| Nhóm ngân sách | Các hạng mục cần tính |
|---|---|
| Thiết bị sản xuất | Máy đùn chính, cấp liệu, phun chất tạo bọt, khuôn, định hình và cắt, gia công sau đùn, tái chế, tự động hóa tùy chọn và các thiết bị kiểm soát chất lượng cần thiết. |
| Nhà xưởng và hệ thống phụ trợ | Xây dựng hoặc cải tạo, phân phối điện, làm mát, khí nén, kho nguyên liệu và thành phẩm, thông gió và các cơ sở an toàn cần thiết. |
| Giao hàng và khởi động | Cước vận chuyển, bảo hiểm, thuế và phí áp dụng, dỡ hàng và nâng hạ, lắp đặt và chạy thử, đào tạo, và gói phụ tùng ban đầu. |
| Khởi động và vốn lưu động | Nguyên liệu chạy thử, tổn thất sản xuất ban đầu, tồn kho nguyên liệu, chi phí nhân sự và vốn bị đọng do điều khoản thanh toán của khách hàng. Thông thường, cần chuẩn bị nguyên liệu đủ cho ít nhất 10–15 ngày sản xuất liên tục. |
Trước khi so sánh giá thiết bị, cần thống nhất phạm vi giao hàng. Việc có bao gồm thiết bị làm mát, đóng gói tự động và tái chế phế liệu hay không ảnh hưởng trực tiếp đến vốn đầu tư khởi động. Mỗi báo giá cần ghi rõ từng hạng mục là “đã bao gồm”, “tùy chọn” hay “bên mua tự cung cấp”, đồng thời xác định trách nhiệm đấu nối và lắp đặt thiết bị. Như vậy sẽ tránh nhầm một phạm vi cung cấp hẹp hơn là tổng chi phí dự án thấp hơn.
Khi chưa xác định quy cách sản phẩm, hướng chất tạo bọt và phạm vi cung cấp, một con số giá trọn gói cho cả dây chuyền ít có giá trị cho quyết định đầu tư. Một báo giá dự toán hữu ích còn cần nêu cơ sở thiết kế, danh mục thiết bị, các hạng mục loại trừ và thời hạn hiệu lực.
So sánh chi phí vận hành theo sản lượng tấm đạt chuẩn
Lập bảng chi phí trên mỗi mét khối tấm đạt chuẩn. Tối thiểu phải gồm nguyên liệu và phụ gia, chất tạo bọt, điện, nhân công, đóng gói và bảo trì. Bổ sung khấu hao, chi phí tài chính và chi phí nhà xưởng khi cần.
So sánh tiêu hao năng lượng phải dùng một ranh giới đo lường được xác định rõ. Chỉ đo máy đùn chính sẽ cho kết quả khác với khi tính cả làm mát, tái chế, khí nén và thiết bị phía sau. Các phương án cạnh tranh cũng cần được so sánh với quy cách tấm, khối lượng riêng, công thức và tải sản xuất tương đương.
Khi so sánh chi phí vận hành, hãy tập trung vào mức tiêu hao vật liệu thực tế, điện năng tiêu thụ của toàn dây chuyền, nhân công và tổn thất khi chuyển đổi quy cách trên mỗi mét khối tấm đạt chuẩn. Công suất lắp đặt trong báo giá thiết bị mô tả cấu hình điện; điện năng tiêu thụ thực tế phải được đo trong điều kiện sản xuất đã thỏa thuận.
05Kiểm tra mặt bằng nhà xưởng và hệ thống phụ trợ trước khi đặt hàng
Việc xác nhận thiết bị đặt vừa trong nhà xưởng chỉ là một phần của quy hoạch mặt bằng. Dòng di chuyển nguyên liệu, dòng sản xuất, tái chế, lưu kho tạm thành phẩm và xếp hàng lên xe cũng phải khả thi.
Bố trí nhà xưởng phải bao quát toàn bộ dòng sản xuất
Quy hoạch nhà xưởng nên bắt đầu bằng việc vẽ dòng di chuyển của vật liệu và thành phẩm trước khi bố trí vị trí thiết bị. Một bản vẽ mặt bằng thể hiện lưới cột, cửa ra vào, chiều cao thông thủy, vị trí phân phối điện và tuyến logistics sẽ giúp USEON xây dựng phương án bố trí toàn dây chuyền phù hợp với không gian sẵn có.
Ngoài bản thân dây chuyền, cần dành chỗ cho kho nguyên liệu, tái chế phế liệu, làm nguội hoặc ổn định tấm thành phẩm, đóng gói, kho bãi và lối đi cho xe nâng. Cũng cần chừa không gian để tháo trục vít, nâng hạ khuôn, tháo dỡ và bảo trì thiết bị.
Nhu cầu lưu kho tấm XPS nên được quy hoạch theo thể tích. Nhân thể tích tấm thành phẩm dự kiến mỗi ngày với chu kỳ quay vòng tồn kho để ước tính thể tích tấm cần chứa. Sau đó quy đổi thể tích này ra diện tích sàn dựa trên cách xếp chồng, chiều cao sử dụng được, lối đi và yêu cầu quản lý. Khi năng suất tăng, phải đồng thời đánh giá năng lực lưu kho tạm thành phẩm, đóng gói và xếp hàng.
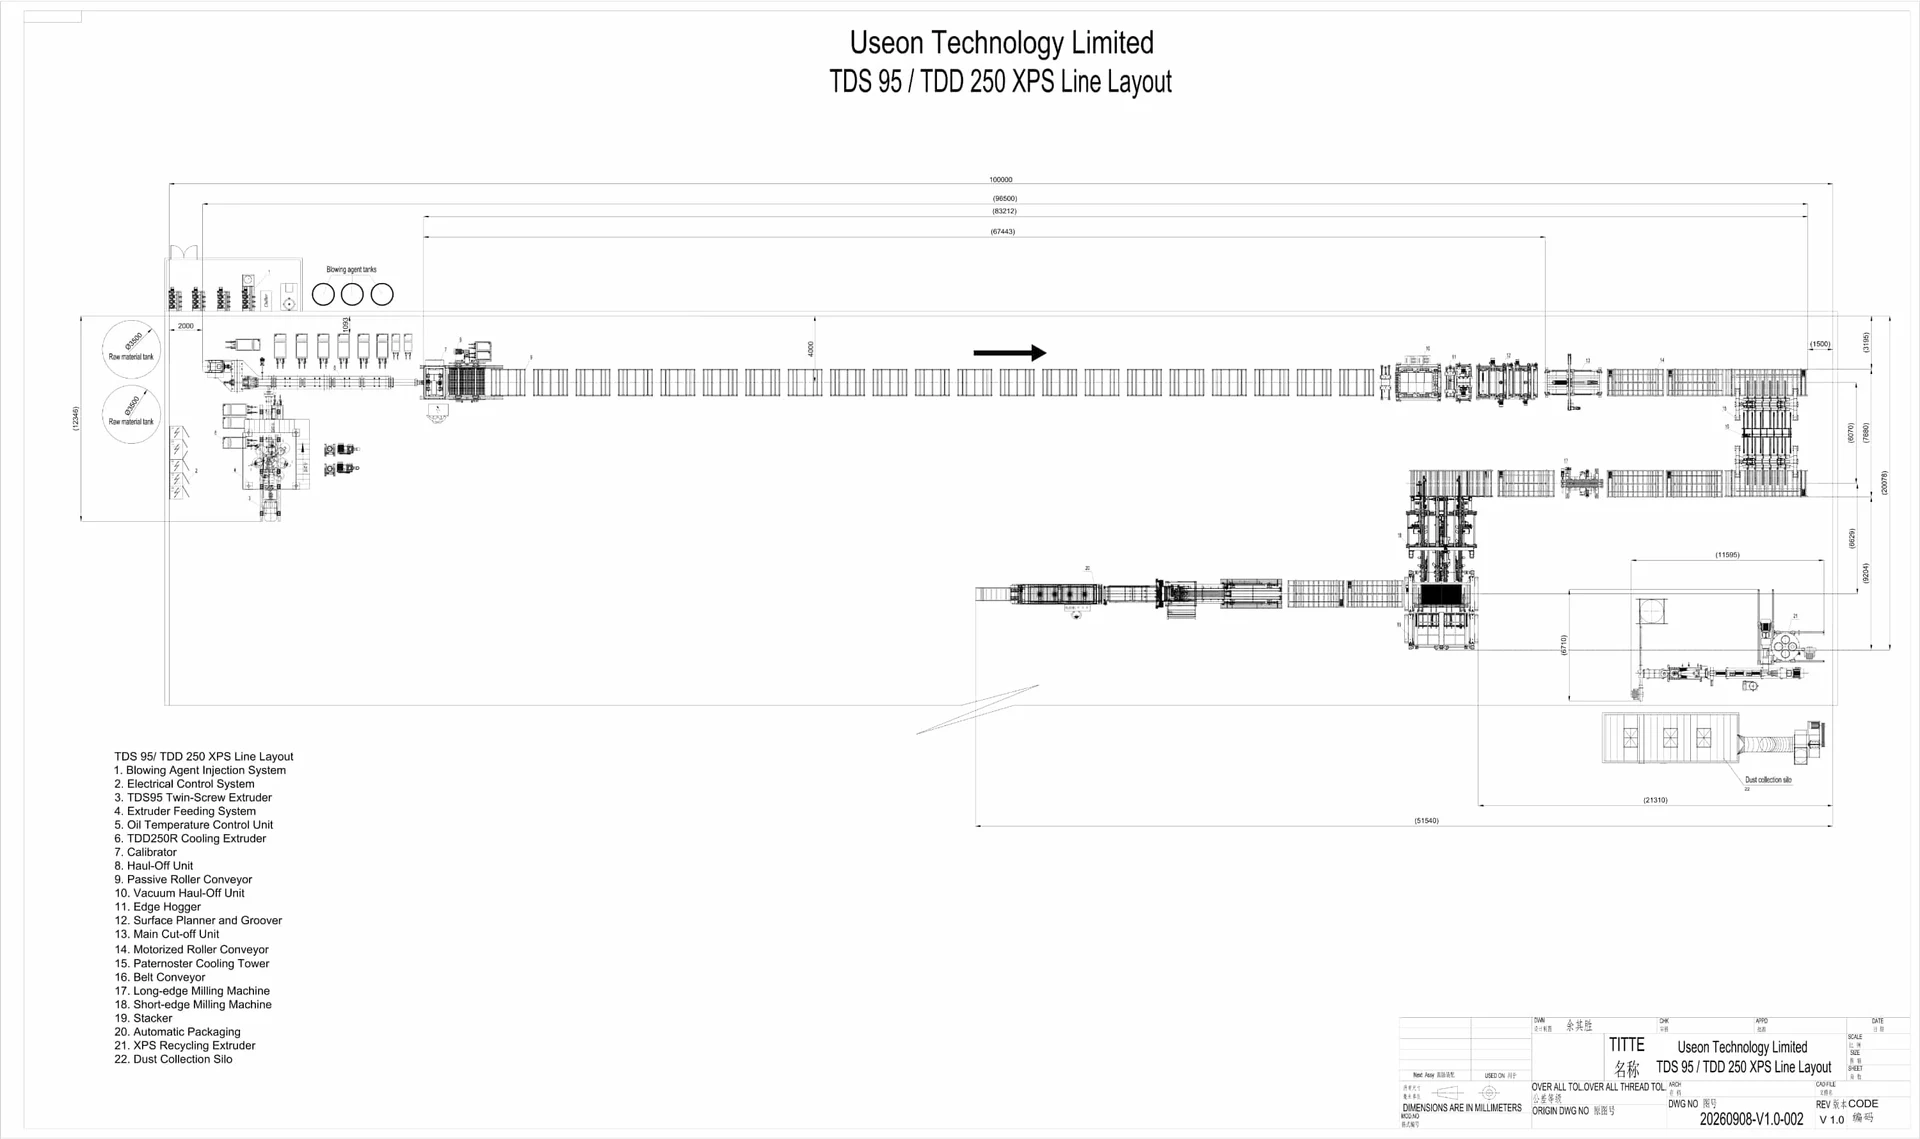
Yêu cầu nhà cung cấp lập bảng yêu cầu phụ trợ và mặt bằng riêng cho dự án
| Hệ thống phụ trợ hoặc điều kiện mặt bằng | Dữ liệu hoặc ranh giới cần xác định |
|---|---|
| Công suất điện | Điện áp, tần số, tổng công suất lắp đặt, phụ tải vận hành dự kiến, cơ sở chọn máy biến áp và phụ tải thiết bị phụ trợ của bên mua. |
| Làm mát | Lưu lượng yêu cầu cho từng mạch, nhiệt độ nước cấp vào, áp suất, chất lượng nước và điều kiện môi trường thiết kế. |
| Khí nén | Áp suất làm việc, lượng khí tiêu thụ, chất lượng khí và các điểm sử dụng. |
| Cung cấp chất tạo bọt | Môi chất, hình thức cung cấp, phương thức lưu trữ và vận chuyển, và các điểm giao tiếp giữa thiết bị với hệ thống phụ trợ của nhà xưởng. |
| Lắp đặt và bảo trì | Yêu cầu về móng và khả năng chịu tải, điều kiện nâng hạ, khoảng trống bảo trì và trách nhiệm thi công đấu nối. |
kW là đơn vị công suất tác dụng, còn kVA là đơn vị công suất biểu kiến, dùng cho dung lượng máy biến áp; không thể coi hai đơn vị này là tương đương. Tương tự, áp suất và lưu lượng của nước làm mát và khí nén cũng phải được nêu riêng.
Kích thước nhà xưởng và yêu cầu phụ trợ nên căn cứ vào bản bố trí mặt bằng và bảng yêu cầu phụ trợ của cấu hình đã chọn. Với nhà xưởng hiện hữu, hãy kiểm tra năng lực còn lại khả dụng khi các thiết bị khác đang vận hành.
06So sánh nhà cung cấp dựa trên bằng chứng vận hành và tiêu chí nghiệm thu
Sau khi hoàn thành ý tưởng kỹ thuật sơ bộ, hãy gửi cùng một bảng yêu cầu sản phẩm và dự án cho tất cả nhà cung cấp trong danh sách rút gọn, để các báo giá và cam kết năng suất có chung cơ sở so sánh.
Ưu tiên dự án tham chiếu gần với điều kiện vận hành mục tiêu
Giá trị của một dự án tham chiếu phụ thuộc vào mức độ tương đồng với dự án của Quý khách. Hãy tập trung vào kết quả vận hành với độ dày, khối lượng riêng, nguyên liệu, chất tạo bọt và mức năng suất tương tự, đồng thời hỏi rõ những gì có thể kiểm chứng qua chạy thử hoặc tham quan thực tế.
Dịch vụ kỹ thuật cần bao gồm cả khởi động thiết bị lẫn giai đoạn sản xuất sau đó. Trách nhiệm chạy thử, đào tạo vận hành và bảo trì, hỗ trợ chuyển đổi quy cách, cung cấp phụ tùng và xử lý sự cố từ xa đều cần được xác định ngay trong quá trình mua sắm. Dự án tham chiếu giúp chứng minh độ hoàn thiện của giải pháp, còn phạm vi dịch vụ được xác định rõ giúp người mua đánh giá mức hỗ trợ sau khi khởi động.
Chuyển cam kết thành các hạng mục nghiệm thu có thể kiểm chứng
| Hạng mục nghiệm thu | Điều kiện cần thỏa thuận trước |
|---|---|
| Sản phẩm thử | Độ dày, chiều rộng, khối lượng riêng, bề mặt và biên dạng cạnh đại diện. |
| Nguyên liệu và công thức | Nhựa nền, nguồn gốc và tỷ lệ vật liệu tái chế, hệ chất chống cháy và hệ chất tạo bọt. |
| Năng suất và tỷ lệ đạt chuẩn | Con số là năng suất đùn hay sản lượng tấm thành phẩm đạt chuẩn; phương pháp tính, thời gian thử nghiệm và cách xử lý phế liệu. |
| Chất lượng tấm | Các yêu cầu áp dụng về dung sai kích thước, khối lượng riêng, hệ số dẫn nhiệt, cường độ chịu nén và các tính chất khác, cùng điều kiện lấy mẫu và thử nghiệm. |
| Tiêu thụ năng lượng | Những thiết bị nào được tính, cách đo mức tiêu thụ và điều kiện sản xuất tương ứng. |
| Chức năng và giao hàng | Phạm vi cụ thể của khóa liên động an toàn, cảnh báo, đào tạo, tài liệu kỹ thuật, phụ tùng và các hạng mục liên quan. |
Với các tính chất tấm phải thử nghiệm sau một thời gian ổn định hoặc lão hóa nhất định, cần xác định thời điểm lấy mẫu, phương pháp thử và phân chia trách nhiệm. Việc thiết bị vận hành bình thường và việc thử nghiệm tính năng sản phẩm đạt yêu cầu nên được ghi nhận thành các biên bản kiểm chứng riêng.
Điều kiện và phạm vi của nghiệm thu tại nhà máy (FAT) và nghiệm thu tại cơ sở của bên mua cần được thỏa thuận riêng. Nếu nhà cung cấp không thể hoàn thành mọi thử nghiệm tạo bọt tại nhà máy của mình, hai bên nên xác định trước những hạng mục nào sẽ kiểm chứng trước khi xuất hàng và những hạng mục nào hoàn thành tại cơ sở của khách hàng, cùng quy trình xử lý sai lệch.
Mỗi thành viên trong đội ngũ chuyên gia của USEON đều có hơn 10 năm kinh nghiệm trong ngành. Chúng tôi sẵn sàng cùng Quý khách đánh giá và xác định giải pháp phù hợp nhất cho dự án.
Chuẩn bị bảy thông tin sau trước khi yêu cầu báo giá
Quý khách không cần chốt mọi chi tiết quy trình trước khi liên hệ nhà cung cấp thiết bị. Một bảng yêu cầu dự án rõ ràng là đủ để bắt đầu trao đổi kỹ thuật có trọng tâm:
- Địa điểm và loại dự ánNhà máy mới, mở rộng năng suất hoặc nâng cấp dây chuyền hiện có.
- Sản phẩm mục tiêuỨng dụng, các quy cách chính và tỷ lệ của từng quy cách, khối lượng riêng và yêu cầu tính năng; kèm mẫu hoặc tiêu chuẩn kỹ thuật của khách hàng nếu có.
- Mục tiêu năng suấtNhu cầu hằng tháng hoặc hằng năm, đơn vị tính, thời gian sản xuất dự kiến và kỳ vọng mở rộng trong tương lai.
- Kế hoạch nguyên liệuNguồn gốc, dạng, thông tin chất lượng và tỷ lệ dự kiến của nhựa nền và vật liệu tái chế.
- Điều kiện chất tạo bọtCác phương án đang cân nhắc, điều kiện cung ứng tại địa phương và các quy định áp dụng tại địa điểm dự án.
- Nhà xưởng và hệ thống phụ trợBản vẽ mặt bằng, chiều cao thông thủy, hệ thống điện và làm mát hiện có.
- Ngân sách và tiến độCon số là ngân sách thiết bị hay tổng ngân sách dự án, mức độ tự động hóa mong muốn và ngày khởi động mục tiêu.
Nếu Quý khách đang lên kế hoạch cho một dự án XPS mới, mở rộng năng suất hoặc nâng cấp dây chuyền, hãy gửi các thông tin trên cho USEON. Kỹ sư của chúng tôi có thể cùng Quý khách trao đổi về model dây chuyền, cấu hình quy trình, phạm vi cung cấp và yêu cầu nhà xưởng, rồi lập giải pháp sơ bộ phù hợp với sản phẩm và năng suất mục tiêu.