Al seleccionar una línea de producción de XPS, los inversionistas suelen empezar por dos preguntas: ¿cuánto puede producir por hora y cuánto cuesta la línea completa?
Para obtener respuestas útiles hay que tener claras las placas que piensa producir, el volumen de ventas previsto y las condiciones disponibles en su planta. Dos líneas con una capacidad nominal de 600 kg/h pueden ofrecer una producción sostenida de placas conformes distinta si varían el espesor, la densidad, las materias primas o los agentes espumantes. Del mismo modo, la diferencia de precio entre dos cotizaciones puede reflejar diferencias en el alcance del suministro o en el nivel de automatización.
Una línea de producción de XPS es un sistema de fabricación continuo e integrado que produce placas de poliestireno extruido (XPS) a partir de materias primas dosificadas, mediante compounding en fundido, inyección del agente espumante, enfriamiento del fundido, conformado por extrusión y procesamiento posterior. Para el comprador, la clave al elegir la línea es hacer coincidir los requisitos del producto, los objetivos de capacidad y las condiciones de la planta.
USEON recomienda partir del producto objetivo y definir, en este orden, la capacidad requerida, la configuración del proceso, el presupuesto de inversión y las condiciones de la planta. Después, estos requisitos deben trasladarse a la propuesta técnica y a los criterios de aceptación.
01Empiece por definir las placas que va a producir
Antes de hablar con un proveedor de equipos, prepare una lista de productos objetivo. Además del espesor, el ancho y la densidad, incluya las aplicaciones previstas, los requisitos de desempeño y la participación estimada de cada producto en las ventas.
| Aspecto a definir | Cómo influye en la elección de la línea |
|---|---|
| Aplicaciones principales y requisitos del cliente | El aislamiento de muros o cubiertas, el aislamiento bajo calefacción por suelo radiante, el aislamiento bajo carga y los núcleos para paneles sándwich dan prioridades distintas al desempeño y al procesamiento posterior. |
| Espesores y anchos habituales, y participación de cada especificación | Influye en la adecuación del modelo de línea, el cabezal, el sistema de calibración y la capacidad de procesamiento posterior. |
| Densidad y objetivos de desempeño | Sirve de base para decidir las materias primas, los agentes espumantes y el proceso. Los requisitos de conductividad térmica, resistencia a la compresión, estabilidad dimensional y otras propiedades deben especificarse en conjunto. |
| Perfiles de superficie y de canto | Determina si se requiere eliminación de la piel superficial, ranurado, gofrado, canto a media madera o perfilado machihembrado. |
| Frecuencia de los cambios de especificación | Influye en la programación de la producción, la carga de trabajo de ajuste y las pérdidas por cambio de formato. |
La elección de la línea debe centrarse primero en los productos que concentrarán la mayor parte de las ventas. Las especificaciones especiales que solo se producen de forma ocasional pueden evaluarse por separado, pero no se debe considerar una línea apta para la producción habitual solo porque cubra el rango máximo de especificaciones declarado.
Las placas delgadas y las gruesas plantean exigencias distintas a toda la línea. Con la misma densidad, el mismo ancho y la misma producción en peso de placas terminadas conformes, las placas más delgadas requieren una velocidad de línea mayor. Por ejemplo, si el espesor baja de 50 mm a 25 mm, la velocidad de línea necesaria se duplica por simple geometría. Por eso, en un proyecto de placas delgadas hay que evaluar la capacidad de calibración, arrastre, corte y apilado junto con la capacidad de extrusión.
En la producción de placas gruesas hay que prestar más atención a la coordinación del espumado, el enfriamiento y la calibración, así como a la uniformidad de la calidad en todo el espesor y a la estabilidad dimensional. Aunque una línea pueda producir el espesor máximo especificado, todavía hay que verificar su producción estable y el desempeño de la placa terminada con ese espesor.
En los proyectos que fabrican internamente núcleos para paneles sándwich o recubiertos, el proceso de laminación posterior puede imponer requisitos específicos de superficie, tolerancia de espesor y adhesión. Los equipos para procesos como la laminación con chapa de acero o el recubrimiento a base de cemento deben tratarse como una operación independiente, con su alcance de suministro confirmado por separado.
02Convierta los objetivos de ventas en capacidad requerida
Las placas XPS suelen venderse por metro cúbico o por metro cuadrado, mientras que la capacidad de una línea de producción se expresa generalmente en kg/h. Antes de comparar modelos, utilice una misma base de unidades y distinga la capacidad de extrusión de la producción final de placas terminadas conformes.
De la demanda mensual a la capacidad por hora
Para una planificación preliminar, puede usarse esta fórmula simplificada:
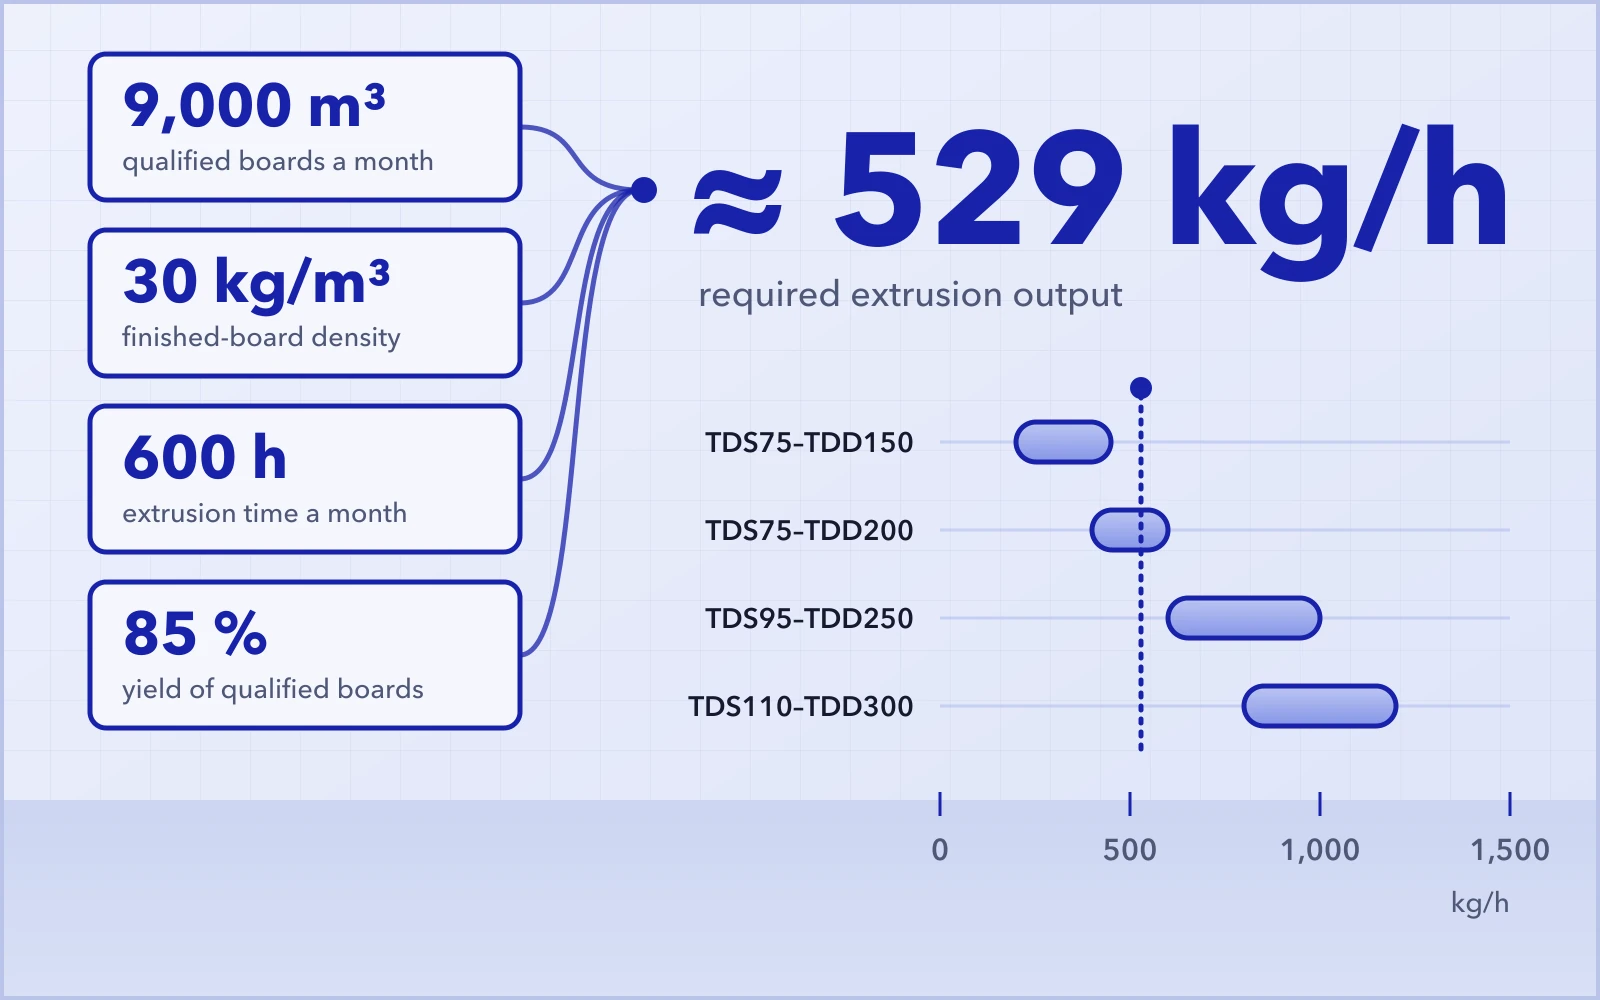
Considere una placa XPS con una densidad objetivo terminada de 30 kg/m³. Supongamos que cada mes deben suministrarse 9000 m³ de placas conformes, con 600 horas mensuales de alimentación y extrusión y un rendimiento estimado de placas terminadas conformes del 85 %:
En estas condiciones, la capacidad de extrusión requerida es de unos 529 kg/h. La elección final del modelo también debe tener en cuenta el desempeño operativo en las especificaciones principales, el margen de capacidad y los planes de ampliación futuros.
Los 30 kg/m³ son la densidad objetivo de la placa terminada utilizada en este ejemplo. Para su propio proyecto, use la densidad real que requiere el producto objetivo y determine el tiempo de operación y el rendimiento a partir del plan de producción. La densidad debe especificarse junto con requisitos de desempeño como la conductividad térmica, la resistencia a la compresión y la estabilidad dimensional.
Utilice una base coherente en todo el cálculo. Descuente del tiempo de producción disponible el mantenimiento programado, las paradas y los periodos de calentamiento, así como cualquier otro tiempo sin alimentación. El material extruido durante el arranque o los cambios de especificación que no cumpla los requisitos de calidad puede incluirse en el cálculo del rendimiento, para no descontar dos veces la misma pérdida. Si el objetivo de ventas está expresado en metros cuadrados, multiplíquelo por el espesor de la placa para convertirlo a metros cúbicos. Calcule cada especificación de producto por separado y luego sume los resultados.
Los recortes pueden reciclarse al 100 %, pero el material recortado en el ciclo de producción actual todavía no se ha convertido en producto terminado vendible. El reciclaje reduce el desperdicio de materia prima, pero no justifica calcular el rendimiento de placas terminadas conformes como si fuera del 100 %.
Elija un modelo de línea acorde con la capacidad objetivo
La serie ECOFEL de líneas de producción de XPS de USEON cubre distintas necesidades de capacidad y puede configurarse para diferentes especificaciones de placa, materias primas y sistemas de agentes espumantes. A continuación se muestran los datos clave de selección de los modelos principales:
| Modelo de línea | Capacidad de referencia (kg/h) | Potencia de transformador de referencia (kVA) |
|---|---|---|
| TDS75–TDD150 | 200–450 | 300 |
| TDS75–TDD200 | 400–600 | 400 |
| TDS95–TDD250 | 600–1000 | 600 |
| TDS110–TDD300 | 800–1200 | 800 |
| TDS135–TDD400 | 1500–2000 | 1000 |
| TDS135–TDD500 | 2000–3000 | 1200 |
Nota: la capacidad real y los rangos de operación dependen de las especificaciones de la placa, la formulación y la configuración del equipo, y quedan sujetos a la propuesta técnica específica del proyecto. La potencia del transformador debe calcularse según la configuración completa de la línea y las cargas de los demás equipos de la planta.
Para el requisito de 529 kg/h calculado arriba, una solución de la clase de 600 kg/h ya está cerca de la capacidad necesaria, por lo que el modelo no debe elegirse solo por la cifra de capacidad máxima. Si las especificaciones principales no pueden mantenerse a esa capacidad en producciones largas, o si se requieren cambios de producto frecuentes, las entregas reales pueden quedarse cortas. La solución inmediatamente superior puede dar margen de capacidad, pero también hay que evaluar el volumen de ventas inicial, el inventario, las necesidades de capital de trabajo y la idoneidad con tasas de operación más bajas. Si la línea trabaja durante periodos prolongados por debajo del 70 % de su capacidad máxima nominal, su consumo de energía por metro cúbico será más de un 15 % superior al de un modelo de menor capacidad que produzca lo mismo. También es importante tener en cuenta que a mayor densidad de la placa XPS, menor es la capacidad de producción. Por ejemplo, la capacidad de una misma línea al producir placas de 50 kg/m³ es solo de alrededor del 75 % de la que alcanza con placas de 30 kg/m³. La capacidad cae notablemente cuando la densidad de la placa supera los 32 kg/m³. Estas cifras también pueden verse afectadas por la altitud del lugar de instalación.
La capacidad debe elegirse en función de la producción sostenida de placas terminadas conformes en las especificaciones de producto principales.
La planificación de la capacidad de un proyecto de XPS también debe tener en cuenta cómo se organizará la producción continua. Si la demanda inicial es baja, compare la rentabilidad de concentrar la producción en campañas continuas con la de elegir una línea más pequeña, considerando el inventario, las entregas y las necesidades de capital de trabajo. Todo plan de ampliación debe respaldarse con una previsión de crecimiento de ventas claramente definida.
03Defina la configuración según las materias primas, el proceso de espumado y los requisitos del producto terminado
La configuración debe diseñarse para producir los productos objetivo de forma fiable. Las materias primas, la formulación, los cambios de especificación y los requisitos de procesamiento posterior determinan en conjunto los sistemas de alimentación, extrusión, enfriamiento y procesamiento posterior adecuados.
Materias primas y alimentación: especifique lo que piensa utilizar
La información sobre materias primas debe incluir, como mínimo, la resina de PS, el sistema retardante de llama, los demás aditivos y el origen, la forma y la proporción prevista de material reciclado.
La expresión «50 % de material reciclado» puede describir condiciones de procesamiento muy distintas. Los recortes limpios propios y el PS reciclado de origen externo pueden diferir en forma, densidad aparente, contaminación y homogeneidad entre lotes, y todo ello influye en el transporte, la dosificación y el procesamiento posterior. Al elegir una línea, facilite el origen y la información de calidad del material reciclado y, si es necesario, muestras. La capacidad con un 100 % de material reciclado suele ser un 10–15 % mayor que con un 100 % de material virgen.
El número de componentes de alimentación debe corresponder a los materiales de la formulación que requieren control independiente. Si un aditivo de baja dosificación necesita ajustes frecuentes, una dosificación independiente aporta el control de formulación necesario. Si un material tiende a formar puentes en la tolva, también hay que asegurar una descarga fiable de la tolva y un transporte estable. Añadir más componentes de alimentación no sustituye un control adecuado del rango de dosificación, de las características de flujo del material y de las fluctuaciones durante la recarga.
Por lo general, recomendamos no menos de 6 dosificadores gravimétricos por pérdida de peso.
Extrusión y enfriamiento: evalúe el sistema en su conjunto
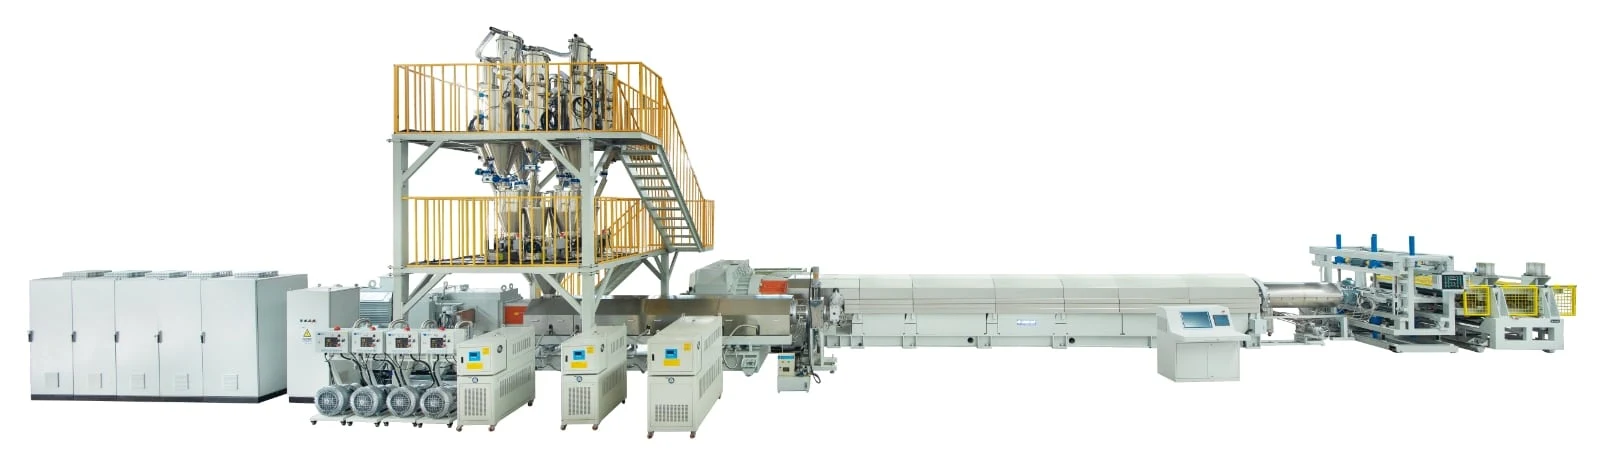
En una configuración en tándem que combina una extrusora de doble husillo corrotante con una extrusora monohusillo de enfriamiento, la primera etapa se encarga principalmente de la plastificación, la dispersión y la mezcla, mientras que la segunda aporta un enfriamiento adicional y el transporte del fundido. La cuestión clave es si ambas etapas de extrusión y el proceso de espumado pueden funcionar en conjunto a la capacidad objetivo.
A medida que aumenta la capacidad de extrusión, la capacidad de enfriamiento debe crecer en la misma proporción. Un mayor caudal de fundido exige que el sistema de enfriamiento reduzca la temperatura en las condiciones de operación correspondientes, manteniendo a la vez la temperatura y la presión necesarias para un espumado estable. Que la extrusora principal tenga suficiente capacidad de plastificación no significa que toda la línea pueda producir placas conformes de forma estable a esa misma capacidad.
Las plantas con temperaturas ambiente elevadas, o con instalaciones de enfriamiento existentes limitadas, deben indicar en la fase de propuesta las condiciones ambientales de verano y las condiciones del agua de enfriamiento disponible. Diseñar el sistema de enfriamiento para el entorno de operación real ayuda a evitar modificaciones adicionales después de la instalación.
La potencia del motor principal, el diámetro del husillo y la relación L/D son puntos de comparación útiles, pero el juicio final debe basarse en el desempeño operativo con la formulación objetivo.
Como regla práctica para una línea bien dimensionada, la capacidad en kg/h debe ser por lo general de 4 a 5 veces la potencia del motor principal de la extrusora de doble husillo en kW. Por ejemplo, si el motor principal del doble husillo es de 200 kW, la capacidad nominal de la línea debería ser de 800–1000 kg/h.
Debe evitarse una velocidad de husillo superior a 300 rpm en el doble husillo, y las máquinas de mayor tamaño deben trabajar a velocidades de husillo más bajas. Los retardantes de llama que se usan actualmente en el XPS tienen una resistencia limitada a la descomposición térmica. Por eso, el proceso debe lograr una dispersión suficiente reduciendo al mínimo el calor generado por cizallamiento durante la extrusión. Una velocidad de husillo excesiva genera inevitablemente demasiado calor por cizallamiento, lo que puede reducir la eficacia del retardante de llama u obligar a aumentar su dosificación, con el consiguiente aumento del costo de producción.
Agentes espumantes: confirme pronto la formulación y las condiciones de suministro
El sistema de agentes espumantes debe definirse antes de cerrar la extrusora principal y el sistema de inyección. Al elegir una combinación de agentes espumantes, tenga en cuenta los requisitos aplicables en su país, la estabilidad del suministro, el desempeño objetivo de la placa y la compatibilidad con el proceso. Un medio más barato puede no reducir el costo total del proyecto si no se consigue de forma fiable o si requiere instalaciones adicionales de almacenamiento y trasvase. Por ejemplo, aunque el HFO puede ofrecer un buen desempeño de aislamiento térmico, también hay que considerar la estabilidad de su suministro y su alto precio.
Cuando se hable de sistemas con CO₂ y otros agentes coespumantes, especifique los medios reales, la forma de suministro y los límites de formulación. Que una línea pueda usar un agente espumante no significa que todas las combinaciones vayan a alcanzar la misma capacidad y el mismo desempeño del producto.
El almacenamiento, el trasvase, la ventilación y las instalaciones de seguridad correspondientes deben confirmarse dentro de la misma propuesta. Pregunte de antemano al proveedor qué modificaciones del equipo podrían ser necesarias si más adelante se cambia el sistema de agentes espumantes.
Procesamiento posterior y automatización: configure según los requisitos de entrega del producto terminado
Que el procesamiento posterior se realice en línea o fuera de línea depende de la combinación de productos y del ciclo de producción. En producciones largas y continuas de placas similares, el procesamiento en línea reduce la manipulación y el almacenamiento intermedio. Si solo una pequeña parte de los productos requiere una superficie o un perfil de canto especial, el procesamiento fuera de línea permite programar esa operación de forma independiente, aunque exige espacio adicional de transferencia y más manipulación. USEON puede configurar en consecuencia los sistemas de calibración, corte, tratamiento superficial, embalaje y carga y descarga.
| Elemento de configuración | Preguntas que debe confirmar el comprador |
|---|---|
| Calibración, arrastre y corte | ¿Puede el equipo alcanzar las velocidades de línea, las tolerancias dimensionales y la calidad de corte que requieren las especificaciones principales? |
| Tratamiento superficial, eliminación de la piel, ranurado y perfilado de cantos | ¿Qué productos requieren estos procesos? ¿Cómo afectará la operación en línea o fuera de línea a los cambios de formato y al flujo de materiales? |
| Apilado y embalaje | ¿Puede el equipo seguir el ritmo de producción? Después de automatizar, ¿qué puestos siguen siendo necesarios en cada turno? |
| Reciclaje de residuos | ¿Puede el sistema procesar los residuos de arranque, los recortes de canto y los residuos del procesamiento posterior? ¿Es suficiente la capacidad de reciclaje? |
| Control centralizado | ¿Ofrece el sistema la gestión de recetas, el registro de tendencias, las alarmas, los enclavamientos y el soporte remoto necesarios? ¿Debe la línea conectarse con el sistema SCADA/MES de la sede de su grupo? |
El sistema de reciclaje de residuos de XPS debe planificarse junto con la línea de producción, con rutas claras para la recogida, el transporte, el procesamiento y la reutilización de los residuos. USEON puede configurar una solución de reciclaje según la forma y el volumen de los residuos generados y el uso que se les quiera dar después.
Cómo se integra una configuración práctica
En un proyecto de XPS TDS95–TDD250 de USEON, la línea se diseñó para una capacidad de 600–1000 kg/h. Una extrusora de doble husillo TDS95 plastifica GPPS y PS reciclado, mientras que una extrusora monohusillo TDD250 se encarga del enfriamiento. La línea incluye además dosificación gravimétrica por pérdida de peso de 8 componentes, unidad de arrastre de rodillos múltiples, fresado de precisión y un sistema central de captación de polvo.
Este ejemplo integra en una sola solución el manejo de materias primas, la extrusión con enfriamiento y el procesamiento posterior. En un proyecto nuevo, el número de componentes de alimentación y los equipos posteriores deben definirse igualmente según los requisitos de producto del propio proyecto.
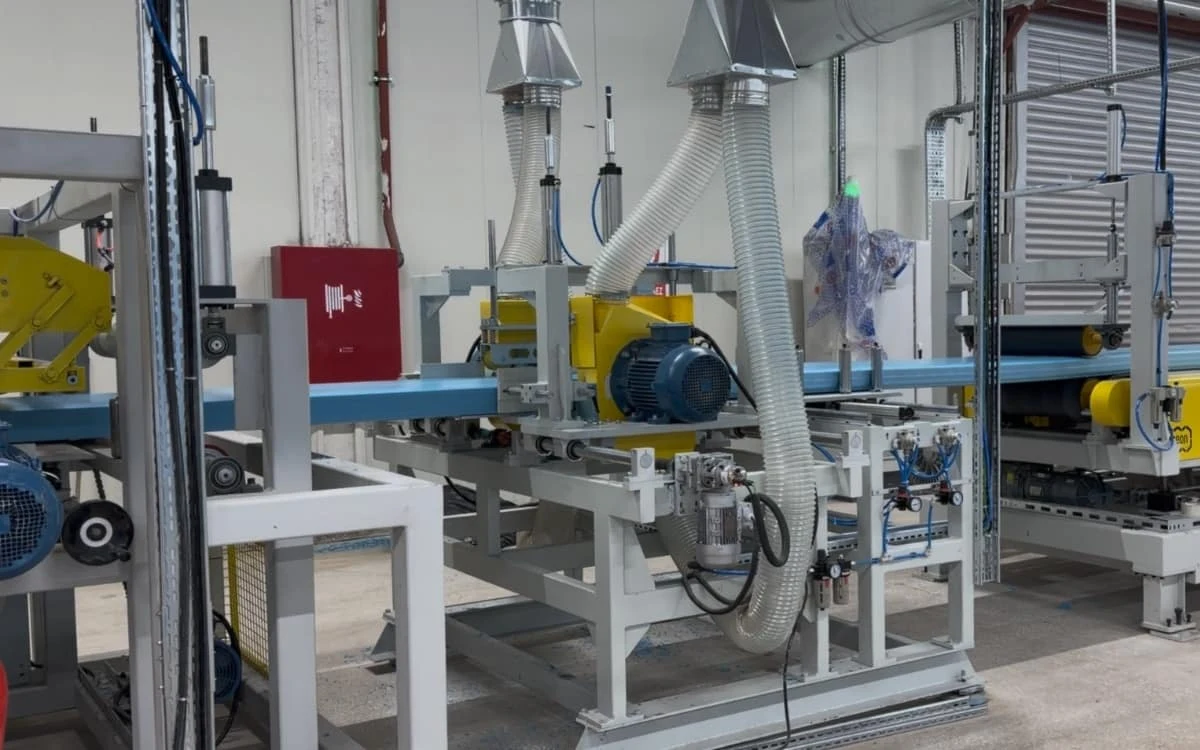
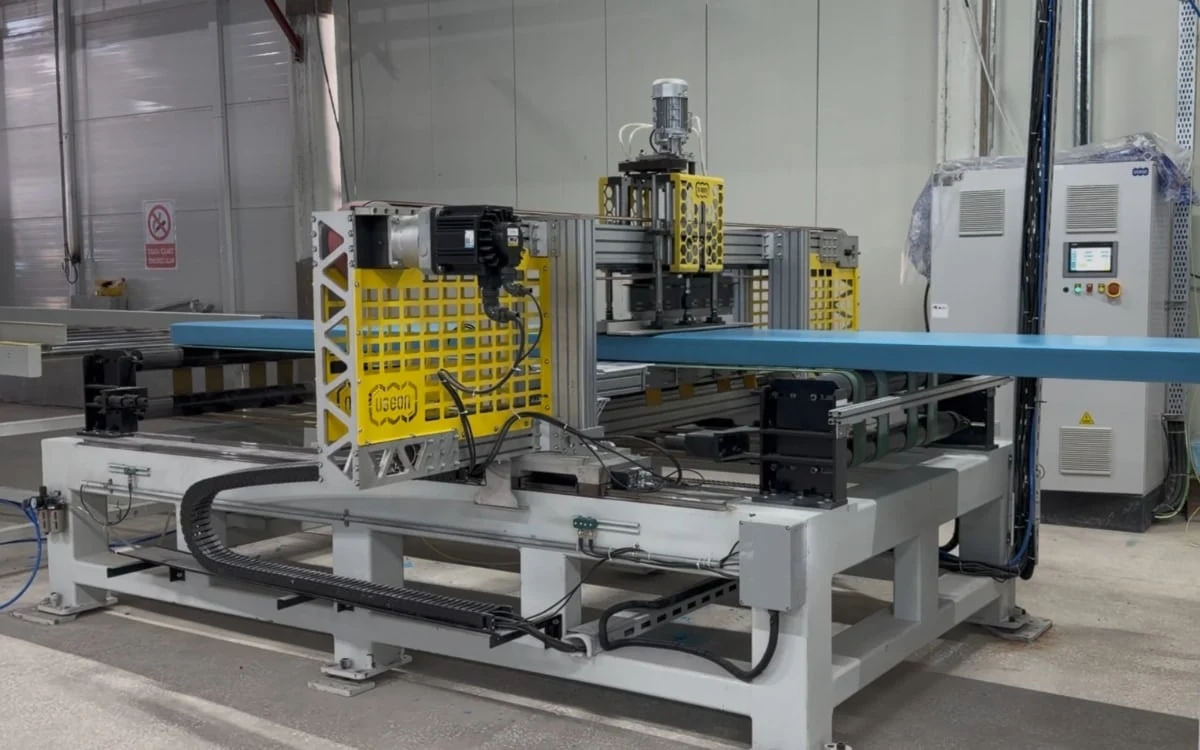
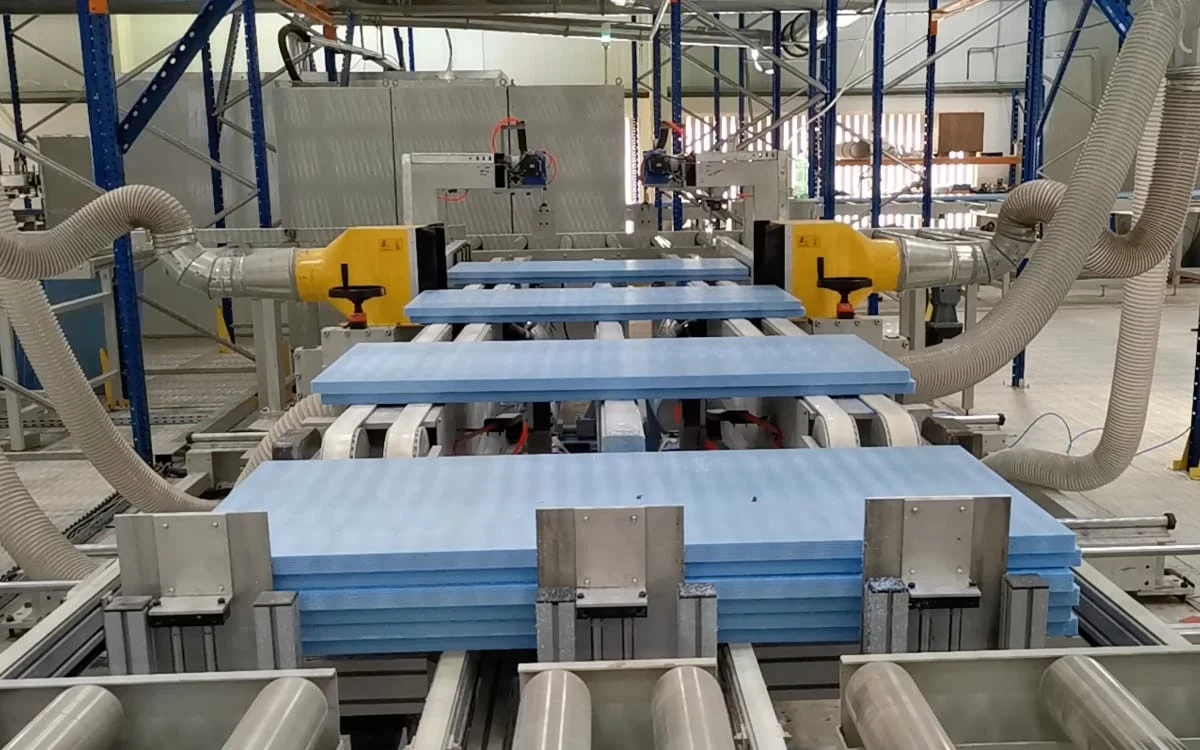
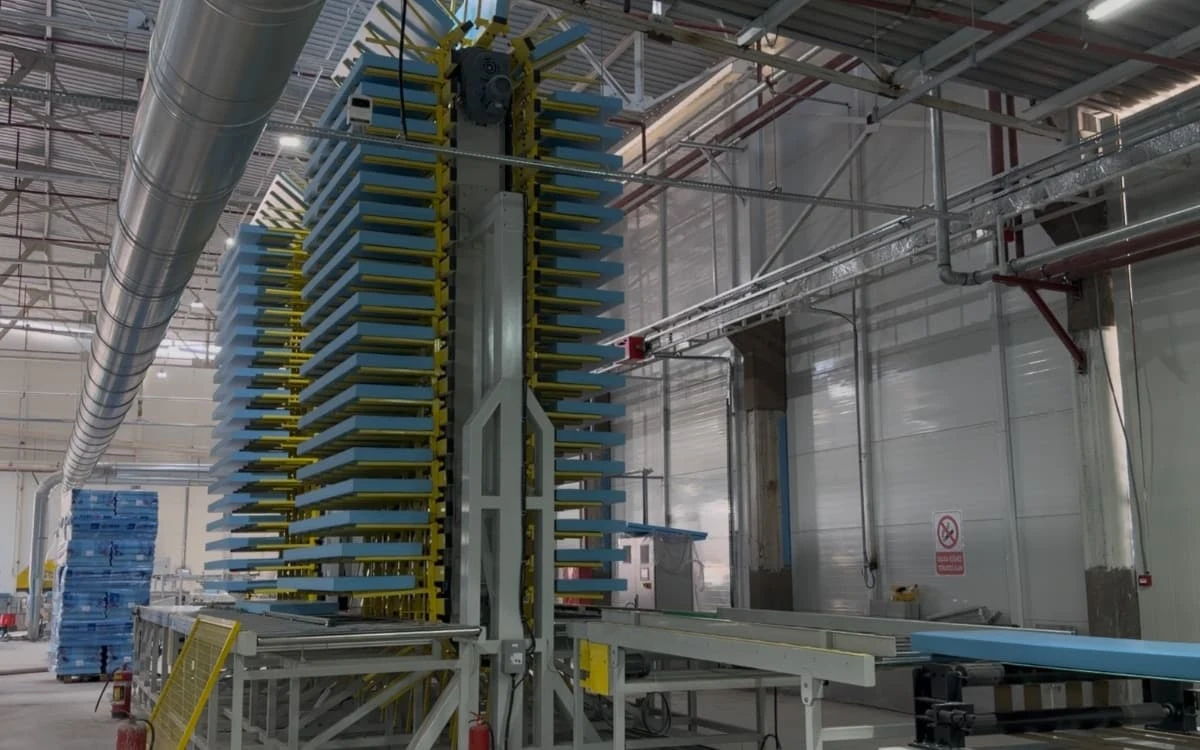
En una ampliación de una planta existente, identifique primero el verdadero cuello de botella. Si el embalaje y el apilado ya no siguen el ritmo de producción, aumentar solo la capacidad de extrusión no producirá más producto terminado entregable. Evalúe mejoras específicas antes de decidir si conviene añadir una línea completa nueva.
04Evalúe juntos el presupuesto de equipos y el costo de producción
El presupuesto de un proyecto de XPS debe cubrir todo el proceso, desde la compra de los equipos hasta el suministro comercial estable. Comparar precios solo tiene sentido cuando las cotizaciones tienen alcances de suministro y condiciones de desempeño similares.
¿Qué costos deben presupuestarse para la puesta en marcha del proyecto?
| Partida presupuestaria | Conceptos a incluir |
|---|---|
| Equipos de producción | Extrusoras principales, alimentación, inyección, cabezal, calibración y corte, procesamiento posterior, reciclaje, automatización opcional y los equipos de control de calidad necesarios. |
| Planta y servicios | Obra civil o modificaciones, distribución eléctrica, enfriamiento, aire comprimido, almacenamiento de materias primas y producto terminado, ventilación e instalaciones de seguridad necesarias. |
| Entrega y puesta en marcha | Flete, seguro, aranceles e impuestos aplicables, descarga e izaje, instalación y puesta en servicio, capacitación y el paquete inicial de repuestos. |
| Arranque y capital de trabajo | Materiales de prueba, pérdidas de la producción inicial, inventario de materias primas, costos de personal y capital inmovilizado por las condiciones de pago de los clientes. Normalmente debe prepararse material suficiente para al menos 10–15 días de producción continua. |
Antes de comparar precios de equipos, equipare el alcance del suministro. Que se incluyan o no el enfriamiento, el embalaje automático y el equipo de reciclaje de residuos influye directamente en la inversión inicial. Cada cotización debe identificar cada concepto como «incluido», «opcional» o «a cargo del comprador», y definir la responsabilidad de las conexiones e instalación de los equipos. Así se evita confundir un alcance de suministro más reducido con un costo total de proyecto más bajo.
Mientras no estén definidas las especificaciones del producto, la solución de agentes espumantes y el alcance del suministro, un precio global único para toda la línea aporta poco a las decisiones de inversión. Una cotización presupuestaria útil también debe indicar la base de diseño, la lista de equipos, las exclusiones y el periodo de validez.
Compare los costos operativos según la producción de placas conformes
Prepare una hoja de costos por metro cúbico de placa conforme. Incluya como mínimo materias primas y aditivos, agentes espumantes, electricidad, mano de obra, embalaje y mantenimiento. Añada la depreciación, el financiamiento y los costos de planta según corresponda.
Las comparaciones de consumo energético deben basarse en un límite de medición claramente definido. Medir solo la extrusora principal dará un resultado distinto que incluir el enfriamiento, el reciclaje, el aire comprimido y los equipos posteriores. Las soluciones de la competencia también deben compararse con especificaciones de placa, densidad, formulación y carga de producción similares.
Al comparar costos operativos, céntrese en el consumo real de material, el consumo eléctrico de toda la línea, la mano de obra empleada y las pérdidas por cambio de especificación por metro cúbico de placa conforme. La potencia instalada que figura en una cotización de equipos describe la configuración eléctrica; el consumo eléctrico real debe medirse en las condiciones de producción acordadas.
05Verifique el espacio de planta y los servicios antes de hacer el pedido
Confirmar que el equipo cabe físicamente en la planta es solo una parte de la planificación de la distribución. También deben ser viables el movimiento de materias primas, el flujo de producción, el reciclaje, el almacenamiento temporal de producto terminado y la carga.
La distribución de la planta debe abarcar todo el flujo de producción
La planificación de la planta debe empezar por trazar el flujo de materiales y productos terminados, antes de asignar la posición de los equipos. Un plano con la retícula de columnas, las puertas, la altura libre, la ubicación de la distribución eléctrica y las rutas logísticas ayudará a USEON a desarrollar una distribución de línea completa adaptada al espacio disponible.
Además de la propia línea, prevea espacio para el almacenamiento de materias primas, el reciclaje de residuos, el enfriamiento o acondicionamiento de las placas terminadas, el embalaje, el almacén y el acceso de montacargas. También debe reservarse espacio para extraer el husillo, izar el cabezal, desmontar equipos y realizar el mantenimiento.
Las necesidades de almacenamiento de placas XPS deben planificarse por volumen. Multiplique el volumen diario previsto de placas terminadas por el periodo de rotación de inventario para estimar el volumen de placas que debe almacenarse. Luego convierta ese volumen en superficie según el método de apilado, la altura útil, los pasillos y los requisitos de gestión. A medida que aumenta la capacidad, deben evaluarse a la vez el almacenamiento temporal de producto terminado, el embalaje y la capacidad de carga.
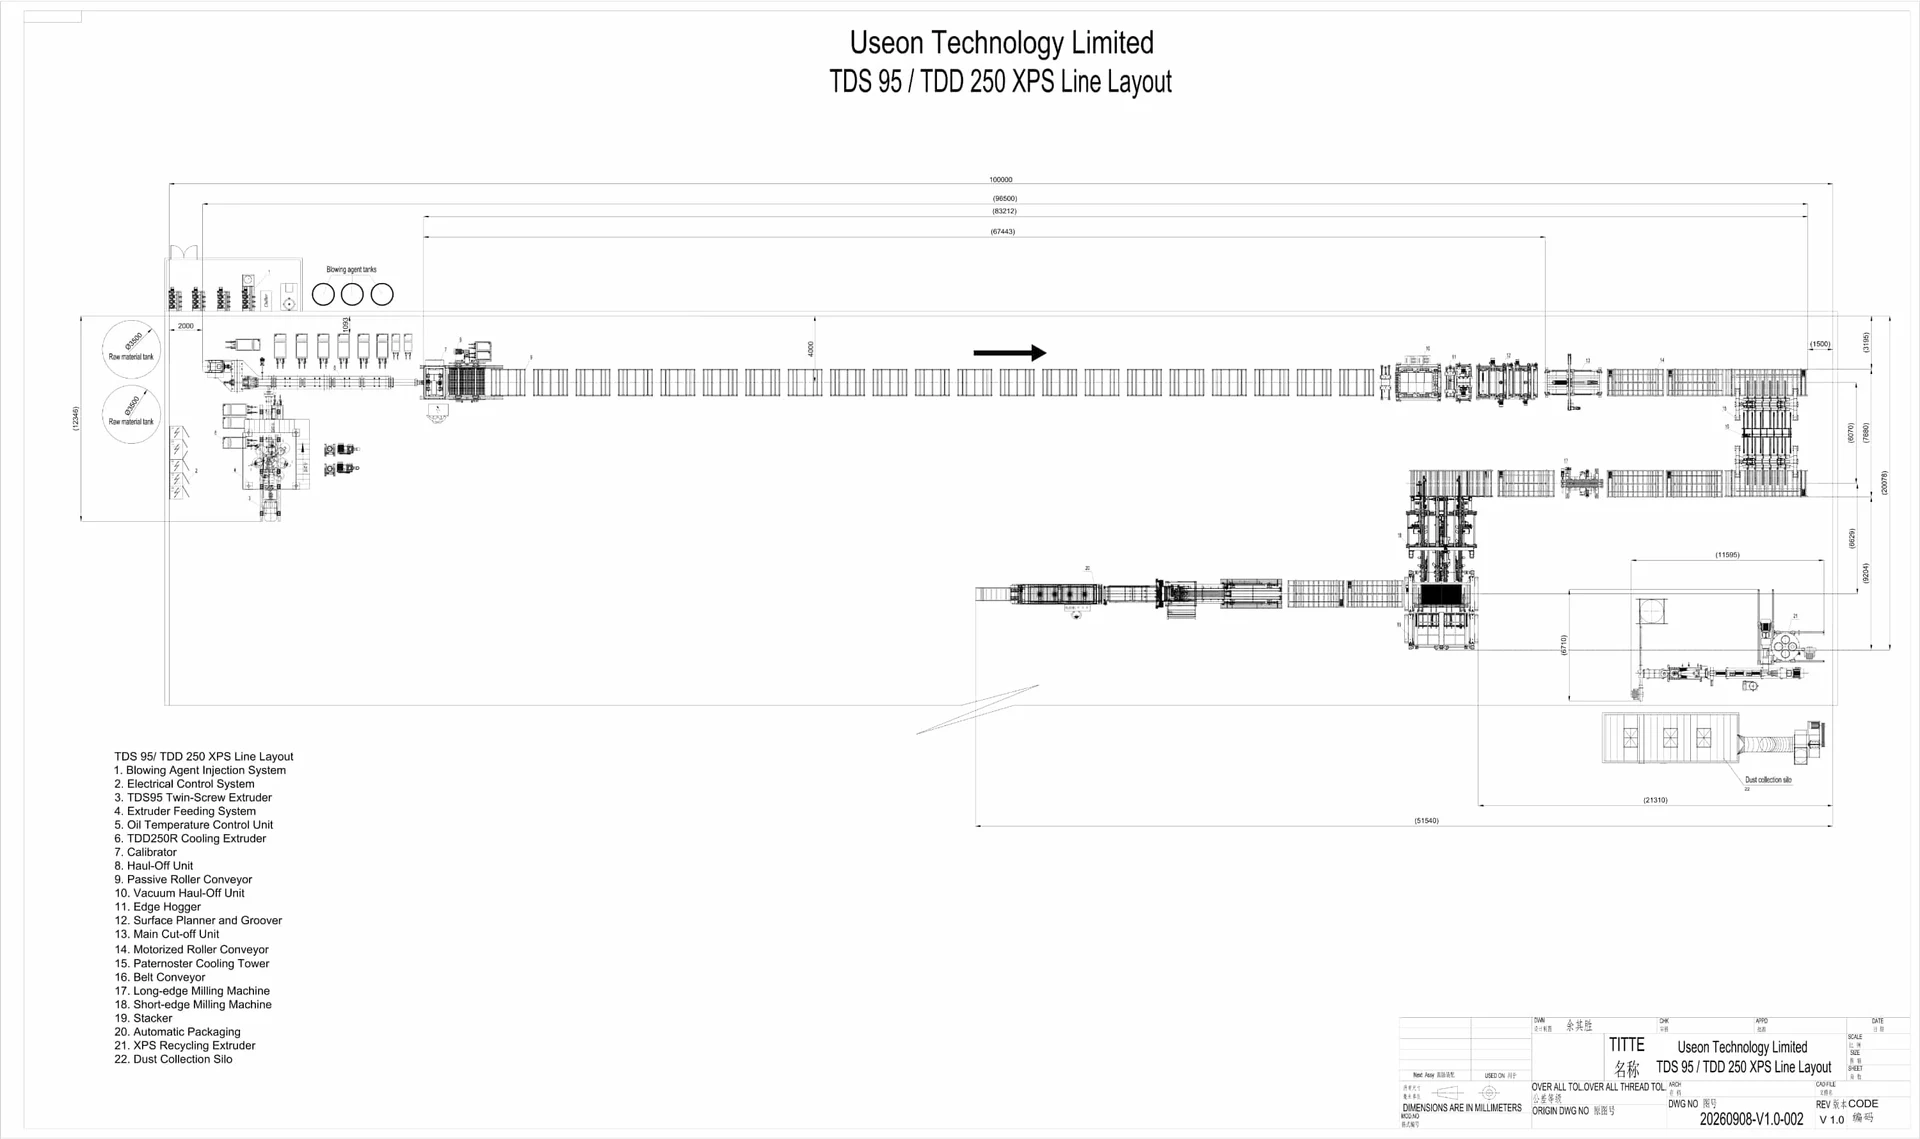
Pida al proveedor una hoja de requisitos de servicios y de sitio específica del proyecto
| Servicio o condición del sitio | Datos o límites a definir |
|---|---|
| Potencia | Tensión, frecuencia, potencia instalada total, carga de operación prevista, criterio de selección del transformador y cargas de los equipos auxiliares del comprador. |
| Enfriamiento | Caudal requerido por cada circuito, temperatura del agua de entrada, presión, calidad del agua y condiciones ambientales de diseño. |
| Aire comprimido | Presión de trabajo, consumo de aire, calidad del aire y puntos de uso. |
| Suministro de agente espumante | Medios, forma de suministro, método de almacenamiento y trasvase, e interfaces entre el equipo y los servicios de la planta. |
| Instalación y mantenimiento | Requisitos de cimentación y capacidad portante, condiciones de izaje, espacios libres para mantenimiento y responsabilidad de los trabajos de conexión. |
El kW es una unidad de potencia activa, mientras que el kVA, unidad de potencia aparente, se usa para la potencia del transformador; no pueden tratarse como equivalentes. Del mismo modo, la presión y el caudal del agua de enfriamiento y del aire comprimido deben especificarse por separado.
Las dimensiones de la planta y los requisitos de servicios deben basarse en la distribución y en la hoja de requisitos de servicios de la configuración elegida. En una planta existente, verifique la capacidad disponible restante con los demás equipos en funcionamiento.
06Compare proveedores con evidencia operativa y criterios de aceptación
Tras completar un concepto técnico preliminar, entregue a todos los proveedores preseleccionados la misma hoja de requisitos de producto y de proyecto, para que las cotizaciones y los compromisos de capacidad tengan una base común de comparación.
Priorice las líneas de referencia cercanas a sus condiciones de operación objetivo
El valor de un proyecto de referencia depende de lo mucho que se parezca al suyo. Céntrese en los resultados operativos con espesores, densidades, materias primas, agentes espumantes y niveles de capacidad similares, y pregunte qué puede verificarse mediante una prueba o una visita a la instalación.
El servicio técnico debe cubrir tanto la puesta en marcha de los equipos como la producción posterior. La responsabilidad de la puesta en servicio, la capacitación de operadores y de mantenimiento, el apoyo en los cambios de especificación, el suministro de repuestos y la resolución remota de problemas debe definirse durante la compra. Los proyectos de referencia ayudan a demostrar la madurez de una solución, mientras que un alcance de servicio bien definido permite al comprador valorar el soporte disponible después del arranque.
Convierta los compromisos en puntos de aceptación verificables
| Punto de aceptación | Condiciones a acordar de antemano |
|---|---|
| Producto de prueba | Espesor, ancho, densidad, superficie y perfil de canto representativos. |
| Materias primas y formulación | Resina, origen y proporción del material reciclado, sistema retardante de llama y sistema de agentes espumantes. |
| Capacidad y rendimiento | Si la cifra se refiere a la capacidad de extrusión o a la producción de placas terminadas conformes; método de cálculo, duración de la prueba y tratamiento de los residuos. |
| Calidad de la placa | Requisitos aplicables de tolerancia dimensional, densidad, conductividad térmica, resistencia a la compresión y otras propiedades, junto con las condiciones de muestreo y ensayo. |
| Consumo de energía | Qué equipos se incluyen, cómo se mide el consumo y las condiciones de producción correspondientes. |
| Funciones y entregables | El alcance concreto de los enclavamientos de seguridad, las alarmas, la capacitación, la documentación técnica, los repuestos y conceptos relacionados. |
Para las propiedades de la placa que deben ensayarse tras un periodo de acondicionamiento o envejecimiento determinado, defina el momento del muestreo, el método de ensayo y el reparto de responsabilidades. El funcionamiento normal del equipo y la superación de los ensayos de desempeño del producto deben documentarse en registros de verificación independientes.
Las condiciones y el alcance de la prueba de aceptación en fábrica (FAT) y de la aceptación en las instalaciones del comprador deben acordarse por separado. Si el proveedor no puede realizar todas las pruebas de espumado en su fábrica, las partes deben definir de antemano qué puntos se verificarán antes del envío y cuáles se completarán en la planta del cliente, junto con el procedimiento para tratar las desviaciones.
Todos los miembros del equipo de expertos de USEON cuentan con más de 10 años de experiencia en el sector. Estamos listos para evaluar y definir con usted la solución más adecuada para su proyecto.
Prepare estos siete puntos antes de solicitar una cotización
No necesita tener definidos todos los detalles del proceso antes de contactar a un proveedor de equipos. Una hoja de requisitos del proyecto clara basta para iniciar una conversación técnica productiva:
- Ubicación y tipo de proyectoPlanta nueva, ampliación de capacidad o modernización de una línea existente.
- Productos objetivoAplicaciones, especificaciones principales y sus proporciones, densidad y requisitos de desempeño; incluya muestras o especificaciones del cliente si las tiene.
- Capacidad objetivoDemanda mensual o anual, unidad de medida, tiempo de producción previsto y expectativas de ampliación futura.
- Plan de materias primasOrigen, forma, información de calidad y proporciones previstas de resina y material reciclado.
- Condiciones de agentes espumantesOpciones que ya está considerando, condiciones de suministro locales y requisitos aplicables en la ubicación del proyecto.
- Planta y serviciosPlano de planta, altura libre e instalaciones eléctricas y de enfriamiento existentes.
- Presupuesto y calendarioSi la cifra se refiere al presupuesto de equipos o al presupuesto total del proyecto, nivel de automatización deseado y fecha objetivo de arranque.
Si está planificando un nuevo proyecto de XPS, una ampliación de capacidad o la modernización de una línea, envíe la información anterior a USEON. Nuestros ingenieros podrán analizar con usted el modelo de línea, la configuración del proceso, el alcance del suministro y los requisitos de la planta, y preparar una solución preliminar adaptada a sus productos y capacidad objetivo.