Ao escolher uma linha de produção de XPS, os investidores costumam começar com duas perguntas: quanto ela produz por hora e quanto custa a linha completa?
Para obter respostas úteis, é preciso ter clareza sobre as placas que você pretende produzir, o volume de vendas esperado e as condições disponíveis na sua fábrica. Duas linhas com a mesma capacidade nominal de 600 kg/h podem entregar produções sustentadas de placas aprovadas diferentes quando a espessura, a densidade, as matérias-primas ou os agentes expansores mudam. Da mesma forma, a diferença de preço entre dois orçamentos pode refletir diferenças no escopo de fornecimento ou no nível de automação.
Uma linha de produção de placas de XPS é um sistema de fabricação integrado e contínuo que produz placas de espuma de poliestireno extrudado (XPS) a partir de matérias-primas dosadas, passando por compounding do fundido, injeção do agente expansor, resfriamento do fundido, conformação por extrusão e processamento a jusante. Para o comprador, o segredo na escolha da linha é conciliar os requisitos do produto, as metas de produção e as condições da fábrica.
A USEON recomenda começar pelo produto-alvo e, em seguida, definir nesta ordem a capacidade necessária, a configuração do processo, o orçamento de investimento e as condições da fábrica. Depois, esses requisitos devem ser traduzidos na proposta técnica e nos critérios de aceitação.
01Comece definindo as placas que você vai produzir
Antes de falar com um fornecedor de equipamentos, prepare uma lista dos produtos-alvo. Além da espessura, da largura e da densidade, inclua as aplicações previstas, os requisitos de desempenho e a participação estimada de cada produto nas vendas.
| Item a definir | Como influencia a escolha da linha |
|---|---|
| Principais aplicações e requisitos dos clientes | Isolamento de paredes ou coberturas, isolamento para piso aquecido, isolamento com função estrutural e núcleos para painéis sanduíche têm prioridades diferentes de desempenho e de processamento a jusante. |
| Espessuras e larguras mais comuns e a participação de cada especificação | Influencia a escolha do modelo da linha, da matriz, do sistema de calibração e da capacidade de processamento a jusante. |
| Metas de densidade e desempenho | Servem de base para as decisões sobre matérias-primas, agente expansor e processo. Os requisitos de condutividade térmica, resistência à compressão, estabilidade dimensional e outras propriedades devem ser especificados em conjunto. |
| Acabamento da superfície e perfil das bordas | Define se serão necessários remoção da película superficial, ranhuras, gofragem, bordas tipo meio-fio (rebaixo) ou encaixe macho e fêmea. |
| Frequência de troca de especificação | Influencia a programação da produção, o volume de ajustes e as perdas nas trocas. |
A escolha da linha deve se concentrar primeiro nos produtos que devem responder pela maior parte das vendas. Especificações especiais produzidas só de vez em quando podem ser avaliadas à parte, mas uma linha não deve ser considerada adequada para a produção rotineira só porque cobre a faixa máxima de especificações declarada.
Placas finas e grossas exigem coisas diferentes da linha completa. Com a mesma densidade, largura e produção em peso de placas acabadas aprovadas, placas mais finas exigem maior velocidade de linha. Por exemplo, quando a espessura cai de 50 mm para 25 mm, a velocidade de linha necessária dobra, por pura geometria. Por isso, um projeto de placas finas precisa avaliar a capacidade de calibração, puxamento, corte e empilhamento junto com a capacidade de extrusão.
Na produção de placas grossas, é preciso dar mais atenção à coordenação entre expansão, resfriamento e calibração, além da uniformidade da qualidade ao longo da espessura e da estabilidade dimensional. Mesmo que uma linha consiga produzir uma espessura máxima especificada, ainda é preciso verificar sua produção estável e o desempenho das placas acabadas nessa espessura.
Em projetos que produzem internamente o núcleo de painéis sanduíche ou revestidos, o processo de laminação a jusante pode impor requisitos específicos de superfície, tolerância de espessura e adesão. Equipamentos para processos como laminação com chapa de aço ou revestimento cimentício devem ser tratados como uma operação separada, com escopo de fornecimento confirmado à parte.
02Converta as metas de vendas na capacidade necessária
As placas de XPS costumam ser vendidas por metro cúbico ou metro quadrado, enquanto a capacidade das linhas de produção geralmente é informada em kg/h. Antes de comparar modelos, use uma mesma base de unidades e diferencie a produção da extrusão da produção final de placas acabadas aprovadas.
Da demanda mensal à produção horária
Uma fórmula simplificada para o planejamento preliminar é:
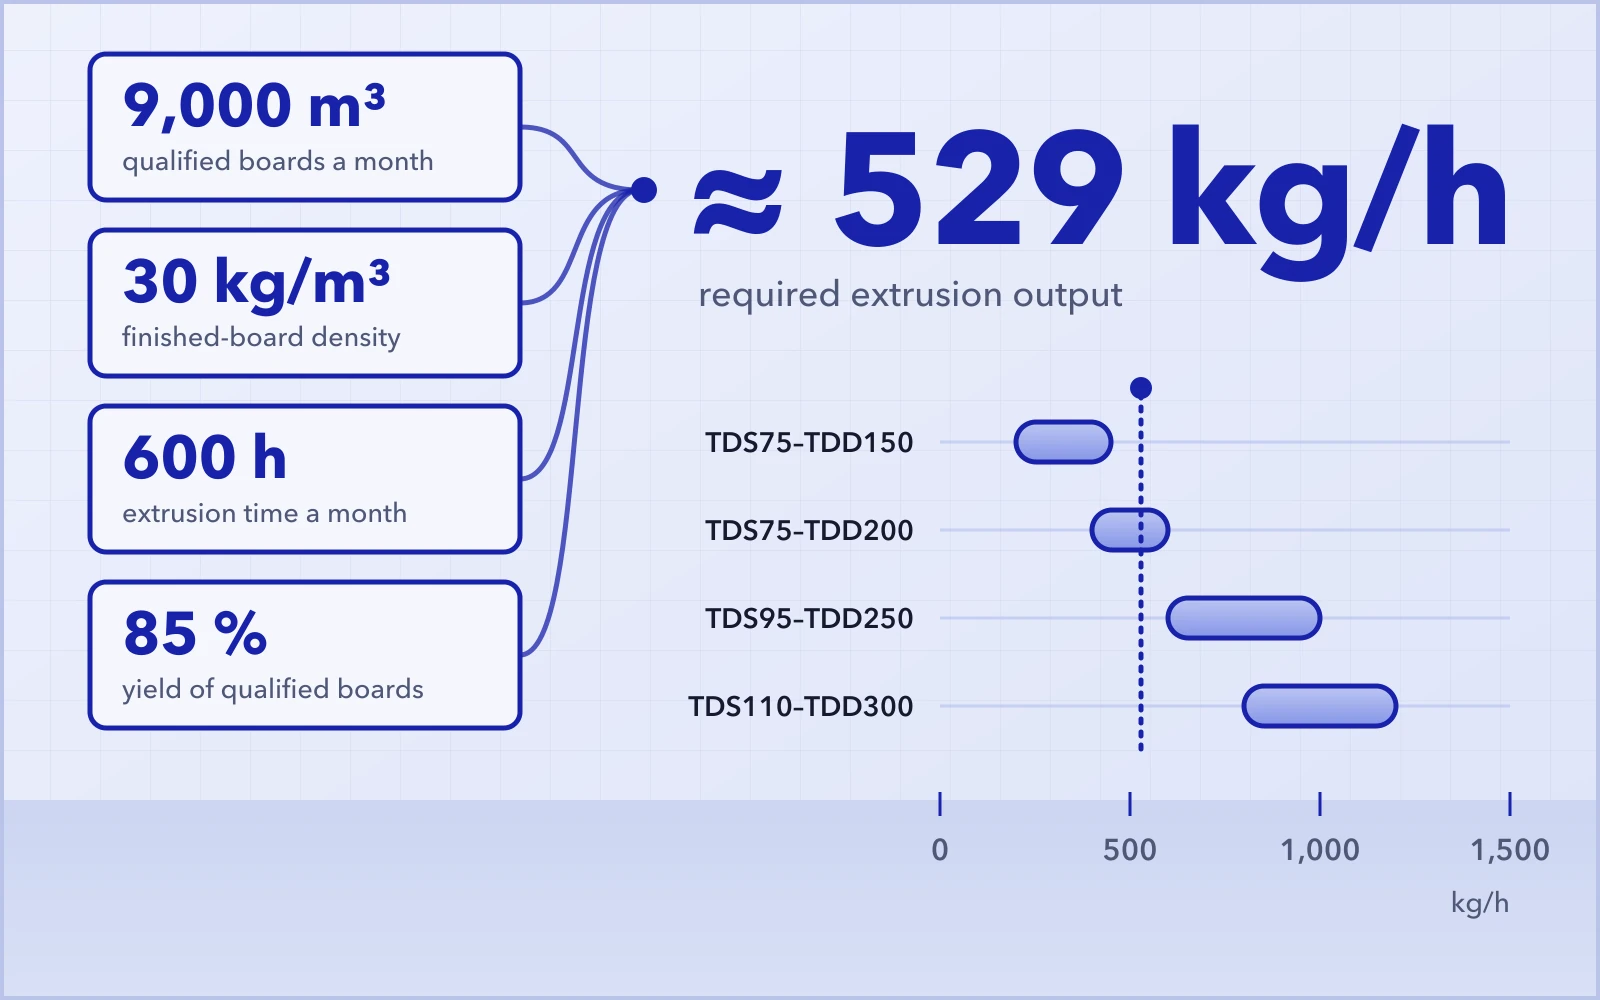
Considere uma placa de XPS com densidade-alvo de 30 kg/m³ no produto acabado. Suponha que seja preciso fornecer 9.000 m³ de placas aprovadas por mês, com 600 horas mensais de alimentação e extrusão e rendimento estimado de placas acabadas aprovadas de 85%:
Nessas condições, a produção de extrusão necessária é de aproximadamente 529 kg/h. A escolha final do modelo também deve considerar o desempenho operacional nas especificações principais, a margem de capacidade e os planos de expansão futuros.
Os 30 kg/m³ são a densidade-alvo da placa acabada usada neste exemplo. No seu projeto, use a densidade real exigida para o produto-alvo e defina o tempo de operação e o rendimento a partir do plano de produção. A densidade deve ser especificada junto com requisitos de desempenho como condutividade térmica, resistência à compressão e estabilidade dimensional.
Use a mesma base em todo o cálculo. Desconte do tempo disponível de produção as manutenções programadas, as paradas, os períodos de aquecimento e os demais tempos sem alimentação. O material extrudado durante a partida ou nas trocas de especificação que não atende aos requisitos de qualidade pode ser incluído no cálculo do rendimento, para que a mesma perda não seja descontada duas vezes. Se a meta de vendas estiver em metros quadrados, multiplique-a pela espessura da placa para convertê-la em metros cúbicos. Calcule cada especificação de produto separadamente e depois some os resultados.
As aparas podem ser 100% recicladas, mas o material cortado no ciclo de produção atual ainda não virou produto acabado vendável. A reciclagem reduz o desperdício de matéria-prima; ela não justifica calcular o rendimento de placas acabadas aprovadas como 100%.
Escolha um modelo de linha compatível com a meta de produção
A série ECOFEL de linhas de produção de placas de XPS da USEON atende a diferentes necessidades de capacidade e pode ser configurada para diversas especificações de placa, matérias-primas e sistemas de agente expansor. Veja abaixo os dados de seleção dos principais modelos:
| Modelo da linha | Produção de referência (kg/h) | Potência de referência do transformador (kVA) |
|---|---|---|
| TDS75–TDD150 | 200–450 | 300 |
| TDS75–TDD200 | 400–600 | 400 |
| TDS95–TDD250 | 600–1.000 | 600 |
| TDS110–TDD300 | 800–1.200 | 800 |
| TDS135–TDD400 | 1.500–2.000 | 1000 |
| TDS135–TDD500 | 2.000–3.000 | 1.200 |
Observação: a produção real e as faixas de operação dependem das especificações da placa, da formulação e da configuração dos equipamentos, e estão sujeitas à proposta técnica específica do projeto. A potência do transformador deve ser calculada de acordo com a configuração completa da linha e as cargas dos demais equipamentos da fábrica.
Para a necessidade de 529 kg/h calculada acima, uma solução da classe de 600 kg/h já está próxima da produção necessária; por isso, o modelo não deve ser escolhido apenas pelo valor de produção máxima. Se as especificações principais não puderem ser mantidas nessa produção em campanhas longas, ou se forem necessárias trocas frequentes de produto, as entregas reais podem ficar abaixo do previsto. A solução imediatamente maior oferece margem de capacidade, mas também é preciso avaliar o volume inicial de vendas, o estoque, a necessidade de capital de giro e a adequação a taxas de operação mais baixas. Se a linha operar por longos períodos abaixo de 70% da sua produção máxima nominal, o consumo de energia por metro cúbico será mais de 15% maior que o de um modelo de menor capacidade com a mesma produção. Também é importante notar que a densidade das placas de XPS e a produção são inversamente proporcionais. Por exemplo, a produção de uma mesma linha com placas de 50 kg/m³ é de apenas cerca de 75% da produção com placas de 30 kg/m³. A produção cai de forma perceptível quando a densidade da placa passa de 32 kg/m³. Esses números também podem ser afetados pela altitude do local de instalação.
A capacidade deve ser escolhida com base na produção sustentada de placas acabadas aprovadas nas especificações de produto principais.
O planejamento de capacidade de um projeto de XPS também deve considerar como a produção contínua será organizada. Se a demanda inicial for baixa, compare a economia de concentrar a produção contínua com a de escolher uma linha menor, levando em conta estoque, entregas e capital de giro. Qualquer plano de expansão deve se apoiar em uma previsão de crescimento de vendas bem definida.
03Defina a configuração com base nas matérias-primas, no processo de expansão e nos requisitos do produto acabado
A configuração deve ser projetada para produzir os produtos-alvo com confiabilidade. Matérias-primas, formulação, trocas de especificação e requisitos de processamento a jusante determinam, em conjunto, os sistemas de alimentação, extrusão, resfriamento e a jusante mais adequados.
Matérias-primas e alimentação: especifique o que você pretende usar
As informações sobre matérias-primas devem incluir, no mínimo, a resina de PS, o sistema retardante de chama, os demais aditivos e a origem, a forma e a proporção prevista de material reciclado.
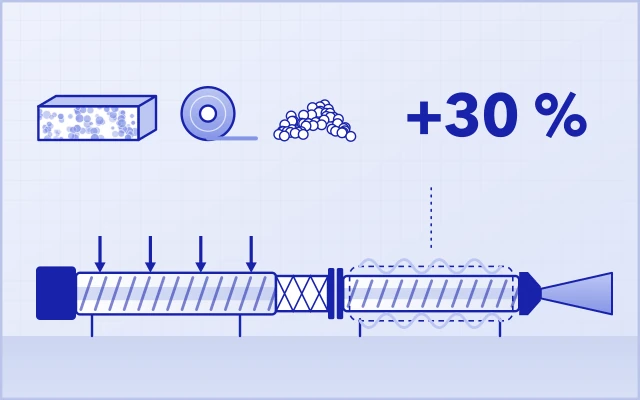
A expressão “50% de material reciclado” pode descrever condições de processamento muito diferentes. Aparas internas limpas e PS reciclado comprado de terceiros podem diferir em forma, densidade aparente, contaminação e uniformidade entre lotes, e tudo isso afeta o transporte, a dosagem e o processamento posterior. Ao escolher uma linha, informe a origem e os dados de qualidade do material reciclado e, se necessário, envie amostras. Com 100% de material reciclado, a produção costuma ser 10–15% maior do que com 100% de material virgem.
O número de componentes de alimentação deve corresponder aos materiais da formulação que precisam de controle independente. Se um aditivo de baixa dosagem precisa de ajustes frequentes, a dosagem independente proporciona o controle necessário da formulação. Se um material tende a formar pontes, também é preciso garantir a descarga confiável do funil e um transporte estável. Simplesmente acrescentar componentes de alimentação não substitui o controle adequado da faixa de dosagem, das características de escoamento do material e das oscilações no reabastecimento.
Em geral, recomendamos no mínimo 6 dosadores gravimétricos por perda de peso.
Extrusão e resfriamento: avalie o sistema como um todo
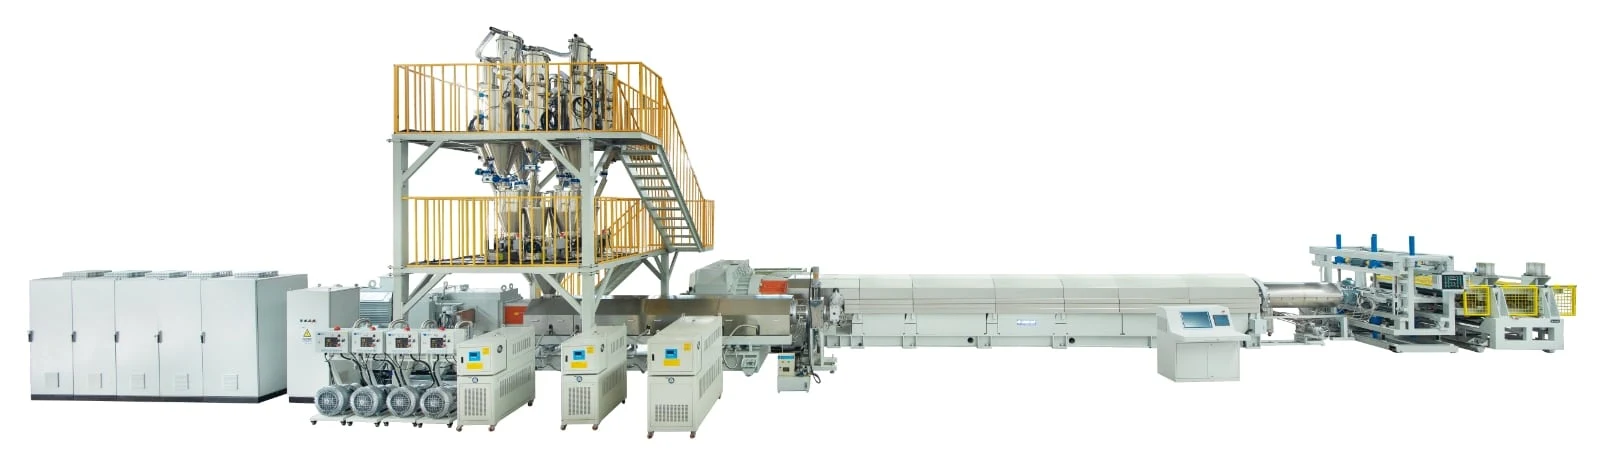
Em um arranjo tandem que combina uma extrusora de dupla rosca corrotante com uma extrusora monorrosca de resfriamento, o primeiro estágio responde principalmente pela plastificação, dispersão e mistura, enquanto o segundo estágio faz o resfriamento adicional e a transferência do fundido. A questão central é se os dois estágios de extrusão e o processo de expansão conseguem operar juntos na produção-alvo.
À medida que a produção de extrusão aumenta, a capacidade de resfriamento também precisa aumentar. Uma vazão maior de fundido exige que o sistema de resfriamento reduza a temperatura nas condições operacionais correspondentes, mantendo a temperatura e a pressão necessárias para uma expansão estável. Ter capacidade de plastificação suficiente na extrusora principal não significa que a linha completa consiga produzir placas aprovadas de forma estável com a mesma produção.
Fábricas em locais de temperatura ambiente elevada, ou com estrutura de resfriamento limitada, devem informar as condições ambientais de verão e as condições da água de resfriamento disponível já na fase de proposta. Projetar o sistema de resfriamento para o ambiente real de operação ajuda a evitar modificações adicionais depois da instalação.
Potência do motor principal, diâmetro da rosca e relação L/D são bons pontos de comparação, mas a avaliação final deve se basear no desempenho operacional com a formulação-alvo.
Como regra prática para uma linha bem dimensionada, a produção em kg/h deve ser, em geral, 4–5 vezes a potência do motor principal da extrusora de dupla rosca em kW. Por exemplo, se o motor principal da dupla rosca tem 200 kW, a produção nominal da linha deve ser de 800–1.000 kg/h.
Deve-se evitar rotação da dupla rosca acima de 300 rpm, e máquinas maiores devem trabalhar com rotações menores. Os retardantes de chama usados hoje no XPS têm resistência limitada à decomposição térmica. Por isso, o processo precisa obter dispersão suficiente e, ao mesmo tempo, minimizar o calor de cisalhamento na extrusão. Uma rotação excessiva da rosca gera inevitavelmente calor de cisalhamento em excesso, o que pode reduzir a eficácia do retardante de chama ou exigir uma dosagem maior, aumentando o custo de produção.
Agentes expansores: confirme cedo a rota de formulação e as condições de fornecimento
O sistema de agente expansor deve ser definido antes de fechar a extrusora principal e o sistema de injeção. Ao escolher uma combinação de agentes expansores, considere as exigências locais aplicáveis, a estabilidade do fornecimento, o desempenho-alvo da placa e a compatibilidade com o processo. Um meio mais barato pode não reduzir o custo total do projeto se não houver fornecimento confiável ou se exigir instalações adicionais de armazenamento e transferência. O HFO, por exemplo, oferece bom desempenho de isolamento térmico, mas também é preciso considerar a estabilidade do fornecimento e o preço elevado.
Ao discutir sistemas com CO₂ e outros agentes coexpansores, especifique os meios reais, a forma de fornecimento e os limites de formulação. O fato de uma linha poder usar um agente expansor não significa que todas as combinações vão alcançar a mesma produção e o mesmo desempenho do produto.
Armazenamento, transferência, ventilação e as instalações de segurança correspondentes devem ser confirmados na mesma proposta. Pergunte antes ao fornecedor quais modificações nos equipamentos podem ser necessárias se o sistema de agente expansor mudar no futuro.
Processamento a jusante e automação: configure conforme os requisitos de entrega do produto acabado
Fazer o processamento a jusante em linha ou fora de linha depende do mix de produtos e do ciclo de produção. Em campanhas longas e contínuas de placas semelhantes, o processamento em linha reduz o manuseio e a armazenagem intermediária. Se apenas uma pequena parte dos produtos exige superfície ou perfil de borda especial, o processamento fora de linha permite programar essa operação de forma independente, mas exige espaço adicional de transferência e mais manuseio. A USEON pode configurar os sistemas de calibração, corte, tratamento de superfície, embalagem e carga e descarga de acordo com essas necessidades.
| Item de configuração | Perguntas que o comprador deve confirmar |
|---|---|
| Calibração, puxamento e corte | Os equipamentos atendem às velocidades de linha, às tolerâncias dimensionais e à qualidade de corte exigidas para as especificações principais? |
| Tratamento de superfície, remoção da película, ranhuras e perfilamento de bordas | Quais produtos exigem esses processos? Como a operação em linha ou fora de linha vai afetar as trocas e o fluxo de material? |
| Empilhamento e embalagem | Os equipamentos acompanham o ritmo da produção? Depois da automação, quais postos de trabalho ainda serão necessários em cada turno? |
| Reciclagem de resíduos | O sistema consegue processar os resíduos da partida, as aparas de borda e os resíduos do processamento a jusante? A capacidade de reciclagem é suficiente? |
| Controle centralizado | O sistema oferece o gerenciamento de receitas, o registro de tendências, os alarmes, os intertravamentos e o suporte remoto necessários? A linha precisa se integrar ao sistema SCADA/MES da sede do seu grupo? |
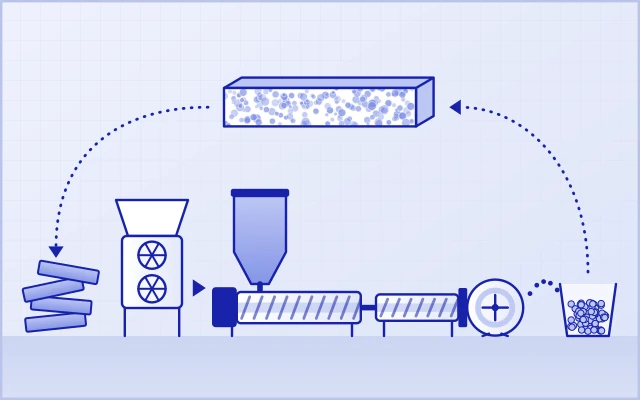
O sistema de reciclagem de resíduos de XPS deve ser planejado junto com a linha de produção, com rotas claras de coleta, transporte, processamento e reaproveitamento dos resíduos. A USEON pode configurar uma solução de reciclagem de acordo com a forma e o volume dos resíduos gerados e o uso posterior previsto.
Como se monta uma configuração na prática
Em um projeto de XPS TDS95–TDD250 da USEON, a linha foi projetada para uma produção de 600–1.000 kg/h. Uma extrusora de dupla rosca TDS95 plastifica GPPS e PS reciclado, enquanto uma extrusora monorrosca TDD250 faz o resfriamento. A linha também inclui dosagem gravimétrica por perda de peso de 8 componentes, puxador de múltiplos rolos, fresagem de precisão e um sistema central de coleta de pó.
Esse exemplo integra o manuseio das matérias-primas, a extrusão com resfriamento e o processamento a jusante em uma única solução. Em um projeto novo, o número de componentes de alimentação e os equipamentos a jusante devem ser definidos pelos requisitos de produto do próprio projeto.
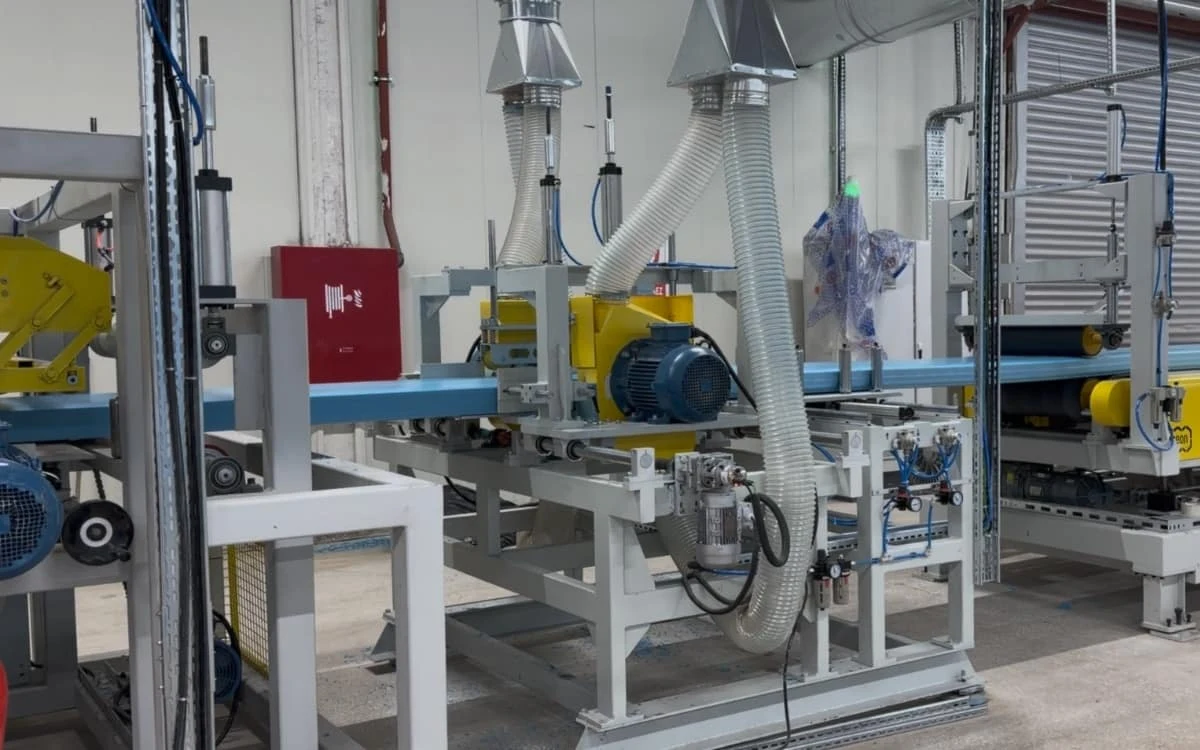
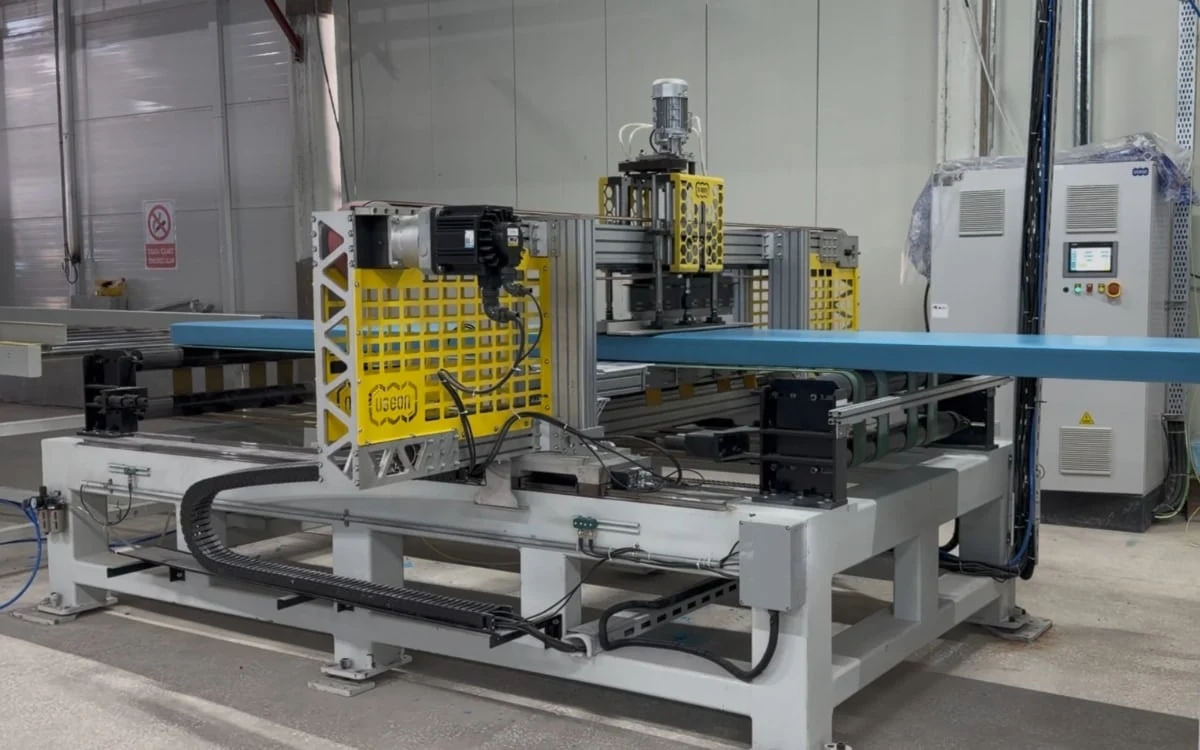
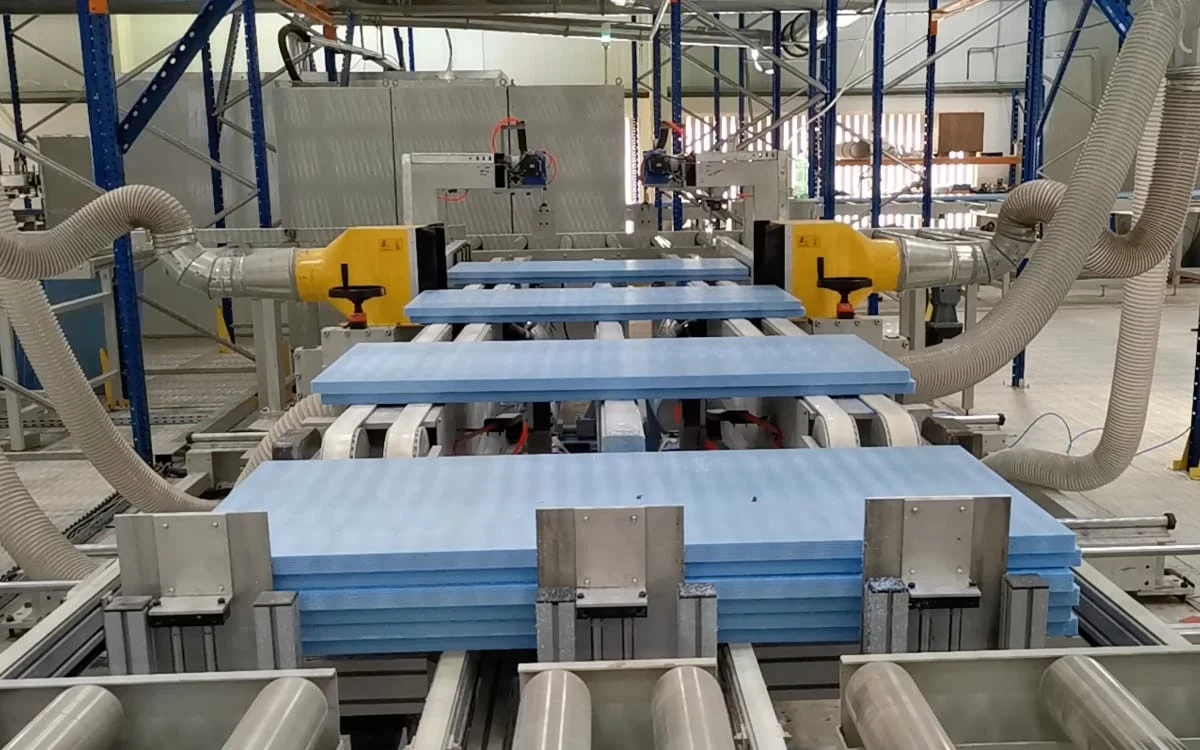
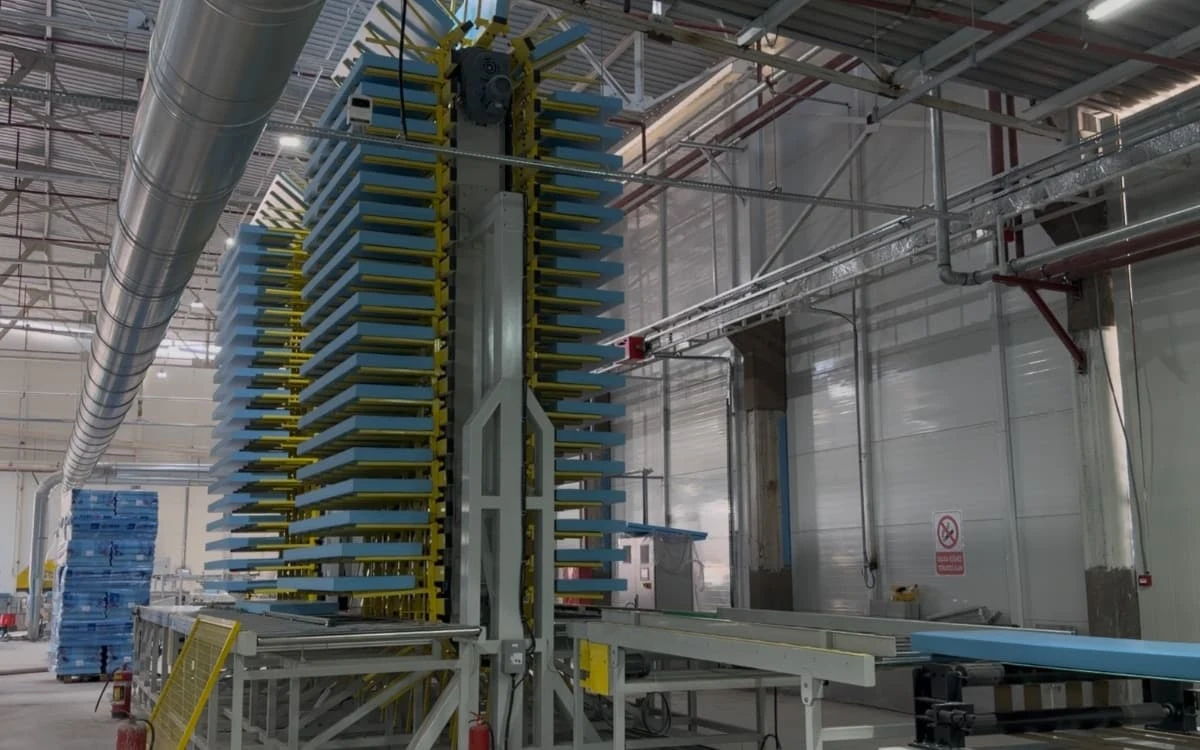
Na ampliação de uma fábrica existente, identifique primeiro o gargalo real. Se a embalagem e o empilhamento já não acompanham a produção, aumentar só a capacidade de extrusão não vai gerar mais produto acabado para entrega. Avalie melhorias pontuais antes de decidir por uma nova linha completa.
04Avalie o orçamento dos equipamentos e o custo de produção em conjunto
O orçamento de um projeto de XPS deve cobrir todo o processo, da compra dos equipamentos até o fornecimento comercial estável. Comparar preços só faz sentido quando os orçamentos têm escopo de fornecimento e condições de desempenho semelhantes.
Quais custos incluir no orçamento para a partida do projeto?
| Categoria do orçamento | Itens a incluir |
|---|---|
| Equipamentos de produção | Extrusoras principais, alimentação, injeção, matriz, calibração e corte, processamento a jusante, reciclagem, automação opcional e os equipamentos de controle de qualidade necessários. |
| Fábrica e utilidades | Obras civis ou adaptações, distribuição de energia, resfriamento, ar comprimido, armazenagem de matérias-primas e produtos acabados, ventilação e as instalações de segurança necessárias. |
| Entrega e partida | Frete, seguro, impostos e taxas aplicáveis, descarga e içamento, instalação e comissionamento, treinamento e o pacote inicial de peças de reposição. |
| Partida e capital de giro | Materiais para testes, perdas iniciais de produção, estoque de matérias-primas, custos de pessoal e capital imobilizado pelos prazos de pagamento dos clientes. Normalmente, deve-se preparar material suficiente para pelo menos 10–15 dias de produção contínua. |
Antes de comparar preços de equipamentos, alinhe o escopo de fornecimento. Incluir ou não o resfriamento, a embalagem automática e os equipamentos de reciclagem de resíduos afeta diretamente o investimento inicial. Cada orçamento deve identificar cada item como “incluído”, “opcional” ou “por conta do comprador” e definir a responsabilidade pelas conexões e pela instalação dos equipamentos. Assim, evita-se confundir um escopo de fornecimento mais restrito com um custo total de projeto menor.
Antes de definir as especificações do produto, a rota do agente expansor e o escopo de fornecimento, um preço único e genérico para a linha inteira pouco ajuda na decisão de investimento. Um orçamento preliminar útil também deve informar a base de projeto, a lista de equipamentos, as exclusões e o prazo de validade.
Compare os custos operacionais com base na produção de placas aprovadas
Monte uma planilha de custos por metro cúbico de placa aprovada. Inclua, no mínimo, matérias-primas e aditivos, agentes expansores, energia elétrica, mão de obra, embalagem e manutenção. Acrescente depreciação, financiamento e custos da fábrica conforme necessário.
As comparações de consumo de energia precisam usar um limite de medição bem definido. Medir só a extrusora principal dá um resultado diferente de incluir o resfriamento, a reciclagem, o ar comprimido e os equipamentos a jusante. As soluções concorrentes também devem ser comparadas com especificações de placa, densidade, formulação e carga de produção semelhantes.
Ao comparar custos operacionais, concentre-se no consumo real de material, no consumo de energia da linha completa, na mão de obra e nas perdas por troca de especificação por metro cúbico de placa aprovada. A potência instalada informada no orçamento descreve a configuração elétrica; o consumo real de energia precisa ser medido nas condições de produção acordadas.
05Verifique o espaço da fábrica e as utilidades antes do pedido
Confirmar que os equipamentos cabem fisicamente na fábrica é só uma parte do planejamento do layout. A movimentação das matérias-primas, o fluxo de produção, a reciclagem, a armazenagem temporária dos produtos acabados e o carregamento também precisam funcionar.
O layout da fábrica deve abranger todo o fluxo de produção
O planejamento da fábrica deve começar pelo mapeamento do fluxo de materiais e produtos acabados, antes de definir a posição dos equipamentos. Uma planta baixa com a malha de pilares, as aberturas de portas, o pé-direito livre, os pontos de distribuição de energia e as rotas logísticas ajuda a USEON a desenvolver um layout de linha completa adequado ao espaço disponível.
Além da própria linha, reserve espaço para armazenagem de matérias-primas, reciclagem de resíduos, resfriamento ou condicionamento das placas acabadas, embalagem, estoque e circulação de empilhadeiras. Também é preciso prever espaço para a retirada da rosca, o içamento da matriz, a desmontagem de equipamentos e a manutenção.
A necessidade de armazenagem das placas de XPS deve ser planejada por volume. Multiplique o volume diário previsto de placas acabadas pelo período de giro do estoque para estimar o volume de placas a acomodar. Depois, converta esse volume em área de piso com base no método de empilhamento, na altura útil, nos corredores e nos requisitos de gestão. À medida que a produção aumenta, a armazenagem temporária dos produtos acabados, a embalagem e a capacidade de carregamento precisam ser avaliadas ao mesmo tempo.
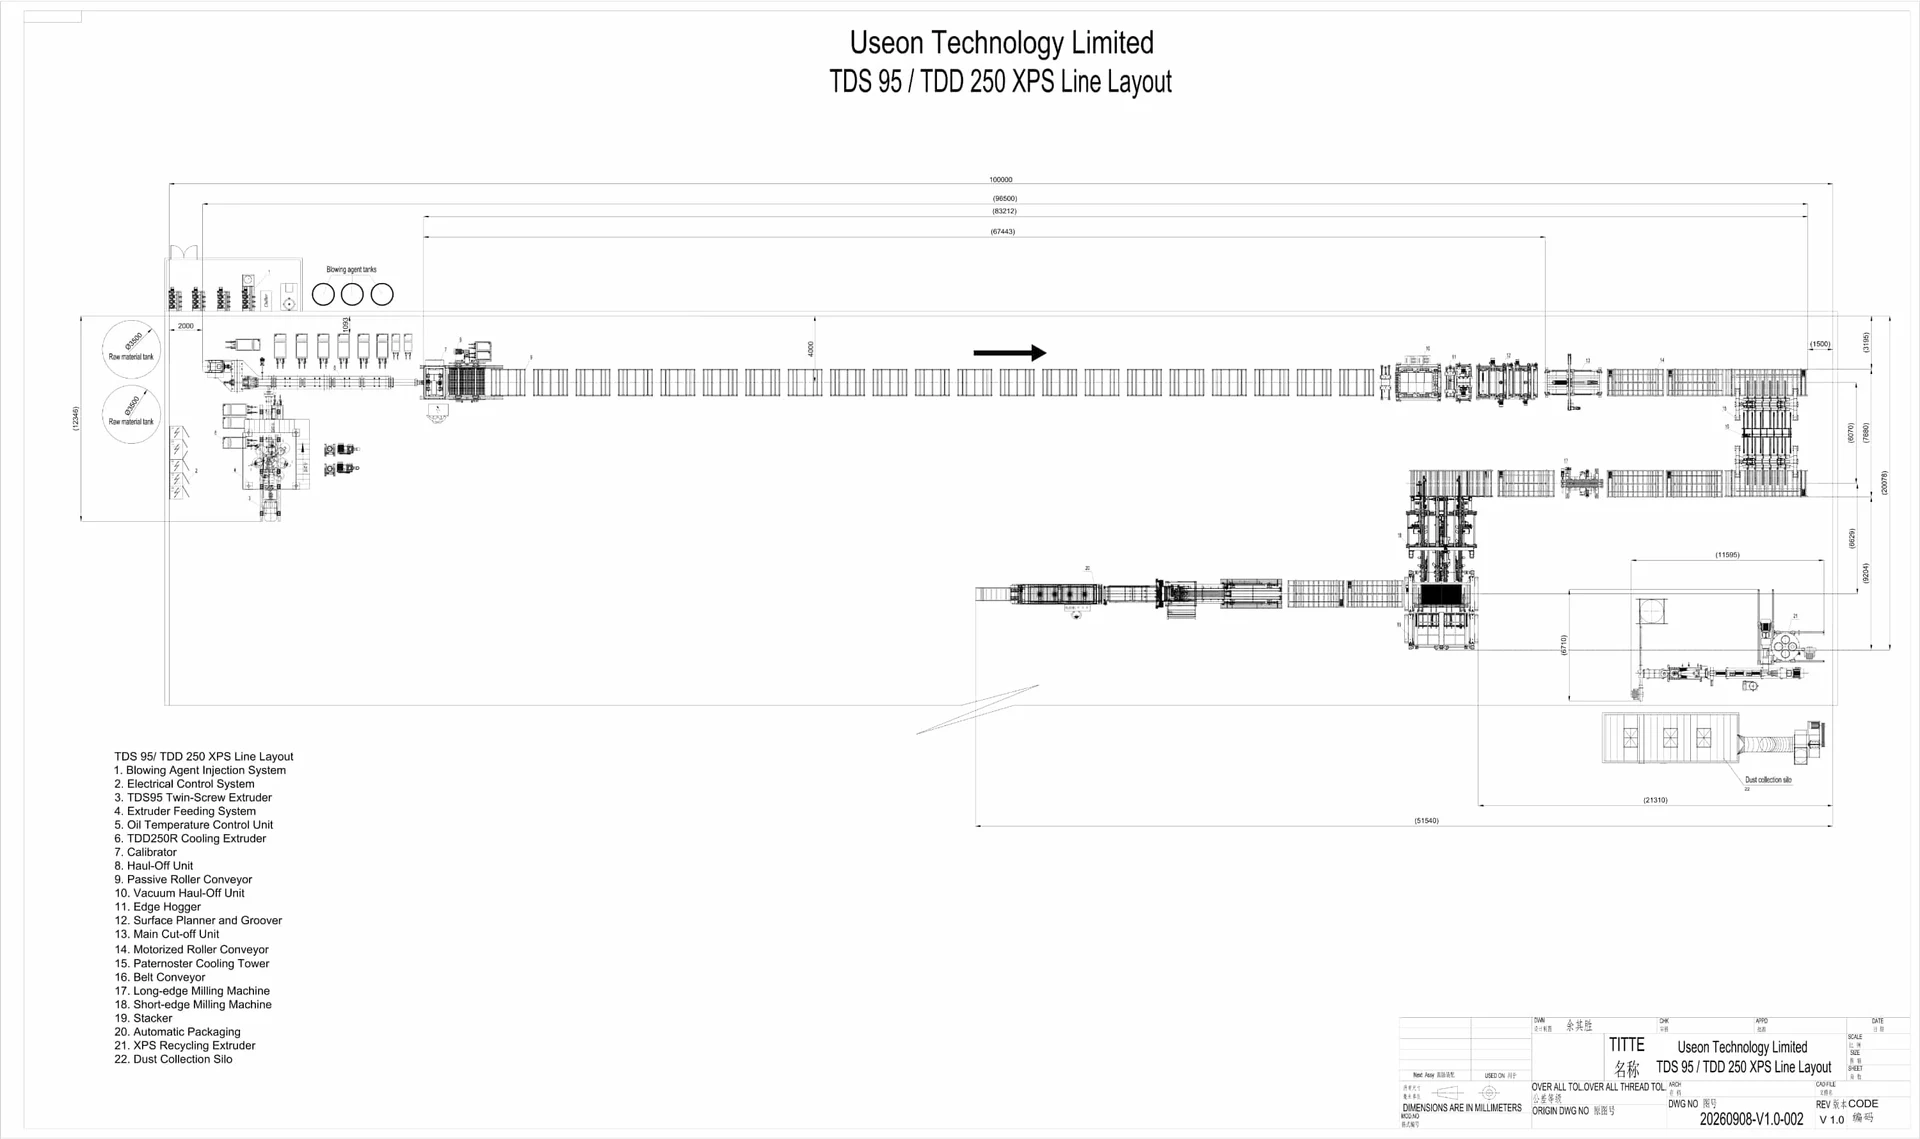
Peça ao fornecedor uma folha de requisitos de utilidades e de instalação específica do projeto
| Utilidade ou condição do local | Dados ou limites a definir |
|---|---|
| Potência | Tensão, frequência, potência instalada total, carga operacional prevista, base de dimensionamento do transformador e cargas dos equipamentos auxiliares do comprador. |
| Resfriamento | Vazão necessária em cada circuito, temperatura da água de entrada, pressão, qualidade da água e condições ambientais de projeto. |
| Ar comprimido | Pressão de trabalho, consumo de ar, qualidade do ar e pontos de uso. |
| Fornecimento de agente expansor | Meios, forma de fornecimento, método de armazenamento e transferência e interfaces entre os equipamentos e as utilidades da fábrica. |
| Instalação e manutenção | Requisitos de fundação e capacidade de carga, condições de içamento, espaços livres para manutenção e responsabilidade pelas obras de conexão. |
O kW é uma unidade de potência ativa, enquanto o kVA, unidade de potência aparente, é usado para a potência do transformador; os dois não podem ser tratados como equivalentes. Da mesma forma, a pressão e a vazão da água de resfriamento e do ar comprimido devem ser especificadas separadamente.
As dimensões da fábrica e os requisitos de utilidades devem se basear no layout e na folha de requisitos de utilidades da configuração escolhida. Em uma fábrica existente, verifique a capacidade disponível que resta com os demais equipamentos em operação.
06Compare fornecedores com base em resultados operacionais e critérios de aceitação
Depois de concluir um conceito técnico preliminar, envie a todos os fornecedores pré-selecionados a mesma folha de requisitos do produto e do projeto, para que os orçamentos e os compromissos de produção tenham uma base comum de comparação.
Priorize referências próximas das suas condições operacionais
O valor de um projeto de referência depende do quanto ele se parece com o seu. Concentre-se nos resultados operacionais com espessuras, densidades, matérias-primas, agentes expansores e níveis de produção semelhantes, e pergunte o que pode ser verificado em um teste ou em uma visita ao local.
O serviço técnico deve cobrir tanto a partida dos equipamentos quanto a produção posterior. A responsabilidade pelo comissionamento, pelo treinamento de operadores e da manutenção, pelo apoio nas trocas de especificação, pelo fornecimento de peças de reposição e pela solução remota de problemas deve ser definida já na compra. Os projetos de referência ajudam a comprovar a maturidade de uma solução, enquanto um escopo de serviço bem definido ajuda o comprador a avaliar o suporte disponível depois da partida.
Transforme compromissos em itens de aceitação verificáveis
| Item de aceitação | Condições a acordar previamente |
|---|---|
| Produto de teste | Espessura, largura, densidade, superfície e perfil de borda representativos. |
| Matérias-primas e formulação | Resina, origem e proporção do material reciclado, sistema retardante de chama e sistema de agente expansor. |
| Produção e rendimento | Se o valor se refere à produção de extrusão ou à produção de placas acabadas aprovadas; método de cálculo, duração do teste e tratamento dos resíduos. |
| Qualidade das placas | Requisitos aplicáveis de tolerância dimensional, densidade, condutividade térmica, resistência à compressão e outras propriedades, junto com as condições de amostragem e ensaio. |
| Consumo de energia | Quais equipamentos estão incluídos, como o consumo é medido e as condições de produção correspondentes. |
| Funções e entrega | O escopo específico de intertravamentos de segurança, alarmes, treinamento, documentação técnica, peças de reposição e itens relacionados. |
Para as propriedades das placas que precisam ser ensaiadas após um período definido de condicionamento ou envelhecimento, defina o momento da amostragem, o método de ensaio e a divisão de responsabilidades. O funcionamento normal dos equipamentos e a aprovação nos ensaios de desempenho do produto devem ser documentados em registros de verificação separados.
As condições e o escopo do teste de aceitação em fábrica (FAT) e da aceitação no local, nas instalações do comprador, devem ser acordados separadamente. Se o fornecedor não puder concluir todos os testes de expansão na própria fábrica, as partes devem definir previamente quais itens serão verificados antes do embarque e quais serão concluídos no local do cliente, junto com o procedimento para tratar desvios.
Todos os membros da equipe de especialistas da USEON têm mais de 10 anos de experiência no setor. Estamos prontos para avaliar e definir com você a solução mais adequada ao seu projeto.
Prepare estes sete itens antes de solicitar um orçamento
Você não precisa definir todos os detalhes do processo antes de entrar em contato com um fornecedor de equipamentos. Uma folha clara de requisitos do projeto já basta para iniciar uma conversa técnica objetiva:
- Local e tipo de projetoFábrica nova, ampliação de capacidade ou modernização de uma linha existente.
- Produtos-alvoAplicações, especificações principais e suas proporções, densidade e requisitos de desempenho; inclua amostras ou especificações dos clientes, se houver.
- Meta de produçãoDemanda mensal ou anual, unidade de medida, tempo de produção previsto e expectativa de expansão futura.
- Plano de matérias-primasOrigem, forma, dados de qualidade e proporções previstas de resina e material reciclado.
- Condições do agente expansorOpções já em estudo, condições locais de fornecimento e exigências aplicáveis no local do projeto.
- Fábrica e utilidadesPlanta baixa, pé-direito livre e estrutura existente de energia e resfriamento.
- Orçamento e cronogramaSe o valor se refere ao orçamento dos equipamentos ou ao orçamento total do projeto, nível de automação desejado e data-alvo de partida.
Se você está planejando um novo projeto de XPS, uma ampliação de capacidade ou a modernização de uma linha, envie as informações acima à USEON. Nossos engenheiros vão discutir com você o modelo da linha, a configuração do processo, o escopo de fornecimento e os requisitos da fábrica, e preparar uma solução preliminar adequada aos seus produtos-alvo e à sua produção.