
Plásticos de engenharia
O compounding de plásticos de engenharia é uma das principais aplicações da extrusora de dupla rosca. Esses polímeros são sensíveis ao superaquecimento e à degradação hidrolítica, por isso projetamos para alto torque e alta rotação: mais produção com menor tempo de residência, melhor dispersão e controle preciso da temperatura. Da fibra de vidro curta aos termoplásticos reforçados com fibra longa.
- Fibra curta
- LFT-G
- Fita UD
- LFT direto
- Comprimento da fibra de vidro em pellets de fibra curta
- 0,2–0,3mm
- Pellets de LFT-G, com fibra do mesmo comprimento do pellet
- 6–16mm
- Módulo e impacto do LFT-G em comparação com compostos de fibra curta
- 2× · 4×
- Linha U6 na Alemanha, até 50% de fibra de vidro e pó
- ~800kg/h
Materiais e aplicações
A formulação básica: um plástico de engenharia comum ou de alto desempenho, reforçado e modificado com fibras e aditivos.
Plásticos de engenharia comuns
Plásticos de engenharia de alto desempenho
Aditivos
Coletores de admissão, reservatórios de expansão, filtros, ventiladores e defletores, tampas de motor
Blocos de terminais, abraçadeiras, conectores, ferramentas elétricas, disjuntores em caixa moldada, relés, luminárias
BOPA, BOPET, chapas de PET, tubos
Fibra de PA, PSF, FDY
Construção civil, utilidades domésticas, móveis, brinquedos
Processamento de plásticos de engenharia
Alto torque, tempo de residência curto
Os plásticos de engenharia são sensíveis ao superaquecimento e à degradação hidrolítica. A nossa extrusora da série SAT-X, com torque específico de 13 N·m/cm³ e rotação da rosca de 800 rpm, alcança maior produção com menor tempo de residência, melhor dispersão e controle de temperatura mais preciso.
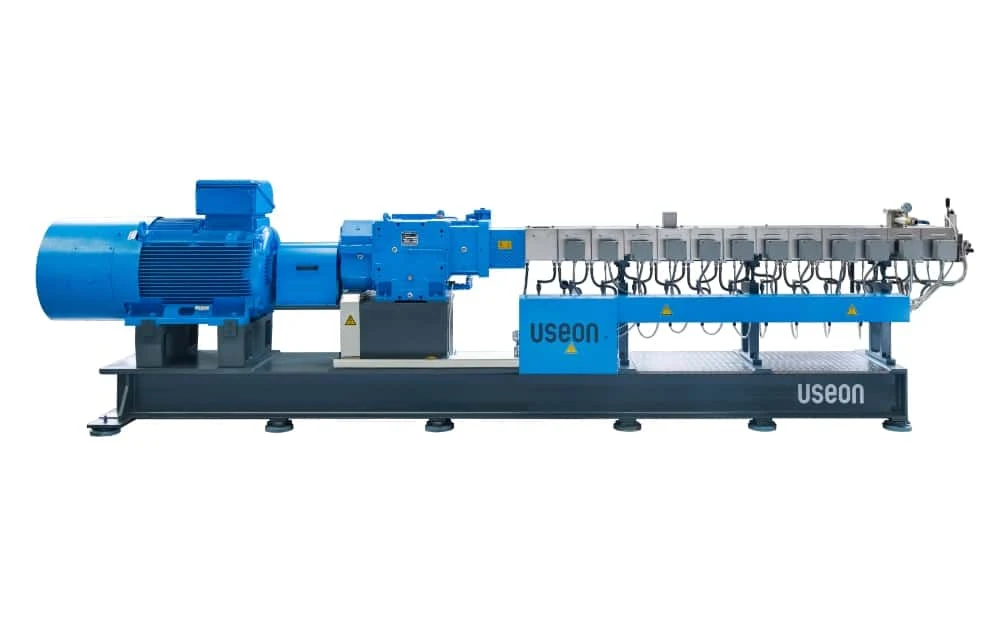 EquipamentoExtrusora de dupla rosca série U+A nossa plataforma de alto torque para PEEK, PPSU e compostos com fibra de vidro.
| Modelo | Diâmetro (mm) | Rotação máx. (rpm) | Motor (kW) | L/D | Capacidade (kg/h) |
|---|---|---|---|---|---|
| SAT-X52 | 51,4 | 800 | 160 | 40–44 | 450–700 |
| SAT-X65 | 62,4 | 800 | 280 | 40–44 | 750–1200 |
| SAT-X75 | 71,4 | 600 | 355 | 40–44 | 850–1500 |
A produção depende do polímero, do teor de fibra e da granulação.
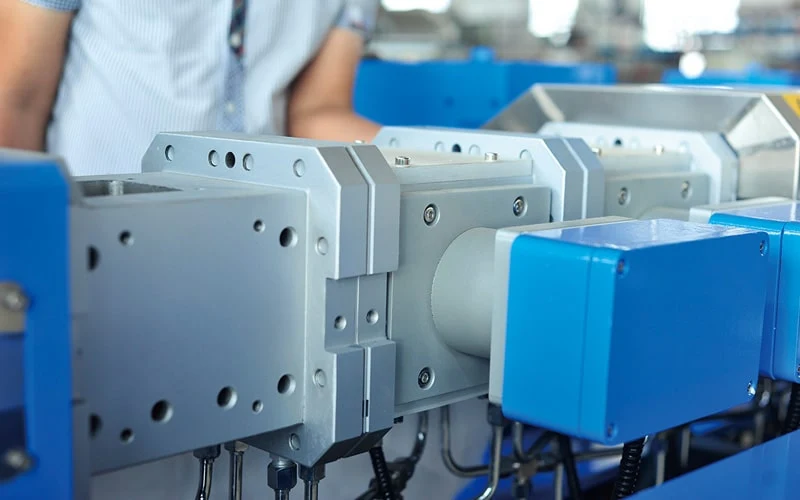
Aquecimento dentro do cilindro
Resistências tipo cartucho fabricadas na Alemanha ficam dentro do cilindro, em vez de resistências fundidas do lado de fora. O polímero funde principalmente pelo calor, e não pela malaxagem, por isso a rosca e o cilindro duram mais e o composto fica melhor.
Economiza energia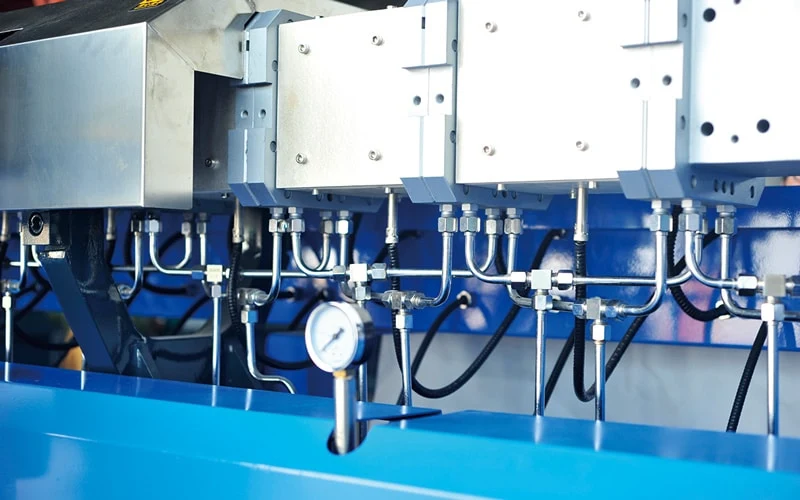
Resfriamento do cilindro em duas vias
Duas entradas e saídas em cada módulo do cilindro proporcionam um resfriamento mais uniforme e mais rápido.
Controle de temperatura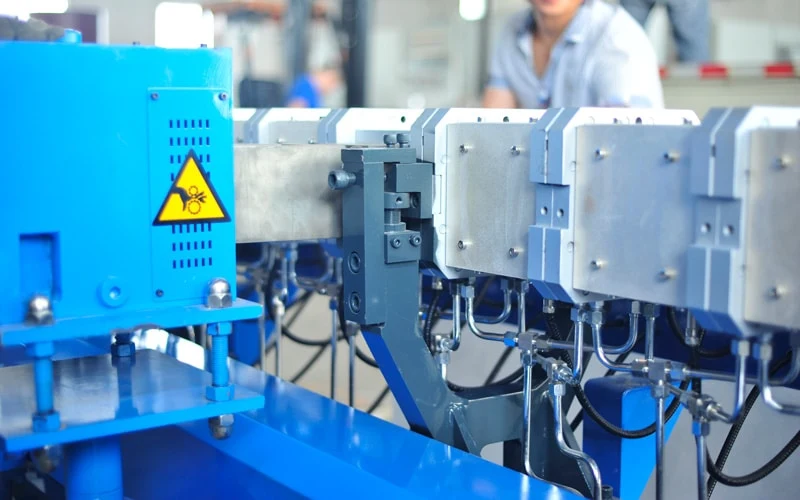
Apoiado no centro
Um cilindro apoiado por baixo se dilata 0,2–0,5 mm para cima quando aquecido, deixando folgas desiguais. O nosso é apoiado no meio, por isso se dilata por igual para cima e para baixo e as folgas permanecem uniformes.
Folga uniforme da rosca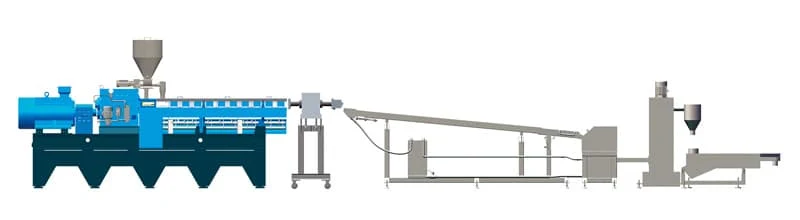
Granulação por fios subaquática
O fluxo de água leva os fios até o granulador, mesmo quando eles se rompem durante uma troca de filtro: quase não há desperdício. Acima de cerca de 25 fios (aproximadamente 800 kg/h), os fios quentes são difíceis de manusear manualmente.
> 800 kg/hQuatro formas de reforçar com fibra
Quanto mais longa a fibra na peça, melhores as propriedades mecânicas. Cada rota preserva um comprimento de fibra diferente.
- 01 · Compounding
Reforçado com fibra curta
O roving ou a fibra de vidro picada entra diretamente na extrusora de dupla rosca e passa pelo compounding com o polímero.
- Entrada da fibra
- Roving ou picada de 4–6 mm
- Entrada
- 5º módulo do cilindro
- Produto
- Pellets de 4 mm
- Fibra no pellet
- 0,2–0,3 mm
- 02 · LFT indireto
LFT-G
Os rovings passam por uma matriz de impregnação e são revestidos pelo PP fundido vindo da extrusora de dupla rosca. Os pellets podem ser usados em qualquer injetora.
- Entrada da fibra
- Rovings de vidro
- Produto
- Pellets de 6–16 mm
- vs. fibra curta
- 2× módulo · 4× impacto
- Baixa temperatura
- Mantém o desempenho a −30 °C
- 03 · Fita
Fita UD
Rovings de vidro ou de carbono entram em uma matriz plana (tipo T) e são revestidos por PE / PP / PET / PA fundido. Para painéis de parede de edifícios e carrocerias de caminhões e reboques.
- Fibra
- 50–60%
- Largura
- 610 ou 1.220 mm
- Espessura
- 0,25–0,35 ±0,02 mm
- Velocidade da linha
- 6–12 m/min
- 04 · LFT direto
LFT-D-IMC / LFT-D-ECM
Fibra e matriz são combinadas logo antes da moldagem, sem produto intermediário e com um único histórico térmico.
- D-IMC
- Acoplado a uma injetora
- D-ECM
- Duas extrusoras + prensa hidráulica
- Adições
- Cargas, retardantes de chama, aditivos
Linhas de fibra curta e de fibra longa em detalhe
Duas formas de alimentar o vidro
O roving e a fibra picada entram no quinto módulo do cilindro, depois que o polímero já fundiu.
Três métodos de processamento de peças de LFT
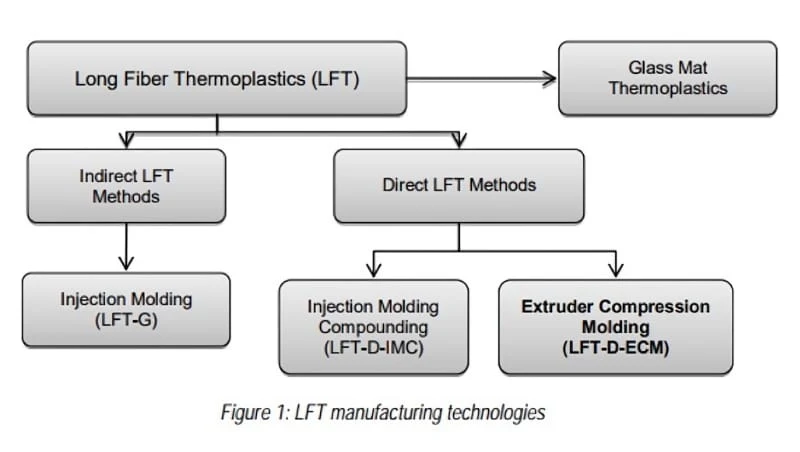
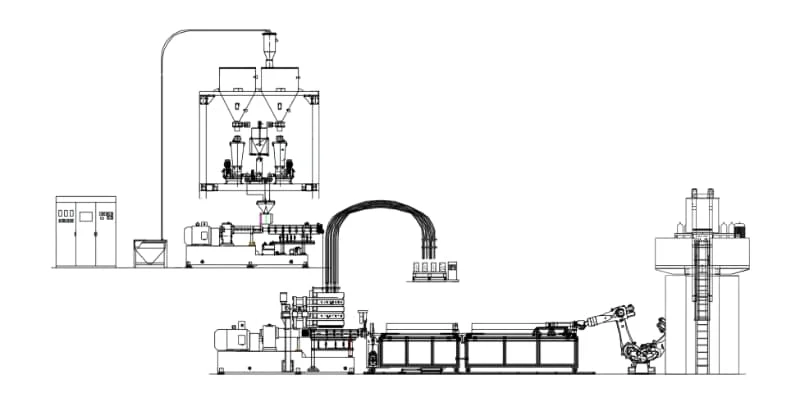
As peças de LFT costumam ser fabricadas por um de três métodos: indireto (pellets de LFT-G para moldagem por injeção), compounding direto na moldagem por injeção (LFT-D-IMC) ou moldagem por compressão com extrusora (LFT-D-ECM).
- Vantagem 1 do D-ECMO compounding e a mistura das fibras são separados, por isso cada extrusora é otimizada para a sua própria função.
- Vantagem 2 do D-ECMO material sofre menos esforço do que na moldagem por injeção, o que preserva o comprimento da fibra: fundamental para peças automotivas.
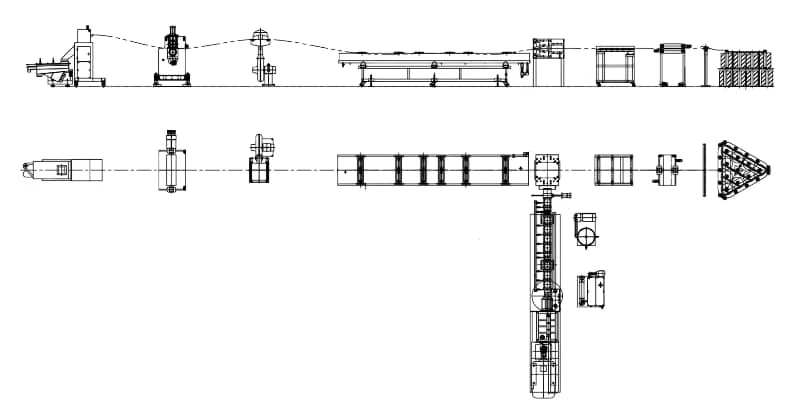
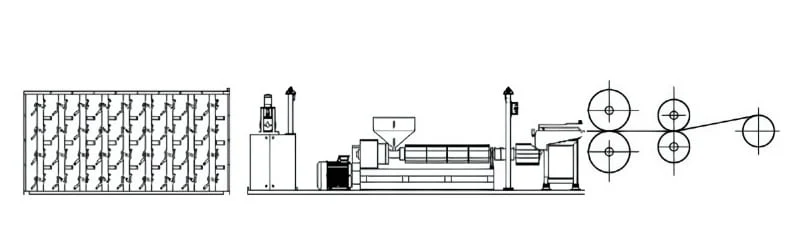
Linha de extrusão de fita UD termoplástica
Extrusora de dupla rosca SAT40 ou SAT52. Para chapa base de PP, uma extrusora monorrosca é suficiente; para base de PA ou PET, deve ser de dupla rosca.
- Gaiola de fibras
- Unidade de tração
- Misturador gravimétrico em bateladas
- Dosador gravimétrico
- Extrusora de dupla rosca
- Filtro de massa fundida
- Matriz de impregnação
- Calibração por pressão
- Calandra de resfriamento e refile das bordas
- Bobinadeira
Veja as linhas em operação
Compounding com fibra de vidro, LFT-G em três tamanhos de extrusora, LFT-D-ECM e uma linha de fita de fibra contínua.
Projeto · Alemanha
Até 50% de fibra de vidro e pó a cerca de 800 kg/h
Um transformador de compostos alemão de PBT, PA e PP precisava de uma linha para altos teores de fibra de vidro e cargas minerais, com marcação CE e integrada ao seu sistema SAP.
- Extrusora
- U6-48
- Acionamento
- Siemens 280 kW
- Caixa de engrenagens
- Zambello · 900 rpm
- Granulação
- Fios subaquáticos
Resina base 12–90%, pó inorgânico 10–50%, fibra de vidro 10–50%, aditivos 1–5%.
Camisas do cilindro e elementos de rosca em liga resistente ao desgaste na seção de trabalho.
Um alimentador lateral de estágio único a jusante permite que a fibra entre depois que a resina fundiu.
Granulação estável a cerca de 800 kg/h no local.
Mais linhas de plásticos de engenharia
De uma extrusora de laboratório para PA66 com 45% de fibra de vidro a linhas de produção para PPS e PPSU.
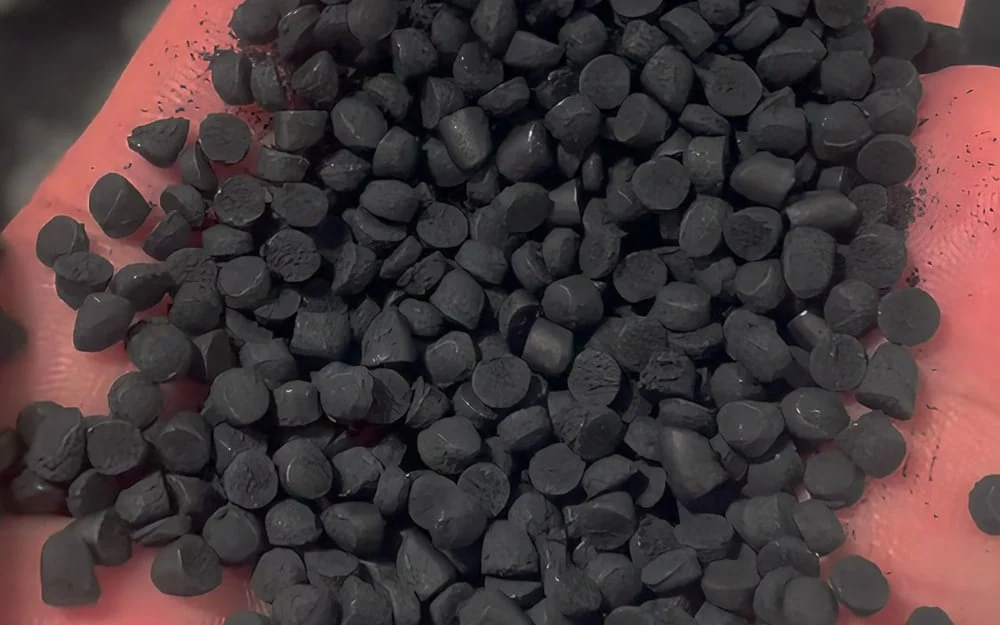 U6
PPS com masterbatch de nanotubos de carbono e fibra de vidro
Corte na face da matriz resfriado a ar500–600 kg/h
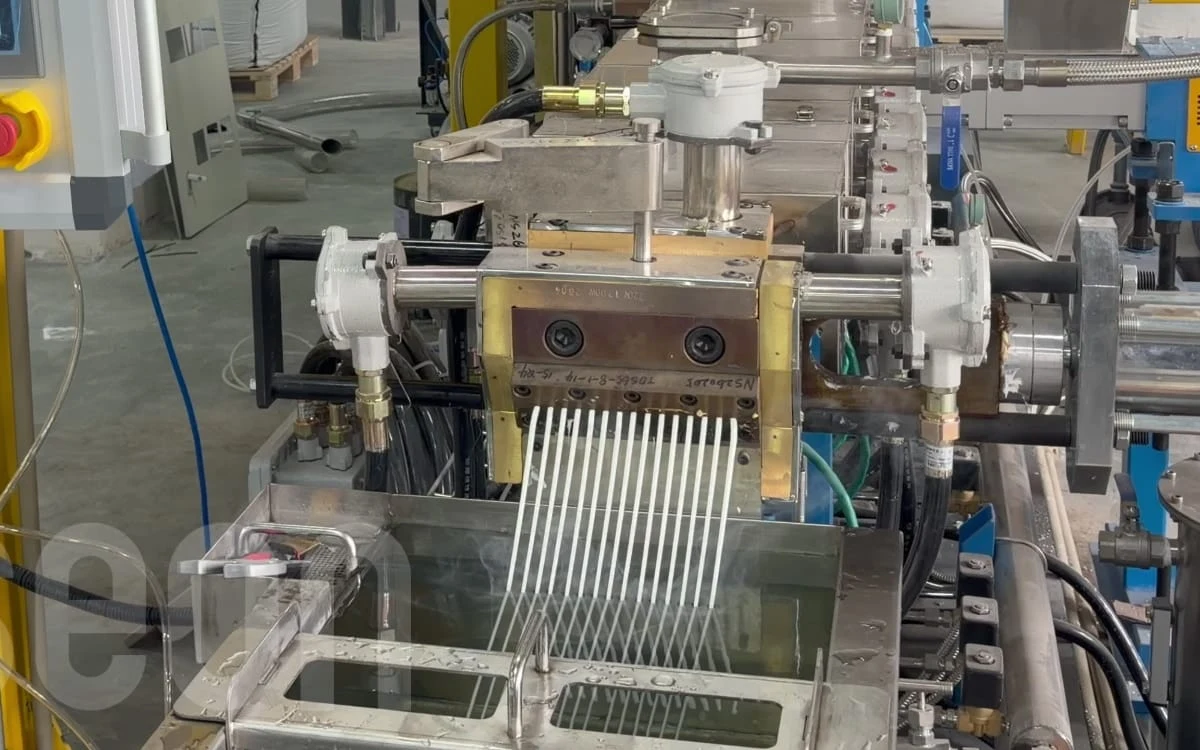 SAT65
Linha à prova de explosão para PLA, PETG e ABS com fibra de carbono
Ex tb IIIC500–700 kg/h
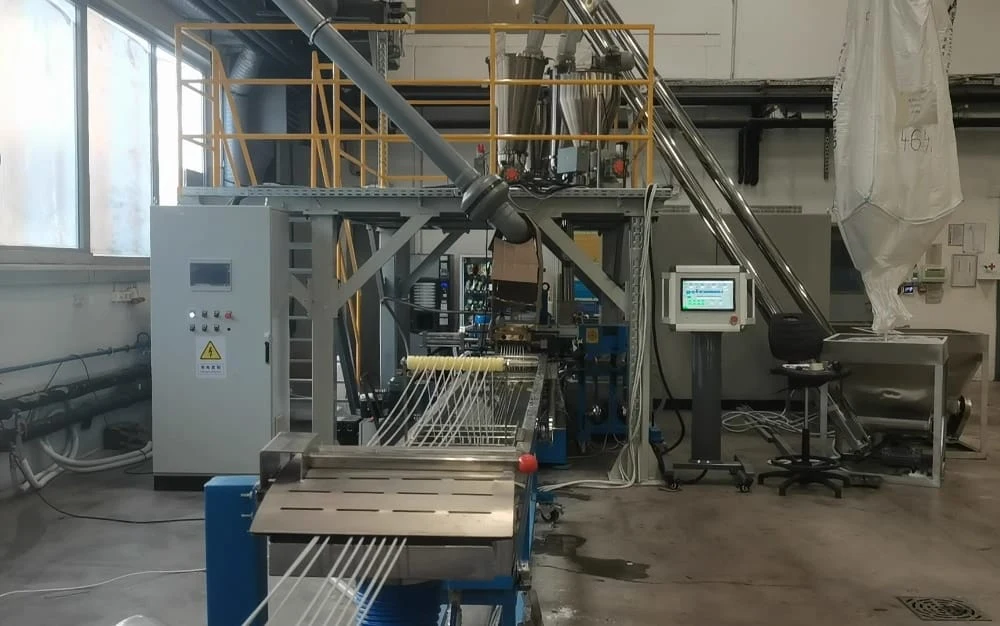 SAT52
PA / ABS / PC com fibra de vidro
Fios resfriados a água200–350 kg/h
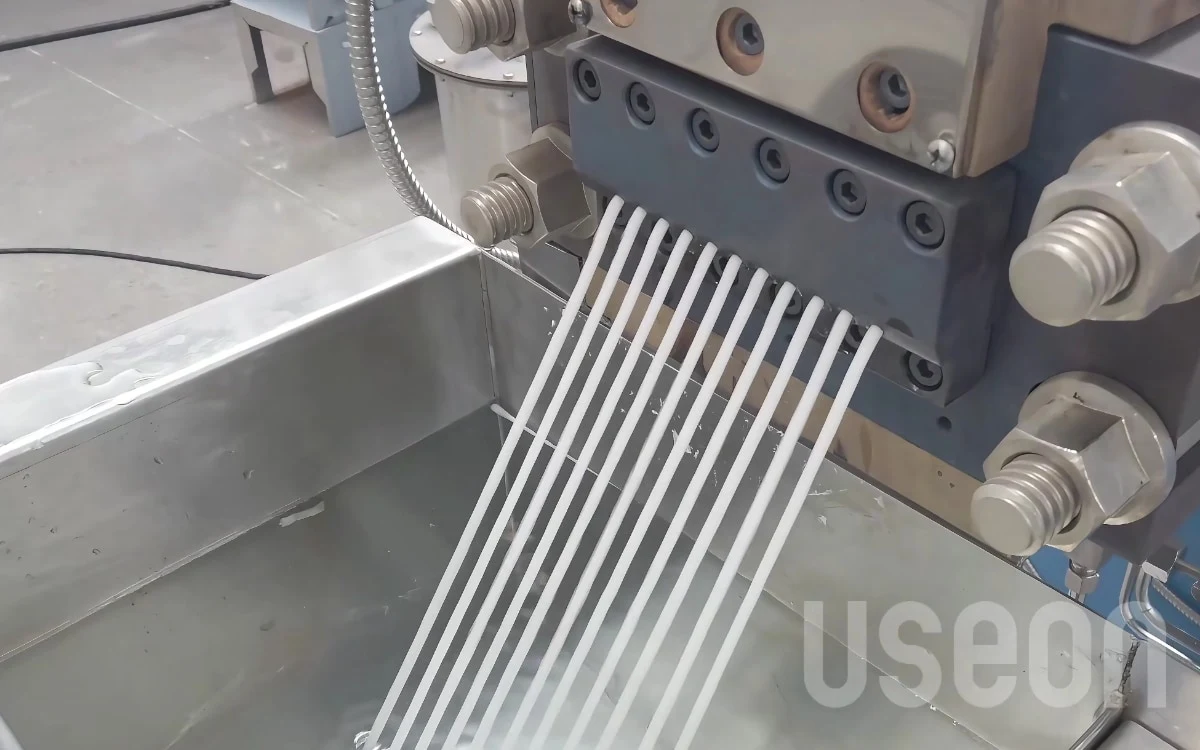 SAT52
PP com 30% de fibra curta
Fios resfriados a água300 kg/h
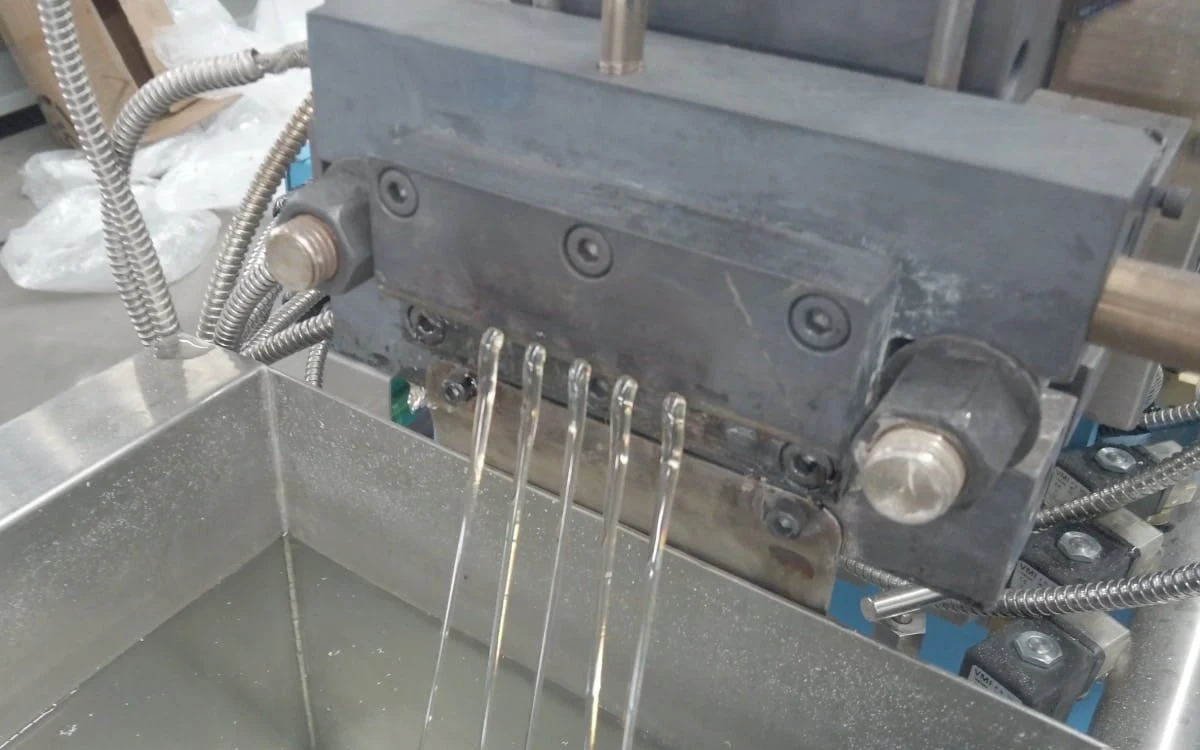 U3
Linha de granulação de PPSU
Fios resfriados a águaU3
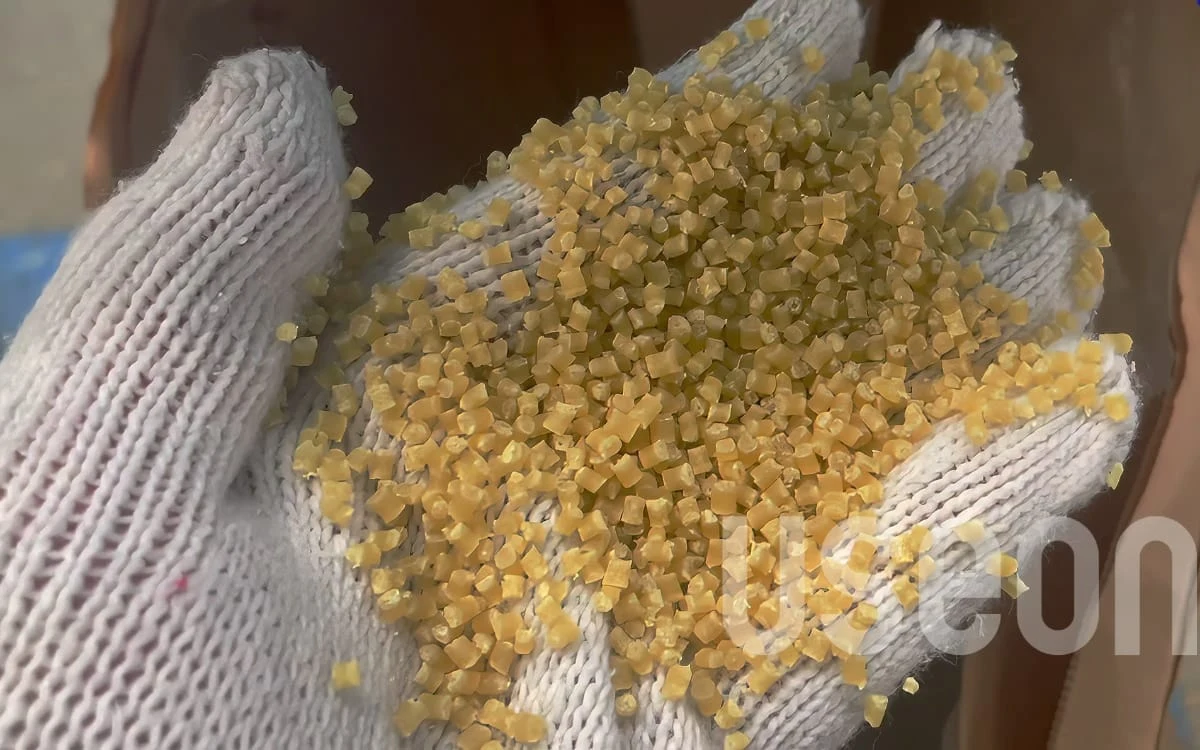 Laboratório
PPO com 25% de fibra em uma SAT35
Fios resfriados a águaSAT35
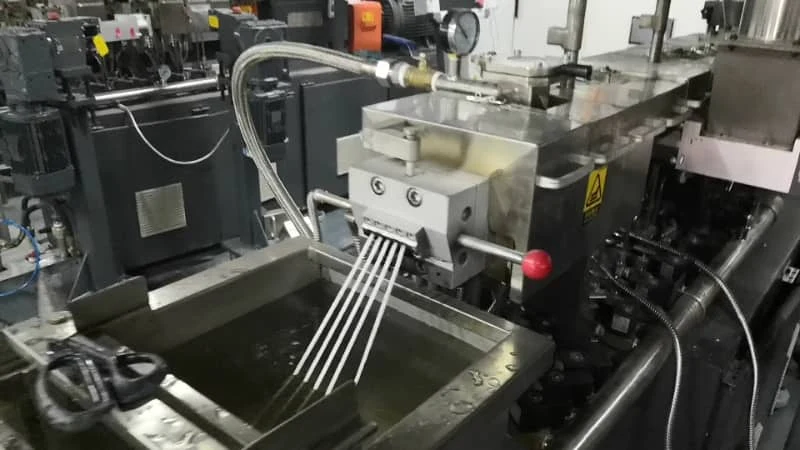 Laboratório
PA66 com 45% de fibra de vidro em uma LAB-30
LAB-3030–50 kg/h
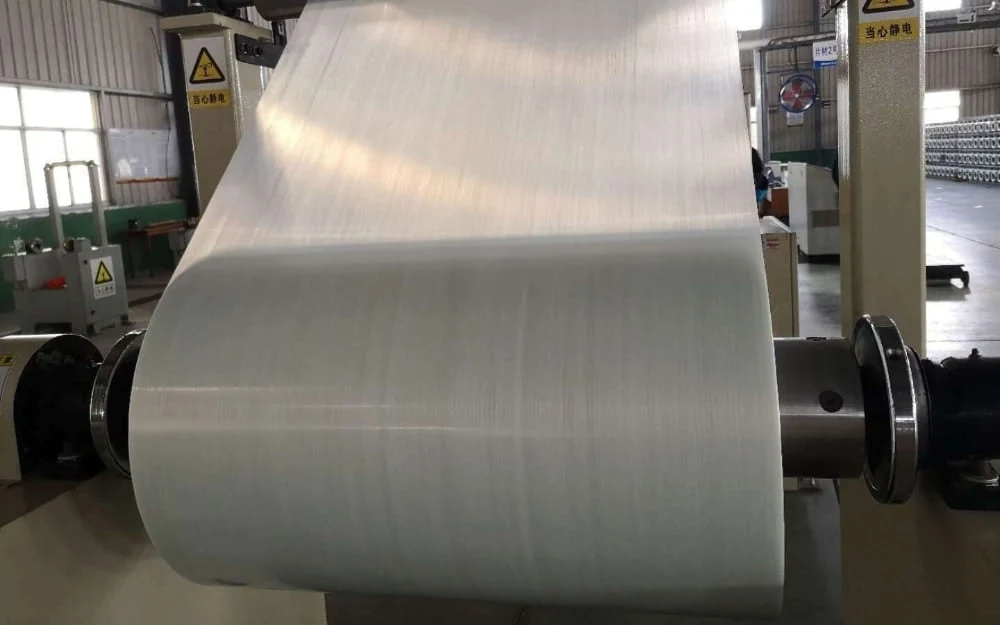 Fita
Linha de fita termoplástica reforçada com fibra contínua
Até 70% de fibra de vidro3 t/dia
Solicitar orçamento
Informe o polímero, a fibra ou carga e o seu teor, e como o composto será moldado. Pellets de fibra curta, pellets de LFT-G, fita UD e LFT direto exigem linhas diferentes; partimos da peça e do comprimento de fibra de que ela precisa.
- 01Polímero, fibra e aditivos
- 02Rota: pellets, fita ou LFT direto
- 03Extrusora, alimentação e granulação

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.