
پلاستیک مهندسی
کامپاندینگ پلاستیکهای مهندسی یکی از کاربردهای اصلی اکسترودر دوماردون است. این پلیمرها به گرمای بیش از حد و تخریب هیدرولیتیک حساساند؛ از این رو ما دستگاه را برای گشتاور بالا و سرعت بالا میسازیم: ظرفیت تولید بیشتر با زمان اقامت کمتر، پخش بهتر و کنترل دقیق دما. از الیاف شیشهٔ کوتاه تا ترموپلاستیکهای تقویتشده با الیاف بلند.
- الیاف کوتاه
- LFT-G
- نوار UD
- LFT مستقیم
- طول الیاف شیشه در گرانولهای الیاف کوتاه
- ۰٫۲–۰٫۳میلیمتر
- گرانولهای LFT-G، با الیافی به طول خود گرانول
- ۶–۱۶میلیمتر
- مدول و استحکام ضربهٔ LFT-G در مقایسه با کامپاندهای الیاف کوتاه
- ۲× · ۴×
- خط U6 در آلمان، تا ۵۰٪ الیاف شیشه و پودر
- ~۸۰۰کیلوگرم/ساعت
مواد و کاربردها
فرمولاسیون پایه: یک پلاستیک مهندسی عمومی یا پیشرفته که با الیاف و افزودنیها تقویت و اصلاح میشود.
پلاستیکهای مهندسی عمومی
پلاستیکهای مهندسی پیشرفته
افزودنیها
منیفولدهای ورودی هوا، مخازن انبساط، فیلترها، فنها و پوستهٔ فن، درپوشهای موتور
ترمینالها، بستهای کابل، کانکتورها، ابزارهای برقی، کلیدهای اتوماتیک کامپکت (MCCB)، رلهها، چراغها
BOPA، BOPET، ورق PET، لوله
الیاف PA، PSF، FDY
ساختمان، لوازم خانگی، مبلمان، اسباببازی
فرآوری پلاستیک مهندسی
گشتاور بالا، زمان اقامت کوتاه
پلاستیک مهندسی به گرمای بیش از حد و تخریب هیدرولیتیک حساس است. اکسترودر سری SAT-X ما با گشتاور ویژهٔ ۱۳ N·m/cm³ و سرعت ماردون ۸۰۰ دور در دقیقه، با زمان اقامت کمتر به ظرفیت تولید بالاتر، پخش بهتر و کنترل دقیقتر دما میرسد.
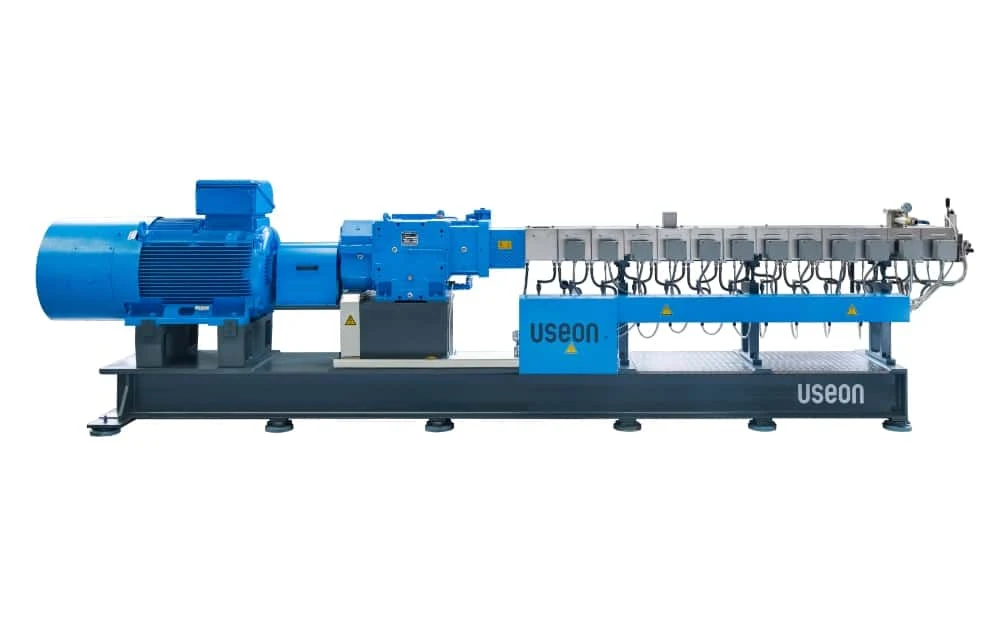 تجهیزاتاکسترودر دوماردون سری U+پلتفرم پرگشتاور ما برای PEEK، PPSU و کامپاندهای الیاف شیشه.
| مدل | قطر (میلیمتر) | حداکثر سرعت (دور در دقیقه) | موتور (کیلووات) | L/D | ظرفیت تولید (کیلوگرم/ساعت) |
|---|---|---|---|---|---|
| SAT-X52 | ۵۱٫۴ | ۸۰۰ | ۱۶۰ | ۴۰–۴۴ | ۴۵۰–۷۰۰ |
| SAT-X65 | ۶۲٫۴ | ۸۰۰ | ۲۸۰ | ۴۰–۴۴ | ۷۵۰–۱۲۰۰ |
| SAT-X75 | ۷۱٫۴ | ۶۰۰ | ۳۵۵ | ۴۰–۴۴ | ۸۵۰–۱۵۰۰ |
ظرفیت تولید به پلیمر، درصد الیاف و روش گرانولسازی بستگی دارد.
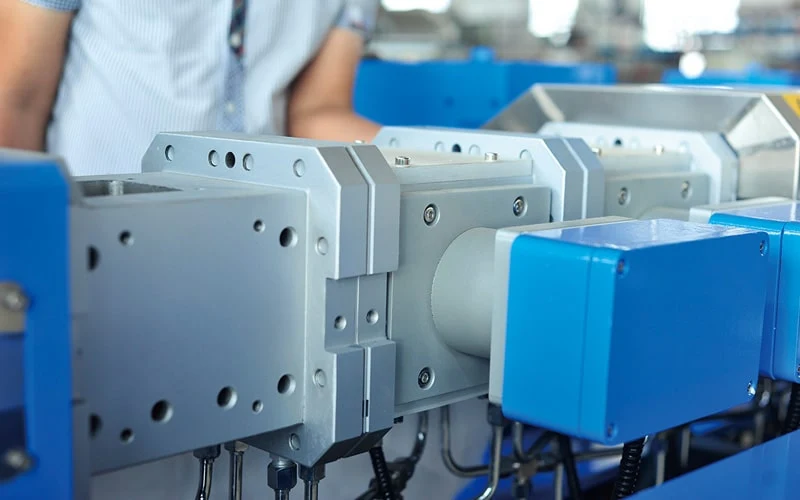
گرمایش از درون سیلندر
گرمکنهای کارتریجی ساخت آلمان به جای گرمکنهای ریختگی بیرونی، درون سیلندر قرار میگیرند. پلیمر بیشتر با گرما ذوب میشود تا با ورزدهی؛ بنابراین ماردون و سیلندر عمر بیشتری دارند و کامپاند باکیفیتتری به دست میآید.
صرفهجویی در انرژی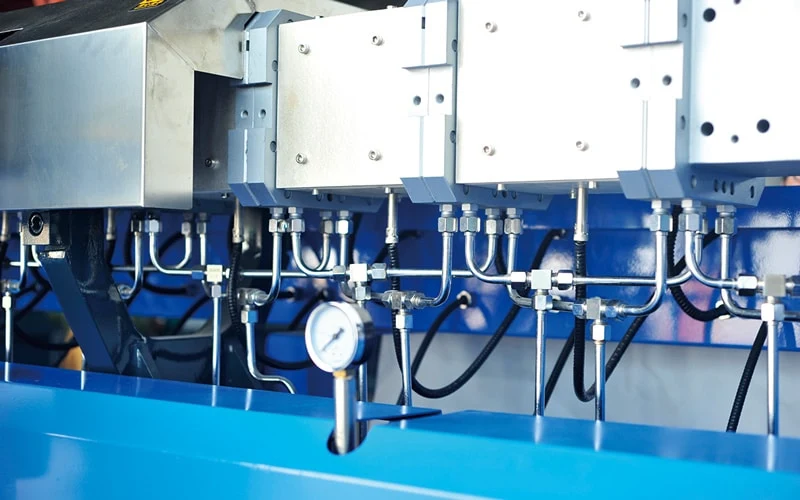
خنککاری دوطرفهٔ سیلندر
دو ورودی و دو خروجی روی هر قطعهٔ سیلندر، خنککاری یکنواختتر و سریعتری فراهم میکند.
کنترل دما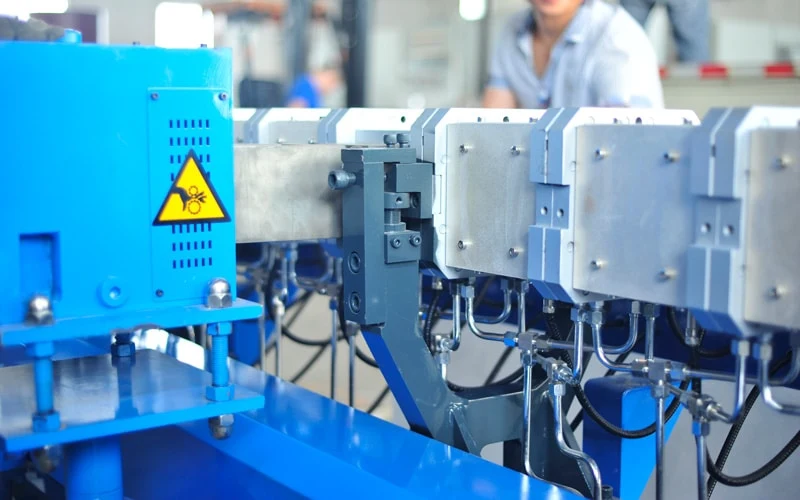
تکیهگاه در مرکز
سیلندری که از زیر تکیهگاه دارد، هنگام گرم شدن ۰٫۲–۰٫۵ میلیمتر به سمت بالا منبسط میشود و لقیها ناهمسان میشوند. سیلندر ما از وسط تکیهگاه دارد؛ بنابراین بهطور یکنواخت به بالا و پایین منبسط میشود و لقیها یکسان میمانند.
لقی یکنواخت ماردون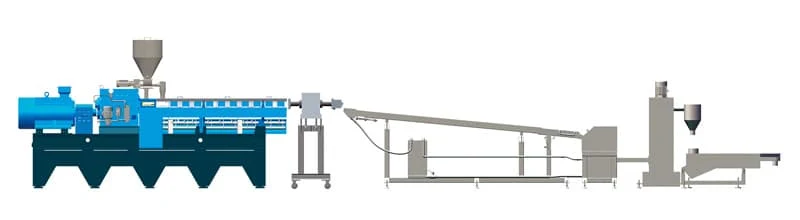
گرانولسازی رشتهای زیر آب
جریان آب رشتهها را به گرانولساز میبرد، حتی وقتی هنگام تعویض فیلتر پاره میشوند: تقریباً بدون ضایعات. با بیش از حدود ۲۵ رشته (حدود ۸۰۰ کیلوگرم/ساعت)، کار با رشتههای داغ بهصورت دستی دشوار است.
> ۸۰۰ کیلوگرم/ساعتچهار روش تقویت با الیاف
هرچه الیاف بلندتری در قطعه باقی بماند، خواص مکانیکی بالاتر است. هر روش طول الیاف متفاوتی را حفظ میکند.
- ۰۱ · کامپاندینگ
تقویتشده با الیاف کوتاه
رووینگ یا الیاف شیشهٔ خردشده مستقیم وارد اکسترودر دوماردون میشود و با پلیمر کامپاند میشود.
- الیاف ورودی
- رووینگ، یا خردشده ۴–۶ میلیمتر
- محل ورود
- قطعهٔ شمارهٔ ۵ سیلندر
- محصول
- گرانول ۴ میلیمتری
- الیاف در گرانول
- ۰٫۲–۰٫۳ میلیمتر
- ۰۲ · LFT غیرمستقیم
LFT-G
رووینگها از یک قالب آغشتهسازی میگذرند و با مذاب PP از اکسترودر دوماردون پوشش داده میشوند. گرانولها در هر دستگاه قالبگیری تزریقی قابل استفادهاند.
- الیاف ورودی
- رووینگهای شیشه
- محصول
- گرانول ۶–۱۶ میلیمتری
- در مقایسه با الیاف کوتاه
- ۲× مدول · ۴× استحکام ضربه
- دمای پایین
- حفظ کارایی در −۳۰ °C
- ۰۳ · نوار
نوار UD
رووینگهای شیشه یا کربن وارد قالب T میشوند و با مذاب PE / PP / PET / PA پوشش داده میشوند. برای پانلهای دیواری ساختمان و بدنهٔ کامیون و تریلر.
- الیاف
- ۵۰–۶۰٪
- عرض
- ۶۱۰ یا ۱٬۲۲۰ میلیمتر
- ضخامت
- ۰٫۲۵–۰٫۳۵ ±۰٫۰۲ میلیمتر
- سرعت خط
- ۶–۱۲ متر/دقیقه
- ۰۴ · LFT مستقیم
LFT-D-IMC / LFT-D-ECM
الیاف و ماتریس درست پیش از دستگاه قالبگیری با هم ترکیب میشوند؛ بدون محصول میانی و تنها با یک بار تاریخچهٔ حرارتی.
- D-IMC
- متصل به دستگاه قالبگیری تزریقی
- D-ECM
- دو اکسترودر + پرس هیدرولیک
- افزودنیها
- فیلرها، بازدارندههای شعله، افزودنیها
جزئیات خطوط الیاف کوتاه و الیاف بلند
دو روش برای تغذیهٔ الیاف شیشه
رووینگ و الیاف خردشده هر دو پس از ذوب شدن پلیمر، از قطعهٔ پنجم سیلندر وارد میشوند.
سه روش فرآوری برای قطعات LFT
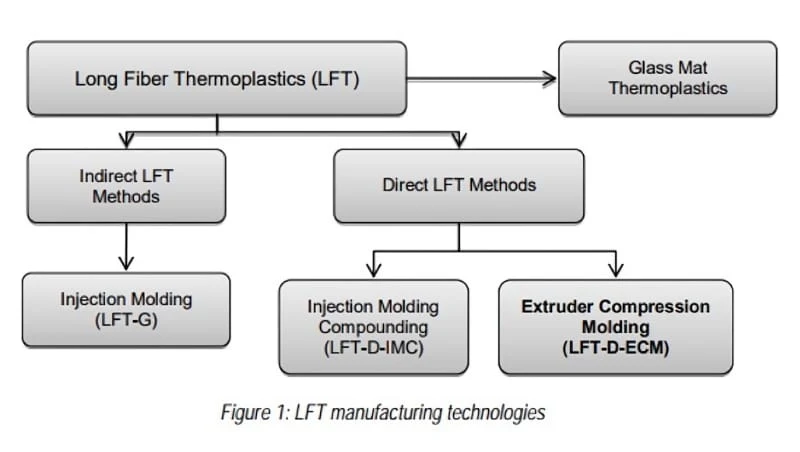
قطعات LFT معمولاً به یکی از سه روش ساخته میشوند: غیرمستقیم (گرانول LFT-G برای قالبگیری تزریقی)، کامپاندینگ مستقیم در قالبگیری تزریقی (LFT-D-IMC) یا قالبگیری فشاری با اکسترودر (LFT-D-ECM).
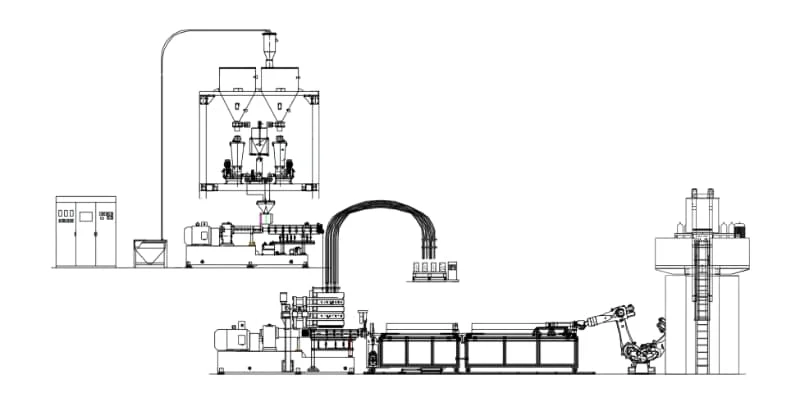
- مزیت ۱ روش D-ECMکامپاندینگ و اختلاط الیاف از هم جدا هستند؛ بنابراین هر اکسترودر برای کار خودش بهینه میشود.
- مزیت ۲ روش D-ECMماده نسبت به قالبگیری تزریقی تنش کمتری میبیند و همین الیاف را بلند نگه میدارد؛ نکتهای حیاتی برای قطعات خودرو.
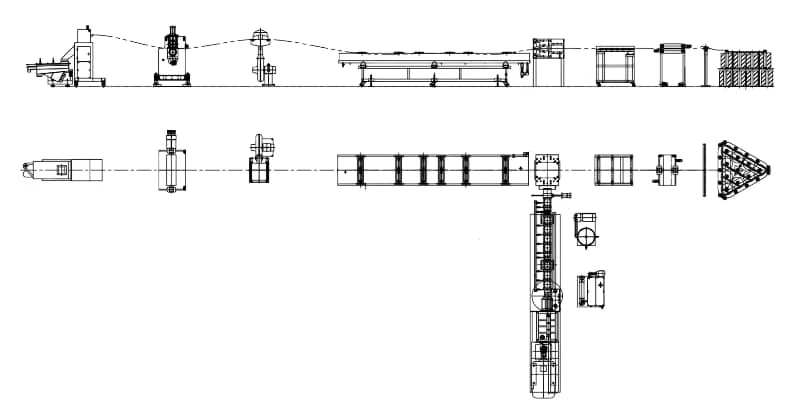
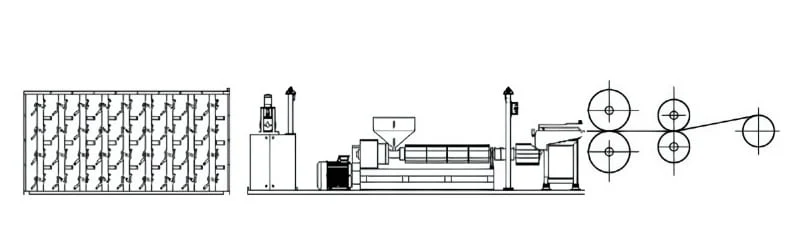
خط اکستروژن نوار UD ترموپلاستیک
اکسترودر دوماردون SAT40 یا SAT52. برای ورق پایهٔ PP اکسترودر تکماردون کافی است؛ برای پایهٔ PA یا PET باید دوماردون باشد.
- قفسهٔ الیاف (کریل)
- واحد کشش
- میکسر بچ وزنی
- فیدر وزنی کاهشی (LIW)
- اکسترودر دوماردون
- فیلتر مذاب
- قالب آغشتهسازی
- کالیبراسیون فشاری
- غلتکهای خنککن و برش لبه
- جمعکن (وایندر)
خطوط را در حال کار ببینید
کامپاندینگ الیاف شیشه، LFT-G روی سه اندازهٔ اکسترودر، LFT-D-ECM و خط نوار الیاف پیوسته.
پروژه · آلمان
تا ۵۰٪ الیاف شیشه و پودر با ظرفیت حدود ۸۰۰ کیلوگرم/ساعت
یک تولیدکنندهٔ آلمانی کامپاندهای PBT، PA و PP به خطی برای درصد بالای الیاف شیشه و مواد معدنی نیاز داشت که با استاندارد CE سازگار و به سیستم SAP آن متصل باشد.
- اکسترودر
- U6-48
- سیستم محرکه
- Siemens ۲۸۰ کیلووات
- گیربکس
- Zambello · ۹۰۰ دور در دقیقه
- گرانولسازی
- رشتهای زیر آب
رزین پایه ۱۲–۹۰٪، پودر معدنی ۱۰–۵۰٪، الیاف شیشه ۱۰–۵۰٪، افزودنیها ۱–۵٪.
آستر سیلندر و المانهای ماردون از آلیاژ مقاوم به سایش در بخش کاری.
یک فیدر جانبی تکمرحلهای در پاییندست، امکان میدهد الیاف پس از ذوب شدن رزین وارد شود.
گرانولسازی پایدار با ظرفیت حدود ۸۰۰ کیلوگرم/ساعت در محل.
خطوط بیشتر پلاستیک مهندسی
از اکسترودر آزمایشگاهی برای PA66 با ۴۵٪ الیاف شیشه تا خطوط تولید PPS و PPSU.
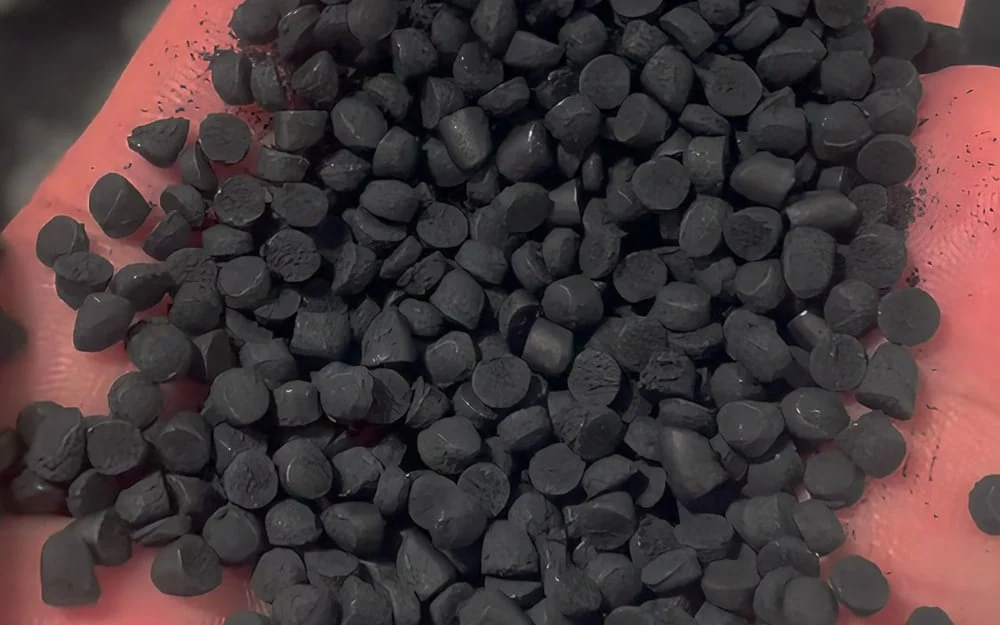 U6
PPS با مستربچ نانولولهٔ کربنی و الیاف شیشه
سطح قالب با خنککاری هوا۵۰۰–۶۰۰ کیلوگرم/ساعت
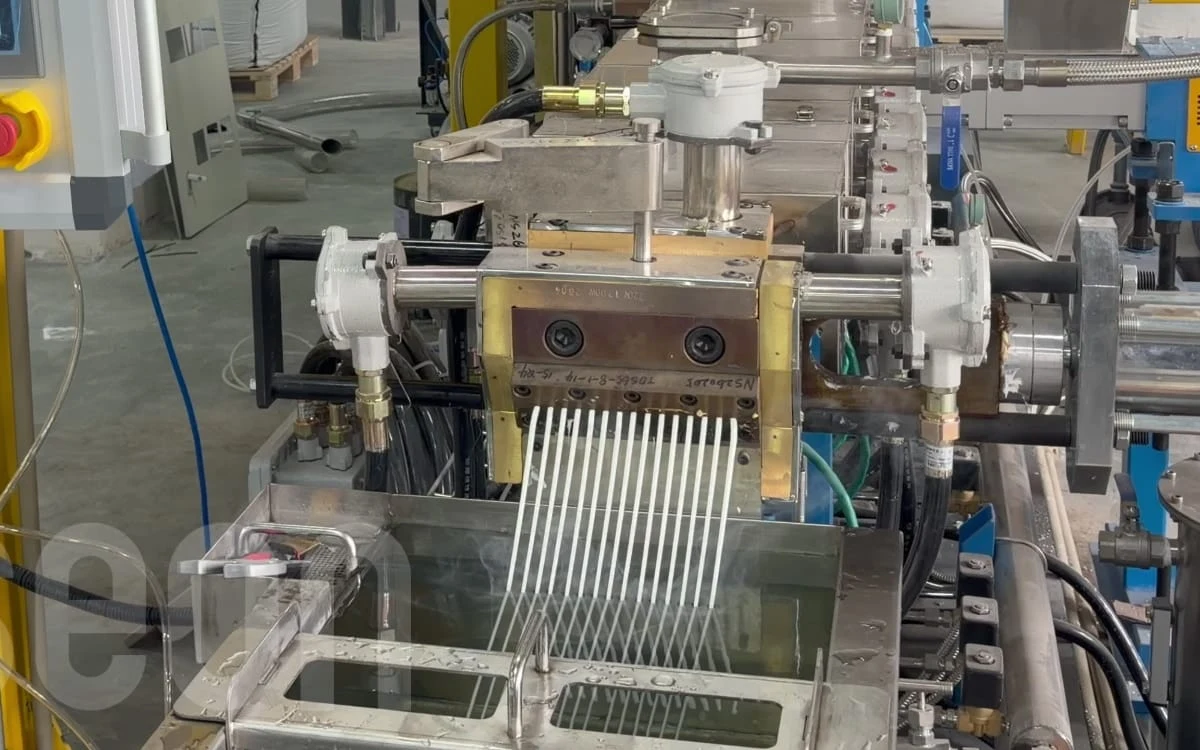 SAT65
خط ضدانفجار برای PLA، PETG و ABS با الیاف کربن
Ex tb IIIC۵۰۰–۷۰۰ کیلوگرم/ساعت
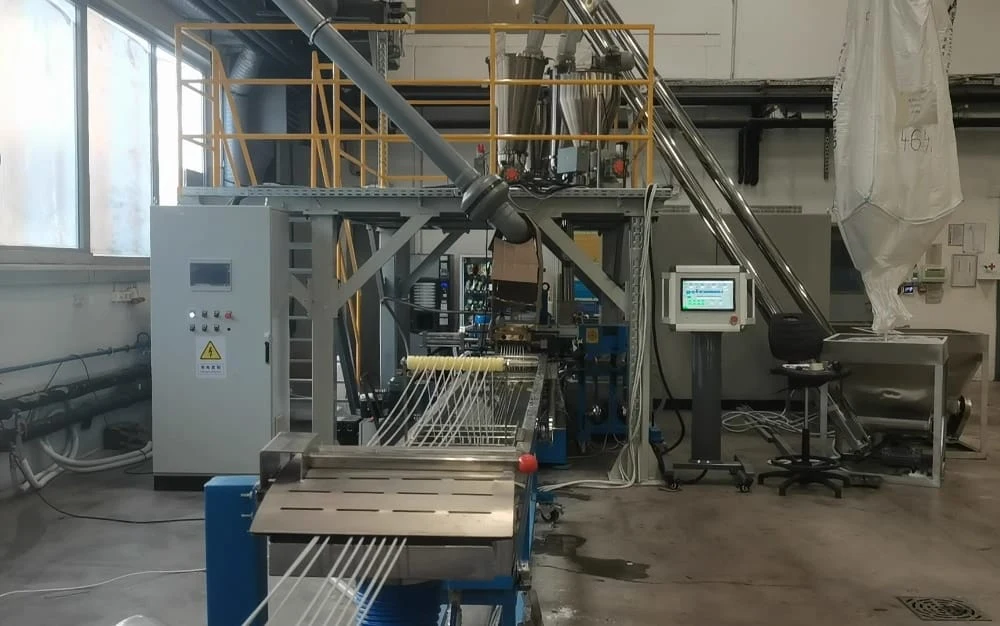 SAT52
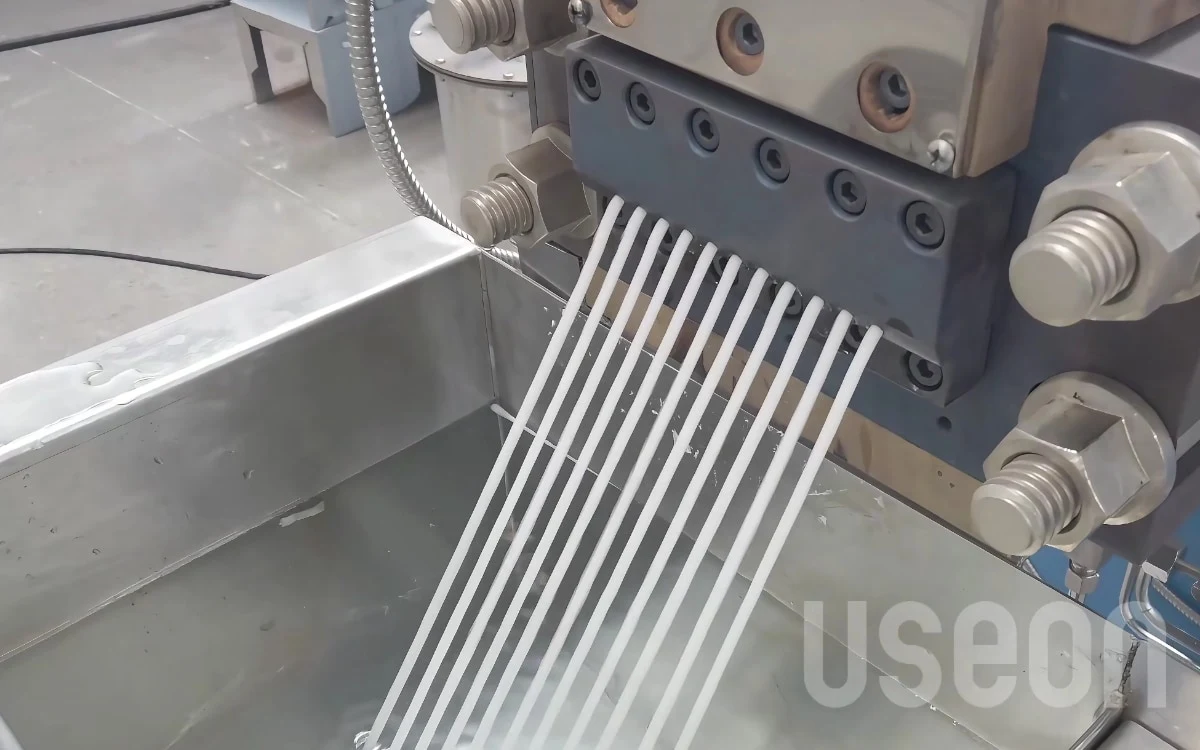
PA / ABS / PC با الیاف شیشه
رشتهای با خنککاری آب۲۰۰–۳۵۰ کیلوگرم/ساعت
 SAT52
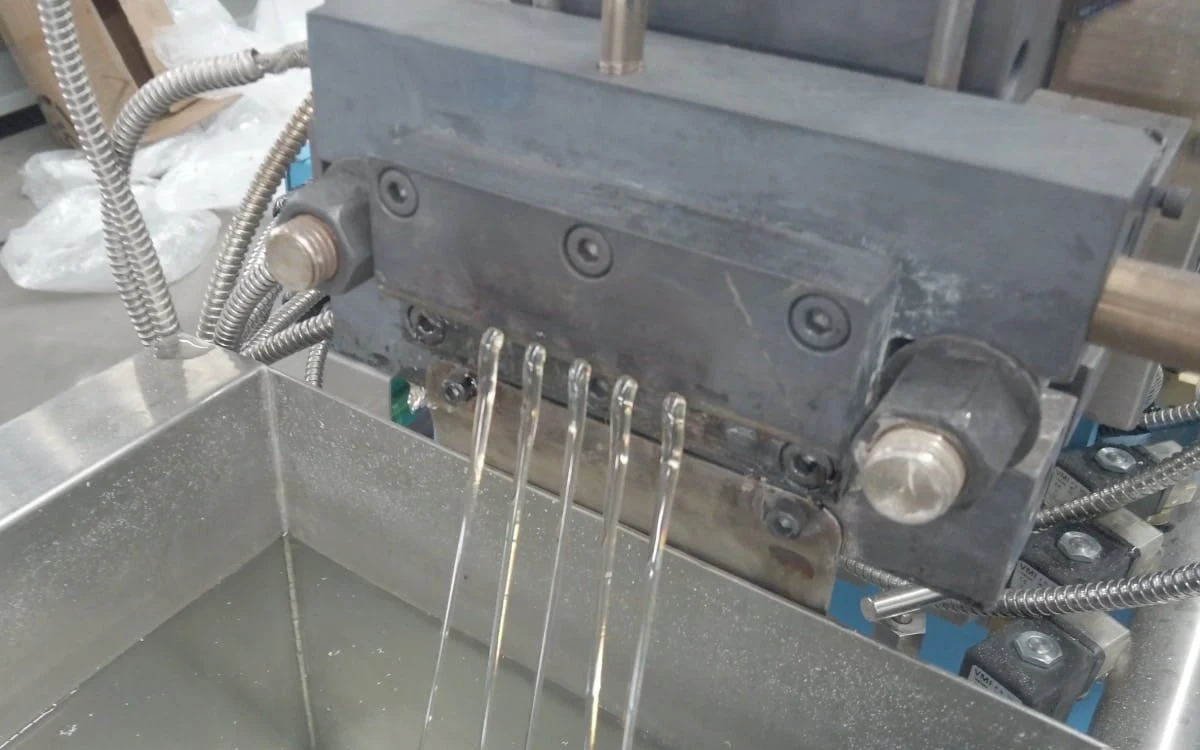
PP با ۳۰٪ الیاف کوتاه
رشتهای با خنککاری آب۳۰۰ کیلوگرم/ساعت
 U3
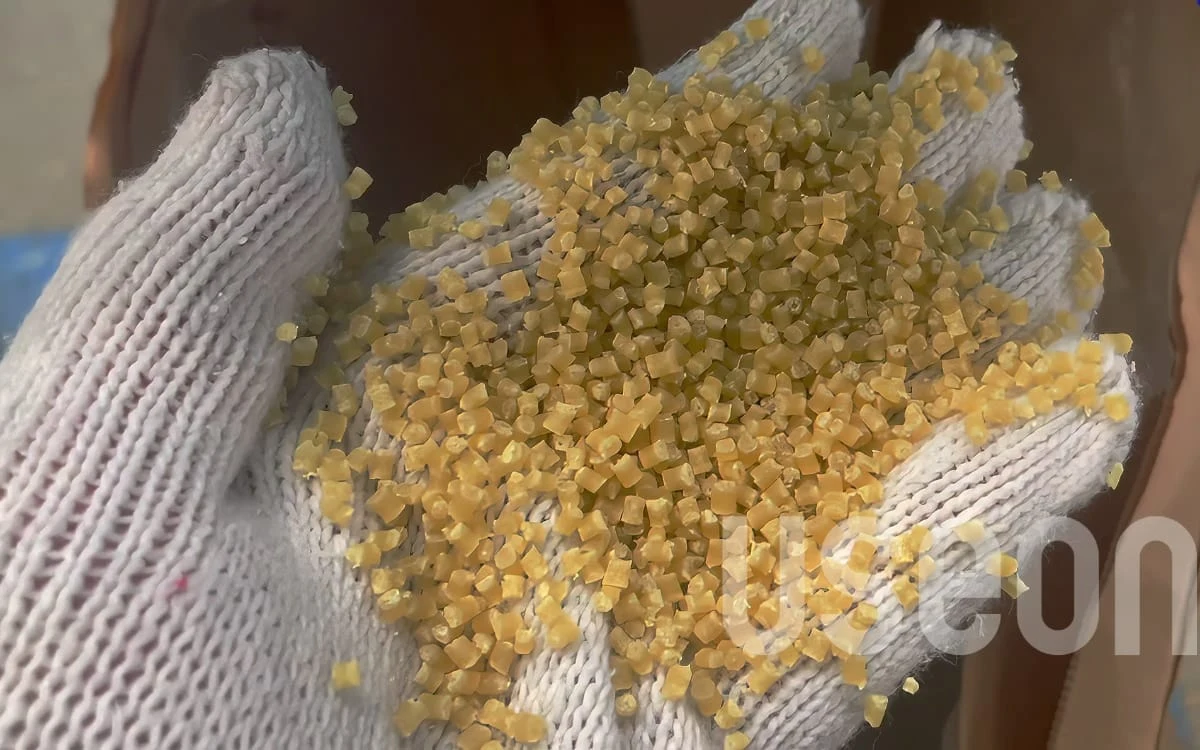
خط گرانولسازی PPSU
رشتهای با خنککاری آبU3
 آزمایشگاهی
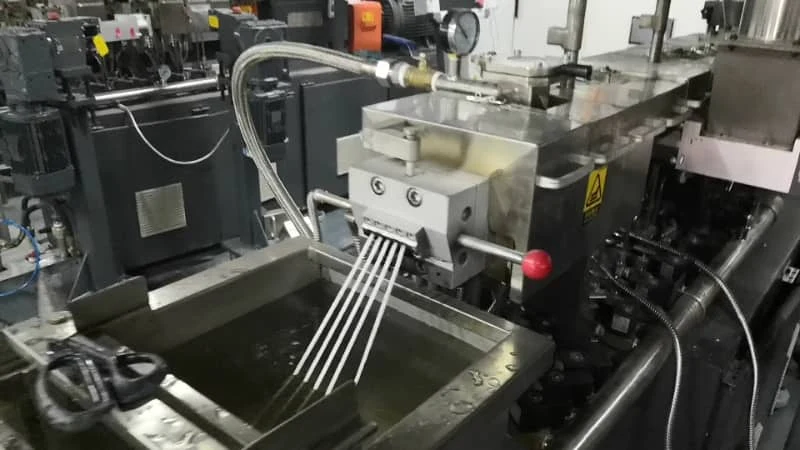
PPO با ۲۵٪ الیاف روی SAT35
رشتهای با خنککاری آبSAT35
 آزمایشگاهی
PA66 با ۴۵٪ الیاف شیشه روی LAB-30
LAB-30۳۰–۵۰ کیلوگرم/ساعت
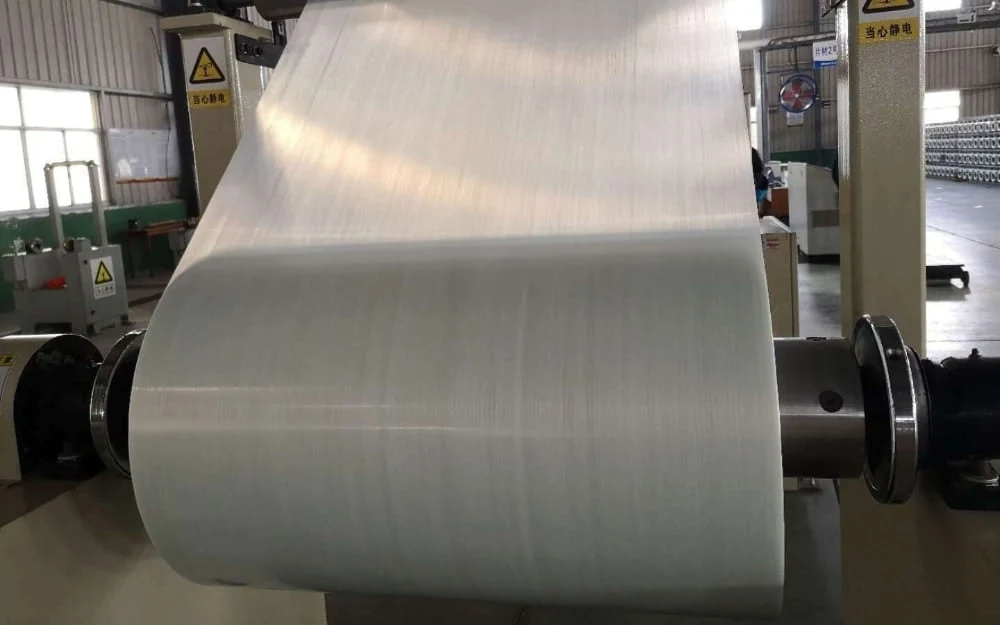 نوار
خط نوار ترموپلاستیک تقویتشده با الیاف پیوسته
تا ۷۰٪ الیاف شیشه۳ تن/روز
استعلام قیمت
پلیمر، نوع الیاف یا فیلر و درصد آن، و روش قالبگیری کامپاند را به ما بگویید. گرانول الیاف کوتاه، گرانول LFT-G، نوار UD و LFT مستقیم هر کدام خط متفاوتی میخواهند؛ ما از قطعه و طول الیافی که لازم دارد شروع میکنیم.
- ۰۱پلیمر، الیاف و افزودنیها
- ۰۲روش: گرانول، نوار یا LFT مستقیم
- ۰۳اکسترودر، تغذیه و گرانولسازی

Souder Chen
مدیر بخش کامپاندینگ
از سال ۲۰۰۸ در USEON. خطوط کامپاندینگ، حذف مواد فرار و بازیافت با اکسترودر دوماردون.