
Инженерные пластики
Компаундирование инженерных пластиков — одно из основных применений двухшнекового экструдера. Эти полимеры чувствительны к перегреву и гидролитической деструкции, поэтому мы делаем ставку на высокий крутящий момент и высокую частоту вращения: больше производительность при меньшем времени пребывания, лучше диспергирование и точнее контроль температуры. От короткого стекловолокна до длинноволокнистых термопластов.
- Короткое волокно
- LFT-G
- UD-лента
- Прямой LFT
- Длина стекловолокна в гранулах с коротким волокном
- 0,2–0,3мм
- Гранулы LFT-G: волокно длиной во всю гранулу
- 6–16мм
- Модуль упругости и ударная вязкость LFT-G в сравнении с компаундами с коротким волокном
- 2× · 4×
- Линия U6 в Германии: до 50 % стекловолокна и порошка
- ~800кг/ч
Материалы и применения
Базовая рецептура: инженерный пластик общего назначения или высокотехнологичный, армированный и модифицированный волокнами и добавками.
Инженерные пластики общего назначения
Высокотехнологичные инженерные пластики
Добавки
Впускные коллекторы, расширительные бачки, фильтры, вентиляторы и кожухи, крышки двигателя
Клеммные колодки, кабельные стяжки, разъёмы, электроинструмент, автоматические выключатели в литом корпусе, реле, светильники
БОПА, БОПЭТ, лист ПЭТ, трубы
Полиамидное волокно, полиэфирное штапельное волокно, FDY
Строительство, товары для дома, мебель, игрушки
Переработка инженерных пластиков
Высокий крутящий момент, короткое время пребывания
Инженерные пластики чувствительны к перегреву и гидролитической деструкции. Наш экструдер серии SAT-X с удельным крутящим моментом 13 Н·м/см³ и частотой вращения шнеков 800 об/мин обеспечивает более высокую производительность при меньшем времени пребывания, лучшее диспергирование и более точный контроль температуры.
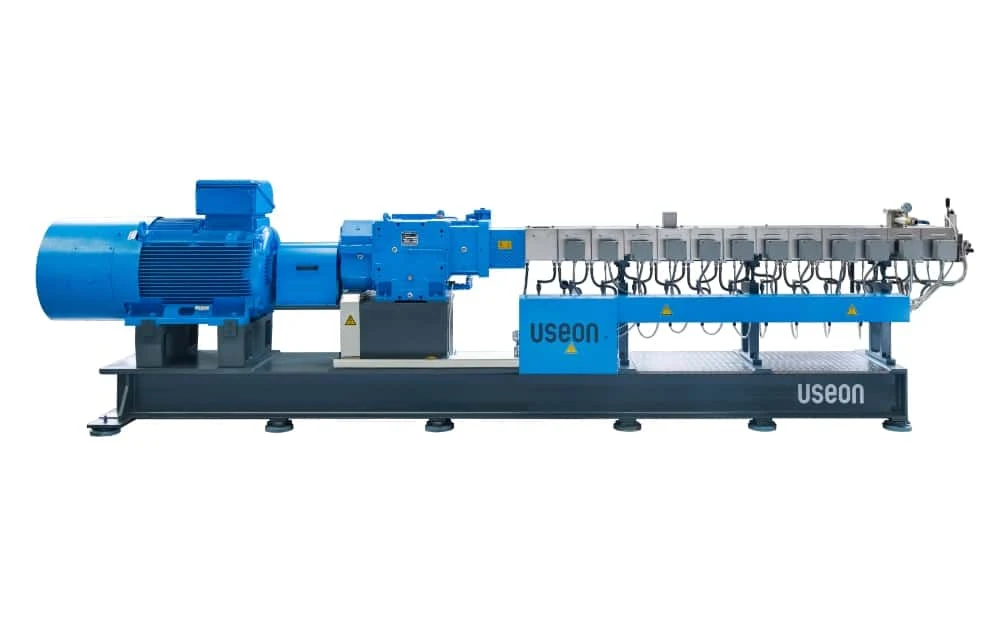 ОборудованиеДвухшнековый экструдер серии U+Наша платформа с высоким крутящим моментом для PEEK, PPSU и компаундов со стекловолокном.
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | Мощность двигателя (кВт) | L/D | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT-X52 | 51,4 | 800 | 160 | 40–44 | 450–700 |
| SAT-X65 | 62,4 | 800 | 280 | 40–44 | 750–1200 |
| SAT-X75 | 71,4 | 600 | 355 | 40–44 | 850–1500 |
Производительность зависит от полимера, содержания волокна и способа грануляции.
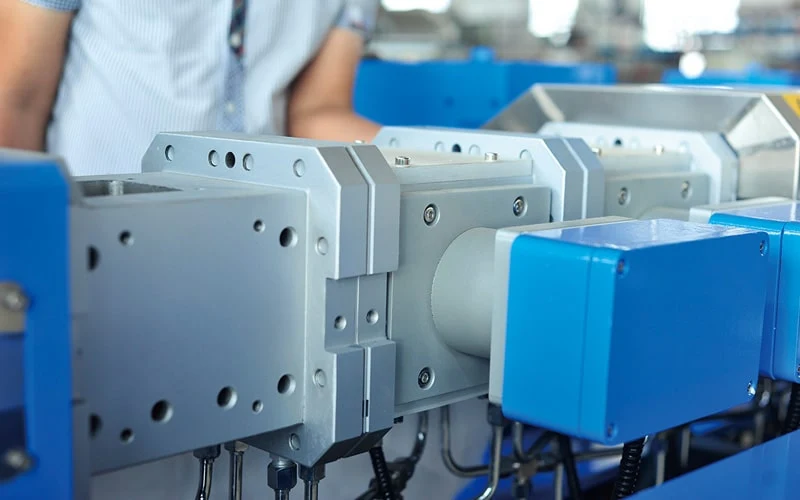
Обогрев внутри цилиндра
Патронные нагреватели производства Германии установлены внутри материального цилиндра вместо литых нагревателей снаружи. Полимер плавится главным образом за счёт подводимого тепла, а не работы кулачковых элементов, поэтому шнеки и цилиндр служат дольше, а качество компаунда выше.
Экономия энергии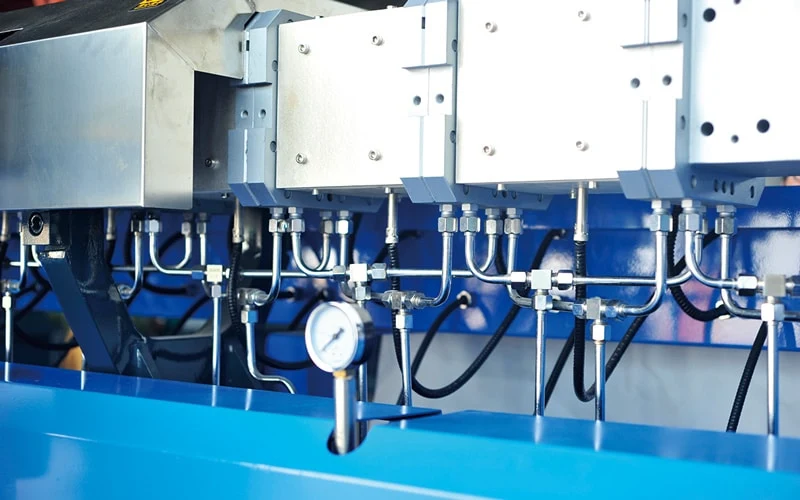
Двухпоточное охлаждение цилиндра
Два входа и два выхода на каждой секции цилиндра обеспечивают более равномерное и быстрое охлаждение.
Терморегулирование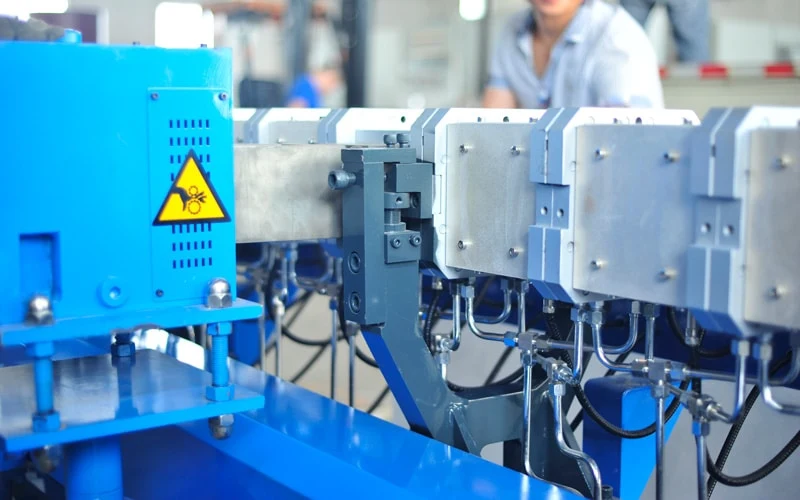
Опора по центру
Цилиндр с опорой снизу при нагреве расширяется вверх на 0,2–0,5 мм, и зазоры становятся неравномерными. Наш цилиндр опирается посередине, поэтому расширяется равномерно вверх и вниз, а зазоры остаются одинаковыми.
Равномерный зазор шнеков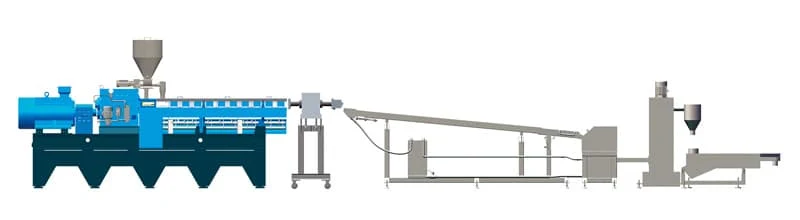
Стренговая грануляция под водой
Поток воды несёт стренги в гранулятор, даже если они обрываются при смене фильтра, — отходов практически нет. При количестве стренг более 25 (около 800 кг/ч) горячие стренги сложно заправлять вручную.
> 800 кг/чЧетыре способа армирования волокном
Чем длиннее волокно в готовом изделии, тем выше механические свойства. Каждый способ сохраняет волокно своей длины.
- 01 · Компаундирование
Армирование коротким волокном
Ровинг или рубленое стекловолокно подаётся непосредственно в двухшнековый экструдер и компаундируется с полимером.
- Подача волокна
- Ровинг или рубленое волокно 4–6 мм
- Точка ввода
- 5-я секция цилиндра
- Оборудование
- Гранулы 4 мм
- Волокно в грануле
- 0,2–0,3 мм
- 02 · Непрямой LFT
LFT-G
Ровинги проходят через пропиточную головку и покрываются расплавом ПП из двухшнекового экструдера. Гранулы перерабатываются на любой литьевой машине.
- Подача волокна
- Стеклоровинги
- Оборудование
- Гранулы 6–16 мм
- в сравнении с коротким волокном
- Модуль упругости ×2 · ударная вязкость ×4
- Низкие температуры
- Сохраняет свойства при −30 °C
- 03 · Лента
UD-лента
Стеклянные или углеродные ровинги поступают в плоскощелевую Т-образную головку и покрываются расплавом ПЭ / ПП / ПЭТ / ПА. Для стеновых панелей зданий, кузовов грузовиков и прицепов.
- Волокно
- 50–60 %
- Ширина
- 610 или 1 220 мм
- Толщина
- 0,25–0,35 ±0,02 мм
- Скорость линии
- 6–12 м/мин
- 04 · Прямой LFT
LFT-D-IMC / LFT-D-ECM
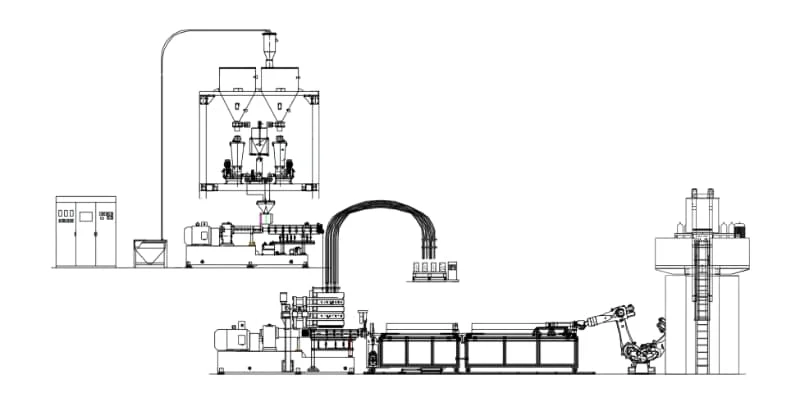
Волокно и полимерная матрица соединяются непосредственно перед формованием — без промежуточного продукта и с однократной термической историей.
- D-IMC
- Агрегатируется с литьевой машиной
- D-ECM
- Два экструдера + гидравлический пресс
- Дополнительные компоненты
- Наполнители, антипирены, добавки
Подробнее о линиях для короткого и длинного волокна
Два способа подачи стекловолокна
И ровинг, и рубленое волокно вводятся в пятую секцию цилиндра, после того как полимер расплавился.
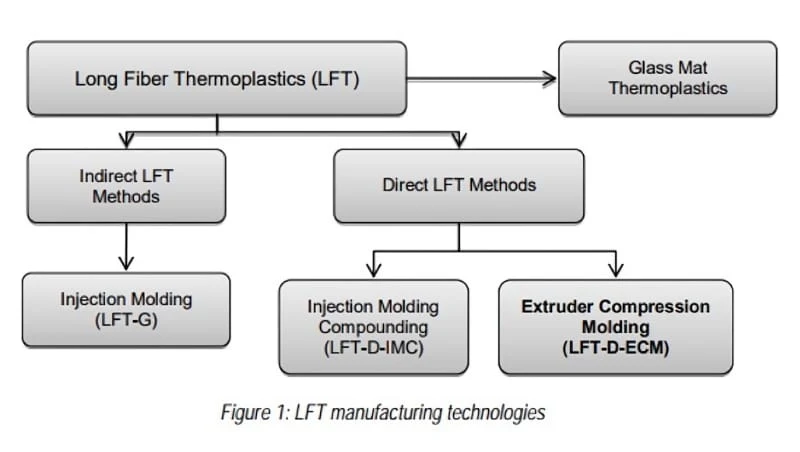
Три технологии производства изделий из LFT
Изделия из LFT обычно изготавливают одним из трёх способов: непрямым (гранулы LFT-G для литья под давлением), прямым компаундированием при литье под давлением (LFT-D-IMC) или экструзионно-компрессионным прессованием (LFT-D-ECM).
- Преимущество D-ECM № 1Компаундирование и введение волокна разделены, поэтому каждый экструдер оптимизирован под свою задачу.
- Преимущество D-ECM № 2Материал испытывает меньшие нагрузки, чем при литье под давлением, благодаря чему волокно остаётся длинным — это критически важно для автомобильных деталей.
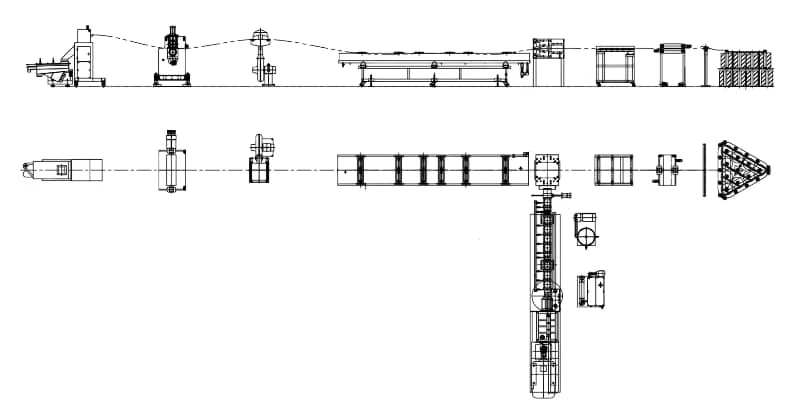
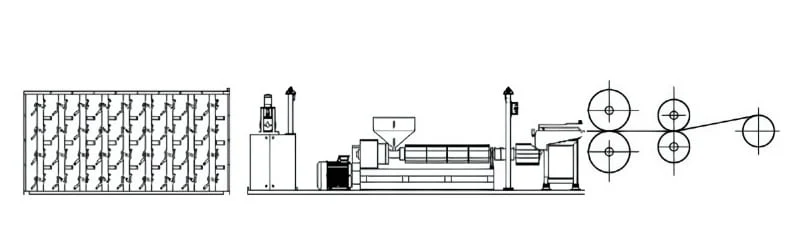
Экструзионная линия для термопластичной UD-ленты
Двухшнековый экструдер SAT40 или SAT52. Для ленты на основе ПП достаточно одношнекового экструдера; для основы из ПА или ПЭТ нужен двухшнековый.
- Шпулярник
- Тянущее устройство
- Гравиметрический порционный смеситель
- Гравиметрический дозатор
- Двухшнековый экструдер
- Фильтр расплава
- Пропиточная головка
- Калибровка давлением
- Охлаждающие валки и обрезка кромки
- Намотчик
Линии в работе
Компаундирование со стекловолокном, LFT-G на экструдерах трёх типоразмеров, LFT-D-ECM и линия ленты с непрерывным волокном.
Проект · Германия
До 50 % стекловолокна и порошка при производительности около 800 кг/ч
Немецкому производителю компаундов ПБТ, ПА и ПП требовалась линия для высоких степеней наполнения стекловолокном и минералами, соответствующая требованиям CE и интегрированная с его системой SAP.
- Экструдер
- U6-48
- Привод
- Siemens 280 кВт
- Редуктор
- Zambello · 900 об/мин
- Грануляция
- Стренговая под водой
Базовый полимер 12–90 %, неорганический порошок 10–50 %, стекловолокно 10–50 %, добавки 1–5 %.
Износостойкие гильзы цилиндра из специального сплава и шнековые элементы в рабочей зоне.
Одноступенчатый боковой питатель ниже по потоку вводит волокно после расплавления полимера.
Стабильная грануляция на объекте при производительности около 800 кг/ч.
Другие линии для инженерных пластиков
От лабораторного экструдера для ПА66 с 45 % стекловолокна до производственных линий для PPS и PPSU.
 U6
PPS с суперконцентратом углеродных нанотрубок и стекловолокном
Горячая резка с воздушным охлаждением500–600 кг/ч
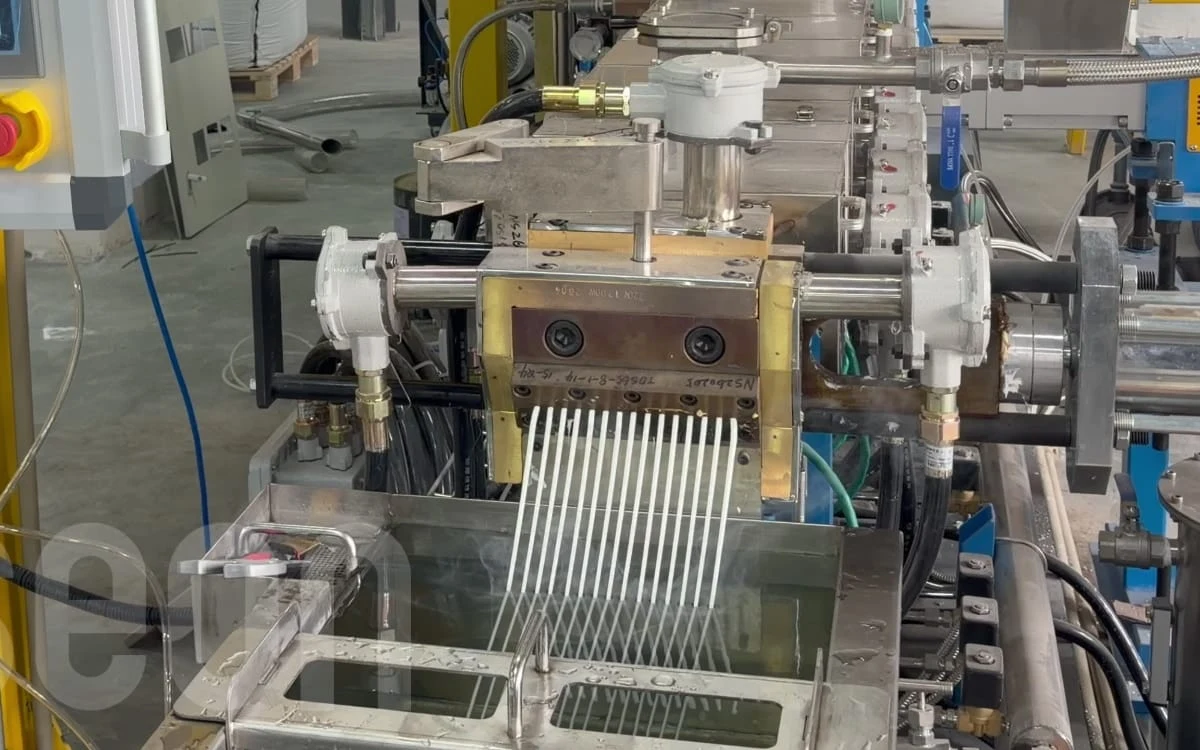 SAT65
Взрывозащищённая линия для PLA, PETG и АБС с углеродным волокном
Ex tb IIIC500–700 кг/ч
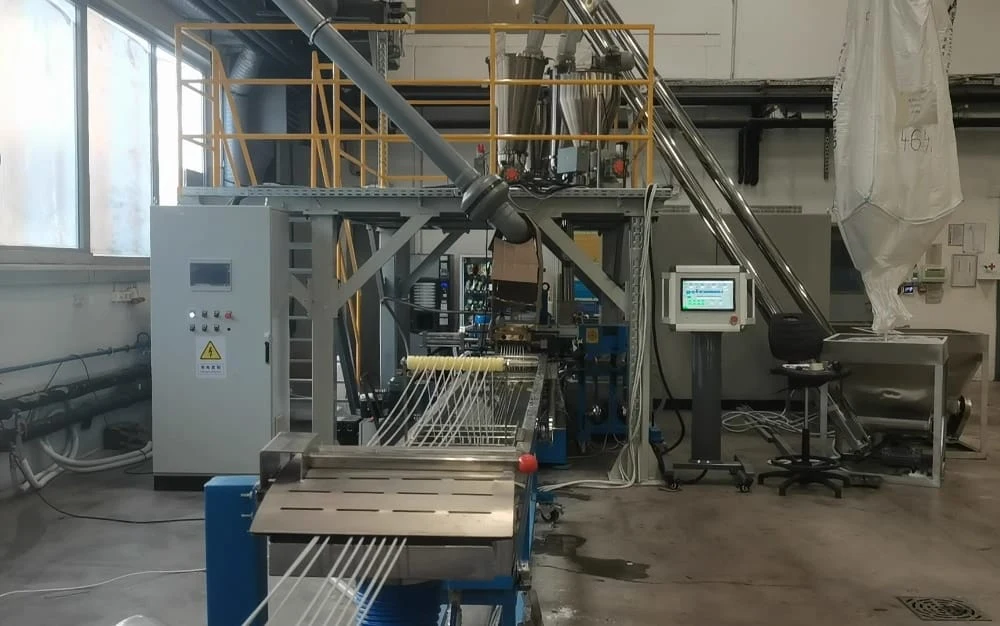 SAT52
ПА / АБС / ПК со стекловолокном
Стренги с водяным охлаждением200–350 кг/ч
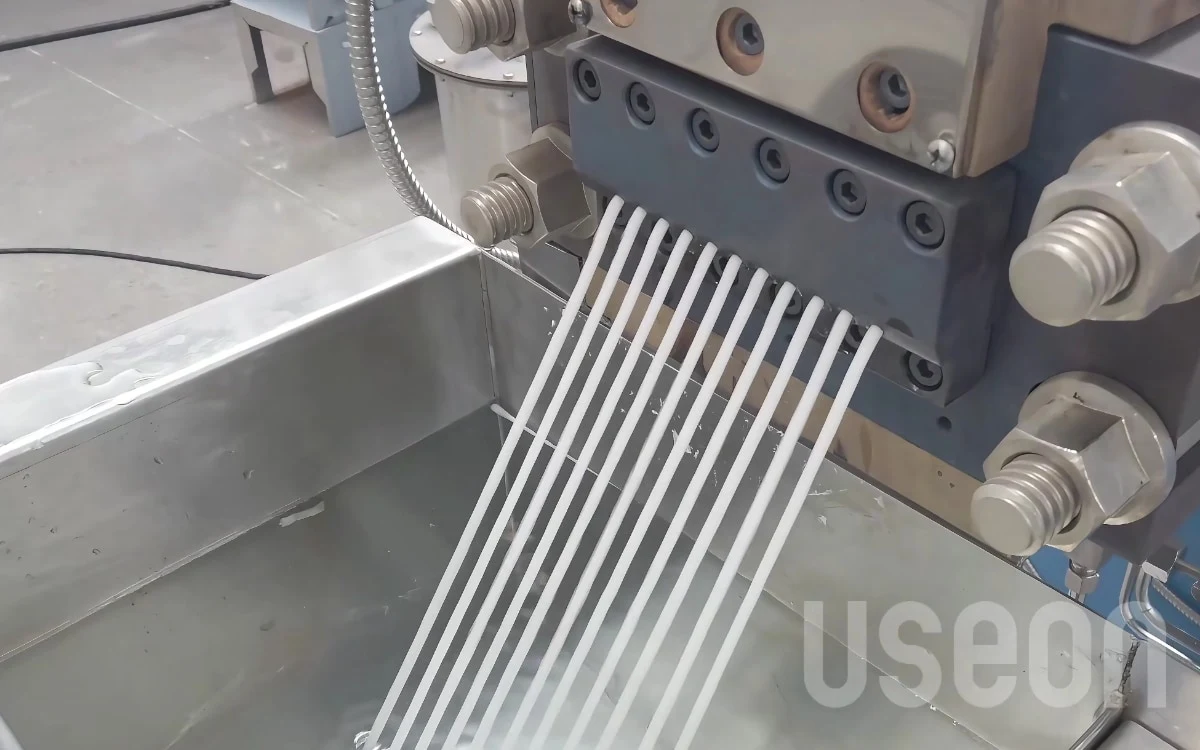 SAT52
ПП с 30 % короткого волокна
Стренги с водяным охлаждением300 кг/ч
 U3
Линия грануляции PPSU
Стренги с водяным охлаждениемU3
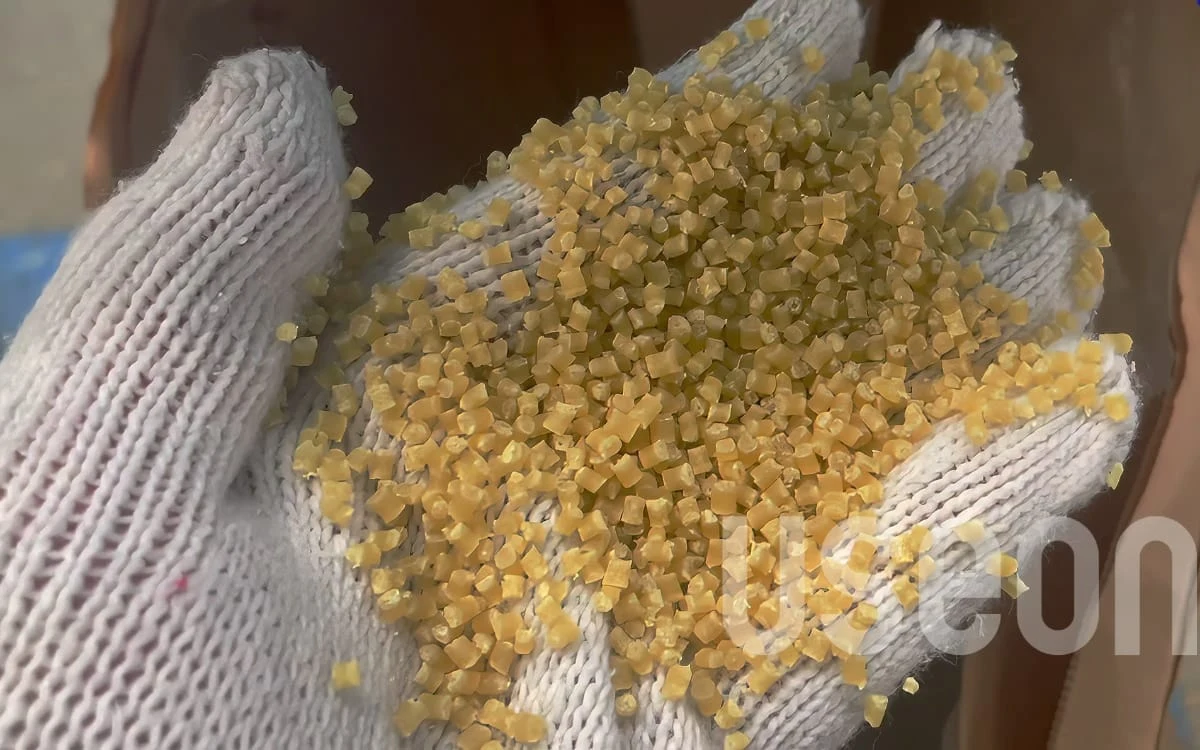 Лаборатория
ПФО (PPO) с 25 % волокна на SAT35
Стренги с водяным охлаждениемSAT35
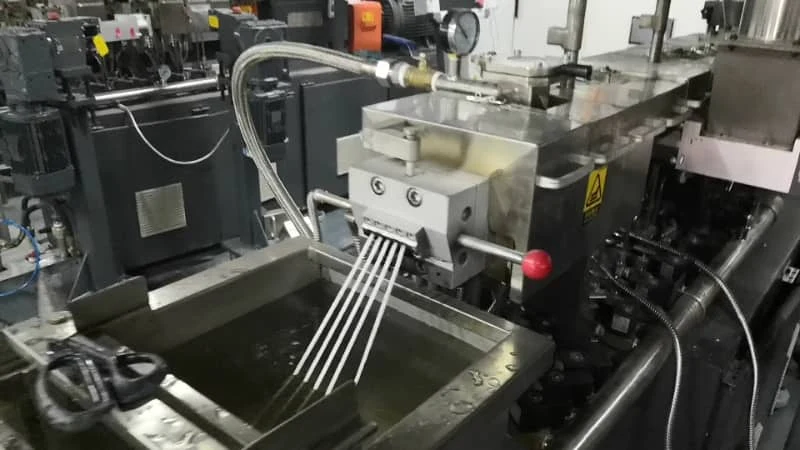 Лаборатория
ПА66 с 45 % стекловолокна на LAB-30
LAB-3030–50 кг/ч
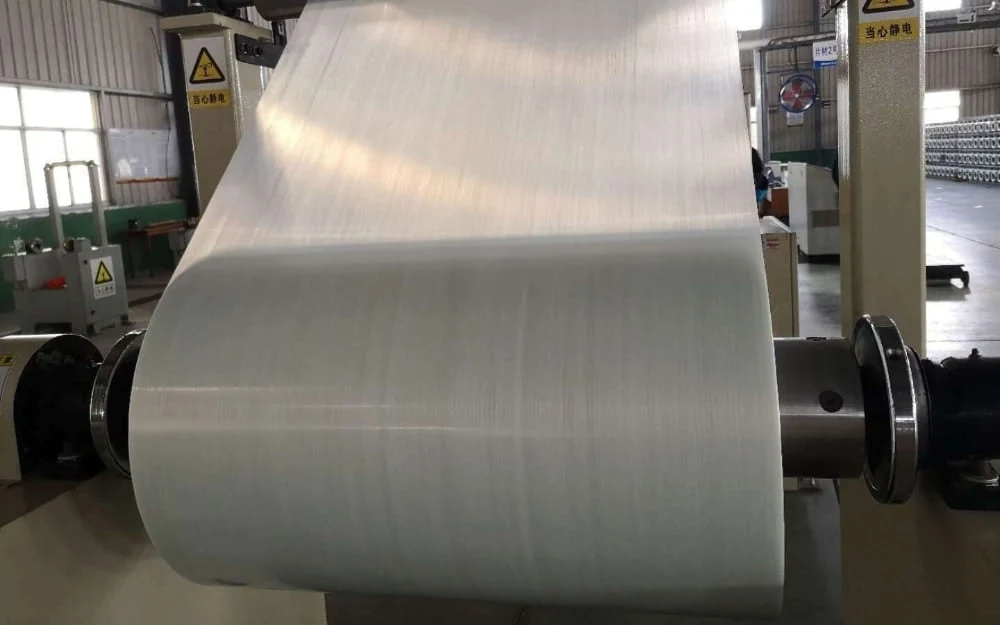 Лента
Линия ленты из термопласта, армированного непрерывным волокном
До 70 % стекловолокна3 т/сутки
Запросить цену
Укажите полимер, тип и содержание волокна или наполнителя и способ формования компаунда. Для гранул с коротким волокном, гранул LFT-G, UD-ленты и прямого LFT нужны разные линии; мы исходим из изделия и необходимой ему длины волокна.
- 01Полимер, волокно и добавки
- 02Способ: гранулы, лента или прямой LFT
- 03Экструдер, дозирование и грануляция

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.