
Линия экструзии плёнки БОПЭТ
Двухшнековые экструдеры USEON применяются в линиях по производству плёнок БОПЭТ, БОПП и БОПА. По сравнению с одношнековым экструдером они обеспечивают лучшее диспергирование, более высокую производительность и меньший средний расход энергии.
- БОПЭТ
- БОПП
- БОПА
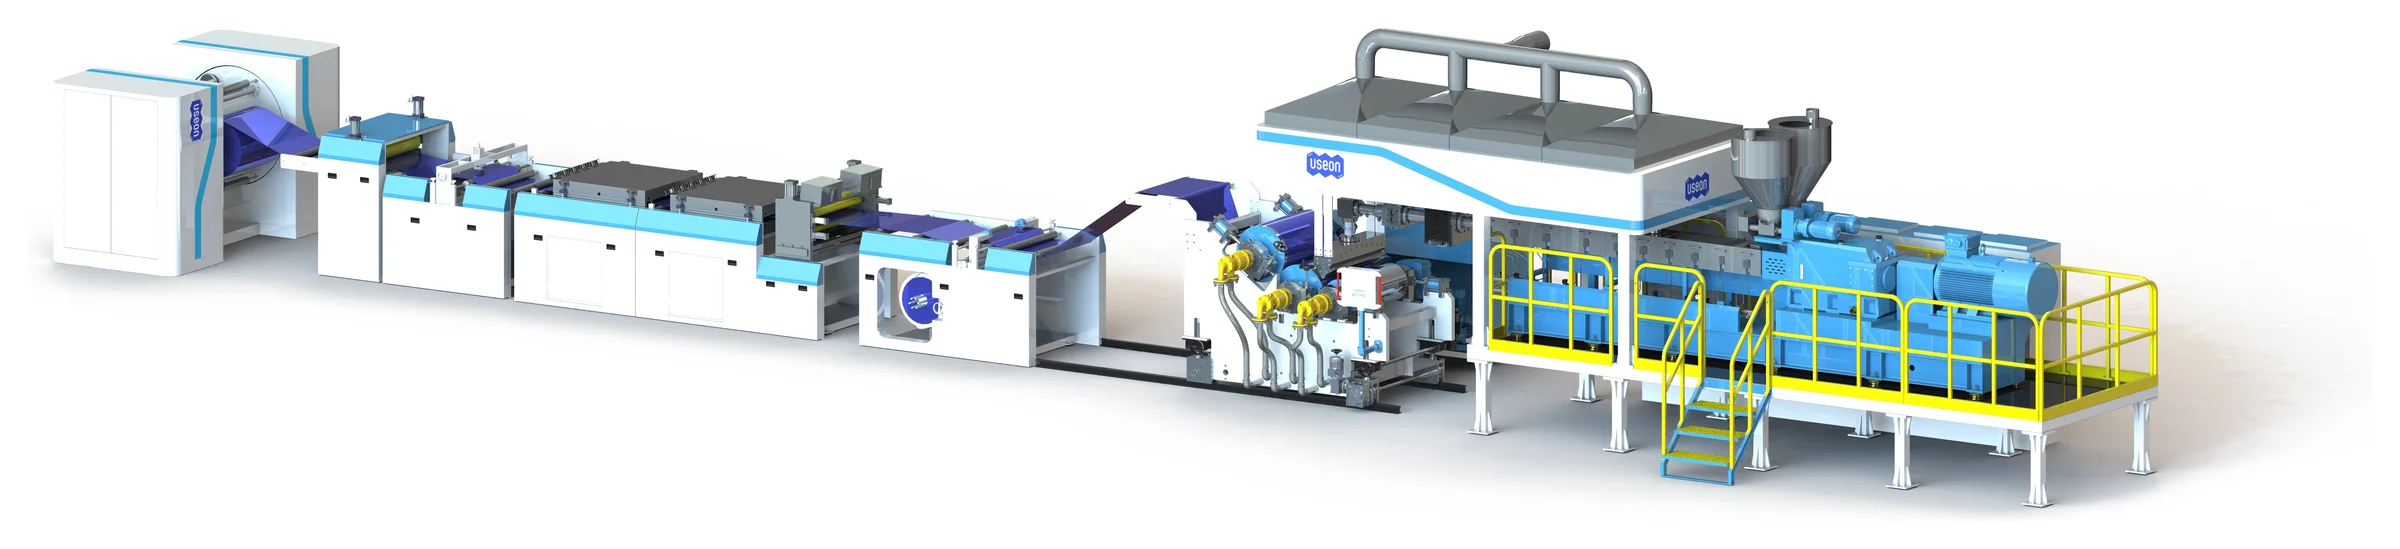
Соэкструзия A/B/C: три экструдера — одна плёнка
Основную производительность даёт средний слой. Два экструдера меньшего размера формируют наружные слои, в которые вводятся добавки.
| Данные линии | SAT95–SAT175–SAT95 |
|---|---|
| Общая производительность | 5 000 кг/ч |
| Толщина плёнки | 12–125 μm |
| Ширина плёнки | 7 500 мм |
| Макс. скорость линии | 400 м/мин |
| Базовая рецептура | Компаундирование ПЭТ с добавками: скользящими, антистатическими, антиоксидантными и др. |
| Применение | Все виды упаковки |
Комбинации для соэкструзии
| Соэкструзия | Общая производительность | Ширина плёнки | Толщина | Скорость линии |
|---|---|---|---|---|
| 2 × SAT40 + SAT110 | 1 000 кг/ч | — | — | — |
| SAT75–SAT135–SAT75 | 3 000 кг/ч | — | — | — |
| SAT95–SAT175–SAT95 | 5 000 кг/ч | 7 500 мм | 12–125 μm | до 400 м/мин |
| SAT95–SAT175–SAT95поставлена, см. проект ниже | до 6 000 кг/ч | 8 m | 12–75 μm | до 350 м/мин |
Двухшнековый и одношнековый экструдер в линии плёнки
Линия плёнки долго работает круглосуточно на одной рецептуре. Важно, сколько экструдер экономит на каждом килограмме.
| Одношнековый экструдер | Двухшнековый экструдер USEON | |
|---|---|---|
| Перед экструдером | Система предварительной кристаллизации и сушки | Технология без предварительной сушки |
| Вакуум | Не может оснащаться глубоким вакуумом без потери производительности | Система глубокого вакуума; расплав ПЭТ находится под вакуумом максимально долго |
Лучшее диспергирование
Лучшее диспергирование позволяет снизить долю добавок.
Выше производительность, ниже энергозатраты
Экономия электроэнергии по сравнению с традиционным одношнековым процессом.
Гибкая рецептура
Структура плёнки A/B/C позволяет гибче корректировать рецептуру и расширять ассортимент продукции.
Замкнутое регулирование
Более удобная и интеллектуальная система управления с обратной связью.
Падение IV, пожелтение и время пребывания — те же вопросы, что и при переработке ПЭТ. Ответы на них — на основной странице.
Крупный экструдер USEON SAT175 для плёнки БОПЭТ
Экструдер среднего слоя на крупных линиях.
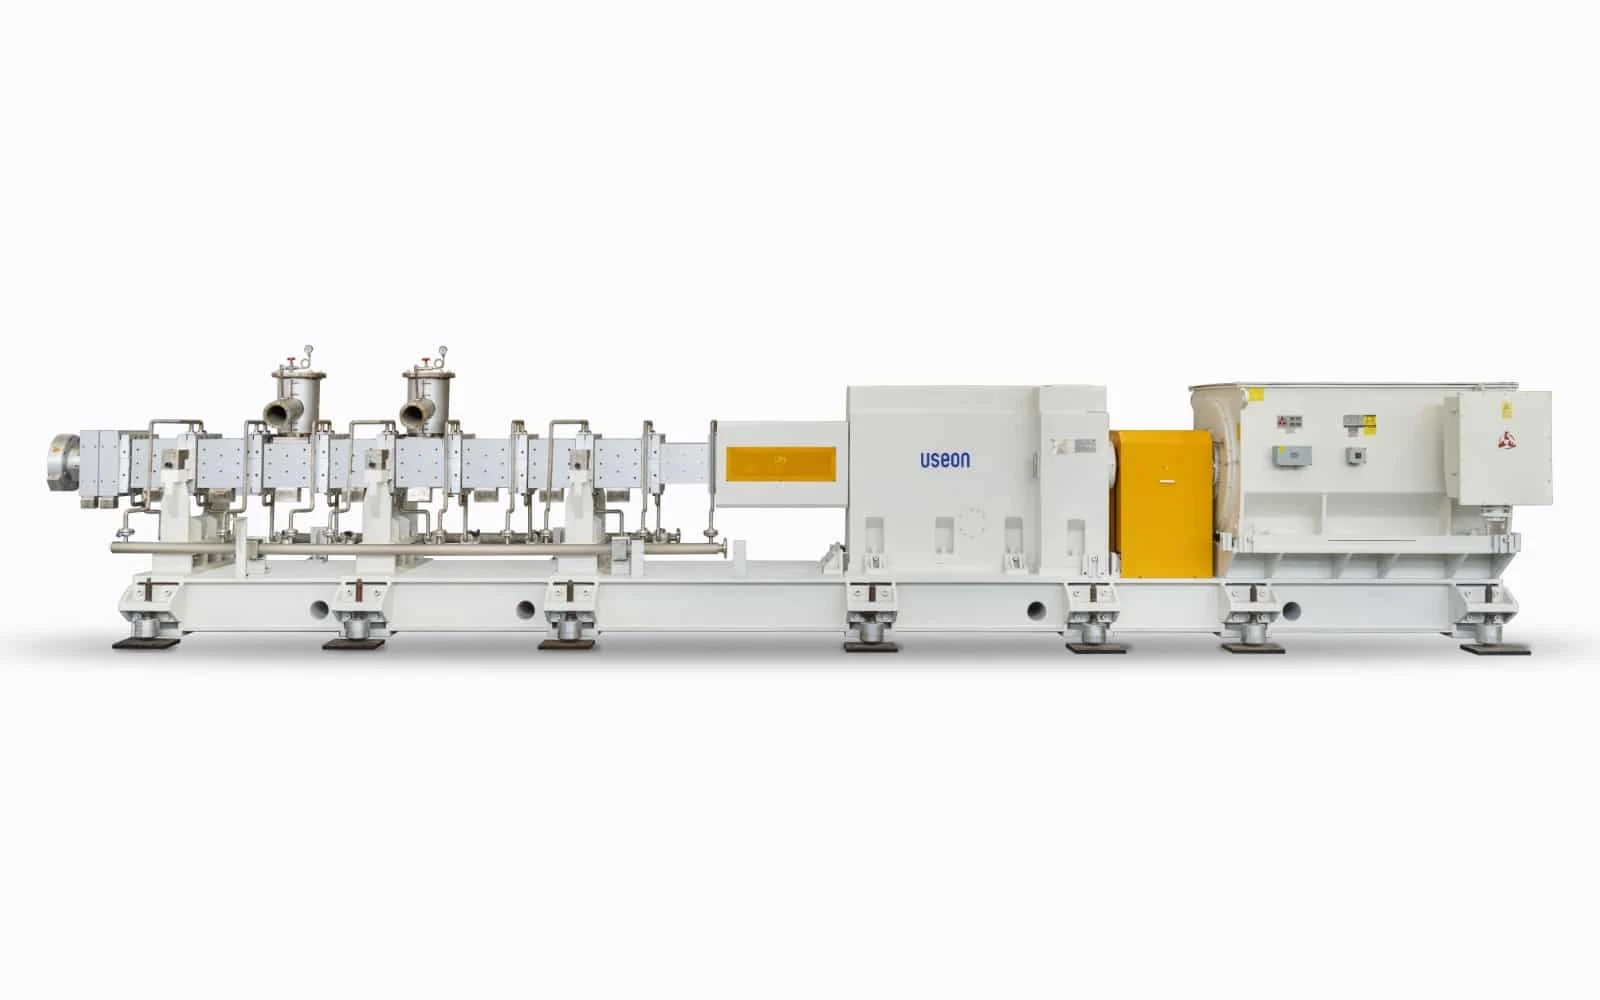
175 мм
Диаметр шнека
1 120 кВт
Главный электродвигатель
До 4 000 кг/ч
Производительность
До 45 т
Общая масса
- Боковая вакуумная дегазация удаляет влагу и летучие и не даёт конденсату стекать обратно в расплав
- Материальный цилиндр с высокоточным регулированием температуры
- Наборные шнеки с низкой шероховатостью поверхности
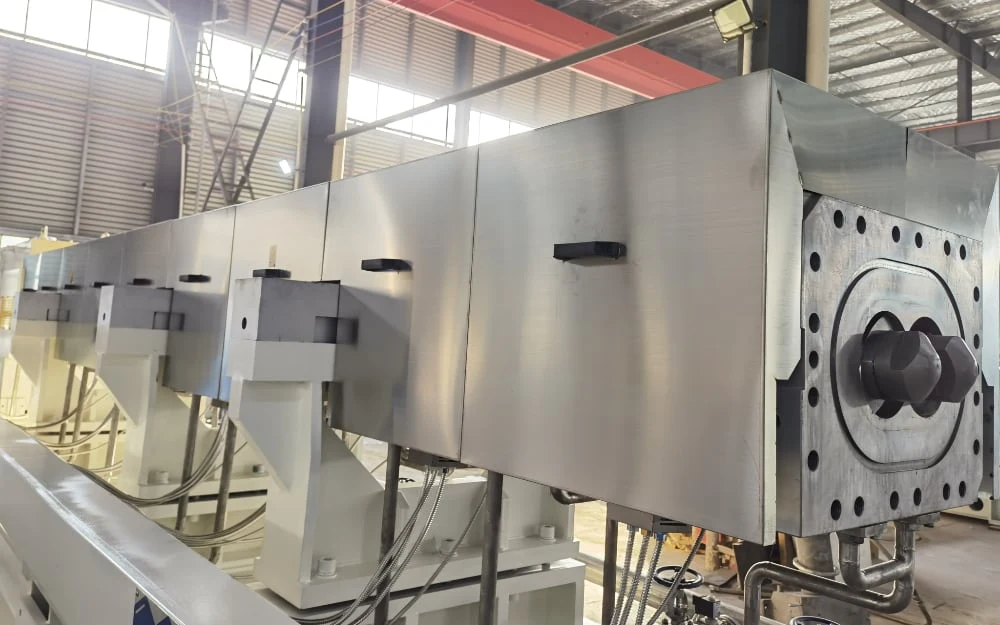
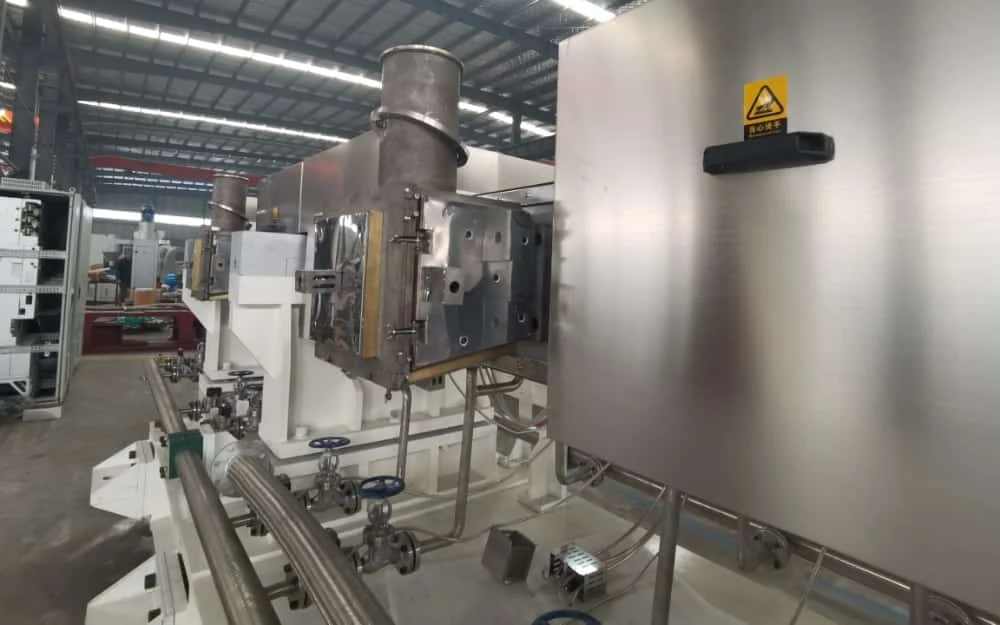
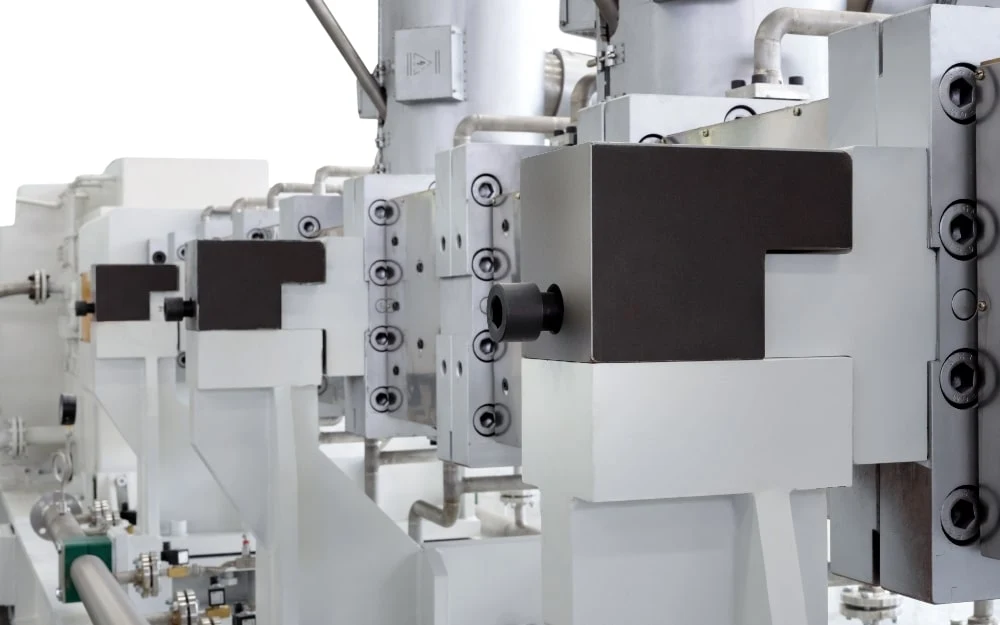
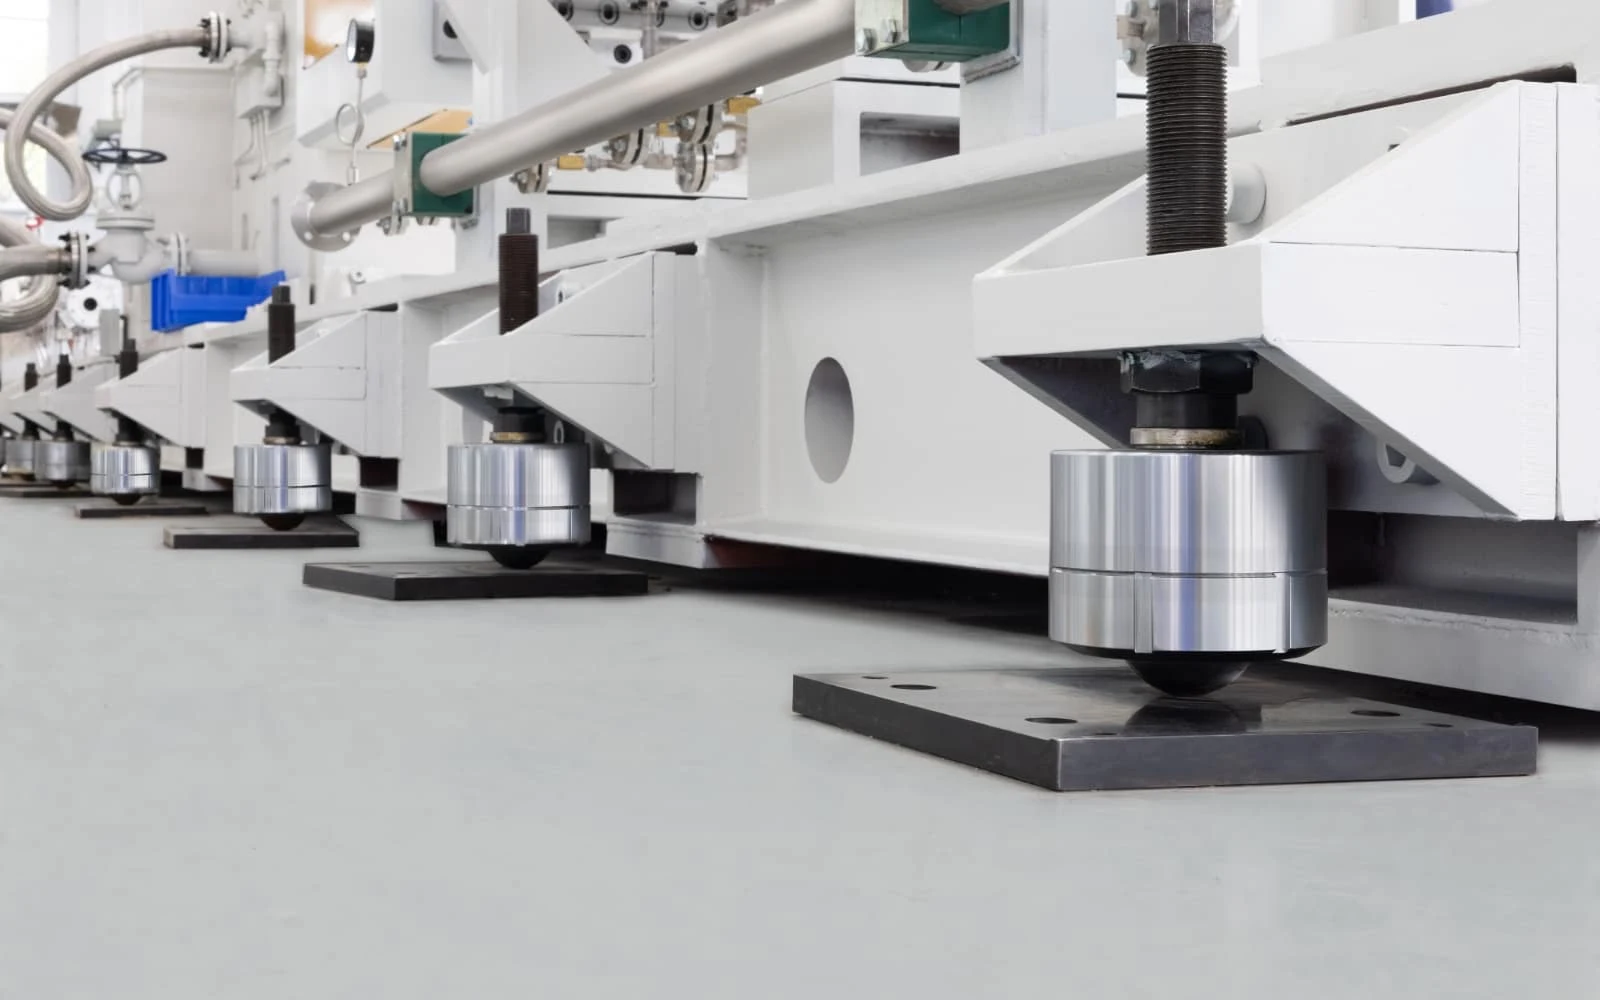
Реализованный проект · Шаньдун, Китай
Линия БОПЭТ максимальной производительностью 6 000 кг/ч
- Макс. производительность
- 6 000 кг/ч
- Ширина
- 8 m
- Толщина
- 12–75 μm
- Скорость линии
- до 350 м/мин
Основное оборудование — двухшнековые экструдеры: один SAT175 и два SAT95; структура плёнки A/B/C.
Технология без сушки. Экономит электроэнергию и снижает себестоимость при крупносерийном производстве.
6 месяцев стабильной работы, после чего линия прошла приёмку.
Вторая линия БОПЭТ, которую этот производитель плёнки купил у USEON.
Другие линии плёнки
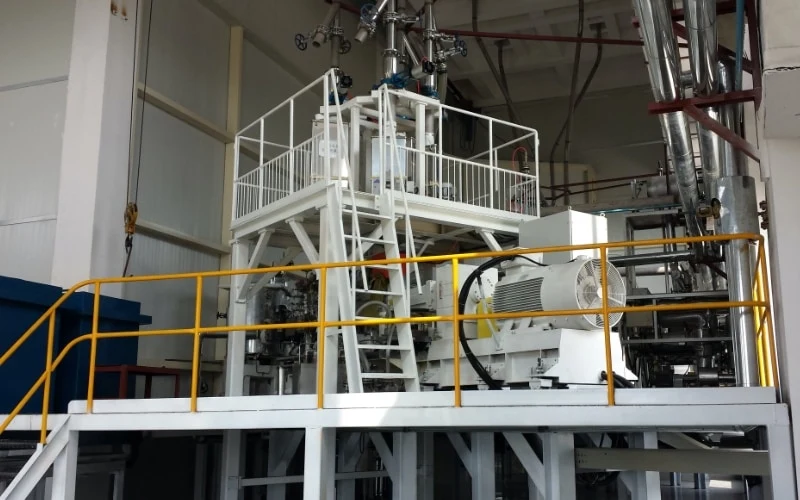 Китай
Линия экструзии плёнки БОПЭТ, 3 000 кг/ч
SAT75–SAT135–SAT753 000 кг/ч
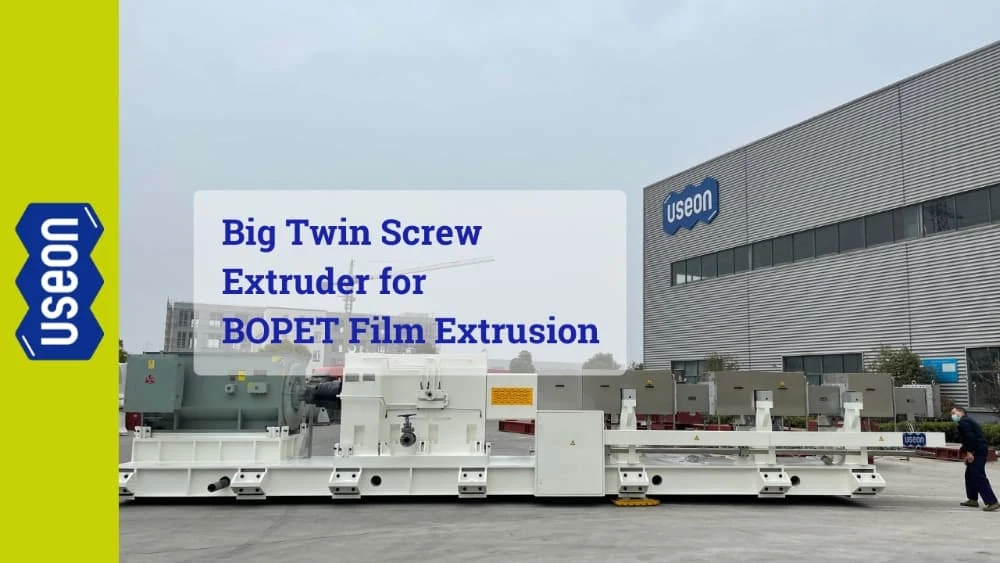 Новости
Поставка высокопроизводительного экструдера USEON для производства БОПЭТ
SAT175
База знаний
Руководство по полиэтилентерефталату (ПЭТ)
Материал, из которого делают плёнку: структура, марки, характеристическая вязкость и переработка.
 Читать статью
См. также
 Переработка ПЭТ
Линия грануляции отходов плёнки БОПЭТ и полиэфирного штапельного волокна
Обрезь кромки и дроблёная плёнка — снова в гранулы.
ПереработкаПереработка ПЭТ
ХВ по областям применения, экструдер и все восемь продуктовых маршрутов.
 Переработка ПЭТ
Линия экструзии листа ПЭТ
Лист для термоформования без кристаллизации и предварительной сушки.
 Экструзия листа
Плёнка и лист прямо из экструдера компаундирования.
Запросить цену
Расскажите, какую плёнку вы планируете выпускать и какого масштаба линия нужна. Мы предложим комбинацию экструдеров для трёх слоёв.
- 01Плёнка: БОПЭТ, БОПП или БОПА, структура слоёв, добавки
- 02Линия: ширина, диапазон толщин, скорость, общая производительность
- 03Комбинация экструдеров и коммерческое предложение

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.