
Экструзия листа
Прямая экструзия листа — то, чем USEON известна в области листа и плёнки: полимер, наполнитель и добавки подаются, смешиваются и дегазируются в одном двухшнековом экструдере и выходят из головки готовым листом, без промежуточной грануляции и предварительной сушки. Ассортимент дополняют одношнековые линии листа и плит.
- Упаковочный лист
- Технический лист и плиты
- Плёнка
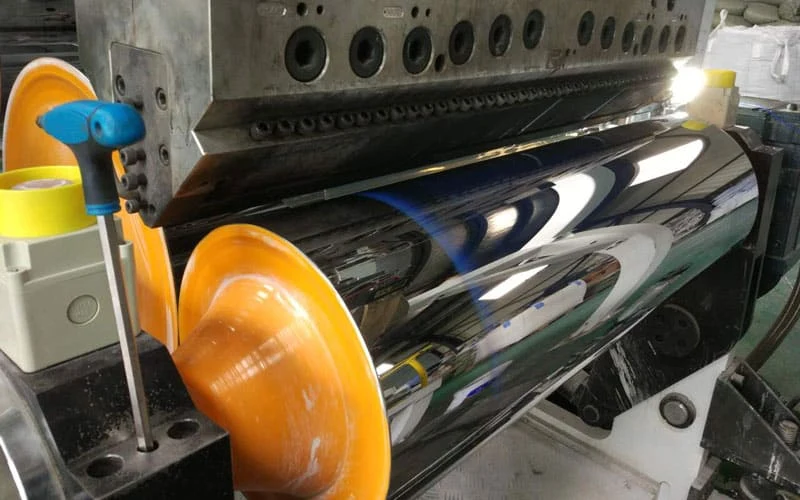
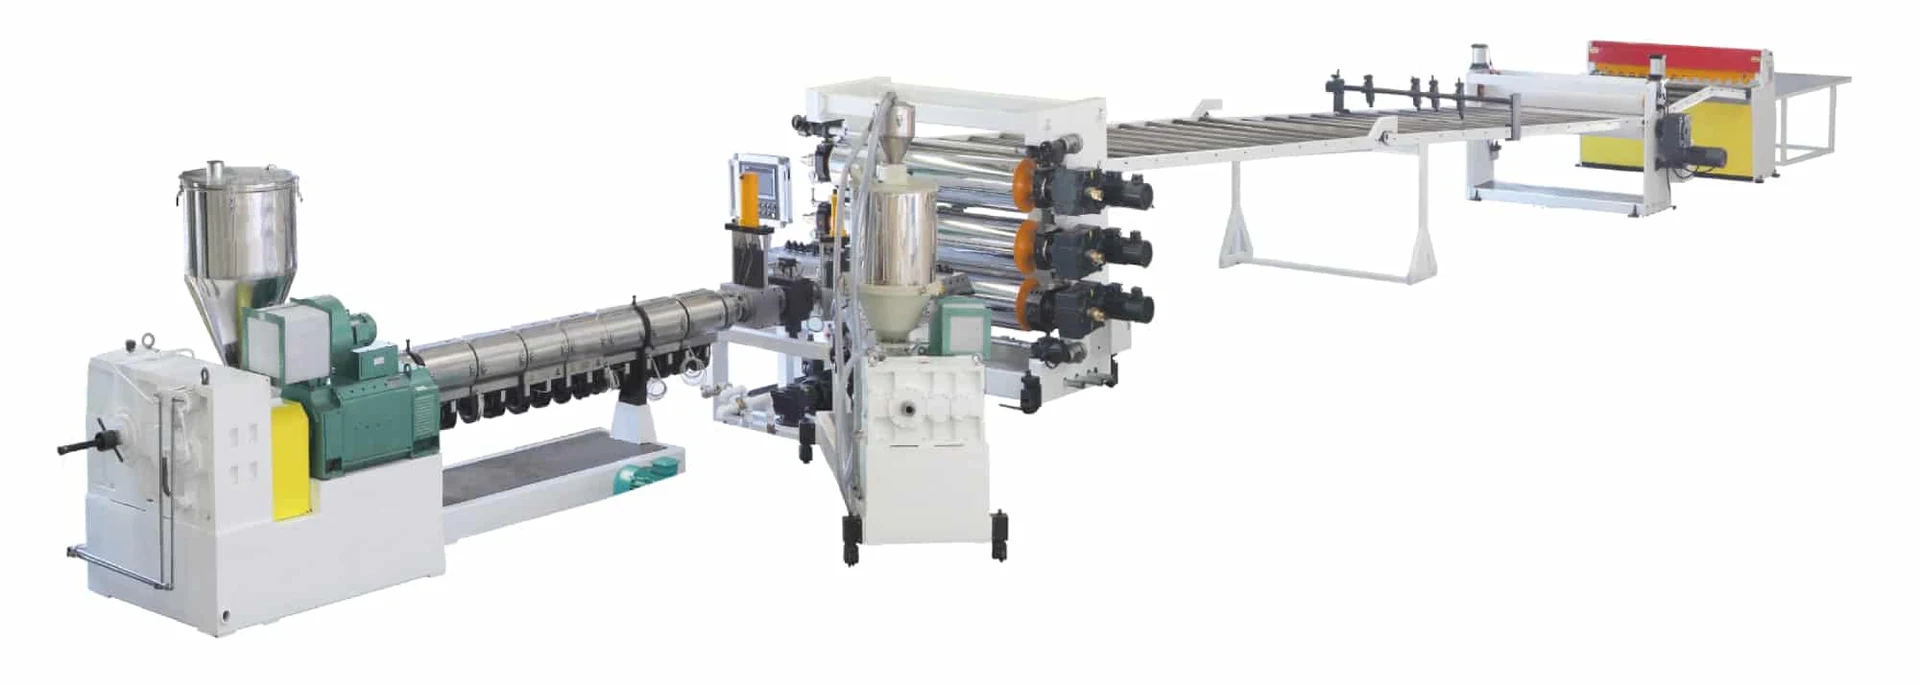
Подберите линию по выпускаемой продукции
Девять линий в трёх группах. На каждой карточке указаны полимеры, размеры листа и экструдер, на котором работает линия.
Упаковочный лист
Наматывается в рулоны, для термоформования
 Лист ПЭТAPETRPETCPETPETGТолщина0,15–3 ммПроизводительность500–2 000 кг/чДвухшнековый · без предварительной сушки
 Лист ПП / ПС / PLA / PBAT / PHAПППСУПСPLA · PBAT · PHAТолщина0,15–3 ммПроизводительность350–1 500 кг/чДвухшнековый или одношнековый
 Барьерный листПППЭПСЭВАEVOHТолщина0,15–2 ммПроизводительность200–600 кг/чОдношнековый · многослойный
Технический лист и плиты
Бытовая техника, сантехника, строительство
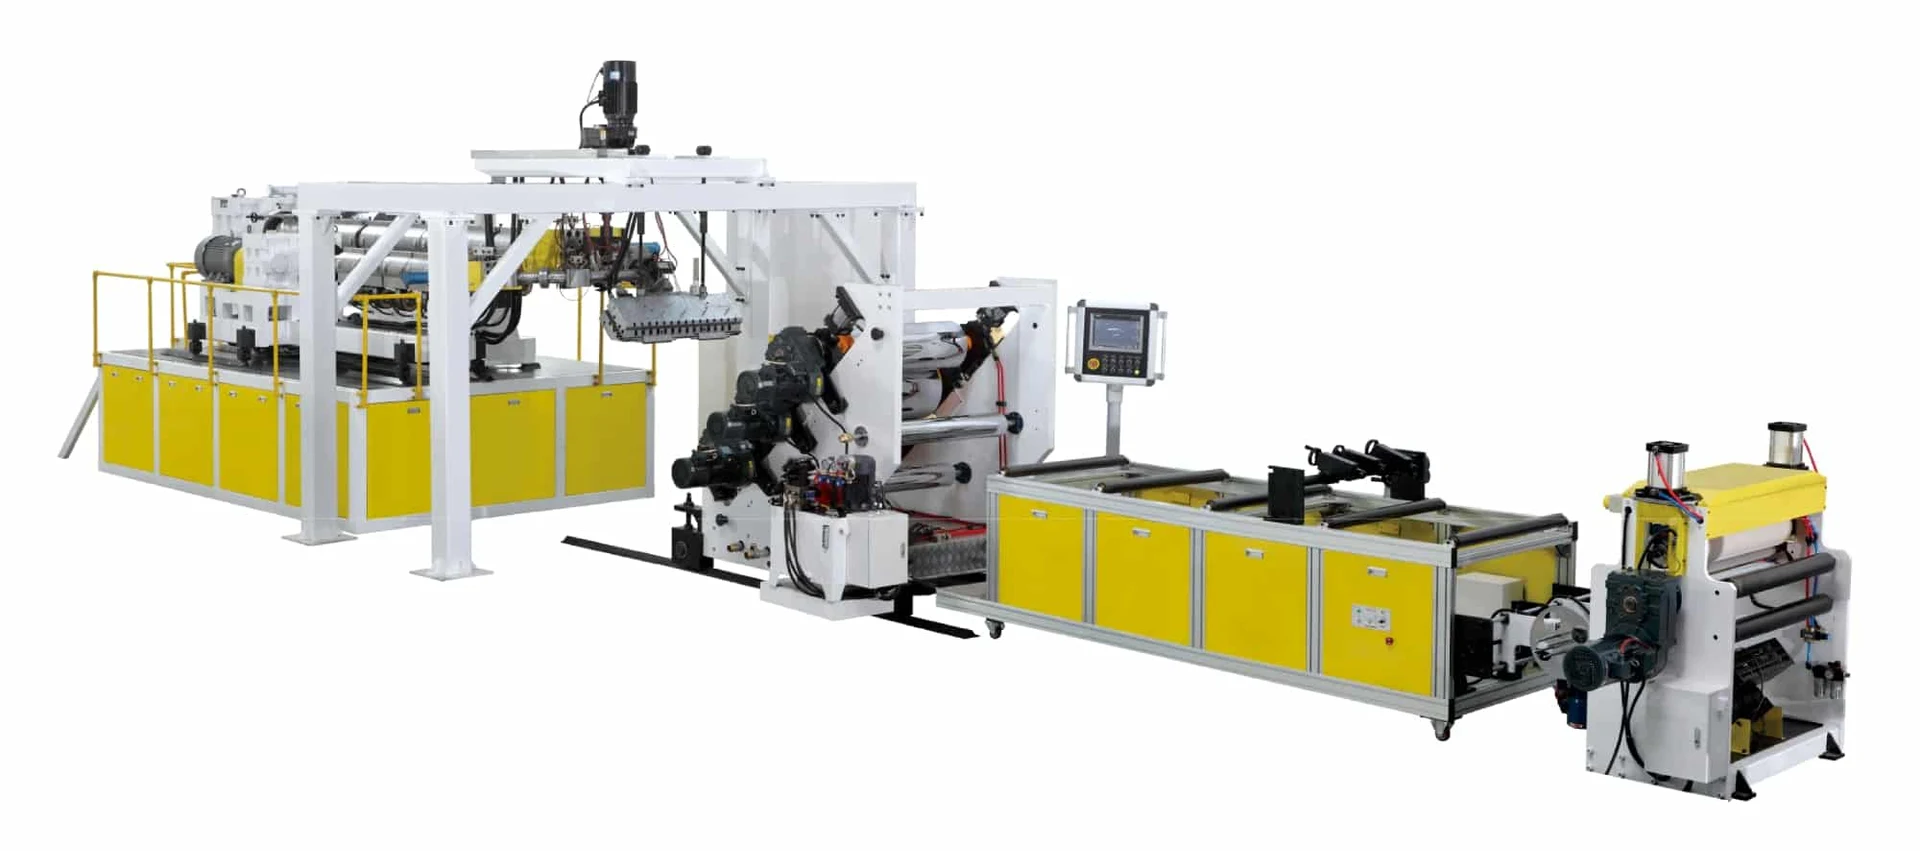 Лист АБСАБС1 · 2 · 3 · 5 слоёвТолщина1–6 ммШирина600–1 200 ммОдношнековыйПлиты АБС / УПС / ПММААБСУПСПСПММАТолщина1–8 ммПроизводительность550–750 кг/чТри одношнековых · резка и укладка в стопу
 Лист ДПКПП+ 40 % древесного волокнаТолщина0,8–1,5 ммПроизводительностьдо 600 кг/чДвухшнековый · компаундирование в линии
Плёнка
Межслойная плёнка для стекла, солнечная энергетика, упаковка
Плёнка ПВБ / SGPПВБSGPТолщина0,3–1,5 ммШиринадо 4 000 ммДвухшнековый · соэкструзия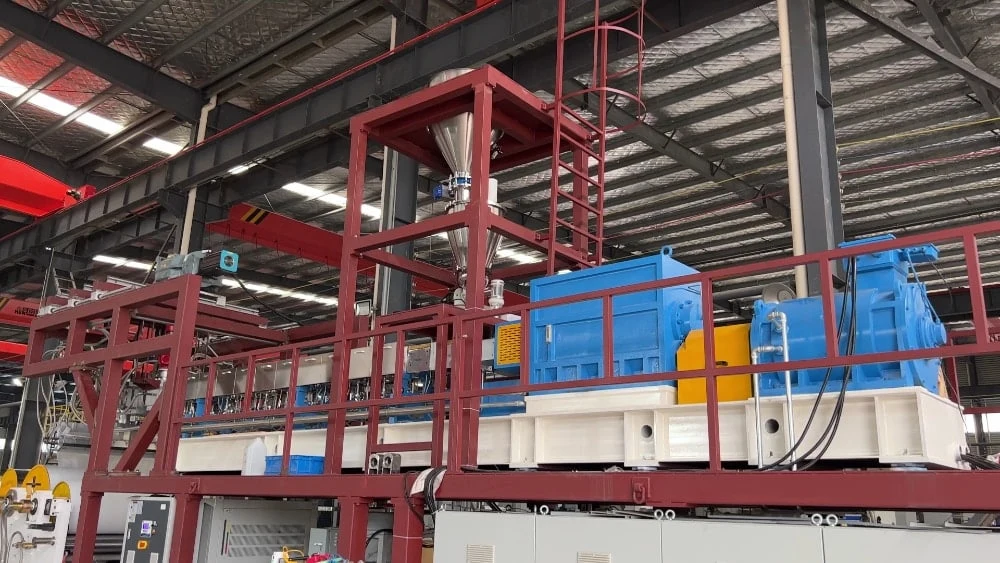 Плёнка POE / ЭВА для солнечных модулейЭВАPOEНовая энергетикаТолщина0,3–0,9 ммПроизводительность300–500 кг/чДвухшнековый · жидкие добавки
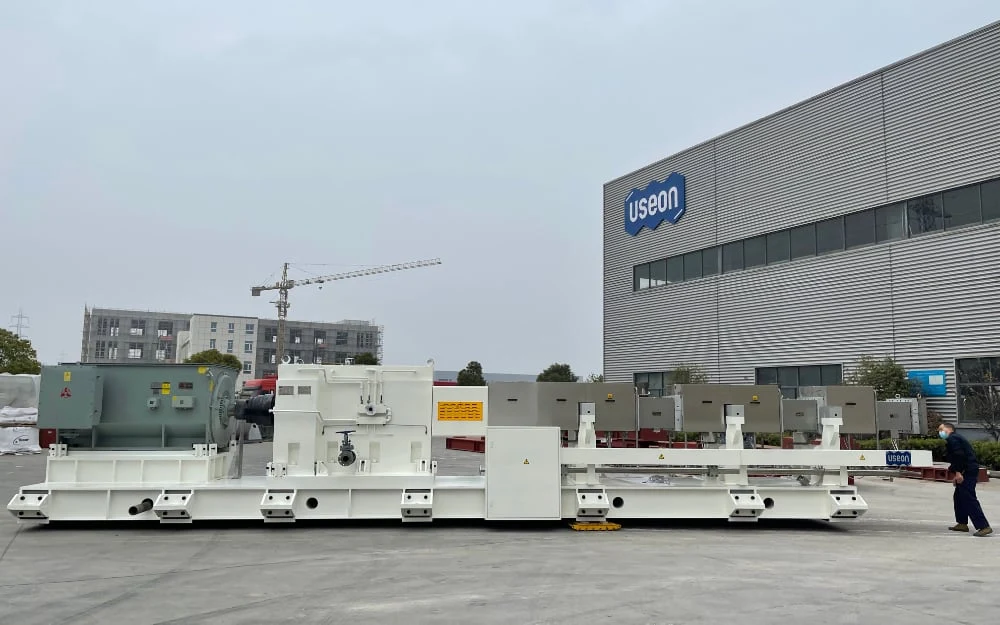 Плёнка БОПЭТПЭТA/B/CТолщина12–125 мкмПроизводительность5 000 кг/чДвухшнековый · экструдер линии плёнки
Двухшнековый: прямая экструзия, рецептура компаундируется в линииОдношнековый: полимер или премикс экструдируется как естьДоступны обе серии
Сравнение линий
Линии различаются толщиной: от ориентированной плёнки 12 мкм до плит 8 мм.
Упаковочный листТехнический лист и плитыПлёнка
Логарифмическая шкала. Диапазоны указаны по страницам соответствующих линий.
| Линия | Полимеры | Ширина листа | Производительность | Экструдер | Продукция на выходе |
|---|---|---|---|---|---|
| Упаковочный лист | |||||
| Лист ПЭТ | ПЭТ, APET, RPET, CPET, PETG | 600–3 000 мм | 500–2 000 кг/ч | Двухшнековый SAT | Рулоны |
| Лист ПП / ПС / PLA / PBAT / PHA | ПП, ПС, УПС, PLA, PBAT, PHA | 600–3 000 мм | 350–1 500 кг/ч | Двухшнековый SAT или одношнековый TDD | Рулоны |
| Барьерный лист | ПП, ПЭ, ПС, ЭВА, EVOH | 600–900 мм | 200–600 кг/ч | Одношнековый | Рулоны |
| Технический лист и плиты | |||||
| Лист АБС | АБС | 600–1 200 мм | — | Одношнековый | Рулоны |
| Плиты АБС / УПС / ПММА | АБС, ПС, УПС, ПММА | 1 200–2 100 мм | 550–750 кг/ч | Три одношнековых экструдера | Плиты, нарезанные по длине и уложенные в стопу |
| Лист ДПК | ПП с 40 % древесного волокна | 1 400–1 600 мм | до 600 кг/ч | Двухшнековый SAT | Листы, уложенные в стопу |
| Плёнка | |||||
| Плёнка ПВБ / SGP | ПВБ, SGP | до 4 000 мм | 300–600 кг/ч | Двухшнековый SAT | Рулоны |
| Плёнка POE / ЭВА для солнечных модулейНовая энергетика | ЭВА, POE | 1 250 / 2 500 мм | 300–500 кг/ч | Двухшнековый | Рулоны |
| Плёнка БОПЭТ | ПЭТ | 7 500 мм | 5 000 кг/ч | Двухшнековый SAT | Расплав для линии ориентации |
Почему прямая экструзия
Традиционный способ производства листа или плёнки зависит от рецептуры. Для двух из трёх видов рецептур перед экструдером листа требуется дополнительная стадия.
| Рецептура | Традиционный процесс | Прямая экструзия |
|---|---|---|
| Простая рецептураНапример, ПЭ с небольшой добавкой суперконцентрата или добавок | Предварительное смешение всех компонентовОдношнековый экструдерЛист или плёнкаОдна стадия | Гравиметрическое дозированиеДвухшнековый экструдерЛист или плёнкаОдна стадия. По сравнению с одношнековым — меньше энергии, лучше диспергирование и меньше отходов при смене цвета. |
| Сложная рецептураНапример, ПП с 40 % наполнителя или древесного волокна | Компаундирование в двухшнековом экструдереГрануляцияПремиксОдношнековый экструдерЛист или плёнкаДве стадии | Раздельная подачаДвухшнековый экструдерЛист или плёнкаОдна стадия. Полимер плавится один раз; рецептура меняется на питателях. |
| Влагочувствительный материалНапример, ПЭТ или ПА | Предварительная сушка, 3–5 часовОдношнековый экструдерЛист или плёнкаДве стадии | Несушёный материалДвухшнековый экструдер с вакуумомЛист или плёнкаОдна стадия. Без кристаллизатора и сушилки. |
Во что обходится традиционный процесс
Больше энергии
На предварительную сушку, на двухстадийный процесс или на сам одношнековый экструдер.
Больше персонала
А также больше производственных площадей и инвестиций.
Хуже диспергирование
Добавок и полимеров с разным ПТР.
Перегрев и сдвиг
Природного древесного волокна.
Чрезмерный сдвиг стекловолокна
В процессе D-LFT.
Деструкция полимера
В двухстадийном процессе.
Двухшнековый и одношнековый экструдер в цифрах
До 30 %
Экономия энергии. Указана для линии листа ПЭНД и линии плёнки БОПП по сравнению с одношнековой экструзией.
5 500 кг/ч
При том же двигателе 1 200 кВт. Плёнка БОПП: одношнековый экструдер достигает максимум 4 200 кг/ч.
Один вместо двух
Один двухшнековый экструдер заменяет два одношнековых, которые в традиционной линии БОПП соединяются последовательно.
3–5 часов
Предварительной сушки больше не требуется. ПЭТ и ПА экструдируются без сушки.
Меньший процент добавок
Лучшее диспергирование позволяет снизить долю добавок.
Меньше отходов при смене цвета
Благодаря эффекту самоочистки двухшнекового экструдера.
Меньше деструкции полимера
Меньшее время пребывания в экструдере.
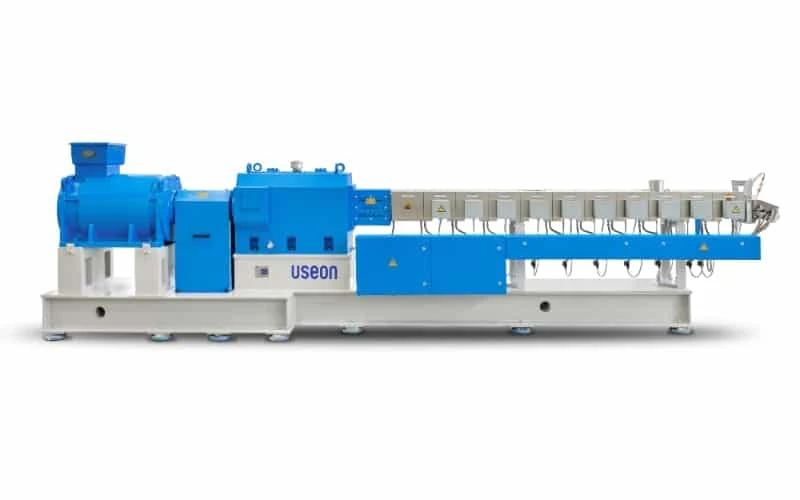 ОборудованиеДвухшнековый экструдер SAT с однонаправленным вращением шнековЭкструдер всех линий прямой экструзии на этой странице.
 ОборудованиеОдношнековый экструдерСерия TDD для одношнековых линий листа и плит.
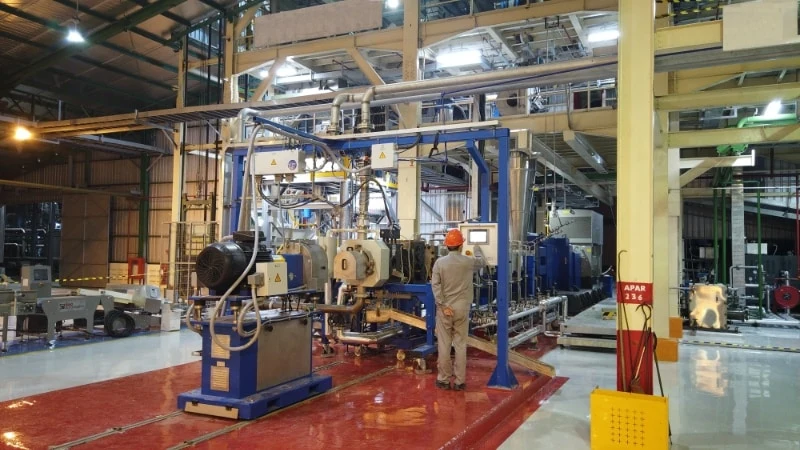 КомпаундированиеКомпаундирование полиолефиновКогда компаунд продаётся в виде гранул, а не листа.
Шесть рецептур, с которыми мы работали
Каждая — поставленная линия прямой экструзии: рецептура, получаемый лист и задача, которую пришлось решить.
Другие поставленные линии листа и плёнки
Каждая из шести рецептур выше ведёт на свой проект. Ещё четыре поставленные нами линии прямой экструзии.
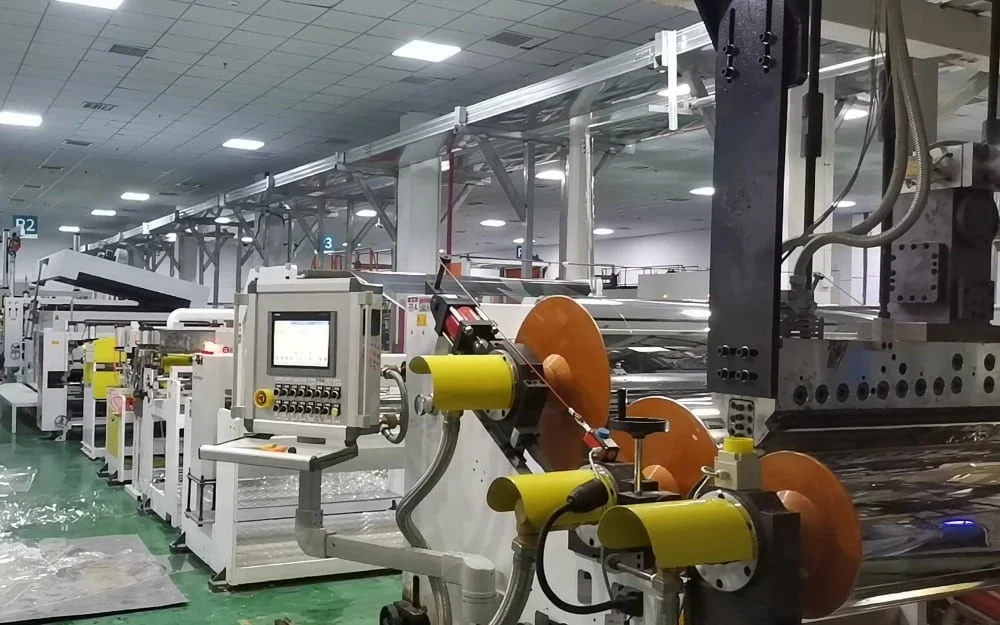 Лист ПЭТ · Китай
Линия по производству листа ПЭТ 800–1 200 кг/ч в провинции Цзянсу
SAT95 + SAT65800–1 200 кг/ч
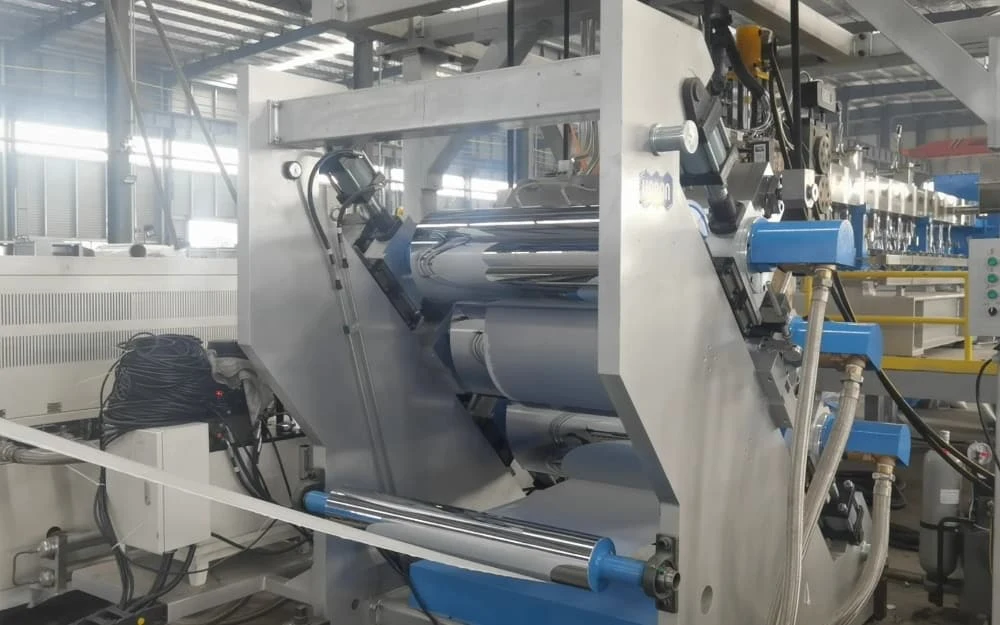 Лист ПП · Китай
Линия прямой экструзии листа ПП 400–500 кг/ч
SAT75 · ПП + 40 % CaCO₃400–500 кг/ч
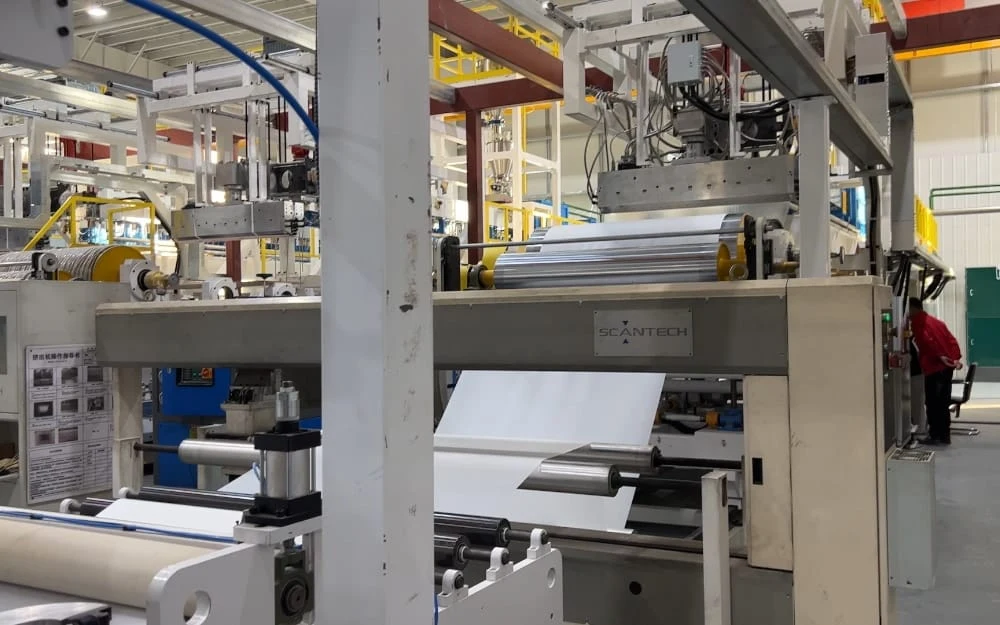 Плёнка POE · Китай
Линия экструзии плёнки POE для герметизации солнечных панелей, 400 кг/ч
Двухшнековый экструдер400 кг/ч
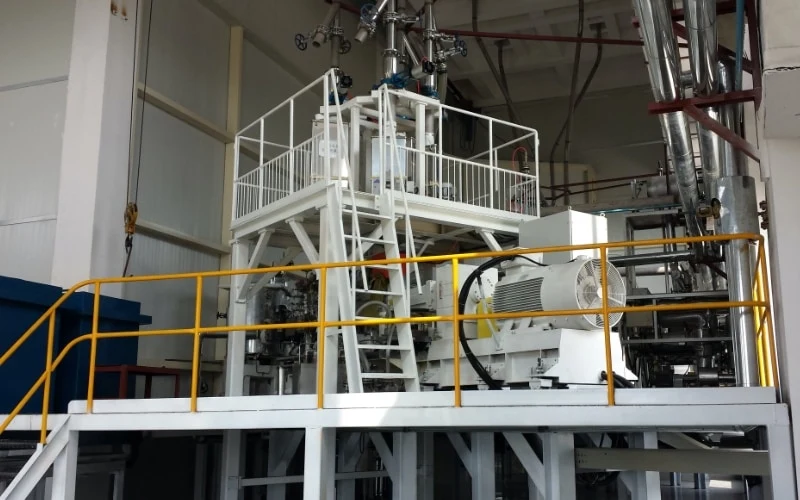 Плёнка БОПЭТ
Линия экструзии плёнки БОПЭТ, 3 000 кг/ч
—3 000 кг/ч
Если лист вспененный
 Экструзия вспененных материаловЛинии микровспененного листа ПЭТ/ПС/PLA/ПКВспененный средний слой между сплошными наружными слоями — для более лёгких термоформованных лотков.
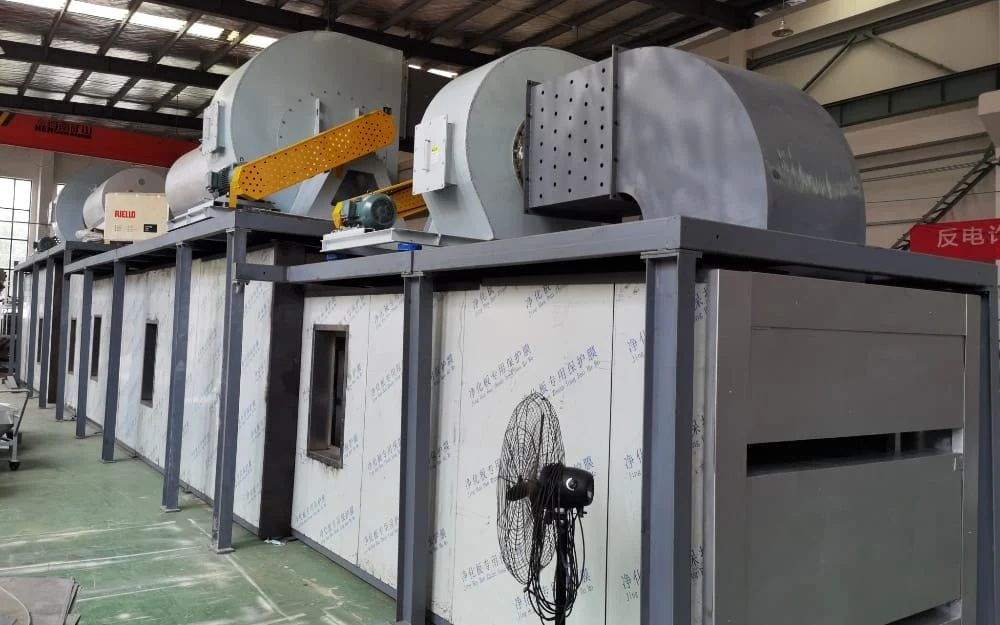 Экструзия вспененных материаловЛиния экструзии листа из сшитого пенополиэтилена (XPE)Исходный лист с трёхвалкового каландра, вспениваемый в печи.
Запросить цену
Расскажите, какой лист, плиты или плёнку вы продаёте и какова рецептура. Мы скажем, подходит ли прямая экструзия, и подготовим предложение на комплектную линию.
- 01Полимер и рецептура: наполнители, волокна или добавки и их содержание
- 02Продукт: толщина, ширина, структура слоёв, производительность в час
- 03Тип экструдера, конфигурация линии и коммерческое предложение

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.