
Производство наполненного суперконцентрата
Наполненный суперконцентрат (мастербатч) — это концентрат CaCO₃, талька или BaSO₄ в полимере-носителе ПП или ПЭ. Мы проектируем линию под вашу производительность, рецептуру и конечное применение: от степени наполнения 85 % для литья под давлением до диспергирования плёночного качества без «рыбьих глаз».
- CaCO₃
- Тальк
- BaSO₄
- Носитель ПП / ПЭ
- Типичная степень наполнения
- 75–85%
- SAT110 + подводная грануляция, ПП + CaCO₃
- 2 500–4 000кг/ч
- Срок службы цилиндра в сравнении со стандартным биметаллическим
- 2–3×
- Трёхшнековый SAT-T в сравнении с двухшнековым того же типоразмера
- +30–50%
Рецептура и сложности переработки
Конфигурация оборудования должна соответствовать реологии высоконаполненных рецептур. Каждый компонент создаёт свою проблему.
Наполнитель · CaCO₃ / тальк
75–85 %Очень высокая абразивность; из-за низкой насыпной плотности дозирование становится узким местом.
Цельные гильзы из сплава Cr26MoV в стандартной комплектации; двухшнековые боковые питатели серии CWS для деаэрации.
Носитель · ПП / ПЭ
10–20 %Носители с высоким ПТР могут вызывать пульсацию или нестабильное давление.
Геометрия шнеков, сохраняющая стабильную транспортировку даже при маловязком расплаве.
Добавки · воск
2–5 %Избыток смазки может вызывать проскальзывание шнеков и потерю производительности.
Рифлёные загрузочные втулки, обеспечивающие максимальное трение и захват материала.
Гильза, которая изнашивается, но не протирается насквозь
Стандартный биметаллический цилиндр имеет слой сплава 1–2 мм и идёт в утиль, как только этот слой протёрт. В зонах плавления и смешения мы устанавливаем цельные гильзы из сплава Cr26MoV толщиной более 10 мм и твёрдостью HRC 60+, а шнековые элементы изготавливаем из быстрорежущей инструментальной стали W6Mo5Cr4V2.
При содержании CaCO₃ до 80 % срок службы цилиндра обычно в 2–3 раза больше, чем у биметаллического: реже замены и меньше скрытых простоев.
Стандартный биметаллический
Идёт в утиль, как только слой протёрт.
Цельная гильза USEON из Cr26MoV
Цельная гильза в зонах плавления и смешения. Срок службы в 2–3 раза больше при 80 % CaCO₃.
Контроль качества под конкретное применение
Для разных конечных применений важны разные параметры экструзии.
Плёнка и упаковка · выдувная плёнка
- Ключевой показатель
- Отсутствие «рыбьих глаз», высокая степень диспергирования
- Преимущество USEON
- L/D 52:1 и вакуумная дегазация глубокого разрежения в 10-й зоне — для диспергирования на микронном уровне в тонкой плёнке.
Рафия и тканые мешки
- Ключевой показатель
- Высокая прочность на разрыв, без обрывов
- Преимущество USEON
- Щадящий режим сдвига сохраняет длину полимерных цепей и прочность нити.
Литьё под давлением
- Ключевой показатель
- Снижение себестоимости, максимальное наполнение
- Преимущество USEON
- Боковая подача позволяет довести содержание CaCO₃ до 85 % и минимизировать затраты на сырьё.
Оптимизированный технологический процесс
Наша стандартная технология, показанная вдоль цилиндра. Полимер подаётся в загрузочную горловину, порошок вводится в расплав сбоку.
- 1
Предварительное смешение
Даже при раздельном дозировании предварительное смешение добавок предотвращает расслоение.
Снижает пылеобразование у питателя на 30 %.
- 2
Принудительная подача и деаэрация
Высоконаполненные порошки содержат много воздуха. Боковой принудительный питатель создаёт давление, а через его каналы обратного отвода воздух выходит наружу.
Именно это предотвращает выход расплава в дегазационное отверстие.
- 3
Компаундирование
Плавление и диспергирование в экструдере SAT / SAT-T. Многоступенчатые кулачковые блоки разрушают агломераты.
- 4
Вакуумная дегазация
Система глубокого вакуума удаляет влагу и летучие вещества — гранулы получаются плотными и глянцевыми.
Обязательно для марок под выдувную плёнку.
- 5
Грануляция
Грануляция с водяным кольцом — надёжный и экономичный стандарт для наполненных ПЭ / ПП. Подводная грануляция — для линий производительностью более 2 т/ч, где нужна полная автоматизация.
Гибкие конфигурации дозирования
Две проверенные системы дозирования — выбор зависит от бюджета и уровня автоматизации.
Экономичная система с предварительным смешением
Подходит для: новых производств или небольших партий с частой сменой рецептуры.
- Взвешивание
- Скоростной смеситель, 5–10 мин
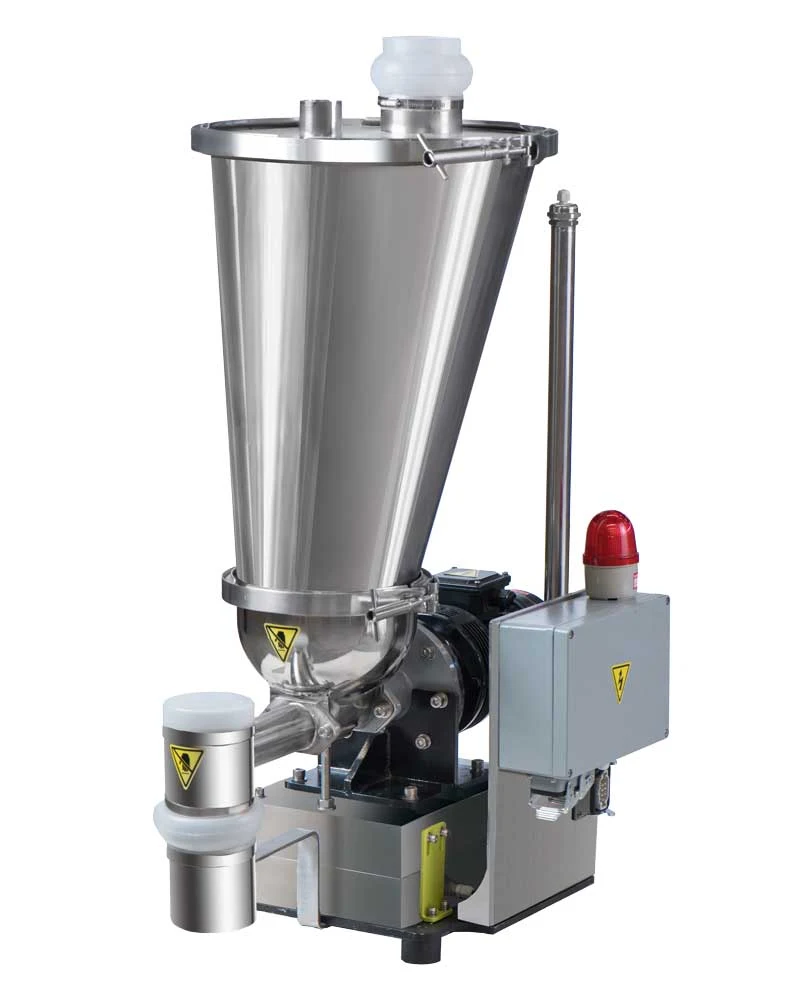
- Шнековый загрузчик
- Объёмный дозатор
- Основная горловина
- В смесителе наполнитель покрывается добавками ещё до экструзии.
- Наш профиль шнека не допускает расслоения премикса в бункере.
Высокоточная гравиметрическая система · раздельное дозирование
Подходит для: круглосуточного (24/7) непрерывного производства со строгой точностью рецептуры.
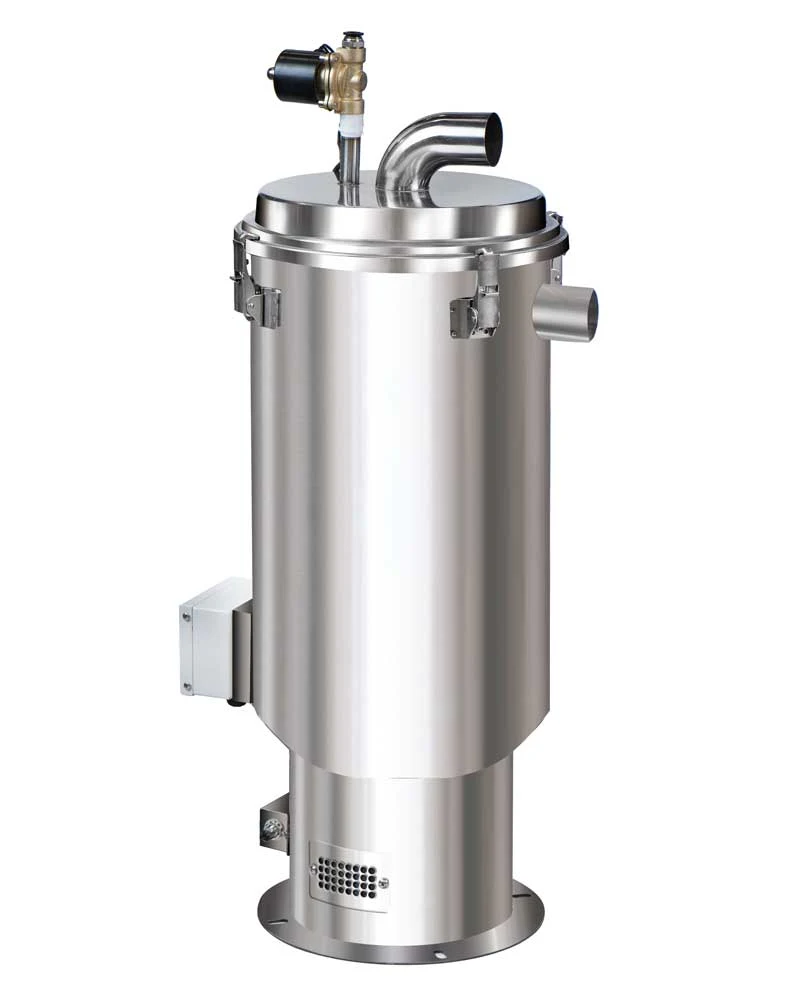
- Вакуумные загрузчики
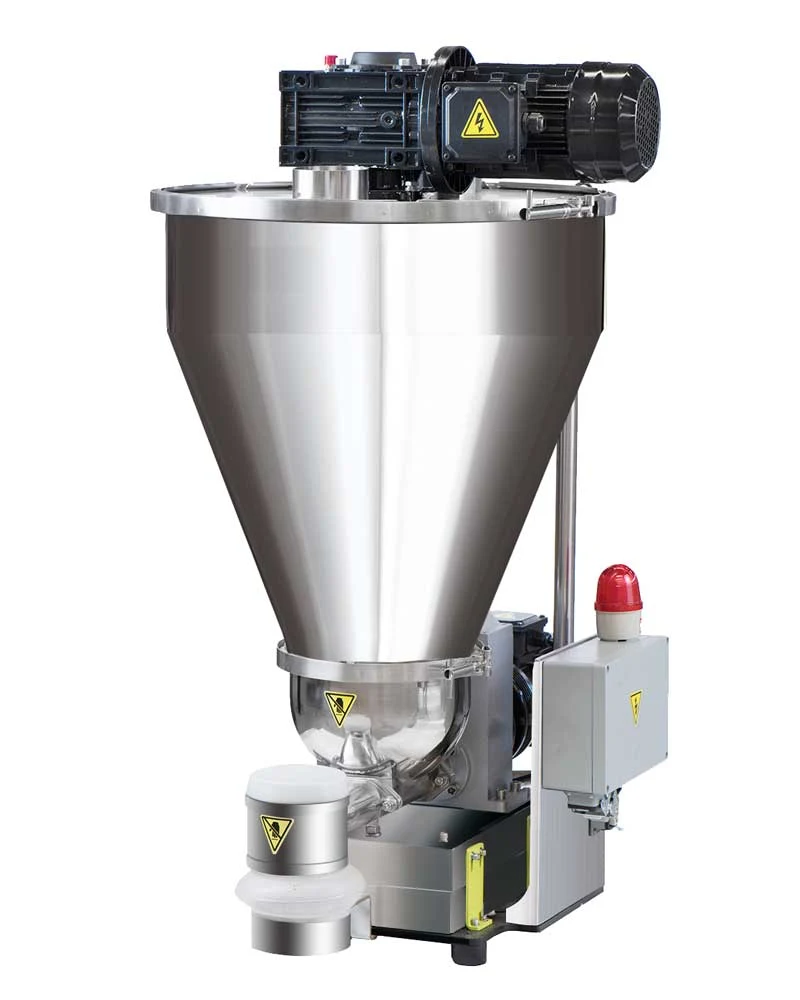
- Накопительные бункеры
- Весовой дозатор: полимер → основная горловина
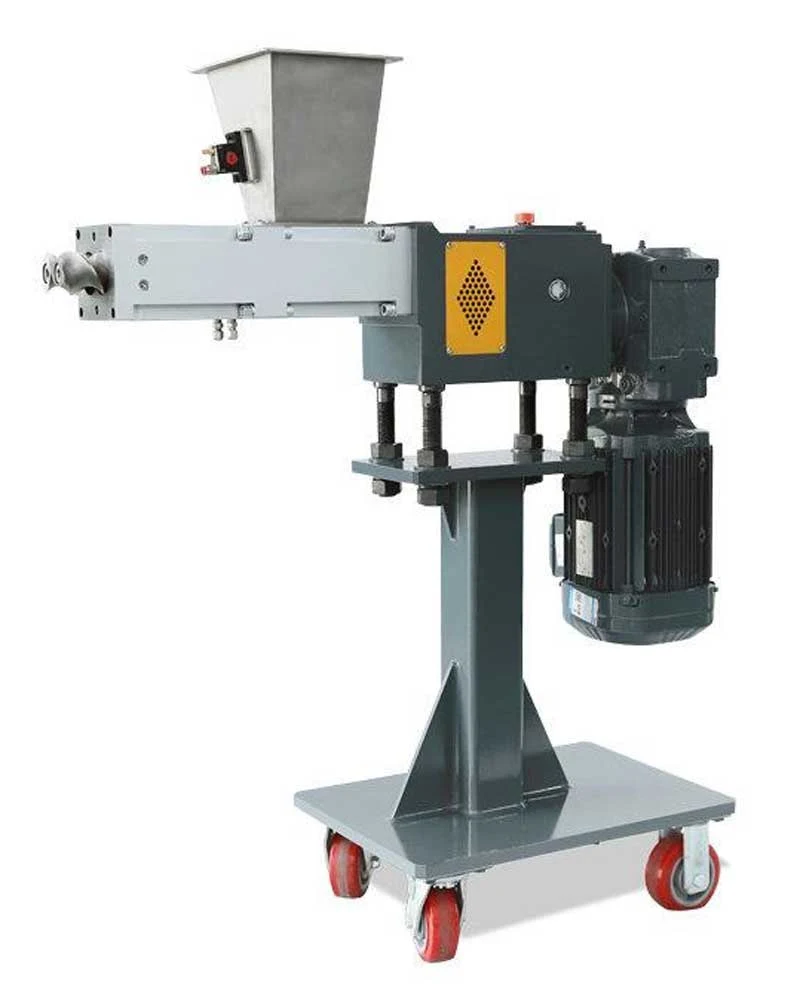
- Весовой дозатор: порошок → боковой питатель
- Полностью автоматическое управление с обратной связью исключает человеческий фактор.
- Боковые принудительные питатели серии CWS механически деаэрируют порошок.
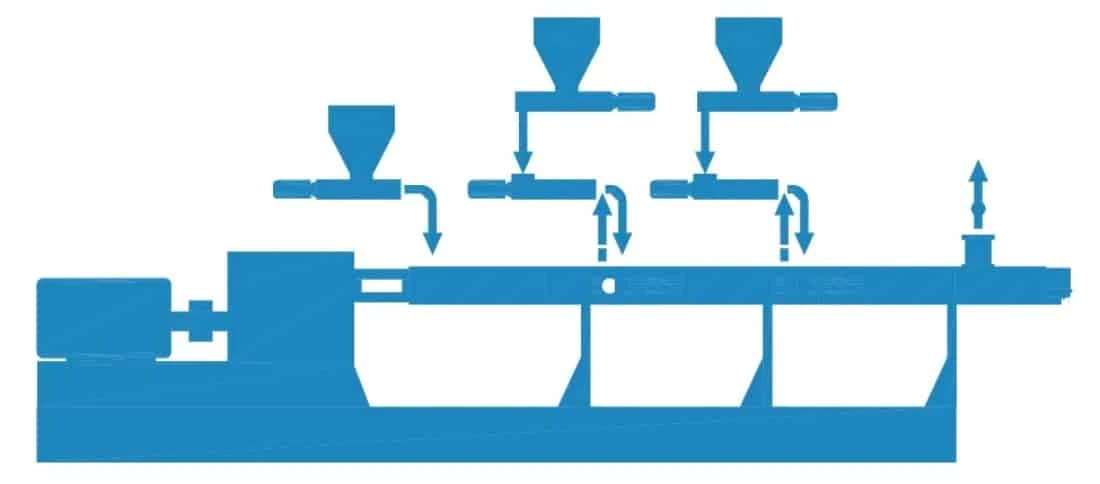
Как выбрать оборудование
В зависимости от применения и производительности возможны три варианта.
Двухшнековый SAT
Проверенная надёжность, простота эксплуатации и отличная окупаемость.
Идеально длястандартного наполненного суперконцентрата 75–85 % для литья под давлением, выдувной плёнки и труб.
250–1 600 кг/ч
Трёхшнековый SAT-T
Более интенсивный сдвиг и бо́льшая площадь поверхности: производительность на 30–50 % выше, чем у двухшнекового экструдера того же типоразмера, при тех же энергозатратах.
Идеально длякрупнотоннажного производства, требующего превосходного диспергирования.
400–1 100 кг/ч
Кнетер + экструдер
Интенсивное смешение в кнетере, создание давления в одно- или двухшнековом экструдере.
Идеально длястепени наполнения выше 85 % или трудно диспергируемых добавок.
600–1 700 кг/ч
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | Мощность двигателя (кВт) | L/D | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT52 | 51,4 | 800 | 110 | 48–52 | 250–350 |
| SAT65 | 62,4 | 800 | 160 | 48–52 | 450–600 |
| SAT75 | 71,4 | 800 | 250 | 48–52 | 700–900 |
| SAT95 | 93 | 600 | 600 | 48–52 | 1200–1600 |
| Модель | Диаметр (мм) | Макс. частота вращения (об/мин) | Мощность двигателя (кВт) | L/D | Производительность (кг/ч) |
|---|---|---|---|---|---|
| SAT-T52 | 51,4 | 600 | 110 | 44–48 | 400–500 |
| SAT-T65 | 62,4 | 600 | 160 | 44–48 | 600–800 |
| SAT-T75 | 71,4 | 600 | 250 | 44–48 | 900–1100 |
| Модель | Объём смесителя-кнетера (л) | Диаметр шнека (мм) | Частота вращения шнеков (об/мин) | Мощность двигателя (кВт) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| K75-TDD150 | 75 | 150 | 75 | 110/75 | 600–700 |
| K110-TDD180 | 110 | 180 | 75 | 160/90 | 900–1100 |
| Модель | Объём смесителя-кнетера (л) | Диаметр шнека (мм) | Частота вращения шнеков (об/мин) | Мощность двигателя (кВт) | Производительность (кг/ч) |
|---|---|---|---|---|---|
| K75-SAT75 | 75 | 71,4 | 600 | 110/132 | 800–900 |
| K110-SAT95 | 110 | 93 | 400 | 160/200 | 1500–1700 |
Производительность зависит от типа наполнителя, дисперсности, степени наполнения и способа грануляции. Двухшнековый экструдер с однонаправленным вращением шнеков · Параллельный трёхшнековый экструдер SAT-T · Одношнековый экструдер
Проект · Южная Америка
75 % CaCO₃ при 650–750 кг/ч, влажность гранул ниже 150 ppm
Производителю полиолефиновых компаундов требовалась линия «под ключ» для новой рецептуры с 75 % CaCO₃ — с пылеподавлением, стабильным дозированием и сухими гранулами. Заводские приёмочные испытания (FAT) охватили всю линию — от подачи порошка до взвешивания в биг-бэги.
- Экструдер
- SAT75 · L/D 60
- Привод
- 250 кВт · 600 об/мин
- Грануляция
- Грануляция с водяным кольцом WRP800
- Влажность
- < 150 ppm
Два боковых принудительных питателя с L/D 8 вводят CaCO₃ поэтапно после расплавления полимера.
Шестерёнчатый насос расплава перед головкой гранулятора с водяным кольцом сглаживает пульсации.
Центробежное обезвоживание, затем сушилка-осушитель и бункер с горячим воздухом.
Производительность достигла целевых 650–750 кг/ч; гранулы однородные, без агломератов.
Поставленные нами линии для наполненного суперконцентрата
От SAT52 на 250 кг/ч до SAT110 на 4 т/ч. По возрастанию производительности.
| Линия | Рецептура | Производительность | Грануляция |
|---|---|---|---|
| Двухшнековый SAT110L/D 56 · насос расплава | ПП + CaCO₃ | 2 500–4 000 кг/ч | Подводная |
| Трёхшнековый SAT-T75 | ПЭ/ПП + CaCO₃ до 85 % | 2 000–2 500 кг/ч | Водяное кольцо |
| Трёхшнековый SAT-T75Наполненный суперконцентрат и биопластики | Наполненный суперконцентрат | 500–1 500 кг/ч | Стренговая грануляция с воздушным охлаждением |
| SAT75 · Саудовская АравияL/D 52 · весовой дозатор порошка X-типа | Гомополимер ПП + 70 % CaCO₃ | 900–1 000 кг/ч | Гранулятор с водяным кольцом WRP1000 |
| Линия ПЭ + CaCO₃ | ПЭ + CaCO₃ | 500–900 кг/ч | Водяное кольцо |
| SAT75–TDD180R · Китай | Наполненный ПЭ | 800 кг/ч | — |
| SAT75 · Южная АмерикаL/D 60 · описан выше | ПП/ПЭ + 75 % CaCO₃ | 650–750 кг/ч | Гранулятор с водяным кольцом WRP800 |
| SAT-75 · ИндияРаздельное гравиметрическое дозирование | Наполненный ПП | 700 кг/ч | — |
| SAT52 · 90 кВт | ПЭНД (ПТР 0,35) + до 65 % CaCO₃, 8000 меш | 250 кг/ч | Стренговая с водяным охлаждением |
| Трёхшнековый SAT-T75 · Ближний ВостокL/D 52 · 250 кВт · 600 об/мин | ПЭ/ПП + 82 % наполнителя | — | Водяное кольцо |
Также поставлены две линии SAT65 для ПП + CaCO₃: одна с грануляцией с водяным кольцом, другая со стренговой грануляцией с водяным охлаждением. Двухшнековый экструдер SAT65 с гранулятором с водяным кольцом для наполненного суперконцентрата ПП + CaCO3 · Двухшнековый экструдер SAT65 со стренговым гранулятором с водяным охлаждением для наполненного суперконцентрата ПП + CaCO3
Вопросы и ответы
Износ, производительность, выход расплава в дегазационное отверстие, дефекты «рыбий глаз», тальк и сервис.
Вы делаете акцент на износостойкости. Насколько дольше служат ваши цилиндры по сравнению со стандартными биметаллическими?
Стандартные биметаллические цилиндры обычно имеют тонкий слой сплава (1–2 мм) и идут в утиль, как только он протёрт. Для абразивного наполненного суперконцентрата USEON применяет в зонах плавления и смешения цельные гильзы из сплава Cr26MoV (толщина >10 мм, твёрдость HRC 60+). В жёстких условиях с 80 % CaCO₃ срок службы наших цилиндров обычно в 2–3 раза больше, чем у стандартных биметаллических, что значительно снижает скрытые затраты на простои при заменах.
Мне не хватает производительности на нынешнем двухшнековом экструдере. Действительно ли поможет трёхшнековый (SAT-T)?
Безусловно. Трёхшнековый экструдер имеет три зоны зацепления, расположенные в одну линию, что вдвое увеличивает площадь сдвига по сравнению с двухшнековым. Это позволяет добиться лучшей пластикации при меньшем отношении L/D и более низкой температуре. Данные эксплуатации показывают, что при производстве высоконаполненного суперконцентрата серия SAT-T даёт на 30–50 % большую производительность, чем двухшнековый экструдер того же типоразмера, при меньшем удельном энергопотреблении, поэтому она особенно подходит для низкомаржинального массового производства наполненных марок.
Как вы решаете проблему выхода расплава в дегазационное отверстие и сбоев дозирования при сверхвысоком наполнении 85 %?
Это типичная проблема захвата воздуха порошком. Тонкодисперсные порошки содержат много воздуха, который образует воздушную пробку при подаче прямо в основную горловину. Наше решение:
- применять раздельное дозирование, подавая основную часть порошка через двухшнековый боковой питатель CWS;
- боковой питатель имеет специальную механическую конструкцию обратного отвода воздуха, благодаря которой воздух выходит в обратном направлении, пока порошок принудительно подаётся в экструдер. Это ключ к наполнению 85 %.
Как вы обеспечиваете диспергирование и минимум «рыбьих глаз» в суперконцентрате для выдувной плёнки?
«Рыбьи глаза» обычно вызваны агломерацией наполнителя или неравномерной пластикацией носителя. Помимо достаточного крутящего момента оборудования, мы уделяем особое внимание конфигурации шнеков. Рекомендуем большое отношение L/D 52:1 и не менее трёх групп кулачковых блоков со смещением. Кроме того, система глубокой вакуумной дегазации в 10-й зоне полностью удаляет следы влаги и летучих — это главная гарантия от прорывов рукава при выдуве плёнки.
Справляется ли ваше оборудование с тальком? Тальк очень лёгкий, и его трудно дозировать.
Насыпная плотность талька крайне низкая (0,3–0,5 г/см³), и это действительно серьёзная задача для системы дозирования. Специально для талька мы оснащаем линии принудительными или боковыми питателями с функцией деаэрации. Наши реализованные проекты подтверждают, что с этими решениями даже ультратонкий тальк дисперсностью 3000 меш стабильно перерабатывается при высокой степени наполнения.
Оборудование должно быть не только удобным в работе, но и простым в обслуживании. Как организован ваш сервис?
Мы понимаем, во что обходится простой. Оборудование USEON построено по стандартизированному модульному принципу с высокой взаимозаменяемостью запасных частей (например, шнековых элементов и нагревателей). У нас есть сервисные центры на ключевых мировых рынках, и мы предлагаем удалённую диагностику через ПЛК. Часто неисправность удаётся определить по удалённым данным ещё до приезда инженера на объект, что помогает быстро возобновить производство.
Статьи и оборудование
База знаний · Наполненный суперконцентрат
Суперконцентрат на основе ПП с 80–85 % наполнителя: как добиться стабильного компаундирования при высокой производительности
Порошок, раздельное дозирование, почему для ПП важно L/D 52 и дегазация при наполнении выше 80 %.
 Читать статью
Похожие материалы
 База знаний
Руководство по компаундированию и экструзии полипропилена (ПП): производство, переработка и рециклинг
Наполнители, армирование и переработка ПП.
 База знаний
Компаундирование, экструзия и грануляция ПЭ: применения, рецептуры и выбор экструдера
Применения, рецептуры и экструзионные решения для ПЭ.
 Оборудование
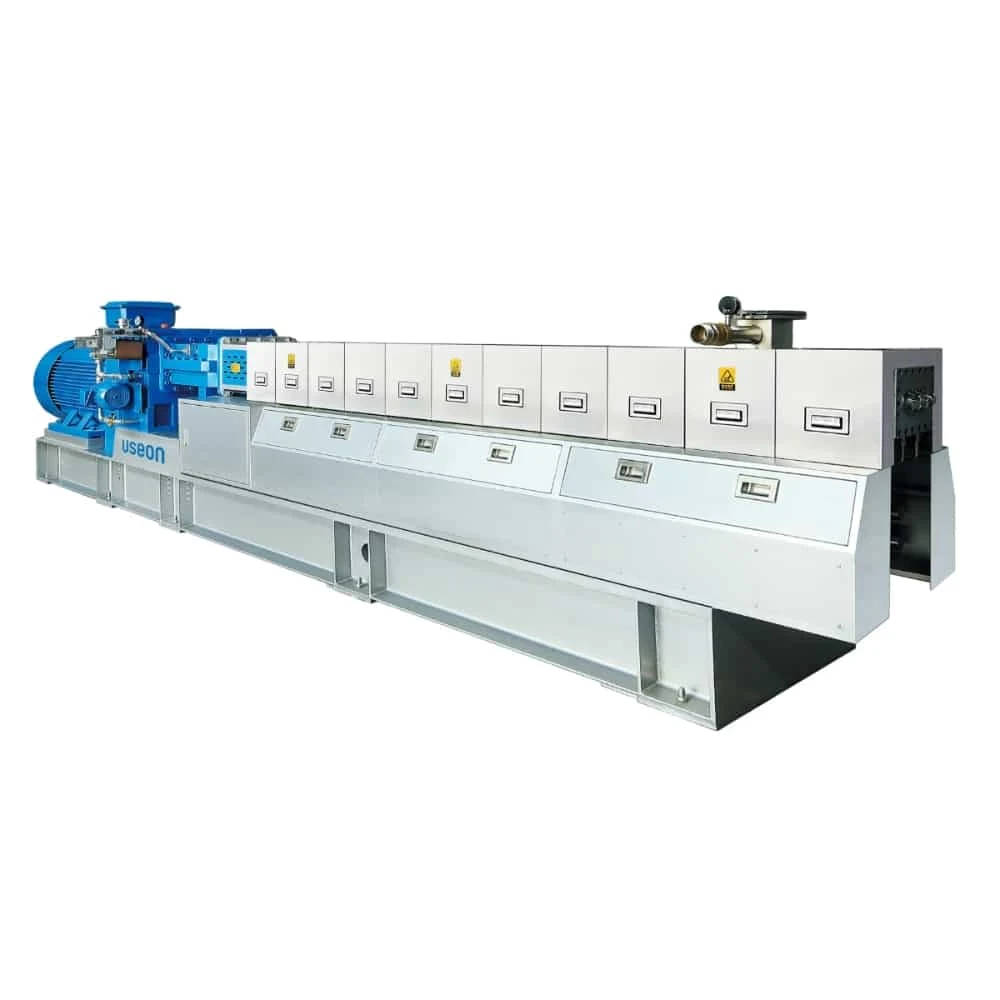
Параллельный трёхшнековый экструдер SAT-T
Три шнека в ряд для высокой производительности при большом наполнении.
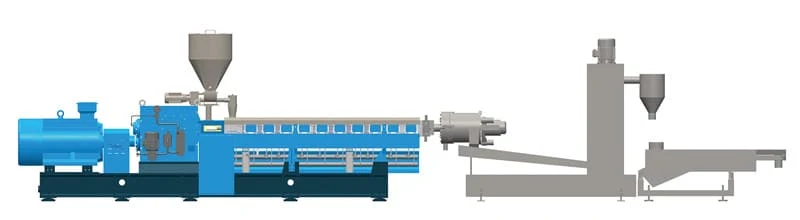 Грануляция
Система грануляции с водяным кольцом
Горячая резка на торце фильеры для высоконаполненных ПЭ / ПП.
Запросить цену
Укажите тип наполнителя, его дисперсность и содержание, полимер-носитель и конечный продукт. Мы подберём дозирование, экструдер и грануляцию как единую систему. До заказа можно провести испытания вашей рецептуры на нашей лабораторной линии.
- 01Рецептура, наполнение и применение
- 02Дозирование, экструдер и грануляция
- 03Лабораторные испытания вашей рецептуры по запросу

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.