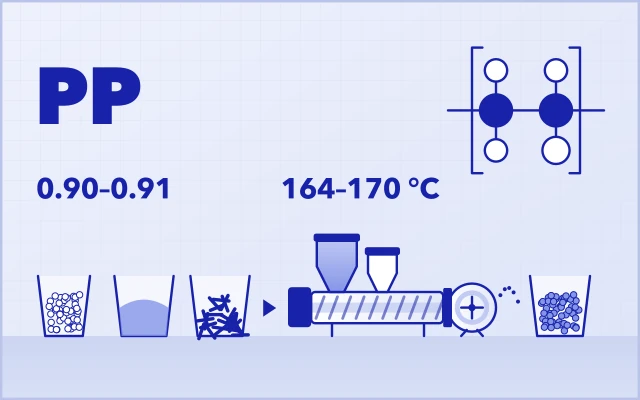
При компаундировании модифицированных пластиков увеличение содержания карбоната кальция (CaCO₃) в матрице полипропилена (ПП) с 75 % до 80 % — и далее к 85 % — это не простая постепенная корректировка, а принципиальная технологическая задача.
В отличие от ПЭ, молекулярные цепи ПП значительно чувствительнее к термодеструкции под действием сдвига. При сверхвысоком наполнении избыточное локальное сдвиговое тепловыделение легко вызывает разрыв цепей, что приводит к аномальному росту ПТР, нестабильной прочности расплава, проблемам при грануляции и даже обрывам стренг.
Опираясь на обширный опыт промышленных поставок USEON, в этой статье мы системно разбираем инженерную логику стабильного компаундирования сверхвысоконаполненного ПП по четырём определяющим направлениям: материалы, стратегия дозирования, конструкция шнеков и управление процессом.
Почему наполнение ПП выше 80 % принципиально сложно
Когда содержание наполнителя превышает 80 %, рецептура переходит в экстремальный режим:
- Полимер становится минорной фазой (< 20 %).
- Расплав должен смачивать, обволакивать и транспортировать огромный объём минеральных частиц.
- Внутреннее трение и сдвиговое тепловыделение растут экспоненциально.
В таких условиях традиционная логика компаундирования, работающая для ПЭ или умеренно наполненного ПП, часто не срабатывает. Стабильность достигается уже не «усилением сдвига», а контролем того, как и где генерируется энергия сдвига.
Подготовка материалов: важен не только размер частиц
Успешная переработка высоконаполненного ПП начинается задолго до того, как порошок попадёт в экструдер. Помимо номинальной крупности (в меш) стабильность процесса решающим образом определяют три характеристики порошка.
Гранулометрический состав и маслоёмкость
Для систем на основе ПП обычно рекомендуется молотый карбонат кальция с D50 ≈ 2–4 мкм. Ультратонкие порошки могут повышать жёсткость, но их чрезвычайно высокая удельная поверхность резко увеличивает маслоёмкость (по ДОФ). Это значительно повышает вязкость расплава и часто приводит к перегрузке главного двигателя по крутящему моменту.
Качество поверхностной обработки
При содержании наполнителя выше 80 % эффективная поверхностная обработка становится не желательной, а обязательной.
- Необработанный CaCO₃ плохо совместим с неполярным ПП, что вызывает сильное внутреннее трение, быстрый износ шнеков и низкие механические свойства.
- Правильно обработанный порошок (стеариновая кислота или алюминатные аппреты, степень покрытия > 98 %) значительно снижает вязкость системы и тепловыделение от трения — это физическая основа сверхвысокого наполнения без деструкции.
Сыпучесть порошка
Тонкодисперсные порошки CaCO₃ склонны к сводообразованию. Если угол естественного откоса превышает ~45°, обычная подача одношнековым питателем становится ненадёжной.
Для таких систем необходим двухшнековый весовой (гравиметрический) дозатор с вертикальной мешалкой и сводообрушителем, обеспечивающий точность и непрерывность подачи.
Стратегия дозирования: почему раздельная подача обязательна
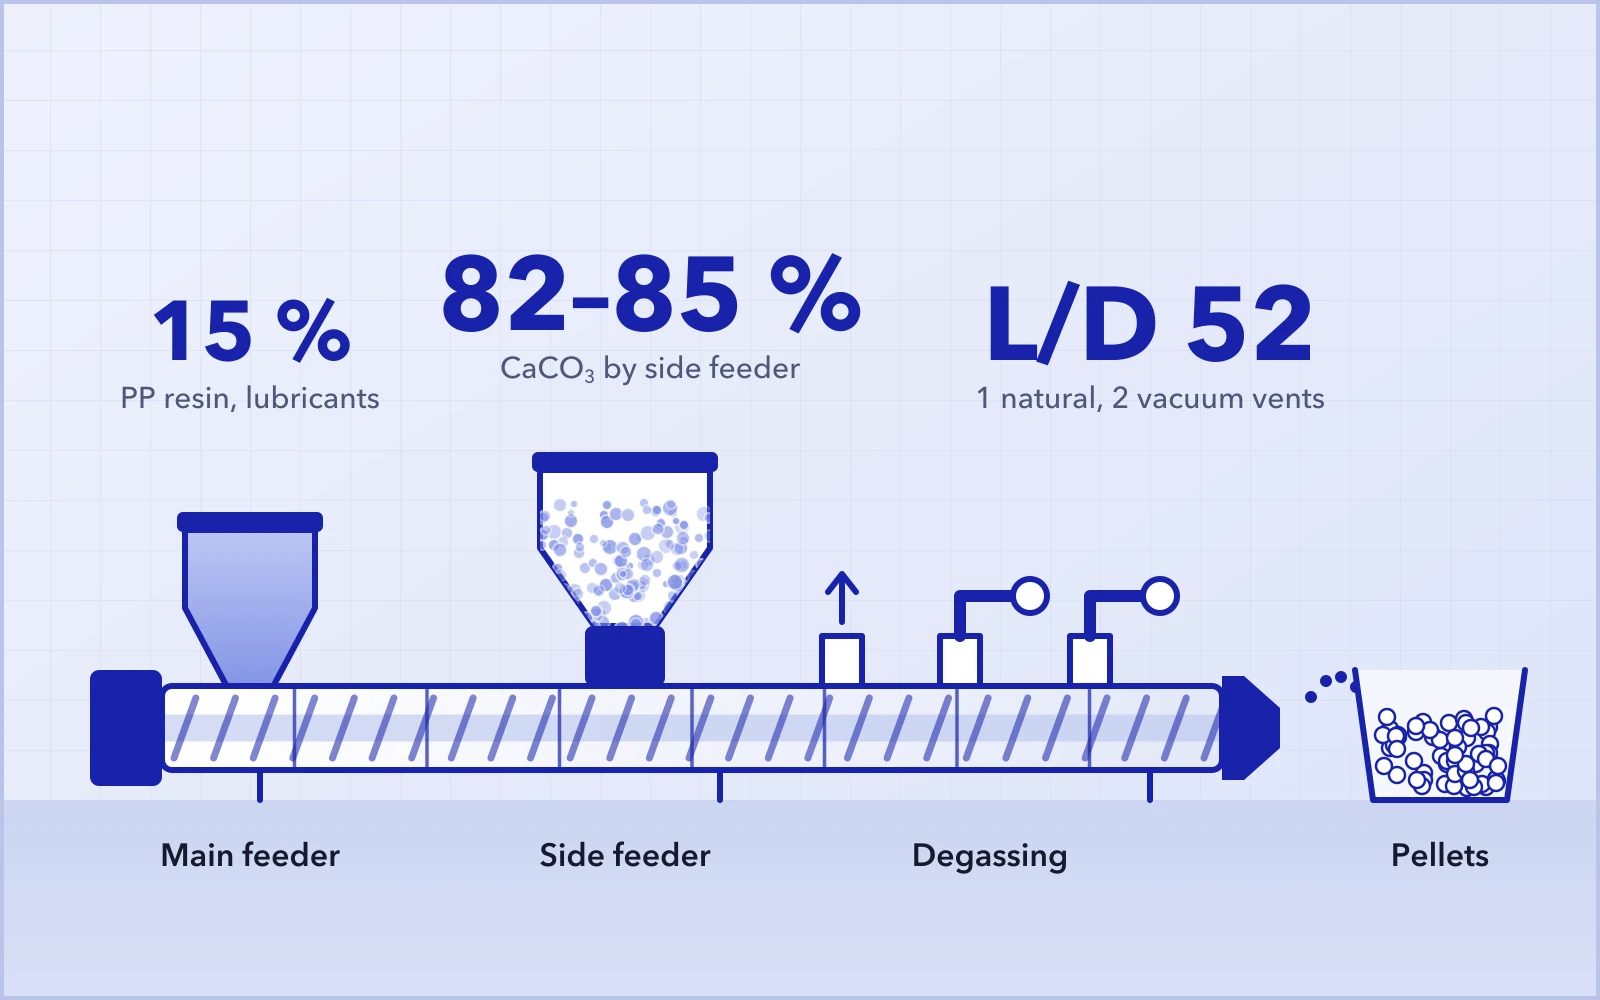
Для экстремальных рецептур, например ПП 15 % + CaCO₃ 82–85 % + добавки, попытка подавать всё в одну точку — распространённая и дорогостоящая ошибка.
Рекомендуемая схема раздельной подачи
Основной питатель
- Состав: 100 % смолы ПП + внутренние/внешние смазки (ПП-воск, EBS).
- Инженерная логика: ПП должен полностью расплавиться и образовать непрерывную низковязкую фазу-носитель до ввода порошка. Раннее добавление смазок помогает подавить тепловыделение от трения при последующем смешении.
Боковой питатель
- Состав: 100 % минерального наполнителя, вводимого в середину цилиндра (обычно в зоны 4–5).
- Преимущество: на этом участке полностью расплавленный ПП быстро смачивает порошок, предотвращая разрушительное сухое трение минеральных частиц о шнековые элементы.
Удаление воздуха при боковой подаче
Объём захваченного воздуха в ультратонком порошке CaCO₃ может превышать 70 % его кажущегося объёма. Боковой питатель с вентилируемой внутренней гильзой обеспечивает обратный отвод воздуха через загрузочное отверстие, предотвращая нестабильность давления и обратный выброс материала.
Логика конструкции шнеков: почему для ПП важно L/D 52
Технологическое температурное окно у ПП уже, чем у ПЭ. Поэтому конфигурация шнеков должна сочетать достаточное диспергирование со строгим контролем температуры. Платформа L/D 52 даёт более длинный и лучше управляемый путь переработки материала.
Зона плавления
Используйте транспортирующие элементы с большим шагом в сочетании с кулачковыми блоками 30°/60° для быстрого и равномерного плавления ПП без избыточного сдвига.
Зона смешения и диспергирования (после бокового питателя)
- ЭлементыКулачковые блоки 45° (KB45/5/42) и зубчатые смесительные элементы ZME/SME.
- Основной принципДистрибутивное смешение вместо агрессивного диспергирующего сдвига. Зубчатые элементы многократно разделяют и перераспределяют агломераты, обеспечивая равномерное диспергирование без локальных скачков температуры.
- ВниманиеСледует избегать избыточного применения кулачковых блоков 90°: они значительно увеличивают сдвиговое тепловыделение и ускоряют молекулярную деструкцию ПП.
Стратегия дегазации
L/D 52 позволяет разместить 2–3 зоны дегазации, обычно:
- 1 зона атмосферной дегазации
- 2 зоны вакуумной дегазации (разрежение ≥ –0,08 МПа)
Эффективная дегазация удаляет остаточный воздух и низкомолекулярные летучие вещества, обеспечивая плотные гранулы без пор.
Когда двухшнековый экструдер достигает предела: преимущества трёхшнековой технологии
Когда содержание наполнителя в ПП приближается к 85 % или требования к диспергированию становятся крайне жёсткими (например, у суперконцентратов с жёсткими требованиями к показателю FPV — росту давления на фильтре), обычные двухшнековые системы могут подойти к своим физическим пределам. В таких случаях конструктивное решение даёт трёхшнековая схема.
Конструктивные преимущества
- Несколько зон зацепления: более высокая эффективная частота сдвига за один оборот.
- Низкотемпературное диспергирование: интенсивное обновление поверхности обеспечивает эффективное диспергирование при меньшей частоте вращения шнеков и более низкой температуре расплава.
Промышленные сравнения показывают, что при одинаковом крутящем моменте трёхшнековые системы позволяют снизить температуру расплава на 10–15 °C в рецептурах ПП + 84 % CaCO₃ и тем самым в значительной мере избежать деструкции полимерных цепей.
Проверенные промышленные применения
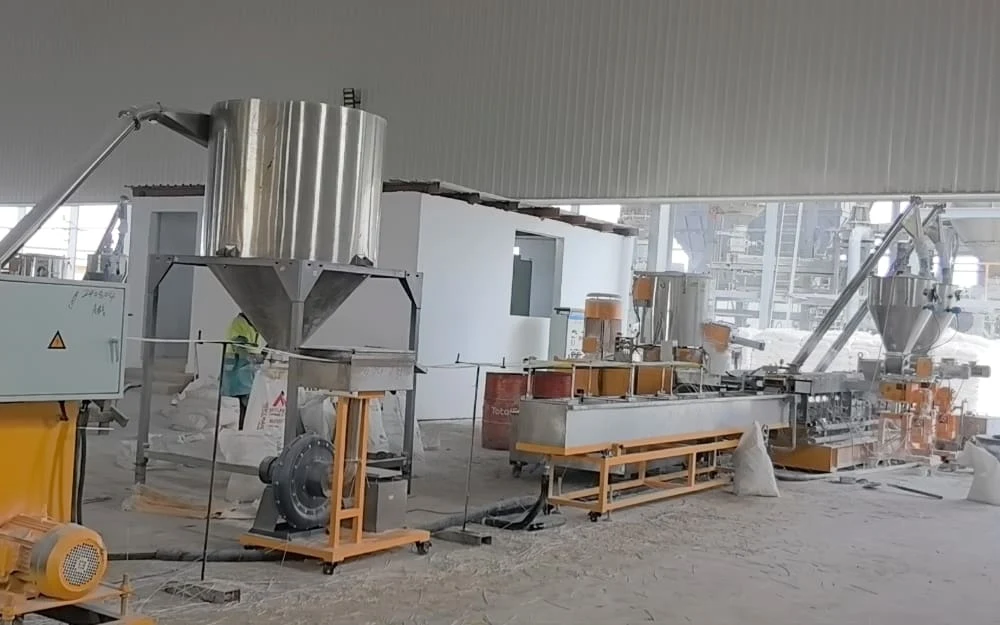
Приведённые ниже данные получены на промышленных линиях USEON, работающих длительное время, и отражают стабильные показатели серийного производства.
| Регион | Конфигурация | Рецептура | Ключевые параметры | Результат |
|---|---|---|---|---|
| Китай | Трёхшнековый 75 (L/D 52) | ПП + 84 % CaCO₃ | Раздельная подача · вакуум –0,09 МПа | Отличное диспергирование, гладкая поверхность гранул. |
| Гонконг, Китай | Двухшнековый 75 (L/D 52) | ПП + 83 % CaCO₃ | 800 об/мин · две зоны вакуумной дегазации | Эталон высокой производительности. |
| Танзания | Двухшнековый 65 (L/D 52) | ПП + 81,5 % CaCO₃ | Гравиметрическое дозирование | Стабильная непрерывная работа при высокой температуре окружающей среды. |
| Турция | Двухшнековый 65 (L/D 48) | ПП + 80 % CaCO₃ | Грануляция с водяным кольцом | Улучшенная целостность и форма гранул. |
Вопросы инженеров: типичные проблемы высокого наполнения ПП
Почему при сверхвысоком наполнении аномально растёт ПТР?
Это явный признак термодеструкции ПП (разрыва цепей) из-за избыточного сдвигового тепловыделения.
Что делатьСократите число агрессивных сдвиговых элементов (например, кулачковых блоков 90°), снизьте температуру в средней части цилиндра и увеличьте долю внешней смазки.
Почему при наполнении от 80 % боковая подача обязательна?
При экстремальном содержании порошка одношнековый питатель не способен преодолеть противодавление воздуха. Двухшнековые боковые питатели принудительно продвигают порошок вперёд и одновременно отводят воздух через вентилируемую гильзу.
Как устранить «сдвоенные» (слипшиеся) гранулы и «хвосты»?
ПП быстро кристаллизуется, но высокое наполнение снижает прочность расплава, из-за чего стренги рвутся или слипаются.
Что делатьОтрегулируйте зазор ножей гранулятора с водяным кольцом (< 0,05 мм), оптимизируйте температуру торца фильеры, чтобы не допустить застывания отверстий, и следите, чтобы охлаждающая вода не была слишком холодной (во избежание резкого охлаждения).
Шнеки изнашиваются слишком быстро (элементы меняют каждые несколько месяцев). Это нормально?
При переработке составов с 80 %+ CaCO₃ стандартная азотированная сталь быстро изнашивается.
Что делатьПерейдите на биметаллические износостойкие элементы (например, WR13 или порошковые материалы горячего изостатического прессования, HIP) в зонах смешения. Их ресурс обычно в 3–5 раз выше, чем у стандартной стали.
Почему в гранулах образуются внутренние поры?
Обычно причина — недостаточная дегазация захваченного воздуха или влаги, содержащейся в порошке.
Что делатьОбеспечьте разрежение ≥ –0,08 МПа, используйте L/D 52 для более продолжительной атмосферной дегазации и проверьте, не засорена ли вентиляция бокового питателя.
В чём конкретное преимущество трёхшнекового экструдера (SAT-T) перед двухшнековым?
Главное преимущество — «низкотемпературное диспергирование».
ПояснениеБлагодаря дополнительным зонам зацепления трёхшнековый экструдер обеспечивает такое же диспергирование термочувствительного ПП при меньшей частоте вращения и более низкой температуре расплава. Это оптимальное решение, если критически важно сохранить молекулярную массу ПП.
Вывод: высокое наполнение ПП требует системного инженерного подхода
Компаундирование сверхвысоконаполненного ПП не решается одним лишь увеличением крутящего момента. Оно требует согласованной оптимизации характеристик порошка, стратегии дозирования, геометрии шнеков и температурного режима.
Высокомоментные платформы, увеличенное L/D и инженерная проработка шнеков под конкретное применение делают стабильное компаундирование ПП с содержанием наполнителя выше 80–85 % управляемым и воспроизводимым промышленным процессом.