Один и тот же двухшнековый экструдер класса 75 на одном продукте может давать значительно большую производительность, чем на другом. С некоторыми рецептурами увеличение подачи быстро меняет температуру расплава, давление или качество продукта.
В цеху часто спрашивают: ток главного двигателя ещё далёк от предела — почему же линия не может выпускать больше?
Мощность двигателя, крутящий момент и частота вращения шнеков, безусловно, важны. Но стабильная производительность линии с двухшнековым экструдером никогда не определяется одним параметром. Полезнее спросить: какой участок линии первым уходит от установившегося стабильного режима при увеличении подачи?
Универсальной причины ограничения производительности не существует. Определите участок, который первым достигает технологического или аппаратного предела, и ищите причину в этом направлении
01Экструдер ещё работает, но стабильная производительность может быть уже на пределе
Не определяйте предел производительности только по тому, сработала ли аварийная сигнализация. Даже когда ток главного двигателя в допустимых пределах, производительность может уже ограничивать другой участок линии:
- давление перед фильерой/головкой начинает расти непропорционально по сравнению с прежним стабильным трендом;
- фактическая температура расплава продолжает расти, меняя термическую историю материала;
- экструдер продолжает работать, но начинают колебаться диспергирование, цвет, внешний вид или ключевые свойства;
- первыми теряют стабильность питание, дегазация, фильтрация, грануляция или охлаждение.
В этот момент вопрос лишь о том, какой запас остался у экструдера, может скрыть настоящее узкое место. Для заказчика полезная производительность — это непрерывный выпуск продукции, соответствующей спецификации, а не просто максимальная подача, при которой машина ещё работает.
02Зафиксируйте стабильный базовый режим для текущего продукта
Если процесс уже нестабилен, трудно понять, какой параметр первым меняется после увеличения подачи. Прежде чем проверять более высокую производительность, запишите режим, в котором текущий продукт выпускается стабильно.
- фактическую подачу и частоту вращения шнеков;
- ток главного двигателя, нагрузку двигателя или загрузку по крутящему моменту (%) — по показаниям машины;
- температуры зон и состояние охлаждения; при возможности — фактическую температуру расплава;
- давление перед фильерой/головкой, вакуумную дегазацию, истечение расплава и состояние грануляции;
- ключевые показатели качества продукта: диспергирование, цвет, внешний вид, механические свойства.
Задача не в том, чтобы найти универсальный набор «стандартных параметров», а в том, чтобы получить надёжный базовый режим для данной линии, данной рецептуры и данного продукта.
03Увеличивайте подачу ступенчато и следите за трендами
В пределах, допустимых по безопасности оборудования и качеству продукции, увеличивайте подачу небольшими шагами. После каждой корректировки дождитесь стабилизации процесса и запишите изменения. Не наращивайте подачу непрерывно и не ставьте диагноз линии по одному мгновенному показанию.
Нормальный рост давления, тока двигателя или температуры расплава сам по себе не говорит о проблеме. Важно, изменилось ли соотношение с базовым режимом: становится ли тренд круче? Приближается ли параметр к пределу оборудования, процесса или качества продукции?
04Шесть ранних предупреждающих сигналов и с чего начинать поиск
Параметр, который меняется первым, сам по себе не является первопричиной, но служит важной диагностической подсказкой. Определите, где начинается отклонение, и проверьте соответствующий участок.
Шесть сигналов ниже указывают на шесть приоритетных направлений поиска. Поскольку они могут влиять друг на друга, всегда сравнивайте их с одним и тем же стабильным базовым режимом.
Первым нарушается питаниеПроверьте производительность системы подачи
Порошки с низкой насыпной плотностью, высоконаполненные рецептуры и многокомпонентное дозирование могут вызывать сводообразование, прерывистую подачу, колебания подачи или нехватку производительности бокового питателя. У экструдера может оставаться запас по переработке, но система подачи не в состоянии стабильно подавать материал. Сначала определите, где узкое место — в самом экструдере или в подаче материала.
Первым отклоняется давление расплаваНайдите, где растёт сопротивление потоку
Более высокое давление перед фильерой/головкой при большей производительности само по себе не является отклонением. Главное — растёт ли давление быстрее прежнего базового тренда и не приближается ли оно к допустимому пределу системы фильтрации, головки или фильеры. Давление могут повышать забитая сетка, отложения материала в канале или избыточное сопротивление фильеры. Не считайте, что высокое давление обязательно означает забитую сетку. Давление — это следствие; настоящая задача — найти источник дополнительного сопротивления.
Первой растёт температура расплаваПроверьте подвод механической энергии
Уставка температуры цилиндра — это не фактическая температура расплава. С изменением подачи, частоты вращения шнеков, степени заполнения и давления меняется и термомеханическая история материала. Даже без аварийного сигнала экструдера фактическая температура расплава может уже уходить от стабильного базового значения. У термочувствительных материалов дальнейшее повышение производительности может привести к деструкции, изменению цвета или колебаниям свойств.
Определите, что достигло предела: механические возможности оборудования или перерабатываемость материала при текущих условиях. Корректирующие меры в этих случаях совершенно разные.
Первой ухудшается дегазацияПроверьте профиль плавления, заполнение и дегазацию
Колебания вакуума, изменения в дегазационном отверстии или снижение эффективности дегазации могут указывать на смещение профиля плавления/пластикации, изменение степени заполнения или условий дегазации. Не полагайтесь только на вакуумметр: оценивайте вместе состояние материала, давление и фактическое поведение в зоне дегазации.
Первым меняется качество продуктаПредел производительности может задавать качество
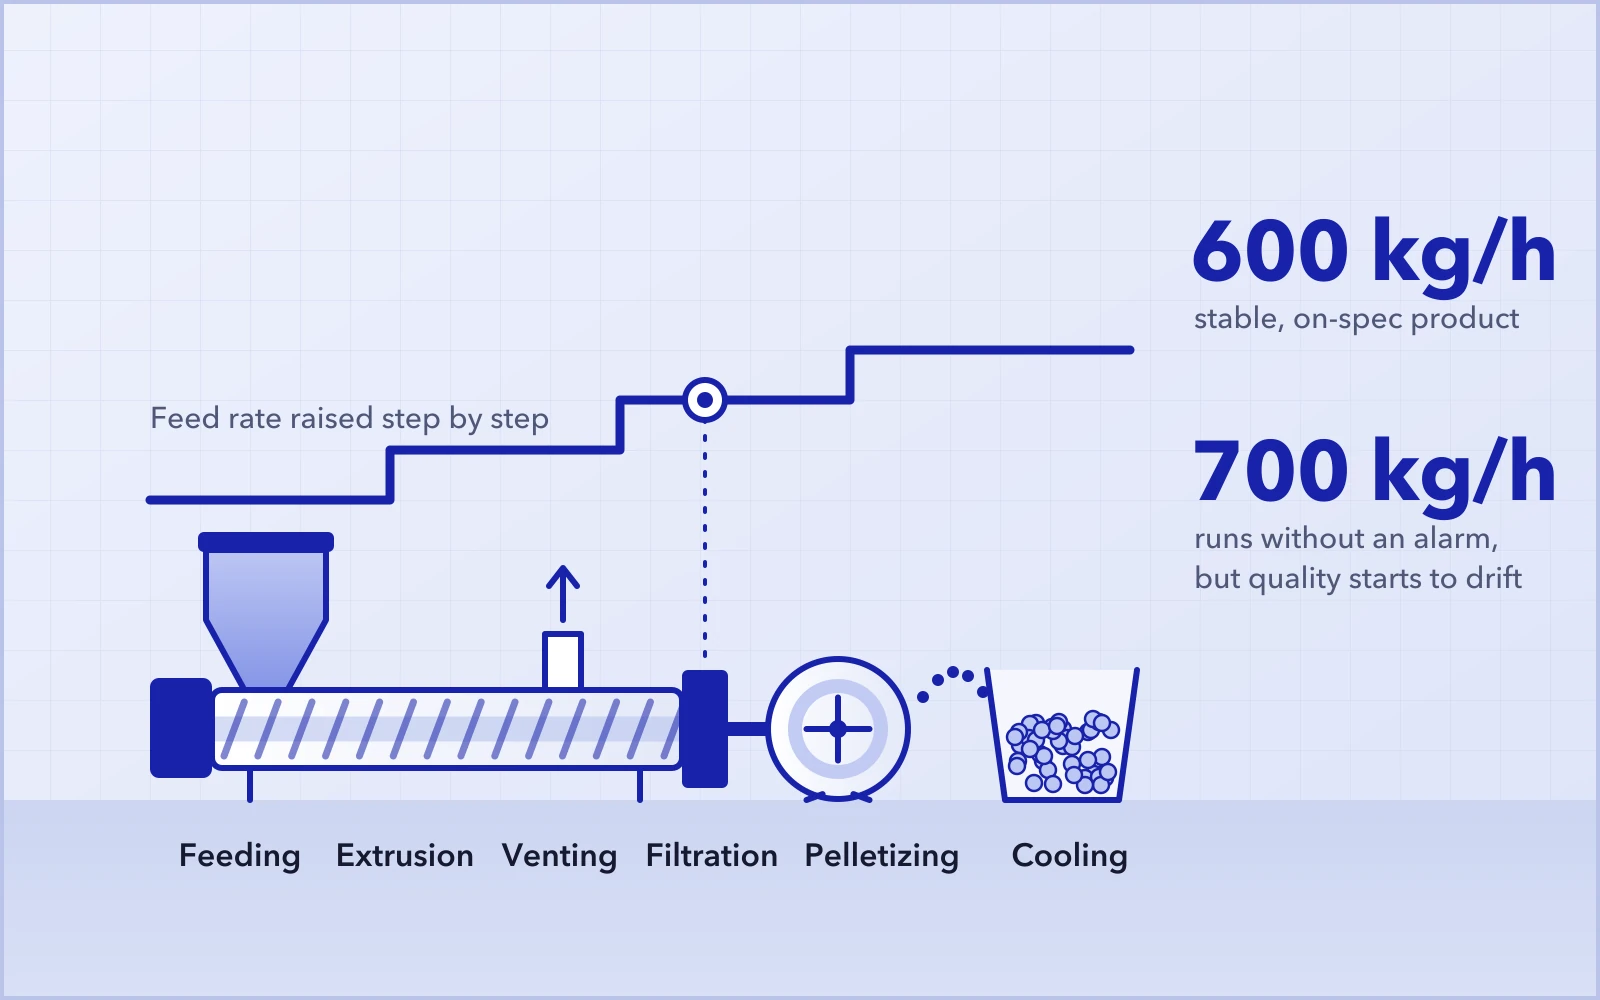
Например, при 600 кг/ч продукт стабилен. При 700 кг/ч машина ещё работает без аварийных сигналов, давление остаётся в допустимых пределах, но диспергирование, цвет, внешний вид или ключевые свойства начинают колебаться. То, что материал можно экструдировать со скоростью 700 кг/ч, не означает, что линия надёжно обеспечивает 700 кг/ч. Эффективная производительность — это та, при которой продукция, соответствующая спецификации, выпускается непрерывно.
Экструдер стабилен, но нестабильны последующие участкиУзкое место может быть после экструдера
Если первыми достигают предела грануляция, охлаждение, транспортировка или упаковка, спорить о том, сколько ещё может дать экструдер, уже бессмысленно. Заказчику нужна стабильная производительность всей линии, поэтому питание, экструзию, дегазацию, фильтрацию, грануляцию, охлаждение и последующие операции нужно оценивать как единую систему.
05Шесть сигналов в виде диагностической таблицы для производства
| Первый изменившийся сигнал | Приоритетное направление поиска | Что подтвердить |
|---|---|---|
| Колебания питания | Производительность подачи, сводообразование, сыпучесть порошка, производительность бокового питателя | Убедиться, что материал стабильно поступает в экструдер |
| Отклонение давления | Сетка/фильтр, проточные каналы, сопротивление головки и фильеры | Не считать, что высокое давление обязательно означает забитую сетку |
| Рост температуры расплава | Механический/сдвиговый разогрев, баланс оборотов шнеков и подачи, конфигурация шнеков | По возможности измерить фактическую температуру расплава |
| Ухудшение дегазации | Профиль плавления, степень заполнения, вакуум и условия дегазации | Отделить проблемы вакуумной системы от проблем состояния материала |
| Колебания качества | Диспергирование, внешний вид, цвет и ключевые свойства | В эффективную производительность засчитывается только продукция, соответствующая спецификации |
| Нестабильность последующих участков | Производительность грануляции, охлаждения, транспортировки и упаковки | Узкое место может быть после экструдера |
Эта таблица не устанавливает первопричину — она лишь помогает сузить область поиска. Определив сигнал, изменившийся первым, проверьте соответствующий участок, а не принимайте корреляцию за причинно-следственную связь.
06Порядок диагностики на производстве: от базового режима до проверки
- Зафиксируйте и запишите полный базовый режим при текущем стабильном производстве;
- увеличивайте подачу небольшими шагами в допустимых пределах, дожидаясь стабилизации процесса после каждого изменения;
- запишите первый параметр или участок, где появилось устойчивое отклонение тренда;
- продолжайте поиск в соответствующем направлении: питание, сопротивление потоку, термомеханика, дегазация, качество или последующие участки;
- подтвердив причину, скорректируйте конфигурацию оборудования или параметры процесса и повторите проверку тем же методом.
07Почему у двух двухшнековых экструдеров класса 75 может быть очень разная производительность?
«75» описывает лишь один размерный параметр машины и сам по себе не определяет фактическую производительность. Даже при одинаковом номинальном диаметре шнека могут различаться свободный объём, допустимый крутящий момент, диапазон частоты вращения шнеков, отношение L/D, конфигурация шнеков, способ подачи, возможности дегазации и состав последующего оборудования.
Ещё важнее, что при разных материалах и требованиях к продукту первым ограничивающим фактором могут становиться разные участки. Без конкретной рецептуры и режима работы вопрос «Какова стандартная производительность двухшнекового экструдера класса 75?» редко даёт ответ, имеющий реальную инженерную ценность.
Заключение
Прежде чем повышать производительность, найдите, что первым достигает предела
Универсального ответа на вопрос об ограничении производительности двухшнекового экструдера нет. Ограничение может быть в экструдере, подаче, давлении или температуре расплава. У машины может ещё оставаться механический запас, а качество продукта уже достигло предела, — или настоящее узкое место находится после экструдера.
Надёжнее начать со стабильного базового режима, ступенчато увеличивать подачу, найти первый параметр или участок с явным отклонением тренда, а затем проверить причину в этом направлении.
Запас у основного экструдера ещё не означает запаса у всей линии. Участок, который первым достигает предела, скорее всего, и является текущим узким местом по производительности.
Если на вашей линии с двухшнековым экструдером производительность упирается в предел, растёт температура расплава, давление отклоняется от нормы или нестабильно диспергирование, сообщите нам данные о материале, конфигурации оборудования и режиме работы. Чем полнее технологические данные, тем точнее можно определить ограничивающий фактор.