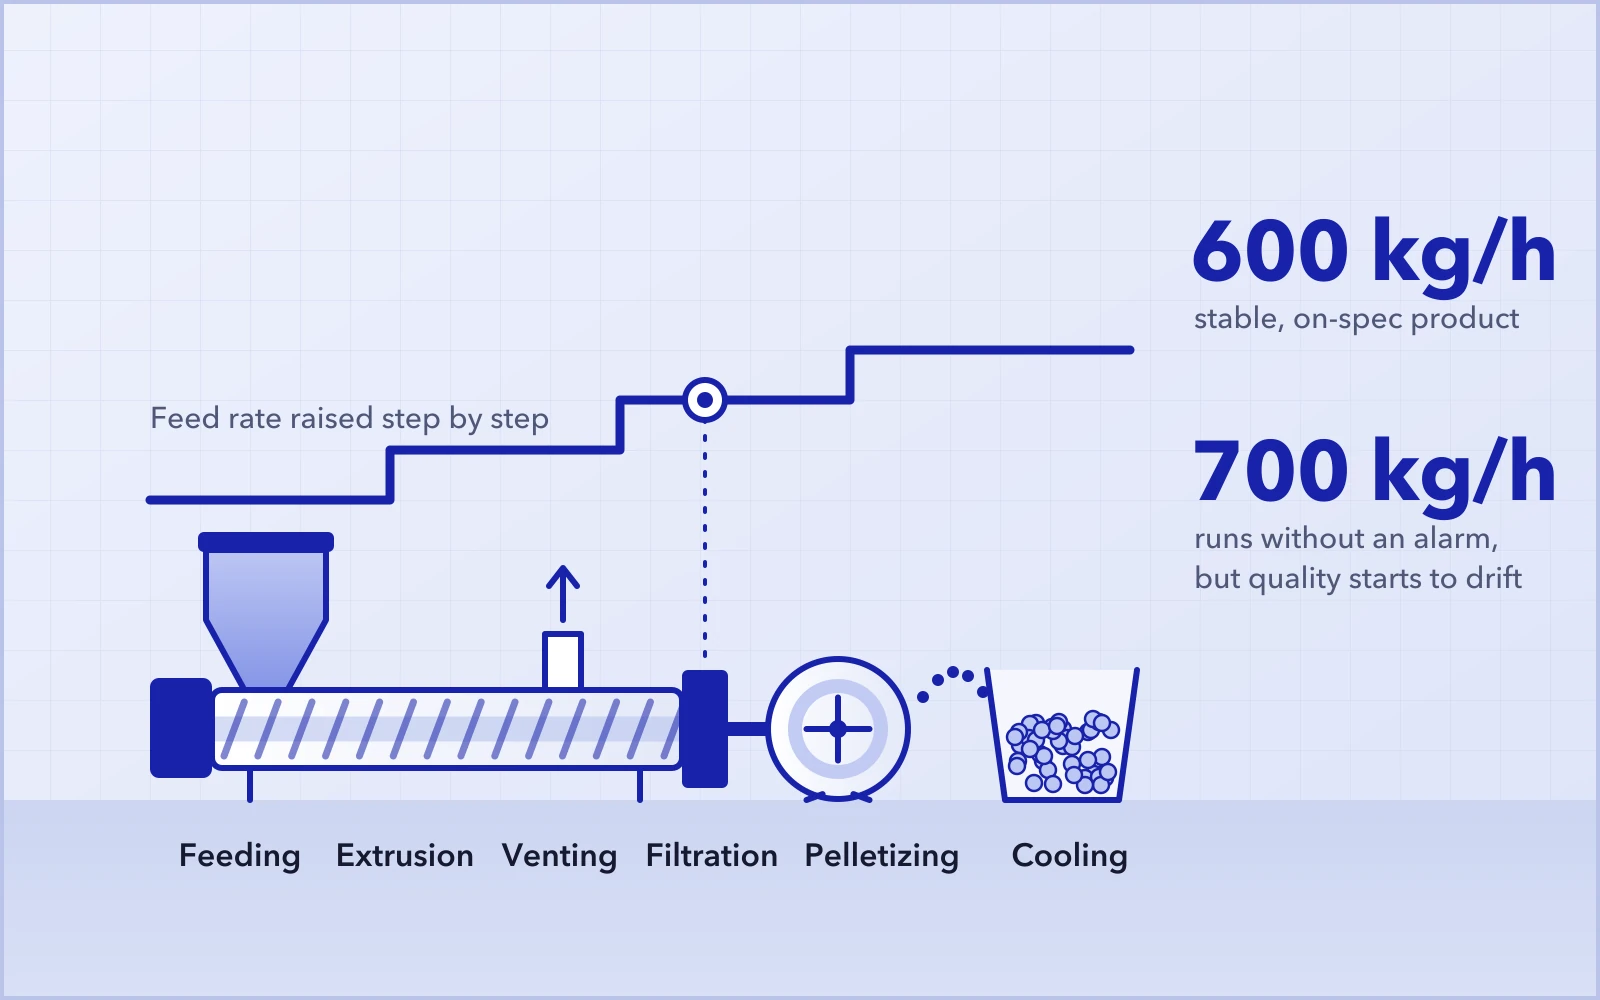
یک اکسترودر دوماردون کلاس ۷۵ میتواند با یک محصول ظرفیت تولید بسیار بیشتری نسبت به محصولی دیگر داشته باشد. در برخی فرمولاسیونها، افزایش نرخ تغذیه بهسرعت دمای مذاب، فشار یا کیفیت محصول را تغییر میدهد.
پرسشی رایج در سالن تولید این است: جریان موتور اصلی هنوز بسیار پایینتر از حد مجاز است، پس چرا خط نمیتواند بیشتر تولید کند؟
توان موتور، گشتاور و سرعت ماردون همگی اهمیت دارند. اما ظرفیت تولید پایدار یک خط اکستروژن دوماردون هرگز تنها با یک پارامتر تعیین نمیشود. پرسش مفیدتر این است: با افزایش نرخ تغذیه، کدام بخش خط نخستین بخشی است که از شرایط پایدار تثبیتشده فاصله میگیرد؟
گلوگاه ظرفیت تولید علت همگانی و واحدی ندارد. نخستین بخشی را که به حد فرایندی یا تجهیزاتی میرسد شناسایی کنید و سپس عیبیابی را در همان جهت پیش ببرید
۰۱اکسترودر هنوز کار میکند، اما ظرفیت تولید پایدار ممکن است به حد خود رسیده باشد
حد ظرفیت تولید را فقط با این معیار که دستگاه آلارم داده یا نه تعریف نکنید. حتی وقتی جریان موتور اصلی هنوز در محدودهٔ مجاز است، ممکن است بخش دیگری از خط از قبل ظرفیت را محدود کرده باشد:
- فشار قالب/سر قالب نسبت به روند پایدار قبلی بهطور نامتناسبی شروع به افزایش میکند؛
- دمای واقعی مذاب پیوسته افزایش مییابد و تاریخچهٔ حرارتی ماده را تغییر میدهد؛
- اکسترودر همچنان کار میکند، اما پخش، رنگ، ظاهر یا خواص کلیدی شروع به نوسان میکنند؛
- تغذیه، هواگیری، فیلتراسیون، گرانولسازی یا خنککاری زودتر از بقیه ناپایدار میشود.
در این مرحله، اگر فقط بپرسید اکسترودر چقدر ظرفیت اضافه دارد، ممکن است گلوگاه واقعی پنهان بماند. برای مشتری، ظرفیت تولید مفید یعنی تولید پیوستهٔ محصول مطابق مشخصات، نه صرفاً بالاترین نرخ تغذیهای که دستگاه هنوز با آن کار میکند.
۰۲برای محصول فعلی یک خط مبنای پایدار تعیین کنید
اگر فرایند از قبل ناپایدار باشد، تشخیص اینکه پس از افزایش نرخ تغذیه کدام متغیر زودتر تغییر میکند دشوار است. پیش از آزمودن ظرفیت تولید بالاتر، شرایط کاری را که محصول فعلی در آن بهطور پایدار تولید میشود ثبت کنید.
- نرخ تغذیهٔ واقعی و سرعت ماردون؛
- جریان موتور اصلی، بار موتور یا بار گشتاور (%)، با همان مقداری که دستگاه نمایش میدهد؛
- دمای نواحی و وضعیت خنککاری؛ در صورت امکان، دمای واقعی مذاب را ثبت کنید؛
- فشار قالب/سر قالب، هواگیری خلأ، تخلیه و وضعیت گرانولسازی؛
- شاخصهای کلیدی کیفیت محصول مانند پخش، رنگ، ظاهر و خواص مکانیکی.
هدف یافتن یک مجموعهٔ همگانی از «پارامترهای استاندارد» نیست. هدف تعیین یک خط مبنای قابل اتکا برای همین خط، همین فرمولاسیون و همین محصول است.
۰۳نرخ تغذیه را گامبهگام افزایش دهید و روندها را زیر نظر بگیرید
در محدودهٔ ایمنی تجهیزات و کیفیت محصول، نرخ تغذیه را در گامهای کوچک افزایش دهید. پس از هر تنظیم صبر کنید تا فرایند پایدار شود و سپس تغییرات را ثبت کنید. نرخ تغذیه را پیوسته بالا نبرید و خط را بر اساس یک قرائت لحظهای عیبیابی نکنید.
افزایش عادی فشار، جریان موتور یا دمای مذاب بهخودیخود نشانهٔ مشکل نیست. مهم این است که آیا رابطه با خط مبنا تغییر کرده است: آیا روند تندتر میشود؟ آیا پارامتری به سمت حد تجهیزات، فرایند یا کیفیت محصول حرکت میکند؟
۰۴شش نشانهٔ هشدار زودهنگام و نخستین نقطه برای عیبیابی
نخستین متغیری که تغییر میکند بهتنهایی علت اصلی نیست، اما سرنخ تشخیصی مهمی است. مشخص کنید انحراف از کجا آغاز میشود و سپس بخش مربوط را بررسی کنید.
شش نشانهٔ زیر به شش جهت اولویتدار برای عیبیابی اشاره دارند. از آنجا که این نشانهها میتوانند بر هم اثر بگذارند، همیشه آنها را با همان خط مبنای پایدار مقایسه کنید.
ابتدا تغذیه ناپایدار میشودظرفیت تغذیهٔ بالادست را بررسی کنید
پودرهای با چگالی ظاهری پایین، فرمولاسیونهای با درصد فیلر بالا و تغذیهٔ چندجزئی میتوانند باعث پلزدن، تخلیهٔ متناوب، نوسان نرخ تغذیه یا کمبود ظرفیت فیدر جانبی شوند. ممکن است اکسترودر هنوز ظرفیت فرآوری داشته باشد، اما سیستم بالادست نتواند مواد را بهطور پیوسته برساند. ابتدا مشخص کنید گلوگاه در خود اکسترودر است یا در تغذیهٔ مواد.
ابتدا فشار مذاب منحرف میشودبیابید مقاومت جریان در کجا افزایش مییابد
بالاتر بودن فشار قالب/سر قالب در ظرفیت تولید بالاتر بهخودیخود غیرعادی نیست. نکتهٔ کلیدی این است که آیا فشار سریعتر از روند خط مبنای قبلی بالا میرود یا به حد مجاز سیستم فیلتراسیون، سر قالب یا قالب نزدیک میشود. گرفتگی توری، تجمع مواد در مسیر جریان یا مقاومت بیش از حد قالب همگی میتوانند فشار را بالا ببرند. فرض نکنید فشار بالا یعنی توری مسدود شده است. فشار نتیجه است؛ کار اصلی یافتن محل مقاومت افزوده است.
ابتدا دمای مذاب بالا میرودورودی انرژی مکانیکی را بررسی کنید
دمای تنظیمی سیلندر همان دمای واقعی مذاب نیست. با تغییر نرخ تغذیه، سرعت ماردون، درجهٔ پرشدگی و فشار، ماده تاریخچهٔ ترمومکانیکی متفاوتی را تجربه میکند. حتی بدون آلارم اکسترودر، ممکن است دمای واقعی مذاب از قبل در حال فاصله گرفتن از خط مبنای پایدار باشد. در مواد حساس به حرارت، افزایش بیشتر ظرفیت تولید میتواند به تخریب، تغییر رنگ یا تغییر خواص بینجامد.
مشخص کنید که آیا تجهیزات به حد فرآوری مکانیکی خود رسیدهاند یا ماده در شرایط فعلی به حد فرآوریپذیری خود رسیده است. اقدامات اصلاحی در این دو حالت بسیار متفاوت است.
ابتدا هواگیری بدتر میشودپروفیل ذوب، درجهٔ پرشدگی و حذف مواد فرار را بررسی کنید
نوسان خلأ، تغییر در دهانهٔ هواگیری یا کاهش عملکرد حذف مواد فرار میتواند نشانهٔ تغییر در پروفیل ذوب/پلاستیکهشدن، درجهٔ پرشدگی یا شرایط حذف مواد فرار باشد. تنها به خلأسنج تکیه نکنید؛ وضعیت ماده، فشار و رفتار واقعی دریچهٔ هواگیری را با هم ارزیابی کنید.
ابتدا کیفیت محصول تغییر میکندکیفیت میتواند حد ظرفیت تولید را تعیین کند
برای مثال، ممکن است محصول در ۶۰۰ کیلوگرم/ساعت پایدار باشد. در ۷۰۰ کیلوگرم/ساعت دستگاه ممکن است هنوز بدون آلارم کار کند و فشار در محدودهٔ مجاز بماند، اما پخش، رنگ، ظاهر یا خواص کلیدی شروع به نوسان کنند. اینکه بتوان مواد را با ۷۰۰ کیلوگرم/ساعت اکسترود کرد به این معنا نیست که خط میتواند ۷۰۰ کیلوگرم/ساعت را بهطور قابل اتکا تولید کند. ظرفیت تولید مؤثر، نرخی است که در آن محصول مطابق مشخصات بهطور پیوسته تولید شود.
اکسترودر پایدار است اما پاییندست ناپایدار میشودممکن است گلوگاه در پاییندست باشد
اگر گرانولسازی، خنککاری، انتقال یا بستهبندی زودتر به حد خود برسد، بحث دربارهٔ اینکه اکسترودر چقدر بیشتر میتواند تولید کند دیگر سودی ندارد. مشتری به ظرفیت پایدار کل خط نیاز دارد؛ بنابراین تغذیه، اکستروژن، هواگیری، فیلتراسیون، گرانولسازی، خنککاری و جابهجایی در پاییندست باید بهعنوان یک سیستم واحد ارزیابی شوند.
۰۵شش نشانه را به جدول عیبیابی در محل تبدیل کنید
| نخستین نشانهای که تغییر میکند | حوزهٔ اولویتدار عیبیابی | آنچه باید تأیید شود |
|---|---|---|
| تغذیه نوسان دارد | ظرفیت تغذیه، پلزدن، جریان پودر، ظرفیت فیدر جانبی | تأیید کنید که مواد بهطور پیوسته وارد اکسترودر میشوند |
| فشار منحرف میشود | توری/فیلتر، کانالهای جریان، مقاومت سر قالب و قالب | فرض نکنید فشار بالا یعنی گرفتگی توری |
| دمای مذاب بالا میرود | گرمایش مکانیکی/برشی، تعادل سرعت ماردون و نرخ تغذیه، پیکربندی ماردون | در صورت امکان دمای واقعی مذاب را اندازه بگیرید |
| هواگیری بدتر میشود | پروفیل ذوب، درجهٔ پرشدگی، شرایط خلأ و حذف مواد فرار | مشکلات سیستم خلأ را از مشکلات وضعیت ماده جدا کنید |
| کیفیت نوسان دارد | پخش، ظاهر، رنگ و خواص کلیدی | فقط محصول مطابق مشخصات، ظرفیت تولید مؤثر به شمار میآید |
| پاییندست ناپایدار میشود | ظرفیت گرانولسازی، خنککاری، انتقال و بستهبندی | ممکن است گلوگاه در پاییندست باشد |
این جدول تشخیص علت اصلی نیست، بلکه نقطهٔ شروعی برای محدود کردن دامنهٔ عیبیابی است. پس از شناسایی نخستین نشانهای که تغییر میکند، به جای آنکه همبستگی را علیت فرض کنید، بخش مربوط را بررسی و تأیید کنید.
۰۶ترتیب عیبیابی در محل: از خط مبنا تا راستیآزمایی
- در شرایط تولید پایدار فعلی، یک خط مبنای کامل تعیین و ثبت کنید؛
- نرخ تغذیه را در محدودهٔ مجاز و در گامهای کوچک افزایش دهید و پس از هر تغییر صبر کنید تا فرایند پایدار شود؛
- نخستین پارامتر یا بخشی را که انحراف پیوستهای از روند نشان میدهد ثبت کنید؛
- عیبیابی را در مسیر تغذیه، مقاومت جریان، رفتار ترمومکانیکی، هواگیری، کیفیت یا پاییندست ادامه دهید؛
- پس از تأیید علت، پیکربندی تجهیزات یا پارامترهای فرایند را تنظیم کنید و با همان روش دوباره آزمایش کنید.
۰۷چرا ظرفیت تولید دو اکسترودر دوماردون کلاس ۷۵ میتواند بسیار متفاوت باشد؟
«۷۵» تنها یکی از ابعاد اندازهٔ دستگاه را توصیف میکند و بهتنهایی نمیتواند ظرفیت تولید واقعی را تعیین کند. حتی با قطر اسمی یکسان ماردون، حجم آزاد، گشتاور مجاز، محدودهٔ سرعت ماردون، نسبت L/D، پیکربندی ماردون، روش تغذیه، ظرفیت هواگیری و پیکربندی پاییندست میتوانند متفاوت باشند.
مهمتر اینکه مواد و مشخصات محصول متفاوت میتوانند بخشهای متفاوتی را به نخستین عامل محدودکننده تبدیل کنند. بدون یک فرمولاسیون و شرایط کاری مشخص، پرسش «ظرفیت تولید استاندارد یک اکسترودر دوماردون کلاس ۷۵ چقدر است؟» بهندرت پاسخی با ارزش مهندسی واقعی به دست میدهد.
جمعبندی
پیش از افزایش ظرفیت تولید، بیابید چه چیزی زودتر به حد خود میرسد
گلوگاه ظرفیت تولید اکسترودر دوماردون پاسخ همگانی ندارد. محدودیت ممکن است در اکسترودر، تغذیه، فشار یا دمای مذاب باشد. ممکن است دستگاه هنوز ظرفیت مکانیکی اضافه داشته باشد، در حالی که کیفیت محصول از قبل به حد خود رسیده است؛ یا ممکن است گلوگاه واقعی در پاییندست باشد.
رویکرد قابل اتکاتر این است که از یک خط مبنای پایدار شروع کنید، نرخ تغذیه را گامبهگام افزایش دهید، نخستین پارامتر یا بخشی را که انحراف روند آشکاری پیدا میکند شناسایی کنید و سپس علت را در همان مسیر بررسی و تأیید کنید.
ظرفیت اضافهٔ اکسترودر اصلی به این معنا نیست که کل خط ظرفیت اضافه دارد. بخشی که زودتر از همه به حد خود میرسد، محتملترین گلوگاه فعلی ظرفیت تولید است.
اگر خط اکستروژن دوماردون شما با گلوگاه ظرفیت تولید، افزایش دمای مذاب، فشار غیرعادی یا پخش ناپایدار روبهروست، جزئیات مواد، پیکربندی تجهیزات و شرایط کاری را در اختیار ما بگذارید. هرچه دادههای فرایند کاملتر باشد، عامل محدودکننده دقیقتر شناسایی میشود.