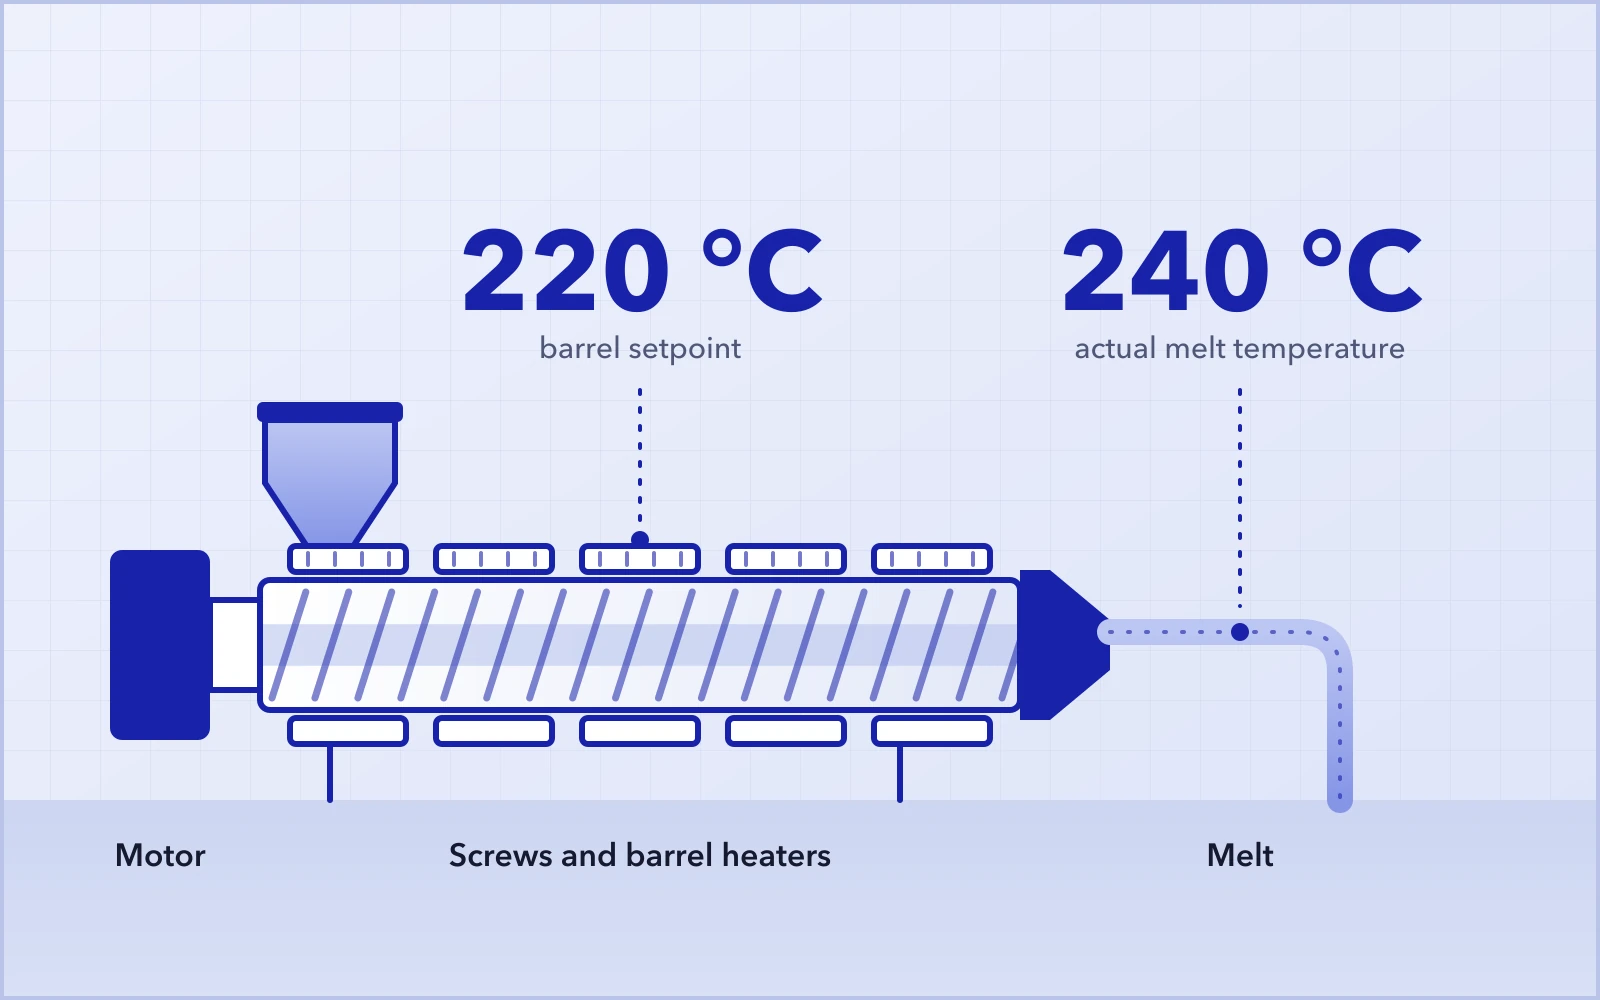
سیلندر روی ۲۲۰°C تنظیم شده است، اما وقتی اکسترودر به کارکرد پایدار میرسد، دمای اندازهگیریشدهٔ مذاب به ۲۳۰°C یا حتی ۲۴۰°C میرسد. در برخی موارد، دمای نواحی پاییندستی سیلندر همچنان بالا میرود. هیترها خاموش شدهاند و سیستم خنککاری کار میکند، اما دما همچنان پایین نمیآید.
نخستین واکنش در سالن تولید معمولاً پایین آوردن دمای تنظیمی سیلندر یا افزایش خنککاری است. اما اگر گرمای اضافی از هیترها نیاید، پایین آوردن نقطهٔ تنظیم بهتنهایی ممکن است اثر محدودی داشته باشد.
نخستین پرسش باید این باشد: این گرما در واقع از کجا میآید؟
دمای تنظیمی سیلندر با دمای واقعی مذاب یکی نیست.
۰۱چرا وقتی سیلندر روی ۲۲۰°C تنظیم شده، دمای مذاب میتواند به ۲۴۰°C برسد؟
سیستم کنترل دما، گرمایش و خنککاری هر ناحیهٔ سیلندر را تنظیم میکند. با این حال، دمای نهایی مذاب به آنچه درون ماردونها بر سر ماده میآید نیز بستگی دارد.
در اکستروژن دوماردون، موتور به طور پیوسته انرژی مکانیکی به ماردونها میدهد. در حالی که پلیمر منتقل، پلاستیکه، مخلوط، برشداده و فشرده میشود و با سطوح اطراف اصطکاک پیدا میکند، بخشی از این انرژی مکانیکی به گرما تبدیل میشود. به این پدیده معمولاً گرمایش مکانیکی یا گرمایش برشی گفته میشود.
حتی پس از آنکه هیترهای سیلندر گرمادهی را متوقف کردهاند، ماردونها ممکن است همچنان به طور پیوسته انرژی مکانیکی به ماده منتقل کنند.
سرعت ماردون و نرخ تغذیه
تغییر سرعت ماردون همزمان چند شرط را تحت تأثیر قرار میدهد، از جمله نرخ برش، درصد پرشدگی ماردون، زمان ماند و انرژی مکانیکی ورودی.
بنابراین این فرض بیش از حد سادهانگارانه است:
سرعت ماردون بالاترجریان موتور بالاتردمای مذاب بالاتر
در برخی مواد با رفتار رقیقشوندگی برشی، افزایش سرعت ماردون ویسکوزیتهٔ ظاهری را کاهش میدهد و ممکن است جریان موتور حتی پایین بیاید. اما در همان حال، نرخ برش بالاتر همچنان میتواند به دمای مذاب بالاتر بینجامد.
از جریان موتور بهتنهایی نمیتوان مقدار گرمای برشی تولیدشده را تعیین کرد.
نرخ تغذیه را هم باید همراه با سرعت ماردون در نظر گرفت. رابطهٔ میان ظرفیت تولید، درصد پرشدگی ماردون، انرژی مکانیکی ویژه و دمای مذاب اغلب از هر پارامتر کاری منفرد مهمتر است.
ماده و فرمولاسیون
پلیمرها و فرمولاسیونهای مختلف به انرژی مکانیکی واکنش متفاوتی نشان میدهند. ویسکوزیته، درصد فیلر، افزودنیها، روانکاری و رفتار کلی فرآوری همگی بر اینکه چه مقدار از انرژی مکانیکی به گرما تبدیل شود اثر میگذارند. بنابراین تغییر در بچ مادهٔ اولیه، سیستم روانکننده یا مقدار فیلر میتواند دمای مذاب را تغییر دهد، حتی اگر تنظیمات دستگاه بدون تغییر بماند.
روانکاری ناکافی ممکن است مقاومت فرآوری و گرمایش مکانیکی را افزایش دهد. با این حال، افزودن پیوستهٔ روانکنندهٔ بیشتر بهندرت راهحلی کامل است. خواص محصول و محدودیتهای فرمولاسیون را نیز باید در نظر گرفت.
پیکربندی ماردون
تعداد، زاویه و چیدمان بلوکهای ورزدهی و سایر المانهای اختلاط مستقیماً بر پلاستیکهشدن، پخش، اختلاط توزیعی و انرژی مکانیکی ورودی اثر میگذارد. پیکربندی ماردون بیش از حد تهاجمی میتواند گرمای بیش از حد تولید کند. از سوی دیگر، پیکربندیای با برش ناکافی ممکن است به ذوب ضعیف یا پخش ناکافی بینجامد.
پیکربندی خوب ماردون آن نیست که بیشترین برش ممکن را ایجاد کند؛ بلکه آن است که اختلاط و برش کافی برای انجام فرایند موردنیاز را بدون انرژی ورودی غیرضروری فراهم کند.
مقاومت توری و قالب
گرفتگی توری، تنگشدن مسیر جریان یا تجمع مواد در قالب میتواند مقاومت مسیر جریان مذاب را افزایش دهد. اگر دمای مذاب همراه با افزایش محسوس فشار قالب بالا برود، پیش از تغییر سایر پارامترهای فرایند باید مسیر جریان پاییندستی را بررسی کرد.
۰۲وقتی دما پایین نمیآید، ابتدا چه چیزی را باید بررسی کرد؟
از پایین آوردن مکرر دمای تنظیمی سیلندر خودداری کنید. رویکرد مؤثرتر، عیبیابی سیستم با ترتیبی مشخص است: از کنترل دما شروع کنید و سپس شرایط فرایند را یکییکی بررسی کنید.
بررسی سیستم کنترل دما
ابتدا مطمئن شوید که خود سیستم کنترل دما درست کار میکند:
- آیا خروجی هیتر واقعاً قطع شده است؟
- آیا سیستم خنککاری کار میکند؟
- آیا خنککاری هوا یا گردش آب خنککن به طور عادی کار میکند؟
- آیا دمای اندازهگیریشده منطقی و پایدار است؟
اگر هیترها خاموشاند و خنککاری درست کار میکند، اما دما همچنان بالا میرود، احتمالاً گرمای اضافی از خود فرایند اکستروژن تولید میشود.
مقایسه با شرایط کاری عادی
وضعیت را فقط بر اساس یک عدد قضاوت نکنید.
شرایط کاری فعلی را با یک وضعیت تولید پایدار شناختهشده مقایسه کنید:
- آیا سرعت ماردون تغییر کرده است؟
- آیا نرخ تغذیه تغییر کرده است؟
- آیا ظرفیت تولید پایدار است؟
- آیا جریان موتور و گشتاور با حالت عادی تفاوت دارند؟
- آیا فشار قالب تغییر کرده است؟
- آیا ظاهر یا یکنواختی محصول اکسترودشده تغییر کرده است؟
افزایش جریان موتور لزوماً به معنای افزایش ویسکوزیتهٔ ماده نیست. پلاستیکهشدن ضعیف، تغییر در درصد پرشدگی ماردون یا افزایش مقاومت پاییندستی همگی میتوانند بار موتور را تغییر دهند. به همین ترتیب، کاهش جریان موتور لزوماً به معنای کاهش گرمایش مکانیکی نیست.
بررسی ماده
مطمئن شوید تغذیه پایدار است و بررسی کنید آیا در این موارد تغییری رخ داده است:
- فرمولاسیون؛
- بچ مادهٔ اولیه؛
- مقدار فیلر یا افزودنی؛
- روانکاری؛
- رفتار تغذیه.
سپس خود محصول اکسترودشده را بازرسی کنید. آیا تخلیه پیوسته است؟ آیا سطح رشته یا مذاب عادی است؟ آیا نشانهای از پلاستیکهشدن ناهمگن یا ذوب ناقص دیده میشود؟ این مشاهدات اغلب سرنخهای مفیدی دربارهٔ آنچه درون اکسترودر رخ میدهد به دست میدهند.
بررسی مقاومت جریان
توری، مسیرهای مذاب و قالب را از نظر گرفتگی یا تجمع مواد بازرسی کنید. اگر فشار قالب به طور محسوسی از سطح کاری عادی آن بالاتر است، ابتدا باید بررسی کرد که آیا افزایش مقاومت در بخش پاییندستی علت آن است. در صورت لزوم، وضعیت را با اندازهگیری مستقل دمای واقعی مذاب تأیید کنید.
۰۳اگر گرمایش مکانیکی بیش از حد تأیید شد، چه چیزی را باید تنظیم کرد؟
یک پرسش رایج این است:
اگر گرمایش برشی بیش از حد است، آیا باید ابتدا فقط نرخ تغذیه را کاهش داد؟
نه لزوماً. اگر سرعت ماردون ثابت بماند و نرخ تغذیه کاهش یابد، درصد پرشدگی ماردون کم میشود.
در برخی شرایط کاری، این کار میتواند مقدار انرژی مکانیکی اعمالشده به ازای هر کیلوگرم ماده را افزایش دهد. نتیجه ممکن است کاهش ظرفیت تولید بدون کاهش معنادار دمای مذاب باشد.
فشار بالای قالبابتدا گرفتگیها را بررسی کنید
اگر فشار قالب به طور غیرعادی بالا رفته است، ابتدا این موارد را بازرسی کنید:
- توری؛
- مسیرهای جریان مذاب؛
- قالب؛
- تجمع احتمالی مواد.
پیش از ایجاد تغییرات عمده در سرعت ماردون، نرخ تغذیه یا پیکربندی ماردون، مسیر تخلیهٔ روان را بازگردانید. در غیر این صورت، تنظیم پارامترها ممکن است فقط علت واقعی را پنهان کند.
فشار عادی قالببازبینی سرعت ماردون و نرخ تغذیه
وقتی فشار پاییندستی عادی است، بررسی کنید که آیا سرعت ماردون و نرخ تغذیه به درستی با هم هماهنگاند. در صورت امکان، هر بار فقط یک متغیر را تغییر دهید.
در حین تنظیم، چند پارامتر را همزمان پایش کنید:
- دمای مذاب؛
- گشتاور؛
- بار موتور؛
- فشار قالب؛
- ظرفیت تولید؛
- کیفیت محصول.
فرایند را بر اساس یک عدد منفرد بهینه نکنید.
تخلیه یا پلاستیکهشدن غیرعادیبررسی فرمولاسیون
این موارد را دوباره بررسی کنید:
- سیستم روانکاری؛
- بچ مادهٔ اولیه؛
- مقدار افزودنیها و فیلر؛
- پایداری تغذیه؛
- وضعیت ماده.
هر مشکل فرآوری را نباید به تنظیمات دستگاه نسبت داد. تغییر در فرمولاسیون یا رفتار مادهٔ اولیه میتواند ویسکوزیته، مصرف انرژی، فشار و دمای مذاب را تغییر دهد، حتی اگر خود اکسترودر تغییری نکرده باشد.
تداوم دمای بالای مذابارزیابی پیکربندی ماردون
اگر دمای مذاب بیش از حد مشکلی تکرارشونده است و نه یک اختلال موقت، باید پیکربندی ماردون را ارزیابی کرد.
بررسی کنید که آیا:
- بیش از حد بلوک ورزدهی به کار رفته است؛
- المانهای اختلاط بیش از حد در یک بخش متمرکز شدهاند؛
- زاویههای ورزدهی تهاجمیتر از حد لازماند؛
- سطح کلی برش از نیاز واقعی فرایند فراتر میرود.
هدف حذف برش نیست. برش برای ذوب، پخش، اختلاط توزیعی و بسیاری از فرایندهای کامپاندینگ ضروری است. هدف واقعی کاهش آن بخش از انرژی مکانیکی ورودی است که به طور مؤثر به ذوب یا اختلاط کمک نمیکند.
خنککاری باید درست کار کند، اما خنککاری بهتنهایی راهحل نیست
سیستم خنککاری باید درست کار کند، اما خنککاری فقط به این پرسش پاسخ میدهد:
گرمای اضافی را چگونه میتوان دفع کرد؟
بهینهسازی فرایند به پرسش دیگری میپردازد:
اصلاً چرا این همه گرما تولید میشود؟
هر دو مهماند. اگر گرمایش مکانیکی بیش از حد ناشی از ترکیب نامناسب سرعت ماردون، نرخ تغذیه، مقاومت جریان، فرمولاسیون یا پیکربندی ماردون باشد، افزایش ظرفیت خنککاری بهتنهایی شرایط اصلی فرایند را اصلاح نمیکند.
۰۴ترتیب پیشنهادی عیبیابی در محل
| ترتیب | چه چیزی را بررسی کنیم | پرسش کلیدی |
|---|---|---|
| ① کنترل دما | گرمایش، خنککاری، اندازهگیری دما | آیا گرمایش، خنککاری و حسگرهای دما به طور عادی کار میکنند؟ |
| ② شرایط کاری | سرعت ماردون، نرخ تغذیه، ظرفیت تولید، جریان، گشتاور، فشار | در مقایسه با وضعیت عادی تولید چه چیزی تغییر کرده است؟ |
| ③ ماده | فرمولاسیون، بچ ماده، تغذیه، پلاستیکهشدن | آیا ماده یا رفتار فرآوری آن تغییر کرده است؟ |
| ④ مقاومت جریان | توری، مسیرهای جریان، قالب | آیا گرفتگی پاییندستی باعث افزایش فشار و دما شده است؟ |
| ⑤ پیکربندی ماردون | شدت ورزدهی و اختلاط | آیا پیکربندی ماردون بیش از نیاز فرایند برش اعمال میکند؟ |
| ⑥ تنظیم فرایند | پیکربندی ماردون، سرعت ماردون، نرخ تغذیه، خنککاری | فقط پس از شناسایی علت واقعی تنظیم کنید. |
جمعبندی
دمای مذاب غیرعادی نتیجهٔ اتفاقاتی است که درون فرایند اکستروژن رخ میدهد. وقتی دمای مذاب پایین نمیآید، اینکه مدام بپرسیم دمای تنظیمی سیلندر را چقدر دیگر باید پایین آورد، معمولاً مفیدترین نقطهٔ شروع نیست.
پرسش بهتر این است:
گرمای اضافی از کجا میآید؟
از سیستم کنترل دما شروع کنید. سپس شرایط کاری فعلی را با تولید عادی مقایسه کنید، ماده را بررسی کنید و احتمال مقاومت بیش از حد در بخش پاییندستی را بررسی و رد کنید. تنها پس از ارزیابی این عوامل باید سرعت ماردون، نرخ تغذیه، خنککاری یا پیکربندی ماردون را تنظیم کرد.
در اکستروژن دوماردون، دمای مذاب بهندرت فقط با دمای سیلندر کنترل میشود. درک اینکه انرژی مکانیکی چگونه در طول فرایند وارد، تبدیل و دفع میشود، کلید یافتن علت واقعی دمای مذاب بیش از حد است.