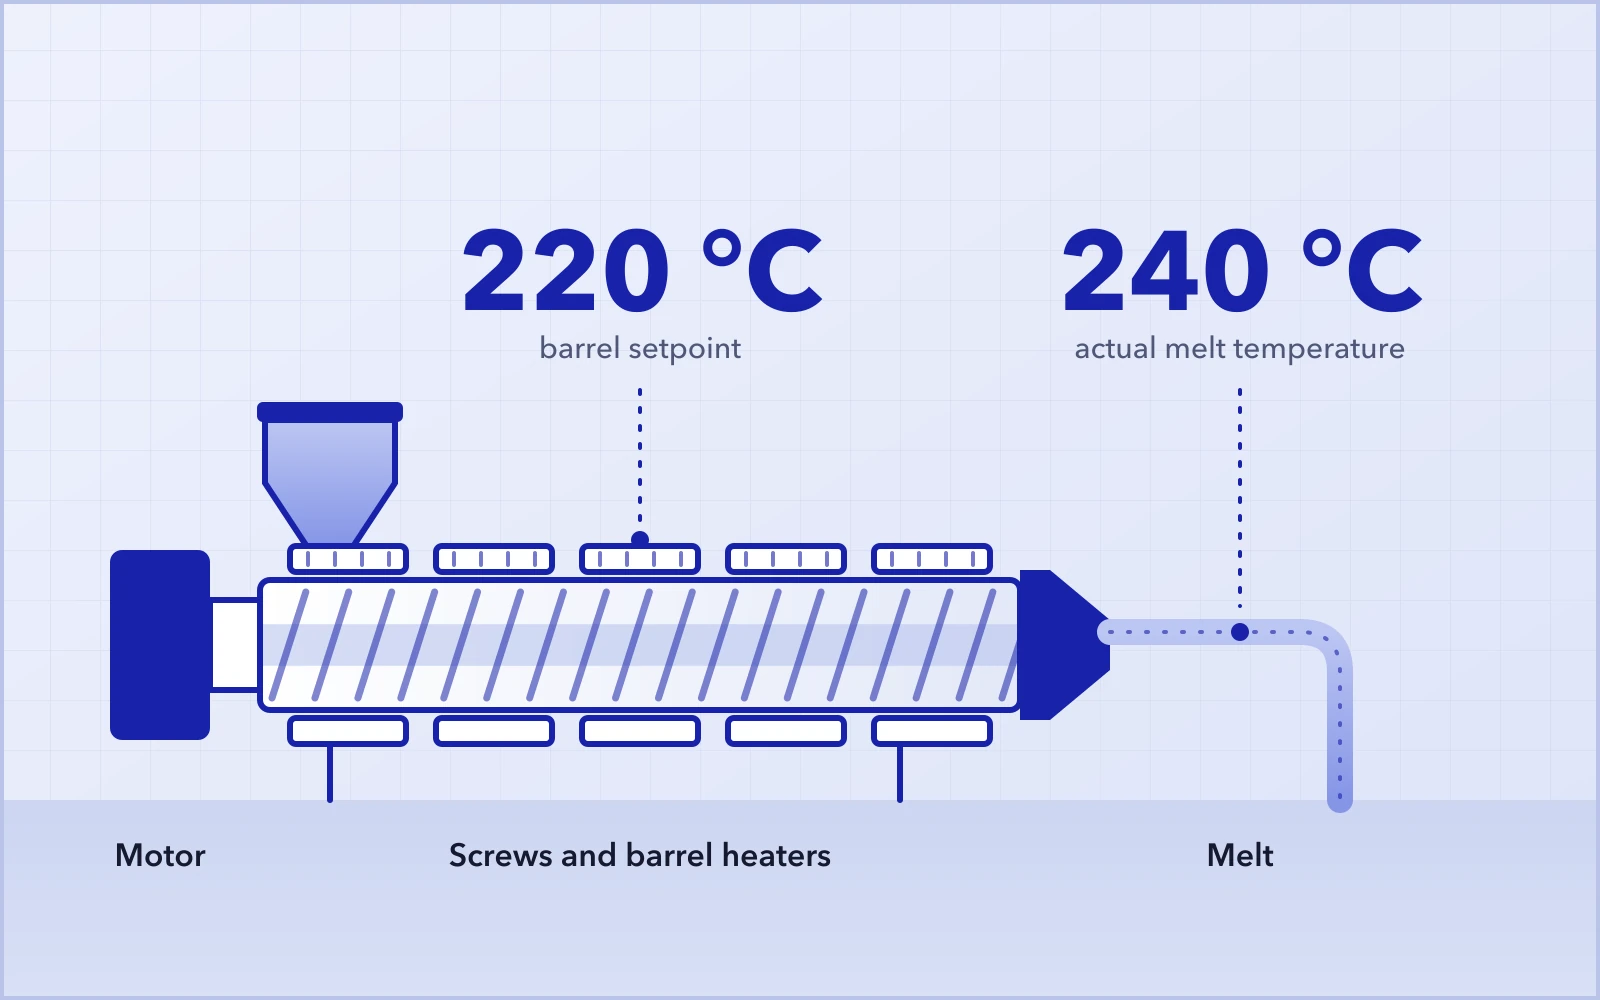
Kovan 220°C'ye ayarlıdır; ancak ekstrüder kararlı çalışmaya geçtiğinde ölçülen eriyik sıcaklığı 230°C'ye, hatta 240°C'ye çıkar. Bazı durumlarda akış yönündeki sonraki kovan bölgelerinde sıcaklık yükselmeye devam eder. Isıtıcılar çoktan kapanmıştır, soğutma sistemi çalışmaktadır; yine de sıcaklık bir türlü düşmez.
Üretim sahasındaki ilk tepki çoğu zaman kovan sıcaklık ayarlarını düşürmek veya soğutmayı artırmaktır. Ancak fazla ısı ısıtıcılardan gelmiyorsa, yalnızca set değerini düşürmenin etkisi sınırlı kalabilir.
Sorulması gereken ilk soru şudur: Bu ısı aslında nereden geliyor?
Kovan sıcaklık set değeri, gerçek eriyik sıcaklığıyla aynı şey değildir.
01Kovan 220°C'ye ayarlıyken eriyik neden 240°C'ye ulaşabilir?
Sıcaklık kontrol sistemi her kovan bölgesindeki ısıtma ve soğutmayı düzenler. Ancak nihai eriyik sıcaklığı, malzemenin vidalar içinde maruz kaldığı işlemlere de bağlıdır.
Çift vidalı ekstrüzyon sırasında motor vidalara sürekli mekanik enerji aktarır. Polimer taşınırken, plastikleşirken, karışırken, kesmeye ve sıkıştırmaya maruz kalırken ve çevresindeki yüzeylere sürtünürken bu mekanik enerjinin bir kısmı ısıya dönüşür. Bu duruma genel olarak mekanik ısınma veya kesme ısınması denir.
Kovan ısıtıcıları ısı vermeyi bıraktıktan sonra bile vidalar malzemeye sürekli mekanik enerji aktarıyor olabilir.
Vida devri ve besleme hızı
Vida devrini değiştirmek; kesme hızı, vida doluluk oranı, kalış süresi ve mekanik enerji girdisi gibi birçok koşulu aynı anda etkiler.
Bu nedenle şu varsayım fazla basite kaçar:
Daha yüksek vida devridaha yüksek motor akımıdaha yüksek eriyik sıcaklığı
Kesmeyle incelen (shear-thinning) bazı malzemelerde vida devrini artırmak görünür viskoziteyi düşürür ve motor akımı aslında azalabilir. Ancak aynı anda, artan kesme hızı yine de eriyik sıcaklığını yükseltebilir.
Ne kadar kesme ısısı üretildiğini belirlemek için yalnızca motor akımına bakmak yeterli değildir.
Besleme hızı da vida devriyle birlikte değerlendirilmelidir. Kapasite, vida doluluk oranı, özgül mekanik enerji ve eriyik sıcaklığı arasındaki ilişki, çoğu zaman tek bir çalışma parametresinden daha önemlidir.
Malzeme ve formülasyon
Farklı polimerler ve formülasyonlar mekanik enerjiye farklı tepki verir. Viskozite, dolgu oranı, katkılar, yağlama ve genel işlenme davranışı, mekanik enerjinin ne kadarının ısıya dönüştüğünü etkiler. Bu nedenle hammadde lotundaki, yağlayıcı sistemindeki veya dolgu içeriğindeki bir değişiklik, makine ayarları aynı kalsa bile eriyik sıcaklığını değiştirebilir.
Yetersiz yağlama, işleme direncini ve mekanik ısınmayı artırabilir. Ancak sürekli daha fazla yağlayıcı eklemek nadiren tam bir çözümdür. Ürün özellikleri ve formülasyon sınırları da göz önünde bulundurulmalıdır.
Vida konfigürasyonu
Yoğurma bloklarının ve diğer karıştırma elemanlarının sayısı, açısı ve dizilimi; plastikleşmeyi, dispersiyonu, dağıtıcı karıştırmayı ve mekanik enerji girdisini doğrudan etkiler. Aşırı agresif bir vida konfigürasyonu gereğinden fazla ısı üretebilir. Kesmesi yetersiz bir konfigürasyon ise zayıf ergimeye veya yetersiz dispersiyona yol açabilir.
İyi bir vida konfigürasyonu, mümkün olan en yüksek kesmeyi oluşturan konfigürasyon değildir. Gereksiz enerji girdisi olmadan, prosesi tamamlamaya yetecek kadar karıştırma ve kesme sağlayan konfigürasyondur.
Elek paketi ve kalıp direnci
Tıkanmış bir elek paketi, daralmış bir akış kanalı veya kalıpta biriken malzeme, eriyik akış yolundaki direnci artırabilir. Eriyik sıcaklığı, kalıp basıncındaki belirgin bir artışla birlikte yükseliyorsa, diğer proses parametreleri değiştirilmeden önce kalıba kadar uzanan akış yolu kontrol edilmelidir.
02Sıcaklık düşmüyorsa önce neler kontrol edilmeli?
Kovan sıcaklık set değerlerini tekrar tekrar düşürmekten kaçının. Daha etkili yaklaşım, sistemi belirli bir sırayla incelemektir: önce sıcaklık kontrolü, ardından proses koşulları.
Sıcaklık kontrol sistemini kontrol edin
Önce sıcaklık kontrol sisteminin kendisinin doğru çalıştığını teyit edin:
- Isıtıcı çıkışı gerçekten durdu mu?
- Soğutma sistemi çalışıyor mu?
- Hava soğutma veya soğutma suyu sirkülasyonu normal çalışıyor mu?
- Sıcaklık ölçümü makul ve kararlı mı?
Isıtıcılar kapalı ve soğutma düzgün çalışıyor olmasına rağmen sıcaklık yükselmeye devam ediyorsa, ek ısı büyük olasılıkla ekstrüzyon prosesinin kendisinden kaynaklanıyordur.
Normal çalışma koşullarıyla karşılaştırın
Durumu tek bir sayıya bakarak değerlendirmeyin.
Mevcut çalışma koşulunu, kararlı olduğu bilinen bir üretim koşuluyla karşılaştırın:
- Vida devri değişti mi?
- Besleme hızı değişti mi?
- Kapasite kararlı mı?
- Motor akımı ve tork normalden farklı mı?
- Kalıp basıncı değişti mi?
- Ekstrüdatın görünümü veya kıvamı değişti mi?
Motor akımındaki bir artış, malzeme viskozitesinin arttığı anlamına otomatik olarak gelmez. Zayıf plastikleşme, vida doluluk oranındaki değişiklikler veya akış yönündeki direncin artması motor yükünü etkileyebilir. Aynı şekilde, motor akımının düşmesi de mekanik ısınmanın azaldığı anlamına gelmeyebilir.
Malzemeyi kontrol edin
Beslemenin kararlı olduğunu teyit edin ve şu konularda bir değişiklik olup olmadığını kontrol edin:
- formülasyon;
- hammadde lotu;
- dolgu veya katkı içeriği;
- yağlama;
- besleme davranışı.
Ardından ekstrüdatın kendisini inceleyin. Çıkış sürekli mi? Spagetti veya eriyik yüzeyi normal mi? Düzensiz plastikleşme ya da eksik ergime belirtisi var mı? Bu gözlemler, ekstrüderin içinde neler olduğuna dair çoğu zaman faydalı ipuçları verir.
Akış direncini kontrol edin
Elek paketini, eriyik kanallarını ve kalıbı tıkanma veya malzeme birikimine karşı inceleyin. Kalıp basıncı normal çalışma seviyesinin belirgin şekilde üzerindeyse, önce akış yönündeki direnç olasılığı ortadan kaldırılmalıdır. Gerekirse durumu, gerçek eriyik sıcaklığını bağımsız olarak ölçerek doğrulayın.
03Aşırı mekanik ısınma doğrulandıysa neler ayarlanmalı?
Sık sorulan bir soru şudur:
Kesme ısınması çok yüksekse, önce besleme hızını düşürmek yeterli mi?
Her zaman değil. Vida devri aynı kalırken besleme hızı düşürülürse vida doluluk oranı azalır.
Bazı çalışma koşullarında bu, kilogram malzeme başına uygulanan mekanik enerji miktarını artırabilir. Sonuç, eriyik sıcaklığında anlamlı bir düşüş olmadan kapasitenin azalması olabilir.
Yüksek kalıp basıncıÖnce daralmaları kontrol edin
Kalıp basıncı anormal şekilde yükseldiyse önce şunları inceleyin:
- elek paketi;
- eriyik akış kanalları;
- kalıp;
- olası malzeme birikimi.
Vida devrinde, besleme hızında veya vida konfigürasyonunda büyük değişiklikler yapmadan önce düzgün bir çıkış yolunu yeniden sağlayın. Aksi halde parametre ayarlamaları asıl nedeni yalnızca gizleyebilir.
Normal kalıp basıncıVida devrini ve besleme hızını gözden geçirin
Akış yönündeki basınç normalse, vida devri ile besleme hızının doğru eşleşip eşleşmediğini gözden geçirin. Mümkün olduğunca her seferinde tek bir değişkeni değiştirin.
Ayar sırasında birkaç parametreyi birlikte izleyin:
- eriyik sıcaklığı;
- tork;
- motor yükü;
- kalıp basıncı;
- kapasite;
- ürün kalitesi.
Prosesi tek bir sayıya göre optimize etmeyin.
Anormal çıkış veya plastikleşmeFormülasyonu kontrol edin
Şunları yeniden kontrol edin:
- yağlama sistemi;
- hammadde lotu;
- katkı ve dolgu oranları;
- besleme kararlılığı;
- malzemenin durumu.
Her işleme sorununu makine ayarlarına bağlamamak gerekir. Formülasyondaki veya hammadde davranışındaki değişiklikler, ekstrüderin kendisi değişmemiş olsa bile viskoziteyi, enerji tüketimini, basıncı ve eriyik sıcaklığını değiştirebilir.
Sürekli yüksek eriyik sıcaklığıVida konfigürasyonunu değerlendirin
Aşırı eriyik sıcaklığı geçici bir dalgalanma değil de tekrarlayan bir sorunsa vida konfigürasyonu değerlendirilmelidir.
Şunları kontrol edin:
- gereğinden fazla yoğurma bloğu kullanılıyor mu;
- karıştırma elemanları tek bir bölümde aşırı yoğunlaşmış mı;
- yoğurma açıları gerekenden daha agresif mi;
- genel kesme seviyesi prosesin gerçekten ihtiyaç duyduğundan yüksek mi.
Amaç kesmeyi ortadan kaldırmak değildir. Kesme; ergime, dispersiyon, dağıtıcı karıştırma ve birçok kompaundlama prosesi için gereklidir. Asıl amaç, ergimeye veya karıştırmaya etkin katkı sağlamayan mekanik enerji girdisini azaltmaktır.
Soğutma düzgün çalışmalı, ancak tek başına çözüm değildir
Soğutma sisteminin doğru çalışması gerekir; ancak soğutma yalnızca şu soruyu yanıtlar:
Fazla ısı nasıl uzaklaştırılır?
Proses optimizasyonu ise farklı bir soruyu ele alır:
Bu kadar ısı en başta neden oluşuyor?
Her ikisi de önemlidir. Aşırı mekanik ısınma; vida devri, besleme hızı, akış direnci, formülasyon veya vida konfigürasyonunun uygun olmayan bir kombinasyonundan kaynaklanıyorsa, yalnızca soğutma kapasitesini artırmak temeldeki proses koşulunu düzeltmez.
04Sahada önerilen arıza tespit sırası
| Sıra | Neler kontrol edilmeli | Temel soru |
|---|---|---|
| ① Sıcaklık kontrolü | Isıtma, soğutma, sıcaklık ölçümü | Isıtma, soğutma ve sıcaklık algılama normal çalışıyor mu? |
| ② Çalışma koşulları | Vida devri, besleme hızı, kapasite, akım, tork, basınç | Normal üretim koşuluna göre ne değişti? |
| ③ Malzeme | Formülasyon, malzeme lotu, besleme, plastikleşme | Malzeme veya işlenme davranışı değişti mi? |
| ④ Akış direnci | Elek paketi, akış kanalları, kalıp | Akış yönündeki bir daralma basıncın ve sıcaklığın yükselmesine mi yol açıyor? |
| ⑤ Vida konfigürasyonu | Yoğurma ve karıştırma yoğunluğu | Vida konfigürasyonu prosesin gerektirdiğinden fazla kesme mi uyguluyor? |
| ⑥ Proses ayarı | Vida konfigürasyonu, vida devri, besleme hızı, soğutma | Ayarı yalnızca asıl neden belirlendikten sonra yapın. |
Sonuç
Anormal eriyik sıcaklığı, ekstrüzyon prosesinin içinde olup bitenlerin bir sonucudur. Eriyik sıcaklığı düşmek bilmediğinde, kovan sıcaklık set değerinin daha ne kadar düşürülmesi gerektiğini tekrar tekrar sormak genellikle en faydalı başlangıç noktası değildir.
Daha doğru soru şudur:
Fazla ısı nereden geliyor?
Sıcaklık kontrol sistemiyle başlayın. Ardından mevcut çalışma koşulunu normal üretimle karşılaştırın, malzemeyi kontrol edin ve akış yönünde aşırı bir direnç olmadığından emin olun. Vida devri, besleme hızı, soğutma veya vida konfigürasyonu ancak bu faktörler değerlendirildikten sonra ayarlanmalıdır.
Çift vidalı ekstrüzyonda eriyik sıcaklığı nadiren yalnızca kovan sıcaklığıyla kontrol edilir. Mekanik enerjinin prosese nasıl girdiğini, nasıl dönüştüğünü ve nasıl dağıldığını anlamak, aşırı eriyik sıcaklığının gerçek nedenini bulmanın anahtarıdır.