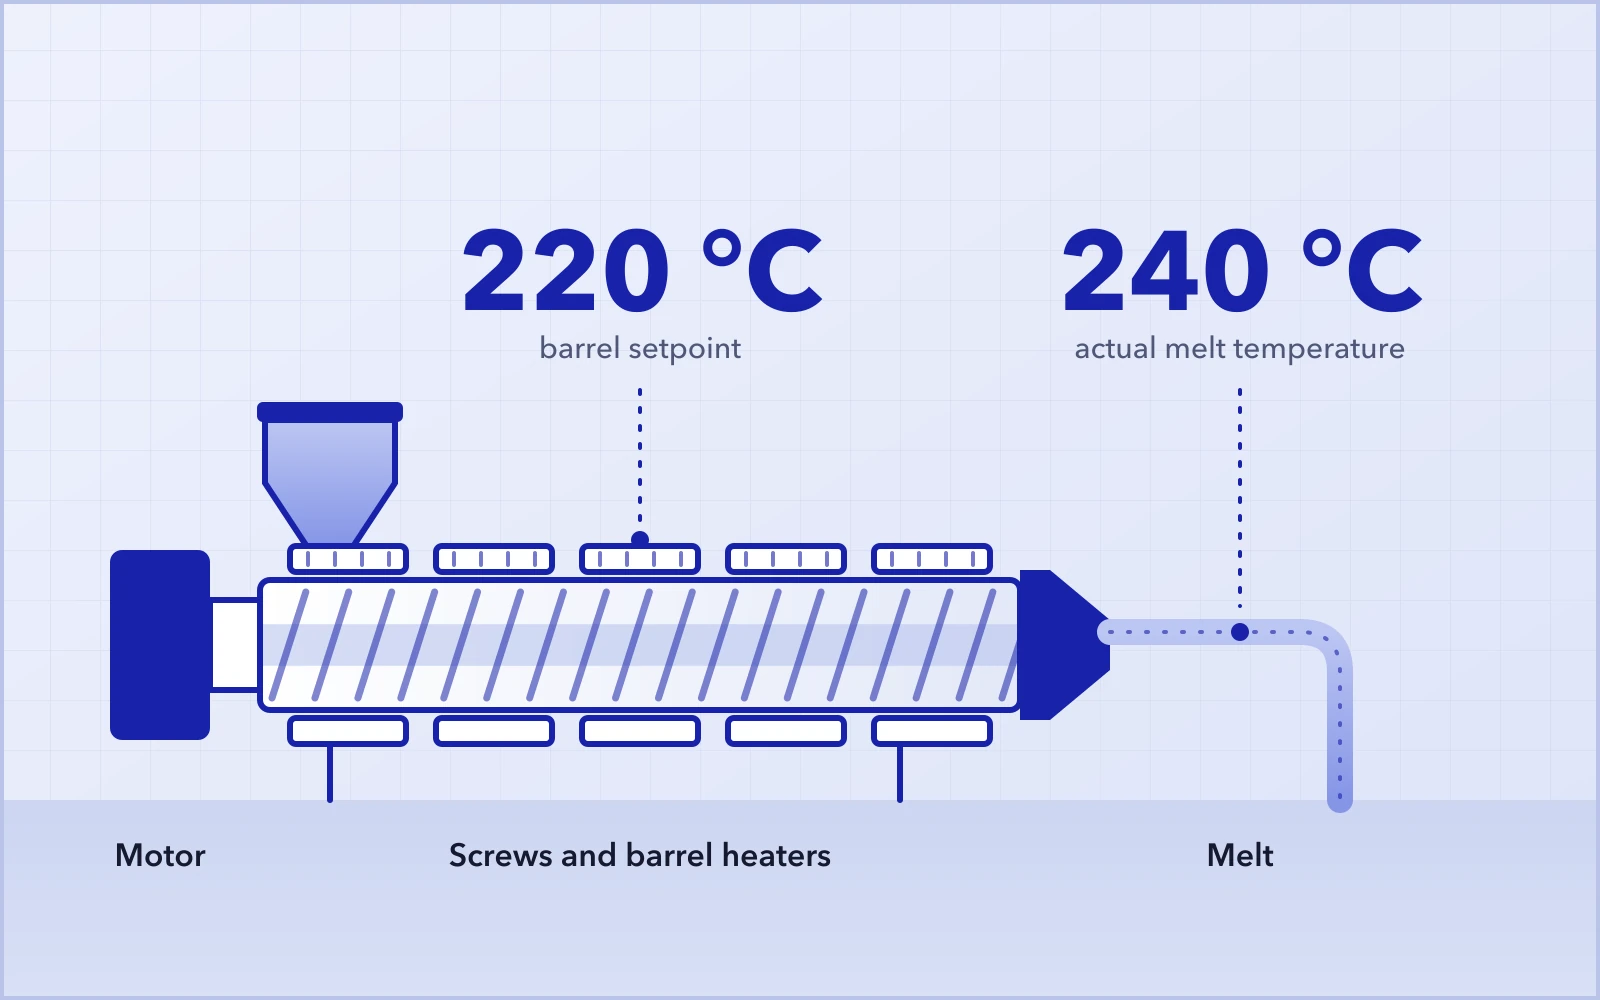
الأسطوانة مضبوطة على 220°C، لكن بمجرد أن تبلغ آلة البثق التشغيل المستقر، ترتفع درجة حرارة المصهور المقيسة إلى 230°C بل إلى 240°C. وفي بعض الحالات تواصل درجة الحرارة الارتفاع في مناطق الأسطوانة اللاحقة. لقد توقفت السخّانات بالفعل، ونظام التبريد يعمل، ومع ذلك تأبى درجة الحرارة أن تنخفض.
كثيرًا ما يكون رد الفعل الأول في أرض الإنتاج هو خفض إعدادات درجة حرارة الأسطوانة أو زيادة التبريد. لكن إذا لم تكن الحرارة الزائدة صادرة عن السخّانات، فقد يكون لمجرد خفض القيمة المضبوطة أثر محدود فقط.
ينبغي أن يكون السؤال الأول: من أين تأتي الحرارة فعلًا؟
درجة الحرارة المضبوطة للأسطوانة ليست هي درجة الحرارة الفعلية للمصهور.
01لماذا قد يبلغ المصهور 240°C بينما الأسطوانة مضبوطة على 220°C؟
ينظّم نظام التحكم في درجة الحرارة التسخين والتبريد في كل منطقة من مناطق الأسطوانة. غير أن درجة الحرارة النهائية للمصهور تعتمد أيضًا على ما يحدث للمادة داخل اللوالب.
خلال البثق ثنائي اللولب، يزوّد المحرك اللوالب بالطاقة الميكانيكية باستمرار. وبينما يُنقل البوليمر ويُلدَّن ويُخلط ويتعرّض للقص والضغط والاحتكاك بالأسطح المحيطة، يتحوّل جزء من هذه الطاقة الميكانيكية إلى حرارة. ويُسمّى ذلك عمومًا التسخين الميكانيكي أو التسخين بالقص.
وحتى بعد توقف سخّانات الأسطوانة عن تزويد الحرارة، قد تواصل اللوالب نقل الطاقة الميكانيكية إلى المادة باستمرار.
سرعة دوران اللولب ومعدل التغذية
يؤثر تغيير سرعة دوران اللولب في عدة ظروف في آن واحد، منها معدل القص، ودرجة امتلاء اللولب، وزمن المكوث، ومدخلات الطاقة الميكانيكية.
لذلك من التبسيط المفرط افتراض ما يلي:
سرعة لولب أعلىتيار محرك أعلىدرجة حرارة مصهور أعلى
في بعض المواد المتميعة بالقص، تؤدي زيادة سرعة اللولب إلى خفض اللزوجة الظاهرية، وقد ينخفض تيار المحرك فعلًا. لكن في الوقت نفسه، قد يؤدي معدل القص الأعلى مع ذلك إلى درجة حرارة مصهور أعلى.
لا يمكن الاعتماد على تيار المحرك وحده لتحديد مقدار حرارة القص المتولدة.
يجب أيضًا النظر إلى معدل التغذية جنبًا إلى جنب مع سرعة اللولب. فالعلاقة بين الطاقة الإنتاجية ودرجة امتلاء اللولب والطاقة الميكانيكية النوعية ودرجة حرارة المصهور كثيرًا ما تكون أهم من أي معيار تشغيلي منفرد.
المادة والتركيبة
تستجيب البوليمرات والتركيبات المختلفة للطاقة الميكانيكية بطرق مختلفة. فاللزوجة ونسبة المالئ والإضافات والتزييت وسلوك المعالجة عمومًا تؤثر كلها في مقدار ما يتحوّل من الطاقة الميكانيكية إلى حرارة. لذلك قد يؤدي تغيّر دفعة المادة الخام أو نظام التزييت أو محتوى المالئ إلى تغيّر درجة حرارة المصهور حتى مع بقاء إعدادات الآلة دون تغيير.
قد يؤدي عدم كفاية التزييت إلى زيادة مقاومة المعالجة والتسخين الميكانيكي. ومع ذلك، نادرًا ما تكون إضافة المزيد من مواد التزييت باستمرار حلًا كاملًا، إذ يجب مراعاة خصائص المنتج وحدود التركيبة أيضًا.
تكوين اللولب
يؤثر عدد كتل العجن وعناصر الخلط الأخرى وزواياها وترتيبها تأثيرًا مباشرًا في التلدين والتشتيت والخلط التوزيعي ومدخلات الطاقة الميكانيكية. فتكوين اللولب العنيف أكثر من اللازم قد يولّد حرارة مفرطة، في حين قد يؤدي التكوين ذو القص غير الكافي إلى صهر ضعيف أو تشتيت غير كافٍ.
تكوين اللولب الجيد ليس الذي يولّد أعلى قص ممكن، بل الذي يوفّر قدرًا كافيًا من الخلط والقص لإتمام العملية المطلوبة دون مدخلات طاقة غير ضرورية.
مقاومة حزمة المصافي والقالب
قد يؤدي انسداد حزمة المصافي، أو تضيّق ممر التدفق، أو تراكم المادة في القالب إلى زيادة المقاومة في مسار تدفق المصهور. وإذا ارتفعت درجة حرارة المصهور مع زيادة ملحوظة في ضغط القالب، فينبغي فحص مسار التدفق اللاحق قبل تغيير معايير العملية الأخرى.
02عندما لا تنخفض درجة الحرارة، ما الذي يجب فحصه أولًا؟
تجنّب خفض درجات الحرارة المضبوطة للأسطوانة مرارًا. فالنهج الأكثر فعالية هو استكشاف أعطال النظام وفق تسلسل محدد، بدءًا من التحكم في درجة الحرارة ثم الانتقال إلى ظروف العملية.
فحص نظام التحكم في درجة الحرارة
تأكّد أولًا من أن نظام التحكم في درجة الحرارة نفسه يعمل بشكل صحيح:
- هل توقف خرج السخّانات فعلًا؟
- هل يعمل نظام التبريد؟
- هل يعمل التبريد بالهواء أو تدوير مياه التبريد بشكل طبيعي؟
- هل قياس درجة الحرارة معقول ومستقر؟
إذا كانت السخّانات متوقفة بالفعل والتبريد يعمل كما ينبغي، ومع ذلك تواصل درجة الحرارة الارتفاع، فمن المرجّح أن الحرارة الإضافية تتولّد من عملية البثق نفسها.
المقارنة بظروف التشغيل الطبيعية
لا تحكم على الوضع من رقم واحد بمعزل عن غيره.
قارن ظروف التشغيل الحالية بظروف إنتاج مستقرة معروفة:
- هل تغيّرت سرعة دوران اللولب؟
- هل تغيّر معدل التغذية؟
- هل الطاقة الإنتاجية مستقرة؟
- هل يختلف تيار المحرك وعزم الدوران عن المعتاد؟
- هل تغيّر ضغط القالب؟
- هل تغيّر مظهر المادة المبثوقة أو قوامها؟
لا تعني زيادة تيار المحرك تلقائيًا أن لزوجة المادة قد ازدادت. فضعف التلدين أو تغيّر درجة امتلاء اللولب أو زيادة المقاومة اللاحقة قد تؤثر كلها في حمل المحرك. وبالمثل، لا يعني انخفاض تيار المحرك بالضرورة أن التسخين الميكانيكي قد قلّ.
فحص المادة
تأكّد من استقرار التغذية وتحقّق مما إذا كان قد طرأ أي تغيير على:
- التركيبة؛
- دفعة المادة الخام؛
- محتوى المالئ أو الإضافات؛
- التزييت؛
- سلوك التغذية.
ثم افحص المادة المبثوقة نفسها: هل الإخراج متواصل؟ هل سطح الخيط أو المصهور طبيعي؟ هل توجد أي علامة على تلدين غير متجانس أو صهر غير مكتمل؟ كثيرًا ما توفّر هذه الملاحظات مؤشرات مفيدة عمّا يحدث داخل آلة البثق.
فحص مقاومة التدفق
افحص حزمة المصافي وممرات المصهور والقالب بحثًا عن انسداد أو تراكم للمادة. وإذا كان ضغط القالب أعلى بكثير من مستواه التشغيلي المعتاد، فيجب استبعاد المقاومة اللاحقة أولًا. وعند الحاجة، تحقّق من الوضع بقياس درجة الحرارة الفعلية للمصهور قياسًا مستقلًا.
03إذا تأكّد وجود تسخين ميكانيكي مفرط، فما الذي يجب ضبطه؟
من الأسئلة الشائعة:
إذا كان التسخين بالقص مرتفعًا جدًا، فهل يكفي خفض معدل التغذية أولًا؟
ليس بالضرورة. فإذا بقيت سرعة اللولب دون تغيير مع خفض معدل التغذية، تنخفض درجة امتلاء اللولب.
وفي بعض ظروف التشغيل، قد يزيد ذلك مقدار الطاقة الميكانيكية المطبّقة على كل كيلوغرام من المادة. وقد تكون النتيجة انخفاض الطاقة الإنتاجية دون انخفاض يُذكر في درجة حرارة المصهور.
ضغط القالب مرتفعافحص وجود عوائق أولًا
إذا ارتفع ضغط القالب بشكل غير طبيعي، فافحص أولًا:
- حزمة المصافي؛
- ممرات تدفق المصهور؛
- القالب؛
- أي تراكم محتمل للمادة.
أعِد مسار إخراج سلسًا قبل إجراء تغييرات كبيرة على سرعة اللولب أو معدل التغذية أو تكوين اللولب، وإلا فقد لا تفعل تعديلات المعايير سوى إخفاء السبب الفعلي.
ضغط القالب طبيعيراجع سرعة اللولب ومعدل التغذية
عندما يكون الضغط اللاحق طبيعيًا، راجع مدى التوافق بين سرعة اللولب ومعدل التغذية. وغيّر متغيرًا واحدًا في كل مرة كلما أمكن.
أثناء الضبط، راقب عدة معايير معًا:
- درجة حرارة المصهور؛
- عزم الدوران؛
- حمل المحرك؛
- ضغط القالب؛
- الطاقة الإنتاجية؛
- جودة المنتج.
لا تحسّن العملية استنادًا إلى رقم واحد.
خلل في الإخراج أو التلدينافحص التركيبة
أعِد فحص:
- نظام التزييت؛
- دفعة المادة الخام؛
- نسب الإضافات والمالئ؛
- استقرار التغذية؛
- حالة المادة.
لا ينبغي إرجاع كل مشكلة في المعالجة إلى إعدادات الآلة. فالتغيرات في التركيبة أو في سلوك المادة الخام قد تغيّر اللزوجة واستهلاك الطاقة والضغط ودرجة حرارة المصهور حتى إن لم يتغيّر شيء في آلة البثق نفسها.
درجة حرارة مصهور مرتفعة باستمرارقيّم تكوين اللولب
إذا كان ارتفاع درجة حرارة المصهور مشكلة متكررة لا اضطرابًا مؤقتًا، فينبغي تقييم تكوين اللولب.
تحقّق مما إذا كان:
- عدد كتل العجن المستخدمة كبيرًا أكثر من اللازم؛
- عناصر الخلط مركّزة بكثافة زائدة في مقطع واحد؛
- زوايا العجن أعنف مما يلزم؛
- مستوى القص الإجمالي يتجاوز ما تتطلبه العملية فعلًا.
ليس الهدف القضاء على القص، فالقص ضروري للصهر والتشتيت والخلط التوزيعي ولكثير من عمليات التركيب. الهدف الحقيقي هو تقليل مدخلات الطاقة الميكانيكية التي لا تسهم فعليًا في الصهر أو الخلط.
يجب أن يعمل التبريد كما ينبغي، لكن التبريد وحده ليس الحل
يجب أن يعمل نظام التبريد بشكل صحيح، لكن التبريد لا يجيب إلا عن السؤال:
كيف يمكن إزالة الحرارة الزائدة؟
أما تحسين العملية فيجيب عن سؤال مختلف:
لماذا تتولّد كل هذه الحرارة أصلًا؟
كلا الأمرين مهم. فإذا كان التسخين الميكانيكي المفرط ناتجًا عن مزيج غير مناسب من سرعة اللولب ومعدل التغذية ومقاومة التدفق والتركيبة أو تكوين اللولب، فلن تكفي زيادة قدرة التبريد وحدها لتصحيح حالة العملية الأساسية.
04التسلسل الموصى به لاستكشاف الأعطال في الموقع
| الترتيب | ما يجب فحصه | السؤال الأساسي |
|---|---|---|
| ① التحكم في درجة الحرارة | التسخين، والتبريد، وقياس درجة الحرارة | هل يعمل التسخين والتبريد واستشعار درجة الحرارة بشكل طبيعي؟ |
| ② ظروف التشغيل | سرعة اللولب، ومعدل التغذية، والطاقة الإنتاجية، والتيار، وعزم الدوران، والضغط | ما الذي تغيّر مقارنةً بظروف الإنتاج الطبيعية؟ |
| ③ المادة | التركيبة، ودفعة المادة، والتغذية، والتلدين | هل تغيّرت المادة أو سلوكها في المعالجة؟ |
| ④ مقاومة التدفق | حزمة المصافي، وممرات التدفق، والقالب | هل يتسبب عائق لاحق في ارتفاع الضغط ودرجة الحرارة؟ |
| ⑤ تكوين اللولب | شدة العجن والخلط | هل يطبّق تكوين اللولب قصًّا أكثر مما تتطلبه العملية؟ |
| ⑥ ضبط العملية | تكوين اللولب، وسرعة اللولب، ومعدل التغذية، والتبريد | لا تُجرِ الضبط إلا بعد تحديد السبب الفعلي. |
الخلاصة
إن درجة حرارة المصهور غير الطبيعية نتيجةٌ لما يحدث داخل عملية البثق. وعندما تأبى درجة حرارة المصهور أن تنخفض، فإن التساؤل المتكرر عن مقدار ما ينبغي خفضه بعدُ من درجة الحرارة المضبوطة للأسطوانة لا يكون عادةً أنفع نقطة للبدء.
السؤال الأفضل هو:
من أين تأتي الحرارة الزائدة؟
ابدأ بنظام التحكم في درجة الحرارة، ثم قارن ظروف التشغيل الحالية بظروف الإنتاج الطبيعية، وافحص المادة، واستبعد المقاومة اللاحقة المفرطة. ولا تضبط سرعة اللولب أو معدل التغذية أو التبريد أو تكوين اللولب إلا بعد تقييم هذه العوامل.
في البثق ثنائي اللولب، نادرًا ما تتحدد درجة حرارة المصهور بدرجة حرارة الأسطوانة وحدها. وفهمُ كيفية إدخال الطاقة الميكانيكية وتحويلها وتبديدها عبر العملية هو المفتاح لمعرفة السبب الحقيقي لارتفاع درجة حرارة المصهور المفرط.