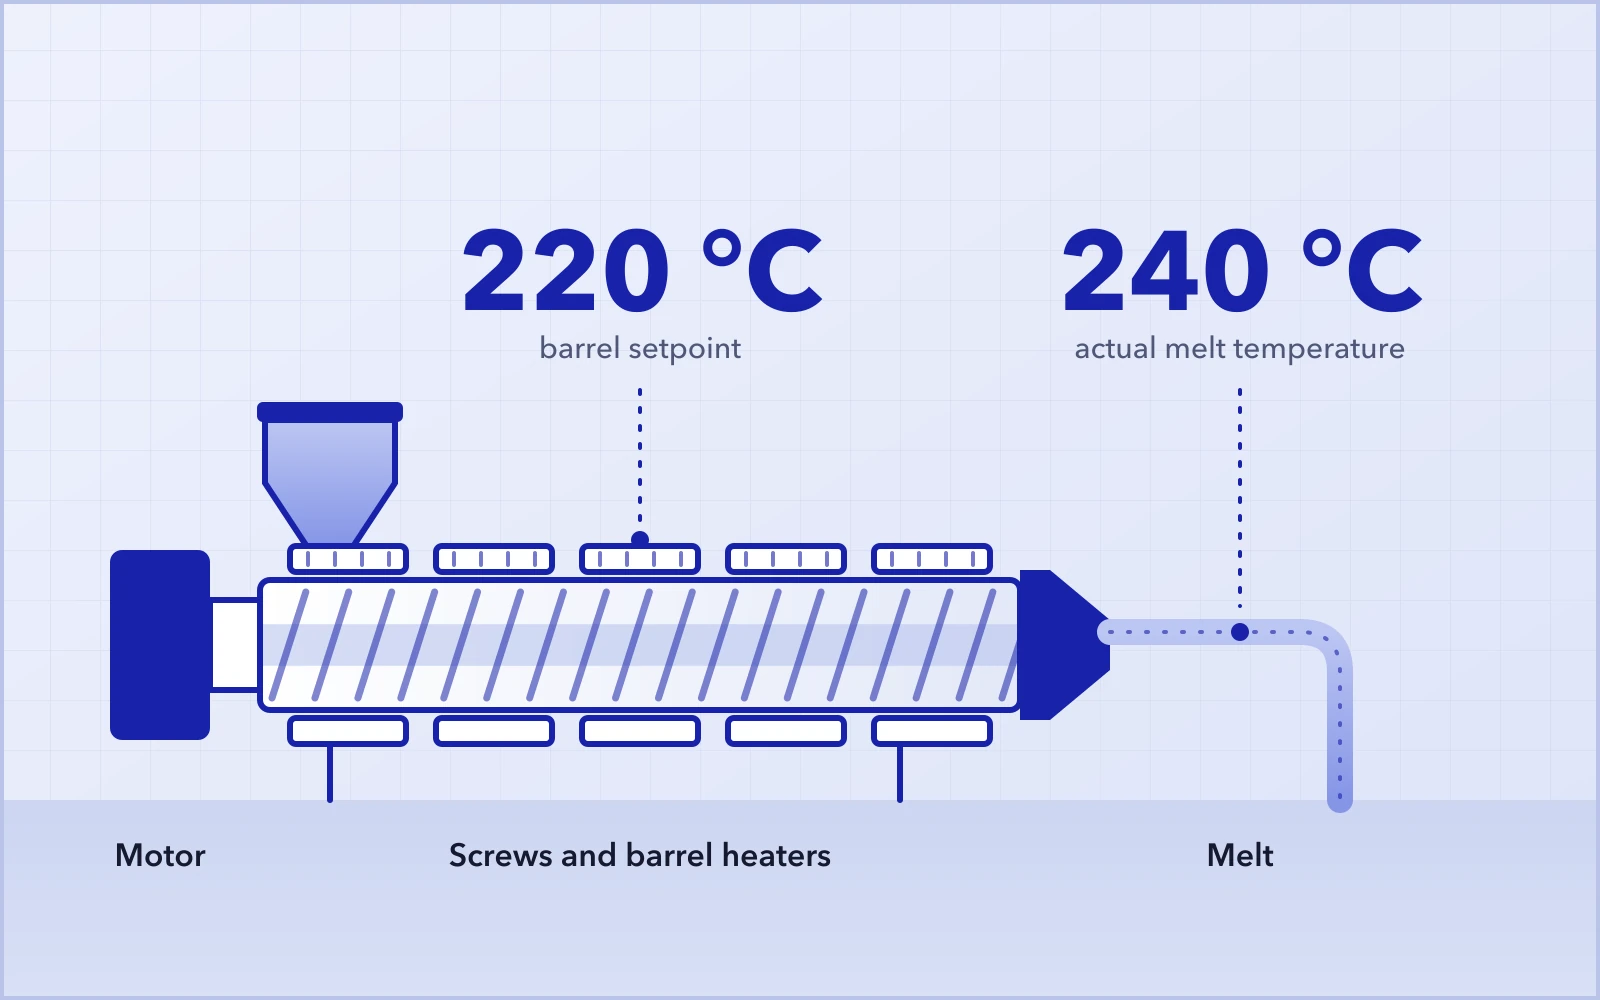
El cilindro está programado a 220 °C, pero una vez que la extrusora alcanza una operación estable, la temperatura medida del fundido sube a 230 °C o incluso a 240 °C. En algunos casos, la temperatura de las zonas posteriores del cilindro sigue aumentando. Las resistencias ya se apagaron y el sistema de enfriamiento está funcionando, pero la temperatura se niega a bajar.
La primera reacción en planta suele ser bajar las consignas de temperatura del cilindro o aumentar el enfriamiento. Pero si el exceso de calor no proviene de las resistencias, bajar la consigna puede tener un efecto muy limitado.
La primera pregunta debería ser: ¿de dónde viene realmente el calor?
La temperatura programada del cilindro no es lo mismo que la temperatura real del fundido.
01¿Por qué el fundido puede llegar a 240 °C si el cilindro está programado a 220 °C?
El sistema de control de temperatura regula el calentamiento y el enfriamiento de cada zona del cilindro. Sin embargo, la temperatura final del fundido depende también de lo que le ocurre al material dentro de los husillos.
Durante la extrusión en doble husillo, el motor suministra continuamente energía mecánica a los husillos. A medida que el polímero se transporta, se plastifica, se mezcla, se cizalla, se comprime y roza contra las superficies que lo rodean, parte de esa energía mecánica se convierte en calor. Es lo que se conoce como calentamiento mecánico o calentamiento por cizallamiento.
Aunque las resistencias del cilindro hayan dejado de aportar calor, los husillos pueden seguir transfiriendo energía mecánica al material de forma continua.
Velocidad de husillo y caudal de alimentación
Cambiar la velocidad de husillo modifica varias condiciones a la vez, como la velocidad de cizallamiento, el grado de llenado del husillo, el tiempo de residencia y el aporte de energía mecánica.
Por eso es demasiado simplista suponer que:
Mayor velocidad de husillomayor corriente del motormayor temperatura del fundido
En algunos materiales pseudoplásticos, aumentar la velocidad de husillo reduce la viscosidad aparente y la corriente del motor puede incluso bajar. Sin embargo, la mayor velocidad de cizallamiento puede seguir provocando una temperatura del fundido más alta.
La corriente del motor por sí sola no permite determinar cuánto calor de cizallamiento se está generando.
El caudal de alimentación también debe considerarse junto con la velocidad de husillo. La relación entre capacidad de producción, grado de llenado del husillo, energía mecánica específica y temperatura del fundido suele ser más importante que cualquier parámetro de operación aislado.
Material y formulación
Cada polímero y cada formulación responden de forma distinta a la energía mecánica. La viscosidad, el nivel de carga, los aditivos, la lubricación y el comportamiento general en el proceso influyen en la cantidad de energía mecánica que se convierte en calor. Por eso, un cambio de lote de materia prima, de sistema lubricante o de contenido de carga puede modificar la temperatura del fundido aunque los ajustes de la máquina no cambien.
Una lubricación insuficiente puede aumentar la resistencia al procesamiento y el calentamiento mecánico. Sin embargo, añadir cada vez más lubricante rara vez es una solución completa: también hay que tener en cuenta las propiedades del producto y los límites de la formulación.
Configuración de husillos
El número, el ángulo y la disposición de los bloques de amasado y demás elementos de mezcla influyen directamente en la plastificación, la dispersión, la mezcla distributiva y el aporte de energía mecánica. Una configuración de husillos demasiado agresiva puede generar un calor excesivo. Por el contrario, una configuración con cizallamiento insuficiente puede provocar una fusión deficiente o una dispersión inadecuada.
Una buena configuración de husillos no es la que genera el mayor cizallamiento posible, sino la que aporta la mezcla y el cizallamiento suficientes para completar el proceso requerido sin un aporte de energía innecesario.
Resistencia del paquete de mallas y del cabezal
Un paquete de mallas obstruido, un paso de flujo restringido o la acumulación de material en el cabezal pueden aumentar la resistencia en el recorrido del fundido. Si la temperatura del fundido sube junto con un aumento notable de la presión en el cabezal, conviene revisar el recorrido del flujo aguas abajo antes de cambiar otros parámetros del proceso.
02Si la temperatura no baja, ¿qué hay que revisar primero?
Evite bajar una y otra vez las consignas de temperatura del cilindro. Es más eficaz diagnosticar el sistema siguiendo una secuencia definida: primero el control de temperatura y después las condiciones del proceso.
Revisar el sistema de control de temperatura
Confirme primero que el propio sistema de control de temperatura funciona correctamente:
- ¿Se ha detenido realmente la potencia de las resistencias?
- ¿Está funcionando el sistema de enfriamiento?
- ¿Funcionan con normalidad el enfriamiento por aire o la circulación del agua de enfriamiento?
- ¿Es razonable y estable la medición de temperatura?
Si las resistencias ya están apagadas y el enfriamiento funciona bien, pero la temperatura sigue subiendo, lo más probable es que el calor adicional lo esté generando el propio proceso de extrusión.
Comparar con las condiciones normales de operación
No evalúe la situación a partir de una sola cifra aislada.
Compare la condición de operación actual con una condición de producción estable conocida:
- ¿Ha cambiado la velocidad de husillo?
- ¿Ha cambiado el caudal de alimentación?
- ¿Es estable la capacidad de producción?
- ¿Son distintos de lo normal la corriente del motor y el torque?
- ¿Ha cambiado la presión en el cabezal?
- ¿Ha cambiado el aspecto o la consistencia del extruido?
Un aumento de la corriente del motor no significa automáticamente que haya aumentado la viscosidad del material. Una plastificación deficiente, cambios en el grado de llenado del husillo o una mayor resistencia aguas abajo pueden afectar la carga del motor. Del mismo modo, una reducción de la corriente del motor no implica necesariamente que el calentamiento mecánico haya disminuido.
Revisar el material
Confirme que la alimentación es estable y compruebe si ha habido algún cambio en:
- la formulación;
- el lote de materia prima;
- el contenido de cargas o aditivos;
- la lubricación;
- el comportamiento de la alimentación.
Después, examine el propio extruido. ¿Es continua la descarga? ¿Es normal la superficie de la hebra o del fundido? ¿Hay indicios de plastificación irregular o de fusión incompleta? Estas observaciones suelen dar pistas útiles sobre lo que ocurre dentro de la extrusora.
Revisar la resistencia al flujo
Inspeccione el paquete de mallas, los canales del fundido y el cabezal en busca de obstrucciones o acumulación de material. Si la presión en el cabezal es claramente superior a su nivel normal de operación, primero hay que descartar una resistencia aguas abajo. Cuando sea necesario, verifique la situación midiendo la temperatura real del fundido de forma independiente.
03Si se confirma un calentamiento mecánico excesivo, ¿qué hay que ajustar?
Una pregunta frecuente es:
Si el calentamiento por cizallamiento es demasiado alto, ¿basta con reducir primero el caudal de alimentación?
No necesariamente. Si se reduce el caudal de alimentación sin cambiar la velocidad de husillo, el grado de llenado del husillo disminuye.
En algunas condiciones de operación, esto puede aumentar la energía mecánica aplicada por kilogramo de material. El resultado puede ser una menor capacidad de producción sin una reducción significativa de la temperatura del fundido.
Presión alta en el cabezalRevisar primero las restricciones
Si la presión en el cabezal ha subido de forma anómala, inspeccione primero:
- el paquete de mallas;
- los canales de flujo del fundido;
- el cabezal;
- una posible acumulación de material.
Restablezca un recorrido de descarga despejado antes de hacer cambios importantes en la velocidad de husillo, el caudal de alimentación o la configuración de husillos. De lo contrario, los ajustes de parámetros podrían limitarse a enmascarar la causa real.
Presión normal en el cabezalRevisar la velocidad de husillo y el caudal de alimentación
Cuando la presión aguas abajo es normal, revise si la velocidad de husillo y el caudal de alimentación están bien equilibrados. Siempre que sea posible, cambie una sola variable a la vez.
Durante el ajuste, vigile varios parámetros a la vez:
- temperatura del fundido;
- torque;
- carga del motor;
- presión en el cabezal;
- capacidad de producción;
- calidad del producto.
No optimice el proceso basándose en una sola cifra.
Descarga o plastificación anómalasRevisar la formulación
Vuelva a revisar:
- el sistema de lubricación;
- el lote de materia prima;
- los niveles de aditivos y cargas;
- la estabilidad de la alimentación;
- el estado del material.
No todos los problemas de proceso deben atribuirse a los ajustes de la máquina. Los cambios en la formulación o en el comportamiento de la materia prima pueden alterar la viscosidad, el consumo de energía, la presión y la temperatura del fundido aunque la extrusora no haya cambiado.
Temperatura del fundido alta de forma persistenteEvaluar la configuración de husillos
Si la temperatura excesiva del fundido es un problema recurrente y no una perturbación pasajera, conviene evaluar la configuración de husillos.
Compruebe si:
- se utilizan demasiados bloques de amasado;
- los elementos de mezcla están demasiado concentrados en una sola sección;
- los ángulos de amasado son más agresivos de lo necesario;
- el nivel global de cizallamiento supera lo que el proceso realmente requiere.
El objetivo no es eliminar el cizallamiento. El cizallamiento es necesario para la fusión, la dispersión, la mezcla distributiva y muchos procesos de compounding. El objetivo real es reducir el aporte de energía mecánica que no contribuye de forma efectiva a la fusión o a la mezcla.
El enfriamiento debe funcionar bien, pero por sí solo no es la solución
El sistema de enfriamiento tiene que funcionar correctamente, pero el enfriamiento solo responde a la pregunta:
¿Cómo se puede retirar el exceso de calor?
La optimización del proceso responde a otra pregunta:
¿Por qué se genera tanto calor en primer lugar?
Ambas importan. Si el calentamiento mecánico excesivo se debe a una combinación inadecuada de velocidad de husillo, caudal de alimentación, resistencia al flujo, formulación o configuración de husillos, aumentar solo la capacidad de enfriamiento no corregirá la condición de proceso de fondo.
04Secuencia recomendada de diagnóstico en planta
| Secuencia | Qué revisar | Pregunta clave |
|---|---|---|
| ① Control de temperatura | Calentamiento, enfriamiento, medición de temperatura | ¿Funcionan con normalidad el calentamiento, el enfriamiento y la medición de temperatura? |
| ② Condiciones de operación | Velocidad de husillo, caudal de alimentación, capacidad de producción, corriente, torque, presión | ¿Qué ha cambiado respecto a la condición normal de producción? |
| ③ Material | Formulación, lote de material, alimentación, plastificación | ¿Ha cambiado el material o su comportamiento en el proceso? |
| ④ Resistencia al flujo | Paquete de mallas, canales de flujo, cabezal | ¿Hay una restricción aguas abajo que haga subir la presión y la temperatura? |
| ⑤ Configuración de husillos | Intensidad de amasado y de mezcla | ¿Aplica la configuración de husillos más cizallamiento del que requiere el proceso? |
| ⑥ Ajuste del proceso | Configuración de husillos, velocidad de husillo, caudal de alimentación, enfriamiento | Ajuste solo después de identificar la causa real. |
Conclusión
Una temperatura del fundido anómala es el resultado de lo que ocurre dentro del proceso de extrusión. Cuando la temperatura del fundido se niega a bajar, preguntarse una y otra vez cuánto más hay que bajar la consigna del cilindro no suele ser el punto de partida más útil.
Una pregunta mejor es:
¿De dónde viene el calor adicional?
Empiece por el sistema de control de temperatura. Después, compare la condición de operación actual con la producción normal, revise el material y descarte una resistencia excesiva aguas abajo. Solo después de evaluar estos factores conviene ajustar la velocidad de husillo, el caudal de alimentación, el enfriamiento o la configuración de husillos.
En la extrusión en doble husillo, la temperatura del fundido rara vez se controla solo con la temperatura del cilindro. Entender cómo se introduce, se convierte y se disipa la energía mecánica a lo largo del proceso es la clave para encontrar la causa real de una temperatura del fundido excesiva.