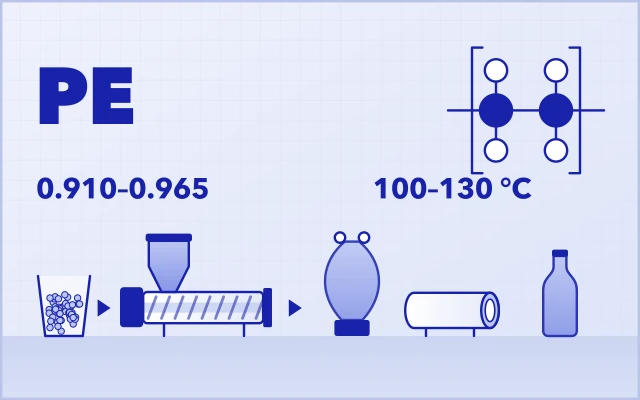
El compounding de PE se utiliza cuando una resina de polietileno estándar debe modificarse, cargarse, colorearse, reciclarse o funcionalizarse antes de peletizarse para la producción posterior.
En la producción real, el PE suele procesarse con cargas minerales, pigmentos, negro de humo, aditivos funcionales, materiales reciclados o determinados sistemas de polímeros y aditivos antes de convertirse en un compuesto apto para películas, tuberías, cables, envases, moldeo o reciclaje.
Como estas formulaciones varían mucho en grado de resina, tipo de aditivo, nivel de carga, forma de la materia prima y proceso posterior, una línea de compounding de PE no debe tratarse como un paquete de equipos fijo. El método de alimentación, la configuración de husillos, la desgasificación, la filtración y el sistema de peletizado deben adaptarse al comportamiento real del material y a la calidad de pellet requerida.
Qué hace realmente el compounding de PE
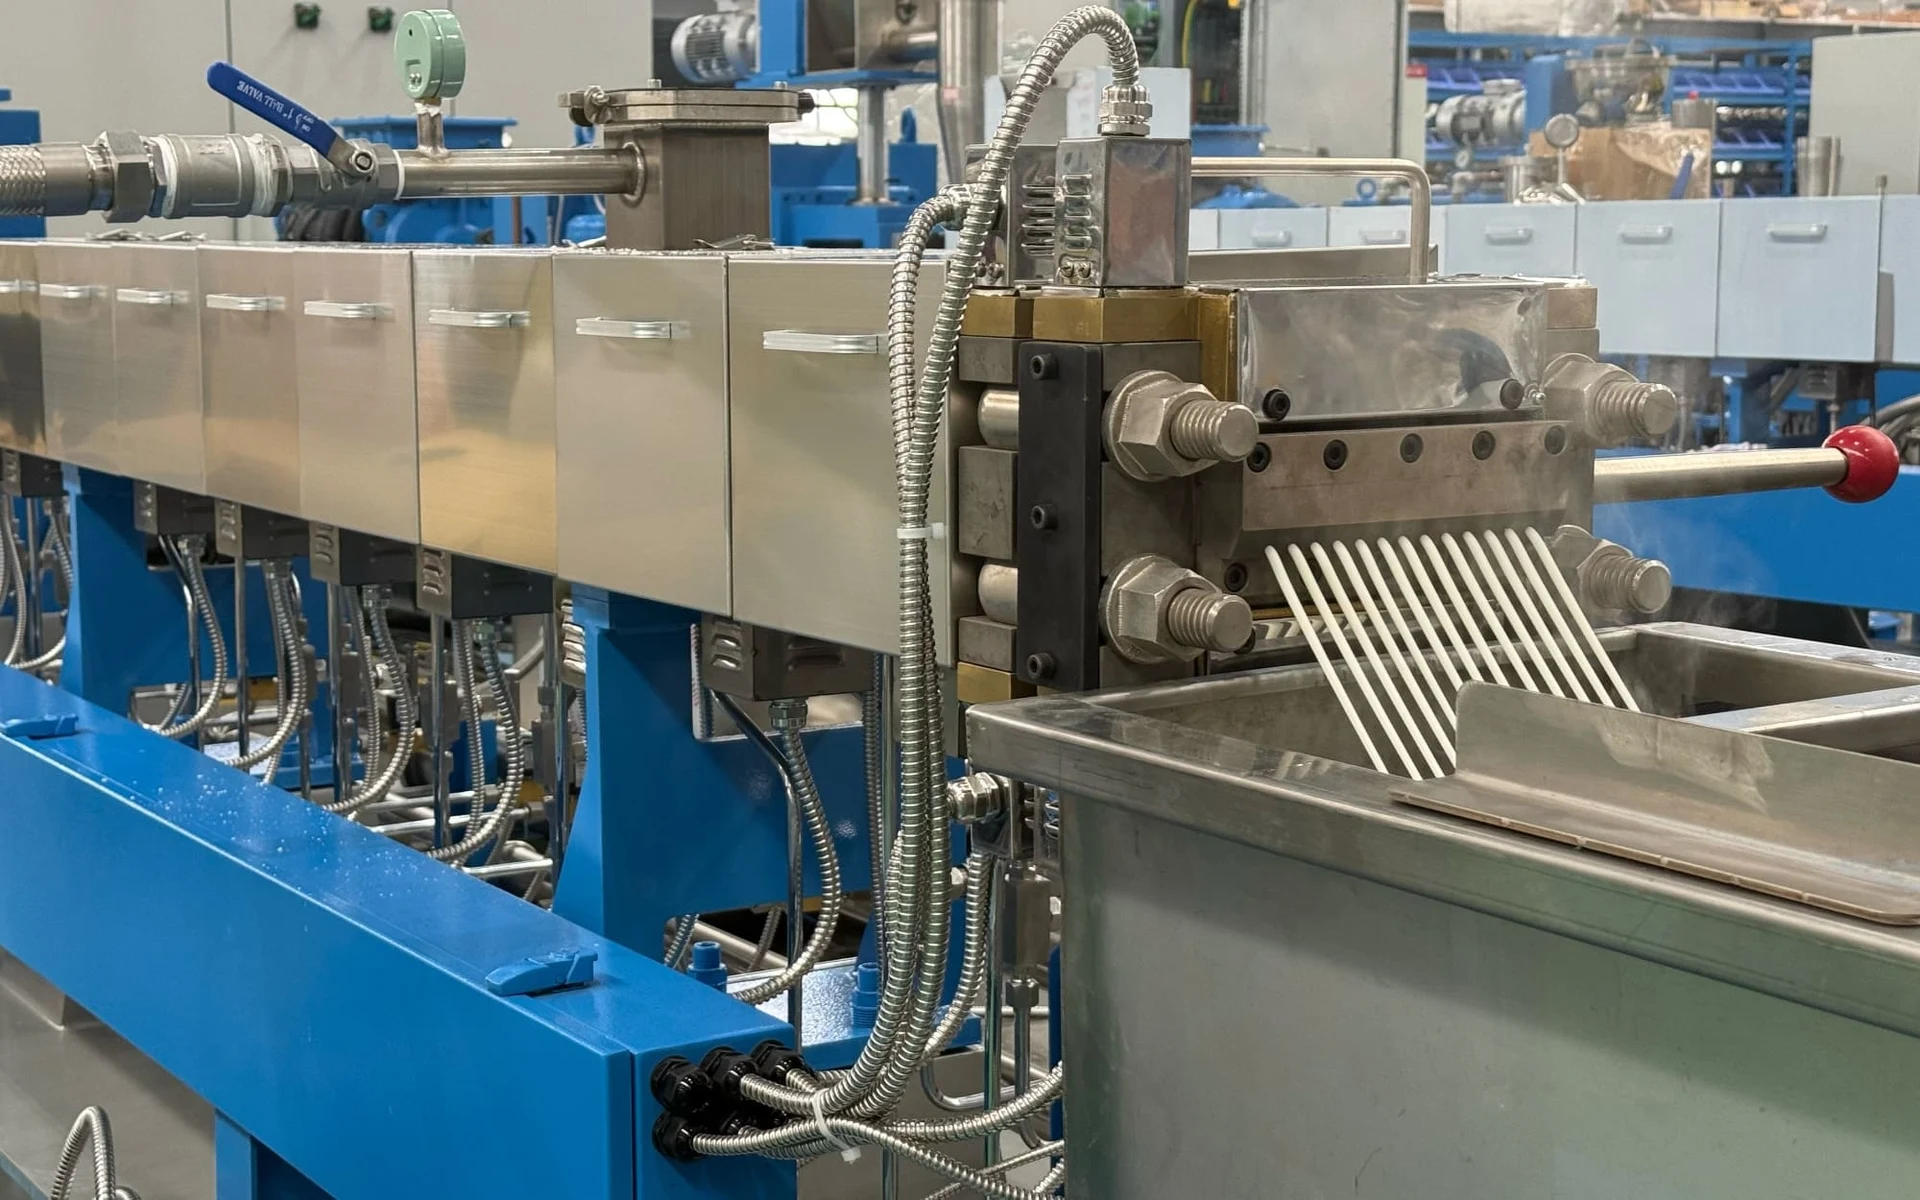
El compounding de PE persigue un objetivo de proceso distinto al de la extrusión convencional de perfiles, tuberías o películas. En el compounding, el objetivo central no es dar forma al producto final, sino lograr una mezcla, una plastificación, una dispersión, una desvolatilización y un peletizado suficientes.
Las aplicaciones industriales requieren a menudo modificaciones para mejorar la resistencia mecánica, la resistencia a la intemperie, la conductividad o el comportamiento ante el fuego, o bien para reducir el costo de la formulación. Las extrusoras de doble husillo desempeñan un papel importante en estos procesos: aportan la mezcla distributiva y dispersiva necesaria, controlan la generación de calor y preparan un fundido homogéneo para el peletizado.
Aplicaciones representativas del compounding de PE
Las aplicaciones siguientes no son una lista completa de lo que USEON puede hacer. Son ejemplos representativos de nuestra experiencia en proyectos y muestran cómo distintos sistemas de materiales a base de PE plantean distintos retos de procesamiento.
Para otros proyectos de compounding de PE, masterbatch, reciclaje, compuestos para cables o formulaciones especiales, USEON puede evaluar el comportamiento del material y el objetivo del proceso antes de recomendar una configuración de línea.
| Área de aplicación representativa | Formulación / sistema de materiales típico | Aplicaciones finales típicas | Principal reto de procesamiento |
|---|---|---|---|
| Masterbatch de carga de PE/PP | PE/PP + CaCO₃, talco u otras cargas minerales | Bolsas de embalaje, bolsas de basura, sacos de rafia, productos desechables, películas transpirables | Alimentación de polvos, dispersión, carga de torque, desgaste |
| Masterbatch negro de PE | Portador de PE o PE/PP + negro de humo | Tuberías de PE, geomembranas, cintas de riego por goteo, cubiertas de cables | Dispersión del negro de humo, generación de polvo, control de temperatura |
| Masterbatch blanco y de color de PE | Portador de PE o PE/PP + dióxido de titanio (TiO₂), pigmentos, ceras, aditivos | Películas de embalaje, películas para invernadero, bolsas de mensajería, productos moldeados | Dispersión de pigmentos y TiO₂, opacidad, desgaste, uniformidad del color |
| Compuestos funcionales de PE / compuestos de XLPE y para cables | PE + SiO₂, retardantes de llama, sistemas de reticulación o aditivos funcionales | Películas, productos retardantes de llama, compuestos para alambres y cables | Sensibilidad de los aditivos, control de temperatura, uniformidad entre lotes |
| Reciclaje de PE y poliolefinas | PEBD, PEAD, residuos de película de PE, residuos mixtos de PE/PP, determinados recortes de BOPP/PP | Pellets reciclados para tuberías, tarimas, contenedores y envases no alimentarios | Baja densidad aparente, humedad, impurezas, filtración |
| Pruebas de I+D de PE a escala de laboratorio | Formulaciones a base de PE con elastómeros, cargas, aditivos conductores y determinados aditivos funcionales | Ensayo de formulaciones, pruebas en lotes pequeños, verificación de materiales | Cambios frecuentes de receta, configuración de husillos flexible, peletizado de lotes pequeños |
Masterbatch de carga de PE
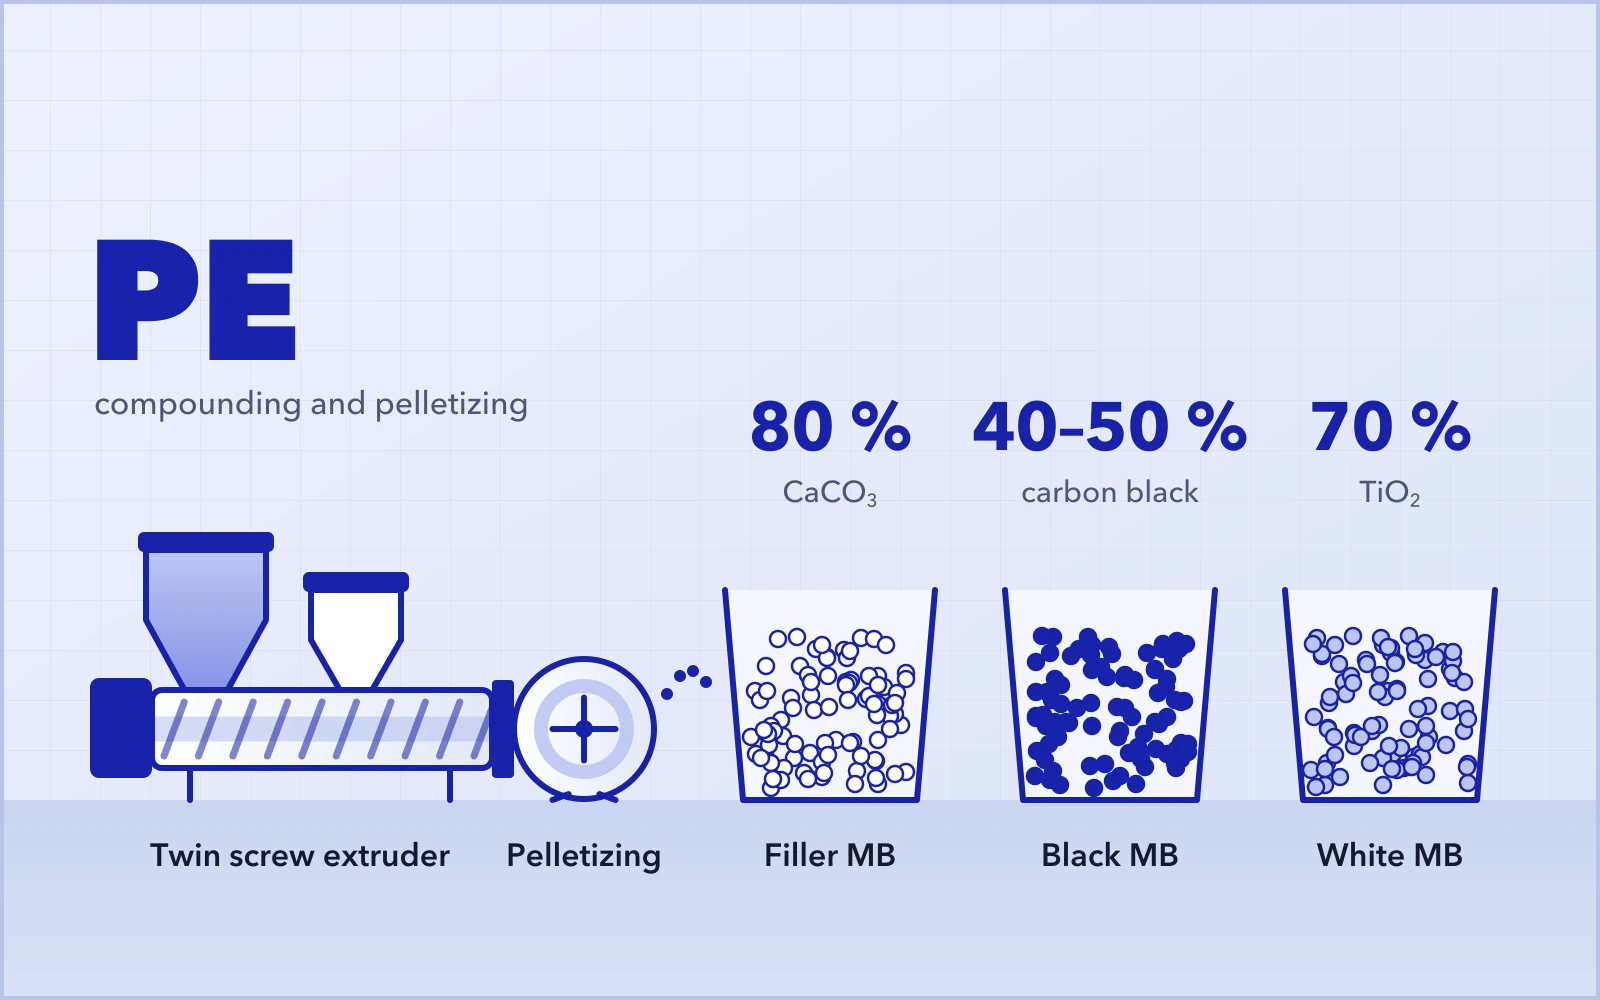
El masterbatch de carga de PE/PP se produce dispersando cargas minerales como CaCO₃ o talco en una resina portadora de poliolefina. Los transformadores utilizan después estos pellets para reducir el costo de la formulación, ajustar la rigidez o mejorar el comportamiento en el procesamiento de películas, bolsas, láminas o productos moldeados.
En muchos proyectos con alto contenido de carga, el primer cuello de botella no es el diseño del husillo en sí, sino la posibilidad de alimentar el polvo al cilindro de forma continua y precisa. Una carga elevada implica alta carga de torque, aumento de la temperatura del fundido y desgaste abrasivo en el husillo y el cilindro.
Proyecto de referencia
- Material
- Formulaciones de PE/PP con alto contenido de CaCO₃ (hasta el 80 %).
- Reto
- Control de una alimentación de polvo inestable, de las fluctuaciones de torque y del desgaste abrasivo de los componentes del husillo y del cilindro.
- Enfoque de la línea
- Una línea de extrusión de doble husillo SAT75 (L/D 48) configurada para una alimentación de polvo constante, la dispersión de la carga y una temperatura del fundido controlada.
- Peletizado
- Elección entre peletizado por anillo de agua, de hebras o en cara caliente para controlar la forma del pellet, reducir los finos y asegurar una alimentación continua en los procesos posteriores.
- Aplicación
- Produce pellets de compuesto para bolsas de embalaje, sacos de rafia y productos desechables.
Masterbatch negro de PE
El negro de humo parece un simple colorante, pero en tuberías y geomembranas una mala dispersión puede convertirse rápidamente en un problema de desempeño y no solo de apariencia. Está estrechamente ligada a la durabilidad en exteriores, la resistencia UV y la uniformidad del producto a largo plazo.
Como el negro de humo tiene una baja densidad aparente, tiende a generar polvo en suspensión y a formar aglomerados. El proceso exige equilibrar la intensidad de dispersión con el control de la temperatura del fundido para evitar la degradación del polímero.
Proyecto de referencia
- Material
- Resinas portadoras de PE/PP con un 40–50 % de negro de humo.
- Reto
- Evitar la aglomeración, reducir la generación de polvo en el lugar de trabajo e impedir el sobrecalentamiento localizado durante la fase de mezcla intensiva.
- Enfoque de la línea
- Líneas de extrusión de doble husillo SAT65 / SAT75 equipadas con alimentación con control de polvo y un control cuidadoso de la temperatura del fundido.
- Peletizado
- Implementación de un sistema de peletizado que minimiza los finos y la contaminación, para favorecer la estabilidad de dosificación de los usuarios posteriores.
- Aplicación
- Produce pellets para tuberías de agua de PE, geomembranas y cintas de riego por goteo, donde la estabilidad UV se evalúa de cerca.
Masterbatch blanco y de color de PE
El dióxido de titanio (TiO₂) se utiliza habitualmente como principal componente blanqueador y opacificante del masterbatch blanco de PE. Los masterbatches de color emplean paquetes de pigmentos específicos. Las dosificaciones elevadas de TiO₂ aumentan la exigencia de dispersión y el desgaste abrasivo de los equipos. Una mala dispersión de los pigmentos provoca puntos de color, diferencias de tono y defectos visuales en las películas. Las características autolimpiantes de las extrusoras de doble husillo corrotantes ayudan a reducir el estancamiento de material, mientras que la eficiencia en los cambios de color depende de la formulación, la configuración de husillos y el diseño de los equipos posteriores.
Proyecto de referencia
Para un fabricante asiático que procesa resinas de PE/PP con hasta un 70 % de TiO₂, USEON configuró una línea de compounding de doble husillo SAT65. El reto del proceso era lograr una dispersión uniforme del TiO₂ limitando el desgaste de los equipos y manteniendo la uniformidad del color.
Gracias a una alimentación precisa, un tiempo de residencia controlado y componentes resistentes al desgaste, la línea produce pellets uniformes que favorecen la precisión de dosificación en los procesos posteriores y ayudan a reducir la variación de color en productos moldeados que exigen opacidad o uniformidad de color.
Compuestos funcionales y para cables
Esta sección abarca varias líneas de aplicación distintas, no un único tipo de formulación: masterbatches antibloqueo de PE + SiO₂, compuestos de PE retardantes de llama y compuestos para cables de polietileno reticulable (XLPE). El compounding con SiO₂ requiere una alimentación constante, control del polvo y una dispersión de calidad para película. En los compuestos de XLPE y retardantes de llama, sensibles a la temperatura, se necesita un control cuidadoso de la temperatura del fundido para reducir el riesgo de reticulación prematura del XLPE y de descomposición del retardante de llama.
Proyecto de referencia
Para una planta del sudeste asiático que realiza campañas de producción separadas de XLPE, compuestos de PE retardantes de llama y determinadas formulaciones de PE/PA, USEON suministró una línea de extrusión de doble husillo SAT75 (L/D 44). La línea se centra en una mezcla suave pero homogénea, un control preciso de la temperatura del cilindro y una configuración de husillos adecuada.
Se mantiene una manipulación limpia del material hasta la fase de peletizado para evitar la contaminación y el sobrecalentamiento localizado, y se obtienen compuestos para aislamiento o cubierta de alambres y cables.
Reciclaje de PE y poliolefinas
El reciclaje transforma residuos plásticos posindustriales y determinados residuos posconsumo en pellets reutilizables. En el reciclaje industrial, el PEBD y el PEAD son materiales a base de PE, pero el BOPP es un material a base de PP. Los residuos mixtos de PE/PP deben identificarse correctamente como residuos mixtos de poliolefinas. Cuando un proyecto involucra PE, PP, BOPP o poliolefinas mixtas, la línea se configura según el flujo real de residuos. En los residuos de película reciclada, el estado del material cambia de un lote a otro. Por eso la alimentación, la desgasificación, la filtración y el peletizado deben considerarse en conjunto.
Proyecto de referencia
- Material
- Hojuelas de PE, residuos de PEBD/PEAD y recortes de película de poliolefinas mixtas.
- Reto
- Alimentar materiales de baja densidad aparente, eliminar la humedad, los volátiles y el olor de los residuos de película impresa o contaminada, y filtrar las impurezas físicas.
- Enfoque de la línea
- Una línea de extrusión de doble husillo SAT110 equipada con alimentación forzada, desvolatilización al vacío y filtración continua del fundido.
- Peletizado
- Uso de un sistema de peletizado capaz de manejar un comportamiento fluctuante del fundido, presiones de filtración variables y volátiles residuales.
- Aplicación
- Produce pellets reciclados para aplicaciones como tuberías de riego, tarimas de plástico y envases no alimentarios, según la calidad del material reciclado y los requisitos del producto final.
Pruebas de I+D de PE a escala de laboratorio
Los entornos de I+D requieren cambios frecuentes de receta, pruebas en lotes pequeños y equipos flexibles. Las extrusoras de doble husillo destinadas a estos fines suelen contar con husillos de diseño modular y varios puntos de alimentación para realizar pruebas de formulaciones especiales antes del escalado.
Proyecto de referencia
Para un centro de investigación europeo que trabaja con formulaciones de prueba a base de PE con EVA, caucho de silicona, PET, almidón o determinados aditivos funcionales, USEON suministró una extrusora de doble husillo de laboratorio LAB20.
El sistema de peletizado a pequeña escala facilita la limpieza entre lotes y se adapta a distintos comportamientos del fundido polimérico. Así, el centro puede validar formulaciones en lotes pequeños y el comportamiento en el procesamiento antes de pasar a la producción piloto o industrial.
Aspectos clave del peletizado de PE
El peletizado no debe tratarse como la elección de una máquina aparte al final del proyecto. En las líneas de masterbatch de PE, compuestos para cables y reciclaje, la calidad del pellet puede influir mucho en la alimentación, la dosificación y la regularidad del procesamiento posteriores. También influye en el envasado, el transporte, el almacenamiento y la precisión de dosificación.
La calidad del pellet empieza por el estado del fundido en la descarga de la extrusora. La resistencia del fundido, la viscosidad, el nivel de carga, la presión de filtración, el comportamiento en el enfriamiento y los volátiles residuales pueden afectar la forma del pellet, los finos, el secado y la estabilidad de alimentación posterior. Por ello, USEON evalúa el peletizado junto con la alimentación, el diseño del husillo, la desgasificación y la filtración.
Opciones de peletizado
Las opciones siguientes son referencias habituales, no recomendaciones fijas. La elección final debe confirmarse con los datos reales de formulación, el comportamiento del fundido y, si es necesario, pruebas en línea. Ningún método de peletizado sirve para todas las formulaciones de PE. En la práctica, el sistema de peletizado debe elegirse en función de la resistencia del fundido, la viscosidad, el nivel de carga o aditivos, la capacidad de producción, la presión de filtración, los requisitos de enfriamiento, el tamaño de pellet objetivo y las necesidades de manipulación posterior.
| Opción de peletizado | Uso habitual | Adecuado cuando | Puntos clave que verificar |
|---|---|---|---|
| Peletizado de hebras | Compuestos de PE generales, masterbatch de color, compuestos para cables, pruebas a escala de laboratorio | El fundido puede formar hebras estables y la capacidad de producción permite el enfriamiento en tina de agua y el corte de hebras | Estabilidad de las hebras, longitud de enfriamiento, riesgo de rotura de hebras, manejo por el operador, uniformidad del tamaño de pellet |
| Peletizado por anillo de agua | Muchas aplicaciones de masterbatch de PE/PP y masterbatch de carga | La formulación se presta al corte en cara caliente y al enfriamiento rápido con anillo de agua | Estabilidad en la cara del dado, ajuste de las cuchillas, temperatura del agua, secado del pellet, control de finos, nivel de carga |
| Peletizado bajo agua | Determinados compuestos a base de PE de alta capacidad o especiales, determinadas formulaciones blandas o pegajosas, determinadas aplicaciones de reciclaje | El material y la capacidad justifican el corte bajo agua, y el comportamiento del fundido es adecuado para formar pellets bajo agua | Presión del fundido, diseño de los orificios del dado, velocidad de las cuchillas, temperatura del agua, riesgo de aglomeración de pellets, eficiencia de secado, complejidad del sistema |
| Peletizado en cara del dado con enfriamiento por aire | Ciertos compuestos de PE/PP con alto contenido de carga, formulaciones a base de PELBD, compuestos retardantes de llama libres de halógenos (HFFR) | La formulación puede cortarse y enfriarse eficazmente sin tina de agua, o el proceso prefiere manejar pellets secos | Eficiencia de enfriamiento del pellet, adherencia entre pellets, generación de polvo y finos, estabilidad en la cara del dado, ventana de formulación |
| Peletizado de hebras bajo agua | Opción especializada para determinadas aplicaciones de reciclaje o sensibles a la filtración | El transporte automático de hebras puede reducir la intervención manual cuando se rompen las hebras o se cambian las mallas | Control de las hebras, caudal de agua, frecuencia de cambio de filtros, deshidratación, uniformidad del pellet |
Cómo elegir la línea adecuada
Antes de invertir en una línea, el comprador debe aclarar los siguientes parámetros técnicos:
Material y formulación
- ¿Cuál es la resina base? (PEBD, PELBD, PEAD, XLPE, PE reciclado o mezclas de poliolefinas)
- ¿Cuál es la formulación? (Carga, negro de humo, TiO₂, retardante de llama, hojuelas recicladas)
- ¿Cuál es el porcentaje de aditivos? (Carga baja, media o alta)
- ¿En qué forma se presenta el material? (Pellets, polvo, hojuelas ligeras, aglomerados)
Proceso y equipos
- ¿Cuál es la capacidad objetivo? (Laboratorio, planta piloto o producción en serie)
- ¿Se requiere desvolatilización?
- ¿Se requiere filtración del fundido?
- ¿Se requiere protección contra el desgaste?
- ¿Qué método de alimentación se necesita para polvos, hojuelas o materiales de baja densidad aparente?
- ¿Fluctuará la presión de filtración durante el reciclaje?
- ¿Admite la formulación el contacto con agua durante el enfriamiento?
Calidad del pellet y uso posterior
- ¿Cuál es la aplicación final? (Película, tubería, cable, moldeo por inyección)
- ¿Qué tamaño y forma de pellet se requieren?
- ¿Son aceptables los finos o el polvo para el proceso posterior?
- ¿Requiere el proceso posterior una alta precisión de dosificación?
- ¿Qué desempeño de enfriamiento y secado se requiere?
- ¿Qué método de peletizado prefieren los operadores del cliente?
- ¿Los pellets se transportarán neumáticamente, se ensacarán, se almacenarán en silos o se usarán directamente en el proceso posterior?
Configuración típica de la línea
Una línea de compounding y peletizado de PE puede incluir los siguientes módulos. La configuración final se elige según la formulación, la forma del material, la capacidad y la calidad de pellet requerida.
- Sistema de manejo y almacenamiento de materias primas
- Alimentador principal para la resina base de PE
- Alimentador lateral para cargas minerales, negro de humo o aditivos
- Sistema de dosificación gravimétrica por pérdida de peso para controlar la formulación
- Extrusora de doble husillo corrotante
- Sistema de desgasificación al vacío / desvolatilización
- Cambiador de mallas / filtración del fundido
- Sistema de peletizado elegido según la formulación y la calidad de pellet requerida
- Secado, clasificación y transporte de pellets
- Sistema de control PLC
Según el proyecto, el peletizado puede realizarse con sistemas de hebras, de anillo de agua, bajo agua, en cara del dado con enfriamiento por aire o de hebras bajo agua. No todos los proyectos requieren todos los módulos. Por ejemplo, algunas líneas de masterbatch con material virgen pueden no necesitar una filtración intensiva del fundido, mientras que las líneas de reciclaje suelen requerir mayor capacidad de alimentación, desvolatilización y filtración.
Trabaje con USEON
Comparta con USEON su formulación de PE, la forma de la materia prima, la capacidad objetivo, la aplicación final y la calidad de pellet requerida. Tanto si su proyecto es de masterbatch de carga, masterbatch negro, masterbatch de color, compuestos funcionales, compuestos para cables, reciclaje, pruebas a escala de laboratorio u otra aplicación de compounding a base de PE, nuestro equipo puede evaluar el método de alimentación, la configuración de husillos, los requisitos de desvolatilización, el sistema de filtración y el método de peletizado adecuado.
Si su aplicación a base de PE no figura en la lista anterior, USEON puede igualmente evaluar la formulación y el objetivo de procesamiento para determinar si es posible configurar una solución de extrusión y peletizado adecuada.
Preguntas frecuentes
¿Qué es el compounding de PE?
El compounding de PE es el proceso de mezclar en una extrusora una resina base de polietileno (PE) con aditivos, cargas, colorantes u otros polímeros para modificar sus propiedades físicas, térmicas o visuales. El resultado suele ser un compuesto en pellets a base de PE destinado a películas, tuberías, cables, moldeo, envases o reciclaje.
¿Es el compounding de PE distinto de la extrusión de PE convencional?
Sí. La extrusión de PE convencional (como el soplado de película o la extrusión de tubería) se centra en dar forma al polímero para obtener un producto final. El compounding de PE se centra en la mezcla dispersiva y distributiva, la modificación del material, la desvolatilización y, por último, el peletizado del material, con equipos como las extrusoras de doble husillo corrotantes.
¿Qué es el peletizado de PE?
El peletizado de PE es el proceso posterior a la extrusión en el que el polietileno fundido o compuesto se corta en pellets uniformes. En el compounding de PE, el peletizado convierte el fundido de PE, ya homogeneizado y con los componentes dispersos, en una forma estable que puede almacenarse, transportarse, dosificarse y procesarse en los equipos posteriores.
¿Qué método de peletizado es adecuado para el compounding de PE?
No existe un único método adecuado para todas las aplicaciones de PE. Las opciones incluyen el peletizado de hebras, por anillo de agua, bajo agua, en cara del dado con enfriamiento por aire y de hebras bajo agua. El método debe elegirse según la formulación, la resistencia del fundido, la viscosidad, el nivel de carga o aditivos, la capacidad de producción y los requisitos de enfriamiento.
¿Se puede hacer compounding de PE con CaCO₃ o talco?
Sí. El masterbatch de carga a base de PE/PP puede formularse con altos contenidos de CaCO₃ o talco, según la resina portadora y el diseño de la formulación. Los retos de procesamiento incluyen lograr una alimentación de polvo estable, asegurar una dispersión uniforme, controlar la temperatura del fundido provocada por las altas fuerzas de cizallamiento, hacer frente al desgaste de los equipos por los minerales abrasivos y mantener un peletizado estable para reducir los finos.
¿Qué extrusora es adecuada para el masterbatch negro de PE?
Para el masterbatch negro de PE se suelen utilizar extrusoras de doble husillo corrotantes. Requieren perfiles de husillo específicos para la mezcla distributiva y dispersiva del negro de humo, sistemas de alimentación con medidas de control del polvo, un control cuidadoso de la temperatura del fundido para evitar la degradación del polímero y un sistema de peletizado estable que minimice los finos.
¿Se pueden procesar y peletizar hojuelas de PE reciclado?
Sí. Las hojuelas de PE reciclado, los residuos de película de PEBD, los recortes de PEAD o determinados residuos mixtos de poliolefinas (incluidos los recortes de BOPP, a base de PP) pueden fundirse y peletizarse en pellets reutilizables. Debido al comportamiento fluctuante del fundido, la línea suele requerir alimentación forzada, desvolatilización al vacío, filtración continua del fundido y un sistema de peletizado adaptado al flujo de residuos concreto.
¿Cómo afecta la calidad del pellet al procesamiento posterior del PE?
La calidad del pellet influye en la alimentación, la dosificación, la fusión y la uniformidad del producto. Los pellets uniformes ayudan a mejorar la estabilidad de alimentación en el soplado de película, la extrusión de tubería, la extrusión de cable, el moldeo por inyección y el moldeo por soplado. Por el contrario, un exceso de finos, tamaños de pellet irregulares o un secado deficiente pueden causar inestabilidad en el procesamiento y defectos en el producto.
¿Cómo elegir una línea de compounding y peletizado de PE?
Una línea de compounding y peletizado de PE debe elegirse según la resina base, el paquete de aditivos, el nivel de carga, la forma de la materia prima, la capacidad de producción, los requisitos de desvolatilización, las condiciones de filtración, el método de peletizado y la aplicación posterior. Las aplicaciones de esta página son ejemplos representativos de la experiencia de USEON en proyectos y no limitan la capacidad de USEON en compounding de PE.