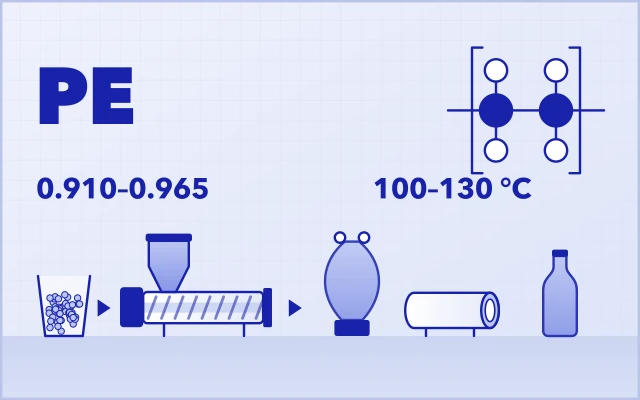
O compounding de PE é usado quando a resina de polietileno padrão precisa ser modificada, receber cargas ou cor, ser reciclada ou funcionalizada antes de ser granulada para a produção posterior.
Na produção real, o PE costuma ser processado com cargas minerais, pigmentos, negro de fumo, aditivos funcionais, materiais reciclados ou sistemas selecionados de polímeros e aditivos antes de se tornar um composto utilizável em filmes, tubos, cabos, embalagens, moldagem ou reciclagem.
Como essas formulações variam muito quanto ao grade da resina, ao tipo de aditivo, ao teor de carga, à forma da matéria-prima e ao processo posterior, uma linha de compounding de PE não deve ser tratada como um pacote fixo de equipamentos. O método de alimentação, a configuração da rosca, a degasagem, a filtração e o sistema de granulação precisam ser ajustados ao comportamento real do material e à qualidade de pellet exigida.
O que o compounding de PE realmente faz
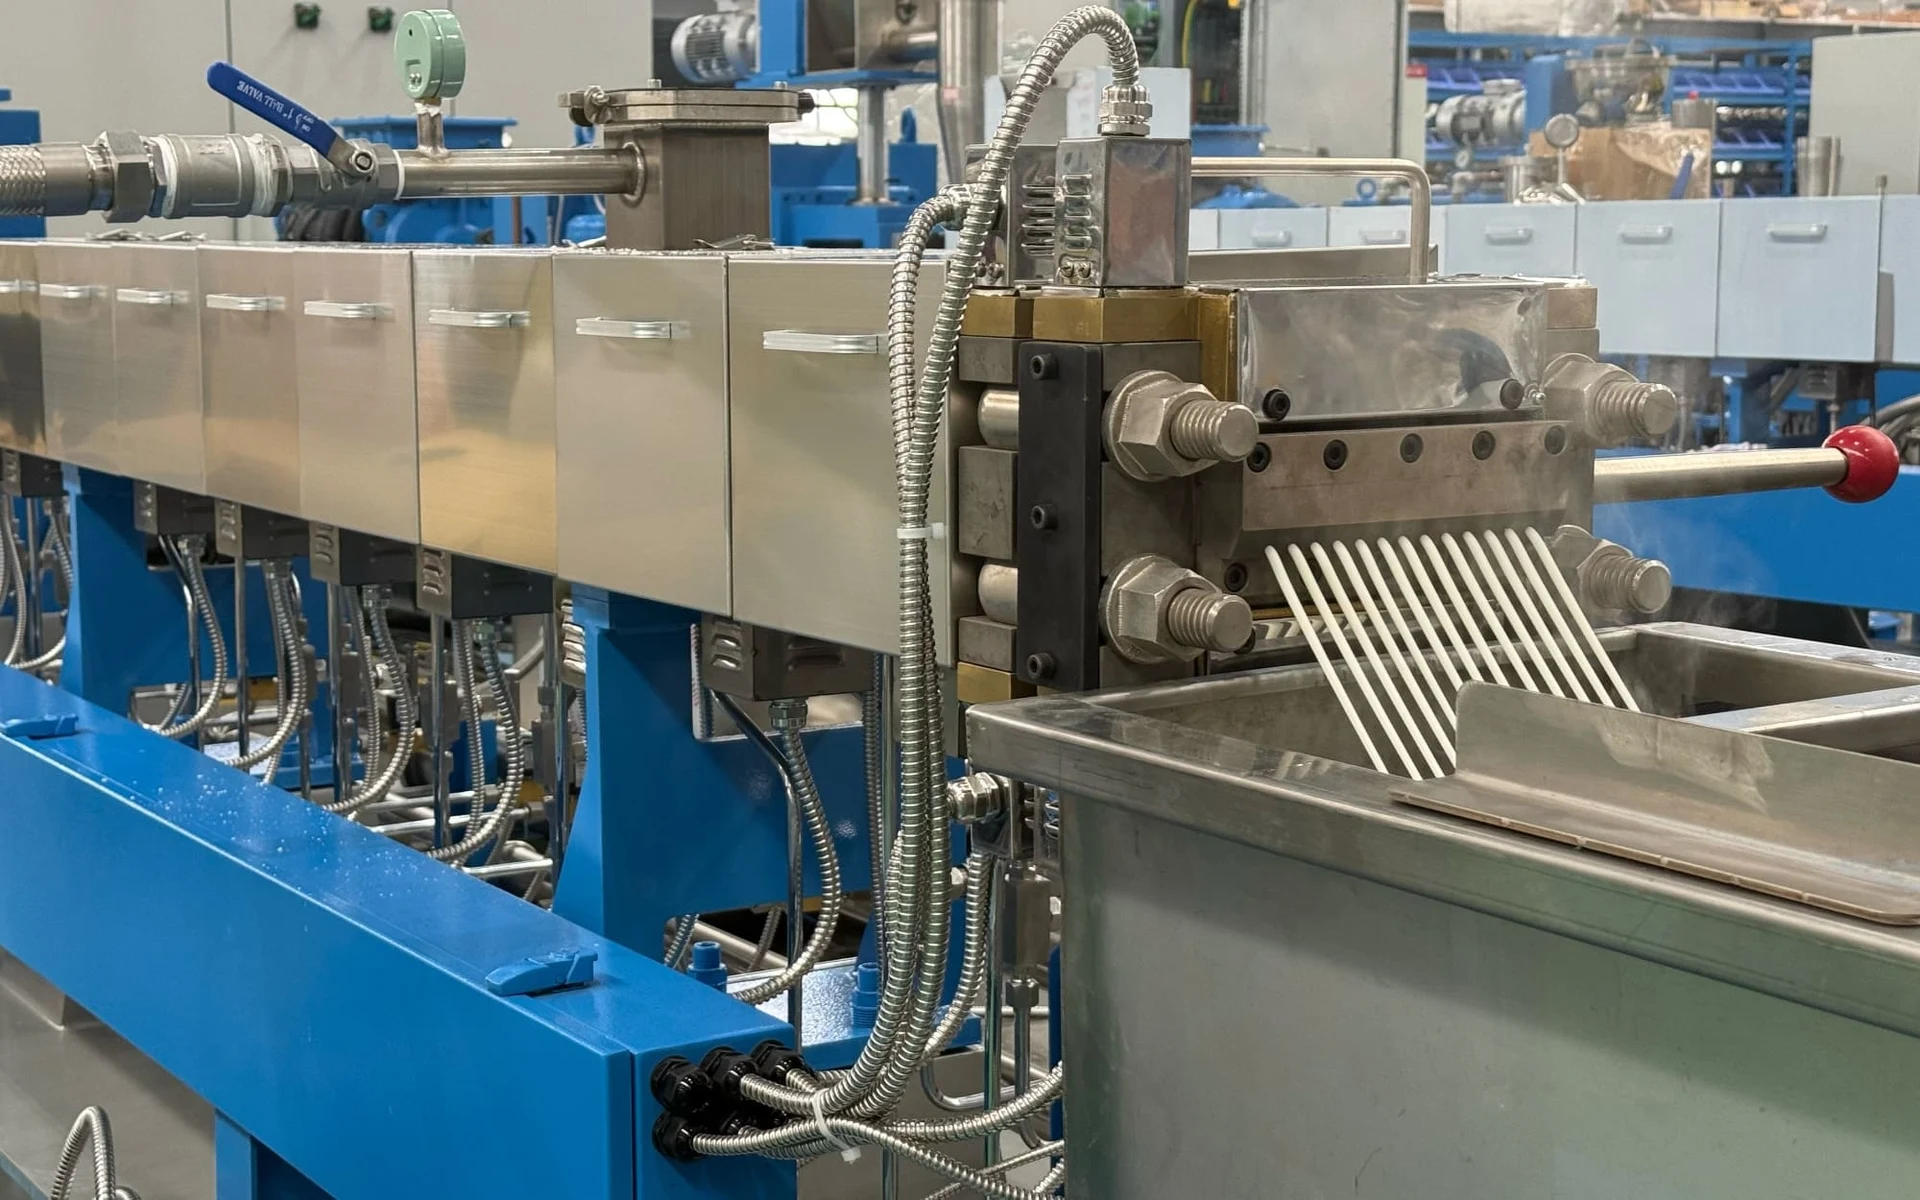
O compounding de PE tem um objetivo de processo diferente da extrusão convencional de perfis, tubos ou filmes. No compounding, o objetivo central não é dar forma ao produto final, mas obter mistura, plastificação, dispersão, desvolatilização e granulação suficientes.
As aplicações industriais costumam exigir modificações para melhorar a resistência mecânica, a resistência às intempéries, a condutividade e o retardamento de chama, ou para reduzir o custo da formulação. As extrusoras de dupla rosca têm papel importante nesses processos, pois fornecem a mistura distributiva e dispersiva necessária, controlam a geração de calor e preparam um fundido homogêneo para a granulação.
Aplicações representativas do compounding de PE
As aplicações abaixo não são uma lista completa do que a USEON pode fazer. São exemplos representativos da nossa experiência em projetos e mostram como diferentes sistemas de materiais à base de PE criam diferentes desafios de processamento.
Para outros projetos de compounding de PE, masterbatch, reciclagem, compostos para fios e cabos ou formulações especiais, a USEON pode avaliar o comportamento do material e a meta do processo antes de recomendar uma configuração de linha.
| Área de aplicação representativa | Formulação / sistema de material típico | Aplicações finais típicas | Principal desafio de processamento |
|---|---|---|---|
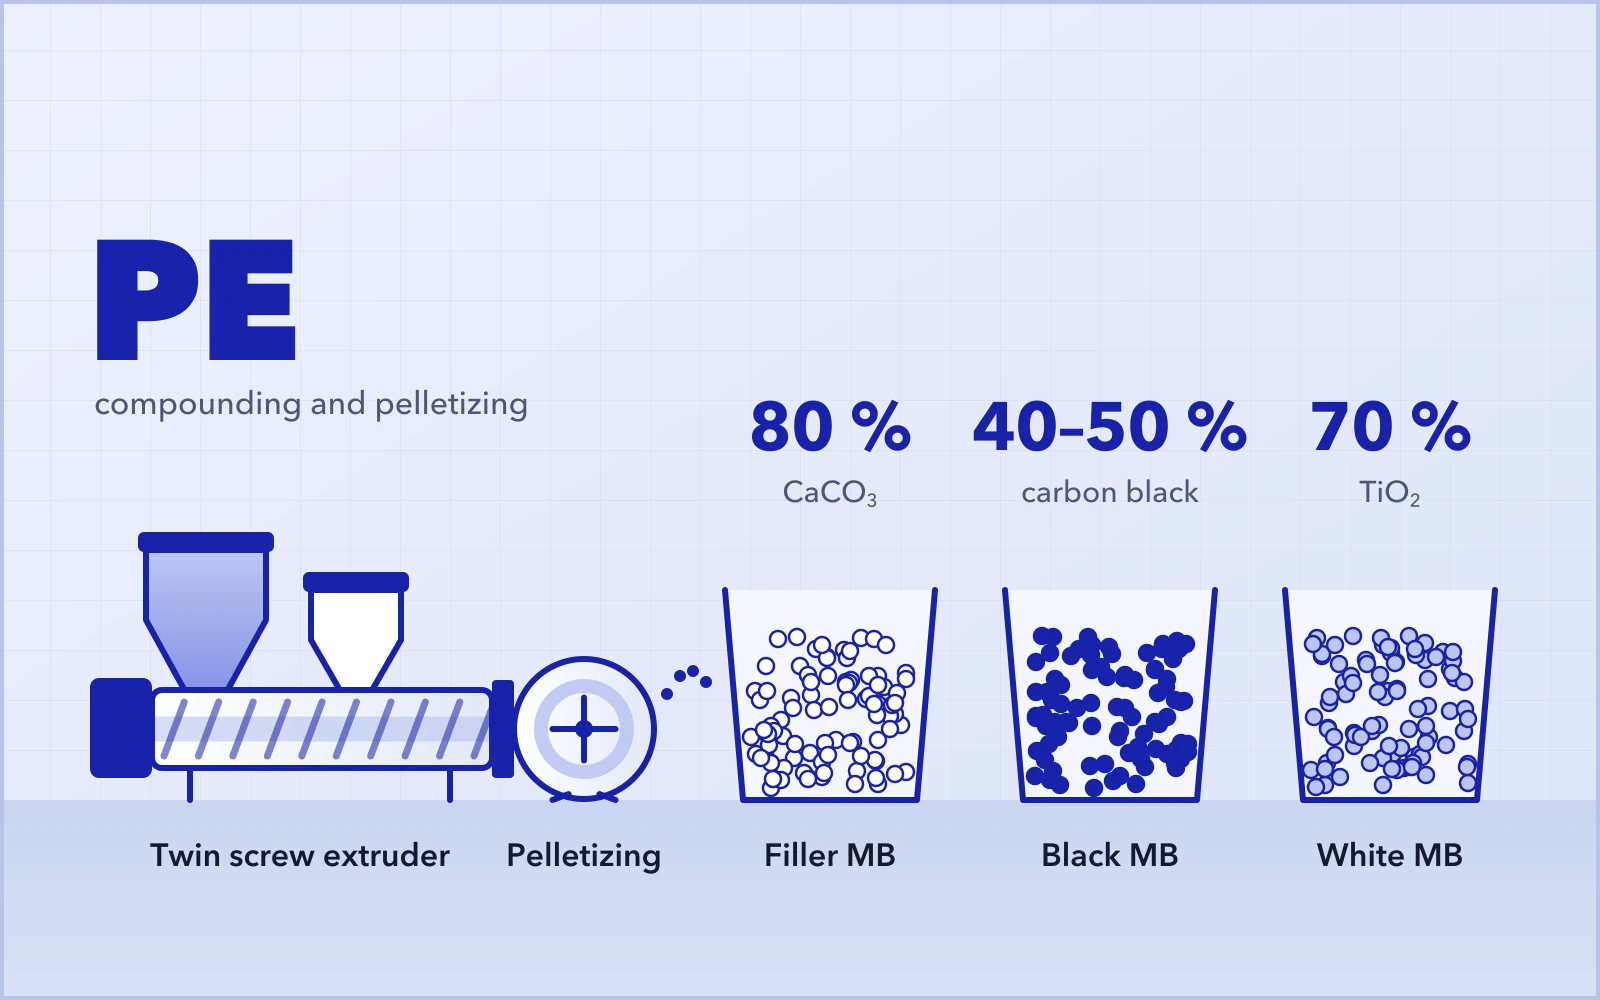
| Masterbatch de carga de PE/PP | PE/PP + CaCO₃, talco ou outras cargas minerais | Sacos de embalagem, sacos de lixo, sacaria de ráfia, descartáveis, filmes respiráveis | Alimentação de pó, dispersão, carga de torque, desgaste |
| Masterbatch preto de PE | Veículo de PE ou PE/PP + negro de fumo | Tubos de PE, geomembranas, fitas gotejadoras, capas de cabos | Dispersão do negro de fumo, emissão de pó, controle de temperatura |
| Masterbatch branco e de cor de PE | Veículo de PE ou PE/PP + dióxido de titânio (TiO₂), pigmentos, ceras, aditivos | Filmes de embalagem, filmes para estufas, envelopes para e-commerce, peças moldadas | Dispersão de pigmentos/TiO₂, opacidade, desgaste, uniformidade de cor |
| Compostos funcionais de PE / XLPE e compostos para fios e cabos | PE + SiO₂, retardantes de chama, sistemas de reticulação ou aditivos funcionais | Filmes, produtos antichama, compostos para fios e cabos | Sensibilidade dos aditivos, controle de temperatura, uniformidade entre lotes |
| Reciclagem de PE e poliolefinas | PEBD, PEAD, resíduos de filme de PE, resíduos mistos de PE/PP, aparas selecionadas de BOPP/PP | Pellets reciclados para tubos, paletes, caixas e embalagens não alimentícias | Baixa densidade aparente, umidade, impurezas, filtração |
| Testes de P&D de PE em escala de laboratório | Formulações à base de PE com elastômeros, cargas, aditivos condutivos e aditivos funcionais selecionados | Teste de formulações, ensaios em pequenos lotes, validação de materiais | Trocas frequentes de receita, configuração flexível da rosca, granulação em pequenos lotes |
Masterbatch de carga de PE
O masterbatch de carga de PE/PP é produzido dispersando cargas minerais, como CaCO₃ ou talco, em uma resina veículo poliolefínica. Os pellets são então usados pelos transformadores para reduzir o custo da formulação, ajustar a rigidez ou melhorar o comportamento de processamento em filmes, sacos, chapas ou peças moldadas.
Em muitos projetos com alto teor de carga, o primeiro gargalo não é o projeto da rosca em si, mas a capacidade de alimentar o pó no cilindro de forma contínua e precisa. O alto teor de carga gera carga de torque, aumento da temperatura do fundido e desgaste abrasivo da rosca e do cilindro.
Referência de projeto
- Material
- Formulações de PE/PP com alto teor de carga de CaCO₃ (até 80%).
- Desafio
- Controlar a alimentação instável de pó, as oscilações de torque e o desgaste abrasivo dos componentes da rosca e do cilindro.
- Foco da linha
- Uma linha de extrusão de dupla rosca SAT75 (L/D 48) configurada para alimentação uniforme do pó, dispersão da carga e temperatura do fundido controlada.
- Granulação
- Escolha entre granulação por anel d’água, por fios ou corte a quente na face da matriz para controlar o formato do pellet, reduzir finos e favorecer a alimentação contínua no processo seguinte.
- Aplicação
- Produz pellets de composto usados em sacos de embalagem, sacaria de ráfia e descartáveis.
Masterbatch preto de PE
O negro de fumo parece simples como corante, mas em tubos e geomembranas a má dispersão pode rapidamente virar um problema de desempenho, e não apenas de aparência. Ela está diretamente ligada à durabilidade em uso externo, à resistência UV e à uniformidade do produto a longo prazo.
Como o negro de fumo tem baixa densidade aparente, ele tende a levantar pó e a formar aglomerados. O processo exige equilibrar a intensidade de dispersão com o controle da temperatura do fundido para evitar a degradação do polímero.
Referência de projeto
- Material
- Resinas veículo de PE/PP com incorporação de 40% a 50% de negro de fumo.
- Desafio
- Superar a aglomeração, reduzir a geração de pó no ambiente de trabalho e evitar superaquecimento localizado durante a fase de mistura intensiva.
- Foco da linha
- Linhas de extrusão de dupla rosca SAT65 / SAT75 equipadas com alimentação com controle de pó e controle cuidadoso da temperatura do fundido.
- Granulação
- Adoção de um sistema de granulação que minimiza finos e contaminação, favorecendo a estabilidade de dosagem para os usuários do masterbatch.
- Aplicação
- Produz pellets para tubos de PE para água, geomembranas e fitas gotejadoras, em que a estabilidade UV é avaliada de perto.
Masterbatch branco e de cor de PE
O dióxido de titânio (TiO₂) é comumente usado como principal componente de branqueamento e opacidade no masterbatch branco de PE. Os masterbatches de cor usam pacotes específicos de pigmentos. Altos teores de TiO₂ aumentam a exigência de dispersão e o desgaste abrasivo do equipamento. A má dispersão dos pigmentos causa pontos de cor, diferenças de tonalidade e defeitos visuais nos filmes. A característica autolimpante das extrusoras de dupla rosca corrotantes ajuda a reduzir a estagnação do material, enquanto a eficiência na troca de cor depende da formulação, da configuração da rosca e do projeto dos equipamentos posteriores.
Referência de projeto
Para um fabricante asiático que processa resinas de PE/PP com até 70% de TiO₂, a USEON configurou uma linha de compounding de dupla rosca SAT65. O desafio do processo era obter uma dispersão homogênea do TiO₂, reduzindo o desgaste do equipamento e mantendo a uniformidade de cor.
Com alimentação precisa, tempo de residência controlado e componentes resistentes ao desgaste, a linha produz pellets uniformes que favorecem a precisão de dosagem no processo seguinte e ajudam a reduzir a variação de cor em peças moldadas que exigem opacidade ou uniformidade de cor.
Compostos funcionais e para fios e cabos
Esta seção abrange várias linhas de aplicação distintas, e não um único tipo de formulação. Entre elas estão masterbatches antibloqueio de PE + SiO₂, compostos de PE antichama e compostos para fios e cabos de polietileno reticulado (XLPE). O compounding de SiO₂ exige alimentação uniforme, controle de pó e dispersão em grau filme. Nos compostos de XLPE e antichama, sensíveis à temperatura, é preciso controlar cuidadosamente a temperatura do fundido para reduzir o risco de reticulação prematura do XLPE e de decomposição do retardante de chama.
Referência de projeto
Para uma unidade no Sudeste Asiático que produz, em campanhas separadas, XLPE, compostos antichama à base de PE e formulações selecionadas de PE/PA, a USEON forneceu uma linha de extrusão de dupla rosca SAT75 (L/D 44). A linha prioriza uma mistura suave, porém homogênea, o controle preciso da temperatura do cilindro e uma configuração de rosca adequada.
O manuseio limpo do material é mantido até a granulação para evitar contaminação e superaquecimento localizado, produzindo compostos para isolamento ou capa de fios e cabos.
Reciclagem de PE e poliolefinas
A reciclagem transforma resíduos plásticos pós-industriais e determinados resíduos pós-consumo em pellets reutilizáveis. Na reciclagem industrial, o PEBD e o PEAD são à base de PE, mas o BOPP é um material à base de PP. Resíduos mistos de PE/PP devem ser corretamente identificados como resíduos mistos de poliolefinas. Quando um projeto envolve PE, PP, BOPP ou poliolefinas mistas, a linha é configurada de acordo com o fluxo real de resíduos. No caso de resíduos de filme reciclado, a condição do material muda de lote para lote. Por isso, alimentação, degasagem, filtração e granulação precisam ser consideradas em conjunto.
Referência de projeto
- Material
- Flakes de PE, resíduos de PEBD/PEAD e aparas de filme de poliolefinas mistas.
- Desafio
- Alimentar materiais de baixa densidade aparente, remover umidade, voláteis e odor de resíduos de filme impresso ou contaminado e filtrar as impurezas sólidas.
- Foco da linha
- Uma linha de extrusão de dupla rosca SAT110 equipada com alimentação forçada, desvolatilização a vácuo e filtração contínua do fundido.
- Granulação
- Uso de um sistema de granulação capaz de lidar com oscilações no comportamento do fundido, variações na pressão de filtração e voláteis residuais.
- Aplicação
- Produz pellets reciclados para aplicações como tubos de irrigação, paletes plásticos e embalagens não alimentícias, conforme a qualidade do material reciclado e os requisitos do produto final.
Testes de P&D de PE em escala de laboratório
Ambientes de P&D exigem trocas frequentes de receita, testes em pequenos lotes e flexibilidade dos equipamentos. As extrusoras de dupla rosca usadas para esses fins costumam ter roscas modulares e várias entradas de alimentação para viabilizar testes de formulações especiais antes do aumento de escala.
Referência de projeto
Para apoiar um centro de pesquisa europeu que trabalha com formulações de teste à base de PE envolvendo EVA, borracha de silicone, PET, amido ou aditivos funcionais selecionados, a USEON forneceu uma extrusora de dupla rosca de laboratório LAB20.
O sistema de granulação de pequena escala facilita a limpeza entre lotes e se adapta a diferentes comportamentos do polímero fundido. Assim, o centro consegue validar formulações em pequenos lotes e o comportamento de processamento antes da produção piloto ou em escala industrial.
Aspectos da granulação de PE
A granulação não deve ser tratada como uma escolha de máquina à parte, no fim do projeto. Em linhas de masterbatch de PE, compostos para fios e cabos e reciclagem, a qualidade dos pellets pode afetar fortemente a alimentação, a dosagem e a uniformidade do processamento posterior. Ela também afeta a embalagem, o transporte, a armazenagem e a precisão de dosagem.
A qualidade dos pellets começa na condição do fundido na saída da extrusora. Resistência do fundido, viscosidade, teor de carga, pressão de filtração, comportamento no resfriamento e voláteis residuais podem afetar o formato dos pellets, os finos, a secagem e a estabilidade da alimentação no processo seguinte. Por isso, a USEON avalia a granulação junto com a alimentação, o projeto da rosca, a degasagem e a filtração.
Opções de granulação
As opções abaixo são referências comuns, e não recomendações fixas. A escolha final deve ser confirmada com base nos dados reais da formulação, no comportamento do fundido e, quando necessário, em testes na linha. Nenhum método de granulação serve para todas as formulações de PE. Na prática, o sistema de granulação deve ser escolhido de acordo com a resistência do fundido, a viscosidade, o teor de carga ou de aditivos, a capacidade de produção, a pressão de filtração, a necessidade de resfriamento, o tamanho de pellet desejado e as exigências de manuseio posterior.
| Opção de granulação | Uso mais comum | Indicada quando | Pontos-chave a verificar |
|---|---|---|---|
| Granulação por fios | Compostos de PE em geral, masterbatch de cor, compostos para fios e cabos, testes em escala de laboratório | O fundido forma fios estáveis e a capacidade de produção permite resfriamento em banheira e corte dos fios | Estabilidade dos fios, comprimento de resfriamento, risco de ruptura dos fios, manuseio pelo operador, uniformidade do tamanho dos pellets |
| Granulação por anel d’água | Muitas aplicações de masterbatch de PE/PP e masterbatch de carga | A formulação é adequada ao corte a quente na face da matriz e ao resfriamento rápido em anel d’água | Estabilidade na face da matriz, ajuste das facas, temperatura da água, secagem dos pellets, controle de finos, teor de carga |
| Granulação subaquática | Determinados compostos especiais ou de alta produção à base de PE, algumas formulações macias ou pegajosas, algumas aplicações de reciclagem | O material e a capacidade de produção justificam o corte subaquático, e o comportamento do fundido é adequado à formação de pellets debaixo d’água | Pressão do fundido, projeto dos furos da matriz, rotação das facas, temperatura da água, risco de aglomeração dos pellets, eficiência de secagem, complexidade do sistema |
| Corte na face da matriz resfriado a ar | Alguns compostos de PE/PP com alto teor de carga, formulações à base de PEBDL, compostos antichama livres de halogênio (HFFR) | A formulação pode ser cortada e resfriada com eficiência sem banheira de água, ou o processo prefere manusear pellets secos | Eficiência de resfriamento dos pellets, aderência entre pellets, geração de pó/finos, estabilidade na face da matriz, janela de formulação |
| Granulação por fios subaquática | Opção especializada para algumas aplicações de reciclagem ou sensíveis à filtração | O transporte automático dos fios reduz o manuseio manual em rupturas de fios ou trocas de tela | Controle dos fios, vazão de água, frequência de troca de telas, desaguamento, uniformidade dos pellets |
Como escolher a linha certa
Antes de investir em uma linha, o comprador deve definir os seguintes parâmetros técnicos:
Material e formulação
- Qual é a resina base? (PEBD, PEBDL, PEAD, XLPE, PE reciclado ou blendas de poliolefinas)
- Qual é a formulação? (Carga, negro de fumo, TiO₂, retardante de chama, flakes reciclados)
- Qual é o percentual de aditivos? (Teor baixo, médio ou alto)
- Qual é a forma do material? (Pellets, pó, flakes leves, aglomerados)
Processo e equipamentos
- Qual é a capacidade de produção desejada? (Escala de laboratório, piloto ou produção em massa)
- É necessária desvolatilização?
- É necessária filtração do fundido?
- É necessária proteção contra desgaste?
- Que método de alimentação é necessário para pós, flakes ou materiais de baixa densidade aparente?
- A pressão de filtração vai oscilar durante a reciclagem?
- O contato com água durante o resfriamento é aceitável para a formulação?
Qualidade dos pellets e uso posterior
- Qual é a aplicação final? (Filme, tubo, cabo, moldagem por injeção)
- Que tamanho e formato de pellet são exigidos?
- Finos ou pó são aceitáveis no processo seguinte?
- O processo seguinte exige alta precisão de dosagem?
- Que desempenho de resfriamento e secagem é exigido?
- Qual método de granulação os operadores do cliente preferem?
- Os pellets serão transportados pneumaticamente, ensacados, armazenados em silos ou usados diretamente no processo seguinte?
Configuração típica da linha
Uma linha de compounding e granulação de PE pode incluir os módulos a seguir. A configuração final é definida de acordo com a formulação, a forma do material, a capacidade de produção e a qualidade de pellet exigida.
- Sistema de manuseio e armazenagem de matérias-primas
- Alimentador principal para a resina base de PE
- Alimentador lateral para cargas minerais, negro de fumo ou aditivos
- Sistema de dosagem gravimétrica por perda de peso para controle da formulação
- Extrusora de dupla rosca corrotante
- Sistema de degasagem a vácuo / desvolatilização
- Trocador de telas / filtração do fundido
- Sistema de granulação escolhido de acordo com a formulação e a qualidade de pellet exigida
- Secagem, classificação e transporte dos pellets
- Sistema de controle por CLP
Conforme o projeto, a granulação pode usar sistemas por fios, por anel d’água, subaquáticos, de corte na face da matriz resfriado a ar ou de granulação por fios subaquática. Nem todo projeto exige todos os módulos. Por exemplo, algumas linhas de masterbatch com resina virgem podem dispensar uma filtração intensiva do fundido, enquanto as linhas de reciclagem costumam exigir maior capacidade de alimentação, desvolatilização e filtração.
Conte com a USEON
Envie à USEON a sua formulação de PE, a forma da matéria-prima, a capacidade de produção desejada, a aplicação final e a qualidade de pellet exigida. Seja o seu projeto de masterbatch de carga, masterbatch preto, masterbatch de cor, compostos funcionais, compostos para fios e cabos, reciclagem, testes em escala de laboratório ou outra aplicação de compounding à base de PE, nossa equipe pode avaliar o método de alimentação, a configuração da rosca, a necessidade de desvolatilização, o sistema de filtração e o método de granulação adequado.
Se a sua aplicação à base de PE não estiver listada acima, a USEON ainda assim pode avaliar a formulação e a meta de processamento para determinar se é possível configurar uma solução adequada de extrusão e granulação.
Perguntas frequentes
O que é compounding de PE?
O compounding de PE é o processo de misturar a resina base de polietileno (PE) com aditivos, cargas, corantes ou outros polímeros dentro de uma extrusora para modificar suas propriedades físicas, térmicas ou visuais. O resultado costuma ser pellets de composto à base de PE para filmes, tubos, cabos, moldagem, embalagens ou reciclagem.
O compounding de PE é diferente da extrusão convencional de PE?
Sim. A extrusão convencional de PE (como a extrusão de filme soprado ou de tubos) tem como foco dar forma ao polímero para obter um produto final. O compounding de PE se concentra na mistura dispersiva e distributiva, na modificação do material, na desvolatilização e, por fim, na granulação do material, com equipamentos como extrusoras de dupla rosca corrotantes.
O que é granulação de PE?
A granulação de PE é a etapa, após a extrusão, em que o polietileno fundido ou composto é cortado em pellets uniformes. No compounding de PE, a granulação transforma o fundido de PE misturado e disperso em uma forma estável, que pode ser armazenada, transportada, dosada e processada nos equipamentos seguintes.
Qual método de granulação é adequado para o compounding de PE?
Não existe um único método adequado para todas as aplicações de PE. As opções incluem granulação por fios, por anel d’água, subaquática, corte na face da matriz resfriado a ar e granulação por fios subaquática. O método deve ser escolhido com base na formulação, na resistência do fundido, na viscosidade, no teor de carga ou de aditivos, na capacidade de produção e nas necessidades de resfriamento.
É possível fazer compounding de PE com CaCO₃ ou talco?
Sim. O masterbatch de carga à base de PE/PP pode receber altos teores de CaCO₃ ou talco, dependendo da resina veículo e do projeto da formulação. Os desafios de processamento incluem manter a alimentação estável do pó, garantir a dispersão homogênea, controlar a temperatura do fundido causada pelo alto cisalhamento, lidar com o desgaste do equipamento provocado pelos minerais abrasivos e manter uma granulação estável para reduzir finos.
Qual extrusora é adequada para masterbatch preto de PE?
As extrusoras de dupla rosca corrotantes são as mais usadas para masterbatch preto de PE. Elas exigem perfis de rosca específicos para a mistura distributiva e dispersiva do negro de fumo, sistemas de alimentação com controle de pó, controle cuidadoso da temperatura do fundido para evitar a degradação do polímero e um sistema de granulação estável para minimizar finos.
Flakes de PE reciclado podem ser processados e granulados?
Sim. Flakes de PE reciclado, resíduos de filme de PEBD, aparas de PEAD ou determinados resíduos mistos de poliolefinas (incluindo aparas de BOPP, à base de PP) podem ser fundidos e granulados em pellets reutilizáveis. Como o comportamento do fundido oscila, a linha muitas vezes exige alimentação forçada, desvolatilização a vácuo, filtração contínua do fundido e um sistema de granulação adequado ao fluxo de resíduos específico.
Como a qualidade dos pellets afeta o processamento posterior do PE?
A qualidade dos pellets afeta a alimentação, a dosagem, a fusão e a uniformidade do produto. Pellets uniformes ajudam a estabilizar a alimentação na extrusão de filme soprado, na extrusão de tubos e de cabos, na moldagem por injeção e na moldagem por sopro. Por outro lado, excesso de finos, pellets de tamanhos irregulares ou secagem deficiente podem causar instabilidade no processamento e defeitos no produto.
Como escolher uma linha de compounding e granulação de PE?
Uma linha de compounding e granulação de PE deve ser escolhida de acordo com a resina base, o pacote de aditivos, o teor de carga, a forma da matéria-prima, a capacidade de produção, a necessidade de desvolatilização, as condições de filtração, o método de granulação e a aplicação final. As aplicações listadas nesta página são exemplos representativos da experiência da USEON em projetos, e não um limite da capacidade de compounding de PE da USEON.