A mesma extrusora de dupla rosca da classe 75 pode alcançar uma vazão bem maior com um produto do que com outro. Com algumas formulações, aumentar a taxa de alimentação logo altera a temperatura do fundido, a pressão ou a qualidade do produto.
Uma pergunta comum no chão de fábrica é: a corrente do motor principal ainda está bem abaixo do limite, então por que a linha não produz mais?
Potência do motor, torque e rotação da rosca são todos importantes. Mas a vazão estável de uma linha de extrusão de dupla rosca nunca é determinada por um único parâmetro. A pergunta mais útil é: quando a taxa de alimentação aumenta, qual parte da linha é a primeira a sair da condição estável estabelecida?
Não existe uma causa universal para um gargalo de vazão. Identifique o primeiro trecho que atinge um limite de processo ou de equipamento e conduza o diagnóstico nessa direção
01A extrusora ainda roda, mas a vazão estável pode já estar no limite
Não defina o limite de vazão apenas pelo fato de a máquina ter ou não disparado um alarme. Mesmo com a corrente do motor principal ainda dentro da faixa, outra parte da linha pode já estar limitando a capacidade:
- A pressão na matriz/cabeçote começa a subir de forma desproporcional em relação à tendência estável anterior;
- A temperatura real do fundido continua aumentando, alterando o histórico térmico do material;
- A extrusora continua rodando, mas a dispersão, a cor, a aparência ou propriedades-chave começam a oscilar;
- A alimentação, a degasagem, a filtração, a granulação ou o resfriamento ficam instáveis primeiro.
Nesse ponto, perguntar apenas quanta folga ainda resta na extrusora pode esconder o gargalo real. Para o cliente, vazão útil significa produzir continuamente dentro da especificação – e não simplesmente a maior taxa de alimentação com que a máquina ainda consegue rodar.
02Defina uma referência estável para o produto atual
Se o processo já está instável, fica difícil saber qual variável muda primeiro depois que a taxa de alimentação aumenta. Antes de testar vazões maiores, registre a condição de operação em que o produto atual roda de forma estável.
- Taxa de alimentação real e rotação da rosca;
- Corrente do motor principal, carga do motor ou carga de torque (%) – use o valor exibido pela máquina;
- Temperaturas das zonas e estado do resfriamento; quando possível, registre a temperatura real do fundido;
- Pressão na matriz/cabeçote, degasagem a vácuo, descarga e condição da granulação;
- Indicadores-chave de qualidade do produto, como dispersão, cor, aparência e propriedades mecânicas.
O objetivo não é encontrar um conjunto universal de “parâmetros-padrão”, e sim estabelecer uma referência confiável para esta linha, esta formulação e este produto.
03Aumente a taxa de alimentação por etapas e observe as tendências
Dentro dos limites de segurança do equipamento e de qualidade do produto, aumente a taxa de alimentação em pequenas etapas. Após cada ajuste, espere o processo estabilizar e registre as mudanças. Não continue aumentando a alimentação sem parar e não diagnostique a linha com base em uma única leitura instantânea.
Um aumento normal da pressão, da corrente do motor ou da temperatura do fundido não indica automaticamente um problema. O que importa é se a relação com a referência mudou: a tendência está ficando mais acentuada? Algum parâmetro está se aproximando de um limite do equipamento, do processo ou da qualidade do produto?
04Seis sinais de alerta precoce e onde começar o diagnóstico
A primeira variável a mudar não é, por si só, a causa raiz, mas é uma forte pista de diagnóstico. Identifique onde o desvio começa e depois verifique o trecho correspondente.
Os seis sinais abaixo apontam seis direções prioritárias de diagnóstico. Como podem interagir entre si, compare-os sempre com a mesma referência estável.
A alimentação é a primeira a ficar instávelVerifique a capacidade de alimentação a montante
Pós de baixa densidade aparente, formulações com alto teor de carga e alimentação de múltiplos componentes podem causar formação de pontes, descarga intermitente, oscilação da taxa de alimentação ou capacidade insuficiente do alimentador lateral. A extrusora pode ainda ter capacidade de processamento, mas o sistema a montante pode não conseguir entregar o material de forma constante. Primeiro, determine se o gargalo está na própria extrusora ou na alimentação do material.
A pressão do fundido é a primeira a se desviarDescubra onde a resistência ao fluxo está aumentando
Uma pressão maior na matriz/cabeçote com vazão maior não é automaticamente anormal. O ponto-chave é se a pressão sobe mais rápido do que a tendência de referência anterior ou se aproxima do limite admissível do sistema de filtração, do cabeçote ou da matriz. Uma tela entupida, acúmulo de material no caminho de fluxo ou resistência excessiva da matriz podem elevar a pressão. Não presuma que pressão alta significa tela entupida. A pressão é o resultado; a tarefa real é localizar a resistência adicional.
A temperatura do fundido é a primeira a subirVerifique o aporte de energia mecânica
A temperatura ajustada do cilindro não é a temperatura real do fundido. À medida que a taxa de alimentação, a rotação da rosca, o grau de enchimento e a pressão mudam, o material passa por um histórico termomecânico diferente. Mesmo sem alarme na extrusora, a temperatura real do fundido pode já estar se afastando da referência estável. Em materiais termossensíveis, novos aumentos de vazão podem levar a degradação, mudança de cor ou variação de propriedades.
Determine se o equipamento atingiu seu limite mecânico de processamento ou se o material atingiu seu limite de processamento nas condições atuais. As ações corretivas são muito diferentes.
A degasagem é a primeira a piorarVerifique o perfil de fusão, o grau de enchimento e a desvolatilização
Oscilação do vácuo, mudanças na abertura de degasagem ou queda no desempenho de desvolatilização podem indicar uma alteração no perfil de fusão/plastificação, no grau de enchimento ou nas condições de desvolatilização. Não confie apenas no vacuômetro; avalie em conjunto o estado do material, a pressão e o comportamento real da degasagem.
A qualidade do produto é a primeira a mudarA qualidade pode definir o limite de vazão
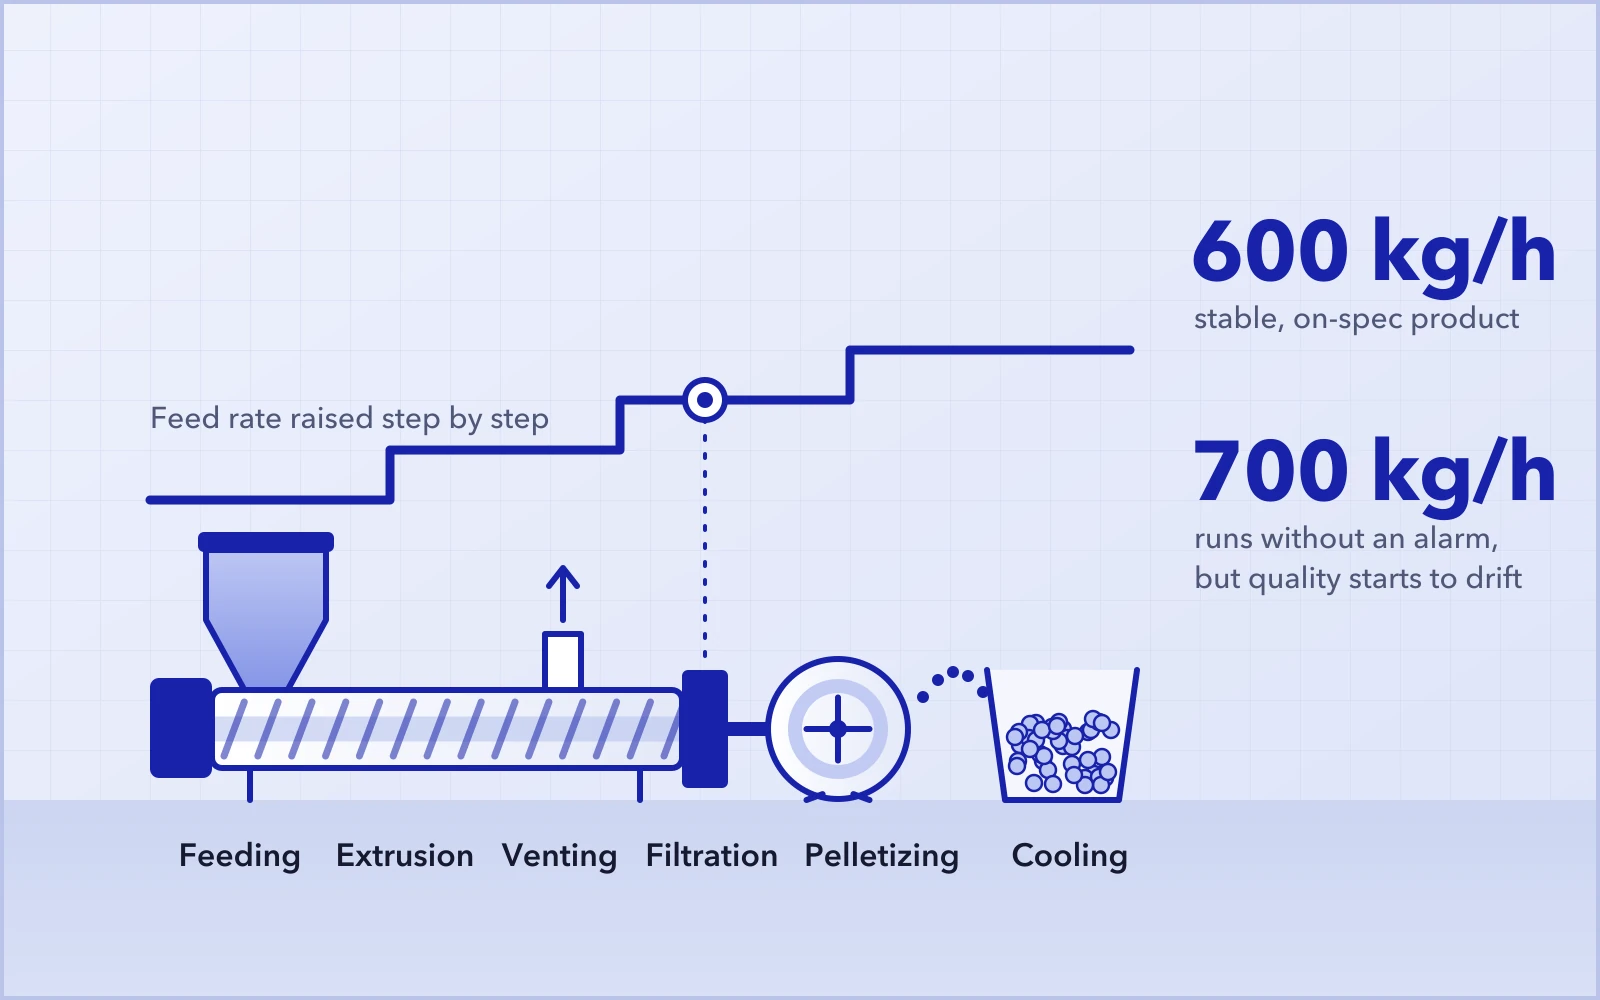
Por exemplo, o produto pode estar estável a 600 kg/h. A 700 kg/h, a máquina pode continuar rodando sem alarmes e a pressão pode se manter na faixa admissível, mas a dispersão, a cor, a aparência ou propriedades-chave começam a oscilar. Conseguir extrudar material a 700 kg/h não significa que a linha consiga produzir 700 kg/h de forma confiável. A vazão efetiva é a taxa com que se produz continuamente dentro da especificação.
A extrusora está estável, mas os equipamentos a jusante ficam instáveisO gargalo pode estar a jusante
Se a granulação, o resfriamento, o transporte ou a embalagem atingem o limite primeiro, discutir quanto mais a extrusora consegue produzir deixa de ser útil. O cliente precisa de uma produção estável da linha completa; por isso, alimentação, extrusão, degasagem, filtração, granulação, resfriamento e manuseio a jusante devem ser avaliados como um único sistema.
05Transforme os seis sinais em uma tabela de diagnóstico na fábrica
| Primeiro sinal a mudar | Área prioritária de diagnóstico | O que confirmar |
|---|---|---|
| Alimentação oscila | Capacidade de alimentação, formação de pontes, escoamento do pó, capacidade do alimentador lateral | Confirme que o material entra na extrusora de forma constante |
| Pressão se desvia | Tela/filtro, canais de fluxo, resistência do cabeçote e da matriz | Não presuma que pressão alta significa tela entupida |
| Temperatura do fundido sobe | Aquecimento mecânico/por cisalhamento, equilíbrio rotação da rosca/taxa de alimentação, configuração da rosca | Meça a temperatura real do fundido sempre que possível |
| Degasagem piora | Perfil de fusão, grau de enchimento, condições de vácuo e desvolatilização | Separe problemas do sistema de vácuo de problemas do estado do material |
| Qualidade oscila | Dispersão, aparência, cor e propriedades-chave | Só o produto dentro da especificação conta como vazão efetiva |
| Equipamentos a jusante ficam instáveis | Capacidade de granulação, resfriamento, transporte e embalagem | O gargalo pode estar a jusante |
Esta tabela não é um diagnóstico de causa raiz. É um ponto de partida para restringir o escopo do diagnóstico. Depois de identificar o primeiro sinal que muda, verifique o trecho correspondente em vez de tomar correlação por causalidade.
06Sequência de diagnóstico na fábrica: da referência à verificação
- Estabeleça e registre uma referência completa na condição atual de produção estável;
- Aumente a taxa de alimentação em pequenas etapas dentro da faixa admissível, esperando o processo estabilizar após cada mudança;
- Registre o primeiro parâmetro ou trecho que apresentar um desvio de tendência consistente;
- Continue o diagnóstico seguindo o caminho correspondente: alimentação, resistência ao fluxo, comportamento termomecânico, degasagem, qualidade ou equipamentos a jusante;
- Depois de confirmar a causa, ajuste a configuração do equipamento ou os parâmetros de processo e teste novamente com o mesmo método.
07Por que duas extrusoras de dupla rosca da classe 75 podem ter vazões muito diferentes?
“75” descreve apenas uma dimensão do tamanho da máquina e não define, sozinho, a vazão real. Mesmo com o mesmo diâmetro nominal de rosca, podem variar o volume livre, o torque admissível, a faixa de rotação da rosca, a relação L/D, a configuração da rosca, o método de alimentação, a capacidade de degasagem e a configuração a jusante.
Mais importante ainda: materiais e especificações de produto diferentes podem fazer com que trechos diferentes se tornem o primeiro fator limitante. Sem uma formulação e uma condição de operação específicas, perguntar “Qual é a vazão-padrão de uma extrusora de dupla rosca da classe 75?” raramente gera uma resposta com valor real de engenharia.
Conclusão
Antes de aumentar a vazão, descubra o que atinge o limite primeiro
Não existe resposta universal para o gargalo de vazão de uma extrusora de dupla rosca. A limitação pode estar na extrusora, na alimentação, na pressão ou na temperatura do fundido. A máquina pode ainda ter folga mecânica enquanto a qualidade do produto já atingiu o limite, ou o gargalo real pode estar a jusante.
Uma abordagem mais confiável é partir de uma referência estável, aumentar a taxa de alimentação por etapas, identificar o primeiro parâmetro ou trecho que apresenta um desvio claro de tendência e então verificar a causa nesse caminho.
Folga na extrusora principal não significa folga na linha inteira. O trecho que atinge o limite primeiro é o gargalo de vazão atual mais provável.
Se a sua linha de extrusão de dupla rosca enfrenta gargalo de vazão, temperatura do fundido em alta, pressão anormal ou dispersão instável, envie os dados do material, a configuração do equipamento e as condições de operação. Quanto mais completos os dados de processo, mais precisa será a identificação do fator limitante.