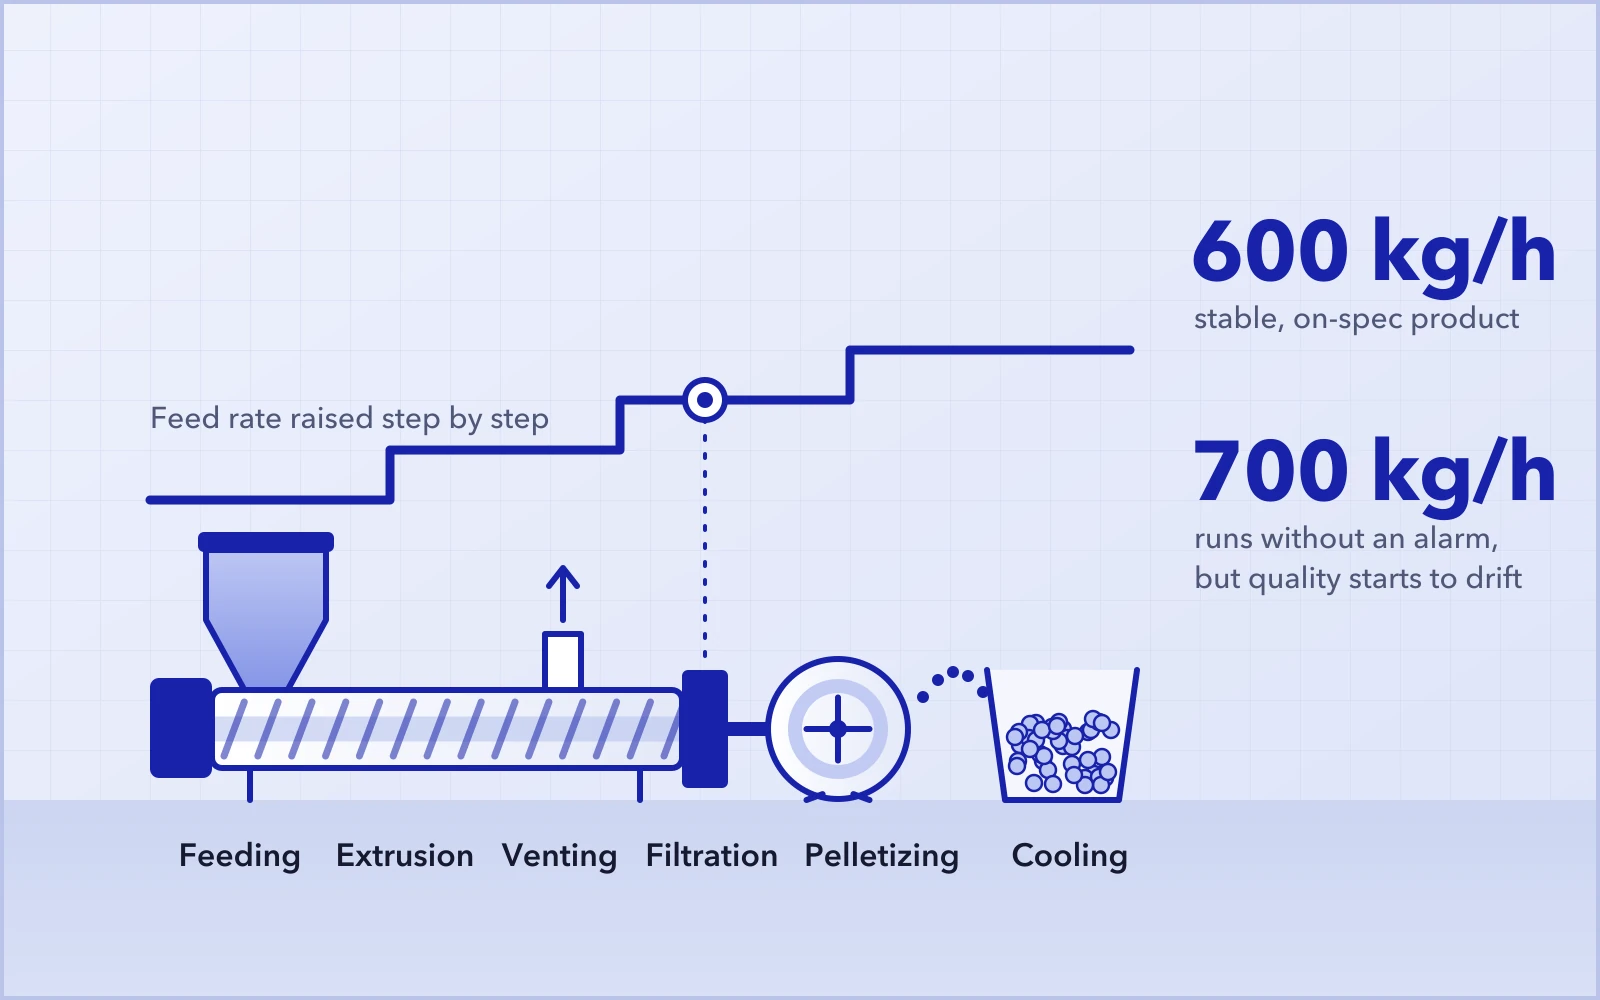
Ta sama wytłaczarka dwuślimakowa klasy 75 może osiągać znacznie wyższą wydajność przy jednym produkcie niż przy innym. Przy niektórych recepturach zwiększenie natężenia dozowania szybko zmienia temperaturę stopu, ciśnienie lub jakość produktu.
Na hali produkcyjnej często pada pytanie: prąd silnika głównego jest wciąż wyraźnie poniżej limitu, więc dlaczego linia nie może produkować więcej?
Moc silnika, moment obrotowy i prędkość obrotowa ślimaków mają znaczenie. Jednak o stabilnej wydajności linii do wytłaczania dwuślimakowego nigdy nie decyduje pojedynczy parametr. Bardziej użyteczne jest pytanie: która część linii jako pierwsza odchodzi od ustalonego stabilnego stanu, gdy zwiększa się natężenie dozowania?
Nie istnieje jedna uniwersalna przyczyna wąskiego gardła wydajności. Należy ustalić, która część linii jako pierwsza osiąga granicę procesową lub sprzętową, i prowadzić diagnostykę w tym kierunku
01Wytłaczarka nadal pracuje, ale stabilna wydajność może już być na granicy
Granicy wydajności nie należy określać wyłącznie na podstawie tego, czy maszyna zgłosiła alarm. Nawet gdy prąd silnika głównego mieści się w zakresie, inna część linii może już ograniczać wydajność:
- Ciśnienie w głowicy zaczyna rosnąć nieproporcjonalnie w porównaniu z wcześniejszym stabilnym trendem;
- Rzeczywista temperatura stopu stale rośnie, co zmienia historię termiczną materiału;
- Wytłaczarka nadal pracuje, ale dyspersja, barwa, wygląd lub kluczowe właściwości zaczynają się wahać;
- Jako pierwsze niestabilne stają się dozowanie, odgazowanie, filtracja, granulacja lub chłodzenie.
W takiej sytuacji pytanie wyłącznie o to, jaki zapas ma jeszcze wytłaczarka, może ukryć rzeczywiste wąskie gardło. Dla klienta użyteczna wydajność oznacza ciągłą produkcję wyrobu zgodnego ze specyfikacją – a nie po prostu najwyższe natężenie dozowania, przy którym maszyna jeszcze pracuje.
02Ustalenie stabilnego stanu odniesienia dla bieżącego produktu
Jeśli proces jest już niestabilny, trudno ustalić, która zmienna zmienia się jako pierwsza po zwiększeniu natężenia dozowania. Przed próbą zwiększenia wydajności należy zapisać warunki pracy, w których bieżący produkt jest wytwarzany stabilnie.
- Rzeczywiste natężenie dozowania i prędkość obrotowa ślimaków;
- Prąd silnika głównego, obciążenie silnika lub obciążenie momentem obrotowym (%) – według wartości wyświetlanej przez maszynę;
- Temperatury stref i stan chłodzenia; jeśli to możliwe, również rzeczywista temperatura stopu;
- Ciśnienie w głowicy, odgazowanie próżniowe, wypływ stopu i stan granulacji;
- Kluczowe wskaźniki jakości produktu, takie jak dyspersja, barwa, wygląd i właściwości mechaniczne.
Celem nie jest znalezienie jednego uniwersalnego zestawu „standardowych parametrów”. Celem jest ustalenie wiarygodnego stanu odniesienia dla tej linii, tej receptury i tego produktu.
03Stopniowe zwiększanie natężenia dozowania i obserwacja trendów
W granicach bezpieczeństwa urządzeń i wymagań jakościowych natężenie dozowania należy zwiększać małymi krokami. Po każdej zmianie trzeba poczekać, aż proces się ustabilizuje, i dopiero wtedy zapisać zmiany. Nie należy zwiększać dozowania w sposób ciągły ani diagnozować linii na podstawie pojedynczego chwilowego odczytu.
Normalny wzrost ciśnienia, prądu silnika czy temperatury stopu nie oznacza automatycznie problemu. Liczy się to, czy zmieniła się relacja względem stanu odniesienia: czy trend staje się bardziej stromy? Czy któryś parametr zbliża się do granicy sprzętowej, procesowej lub jakościowej?
04Sześć sygnałów ostrzegawczych i od czego zacząć diagnostykę
Zmienna, która zmienia się jako pierwsza, nie jest sama w sobie przyczyną źródłową, ale stanowi mocną wskazówkę diagnostyczną. Należy ustalić, gdzie zaczyna się odchylenie, a następnie sprawdzić odpowiednią część linii.
Sześć poniższych sygnałów wskazuje sześć priorytetowych kierunków diagnostyki. Ponieważ mogą one na siebie oddziaływać, zawsze należy porównywać je z tym samym stabilnym stanem odniesienia.
Najpierw niestabilne staje się dozowanieKontrola wydajności układu dozowania przed wytłaczarką
Proszki o niskiej gęstości nasypowej, receptury wysokonapełnione i dozowanie wieloskładnikowe mogą powodować tworzenie mostków, przerywany wypływ z dozownika, wahania natężenia dozowania lub niewystarczającą wydajność bocznego podajnika ślimakowego. Wytłaczarka może mieć jeszcze zapas zdolności przetwórczej, ale układ zasilania może nie być w stanie podawać materiału równomiernie. Najpierw należy ustalić, czy wąskie gardło leży w samej wytłaczarce, czy w podawaniu materiału.
Najpierw odchyla się ciśnienie stopuLokalizacja wzrostu oporów przepływu
Wyższe ciśnienie w głowicy przy większej wydajności nie jest samo w sobie nieprawidłowe. Kluczowe jest to, czy ciśnienie rośnie szybciej niż we wcześniejszym trendzie odniesienia lub czy zbliża się do dopuszczalnej granicy układu filtracji, głowicy lub dyszy. Ciśnienie mogą podnosić zatkane sito, osady materiału w kanale przepływowym lub nadmierny opór dyszy. Nie należy zakładać, że wysokie ciśnienie oznacza zablokowane sito. Ciśnienie jest skutkiem; właściwym zadaniem jest zlokalizowanie dodatkowego oporu.
Najpierw rośnie temperatura stopuKontrola wprowadzanej energii mechanicznej
Temperatura zadana cylindra nie jest rzeczywistą temperaturą stopu. Wraz ze zmianą natężenia dozowania, prędkości obrotowej ślimaków, stopnia napełnienia i ciśnienia materiał przechodzi inną historię termomechaniczną. Nawet bez alarmu wytłaczarki rzeczywista temperatura stopu może już odbiegać od stabilnego stanu odniesienia. W przypadku materiałów wrażliwych na temperaturę dalsze zwiększanie wydajności może prowadzić do degradacji, zmiany barwy lub zmienności właściwości.
Należy ustalić, czy urządzenie osiągnęło granicę swojej mechanicznej zdolności przetwórczej, czy też materiał osiągnął granicę przetwarzalności w bieżących warunkach. Działania korygujące są w obu przypadkach zupełnie inne.
Najpierw pogarsza się odgazowanieKontrola profilu uplastyczniania, stopnia napełnienia i devolatylizacji
Wahania podciśnienia, zmiany w otworze odgazowującym lub spadek skuteczności devolatylizacji mogą wskazywać na przesunięcie profilu topienia/uplastyczniania, zmianę stopnia napełnienia lub warunków devolatylizacji. Nie należy polegać wyłącznie na wskazaniu wakuometru; stan materiału, ciśnienie i rzeczywiste zachowanie w otworze odgazowującym trzeba oceniać łącznie.
Najpierw zmienia się jakość produktuGranicę wydajności może wyznaczać jakość
Przykładowo produkt może być stabilny przy 600 kg/h. Przy 700 kg/h maszyna może nadal pracować bez alarmów, a ciśnienie może pozostawać w dopuszczalnym zakresie, ale dyspersja, barwa, wygląd lub kluczowe właściwości zaczynają się wahać. To, że materiał da się wytłaczać z wydajnością 700 kg/h, nie oznacza, że linia może niezawodnie produkować 700 kg/h. Wydajność efektywna to taka, przy której można w sposób ciągły wytwarzać produkt zgodny ze specyfikacją.
Wytłaczarka pracuje stabilnie, ale niestabilne stają się urządzenia odbierająceWąskie gardło może leżeć za wytłaczarką
Jeśli granulacja, chłodzenie, transport lub pakowanie jako pierwsze osiągają swoją granicę, dyskusja o tym, ile więcej może wyprodukować wytłaczarka, przestaje mieć sens. Klient potrzebuje stabilnej wydajności całej linii, dlatego dozowanie, wytłaczanie, odgazowanie, filtrację, granulację, chłodzenie i dalsze operacje trzeba oceniać jako jeden system.
05Sześć sygnałów jako tabela diagnostyczna na hali produkcyjnej
| Sygnał, który zmienia się jako pierwszy | Priorytetowy obszar diagnostyki | Co należy potwierdzić |
|---|---|---|
| Wahania dozowania | Wydajność dozowania, tworzenie mostków, płynięcie proszku, wydajność bocznego podajnika ślimakowego | Potwierdzić, że materiał trafia do wytłaczarki równomiernie |
| Odchylenie ciśnienia | Sito/filtr, kanały przepływowe, opór głowicy i dyszy | Nie zakładać, że wysokie ciśnienie oznacza zatkane sito |
| Wzrost temperatury stopu | Ciepło generowane mechanicznie/przez ścinanie, równowaga prędkości obrotowej ślimaków i natężenia dozowania, konfiguracja ślimaków | W miarę możliwości mierzyć rzeczywistą temperaturę stopu |
| Pogorszenie odgazowania | Profil uplastyczniania, stopień napełnienia, warunki próżni i devolatylizacji | Oddzielić problemy układu próżniowego od problemów ze stanem materiału |
| Wahania jakości | Dyspersja, wygląd, barwa i kluczowe właściwości | Do wydajności efektywnej liczy się tylko produkt zgodny ze specyfikacją |
| Niestabilność urządzeń odbierających | Wydajność granulacji, chłodzenia, transportu i pakowania | Wąskie gardło może leżeć za wytłaczarką |
Ta tabela nie służy do diagnozy przyczyny źródłowej. Jest punktem wyjścia do zawężenia zakresu poszukiwań. Po ustaleniu, który sygnał zmienia się jako pierwszy, należy sprawdzić odpowiednią część linii, zamiast traktować korelację jako związek przyczynowy.
06Kolejność diagnostyki na miejscu: od stanu odniesienia do weryfikacji
- Ustalić i zapisać pełny stan odniesienia w bieżących, stabilnych warunkach produkcji;
- Zwiększać natężenie dozowania małymi krokami w dopuszczalnym zakresie, czekając po każdej zmianie na ustabilizowanie się procesu;
- Zapisać pierwszy parametr lub pierwszą część linii, w której pojawia się trwałe odchylenie trendu;
- Kontynuować diagnostykę w odpowiednim kierunku: dozowanie, opory przepływu, obciążenie termomechaniczne, odgazowanie, jakość lub urządzenia odbierające;
- Po potwierdzeniu przyczyny zmienić konfigurację urządzeń lub parametry procesu i powtórzyć test tą samą metodą.
07Dlaczego dwie wytłaczarki dwuślimakowe klasy 75 mogą mieć bardzo różną wydajność?
„75” opisuje tylko jeden wymiar wielkości maszyny i samo w sobie nie określa rzeczywistej wydajności. Nawet przy tej samej nominalnej średnicy ślimaka mogą się różnić objętość swobodna, dopuszczalny moment obrotowy, zakres prędkości obrotowej ślimaków, stosunek L/D, konfiguracja ślimaków, sposób dozowania, wydajność odgazowania i konfiguracja urządzeń odbierających.
Co ważniejsze, przy różnych materiałach i specyfikacjach produktów pierwszym czynnikiem ograniczającym mogą stać się różne części linii. Bez konkretnej receptury i warunków pracy pytanie „Jaka jest standardowa wydajność wytłaczarki dwuślimakowej klasy 75?” rzadko daje odpowiedź o rzeczywistej wartości inżynierskiej.
Podsumowanie
Przed zwiększeniem wydajności trzeba ustalić, co jako pierwsze osiąga granicę
Nie istnieje uniwersalna odpowiedź na problem wąskiego gardła wydajności wytłaczarki dwuślimakowej. Ograniczenie może leżeć w wytłaczarce, dozowaniu, ciśnieniu lub temperaturze stopu. Maszyna może mieć jeszcze zapas mechaniczny, podczas gdy jakość produktu osiągnęła już swoją granicę – albo rzeczywiste wąskie gardło może znajdować się za wytłaczarką.
Pewniejsze podejście polega na tym, aby zacząć od stabilnego stanu odniesienia, zwiększać natężenie dozowania krok po kroku, ustalić pierwszy parametr lub pierwszą część linii z wyraźnym odchyleniem trendu, a następnie sprawdzić przyczynę w tym kierunku.
Zapas w wytłaczarce głównej nie oznacza, że zapas ma cała linia. Część linii, która jako pierwsza osiąga granicę, jest najbardziej prawdopodobnym bieżącym wąskim gardłem wydajności.
Jeśli w Państwa linii do wytłaczania dwuślimakowego występuje wąskie gardło wydajności, rosnąca temperatura stopu, nieprawidłowe ciśnienie lub niestabilna dyspersja, prosimy o przesłanie informacji o materiale, konfiguracji urządzeń i warunkach pracy. Im pełniejsze dane procesowe, tym dokładniej można wskazać czynnik ograniczający.