قد تحقق آلة البثق ثنائية اللولب نفسها من فئة 75 طاقة إنتاجية أعلى بكثير مع منتج منها مع منتج آخر. ومع بعض التركيبات، تؤدي زيادة معدل التغذية سريعًا إلى تغيّر درجة حرارة المصهور أو الضغط أو جودة المنتج.
ومن الأسئلة الشائعة في أرض المصنع: تيار المحرك الرئيسي ما زال أقل بكثير من حدّه، فلماذا لا يستطيع الخط إنتاج المزيد؟
قدرة المحرك وعزم الدوران وسرعة دوران اللولب كلها مهمة. لكن الطاقة الإنتاجية المستقرة في خط بثق ثنائي اللولب لا يحددها أبدًا معامل واحد. والسؤال الأجدى هو: عند زيادة معدل التغذية، أي جزء من الخط يبتعد أولًا عن حالة الاستقرار المعتمدة؟
لا يوجد سبب عام واحد لاختناق الطاقة الإنتاجية. حدّد القسم الذي يبلغ أولًا حدًّا من حدود العملية أو المعدات، ثم ابحث عن الخلل في هذا الاتجاه
01آلة البثق ما زالت تعمل، لكن الطاقة الإنتاجية المستقرة ربما بلغت حدّها بالفعل
لا تحدّد حدّ الطاقة الإنتاجية بمجرد صدور إنذار من الآلة أو عدمه. فحتى مع بقاء تيار المحرك الرئيسي ضمن النطاق، قد يكون جزء آخر من الخط يحدّ من الطاقة الإنتاجية بالفعل:
- يبدأ ضغط القالب/الرأس بالارتفاع على نحو غير متناسب مقارنة بالاتجاه المستقر السابق؛
- تستمر درجة الحرارة الفعلية للمصهور في الارتفاع، فيتغير التاريخ الحراري للمادة؛
- تواصل آلة البثق العمل، لكن التشتت أو اللون أو المظهر أو الخصائص الأساسية تبدأ بالتذبذب؛
- تفقد التغذية أو التهوية أو الترشيح أو التحبيب أو التبريد استقرارها أولًا.
عند هذه النقطة، قد يخفي الاكتفاء بالسؤال عن الهامش المتبقي في آلة البثق الاختناقَ الحقيقي. فالطاقة الإنتاجية المفيدة بالنسبة إلى العميل تعني إنتاج منتج مطابق للمواصفات باستمرار، لا مجرد أعلى معدل تغذية تستطيع الآلة العمل عنده.
02حدّد خط أساس مستقرًا للمنتج الحالي
إذا كانت العملية غير مستقرة أصلًا، يصعب تحديد المتغير الذي يتغير أولًا بعد زيادة معدل التغذية. لذا، قبل اختبار طاقة إنتاجية أعلى، سجّل ظروف التشغيل التي يعمل عندها المنتج الحالي باستقرار.
- معدل التغذية الفعلي وسرعة دوران اللولب؛
- تيار المحرك الرئيسي أو حمل المحرك أو حمل عزم الدوران (%)، باستخدام القيمة التي تعرضها الآلة؛
- درجات حرارة المناطق وحالة التبريد، وسجّل درجة الحرارة الفعلية للمصهور إن أمكن؛
- ضغط القالب/الرأس، ونزع الغازات بالتفريغ، وحالة خروج المادة والتحبيب؛
- المؤشرات الأساسية لجودة المنتج، مثل التشتت واللون والمظهر والخصائص الميكانيكية.
ليس الهدف إيجاد مجموعة عامة واحدة من «المعاملات القياسية»، بل تحديد خط أساس موثوق لهذا الخط وهذه التركيبة وهذا المنتج.
03زِد معدل التغذية خطوة بخطوة وراقب الاتجاهات
ضمن حدود سلامة المعدات وجودة المنتج، زِد معدل التغذية بخطوات صغيرة. وبعد كل تعديل، انتظر حتى تستقر العملية ثم سجّل التغيرات. لا تواصل رفع التغذية بلا توقف، ولا تشخّص الخط اعتمادًا على قراءة لحظية واحدة.
الارتفاع الطبيعي في الضغط أو تيار المحرك أو درجة حرارة المصهور لا يدل تلقائيًا على مشكلة. المهم هو هل تغيّرت العلاقة بخط الأساس: هل أصبح الاتجاه أشد انحدارًا؟ وهل يقترب أحد المعاملات من حدٍّ من حدود المعدات أو العملية أو جودة المنتج؟
04ست إشارات إنذار مبكر، ومن أين تبدأ البحث عن الخلل
المتغير الذي يتغير أولًا ليس هو السبب الجذري بحد ذاته، لكنه دليل تشخيصي قوي. حدّد أين يبدأ الانحراف، ثم تحقق من القسم المقابل.
تشير الإشارات الست أدناه إلى ستة اتجاهات ذات أولوية في البحث عن الخلل. ولأنها قد تتداخل، قارنها دائمًا بخط الأساس المستقر نفسه.
التغذية تفقد استقرارها أولًاتحقق من قدرة التغذية في المرحلة السابقة
قد تتسبب المساحيق ذات الكثافة الظاهرية المنخفضة والتركيبات عالية الملء والتغذية متعددة المكونات في التجسير (bridging) أو التدفق المتقطع أو تذبذب معدل التغذية أو عدم كفاية قدرة المغذّي الجانبي. وقد تظل لدى آلة البثق قدرة على المعالجة، بينما لا يستطيع نظام التغذية السابق توصيل المادة بانتظام. لذا حدّد أولًا هل يقع الاختناق في آلة البثق نفسها أم في تغذية المادة.
ضغط المصهور ينحرف أولًاابحث عن موضع ازدياد مقاومة التدفق
ارتفاع ضغط القالب/الرأس عند طاقة إنتاجية أعلى ليس أمرًا غير طبيعي تلقائيًا. المهم هو هل يرتفع الضغط أسرع من اتجاه خط الأساس السابق، أو يقترب من الحد المسموح به لنظام الترشيح أو رأس القالب أو القالب. فانسداد المصفاة أو تراكم المادة في مسار التدفق أو المقاومة المفرطة للقالب، كلها قد ترفع الضغط. لا تفترض أن الضغط المرتفع يعني انسداد المصفاة؛ فالضغط نتيجة، والمهمة الحقيقية هي تحديد موضع المقاومة الإضافية.
درجة حرارة المصهور ترتفع أولًاتحقق من مدخلات الطاقة الميكانيكية
درجة الحرارة المضبوطة للأسطوانة ليست درجة الحرارة الفعلية للمصهور. فمع تغيّر معدل التغذية وسرعة دوران اللولب ودرجة الامتلاء والضغط، تمر المادة بتاريخ حراري ميكانيكي مختلف. وحتى دون صدور إنذار من آلة البثق، قد تكون درجة الحرارة الفعلية للمصهور قد بدأت تبتعد عن خط الأساس المستقر. وفي المواد الحساسة للحرارة، قد تؤدي الزيادات الإضافية في الطاقة الإنتاجية إلى التحلل أو تغيّر اللون أو تفاوت الخصائص.
حدّد هل بلغت المعدات حدّها الميكانيكي في المعالجة، أم بلغت المادة حدّها في المعالجة في ظل الظروف الحالية. فالإجراءات التصحيحية مختلفة تمامًا.
التهوية تتدهور أولًاتحقق من منحنى الانصهار ودرجة الامتلاء وإزالة المواد المتطايرة
قد يشير تذبذب التفريغ أو التغيرات عند فتحة التهوية أو تراجع أداء إزالة المواد المتطايرة إلى تحوّل في منحنى الانصهار/التلدين أو درجة الامتلاء أو ظروف إزالة المواد المتطايرة. لا تعتمد على مقياس التفريغ وحده، بل قيّم حالة المادة والضغط والسلوك الفعلي لفتحة التهوية معًا.
جودة المنتج تتغير أولًاقد تكون الجودة هي ما يحدد حد الطاقة الإنتاجية
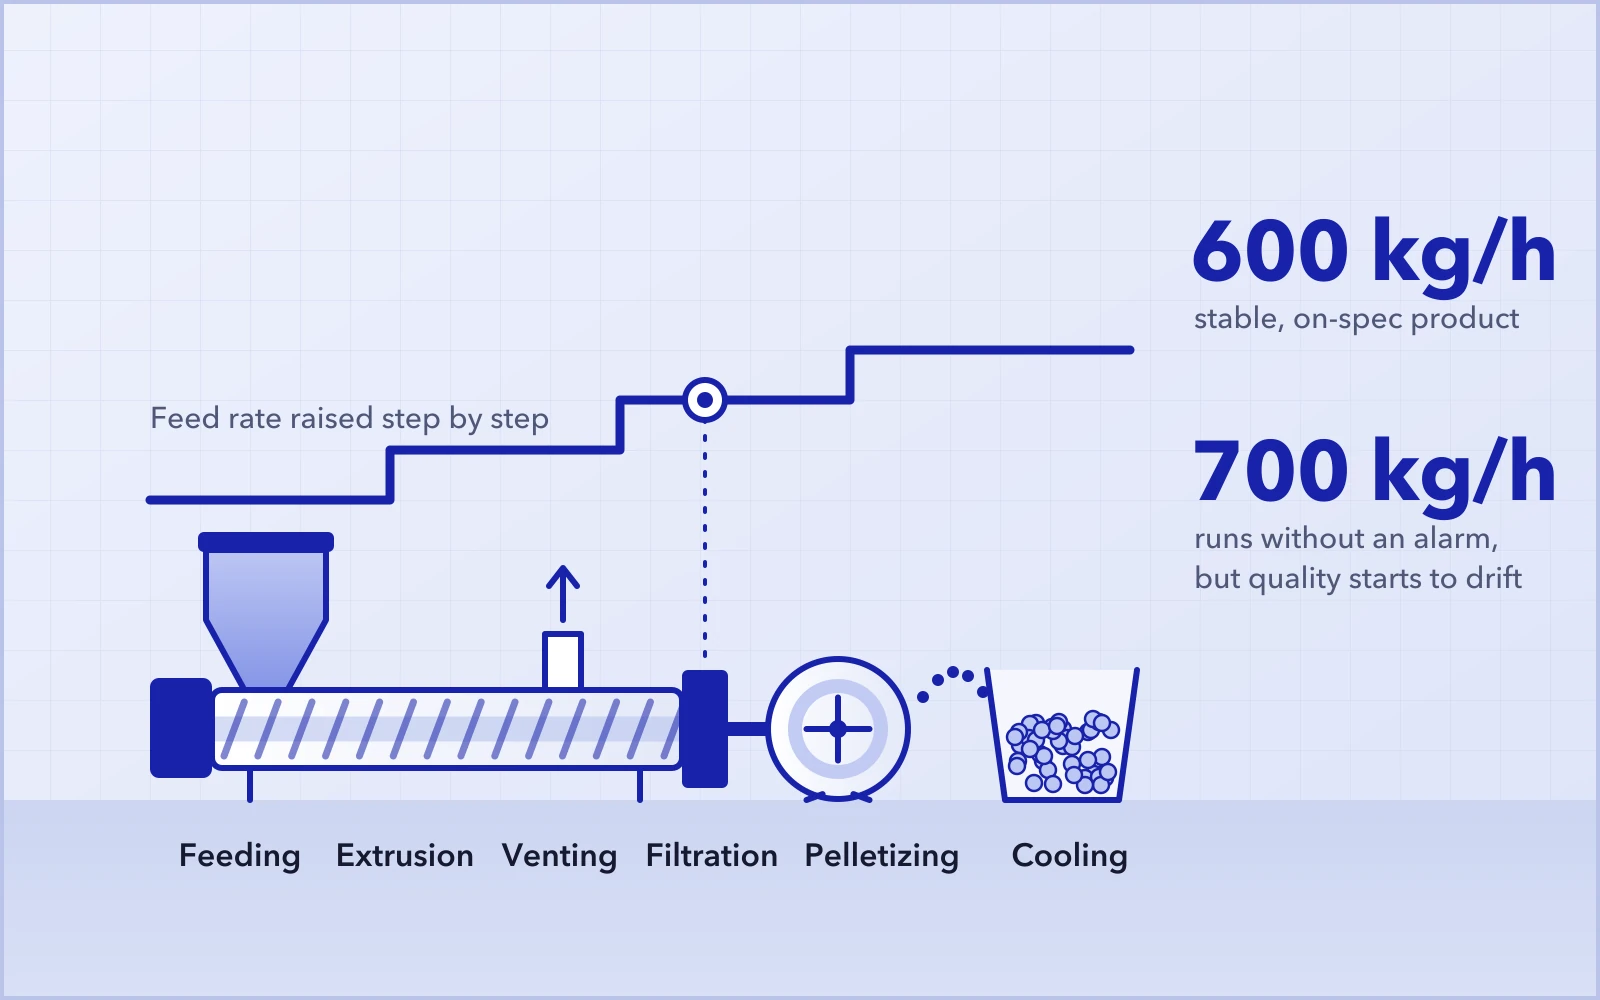
على سبيل المثال، قد يكون المنتج مستقرًا عند 600 كجم/ساعة. وعند 700 كجم/ساعة، قد تظل الآلة تعمل دون إنذارات ويبقى الضغط ضمن النطاق المسموح به، ومع ذلك يبدأ التشتت أو اللون أو المظهر أو الخصائص الأساسية بالتذبذب. فالقدرة على بثق المادة بمعدل 700 كجم/ساعة لا تعني أن الخط يستطيع إنتاج 700 كجم/ساعة بموثوقية. والطاقة الإنتاجية الفعلية هي المعدل الذي يمكن عنده إنتاج منتج مطابق للمواصفات باستمرار.
آلة البثق مستقرة لكن المعدات اللاحقة تفقد استقرارهاقد يقع الاختناق في المعدات اللاحقة
إذا بلغ التحبيب أو التبريد أو النقل أو التعبئة حدّه أولًا، فلم يعد للجدل حول ما يمكن أن تنتجه آلة البثق من مزيد أي جدوى. فالعميل يحتاج إلى إنتاج مستقر من الخط بأكمله، ولذلك يجب تقييم التغذية والبثق والتهوية والترشيح والتحبيب والتبريد والمعالجة اللاحقة بوصفها نظامًا واحدًا.
05حوّل الإشارات الست إلى جدول تشخيص ميداني
| أول إشارة تتغير | مجال البحث ذو الأولوية | ما يجب التأكد منه |
|---|---|---|
| تذبذب التغذية | قدرة التغذية، والتجسير، وتدفق المسحوق، وقدرة المغذّي الجانبي | تأكد من أن المادة تدخل آلة البثق بانتظام |
| انحراف الضغط | المصفاة/المرشح، وقنوات التدفق، ومقاومة رأس القالب والقالب | لا تفترض أن الضغط المرتفع يعني انسداد المصفاة |
| ارتفاع درجة حرارة المصهور | التسخين الميكانيكي/بالقص، والتوازن بين سرعة اللولب ومعدل التغذية، وتكوين اللولب | قِس درجة الحرارة الفعلية للمصهور كلما أمكن |
| تدهور التهوية | منحنى الانصهار، ودرجة الامتلاء، وظروف التفريغ وإزالة المواد المتطايرة | افصل بين مشكلات نظام التفريغ ومشكلات حالة المادة |
| تذبذب الجودة | التشتت والمظهر واللون والخصائص الأساسية | المنتج المطابق للمواصفات وحده يُحتسب ضمن الطاقة الإنتاجية الفعلية |
| فقدان استقرار المعدات اللاحقة | قدرة التحبيب والتبريد والنقل والتعبئة | قد يقع الاختناق في المعدات اللاحقة |
هذا الجدول ليس تشخيصًا للسبب الجذري، بل نقطة انطلاق لتضييق نطاق البحث عن الخلل. وبمجرد تحديد أول إشارة تتغير، تحقق من القسم المقابل بدلًا من التعامل مع الارتباط على أنه سببية.
06تسلسل البحث عن الخلل في الموقع: من خط الأساس إلى التحقق
- حدّد خط أساس كاملًا وسجّله في ظل ظروف الإنتاج المستقرة الحالية؛
- زِد معدل التغذية بخطوات صغيرة ضمن النطاق المسموح به، وانتظر استقرار العملية بعد كل تغيير؛
- سجّل أول معامل أو قسم يُظهر انحرافًا ثابتًا في الاتجاه؛
- واصل البحث عن الخلل على مسار التغذية أو مقاومة التدفق أو العوامل الحرارية الميكانيكية أو التهوية أو الجودة أو المعدات اللاحقة؛
- بعد التأكد من السبب، عدّل تكوين المعدات أو معاملات العملية، وأعد الاختبار بالطريقة نفسها.
07لماذا قد تختلف الطاقة الإنتاجية كثيرًا بين آلتي بثق ثنائيتي اللولب من فئة 75؟
الرقم «75» لا يصف إلا بُعدًا واحدًا من حجم الآلة، ولا يمكنه وحده تحديد الطاقة الإنتاجية الفعلية. فحتى مع تساوي القطر الاسمي للولب، قد يختلف الحجم الحر وعزم الدوران المسموح به ونطاق سرعة دوران اللولب ونسبة L/D وتكوين اللولب وطريقة التغذية وقدرة التهوية وتكوين المعدات اللاحقة.
والأهم من ذلك أن اختلاف المواد ومواصفات المنتج قد يجعل أقسامًا مختلفة هي أول عامل مُقيِّد. ومن دون تركيبة وظروف تشغيل محددة، نادرًا ما يقود سؤال «ما الطاقة الإنتاجية القياسية لآلة بثق ثنائية اللولب من فئة 75؟» إلى إجابة ذات قيمة هندسية حقيقية.
الخلاصة
قبل زيادة الطاقة الإنتاجية، اعرف ما الذي يبلغ حدّه أولًا
لا توجد إجابة عامة واحدة لاختناق الطاقة الإنتاجية في آلة البثق ثنائية اللولب. فقد يكون القيد في آلة البثق أو التغذية أو الضغط أو درجة حرارة المصهور. وقد يظل لدى الآلة هامش ميكانيكي بينما بلغت جودة المنتج حدّها بالفعل، أو قد يقع الاختناق الحقيقي في المعدات اللاحقة.
والنهج الأكثر موثوقية هو البدء من خط أساس مستقر، وزيادة معدل التغذية خطوة بخطوة، وتحديد أول معامل أو قسم يظهر فيه انحراف واضح في الاتجاه، ثم التحقق من السبب على هذا المسار.
وجود هامش في آلة البثق الرئيسية لا يعني وجود هامش في الخط بأكمله. والقسم الذي يبلغ حدّه أولًا هو على الأرجح الاختناق الحالي للطاقة الإنتاجية.
إذا كان خط البثق ثنائي اللولب لديك يعاني من اختناق في الطاقة الإنتاجية أو ارتفاع في درجة حرارة المصهور أو ضغط غير طبيعي أو تشتت غير مستقر، فزوّدنا بتفاصيل المادة وتكوين المعدات وظروف التشغيل. وكلما كانت بيانات العملية أكمل، أمكن تحديد العامل المُقيِّد بدقة أكبر.