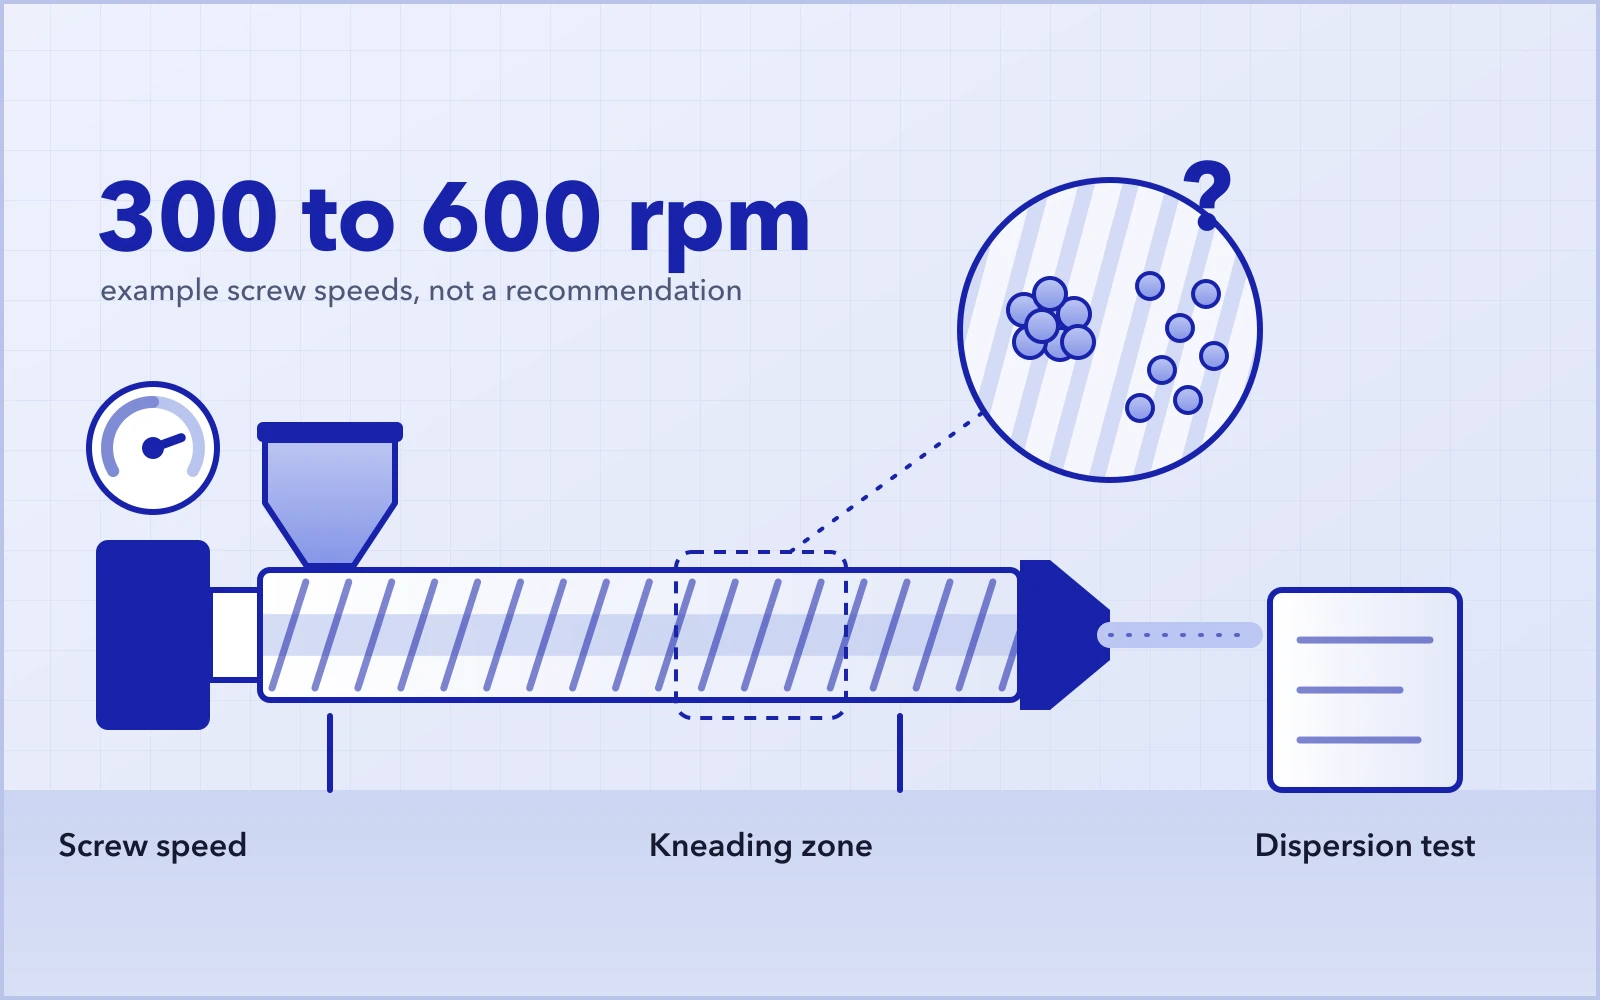
في تركيب البوليمرات بآلات البثق ثنائية اللولب، عندما تظهر بقع الصبغة أو تكتّلات المالئ أو يفشل اختبار التشتت، يكون رفع سرعة اللولب في الغالب من أول التعديلات التي تُجرى على الخط.
ولذلك سبب: فعلى آلة البثق نفسها وبتكوين اللولب نفسه، ترفع السرعة الأعلى عادةً معدل القص الموضعي، وقد تعزّز الخلط التشتيتي.
لكن النتائج ليست متماثلة دائمًا. ففي بعض التركيبات يتحسّن التشتيت بوضوح، وفي بعضها يكون الأثر الرئيسي ارتفاع حرارة المصهور، وفي بعضها الآخر تتحسّن نتيجة اختبار التشتت بينما تبدأ خصائص المنتج بالتراجع.
فالسؤال الحقيقي ليس هل يمكن رفع السرعة، بل هل سبب ضعف التشتيت مما يمكن لتغيير السرعة أن يعالجه، وما ثمن هذا التحسّن.
يتناول هذا الدليل تشتيت تكتّلات الأصباغ والمالئات في التركيب بآلات البثق ثنائية اللولب متحدة اتجاه الدوران. أما الحفاظ على طول الألياف والتحكم في مورفولوجيا خلائط البوليمرات فمهام مختلفة، ولا تُعامل هنا على أنها المشكلة نفسها.
قد تحسّن زيادة سرعة اللولب التشتيت، لكن ليس في كل تركيبة. فهي تغيّر في آن واحد معدل القص الموضعي ولزوجة المصهور ودرجة الامتلاء وسلوك المكوث. ويجب التحقق من جدواها في ظروف قابلة للمقارنة، بالرجوع إلى درجة الحرارة الفعلية للمصهور وحمل الآلة واختبار التشتت والخصائص الأساسية للمنتج
01ضعف التشتيت أم ضعف التوزيع؟
عبارة «الخلط غير جيد» قد تصف أكثر من مشكلة واحدة.
يتعلق الخلط التشتيتي بمدى ترطيب التكتّلات وتفتيتها بالكامل. فإذا بقيت الصبغة أو المالئ في صورة تكتّلات كبيرة، فإنها تحتاج إلى الإجهاد المناسب والعملية المناسبة كي تتشتّت.
أما الخلط التوزيعي فيتعلق بمدى انتشار المكوّنات بالتساوي في المادة. فحيث يتفاوت التركيز الموضعي، قد يختلف اللون أو الخصائص حتى دون تكتّلات كبيرة مرئية.
والاثنان مترابطان، لكن ملاحظة واحدة لا تكفي للتمييز بينهما.
فاختلاف اللون لا ينتج دائمًا عن ضعف التشتيت؛ إذ قد يسببه أيضًا تذبذب التلقيم أو اختلاف دفعات المواد الخام أو تغيّرات العملية. كما أن نعومة سطح الحبيبات لا تثبت وحدها أن التكتّلات بداخلها أقل.
لذلك، قبل تغيير السرعة، حدّد النتيجة التي يجب أن تتحسّن وكيف ستُقاس.
02لماذا قد تحسّن زيادة سرعة اللولب التشتيت
مع دوران اللولبين، تمر المادة بتدفق معقّد في مناطق النقل والعجن والخلوص. وعادةً ما تزيد السرعة الأعلى حدّة تدرّج السرعة في بعض هذه المناطق وترفع معدل القص الموضعي.
فإذا كانت المادة قد انصهرت وترطّبت بالفعل، وكان الناقص هو الفعل الميكانيكي اللازم لتفتيت التكتّلات، فقد تحسّن زيادةٌ معتدلة في السرعة التشتيتَ.
ولا يتوقف تفتّت التكتّل على معدل القص وحده، بل يتوقف أيضًا على الإجهاد الذي تتعرّض له المادة، ومتانة التكتّل نفسه، وكيفية مرور المادة عبر مناطق الخلط الفعّالة.
فعلى سبيل المثال، تُظهر تجارب منشورة على ماستر باتش أسود الكربون أن سرعة اللولب وتكوين اللولب كليهما يؤثران في نتيجة التشتيت، مع ارتفاع مختلف في درجة حرارة المصهور في كل حالة. وتدعم نتائج كهذه فكرة أن السرعة الأعلى قد تساعد، لكنها لا تعني أن كل مادة يجب تشغيلها بسرعة أعلى.
03ارتفاع معدل القص لا يعني ارتفاع إجهاد القص بالنسبة نفسها
تفيد هنا علاقة مبسّطة:
إجهاد القص الموضعي ≈ اللزوجة الظاهرية الموضعية × معدل القص الموضعي
وهي تفسّر تدفق القص الموضعي، لكنها لا تغني عن تحليل مجال التدفق المعقّد داخل آلة البثق ثنائية اللولب.
مصاهير البوليمرات لا نيوتونية في العادة. فمع ارتفاع معدل القص قد تنخفض اللزوجة الظاهرية، وقد يخفضها أكثرَ ارتفاعُ الحرارة الناتج عن التسخين الميكانيكي.
لذا فالانتقال من 300 إلى 600 دورة/دقيقة قد يرفع معدل القص بشدة في بعض المواضع، ومع ذلك لا يمكن اعتبار إجهاد القص قد تضاعف ببساطة.
كما أن انخفاض اللزوجة لا يعني بالضرورة انخفاض إجهاد القص. فالتغيّر الصافي يتوقف على ريولوجيا المادة ودرجة الحرارة وظروف التدفق الموضعية.
وما يهم في التشتيت هو هل تتعرّض المادة لإجهاد مرتفع بما يكفي لتفتيت التكتّلات المستهدفة، وهل هذا الفعل كافٍ. واللولب الأسرع ليس إلا أحد هذه الشروط.
04زيادة سرعة اللولب تغيّر أيضًا حالة المادة داخل آلة البثق
قد تتغيّر درجة الامتلاء
في التغذية المقنّنة (starve feeding) بمعدل تغذية ثابت، تغيّر السرعة الأعلى للولب كمية التغذية لكل دورة، وقد تنخفض درجة الامتلاء في بعض مناطق النقل.
لكن آلة البثق ثنائية اللولب لا تمتلئ بالدرجة نفسها من أولها إلى آخرها. فكتل العجن والعناصر العكسية والتضييقات اللاحقة تشكّل منحنى الامتلاء والضغط الموضعي.
ومجرد أن «السرعة ارتفعت» لا يدل على أن المادة أقل على امتداد اللولب كله، ولا على أن كل منطقة خلط تعمل بشدة أكبر.
قد يتغيّر سلوك المكوث
عند سرعة أعلى قد يقصر متوسط زمن المكوث، لكن التغيّر الفعلي يتوقف أيضًا على معدل التغذية وتكوين اللولب ودرجة الامتلاء الموضعية.
فالتشتيت يتوقف على الإجهاد الذي تتعرّض له المادة، ومدة تأثيره، ومسار التدفق. وشدة الفعل الموضعي لا تعني أن كل جزء من المادة يتلقى إجمالًا خلطًا أكبر بالنسبة نفسها.
قد تتغيّر درجة الحرارة الفعلية للمصهور
بقاء درجات الحرارة المضبوطة للأسطوانة دون تغيير لا يعني بقاء درجة حرارة المادة دون تغيير.
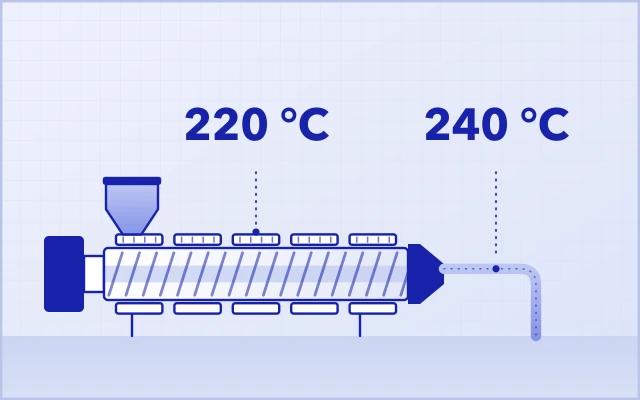
فبمجرد أن يغيّر تعديل السرعة مدخلات الطاقة الميكانيكية وانتقال الحرارة، قد ترتفع درجة حرارة المصهور. والارتفاع المعتدل يساعد أحيانًا على الانصهار والترطيب والتدفق، أما تجاوز نافذة المعالجة الخاصة بالمادة فقد يسبب التحلل أو تراجع الخصائص. اطّلع على أسباب ارتفاع درجة حرارة المصهور فوق الدرجة المضبوطة للأسطوانة.
لذلك عند تقييم تغيير السرعة، سجّل درجة الحرارة الفعلية للمصهور، لا القيم المضبوطة في وحدة التحكم فقط.
05كيف تختبر جدوى زيادة سرعة اللولب
حدّد خط أساس مستقرًا
اختر حالة تشغيل مستقرة حاليًا وسجّل:
- التركيبة، ودفعات المواد الخام، وحالة التجفيف؛
- تكوين اللولب، ومواضع التغذية، ومعدل التغذية الفعلي؛
- سرعة دوران اللولب، ودرجات الحرارة المضبوطة للأسطوانة، وحالة التبريد؛
- درجة الحرارة الفعلية للمصهور، وحمل المحرك الرئيسي، وضغط القالب؛
- نتيجة التشتيت الحالية والخصائص الأساسية للمنتج.
يجب أن يغطي خط الأساس فترة من الإنتاج المستقر، لا قراءة لحظية واحدة.
حدّد السؤال الذي يجب أن تجيب عنه التجربة
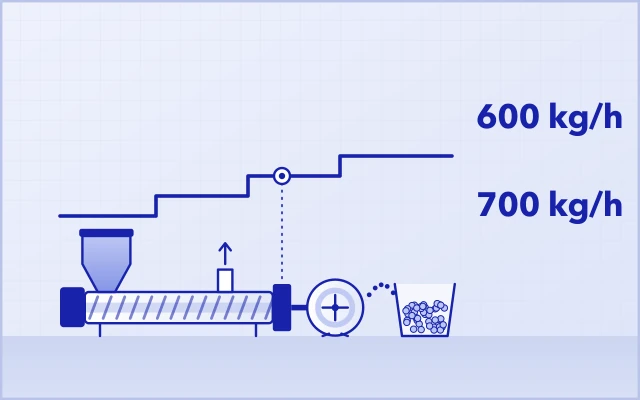
لمعرفة هل تفيد السرعة الأعلى بحد ذاتها، يجب في الجولة الأولى إبقاء التركيبة وحالة المواد الخام ومعدل التغذية وسائر الظروف القابلة للتحكم كما هي، ورفع السرعة وحدها على خطوات صغيرة.
أما إذا رُفعت السرعة ومعدل التغذية معًا، فالتجربة تجيب عن سؤال مختلف: هل تحقق نقطة التشغيل الجديدة المواصفات؟ ولا يمكن عندئذٍ نسبة النتيجة إلى السرعة وحدها.
كلتا التجربتين مفيدة، لكن هدفيهما مختلفان، فلا تخلط بين استنتاجاتهما.
لا تأخذ العينات إلا بعد استقرار العملية
بعد كل تغيير، انتظر حتى تستقر العملية من جديد، وتأكّد من أن مادة الحالة السابقة قد أُزيحت بالكامل، ثم خذ العينات بالطريقة نفسها في كل مرة.
لا يوجد زمن انتظار واحد يصلح لكل آلات البثق. فسلوك المكوث وحجم الآلة وترتيب العملية تختلف، وكذلك الزمن اللازم للاستقرار وإزاحة المادة السابقة.
وحيثما أمكن، أعِد تشغيل حالة خط الأساس للتحقق مما إذا كانت تغيّرات المواد الخام أو الحالة الحرارية للآلة أو الانحراف مع الزمن قد شوّهت المقارنة.
قارن النتيجة نفسها بالطريقة نفسها
يجب أن يلائم اختبار التشتت التطبيق، على سبيل المثال:
| المنتج أو المهمة | الاختبار الممكن | ما يجب الانتباه إليه |
|---|---|---|
| تشتيت الأصباغ أو أسود الكربون | حجم التكتّلات وعددها، وتقييم التشتت بالمجهر | ثبّت طريقة تحضير العينة ومجال الرؤية وطريقة العد |
| تطبيقات ماستر باتش محددة | اختبار مناسب لارتفاع ضغط المرشّح أو لقيمة ضغط المرشّح (FPV) | ضغط القالب على خط الإنتاج لا يغني عن اختبار تشتت مخصص |
| المركّبات المالئة | التكتّلات، وتجانس التوزيع، والخصائص المحددة | مظهر الحبيبات لا يكشف حالتها الداخلية |
| الأنظمة الحساسة للحفاظ على البنية | التشتيت مع اختبارات البنية والخصائص | تجنّب تحسين التشتيت على حساب الألياف أو البنى الوظيفية الأخرى |
تتبع الاختبارات الفعلية وحدود القبول متطلبات العميل والطرق المعمول بها؛ فلا تنقلها من مادة إلى أخرى.
افحص درجة الحرارة والخصائص في الوقت نفسه
يُظهر تيار المحرك الرئيسي أو عزم الدوران تغيّرًا في الحمل، لكنه لا يثبت وحده تحسّن التشتيت ولا يغني عن اختبار المنتج.
وإذا قارنت الطاقة الميكانيكية النوعية (SME)، فاعتمد الأساس نفسه لقيمة القدرة ولمعدل التدفق الكتلي الفعلي. فالطاقة الميكانيكية النوعية تُظهر مدخلات الطاقة الميكانيكية لكل وحدة من المادة، لكنها لا تُظهر أين تؤثر هذه الطاقة في المادة ولا كيف.
ومهما كثرت معاملات العملية المسجّلة، يبقى السؤال الحاسم هو هل يطابق المنتج المواصفات.
06كيف تقرأ نتائج تغيير السرعة
| النتيجة | ما الذي تدل عليه | الخطوة التالية |
|---|---|---|
| تشتيت أفضل، مع بقاء درجة الحرارة والخصائص الأساسية ضمن الحدود | تغيير السرعة يستحق الاعتماد عند نقطة التشغيل هذه | تحقّق من الاستقرار وقابلية التكرار في التشغيل المتواصل |
| درجة حرارة مصهور أعلى، والتشتيت على حاله تقريبًا | تغيير السرعة لا يضيف إلا القليل | افحص الترطيب والتلدين ومواضع التغذية وتكوين اللولب |
| تشتيت أفضل، لكن الخصائص الأساسية تتراجع | تحسّن التشتيت وحده لا يجعل التغيير ناجحًا | افحص احتمال المعالجة المفرطة أو الإضرار ببنية المادة |
| التشتيت والنتائج الأخرى تواصل التذبذب | قد تكون عوامل أخرى تشوّه المقارنة | ثبّت التلقيم وحالة المواد الخام وأخذ العينات أولًا |
تشير هذه النتائج إلى الخطوة التالية، لكنها لا تشخّص السبب الجذري عن بُعد. فإذا ظهر ارتفاع في درجة الحرارة وتراجع في الخصائص معًا مثلًا، فتحقّق من الصلة بينهما قبل أن تستنتج من الارتباط وحده أن المادة قد تحلّلت.
أجرِ كل تجربة سرعة ضمن حدود الآلة والمادة. وعند بلوغ حدٍّ محدد لعزم الدوران أو الضغط أو درجة الحرارة أو جودة المنتج، اتبع إجراءات المصنع، ولا تواصل التشغيل لمجرد إكمال التجربة.
07ما الذي تفحصه عندما لا تحقق زيادة السرعة أي مكسب
عندما لا يحسّن تغيير السرعة التشتيت، توقّف عن التعامل مع السرعة على أنها المتغيّر الوحيد.
أولًا، تحقّق مما إذا كانت المواد الخام قد ترطّبت ولُدّنت بالكامل. فحالة المادة عند دخولها مقطع الخلط تؤثر في كل ما يليه. وعدم استقرار التلقيم أو ضعف الترطيب لا يمكن تعويضهما دائمًا بمزيد من السرعة.
ثانيًا، افحص مواضع التغذية. فبعد دخول المكوّن إلى آلة البثق، هل يحصل على طول معالجة كافٍ ومناسب؟ وهل تشكّل مصهور مناسب قبل الموضع الذي يلزم فيه التشتيت؟
ثم راجع تكوين اللولب: موضع عناصر الخلط ونوعها وعلاقتها بعناصر النقل المحيطة بها، بدلًا من مجرد إضافة مزيد من كتل العجن.
وأخيرًا، عُد إلى التركيبة. فالحالة السطحية للمالئ، وطريقة تكتّل الصبغة، وتوافق الراتنج الحامل مع البوليمر الأساسي، ومساعدات التشتيت، كلها قد تغيّر صعوبة التشتيت. ولا يمكن لإعدادات الآلة أن تحل محل تركيبة تلائم العملية.
الأسئلة الشائعة
هل تحسّن زيادة سرعة اللولب التشتيت دائمًا في آلة البثق ثنائية اللولب؟
لا. فهي ترفع عادةً معدل القص الموضعي، لكنها تغيّر أيضًا اللزوجة ودرجة الامتلاء وسلوك المكوث ودرجة حرارة المصهور. وتفيد عندما تكون المادة قد انصهرت وترطّبت بالفعل ويكون الناقص هو الفعل الميكانيكي، ولا تفيد كثيرًا عندما يكون العامل المُقيِّد هو الترطيب أو التلقيم أو موضع التغذية أو تكوين اللولب أو التركيبة.
إذا تضاعفت سرعة اللولب، فهل يتضاعف إجهاد القص؟
لا. فإجهاد القص الموضعي يساوي تقريبًا اللزوجة الظاهرية مضروبةً في معدل القص، ولزوجة مصاهير البوليمرات تنخفض بالقص والحرارة. ويتوقف التغيّر الصافي على ريولوجيا المادة ودرجة الحرارة والتدفق الموضعي، فلا يمكن اعتباره متناسبًا مع السرعة.
كيف تُجرى تجربة سرعة اللولب؟
ابدأ من خط أساس مستقر، وأبقِ التركيبة وحالة المواد الخام ومعدل التغذية كما هي، وارفع السرعة وحدها على خطوات صغيرة، وانتظر استقرار العملية وإزاحة المادة السابقة قبل أخذ العينات، وقارن في كل مرة اختبار التشتت نفسه ودرجة الحرارة الفعلية للمصهور والخصائص الأساسية.
ارتفعت حرارة المصهور ولم يتحسّن التشتيت. فما الخطوة التالية؟
توقّف عن رفع السرعة، وافحص الترطيب والتلدين، واستقرار التلقيم، ومواضع التغذية، وعناصر الخلط في تكوين اللولب، والتركيبة نفسها: سطح المالئ، وتكتّلات الصبغة، وتوافق الراتنج الحامل، ومساعدات التشتيت.
الخلاصة
سرعة اللولب الصحيحة هي التي تحقق المواصفات، لا أعلى سرعة
رفع سرعة اللولب وسيلة لتحسين التشتيت يمكن التحقق منها، لكنه ليس حلًا شاملًا.
والنهج السليم هو تحديد هدف التشتيت أولًا، ثم تغيير السرعة على خطوات صغيرة في ظروف قابلة للمقارنة، وأخذ العينات بعد استقرار العملية، والحكم على نتيجة التشتيت ودرجة الحرارة الفعلية للمصهور والخصائص الأساسية معًا.
فالسرعة الجديرة بالتشغيل ليست أعلى سرعة تبلغها آلة البثق، بل نقطة التشغيل التي تحقق بثبات، عند الطاقة الإنتاجية المستهدفة، متطلبات التشتيت والخصائص والتشغيل.
يدعم هذا الدليل الحكم على العملية في خط الإنتاج، ولا يغني عن التجارب على تركيبتك. والأشكال توضيحية: فهي ليست محاكاة ولا منحنيات مقاسة ولا وعودًا بالأداء، و300 و600 دورة/دقيقة مجرد مثالين لا نطاق سرعة موصى به، واللوالب رسوم مبسّطة لا تمثّل الشكل الهندسي الفعلي للعناصر.
إذا كنت تقيّم التشتيت على آلة بثق ثنائية اللولب أو تعدّل العملية، فأرسل إلى USEON نوع المادة ونطاق التركيبة، وتكوين اللولب، وسرعة دوران اللولب، ومعدل التغذية الفعلي، ودرجة حرارة المصهور، ونتائج اختبار التشتت. فبيانات التشغيل الكاملة تساعد على معرفة هل تكمن المشكلة في ضبط السرعة أم في ترتيب العملية أم في التركيبة. اطّلع على خطوط USEON لإنتاج ماستر باتش الألوان والماستر باتش المالئ، وعلى آلات البثق ثنائية اللولب متحدة اتجاه الدوران.