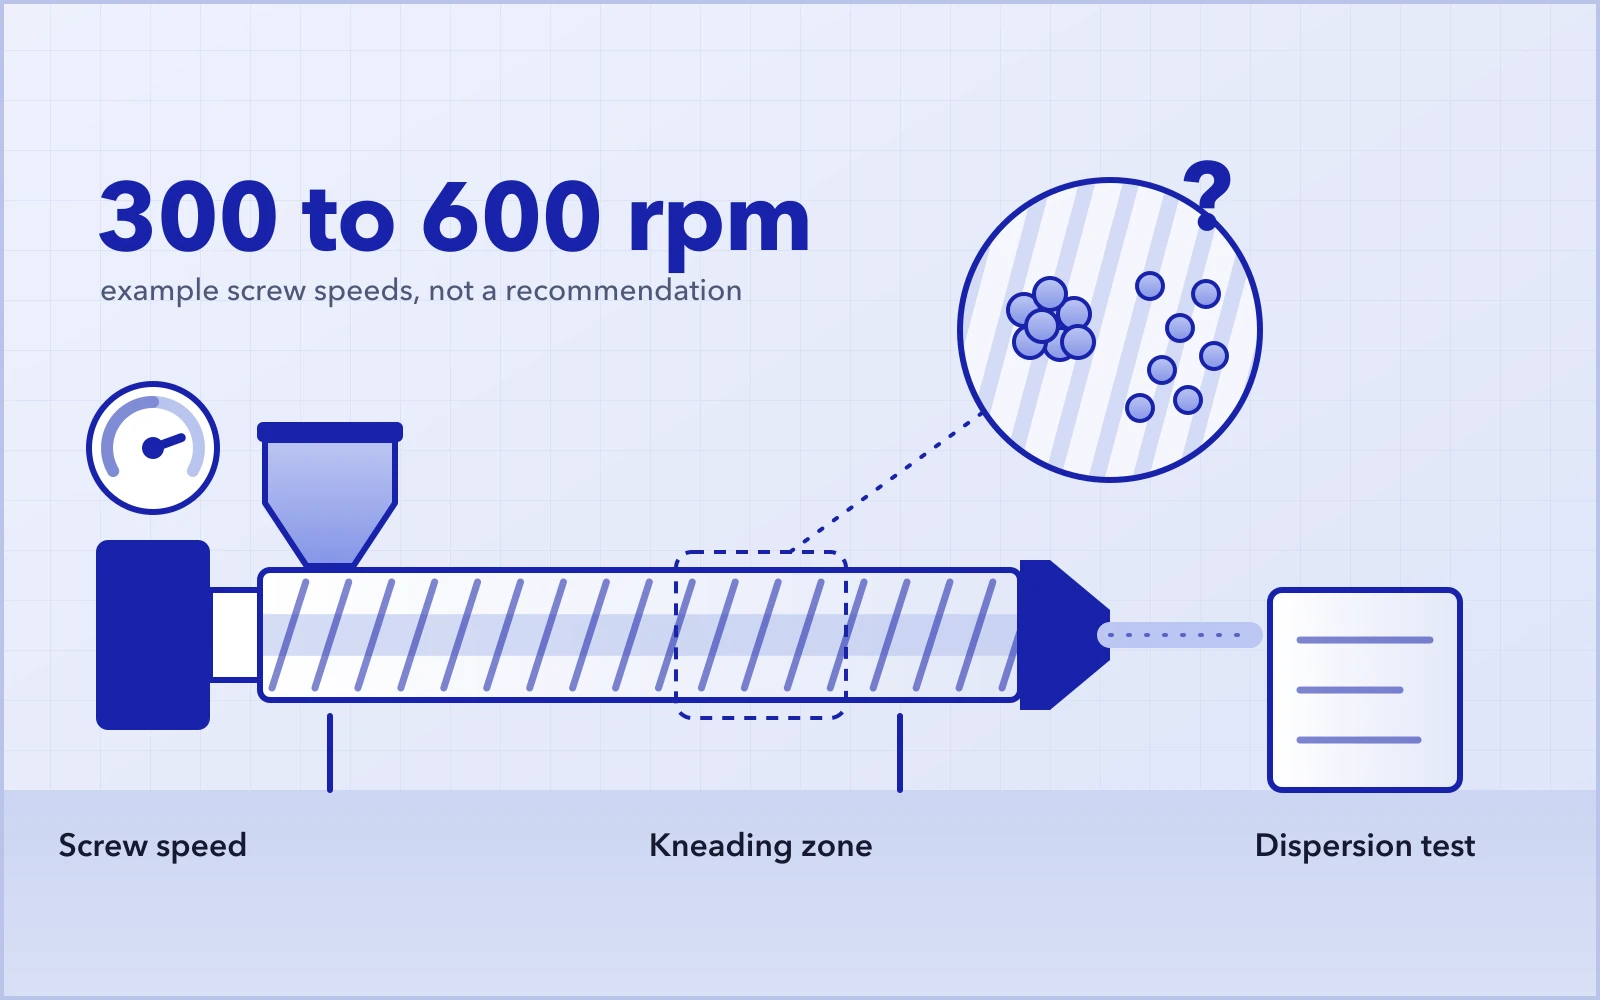
W kompaundowaniu dwuślimakowym, gdy pojawiają się kropki pigmentu, aglomeraty napełniacza lub negatywny wynik testu dyspersji, jedną z pierwszych korekt na linii jest często zwiększenie prędkości obrotowej ślimaków.
Ma to swoje uzasadnienie: w tej samej wytłaczarce, przy tej samej konfiguracji ślimaków, wyższa prędkość zwykle zwiększa lokalną szybkość ścinania i może zintensyfikować mieszanie dyspersyjne.
Wyniki nie zawsze są jednak takie same. Przy niektórych recepturach dyspersja wyraźnie się poprawia. Przy innych głównym efektem jest gorętszy stop. Przy jeszcze innych wynik testu dyspersji się poprawia, ale właściwości produktu zaczynają spadać.
Prawdziwe pytanie nie brzmi więc, czy prędkość można zwiększyć, lecz czy przyczynę słabej dyspersji da się usunąć zmianą prędkości i ile ta poprawa kosztuje.
Ten poradnik dotyczy dyspersji aglomeratów pigmentów i napełniaczy w kompaundowaniu na współbieżnych wytłaczarkach dwuślimakowych. Zachowanie długości włókien i kontrola morfologii mieszanin polimerowych to odrębne zadania i nie są tu traktowane jako ten sam problem.
Wyższa prędkość obrotowa ślimaków może poprawić dyspersję, ale nie w każdej recepturze. Zmienia jednocześnie lokalną szybkość ścinania, lepkość stopu, stopień wypełnienia i czas przebywania. Jej skuteczność trzeba zweryfikować w porównywalnych warunkach, na podstawie rzeczywistej temperatury stopu, obciążenia maszyny, testu dyspersji i kluczowych właściwości produktu
01Słaba dyspersja czy słaba dystrybucja?
„Źle wymieszane” może oznaczać więcej niż jeden problem.
Mieszanie dyspersyjne dotyczy tego, czy aglomeraty zostały całkowicie zwilżone i rozbite. Jeśli pigment lub napełniacz nadal występuje w postaci dużych aglomeratów, do jego zdyspergowania potrzebne są odpowiednie naprężenia i odpowiedni proces.
Mieszanie dystrybucyjne dotyczy tego, czy składniki są równomiernie rozprowadzone w całym materiale. Tam, gdzie lokalne stężenie się różni, barwa lub właściwości mogą być niejednorodne nawet bez widocznych dużych aglomeratów.
Oba zjawiska są ze sobą powiązane, ale na podstawie jednej obserwacji nie da się ich rozróżnić.
Różnica barwy nie zawsze wynika ze słabej dyspersji; mogą ją powodować także wahania dozowania, partie surowców lub zmiany procesu. Gładsza powierzchnia granulatu sama w sobie nie dowodzi, że w środku jest mniej aglomeratów.
Przed zmianą prędkości należy więc ustalić, który wynik ma się poprawić i jak będzie mierzony.
02Dlaczego wyższa prędkość obrotowa ślimaków może poprawić dyspersję
Gdy ślimaki się obracają, materiał podlega złożonemu przepływowi w strefach transportu i ugniatania oraz w szczelinach. Wyższa prędkość zwykle zwiększa gradient prędkości w części tych stref i podnosi lokalną szybkość ścinania.
Jeśli materiał jest już stopiony i zwilżony, a brakuje jedynie oddziaływania mechanicznego potrzebnego do rozbicia aglomeratów, umiarkowane zwiększenie prędkości może poprawić dyspersję.
To, czy aglomerat ulegnie rozbiciu, nie zależy wyłącznie od szybkości ścinania. Zależy także od naprężeń, jakim podlega materiał, od wytrzymałości samego aglomeratu oraz od tego, jak materiał przechodzi przez efektywne strefy mieszania.
Opublikowane badania masterbatchy z sadzą pokazują na przykład, że na wynik dyspersji wpływają zarówno prędkość obrotowa ślimaków, jak i ich konfiguracja, przy czym każda z tych zmian daje inny wzrost temperatury stopu. Takie wyniki przemawiają za tym, że wyższa prędkość może pomóc; nie oznaczają, że każdy materiał należy przetwarzać szybciej.
03Wyższa szybkość ścinania nie oznacza proporcjonalnie wyższego naprężenia ścinającego
Pomocna jest tu uproszczona zależność:
Lokalne naprężenie ścinające ≈ lokalna lepkość pozorna × lokalna szybkość ścinania
Wyjaśnia ona lokalny przepływ ścinający, ale nie zastępuje analizy złożonego pola przepływu wewnątrz wytłaczarki dwuślimakowej.
Stopy polimerów są zwykle nienewtonowskie. Wraz ze wzrostem szybkości ścinania lepkość pozorna może maleć, a wzrost temperatury wskutek nagrzewania mechanicznego może ją dodatkowo obniżyć.
Przejście z 300 na 600 obr./min może więc w niektórych miejscach znacznie zwiększyć szybkość ścinania, ale nie można po prostu przyjąć, że naprężenie ścinające się podwoi.
Niższa lepkość nie musi też oznaczać niższego naprężenia ścinającego. Wypadkowa zmiana zależy od reologii materiału, temperatury i lokalnych warunków przepływu.
Dla dyspersji liczy się to, czy materiał podlega naprężeniom wystarczająco dużym, by rozbić docelowe aglomeraty, i czy to oddziaływanie jest dostateczne. Wyższe obroty ślimaków to tylko jeden z warunków.
04Wyższa prędkość obrotowa ślimaków zmienia też stan materiału w wytłaczarce
Może się zmienić stopień wypełnienia
Przy zasilaniu głodzonym ze stałym natężeniem dozowania wyższa prędkość obrotowa ślimaków zmienia ilość materiału podawanego na jeden obrót, a stopień wypełnienia w niektórych strefach transportu może spaść.
Wytłaczarka dwuślimakowa nie jest jednak wypełniona w jednakowym stopniu na całej długości. Elementy ugniatające, elementy o skoku przeciwnym (zwrotne) i przewężenia w dalszych strefach kształtują lokalny profil wypełnienia i ciśnienia.
Sam fakt, że „prędkość wzrosła”, nie dowodzi, że na całej długości ślimaków jest mniej materiału ani że każda strefa mieszania pracuje intensywniej.
Może się zmienić czas przebywania
Przy wyższej prędkości średni czas przebywania może się skrócić, ale rzeczywista zmiana zależy także od natężenia dozowania, konfiguracji ślimaków i lokalnego wypełnienia.
Dyspersja zależy od naprężeń, jakim podlega materiał, od czasu ich działania i od drogi przepływu. Silniejsze oddziaływanie lokalne nie oznacza, że każda porcja materiału otrzymuje łącznie proporcjonalnie więcej mieszania.
Może się zmienić rzeczywista temperatura stopu
Niezmienione nastawy cylindra nie oznaczają niezmienionej temperatury materiału.
Gdy zmiana prędkości zmienia ilość wprowadzanej energii mechanicznej i wymianę ciepła, temperatura stopu może wzrosnąć. Umiarkowany wzrost czasem sprzyja topieniu, zwilżaniu i płynięciu; poza oknem przetwórczym materiału może prowadzić do degradacji lub pogorszenia właściwości. Zobacz, dlaczego temperatura stopu może przekraczać temperaturę zadaną cylindra.
Oceniając zmianę prędkości, należy więc rejestrować rzeczywistą temperaturę stopu, a nie tylko nastawy regulatora.
05Jak sprawdzić, czy wyższa prędkość obrotowa ślimaków przynosi efekt
Ustalenie stabilnego stanu odniesienia
Należy wybrać warunki, w których linia obecnie pracuje stabilnie, i zapisać:
- Receptura, partie surowców i warunki suszenia;
- Konfiguracja ślimaków, miejsca dozowania i rzeczywiste natężenie dozowania;
- Prędkość obrotowa ślimaków, nastawy temperatury cylindra i stan chłodzenia;
- Rzeczywista temperatura stopu, obciążenie silnika głównego i ciśnienie w głowicy;
- Bieżący wynik dyspersji i kluczowe właściwości produktu.
Stan odniesienia powinien obejmować okres stabilnej produkcji, a nie jeden chwilowy odczyt.
Określenie, na jakie pytanie ma odpowiedzieć próba
Aby sprawdzić, czy sama wyższa prędkość pomaga, w pierwszej serii należy zachować tę samą recepturę, stan surowców, natężenie dozowania i inne kontrolowane warunki, a zwiększać wyłącznie prędkość, małymi krokami.
Jeśli prędkość i natężenie dozowania rosną jednocześnie, próba odpowiada na inne pytanie: czy nowy punkt pracy spełnia specyfikację. Wyniku nie można wtedy przypisać samej prędkości.
Obie próby są przydatne, ale mają różne cele, dlatego nie należy mieszać ich wniosków.
Pobieranie próbek dopiero po ustabilizowaniu procesu
Po każdej zmianie należy poczekać, aż proces ponownie się ustabilizuje, i upewnić się, że materiał z poprzednich warunków został całkowicie usunięty z wytłaczarki; dopiero wtedy można pobierać próbki – za każdym razem w ten sam sposób.
Nie ma jednego czasu oczekiwania dla wszystkich wytłaczarek. Czas przebywania, wielkość maszyny i układ procesu są różne, a więc różny jest też czas potrzebny do ustabilizowania procesu i usunięcia poprzedniego materiału.
W miarę możliwości warto powtórzyć warunki odniesienia, aby sprawdzić, czy zmiany surowca, stan cieplny maszyny lub dryft w czasie nie zniekształciły porównania.
Porównywanie tego samego wyniku tą samą metodą
Test dyspersji powinien być dopasowany do zastosowania, na przykład:
| Produkt lub zadanie | Możliwy test | Na co uważać |
|---|---|---|
| Dyspersja pigmentu lub sadzy | Wielkość i liczba aglomeratów, mikroskopowa ocena dyspersji | Zachować ten sam sposób przygotowania próbek, pole widzenia i metodę zliczania |
| Określone zastosowania masterbatchy | Odpowiedni test przyrostu ciśnienia na filtrze lub wartości ciśnienia na filtrze (FPV) | Ciśnienie w głowicy na linii produkcyjnej nie zastępuje specjalnego testu dyspersji |
| Kompaundy napełniane | Aglomeraty, równomierność rozkładu i wymagane właściwości | Wygląd granulatu nie pokazuje stanu wewnętrznego |
| Układy wrażliwe na zachowanie struktury | Dyspersja łącznie z badaniami struktury i właściwości | Unikać poprawy dyspersji kosztem uszkodzenia włókien lub innych struktur funkcjonalnych |
Stosowane testy i kryteria akceptacji wynikają z wymagań klienta i obowiązujących metod; nie należy przenosić ich z jednego materiału na inny.
Jednoczesna kontrola temperatury i właściwości
Prąd lub moment obrotowy silnika głównego pokazuje zmianę obciążenia, ale sam w sobie nie dowodzi lepszej dyspersji i nie zastępuje badań produktu.
Porównując jednostkową energię mechaniczną (SME), moc i rzeczywiste masowe natężenie przepływu należy ujmować na tej samej podstawie. SME pokazuje energię mechaniczną wprowadzaną na jednostkę materiału; nie pokazuje, gdzie ani w jaki sposób ta energia oddziałuje na materiał.
Niezależnie od tego, ile parametrów procesu się rejestruje, rozstrzygające pozostaje pytanie, czy produkt spełnia specyfikację.
06Jak interpretować wyniki zmiany prędkości
| Efekt | Co to oznacza | Następny krok |
|---|---|---|
| Lepsza dyspersja; temperatura i kluczowe właściwości w granicach | W tym punkcie pracy zmiana prędkości jest warta zastosowania | Sprawdzić stabilność i powtarzalność w pracy ciągłej |
| Wyższa temperatura stopu, dyspersja mniej więcej bez zmian | Zmiana prędkości niewiele daje | Sprawdzić zwilżanie, uplastycznianie, miejsca dozowania i konfigurację ślimaków |
| Lepsza dyspersja, ale kluczowe właściwości spadają | Sama lepsza dyspersja nie oznacza, że zmiana się powiodła | Sprawdzić, czy nie doszło do nadmiernego przetworzenia lub uszkodzenia struktury materiału |
| Dyspersja i inne wyniki nadal się wahają | Porównanie mogą zakłócać inne czynniki | Najpierw ustabilizować dozowanie, stan surowców i pobieranie próbek |
Te wyniki wskazują następny krok; nie pozwalają zdiagnozować pierwotnej przyczyny na odległość. Jeśli na przykład wzrost temperatury i pogorszenie właściwości występują jednocześnie, przed stwierdzeniem degradacji materiału na podstawie samej korelacji należy zweryfikować związek między nimi.
Każdą próbę prędkości należy prowadzić w granicach możliwości maszyny i materiału. Po osiągnięciu określonej granicy momentu obrotowego, ciśnienia, temperatury lub jakości produktu należy postępować zgodnie z procedurą zakładu, a nie kontynuować pracy tylko po to, by dokończyć próbę.
07Co sprawdzić, gdy wyższa prędkość nie daje poprawy
Jeśli zmiana prędkości nie poprawia dyspersji, należy przestać traktować prędkość jako jedyną zmienną.
Najpierw należy sprawdzić, czy surowce są całkowicie zwilżone i uplastycznione. Stan materiału na wejściu do sekcji mieszania wpływa na wszystko, co dzieje się dalej. Niestabilnego dozowania ani słabego zwilżenia nie zawsze da się zrekompensować wyższą prędkością.
Następnie należy sprawdzić miejsca dozowania. Czy po wprowadzeniu do wytłaczarki dany składnik ma do dyspozycji wystarczająco długi i odpowiedni odcinek przetwórczy? Czy przed miejscem, w którym potrzebna jest dyspersja, powstał odpowiedni stop?
Potem warto przeanalizować konfigurację ślimaków: położenie i typ elementów mieszających oraz ich relację z otaczającymi je elementami transportującymi – zamiast po prostu dodawać kolejne elementy ugniatające.
Na koniec należy wrócić do receptury. Stan powierzchni napełniacza, sposób aglomeracji pigmentu, kompatybilność nośnika z polimerem bazowym i środki dyspergujące mogą zmieniać stopień trudności dyspersji. Nastawy maszyny nie zastąpią receptury dopasowanej do procesu.
FAQ
Czy wyższa prędkość obrotowa ślimaków zawsze poprawia dyspersję w wytłaczarce dwuślimakowej?
Nie. Zwykle zwiększa lokalną szybkość ścinania, ale zmienia też lepkość, stopień wypełnienia, czas przebywania i temperaturę stopu. Pomaga, gdy materiał jest już stopiony i zwilżony, a brakuje oddziaływania mechanicznego; niewiele pomaga, gdy ograniczeniem jest zwilżanie, dozowanie, miejsce dozowania, konfiguracja ślimaków lub receptura.
Czy dwukrotne zwiększenie prędkości obrotowej ślimaków podwaja naprężenie ścinające?
Nie. Lokalne naprężenie ścinające to w przybliżeniu iloczyn lepkości pozornej i szybkości ścinania, a lepkość stopów polimerów spada pod wpływem ścinania i ciepła. Wypadkowa zmiana zależy od reologii materiału, temperatury i lokalnego przepływu, więc nie można jej uznać za proporcjonalną do prędkości.
Jak przeprowadzić próbę prędkości obrotowej ślimaków?
Należy zacząć od stabilnego stanu odniesienia, zachować tę samą recepturę, stan surowców i natężenie dozowania, zwiększać wyłącznie prędkość małymi krokami, przed pobraniem próbek poczekać na ustabilizowanie procesu i usunięcie poprzedniego materiału, a za każdym razem porównywać ten sam test dyspersji, rzeczywistą temperaturę stopu i kluczowe właściwości.
Stop jest gorętszy, ale dyspersja się nie poprawiła. Co dalej?
Należy przestać zwiększać prędkość i sprawdzić zwilżanie i uplastycznianie, stabilność dozowania, miejsca dozowania, elementy mieszające w konfiguracji ślimaków oraz samą recepturę: powierzchnię napełniacza, aglomeraty pigmentu, kompatybilność nośnika i środki dyspergujące.
Podsumowanie
Właściwa prędkość obrotowa ślimaków to ta, która spełnia specyfikację, a nie najwyższa
Zwiększenie prędkości obrotowej ślimaków to jeden ze sposobów poprawy dyspersji, który można zweryfikować, ale nie jest to rozwiązanie uniwersalne.
Właściwe podejście polega na tym, by najpierw określić cel dyspersji, zmieniać prędkość małymi krokami w porównywalnych warunkach, pobierać próbki po ustabilizowaniu procesu i oceniać łącznie wynik dyspersji, rzeczywistą temperaturę stopu i kluczowe właściwości.
Prędkość, przy której warto pracować, to nie najwyższa, jaką może osiągnąć wytłaczarka, lecz punkt pracy, który przy docelowej wydajności stabilnie spełnia wymagania dotyczące dyspersji, właściwości i warunków pracy.
Ten poradnik wspiera ocenę procesu na linii; nie zastępuje prób z Państwa recepturą. Rysunki są poglądowe: nie są symulacjami, krzywymi pomiarowymi ani deklaracjami osiągów; 300 i 600 obr./min to przykłady, a nie zalecany zakres prędkości, a ślimaki przedstawiono w uproszczeniu, bez rzeczywistej geometrii elementów.
Jeśli oceniają Państwo dyspersję w wytłaczarce dwuślimakowej lub dostosowują proces, prosimy przesłać firmie USEON informacje o materiale i zakresie receptur, konfiguracji ślimaków, prędkości obrotowej ślimaków, rzeczywistym natężeniu dozowania, temperaturze stopu i wynikach testów dyspersji. Pełne dane eksploatacyjne pomagają ustalić, czy problem leży w nastawie prędkości, układzie procesu czy recepturze. Zapraszamy do zapoznania się z liniami USEON do produkcji masterbatchu barwiącego i masterbatchu napełniającego oraz ze współbieżnymi wytłaczarkami dwuślimakowymi.