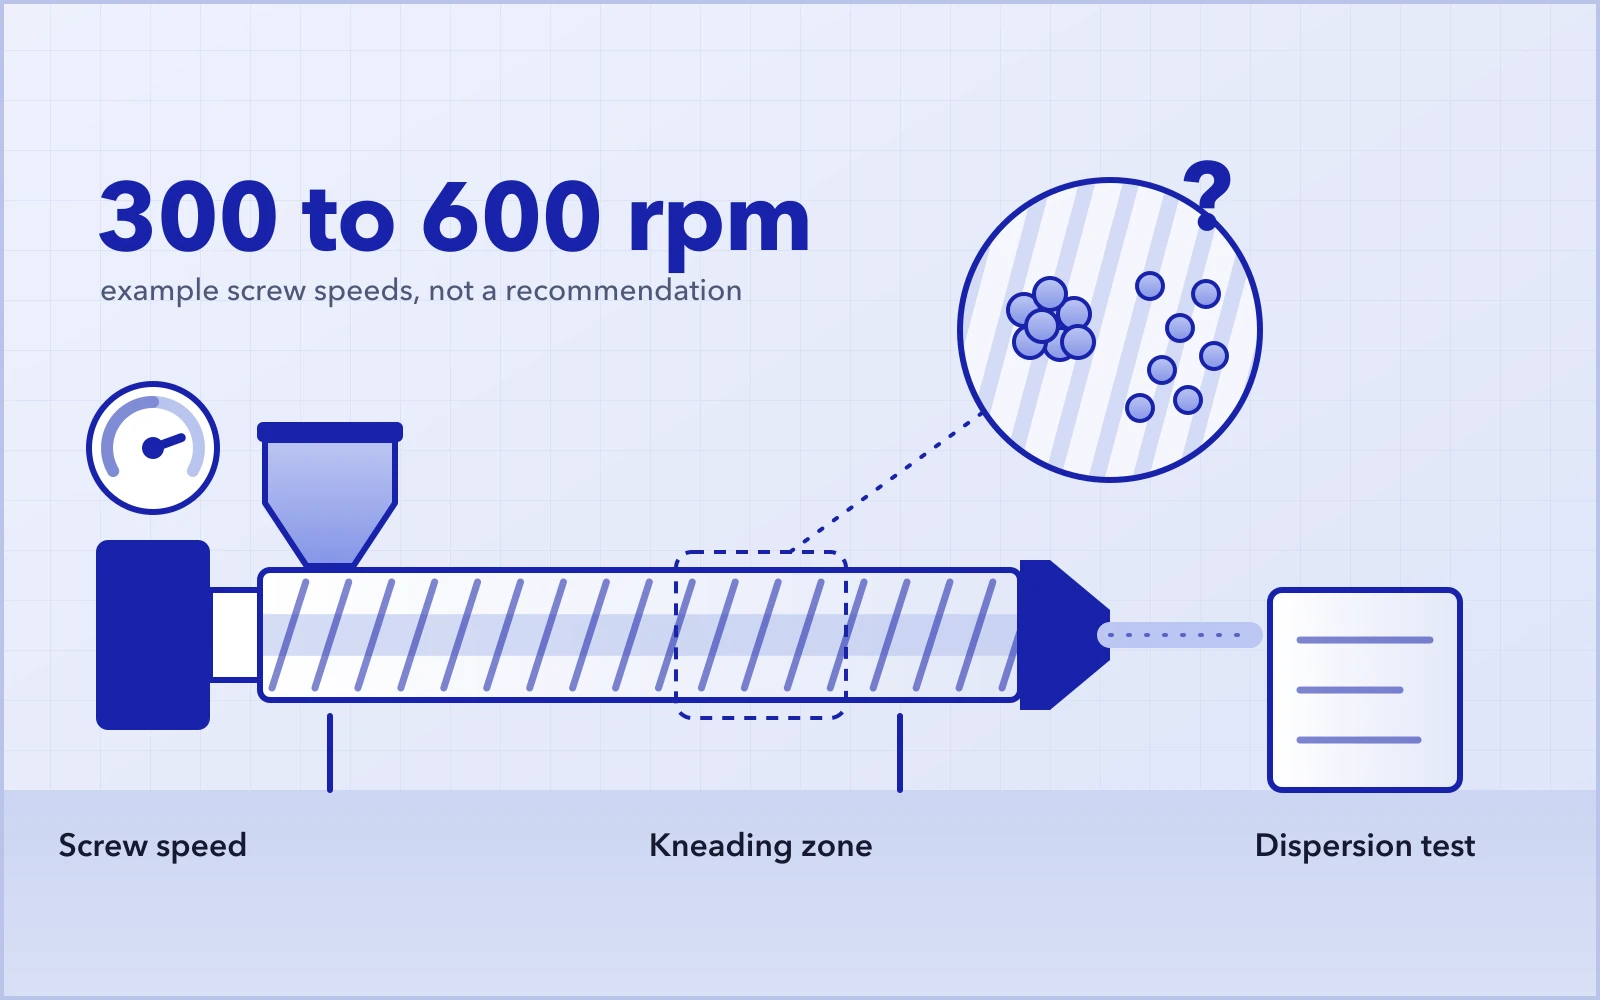
Trong phối trộn bằng máy đùn trục vít đôi, khi xuất hiện đốm màu, cụm chất độn kết tụ hoặc kết quả thử nghiệm độ phân tán không đạt, một trong những điều chỉnh đầu tiên trên dây chuyền thường là tăng tốc độ trục vít.
Điều này có cơ sở: trên cùng một máy đùn với cùng cấu hình trục vít, tốc độ cao hơn thường làm tăng tốc độ cắt cục bộ và có thể tăng cường quá trình trộn phân tán.
Tuy nhiên, kết quả không phải lúc nào cũng giống nhau. Với một số công thức, độ phân tán cải thiện rõ rệt. Với một số khác, tác động chính lại là nhựa nóng chảy nóng hơn. Cũng có công thức mà kết quả thử nghiệm độ phân tán tốt lên trong khi tính chất sản phẩm bắt đầu giảm.
Vì vậy, câu hỏi thực sự không phải là có thể tăng tốc độ hay không, mà là nguyên nhân gây phân tán kém có phải loại mà thay đổi tốc độ khắc phục được không, và cải thiện đó phải trả giá bằng gì.
Hướng dẫn này đề cập đến việc phân tán các cụm kết tụ của bột màu và chất độn trong phối trộn bằng máy đùn trục vít đôi quay cùng chiều. Duy trì chiều dài sợi và kiểm soát hình thái trong hỗn hợp polyme là những bài toán khác, không được xem là cùng một vấn đề.
Tăng tốc độ trục vít có thể cải thiện độ phân tán, nhưng không phải với mọi công thức. Thay đổi này đồng thời tác động đến tốc độ cắt cục bộ, độ nhớt nhựa nóng chảy, mức điền đầy và đặc tính thời gian lưu. Hiệu quả thực tế phải được kiểm chứng trong điều kiện có thể so sánh, dựa trên nhiệt độ thực tế của nhựa nóng chảy, tải máy, thử nghiệm độ phân tán và các tính chất quan trọng của sản phẩm
01Phân tán kém hay phân bố kém?
“Trộn chưa đều” có thể mô tả nhiều vấn đề khác nhau.
Trộn phân tán liên quan đến việc các cụm kết tụ có được thấm ướt và phá vỡ hoàn toàn hay không. Nếu bột màu hoặc chất độn vẫn tồn tại dưới dạng cụm kết tụ lớn, cần có ứng suất phù hợp và quy trình phù hợp để phân tán chúng.
Trộn phân bố liên quan đến việc các thành phần có được phân bố đều trong toàn bộ vật liệu hay không. Ở những vị trí có nồng độ cục bộ chênh lệch, màu sắc hoặc tính chất có thể không đồng nhất ngay cả khi không thấy cụm kết tụ lớn.
Hai khía cạnh này có liên quan với nhau, nhưng chỉ dựa vào một quan sát thì không phân biệt được.
Sai màu không phải lúc nào cũng do phân tán kém; dao động định lượng, lô nguyên liệu hoặc thay đổi quy trình cũng có thể gây ra. Hạt nhựa có bề mặt nhẵn hơn tự nó không chứng minh được bên trong ít cụm kết tụ hơn.
Do đó, trước khi thay đổi tốc độ, hãy xác định kết quả nào cần cải thiện và sẽ đo bằng cách nào.
02Vì sao tăng tốc độ trục vít có thể cải thiện độ phân tán
Khi trục vít quay, vật liệu trải qua dòng chảy phức tạp trong các vùng vận chuyển, nhào trộn và khe hở. Tốc độ cao hơn thường làm gradient vận tốc ở một số vùng này dốc hơn và làm tăng tốc độ cắt cục bộ.
Nếu vật liệu đã nóng chảy và được thấm ướt, và điều còn thiếu là tác động cơ học cần thiết để phá vỡ cụm kết tụ, thì tăng tốc độ ở mức vừa phải có thể cải thiện độ phân tán.
Cụm kết tụ có vỡ hay không không chỉ phụ thuộc vào tốc độ cắt. Điều đó còn phụ thuộc vào ứng suất mà vật liệu chịu, độ bền của chính cụm kết tụ, và cách vật liệu đi qua các vùng trộn hiệu quả.
Ví dụ, các thử nghiệm đã công bố về masterbatch muội than cho thấy cả tốc độ trục vít lẫn cấu hình trục vít đều ảnh hưởng đến kết quả phân tán, mỗi yếu tố kèm theo mức tăng nhiệt độ nhựa nóng chảy khác nhau. Những kết quả như vậy ủng hộ nhận định rằng tốc độ cao hơn có thể có ích; chúng không có nghĩa là mọi vật liệu đều nên chạy nhanh hơn.
03Tốc độ cắt cao hơn không có nghĩa ứng suất cắt tăng theo tỷ lệ
Có thể tham khảo một quan hệ đơn giản hóa:
Ứng suất cắt cục bộ ≈ độ nhớt biểu kiến cục bộ × tốc độ cắt cục bộ
Quan hệ này giải thích dòng chảy cắt cục bộ; nó không thay thế việc phân tích trường dòng chảy phức tạp bên trong máy đùn trục vít đôi.
Nhựa nóng chảy polyme thường là chất lỏng phi Newton. Khi tốc độ cắt tăng, độ nhớt biểu kiến có thể giảm, và nhiệt độ tăng do sinh nhiệt cơ học có thể làm độ nhớt giảm thêm.
Vì vậy, tăng từ 300 lên 600 vòng/phút có thể làm tốc độ cắt tăng mạnh ở một số vị trí, nhưng không thể đơn giản coi ứng suất cắt tăng gấp đôi.
Độ nhớt thấp hơn cũng không nhất thiết đồng nghĩa với ứng suất cắt thấp hơn. Thay đổi thực tế phụ thuộc vào lưu biến của vật liệu, nhiệt độ và điều kiện dòng chảy cục bộ.
Đối với độ phân tán, điều quan trọng là vật liệu có chịu ứng suất đủ cao để phá vỡ các cụm kết tụ mục tiêu hay không, và tác động đó có đủ hay không. Trục vít quay nhanh hơn chỉ là một trong các điều kiện.
04Tăng tốc độ trục vít cũng làm thay đổi trạng thái vật liệu trong máy đùn
Mức điền đầy có thể thay đổi
Khi cấp liệu định lượng ở chế độ thiếu liệu (starve feeding) với tốc độ cấp liệu không đổi, tăng tốc độ trục vít sẽ làm thay đổi lượng cấp liệu trên mỗi vòng quay, và mức điền đầy ở một số vùng vận chuyển có thể giảm.
Tuy nhiên, máy đùn trục vít đôi không được điền đầy đồng đều từ đầu đến cuối. Khối nhào trộn, phần tử vận chuyển ngược và các điểm cản dòng phía sau định hình sự phân bố mức điền đầy và áp suất cục bộ.
Chỉ riêng việc “tốc độ đã tăng” không cho thấy lượng vật liệu trên toàn bộ chiều dài trục vít đã giảm, cũng không cho thấy mọi vùng trộn đều hoạt động mạnh hơn.
Đặc tính thời gian lưu có thể thay đổi
Ở tốc độ cao hơn, thời gian lưu trung bình có thể ngắn lại, nhưng thay đổi thực tế còn phụ thuộc vào tốc độ cấp liệu, cấu hình trục vít và mức điền đầy cục bộ.
Độ phân tán phụ thuộc vào ứng suất mà vật liệu chịu, thời gian tác động và đường đi của dòng chảy. Tác động cục bộ mạnh hơn không có nghĩa là mọi phần vật liệu đều nhận được tổng mức trộn tăng tương ứng.
Nhiệt độ thực tế của nhựa nóng chảy có thể thay đổi
Nhiệt độ cài đặt của xi lanh không đổi không có nghĩa là nhiệt độ vật liệu không đổi.
Khi thay đổi tốc độ làm thay đổi năng lượng cơ học đưa vào và quá trình truyền nhiệt, nhiệt độ nhựa nóng chảy có thể tăng. Mức tăng vừa phải đôi khi có lợi cho quá trình nóng chảy, thấm ướt và chảy; vượt ra ngoài cửa sổ gia công của vật liệu, nó có thể gây phân hủy hoặc suy giảm tính chất. Xem vì sao nhiệt độ nhựa nóng chảy có thể cao hơn nhiệt độ cài đặt của xi lanh.
Vì vậy, khi đánh giá một thay đổi tốc độ, hãy ghi lại nhiệt độ thực tế của nhựa nóng chảy, chứ không chỉ các giá trị cài đặt trên bộ điều khiển.
05Cách kiểm chứng việc tăng tốc độ trục vít có hiệu quả hay không
Xác lập mốc vận hành ổn định
Chọn một điều kiện vận hành hiện đang chạy ổn định và ghi lại:
- Công thức, lô nguyên liệu và điều kiện sấy;
- Cấu hình trục vít, vị trí cấp liệu và tốc độ cấp liệu thực tế;
- Tốc độ trục vít, nhiệt độ cài đặt của xi lanh và tình trạng làm mát;
- Nhiệt độ thực tế của nhựa nóng chảy, tải động cơ chính và áp suất khuôn;
- Kết quả phân tán hiện tại và các tính chất quan trọng của sản phẩm.
Mốc vận hành cần bao quát một khoảng thời gian sản xuất ổn định, chứ không phải một giá trị đọc tức thời.
Xác định câu hỏi mà thử nghiệm cần trả lời
Để biết bản thân việc tăng tốc độ có giúp ích hay không, vòng thử đầu tiên nên giữ nguyên công thức, trạng thái nguyên liệu, tốc độ cấp liệu và các điều kiện kiểm soát được khác, và chỉ tăng tốc độ theo từng bước nhỏ.
Nếu tăng đồng thời tốc độ trục vít và tốc độ cấp liệu, thử nghiệm sẽ trả lời một câu hỏi khác: điểm vận hành mới có đạt quy cách hay không. Kết quả không thể chỉ quy cho tốc độ.
Cả hai kiểu thử nghiệm đều hữu ích, nhưng mục đích khác nhau, vì vậy đừng trộn lẫn kết luận của chúng.
Chỉ lấy mẫu sau khi quy trình đã ổn định
Sau mỗi lần thay đổi, hãy chờ quy trình ổn định trở lại và bảo đảm vật liệu của điều kiện trước đã được đẩy ra hết, rồi lấy mẫu theo cùng một cách mỗi lần.
Không có một khoảng thời gian chờ chung cho mọi máy đùn. Đặc tính thời gian lưu, kích thước máy và bố trí quy trình khác nhau, nên thời gian cần để ổn định và đẩy hết vật liệu cũ cũng khác nhau.
Khi có thể, hãy lặp lại điều kiện mốc để kiểm tra xem thay đổi nguyên liệu, trạng thái nhiệt của máy hoặc độ trôi theo thời gian có làm sai lệch phép so sánh hay không.
So sánh cùng một chỉ tiêu bằng cùng một phương pháp
Thử nghiệm độ phân tán cần phù hợp với ứng dụng, ví dụ:
| Sản phẩm hoặc mục tiêu | Thử nghiệm có thể dùng | Cần lưu ý |
|---|---|---|
| Phân tán bột màu hoặc muội than | Kích thước và số lượng cụm kết tụ, đánh giá cấp độ phân tán dưới kính hiển vi | Giữ nguyên cách chuẩn bị mẫu, trường quan sát và phương pháp đếm |
| Một số ứng dụng masterbatch cụ thể | Thử nghiệm phù hợp về độ tăng áp suất lọc hoặc giá trị áp suất lọc (FPV) | Áp suất khuôn trên dây chuyền sản xuất không thay thế được thử nghiệm độ phân tán chuyên dụng |
| Hạt compound độn | Cụm kết tụ, độ đồng đều phân bố và các tính chất theo quy định | Ngoại quan hạt nhựa không phản ánh trạng thái bên trong |
| Hệ vật liệu nhạy với việc duy trì cấu trúc | Độ phân tán kết hợp với thử nghiệm cấu trúc và tính chất | Tránh cải thiện độ phân tán nhưng lại làm hỏng sợi hoặc các cấu trúc chức năng khác |
Thử nghiệm cụ thể và giới hạn đạt tuân theo yêu cầu của khách hàng và phương pháp áp dụng; không áp dụng nguyên xi từ vật liệu này sang vật liệu khác.
Kiểm tra đồng thời nhiệt độ và tính chất sản phẩm
Dòng điện hoặc mô-men xoắn của động cơ chính cho thấy tải đã thay đổi, nhưng tự nó không chứng minh độ phân tán tốt hơn và không thay thế được việc kiểm tra sản phẩm.
Nếu so sánh năng lượng cơ học riêng (SME), hãy dùng cùng một cơ sở cho giá trị công suất và lưu lượng khối lượng thực tế. SME cho biết năng lượng cơ học đưa vào trên mỗi đơn vị vật liệu; nó không cho biết năng lượng đó tác động lên vật liệu ở đâu và như thế nào.
Dù ghi lại bao nhiêu thông số quy trình, câu hỏi quyết định vẫn là sản phẩm có đạt quy cách hay không.
06Cách đọc kết quả sau khi thay đổi tốc độ
| Kết quả | Ý nghĩa | Bước tiếp theo |
|---|---|---|
| Độ phân tán tốt hơn; nhiệt độ và các tính chất quan trọng trong giới hạn | Thay đổi tốc độ đáng áp dụng ở điểm vận hành này | Kiểm chứng độ ổn định và khả năng lặp lại khi vận hành liên tục |
| Nhiệt độ nhựa nóng chảy cao hơn, độ phân tán gần như không đổi | Thay đổi tốc độ mang lại ít lợi ích | Kiểm tra khả năng thấm ướt, dẻo hóa, vị trí cấp liệu và cấu hình trục vít |
| Độ phân tán tốt hơn nhưng các tính chất quan trọng giảm | Chỉ riêng độ phân tán tốt hơn chưa đủ để coi thay đổi này là thành công | Kiểm tra hiện tượng gia công quá mức hoặc hư hại cấu trúc vật liệu |
| Độ phân tán và các kết quả khác liên tục dao động | Các yếu tố khác có thể đang làm sai lệch phép so sánh | Trước hết ổn định định lượng, trạng thái nguyên liệu và cách lấy mẫu |
Những kết quả này chỉ hướng cho bước tiếp theo; chúng không chẩn đoán nguyên nhân gốc từ xa. Ví dụ, nếu nhiệt độ tăng và tính chất suy giảm xuất hiện cùng lúc, hãy kiểm chứng mối liên hệ giữa chúng trước khi chỉ dựa vào tương quan để kết luận rằng vật liệu đã bị phân hủy.
Mọi thử nghiệm tốc độ phải thực hiện trong giới hạn của máy và vật liệu. Khi chạm đến giới hạn quy định về mô-men xoắn, áp suất, nhiệt độ hoặc chất lượng sản phẩm, hãy tuân theo quy trình của nhà máy; đừng tiếp tục chạy chỉ để hoàn tất thử nghiệm.
07Cần kiểm tra gì khi tăng tốc độ không mang lại cải thiện
Khi thay đổi tốc độ không cải thiện được độ phân tán, hãy thôi coi tốc độ là biến số duy nhất.
Trước hết, kiểm tra nguyên liệu đã được thấm ướt và dẻo hóa đầy đủ chưa. Trạng thái vật liệu khi đi vào đoạn trộn ảnh hưởng đến mọi khâu phía sau. Định lượng không ổn định hoặc thấm ướt kém không phải lúc nào cũng bù đắp được bằng cách tăng tốc độ.
Tiếp theo, kiểm tra vị trí cấp liệu. Sau khi một thành phần vào máy đùn, nó có được gia công trên đủ chiều dài phù hợp không? Nhựa nóng chảy phù hợp đã hình thành trước vị trí cần phân tán chưa?
Sau đó, xem xét lại cấu hình trục vít: vị trí và loại phần tử trộn cũng như mối quan hệ của chúng với các phần tử vận chuyển xung quanh, thay vì chỉ đơn giản thêm khối nhào trộn.
Cuối cùng, quay lại công thức. Trạng thái bề mặt của chất độn, cách bột màu kết tụ, khả năng tương hợp giữa chất mang và polyme nền, cùng chất trợ phân tán đều có thể làm thay đổi mức độ khó phân tán. Cài đặt máy không thể thay thế một công thức phù hợp với quy trình.
Câu hỏi thường gặp
Tăng tốc độ trục vít có luôn cải thiện độ phân tán trong máy đùn trục vít đôi không?
Không. Tốc độ cao hơn thường làm tăng tốc độ cắt cục bộ, nhưng đồng thời cũng làm thay đổi độ nhớt, mức điền đầy, đặc tính thời gian lưu và nhiệt độ nhựa nóng chảy. Việc tăng tốc độ có ích khi vật liệu đã nóng chảy, đã được thấm ướt và điều còn thiếu là tác động cơ học; nó ít có ích khi yếu tố giới hạn là khả năng thấm ướt, định lượng, vị trí cấp liệu, cấu hình trục vít hoặc công thức.
Nếu tốc độ trục vít tăng gấp đôi, ứng suất cắt có tăng gấp đôi không?
Không. Ứng suất cắt cục bộ xấp xỉ bằng độ nhớt biểu kiến nhân với tốc độ cắt, và độ nhớt của nhựa nóng chảy polyme giảm khi chịu cắt và khi nóng lên. Thay đổi thực tế phụ thuộc vào lưu biến của vật liệu, nhiệt độ và dòng chảy cục bộ, nên không thể coi là tỷ lệ thuận với tốc độ.
Nên chạy thử nghiệm tốc độ trục vít như thế nào?
Bắt đầu từ một mốc vận hành ổn định, giữ nguyên công thức, trạng thái nguyên liệu và tốc độ cấp liệu, chỉ tăng tốc độ theo từng bước nhỏ, chờ quy trình ổn định và đẩy hết vật liệu cũ rồi mới lấy mẫu, và mỗi lần đều so sánh cùng một thử nghiệm độ phân tán, nhiệt độ thực tế của nhựa nóng chảy và các tính chất quan trọng.
Nhiệt độ nhựa nóng chảy tăng nhưng độ phân tán không cải thiện, nên làm gì tiếp theo?
Ngừng tăng tốc độ. Kiểm tra khả năng thấm ướt và dẻo hóa, độ ổn định định lượng, vị trí cấp liệu, các phần tử trộn trong cấu hình trục vít và chính công thức: bề mặt chất độn, cụm kết tụ của bột màu, khả năng tương hợp của chất mang và chất trợ phân tán.
Kết luận
Tốc độ trục vít phù hợp là tốc độ đáp ứng quy cách, không phải tốc độ cao nhất
Tăng tốc độ trục vít là một cách cải thiện độ phân tán có thể kiểm chứng, nhưng không phải lời giải cho mọi trường hợp.
Cách tiếp cận đúng đắn là xác định mục tiêu phân tán trước, thay đổi tốc độ theo từng bước nhỏ trong điều kiện có thể so sánh, lấy mẫu khi quy trình đã ổn định, và đánh giá đồng thời kết quả phân tán, nhiệt độ thực tế của nhựa nóng chảy và các tính chất quan trọng.
Tốc độ đáng chạy không phải là tốc độ cao nhất mà máy đùn đạt được, mà là điểm vận hành đáp ứng ổn định các yêu cầu về phân tán, tính chất và vận hành ở năng suất mục tiêu.
Hướng dẫn này hỗ trợ việc đánh giá công nghệ trên dây chuyền; nó không thay thế việc chạy thử với công thức của Quý khách. Các hình là sơ đồ minh họa: không phải mô phỏng, đường cong đo thực tế hay cam kết về hiệu năng; 300 và 600 vòng/phút chỉ là ví dụ chứ không phải dải tốc độ khuyến nghị, và trục vít được vẽ đơn giản hóa, không phải hình học thực tế của các phần tử.
Nếu Quý khách đang đánh giá độ phân tán trên máy đùn trục vít đôi hoặc điều chỉnh quy trình, hãy gửi cho USEON loại vật liệu và phạm vi công thức, cấu hình trục vít, tốc độ trục vít, tốc độ cấp liệu thực tế, nhiệt độ nhựa nóng chảy và kết quả thử nghiệm độ phân tán. Dữ liệu vận hành đầy đủ giúp xác định vấn đề nằm ở cài đặt tốc độ, bố trí quy trình hay công thức. Xem các dây chuyền USEON cho hạt màu và hạt độn, cùng máy đùn trục vít đôi quay cùng chiều.