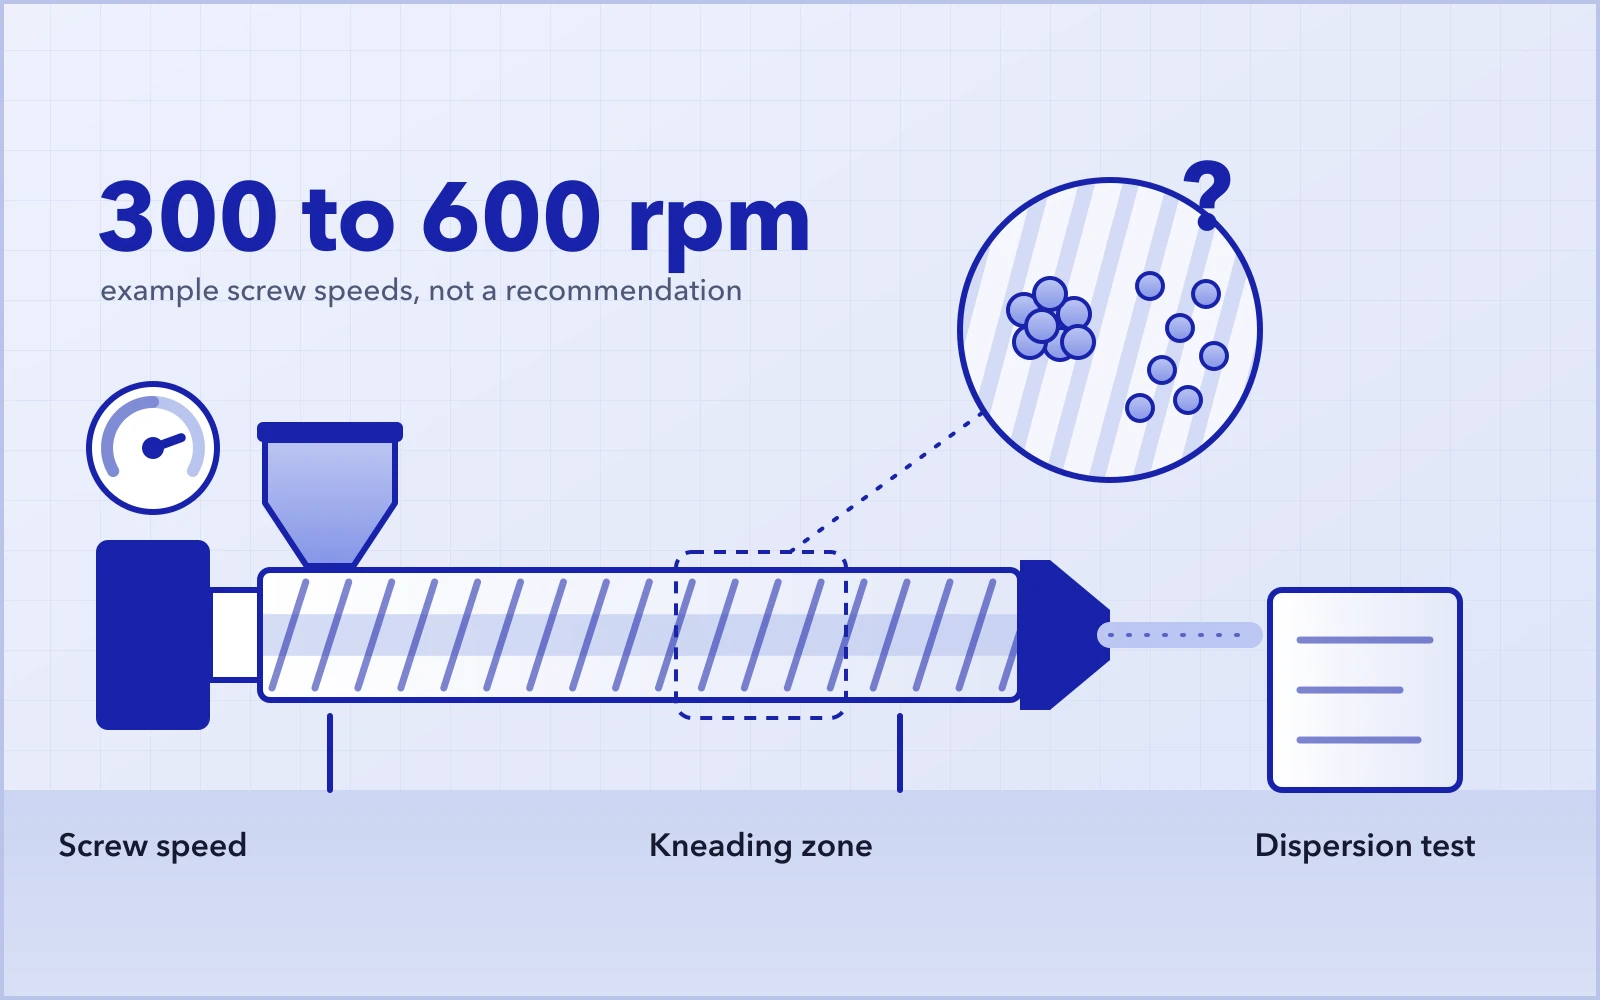
En el compounding con doble husillo, cuando aparecen motas de pigmento, aglomerados de carga o un ensayo de dispersión no superado, uno de los primeros ajustes en planta suele ser subir la velocidad de husillo.
Tiene su lógica: en la misma extrusora y con la misma configuración de husillos, una velocidad mayor suele elevar la velocidad de cizallamiento local y puede intensificar la mezcla dispersiva.
Sin embargo, los resultados no siempre son los mismos. En algunas formulaciones la dispersión mejora claramente. En otras, el efecto principal es un fundido más caliente. Y en otras, el ensayo de dispersión mejora mientras las propiedades del producto empiezan a caer.
Por eso, la verdadera pregunta no es si se puede subir la velocidad, sino si la causa de la mala dispersión es de las que un cambio de velocidad puede corregir, y cuánto cuesta esa mejora.
Esta guía trata la dispersión de aglomerados de pigmentos y cargas en el compounding con doble husillo corrotante. La conservación de la longitud de fibra y el control de la morfología en mezclas de polímeros son tareas distintas y no se tratan como el mismo problema.
Una mayor velocidad de husillo puede mejorar la dispersión, pero no en todas las formulaciones. Cambia al mismo tiempo la velocidad de cizallamiento local, la viscosidad del fundido, el grado de llenado y el tiempo de residencia. Si funciona o no debe verificarse en condiciones comparables, con la temperatura real del fundido, la carga de la máquina, un ensayo de dispersión y las propiedades clave del producto
01¿Mala dispersión o mala distribución?
«No está bien mezclado» puede describir más de un problema.
La mezcla dispersiva tiene que ver con que los aglomerados se humecten y se disgreguen por completo. Si un pigmento o una carga sigue presente en forma de aglomerados grandes, necesita el esfuerzo adecuado y el proceso adecuado para dispersarse.
La mezcla distributiva tiene que ver con que los componentes se repartan de forma uniforme en todo el material. Donde la concentración local varía, el color o las propiedades pueden ser irregulares aunque no haya aglomerados grandes visibles.
Ambas están relacionadas, pero una sola observación no permite distinguirlas.
Una diferencia de color no siempre se debe a una mala dispersión; también pueden causarla fluctuaciones en la dosificación, diferencias entre lotes de materia prima o cambios en el proceso. Que los pellets tengan una superficie más lisa no demuestra por sí solo que haya menos aglomerados en su interior.
Por eso, antes de cambiar la velocidad, defina qué resultado debe mejorar y cómo se va a medir.
02Por qué una mayor velocidad de husillo puede mejorar la dispersión
Al girar los husillos, el material atraviesa un flujo complejo en las zonas de transporte, de amasado y de holgura. Una velocidad mayor suele hacer más pronunciado el gradiente de velocidad en algunas de estas zonas y eleva la velocidad de cizallamiento local.
Si el material ya se ha fundido y humectado, y lo que falta es la acción mecánica necesaria para romper los aglomerados, un aumento moderado de la velocidad puede mejorar la dispersión.
Que un aglomerado se rompa no depende solo de la velocidad de cizallamiento. También depende del esfuerzo al que se somete el material, de la resistencia del propio aglomerado y de cómo pasa el material por las zonas de mezcla efectivas.
Por ejemplo, ensayos publicados con masterbatch de negro de humo muestran que tanto la velocidad de husillo como la configuración de husillos influyen en el resultado de dispersión, cada una con un aumento distinto de la temperatura del fundido. Resultados como estos respaldan la idea de que una velocidad mayor puede ayudar; no significan que todos los materiales deban procesarse más rápido.
03Una mayor velocidad de cizallamiento no implica un esfuerzo cortante proporcionalmente mayor
Una relación simplificada ayuda a entenderlo:
Esfuerzo cortante local ≈ viscosidad aparente local × velocidad de cizallamiento local
Explica el flujo de cizallamiento local; no sustituye un análisis del complejo campo de flujo dentro de una extrusora de doble husillo.
Los polímeros fundidos suelen ser no newtonianos. Al aumentar la velocidad de cizallamiento, la viscosidad aparente puede bajar, y el aumento de temperatura por calentamiento mecánico puede reducirla aún más.
Por eso, pasar de 300 a 600 rpm puede elevar mucho la velocidad de cizallamiento en algunos puntos, pero no se puede dar por hecho que el esfuerzo cortante se duplique.
Una viscosidad menor tampoco implica necesariamente un esfuerzo cortante menor. El cambio neto depende de la reología del material, de la temperatura y de las condiciones de flujo locales.
Para la dispersión, lo que importa es si el material se somete a un esfuerzo lo bastante alto como para romper los aglomerados en cuestión y si esa acción es suficiente. Un husillo más rápido es solo una de las condiciones.
04Una mayor velocidad de husillo también cambia el estado del material dentro de la extrusora
Puede cambiar el grado de llenado
Con alimentación dosificada (starve feeding) a caudal constante, una velocidad de husillo mayor cambia la alimentación por revolución, y el grado de llenado de algunas zonas de transporte puede bajar.
Pero una extrusora de doble husillo no tiene el mismo grado de llenado de un extremo a otro. Los bloques de amasado, los elementos de paso inverso y las restricciones aguas abajo determinan el perfil local de llenado y de presión.
El simple hecho de que «se subió la velocidad» no demuestra que haya menos material a lo largo de todo el husillo ni que todas las zonas de mezcla trabajen más.
Puede cambiar el tiempo de residencia
A mayor velocidad, el tiempo medio de residencia puede acortarse, pero el cambio real depende también del caudal de alimentación, de la configuración de husillos y del llenado local.
La dispersión depende del esfuerzo al que se somete el material, del tiempo durante el que actúa y del recorrido del flujo. Una acción local más intensa no significa que cada porción de material reciba en total una mezcla proporcionalmente mayor.
Puede cambiar la temperatura real del fundido
Que las consignas del cilindro no cambien no significa que la temperatura del material tampoco cambie.
Cuando un cambio de velocidad modifica el aporte de energía mecánica y la transferencia de calor, la temperatura del fundido puede subir. Un aumento moderado a veces favorece la fusión, la humectación y el flujo; fuera de la ventana de proceso del material, puede provocar degradación o pérdida de propiedades. Vea por qué la temperatura del fundido puede superar la consigna del cilindro.
Por eso, al evaluar un cambio de velocidad, registre la temperatura real del fundido y no solo las consignas del controlador.
05Cómo comprobar si una mayor velocidad de husillo funciona
Establezca una línea base estable
Elija una condición que funcione de forma estable actualmente y registre:
- Formulación, lotes de materia prima y condiciones de secado;
- Configuración de husillos, puntos de alimentación y caudal de alimentación real;
- Velocidad de husillo, consignas de temperatura del cilindro y estado del enfriamiento;
- Temperatura real del fundido, carga del motor principal y presión en el cabezal;
- Resultado de dispersión actual y propiedades clave del producto.
La línea base debe abarcar un periodo de producción estable, no una lectura puntual.
Defina qué debe responder la prueba
Para saber si una mayor velocidad ayuda por sí misma, la primera ronda debe mantener iguales la formulación, el estado de la materia prima, el caudal de alimentación y las demás condiciones controlables, y subir solo la velocidad, en pequeños pasos.
Si la velocidad y el caudal de alimentación suben a la vez, la prueba responde a otra pregunta: si el nuevo punto de operación cumple la especificación. El resultado no puede atribuirse solo a la velocidad.
Ambas pruebas son útiles, pero sus objetivos difieren, así que no mezcle sus conclusiones.
Tome muestras solo cuando el proceso se haya estabilizado
Después de cada cambio, espere a que el proceso vuelva a estabilizarse y asegúrese de que el material de la condición anterior se haya purgado por completo; luego tome las muestras siempre de la misma forma.
No existe un tiempo de espera único para todas las extrusoras. El tiempo de residencia, el tamaño de la máquina y la disposición del proceso varían, y también el tiempo necesario para estabilizar y purgar.
Siempre que sea posible, repita la condición de línea base para comprobar si los cambios en la materia prima, el estado térmico de la máquina o la deriva en el tiempo han distorsionado la comparación.
Compare el mismo resultado con el mismo método
El ensayo de dispersión debe ajustarse a la aplicación, por ejemplo:
| Producto o tarea | Ensayo posible | Puntos de atención |
|---|---|---|
| Dispersión de pigmentos o negro de humo | Tamaño y número de aglomerados, calificación de la dispersión al microscopio | Mantener igual la preparación de la muestra, el campo de visión y el método de conteo |
| Aplicaciones específicas de masterbatch | Un ensayo adecuado de aumento de presión en el filtro o de valor de presión de filtro (FPV) | La presión en el cabezal de la línea de producción no sustituye un ensayo de dispersión específico |
| Compuestos cargados | Aglomerados, uniformidad de distribución y propiedades especificadas | El aspecto del pellet no muestra el estado interno |
| Sistemas sensibles a la conservación de la estructura | Dispersión junto con ensayos de estructura y propiedades | Evitar mejorar la dispersión a costa de dañar las fibras u otras estructuras funcionales |
Los ensayos concretos y los límites de aceptación dependen de los requisitos del cliente y de los métodos aplicables; no los traslade de un material a otro.
Revise a la vez la temperatura y las propiedades
La corriente o el torque del motor principal muestran un cambio de carga, pero por sí solos no demuestran una mejor dispersión ni sustituyen los ensayos del producto.
Si compara la energía mecánica específica (SME), use la misma base para el valor de potencia y el caudal másico real. La SME indica el aporte de energía mecánica por unidad de material; no indica dónde ni cómo actúa esa energía sobre el material.
Por muchos parámetros de proceso que se registren, la pregunta decisiva sigue siendo si el producto cumple la especificación.
06Cómo interpretar los resultados de un cambio de velocidad
| Resultado | Qué indica | Siguiente paso |
|---|---|---|
| Mejor dispersión; temperatura y propiedades clave dentro de los límites | Vale la pena aplicar el cambio de velocidad en este punto de operación | Verificar la estabilidad y la repetibilidad en operación continua |
| Mayor temperatura del fundido, dispersión similar | El cambio de velocidad aporta poco | Revisar la humectación, la plastificación, los puntos de alimentación y la configuración de husillos |
| Mejor dispersión, pero caen las propiedades clave | Una mejor dispersión por sí sola no hace que el cambio sea un éxito | Comprobar si hay sobreprocesamiento o daño en la estructura del material |
| La dispersión y otros resultados siguen fluctuando | Otros factores pueden estar distorsionando la comparación | Estabilizar primero la dosificación, el estado de la materia prima y el muestreo |
Estos resultados orientan el siguiente paso; no diagnostican la causa raíz a distancia. Por ejemplo, si aparecen a la vez un aumento de temperatura y una pérdida de propiedades, verifique la relación entre ambos antes de concluir, solo por la correlación, que el material se ha degradado.
Realice toda prueba de velocidad dentro de los límites de la máquina y del material. Si se alcanza un límite especificado de torque, presión, temperatura o calidad del producto, siga el procedimiento de la planta; no siga operando para terminar la prueba.
07Qué revisar cuando más velocidad no aporta mejora
Cuando un cambio de velocidad no mejora la dispersión, deje de tratar la velocidad como la única variable.
Primero, compruebe si las materias primas están totalmente humectadas y plastificadas. El estado del material al entrar en la sección de mezcla condiciona todo lo que ocurre aguas abajo. Una dosificación inestable o una humectación deficiente no siempre se compensan con más velocidad.
Después, revise los puntos de alimentación. Una vez que un componente entra en la extrusora, ¿dispone de una longitud de procesamiento suficiente y adecuada? ¿Se ha formado un fundido apropiado antes del punto donde se necesita la dispersión?
A continuación, revise la configuración de husillos: la posición y el tipo de los elementos de mezcla y su relación con los elementos de transporte que los rodean, en lugar de simplemente añadir más bloques de amasado.
Por último, vuelva a la formulación. El estado superficial de la carga, la forma en que se aglomera el pigmento, la compatibilidad de la resina portadora con el polímero base y los auxiliares de dispersión pueden cambiar la dificultad de la dispersión. Los ajustes de la máquina no sustituyen una formulación adecuada al proceso.
Preguntas frecuentes
¿Una mayor velocidad de husillo siempre mejora la dispersión en una extrusora de doble husillo?
No. Suele elevar la velocidad de cizallamiento local, pero también cambia la viscosidad, el grado de llenado, el tiempo de residencia y la temperatura del fundido. Ayuda cuando el material ya está fundido y humectado y lo que falta es acción mecánica; ayuda poco cuando el límite está en la humectación, la dosificación, el punto de alimentación, la configuración de husillos o la formulación.
Si la velocidad de husillo se duplica, ¿se duplica el esfuerzo cortante?
No. El esfuerzo cortante local es aproximadamente la viscosidad aparente por la velocidad de cizallamiento, y la viscosidad de los polímeros fundidos baja con el cizallamiento y el calor. El cambio neto depende de la reología del material, de la temperatura y del flujo local, así que no puede suponerse proporcional a la velocidad.
¿Cómo se debe realizar una prueba de velocidad de husillo?
Parta de una línea base estable, mantenga iguales la formulación, el estado de la materia prima y el caudal de alimentación, suba solo la velocidad en pequeños pasos, espere a que el proceso se estabilice y se purgue antes de muestrear, y compare cada vez el mismo ensayo de dispersión, la temperatura real del fundido y las propiedades clave.
El fundido se calentó más, pero la dispersión no mejoró. ¿Qué hacer?
Deje de subir la velocidad. Revise la humectación y la plastificación, la estabilidad de la dosificación, los puntos de alimentación, los elementos de mezcla de la configuración de husillos y la propia formulación: superficie de la carga, aglomerados de pigmento, compatibilidad de la resina portadora y auxiliares de dispersión.
Conclusión
La velocidad de husillo correcta es la que cumple la especificación, no la más alta
Subir la velocidad de husillo es una de las vías verificables para mejorar la dispersión, pero no es una respuesta universal.
Lo sensato es definir primero el objetivo de dispersión, cambiar la velocidad en pequeños pasos en condiciones comparables, tomar muestras cuando el proceso esté estable y evaluar en conjunto el resultado de dispersión, la temperatura real del fundido y las propiedades clave.
La velocidad que conviene usar no es la más alta que puede alcanzar la extrusora, sino el punto de operación que, con la producción objetivo, cumple de forma estable los requisitos de dispersión, de propiedades y de operación.
Esta guía sirve de apoyo al criterio de proceso en planta; no sustituye las pruebas con su formulación. Las figuras son esquemáticas: no son simulaciones, curvas medidas ni promesas de rendimiento; 300 y 600 rpm son ejemplos y no un rango de velocidad recomendado, y los husillos son dibujos simplificados, no la geometría real de los elementos.
Si está evaluando la dispersión en una extrusora de doble husillo o ajustando el proceso, envíe a USEON el material y el rango de formulación, la configuración de husillos, la velocidad de husillo, el caudal de alimentación real, la temperatura del fundido y los resultados del ensayo de dispersión. Con datos de operación completos es más fácil saber si el problema está en el ajuste de velocidad, en la disposición del proceso o en la formulación. Vea las líneas de USEON para masterbatch de color y masterbatch de carga, y las extrusoras de doble husillo corrotantes.