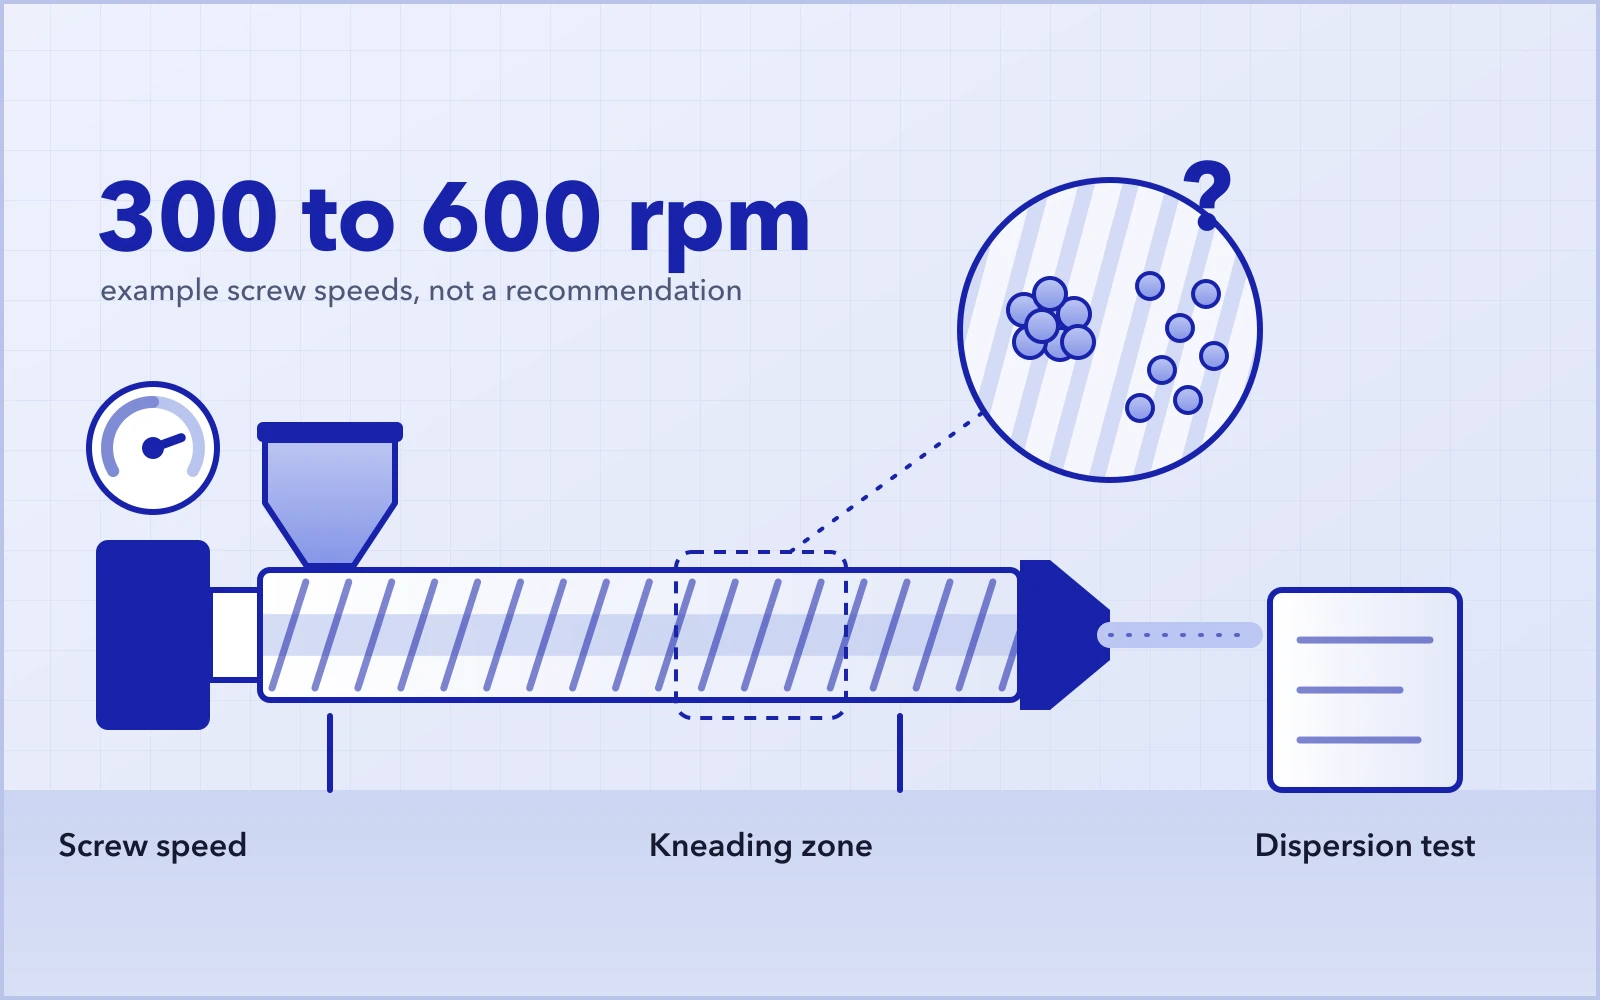
در کامپاندینگ دوماردون، وقتی لکههای رنگدانه یا آگلومرههای فیلر دیده میشود یا تست پخش مردود میشود، یکی از نخستین تنظیمها روی خط اغلب بالا بردن سرعت ماردون است.
این کار دلیلی دارد: روی همان اکسترودر و با همان پیکربندی ماردون، سرعت بالاتر معمولاً نرخ برش موضعی را بالا میبرد و میتواند اختلاط پخشی را تشدید کند.
اما نتایج همیشه یکسان نیست. در برخی فرمولاسیونها پخش آشکارا بهتر میشود. در برخی دیگر اثر اصلی، داغتر شدن مذاب است. و در برخی دیگر نتیجهٔ تست پخش بهتر میشود، اما خواص محصول رو به افت میگذارد.
پس پرسش واقعی این نیست که آیا میتوان سرعت را بالا برد؛ پرسش این است که آیا علت پخش ضعیف از نوعی است که تغییر سرعت بتواند آن را برطرف کند، و این بهبود به چه بهایی به دست میآید.
این راهنما به پخش آگلومرههای رنگدانه و فیلر در کامپاندینگ با اکسترودر دوماردون همسوگرد میپردازد. حفظ طول الیاف و کنترل مورفولوژی در آمیختههای پلیمری کارهای دیگریاند و در اینجا با این مسئله یکی گرفته نمیشوند.
افزایش سرعت ماردون ممکن است پخش را بهبود دهد، اما نه در هر فرمولاسیونی. این کار همزمان نرخ برش موضعی، ویسکوزیتهٔ مذاب، درصد پرشدگی و رفتار ماند را تغییر میدهد. اثربخشی آن را باید در شرایط قابل مقایسه و با توجه به دمای واقعی مذاب، بار دستگاه، تست پخش و خواص کلیدی محصول راستیآزمایی کرد
۰۱پخش ضعیف یا توزیع ضعیف؟
«خوب مخلوط نشده» میتواند بیش از یک مشکل را توصیف کند.
اختلاط پخشی به این مربوط است که آیا آگلومرهها کاملاً تر شده و شکسته شدهاند. اگر رنگدانه یا فیلر هنوز بهصورت آگلومرههای درشت وجود دارد، برای پخش شدن به تنش مناسب و فرایند مناسب نیاز دارد.
اختلاط توزیعی به این مربوط است که آیا اجزا بهطور یکنواخت در ماده پراکنده شدهاند. جایی که غلظت موضعی متغیر است، رنگ یا خواص ممکن است حتی بدون آگلومرههای درشت قابل مشاهده یکنواخت نباشد.
این دو به هم مرتبطاند، اما با یک مشاهده نمیتوان آنها را از هم تشخیص داد.
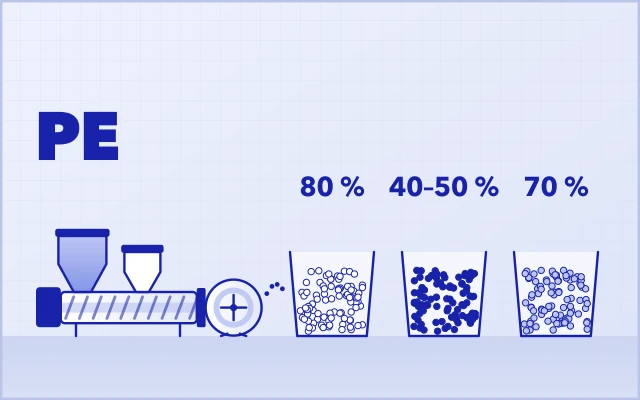
اختلاف رنگ همیشه از پخش ضعیف نیست؛ نوسان دوزینگ، بچهای مواد اولیه یا تغییرات فرایند هم میتوانند آن را ایجاد کنند. صافتر بودن سطح گرانولها نیز بهتنهایی ثابت نمیکند که آگلومرههای درون آنها کمترند.
بنابراین پیش از تغییر سرعت، مشخص کنید کدام نتیجه باید بهتر شود و چگونه اندازهگیری خواهد شد.
۰۲چرا افزایش سرعت ماردون میتواند پخش را بهبود دهد
با چرخش ماردونها، ماده در نواحی انتقال، ورزدهی و لقی جریان پیچیدهای را طی میکند. سرعت بالاتر معمولاً گرادیان سرعت را در برخی از این نواحی تندتر و نرخ برش موضعی را بیشتر میکند.
اگر ماده از قبل ذوب و تر شده باشد و آنچه کم است عمل مکانیکی لازم برای شکستن آگلومرهها باشد، افزایش ملایم سرعت میتواند پخش را بهبود دهد.
شکسته شدن یک آگلومره فقط به نرخ برش بستگی ندارد؛ به تنشی که ماده تجربه میکند، استحکام خود آگلومره و نحوهٔ عبور ماده از نواحی اختلاط مؤثر نیز بستگی دارد.
برای نمونه، آزمایشهای منتشرشده روی مستربچ دوده نشان میدهند که سرعت ماردون و پیکربندی ماردون هر دو بر نتیجهٔ پخش اثر میگذارند و هر کدام افزایش متفاوتی در دمای مذاب به همراه دارند. چنین نتایجی این ایده را تأیید میکنند که سرعت بالاتر میتواند کمک کند؛ اما به این معنا نیست که هر مادهای را باید با سرعت بیشتری فرآوری کرد.
۰۳نرخ برش بالاتر به معنای تنش برشی به همان نسبت بالاتر نیست
یک رابطهٔ سادهشده در اینجا کمک میکند:
تنش برشی موضعی ≈ ویسکوزیتهٔ ظاهری موضعی × نرخ برش موضعی
این رابطه جریان برشی موضعی را توضیح میدهد، اما جایگزین تحلیل میدان جریان پیچیدهٔ درون اکسترودر دوماردون نیست.
مذابهای پلیمری معمولاً غیرنیوتنیاند. با افزایش نرخ برش، ویسکوزیتهٔ ظاهری ممکن است کاهش یابد و افزایش دمای ناشی از گرمایش مکانیکی میتواند آن را باز هم پایینتر بیاورد.
بنابراین رفتن از ۳۰۰ به ۶۰۰ دور در دقیقه ممکن است نرخ برش را در برخی نقاط بهشدت بالا ببرد، اما نمیتوان بهسادگی تنش برشی را دو برابر شده فرض کرد.
ویسکوزیتهٔ کمتر هم لزوماً به معنای تنش برشی کمتر نیست. تغییر خالص به رئولوژی ماده، دما و شرایط جریان موضعی بستگی دارد.
برای پخش، آنچه اهمیت دارد این است که آیا ماده تنشی به اندازهٔ کافی بالا برای شکستن آگلومرههای هدف تجربه میکند و آیا این عمل کافی است. ماردون سریعتر تنها یکی از این شرایط است.
۰۴افزایش سرعت ماردون وضعیت ماده درون اکسترودر را نیز تغییر میدهد
درصد پرشدگی ممکن است تغییر کند
در تغذیهٔ گرسنه (starve feeding) با نرخ تغذیهٔ ثابت، سرعت بالاتر ماردون مقدار تغذیه به ازای هر دور را تغییر میدهد و درصد پرشدگی در برخی نواحی انتقال ممکن است کاهش یابد.
اما اکسترودر دوماردون از ابتدا تا انتها به یک اندازه پر نمیشود. بلوکهای ورزدهی، المانهای معکوس و محدودکنندههای پاییندستی پروفیل پرشدگی و فشار موضعی را شکل میدهند.
صرفِ اینکه «سرعت بالا رفت» نشان نمیدهد که در سراسر ماردون ماده کمتر است یا اینکه هر ناحیهٔ اختلاط شدیدتر کار میکند.
رفتار ماند ممکن است تغییر کند
در سرعت بالاتر، میانگین زمان ماند ممکن است کوتاهتر شود، اما تغییر واقعی به نرخ تغذیه، پیکربندی ماردون و پرشدگی موضعی نیز بستگی دارد.
پخش به تنشی که ماده تجربه میکند، مدت اثر آن و مسیر جریان بستگی دارد. عمل موضعی قویتر به این معنا نیست که هر بخش از ماده در مجموع به همان نسبت اختلاط بیشتری دریافت میکند.
دمای واقعی مذاب ممکن است تغییر کند
ثابت ماندن دماهای تنظیمی سیلندر به معنای ثابت ماندن دمای ماده نیست.
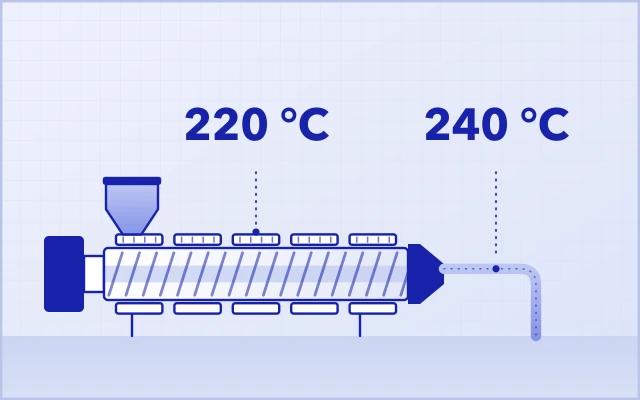
وقتی تغییر سرعت، انرژی مکانیکی ورودی و انتقال حرارت را تغییر دهد، دمای مذاب ممکن است بالا برود. افزایش ملایم گاهی به ذوب، ترشوندگی و جریان کمک میکند؛ اما فراتر از پنجرهٔ فرآوری ماده میتواند به تخریب یا افت خواص بینجامد. ببینید چرا دمای مذاب ممکن است از دمای تنظیمی سیلندر بالاتر برود.
بنابراین هنگام ارزیابی تغییر سرعت، دمای واقعی مذاب را ثبت کنید، نه فقط دماهای تنظیمی کنترلر را.
۰۵چگونه اثر افزایش سرعت ماردون را تست کنیم
یک خط مبنای پایدار تعیین کنید
یک شرایط کاری را که در حال حاضر پایدار است انتخاب و این موارد را ثبت کنید:
- فرمولاسیون، بچهای مواد اولیه و شرایط خشککردن؛
- پیکربندی ماردون، نقاط تغذیه و نرخ تغذیهٔ واقعی؛
- سرعت ماردون، دماهای تنظیمی سیلندر و وضعیت خنککاری؛
- دمای واقعی مذاب، بار موتور اصلی و فشار قالب؛
- نتیجهٔ فعلی پخش و خواص کلیدی محصول.
خط مبنا باید یک دورهٔ تولید پایدار را پوشش دهد، نه یک خوانش لحظهای.
روشن کنید تست باید به چه پرسشی پاسخ دهد
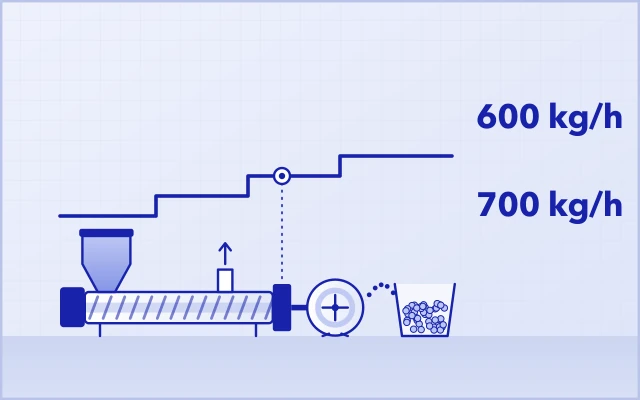
برای اینکه بفهمید آیا سرعت بالاتر بهخودیخود کمک میکند، در دور نخست فرمولاسیون، وضعیت مواد اولیه، نرخ تغذیه و دیگر شرایط قابل کنترل را ثابت نگه دارید و فقط سرعت را، در گامهای کوچک، بالا ببرید.
اگر سرعت و نرخ تغذیه با هم بالا بروند، تست به پرسش دیگری پاسخ میدهد: آیا نقطهٔ کاری جدید مشخصات را برآورده میکند؟ در این حالت نتیجه را نمیتوان فقط به سرعت نسبت داد.
هر دو تست مفیدند، اما هدفشان متفاوت است؛ پس نتیجهگیریهایشان را با هم نیامیزید.
فقط پس از پایدار شدن فرایند نمونه بگیرید
پس از هر تغییر، صبر کنید تا فرایند دوباره پایدار شود و مطمئن شوید که مادهٔ شرایط قبلی کاملاً خارج شده است؛ سپس هر بار به همان روش نمونه بگیرید.
زمان انتظار واحدی برای همهٔ اکسترودرها وجود ندارد. رفتار ماند، اندازهٔ دستگاه و چیدمان فرایند متفاوت است و زمان لازم برای پایدار شدن و خروج مادهٔ قبلی نیز متفاوت است.
در صورت امکان، شرایط خط مبنا را تکرار کنید تا معلوم شود آیا تغییر مواد اولیه، وضعیت حرارتی دستگاه یا رانش در طول زمان مقایسه را مخدوش کرده است یا نه.
نتیجهٔ یکسان را با روش یکسان مقایسه کنید
تست پخش باید با کاربرد متناسب باشد، برای نمونه:
| محصول یا هدف | تست ممکن | نکات قابل توجه |
|---|---|---|
| پخش رنگدانه یا دوده | اندازه و تعداد آگلومرهها، رتبهبندی پخش زیر میکروسکوپ | آمادهسازی نمونه، میدان دید و روش شمارش را یکسان نگه دارید |
| کاربردهای خاص مستربچ | تست مناسب افزایش فشار فیلتر یا مقدار فشار فیلتر (FPV) | فشار قالب در خط تولید جایگزین تست اختصاصی پخش نیست |
| کامپاندهای پرشده | آگلومرهها، یکنواختی توزیع و خواص تعیینشده | ظاهر گرانول وضعیت درونی آن را نشان نمیدهد |
| سامانههای حساس به حفظ ساختار | پخش همراه با تستهای ساختار و خواص | از بهبود پخش به بهای آسیب به الیاف یا دیگر ساختارهای عملکردی پرهیز کنید |
تستهای واقعی و حدود پذیرش از الزامات مشتری و روشهای مربوط پیروی میکنند؛ آنها را از یک ماده به مادهٔ دیگر تعمیم ندهید.
دما و خواص را همزمان بررسی کنید
جریان الکتریکی (آمپر) یا گشتاور موتور اصلی تغییر بار را نشان میدهد، اما بهتنهایی بهتر شدن پخش را ثابت نمیکند و جایگزین تست محصول نیست.
اگر انرژی مکانیکی ویژه (SME) را مقایسه میکنید، برای مقدار توان و دبی جرمی واقعی مبنای یکسانی به کار ببرید. SME انرژی مکانیکی ورودی به ازای واحد ماده را نشان میدهد؛ نشان نمیدهد که این انرژی کجا و چگونه بر ماده اثر میگذارد.
هر چند پارامتر فرایندی هم که ثبت شود، پرسش تعیینکننده همچنان این است که آیا محصول مطابق مشخصات است.
۰۶نتایج تغییر سرعت را چگونه تفسیر کنیم
| نتیجه | چه چیزی را نشان میدهد | گام بعدی |
|---|---|---|
| پخش بهتر؛ دما و خواص کلیدی در محدودهٔ مجاز | تغییر سرعت در این نقطهٔ کاری ارزش بهکارگیری دارد | پایداری و تکرارپذیری را در کارکرد پیوسته راستیآزمایی کنید |
| دمای مذاب بالاتر، پخش تقریباً بدون تغییر | تغییر سرعت سود چندانی ندارد | ترشوندگی، پلاستیکهشدن، نقاط تغذیه و پیکربندی ماردون را بررسی کنید |
| پخش بهتر، اما افت خواص کلیدی | بهتر شدن پخش بهتنهایی تغییر را موفق نمیکند | فرآوری بیش از حد یا آسیب به ساختار ماده را بررسی کنید |
| پخش و سایر نتایج پیوسته نوسان دارند | ممکن است عوامل دیگری مقایسه را مخدوش کنند | ابتدا دوزینگ، وضعیت مواد اولیه و نمونهبرداری را پایدار کنید |
این نتایج گام بعدی را نشان میدهند؛ علت ریشهای را از دور تشخیص نمیدهند. برای نمونه، اگر افزایش دما و افت خواص با هم ظاهر شوند، پیش از آنکه فقط از روی همبستگی نتیجه بگیرید که ماده تخریب شده است، ارتباط میان آن دو را راستیآزمایی کنید.
هر تست سرعت را در محدودهٔ مجاز دستگاه و ماده انجام دهید. وقتی به حد تعیینشدهٔ گشتاور، فشار، دما یا کیفیت محصول رسیدید، طبق دستورالعمل کارخانه عمل کنید؛ برای تمام کردن تست به کار ادامه ندهید.
۰۷وقتی افزایش سرعت سودی ندارد، چه چیزی را بررسی کنیم
وقتی تغییر سرعت پخش را بهبود نمیدهد، دیگر سرعت را تنها متغیر ندانید.
نخست بررسی کنید که آیا مواد اولیه کاملاً تر و پلاستیکه شدهاند. وضعیت ماده هنگام ورود به بخش اختلاط بر همهٔ مراحل پاییندست اثر میگذارد. دوزینگ ناپایدار یا ترشوندگی ضعیف را همیشه نمیتوان با سرعت بیشتر جبران کرد.
سپس نقاط تغذیه را بررسی کنید. وقتی یک جزء وارد اکسترودر میشود، آیا طول فرآوری مناسب و کافی در اختیار دارد؟ آیا پیش از نقطهای که پخش در آن لازم است، مذاب مناسبی شکل گرفته است؟
پس از آن پیکربندی ماردون را بازبینی کنید: موقعیت و نوع المانهای اختلاط و نسبت آنها با المانهای انتقال پیرامونشان، بهجای اینکه صرفاً بلوکهای ورزدهی بیشتری اضافه کنید.
در پایان به فرمولاسیون برگردید. وضعیت سطح فیلر، نحوهٔ آگلومره شدن رنگدانه، سازگاری رزین حامل با پلیمر پایه و عوامل پخشکننده همگی میتوانند دشواری پخش را تغییر دهند. تنظیمات دستگاه نمیتواند جایگزین فرمولاسیونی شود که با فرایند سازگار است.
پرسشهای متداول
آیا افزایش سرعت ماردون همیشه پخش را در اکسترودر دوماردون بهبود میدهد؟
نه. معمولاً نرخ برش موضعی را بالا میبرد، اما ویسکوزیته، درصد پرشدگی، رفتار ماند و دمای مذاب را هم تغییر میدهد. وقتی ماده از قبل ذوب و تر شده و آنچه کم است عمل مکانیکی است، کمک میکند؛ وقتی عامل محدودکننده ترشوندگی، دوزینگ، نقطهٔ تغذیه، پیکربندی ماردون یا فرمولاسیون باشد، کمک چندانی نمیکند.
اگر سرعت ماردون دو برابر شود، آیا تنش برشی هم دو برابر میشود؟
نه. تنش برشی موضعی تقریباً برابر حاصلضرب ویسکوزیتهٔ ظاهری در نرخ برش است و ویسکوزیتهٔ مذابهای پلیمری با برش و گرما کاهش مییابد. تغییر خالص به رئولوژی ماده، دما و جریان موضعی بستگی دارد؛ بنابراین نمیتوان آن را متناسب با سرعت دانست.
تست سرعت ماردون را چگونه باید اجرا کرد؟
از یک خط مبنای پایدار شروع کنید، فرمولاسیون، وضعیت مواد اولیه و نرخ تغذیه را ثابت نگه دارید، فقط سرعت را در گامهای کوچک بالا ببرید، پیش از نمونهبرداری صبر کنید تا فرایند پایدار و مادهٔ قبلی خارج شود و هر بار همان تست پخش، دمای واقعی مذاب و خواص کلیدی را مقایسه کنید.
مذاب داغتر شد اما پخش بهتر نشد. گام بعدی چیست؟
بالا بردن سرعت را متوقف کنید. ترشوندگی و پلاستیکهشدن، پایداری دوزینگ، نقاط تغذیه، المانهای اختلاط در پیکربندی ماردون و خود فرمولاسیون را بررسی کنید: سطح فیلر، آگلومرههای رنگدانه، سازگاری رزین حامل و عوامل پخشکننده.
جمعبندی
سرعت درست ماردون، سرعتی است که مشخصات را برآورده کند، نه بالاترین سرعت
بالا بردن سرعت ماردون یکی از راههای بهبود پخش است که میتوان آن را راستیآزمایی کرد، اما راهحلی همگانی نیست.
رویکرد درست این است که ابتدا هدف پخش را تعریف کنید، سرعت را در شرایط قابل مقایسه و در گامهای کوچک تغییر دهید، پس از پایدار شدن فرایند نمونه بگیرید و نتیجهٔ پخش، دمای واقعی مذاب و خواص کلیدی را با هم ارزیابی کنید.
سرعتی که ارزش کار کردن با آن را دارد، بالاترین سرعتی نیست که اکسترودر به آن میرسد؛ نقطهٔ کاری است که در ظرفیت تولید هدف، الزامات پخش، خواص و بهرهبرداری را بهطور پایدار برآورده کند.
این راهنما به قضاوت فرایندی روی خط تولید کمک میکند و جایگزین تست با فرمولاسیون شما نیست. شکلها طرحوارهاند: شبیهسازی، منحنی اندازهگیریشده یا تعهد عملکردی نیستند؛ ۳۰۰ و ۶۰۰ دور در دقیقه نمونهاند، نه محدودهٔ سرعت پیشنهادی؛ و ماردونها نقشههای سادهشدهاند، نه هندسهٔ واقعی المانها.
اگر پخش را روی اکسترودر دوماردون ارزیابی میکنید یا فرایند را تنظیم میکنید، محدودهٔ ماده و فرمولاسیون، پیکربندی ماردون، سرعت ماردون، نرخ تغذیهٔ واقعی، دمای مذاب و نتایج تست پخش را برای USEON بفرستید. دادههای کامل کارکرد کمک میکند معلوم شود مشکل در تنظیم سرعت است، در چیدمان فرایند یا در فرمولاسیون. خطوط USEON برای مستربچ رنگی و مستربچ فیلر و نیز اکسترودرهای دوماردون همسوگرد را ببینید.