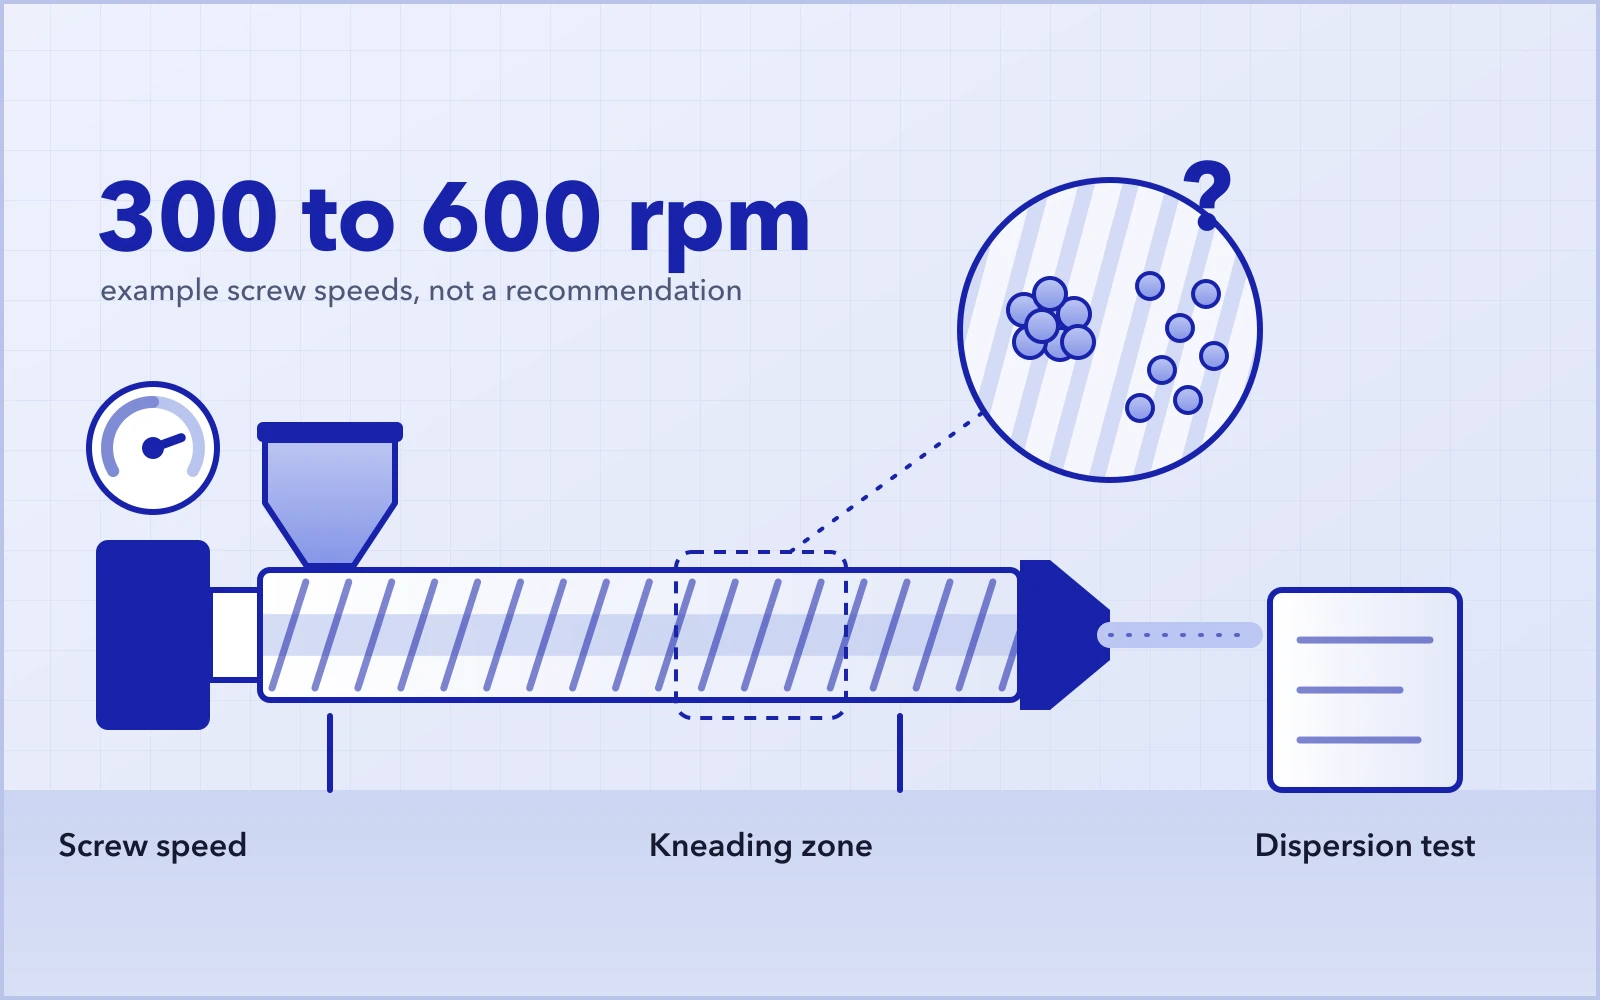
Çift vidalı kompaundlamada pigment noktaları, dolgu aglomeraları veya başarısız bir dispersiyon testi ortaya çıktığında, üretim hattında ilk yapılan ayarlardan biri çoğu zaman vida devrini artırmaktır.
Bunun bir nedeni var: Aynı ekstrüderde ve aynı vida konfigürasyonunda daha yüksek devir genellikle yerel kesme hızını artırır ve dispersif karıştırmayı yoğunlaştırabilir.
Ancak sonuçlar her zaman aynı olmaz. Bazı formülasyonlarda dispersiyon belirgin şekilde iyileşir. Bazılarında asıl etki eriyiğin daha sıcak çıkmasıdır. Bazılarında ise dispersiyon testi iyileşirken ürün özellikleri düşmeye başlar.
Dolayısıyla asıl soru devrin artırılıp artırılamayacağı değildir. Asıl soru, zayıf dispersiyonun nedeninin devir değişikliğiyle giderilebilecek türden olup olmadığı ve bu iyileşmenin bedelinin ne olduğudur.
Bu rehber, aynı yönde dönen çift vidalı ekstrüderle kompaundlamada pigment ve dolgu aglomeralarının dispersiyonunu ele alır. Elyaf uzunluğunun korunması ve polimer karışımlarında morfoloji kontrolü farklı görevlerdir ve aynı sorun olarak ele alınmaz.
Daha yüksek vida devri dispersiyonu iyileştirebilir, ancak her formülasyonda değil. Devir; yerel kesme hızını, eriyik viskozitesini, doluluk oranını ve kalış süresini aynı anda değiştirir. İşe yarayıp yaramadığı, karşılaştırılabilir koşullarda gerçek eriyik sıcaklığı, makine yükü, dispersiyon testi ve temel ürün özellikleri üzerinden doğrulanmalıdır
01Yetersiz dispersiyon mu, yetersiz dağılım mı?
“İyi karışmamış” ifadesi birden fazla sorunu anlatıyor olabilir.
Dispersif karıştırma, aglomeraların tamamen ıslatılıp parçalanıp parçalanmadığıyla ilgilidir. Pigment veya dolgu hâlâ büyük aglomeralar halinde bulunuyorsa dispersiyon için doğru gerilim ve doğru proses gerekir.
Dağıtıcı karıştırma, bileşenlerin malzeme içinde eşit şekilde dağılıp dağılmadığıyla ilgilidir. Yerel konsantrasyon değişiyorsa, görünür büyük aglomeralar olmasa bile renk veya özellikler tutarsız olabilir.
İkisi birbiriyle bağlantılıdır, ancak tek bir gözlemle birbirinden ayırt edilemez.
Renk farkı her zaman zayıf dispersiyondan kaynaklanmaz; dozajlama dalgalanmaları, hammadde partileri veya proses değişiklikleri de buna yol açabilir. Granül yüzeyinin daha pürüzsüz olması, içeride daha az aglomera bulunduğunu tek başına kanıtlamaz.
Bu nedenle devri değiştirmeden önce hangi sonucun iyileşmesi gerektiğine ve bunun nasıl ölçüleceğine karar verin.
02Vida devrini artırmak dispersiyonu neden iyileştirebilir?
Vidalar dönerken malzeme taşıma, yoğurma ve aralık (boşluk) bölgelerinde karmaşık bir akıştan geçer. Daha yüksek devir genellikle bu bölgelerin bir kısmında hız gradyanını dikleştirir ve yerel kesme hızını artırır.
Malzeme zaten erimiş ve ıslanmışsa ve eksik olan aglomeraları parçalamak için gereken mekanik etkiyse, devri ölçülü biçimde artırmak dispersiyonu iyileştirebilir.
Bir aglomeranın parçalanıp parçalanmayacağı yalnızca kesme hızına bağlı değildir. Malzemenin maruz kaldığı gerilime, aglomeranın kendi mukavemetine ve malzemenin etkili karıştırma bölgelerinden nasıl geçtiğine de bağlıdır.
Örneğin karbon siyahı masterbatch üzerine yayımlanmış denemeler, hem vida devrinin hem de vida konfigürasyonunun dispersiyon sonucunu etkilediğini ve her birinde eriyik sıcaklığının farklı ölçüde yükseldiğini gösteriyor. Bu tür sonuçlar daha yüksek devrin yardımcı olabileceği görüşünü destekler; ancak her malzemenin daha yüksek devirde işlenmesi gerektiği anlamına gelmez.
03Daha yüksek kesme hızı, orantılı olarak daha yüksek kesme gerilimi demek değildir
Burada basitleştirilmiş bir ilişki yardımcı olur:
Yerel kesme gerilimi ≈ yerel görünür viskozite × yerel kesme hızı
Bu ilişki yerel kesme akışını açıklar; çift vidalı ekstrüder içindeki karmaşık akış alanının analizinin yerini tutmaz.
Polimer eriyikleri genellikle Newtonyen olmayan akışkanlardır. Kesme hızı arttıkça görünür viskozite düşebilir; mekanik ısınmanın yol açtığı sıcaklık artışı onu daha da düşürebilir.
Dolayısıyla 300'den 600 dev/dk'ya geçmek bazı bölgelerde kesme hızını keskin biçimde artırabilir, ancak kesme geriliminin de doğrudan iki katına çıktığı varsayılamaz.
Daha düşük viskozite de mutlaka daha düşük kesme gerilimi anlamına gelmez. Net değişim malzemenin reolojisine, sıcaklığa ve yerel akış koşullarına bağlıdır.
Dispersiyon için önemli olan, malzemenin hedef aglomeraları parçalayacak kadar yüksek bir gerilime maruz kalıp kalmadığı ve bu etkinin yeterli olup olmadığıdır. Vidanın daha hızlı dönmesi, koşullardan yalnızca biridir.
04Vida devrini artırmak malzemenin ekstrüder içindeki durumunu da değiştirir
Doluluk oranı değişebilir
Sabit besleme hızıyla aç besleme (starve feeding) yapılırken vida devrinin artması devir başına beslenen malzeme miktarını değiştirir ve bazı taşıma bölgelerinde doluluk oranı düşebilir.
Ancak çift vidalı ekstrüder baştan sona aynı derecede dolu değildir. Yoğurma blokları, ters yönlü elemanlar ve akış yönünde ilerideki daralmalar yerel doluluk ve basınç profilini belirler.
Yalnızca “devir arttı” bilgisi, vida boyunca daha az malzeme bulunduğunu veya her karıştırma bölgesinin daha yoğun çalıştığını göstermez.
Kalış süresi değişebilir
Daha yüksek devirde ortalama kalış süresi kısalabilir, ancak gerçek değişim besleme hızına, vida konfigürasyonuna ve yerel doluluğa da bağlıdır.
Dispersiyon; malzemenin maruz kaldığı gerilime, bu gerilimin ne kadar süre etki ettiğine ve akış yoluna bağlıdır. Daha güçlü yerel etki, malzemenin her bir kısmının toplamda orantılı olarak daha fazla karıştırmaya maruz kaldığı anlamına gelmez.
Gerçek eriyik sıcaklığı değişebilir
Kovan set değerlerinin değişmemesi, malzeme sıcaklığının da değişmediği anlamına gelmez.
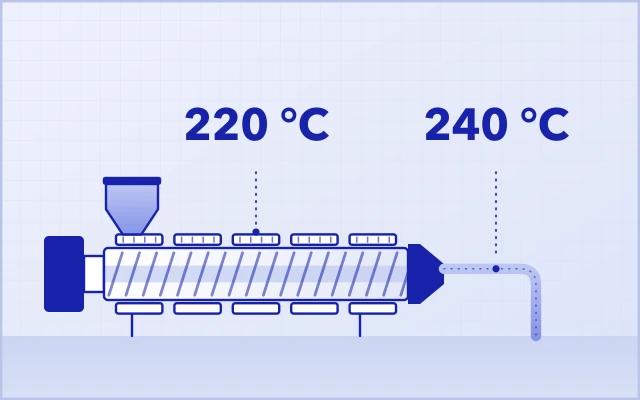
Devir değişikliği mekanik enerji girdisini ve ısı transferini değiştirdiğinde eriyik sıcaklığı yükselebilir. Ölçülü bir artış bazen ergimeye, ıslatmaya ve akışa yardımcı olur; malzemenin proses penceresi aşıldığında ise bozunmaya veya özellik kaybına yol açabilir. Ayrıntılar için: eriyik sıcaklığı neden kovan set değerinin üzerine çıkabilir.
Bu nedenle bir devir değişikliğini değerlendirirken yalnızca kontrol cihazındaki set değerlerini değil, gerçek eriyik sıcaklığını da kaydedin.
05Vida devrini artırmanın işe yarayıp yaramadığı nasıl test edilir?
Kararlı bir referans belirleyin
Şu anda kararlı çalışan bir koşul seçin ve şunları kaydedin:
- Formülasyon, hammadde partileri ve kurutma koşulu;
- Vida konfigürasyonu, besleme noktaları ve gerçek besleme hızı;
- Vida devri, kovan sıcaklık set değerleri ve soğutma durumu;
- Gerçek eriyik sıcaklığı, ana motor yükü ve kalıp basıncı;
- Mevcut dispersiyon sonucu ve temel ürün özellikleri.
Referans, tek bir anlık okumaya değil, kararlı üretimin belirli bir dönemine dayanmalıdır.
Denemenin hangi soruyu yanıtlayacağına karar verin
Daha yüksek devrin tek başına yardımcı olup olmadığını anlamak için ilk turda formülasyonu, hammadde durumunu, besleme hızını ve diğer kontrol edilebilir koşulları sabit tutun; yalnızca devri küçük adımlarla artırın.
Devir ve besleme hızı birlikte artırılırsa deneme farklı bir soruyu yanıtlar: Yeni çalışma noktası spesifikasyonu karşılıyor mu? Bu durumda sonuç yalnızca devir artışına bağlanamaz.
Her iki deneme de faydalıdır, ancak amaçları farklıdır; bu yüzden sonuçlarını birbirine karıştırmayın.
Numuneyi ancak proses kararlı hale geldikten sonra alın
Her değişiklikten sonra prosesin yeniden oturmasını bekleyin ve önceki koşuldan kalan malzemenin tamamen çıktığından emin olun; ardından numuneyi her seferinde aynı şekilde alın.
Her ekstrüder için geçerli tek bir bekleme süresi yoktur. Kalış süresi, makine boyutu ve proses düzeni farklıdır; prosesin oturması ve önceki malzemenin temizlenmesi için gereken süreler de farklıdır.
Mümkünse referans koşulu tekrarlayarak hammadde değişikliklerinin, makinenin ısıl durumunun veya zaman içindeki kaymaların karşılaştırmayı bozup bozmadığını kontrol edin.
Aynı sonucu aynı yöntemle karşılaştırın
Dispersiyon testi uygulamaya uygun olmalıdır; örneğin:
| Ürün veya görev | Olası test | Dikkat edilecek nokta |
|---|---|---|
| Pigment veya karbon siyahı dispersiyonu | Aglomera boyutu ve sayısı, mikroskobik dispersiyon derecelendirmesi | Numune hazırlama, görüş alanı ve sayım yöntemi aynı kalmalı |
| Belirli masterbatch uygulamaları | Uygun bir filtre basıncı artışı veya filtre basınç değeri (FPV) testi | Üretim hattındaki kalıp basıncı, özel bir dispersiyon testinin yerini tutmaz |
| Dolgulu kompaundlar | Aglomeralar, dağılım homojenliği ve belirtilen özellikler | Granül görünümü iç durumu göstermez |
| Yapının korunmasına duyarlı sistemler | Yapı ve özellik testleriyle birlikte dispersiyon | Dispersiyonu iyileştirirken elyafa veya diğer fonksiyonel yapılara zarar vermekten kaçının |
Gerçek testler ve kabul sınırları müşteri gereksinimlerine ve geçerli yöntemlere göre belirlenir; bunları bir malzemeden diğerine aktarmayın.
Sıcaklığı ve özellikleri aynı anda kontrol edin
Ana motor akımı veya torku yükteki değişimi gösterir, ancak tek başına daha iyi dispersiyonu kanıtlamaz ve ürün testlerinin yerini tutmaz.
Özgül mekanik enerjiyi (SME) karşılaştırıyorsanız güç değerini her seferinde aynı esasa göre alın ve gerçek kütlesel debiyi kullanın. SME, birim malzeme başına mekanik enerji girdisini gösterir; bu enerjinin malzemeye nerede ve nasıl etki ettiğini göstermez.
Ne kadar çok proses parametresi kaydedilirse kaydedilsin, belirleyici soru yine ürünün spesifikasyonu karşılayıp karşılamadığıdır.
06Devir değişikliğinin sonuçları nasıl yorumlanır?
| Sonuç | Ne gösterir | Sonraki adım |
|---|---|---|
| Dispersiyon daha iyi; sıcaklık ve temel özellikler sınırlar içinde | Devir değişikliği bu çalışma noktasında kullanılmaya değer | Sürekli çalışmada kararlılığı ve tekrarlanabilirliği doğrulayın |
| Eriyik sıcaklığı daha yüksek, dispersiyon hemen hemen aynı | Devir değişikliği pek fayda sağlamıyor | Islatmayı, plastikleşmeyi, besleme noktalarını ve vida konfigürasyonunu kontrol edin |
| Dispersiyon daha iyi, ancak temel özellikler düşüyor | Yalnızca dispersiyonun iyileşmesi, değişikliği başarılı kılmaz | Aşırı işleme veya malzeme yapısında hasar olup olmadığını kontrol edin |
| Dispersiyon ve diğer sonuçlar dalgalanmaya devam ediyor | Karşılaştırmayı başka faktörler bozuyor olabilir | Önce dozajlamayı, hammadde durumunu ve numune almayı kararlı hale getirin |
Bu sonuçlar bir sonraki adımı gösterir; kök nedeni uzaktan teşhis etmez. Örneğin sıcaklık artışı ve özellik kaybı birlikte görülüyorsa, yalnızca bu korelasyona dayanarak malzemenin bozunduğu sonucuna varmadan önce ikisi arasındaki bağlantıyı doğrulayın.
Her devir denemesini makinenin ve malzemenin sınırları içinde yapın. Belirlenmiş bir tork, basınç, sıcaklık veya ürün kalitesi sınırına ulaşıldığında tesisin prosedürünü uygulayın; denemeyi tamamlamak için çalışmaya devam etmeyin.
07Devri artırmak fayda sağlamıyorsa neler kontrol edilmeli?
Devir değişikliği dispersiyonu iyileştirmiyorsa devri tek değişken olarak görmeyi bırakın.
Önce hammaddelerin tamamen ıslanıp plastikleşip plastikleşmediğini kontrol edin. Malzemenin karıştırma bölümüne girdiği andaki durumu, sonrasındaki her şeyi etkiler. Kararsız dozajlama veya zayıf ıslatma her zaman daha yüksek devirle telafi edilemez.
Ardından besleme noktalarını kontrol edin. Bir bileşen ekstrüdere girdikten sonra yeterli ve uygun bir proses uzunluğundan geçiyor mu? Dispersiyonun gerektiği noktadan önce uygun bir eriyik oluşmuş mu?
Sonra vida konfigürasyonunu gözden geçirin: Yalnızca daha fazla yoğurma bloğu eklemek yerine karıştırma elemanlarının konumuna, tipine ve çevresindeki taşıma elemanlarıyla ilişkisine bakın.
Son olarak formülasyona geri dönün. Dolgunun yüzey durumu, pigmentin aglomera oluşturma biçimi, taşıyıcının baz polimerle uyumu ve dispersiyon yardımcıları, dispersiyonun ne kadar zor olacağını değiştirebilir. Makine ayarları, prosese uygun bir formülasyonun yerini tutamaz.
SSS
Daha yüksek vida devri çift vidalı ekstrüderde dispersiyonu her zaman iyileştirir mi?
Hayır. Genellikle yerel kesme hızını artırır, ancak viskoziteyi, doluluk oranını, kalış süresini ve eriyik sıcaklığını da değiştirir. Malzeme zaten erimiş ve ıslanmışsa ve eksik olan mekanik etkiyse yardımcı olur; sınırlayıcı etken ıslatma, dozajlama, besleme noktası, vida konfigürasyonu veya formülasyon olduğunda ise pek fayda sağlamaz.
Vida devri iki katına çıkarsa kesme gerilimi de iki katına çıkar mı?
Hayır. Yerel kesme gerilimi yaklaşık olarak görünür viskozite ile kesme hızının çarpımıdır ve polimer eriyiklerinin viskozitesi kesme ve ısıyla düşer. Net değişim malzemenin reolojisine, sıcaklığa ve yerel akışa bağlıdır; bu nedenle devirle orantılı kabul edilemez.
Vida devri denemesi nasıl yapılmalı?
Kararlı bir referansla başlayın; formülasyonu, hammadde durumunu ve besleme hızını sabit tutun, yalnızca devri küçük adımlarla artırın, numune almadan önce prosesin oturmasını ve önceki malzemenin tamamen çıkmasını bekleyin ve her seferinde aynı dispersiyon testini, gerçek eriyik sıcaklığını ve temel özellikleri karşılaştırın.
Eriyik ısındı ama dispersiyon iyileşmedi. Şimdi ne yapmalı?
Devri artırmayı bırakın. Islatma ve plastikleşmeyi, dozajlama kararlılığını, besleme noktalarını, vida konfigürasyonundaki karıştırma elemanlarını ve formülasyonun kendisini kontrol edin: dolgu yüzeyi, pigment aglomeraları, taşıyıcı uyumu ve dispersiyon yardımcıları.
Sonuç
Doğru vida devri en yüksek olanı değil, spesifikasyonu karşılayanıdır
Vida devrini artırmak, dispersiyonu iyileştirmenin doğrulanabilir yollarından biridir; ancak evrensel bir çözüm değildir.
Doğru yaklaşım; önce dispersiyon hedefini tanımlamak, devri karşılaştırılabilir koşullarda küçük adımlarla değiştirmek, proses kararlı hale geldikten sonra numune almak ve dispersiyon sonucunu, gerçek eriyik sıcaklığını ve temel özellikleri birlikte değerlendirmektir.
Çalışmaya değer devir, ekstrüderin ulaşabildiği en yüksek devir değildir. Hedef kapasitede dispersiyon, özellik ve işletme gereksinimlerini istikrarlı biçimde karşılayan çalışma noktasıdır.
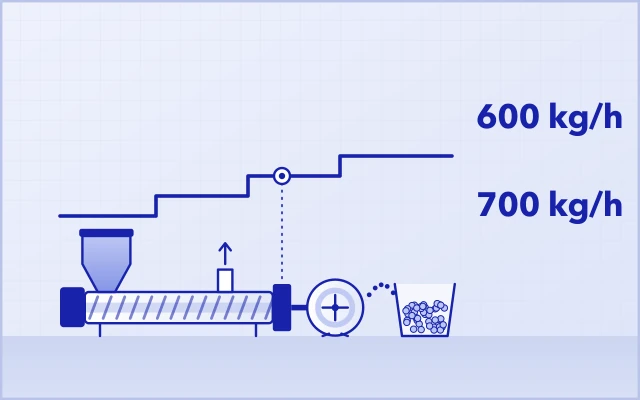
Bu rehber üretim hattında alınacak proses kararlarını destekler; kendi formülasyonunuzla yapılacak denemelerin yerini tutmaz. Şekiller şematiktir: Simülasyon, ölçülmüş eğri veya performans taahhüdü değildir; 300 ve 600 dev/dk önerilen bir devir aralığı değil, örnektir; vidalar da gerçek eleman geometrisi değil, basitleştirilmiş çizimlerdir.
Çift vidalı ekstrüderde dispersiyonu değerlendiriyor veya prosesi ayarlıyorsanız USEON'a malzeme ve formülasyon aralığını, vida konfigürasyonunu, vida devrini, gerçek besleme hızını, eriyik sıcaklığını ve dispersiyon testi sonuçlarını gönderin. Eksiksiz işletme verileri, sorunun devir ayarında mı, proses düzeninde mi yoksa formülasyonda mı olduğunu anlamaya yardımcı olur. USEON'un renk masterbatch ve dolgu masterbatch hatlarını ve aynı yönde dönen çift vidalı ekstrüderlerini inceleyin.