
3D yazıcı filamenti ekstrüzyon hattı
ABS, PLA, PET, HIPS veya PVA'yı renk masterbatch ile birlikte 1,75 mm ya da 3 mm filamente dönüştüren tek vidalı hatlar: ekstrüzyon, su banyosunda şekillendirme ve soğutma, lazerle çap ölçümü, çekme ünitesi ve otomatik sarma.
- 1,75 mm veya 3 mm
- Lazer çap ölçer
- Otomatik sarma
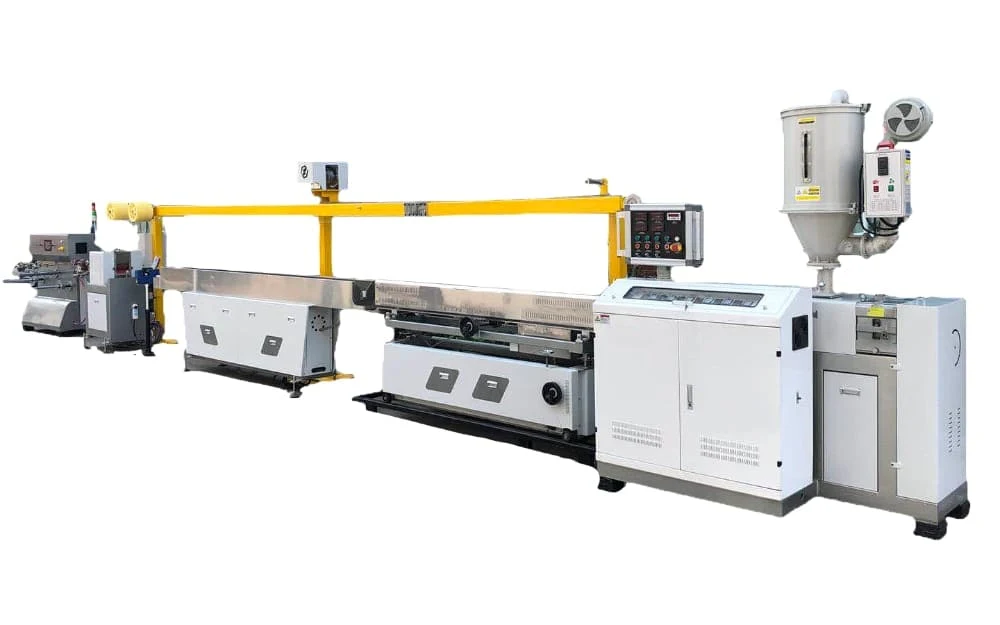
Mikserden makaraya on istasyon
Eriyiği ekstrüder üretir; kalıptan sonraki her şey çapı sabit tutmakla ilgilidir. Filament sıcak suda şekillendirilir, soğutulur, lazerle ölçülür ve otomatik olarak sarılır.
Üç hat boyutu
Denemeler için saatte birkaç kilogramdan üretim için 30 kg/saat'e kadar. Her boyut iki standart çaptan birini üretebilir.
| Model | Vida çapı mm | Motor (kW) | Filament çapı (mm) | Kapasite (kg/saat) |
|---|---|---|---|---|
| TDD-25 | 25 | 1,5 | 1,75 veya 3 | 2–4 |
| TDD-30 | 30 | 7,5 | 1,75 veya 3 | 5–10 |
| TDD-45 | 45 | 15 | 1,75 veya 3 | 15–30 |
Beş malzeme, beş farklı yaklaşım
Hat, renk masterbatch ile kompaundlanmış ABS, PLA, PET, HIPS ve PVA işler. Yazıcının her filamentten beklediği özellikler, filamentin nasıl kurutulacağını, soğutulacağını ve sarılacağını belirler.
| Malzeme | Yazıcı kullanıcısının ihtiyacı | Filament hattınızda |
|---|---|---|
| PLA | Neredeyse hiç çekmez; bu nedenle büyük parçalar açık yazıcılarda bile basılabilir. Kırılgandır ve yaklaşık 60 °C'nin üzerinde yumuşar. Maketler, prototipler, kutular ve hediyelik eşyalar için. | Ekstrüzyondan önce kurutun: nem, PLA'yı eriyik içinde bozundurur ve kabarcık ile çap dalgalanması olarak kendini gösterir. Sarma gerginliğini sabit tutun; filament esnemek yerine kopar. |
| ABS | Darbe alan veya sıcak bir arabada duran parçalar için tok ve ısıya dayanıklı. Soğurken çeker; bu yüzden kapalı kabin olmadan çarpılır veya katmanları ayrılır. Havalandırmalı bir odada basılmalıdır. | Ekstrüzyondan önce kurutun. Kademeli soğutun (önce ılık şekillendirme tankı, sonra soğutma tankı); böylece filament yuvarlak kalır ve iç gerilim oluşmaz. |
| PET / PETG | Tok, düşük çekme, iyi katman yapışması. | Ekstrüzyondan önce iyice kurutun; PET nem çeker ve eriyikte viskozite kaybeder. |
| HIPS | ABS'ye benzer; ABS baskılar için çözünebilen destek malzemesi olarak da kullanılır. | ABS'ye çok benzer şekilde işlenir. |
| PVA | Suda çözünen destek malzemesi. | Suda çözünür: su tanklarından geçemez; kuru soğutma ve sızdırmaz, kuru ambalaj gerektirir. |
Yazıcı kullanıcılarının ilk fark ettiği şey filament çap toleransıdır; soğutma tankından sonraki lazer ölçer çapı sürekli ölçer.
Ön proses · Kompaundlama
Önce malzemenin kompaundlanması
Karbon elyaflı, toz katkılı veya özel renkli filament önce kompaund olarak üretilir. USEON, 3D baskı sektörüne hizmet veren bir malzeme üreticisi için PLA, PETG ve ABS'yi karbon elyaf ve tozlarla kompaundlayan, Ex tb IIIC sınıfı bir SAT65 çift vidalı hat kurdu.
- Malzemeler
- PLA · PETG · ABS
- Katkılar
- Karbon elyaf, tozlar
- Kapasite
- 500–700 kg/saat
- Ekstrüder
- SAT65 · L/D 44
PLA/PETG/ABS kompaundlama için patlamaya dayanıklı SAT65 çift vidalı ekstrüder
Teklif alın
İşleyeceğiniz malzemeleri, kompaundu satın mı alacağınızı yoksa kendiniz mi üreteceğinizi, ihtiyaç duyduğunuz filament çapını ve toleransını ve kapasiteyi bize bildirin. Ekstrüderi ve ardından gelen şekillendirme, ölçüm ve sarma ekipmanlarını boyutlandıralım.
- 01Malzeme ve renk
- 02Çap, tolerans ve kapasite
- 03Ölçüm ve sarma

Souder Chen
Kompaundlama bölümü müdürü
2008'den beri USEON'da. Çift vidalı kompaundlama, devolatilizasyon ve geri dönüşüm hatları.