
Линия экструзии филамента для 3D-печати
Одношнековые линии, которые перерабатывают АБС, PLA, ПЭТ, УПС или ПВС с цветным суперконцентратом (мастербатчем) в филамент диаметром 1,75 мм или 3 мм: экструзия, формование и охлаждение в водяной ванне, лазерный контроль диаметра, тянущее устройство и автоматическая намотка.
- 1,75 мм или 3 мм
- Лазерный измеритель диаметра
- Автоматическая намотка
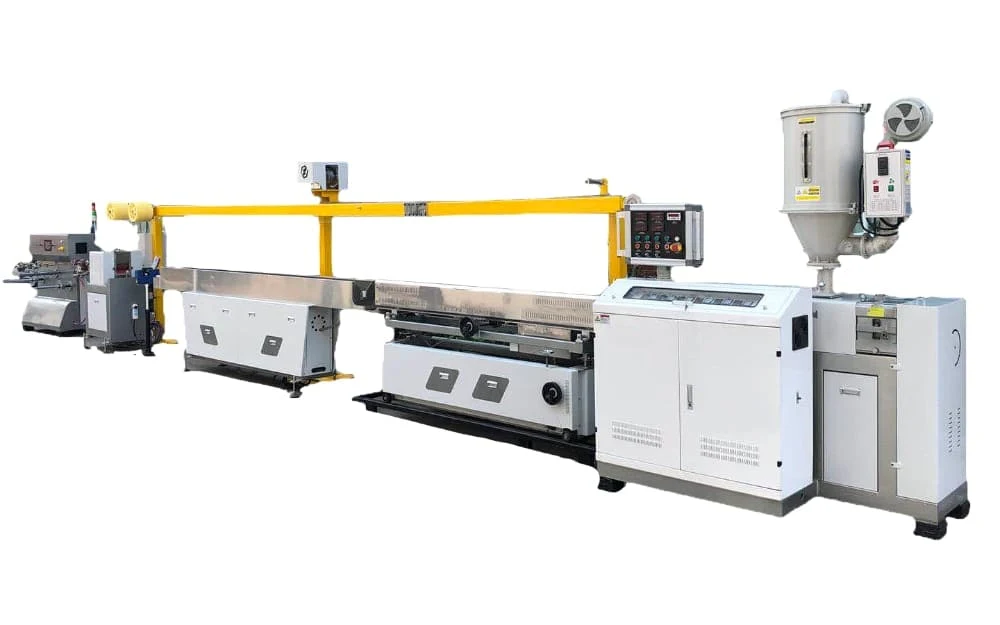
Десять позиций — от смесителя до катушки
Экструдер готовит расплав; всё, что стоит после головки, служит для выдерживания диаметра. Филамент формуется в горячей воде, охлаждается, измеряется лазером и автоматически наматывается.
Три типоразмера линий
От нескольких килограммов в час для испытаний до 30 кг/ч в производстве. Каждый типоразмер выпускает филамент любого из двух стандартных диаметров.
| Модель | Диаметр шнека, мм | Мощность двигателя (кВт) | Диаметр филамента (мм) | Производительность (кг/ч) |
|---|---|---|---|---|
| TDD-25 | 25 | 1,5 | 1,75 или 3 | 2–4 |
| TDD-30 | 30 | 7,5 | 1,75 или 3 | 5–10 |
| TDD-45 | 45 | 15 | 1,75 или 3 | 15–30 |
Пять материалов — пять подходов
Линия перерабатывает АБС, PLA, ПЭТ, УПС и ПВС, компаундированные с цветным суперконцентратом. Требования принтера к каждому филаменту определяют, как его сушить, охлаждать и наматывать.
| Материал | Что нужно пользователю принтера | На вашей линии филамента |
|---|---|---|
| PLA | Почти не даёт усадки, поэтому крупные детали печатаются даже на открытых принтерах. Хрупкий, размягчается при температуре выше примерно 60 °C. Для моделей, прототипов, коробок и сувениров. | Сушите перед экструзией: влага разрушает PLA в расплаве, что проявляется пузырями и колебаниями диаметра. Поддерживайте равномерное натяжение при намотке — филамент скорее ломается, чем растягивается. |
| АБС | Прочный и термостойкий — для деталей, которые испытывают удары или находятся в нагретом автомобиле. При остывании даёт усадку, поэтому без закрытой камеры коробится или расслаивается; печатать следует в проветриваемом помещении. | Сушите перед экструзией. Охлаждайте постепенно — сначала тёплая формующая ванна, затем охлаждающая, — чтобы филамент оставался круглым и без внутренних напряжений. |
| ПЭТ/PETG | Прочный, с низкой усадкой и хорошей адгезией слоёв. | Тщательно сушите перед экструзией: ПЭТ впитывает влагу и теряет вязкость в расплаве. |
| УПС | Похож на АБС; также используется как растворимый материал поддержек при печати АБС. | Перерабатывается примерно так же, как АБС. |
| ПВС | Водорастворимый материал поддержек. | Растворяется в воде: его нельзя пропускать через водяные ванны, требуется сухое охлаждение и герметичная сухая упаковка. |
Допуск по диаметру филамента пользователи принтеров замечают в первую очередь; лазерный измеритель после охлаждающей ванны контролирует его непрерывно.
Предварительный этап · компаундирование
Сначала компаундирование материала
Филамент с углеволокном, порошковыми добавками или в индивидуальном цвете начинается с компаунда. Для производителя материалов для 3D-печати USEON построила линию на двухшнековом экструдере SAT65 во взрывозащищённом исполнении Ex tb IIIC, которая компаундирует PLA, PETG и АБС с углеволокном и порошками.
- Материалы
- PLA · PETG · АБС
- Добавки
- Углеволокно, порошки
- Производительность
- 500–700 кг/ч
- Экструдер
- SAT65 · L/D 44
Двухшнековый экструдер SAT65 во взрывозащищённом исполнении для компаундирования PLA/PETG/АБС
Линии филамента в работе
ОборудованиеОдношнековый экструдер РешениеКомпаундирование биоразлагаемых пластиков
Запросить цену
Сообщите, какие материалы вы будете перерабатывать, покупаете ли вы компаунд или производите его сами, требуемые диаметр и допуск филамента, а также производительность. Мы подберём экструдер и последующее оборудование для формования, контроля диаметра и намотки.
- 01Материал и цвет
- 02Диаметр, допуск и производительность
- 03Контроль диаметра и намотка

Souder Chen
Руководитель направления компаундирования
В USEON с 2008 года. Двухшнековые линии компаундирования, дегазации и переработки.