
Переработка XPS
USEON проектирует системы механической переработки отходов экструдированного пенополистирола (XPS). Линии включают измельчение, контролируемую подачу, экструзию, фильтрацию расплава и грануляцию; компоновка подбирается под ваш материал и требуемую производительность.
Что такое переработка XPS?
Механическая переработка отходов экструдированного пенополистирола в уплотнённое вторичное сырьё или гранулы вторичного ПС.
XPS имеет закрытоячеистую структуру. Даже после дробления материал остаётся объёмным и лёгким, с очень низкой насыпной плотностью, что напрямую сказывается на эффективности транспортировки и подачи.
Перерабатываемое сырьё
Чистые производственные отходы
Обрезки, отбракованные плиты и отходы пуска линии.
Подготовленный вспененный материал
Предварительно измельчённая крошка, хлопья и пылевидная фракция.
Строительные обрезки
Остатки неиспользованных теплоизоляционных плит со строительных площадок.
XPS после эксплуатации и демонтажа
Бывшая в употреблении теплоизоляция. Облицовки, клеи, минеральные примеси, антипирены и местные нормативы оцениваются до выбора способа переработки.
Ключевые аспекты переработки
Особенности подачи
Из-за низкой насыпной плотности вспененный материал плохо поступает самотёком из стандартных бункеров, поэтому линии нужна специальная система подачи.
Дегазация и обработка расплава
В зависимости от происхождения и истории производства материал может содержать захваченный воздух или остаточные летучие вещества. Требования к дегазации определяются по результатам оценки материала.
Контроль температуры
Полистирол деструктирует при чрезмерно высокой температуре, сдвиговой нагрузке или слишком долгом времени пребывания. Режимы экструзии подбираются под материал и требуемое качество гранул.
Три способа переработки отходов XPS
Производственные отходы XPS объёмны, легки и с трудом поддаются стабильной подаче. Если переработка не успевает за выпуском плит, отходы накапливаются, занимают площадь цеха и мешают производству.
| Способ | Термическое плавление / уплотнение | Агломерация | Тандемная экструзия USEON |
|---|---|---|---|
| Принцип работы | Нагрев уменьшает объём отходов перед дальнейшей переработкой. | Повышает насыпную плотность лёгких отходов. | Принудительная подача, затем два последовательно установленных одношнековых экструдера: первый уплотняет и частично расплавляет материал, второй завершает плавление и подготавливает расплав. |
| Качество материала | Длительное термическое воздействие повышает риск термической деструкции полистирола. | — | Атмосферная и вакуумная дегазация удаляют захваченный воздух и летучие; фильтрация расплава удаляет твёрдые загрязнения. |
| Производительность в непрерывном режиме | В некоторых случаях эффективно поддерживать 300 кг/ч и более затруднительно. | Узкое технологическое окно. Изменения размера частиц, насыпной плотности или состояния материала снижают стабильность подачи. | До 500 кг/ч на стандартной системе. |
| Побочные явления | Дым и запахи, требующие сбора и очистки. | Зависит от стабильности сырья и управления процессом. | Уменьшение объёма отделено от окончательной подготовки расплава. |
Подход USEON: тандемная экструзия
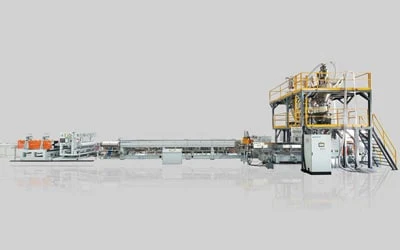
Многостадийный процесс, сочетающий принудительную подачу с тандемной одношнековой экструзией, для непрерывной переработки лёгких производственных отходов XPS.
| Этап | Линия |
|---|---|
| Подготовка и подачаКрошка и пыль уплотняются и непрерывно подаются в экструдер. | Производственные отходы XPSДроблениеТранспортировкаПринудительная подача |
| Тандемная экструзияПервая ступень уплотняет и частично расплавляет материал. Вторая завершает плавление. | Экструзия первой ступениЭкструзия второй ступениДегазация |
| Обработка расплаваУдаление твёрдых загрязнений, контролируемая подача расплава. | Фильтрация расплаваНасос расплава |
| ГрануляцияПоказан вариант с подводной грануляцией. | ГрануляцияСушкаПросеиваниеХранение гранул |
500кг/ч
Для типичных собственных производственных отходов XPS стандартная тандемная система переработки обеспечивает производительность до 500 кг/ч. Этого достаточно для переработки отходов завода XPS, выпускающего около 2 000 м³ плит в сутки.
Фактическая конфигурация зависит от вида отходов, насыпной плотности, степени загрязнения, требуемой производительности, качества гранул и назначения вторичного ПС.
Варианты технологического маршрута
Основные модули системы
Принудительная подача
Лёгкая крошка XPS ненадёжно проходит через бункеры с подачей самотёком. Накопительный бункер, ворошитель и принудительная подача с регулируемой скоростью обеспечивают непрерывное поступление материала.
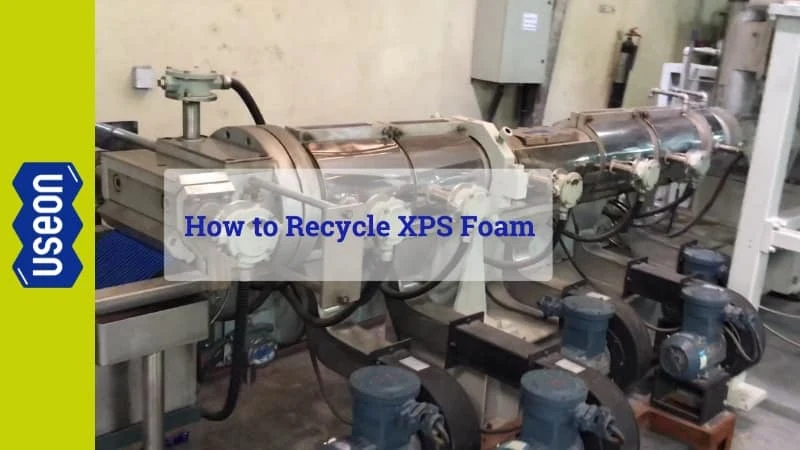
Тандемная одношнековая экструзия
Первая ступень отвечает за уплотнение и начальное плавление. Вторая завершает плавление и подготавливает расплав перед фильтрацией и грануляцией.
Дегазация и фильтрация расплава
Дегазация удаляет захваченный воздух и летучие компоненты. Устройства смены сеток подбираются под ожидаемую загрязнённость, требования к фильтрации и условия эксплуатации.
Подача расплава насосом
Насос расплава после фильтрации обеспечивает контролируемую и стабильную подачу расплава к фильере и системе грануляции.
05 · Варианты грануляции
Выбор зависит от производительности, свойств расплава, уровня автоматизации, качества гранул и дальнейшего использования вторичного ПС.
Типовая конфигурация
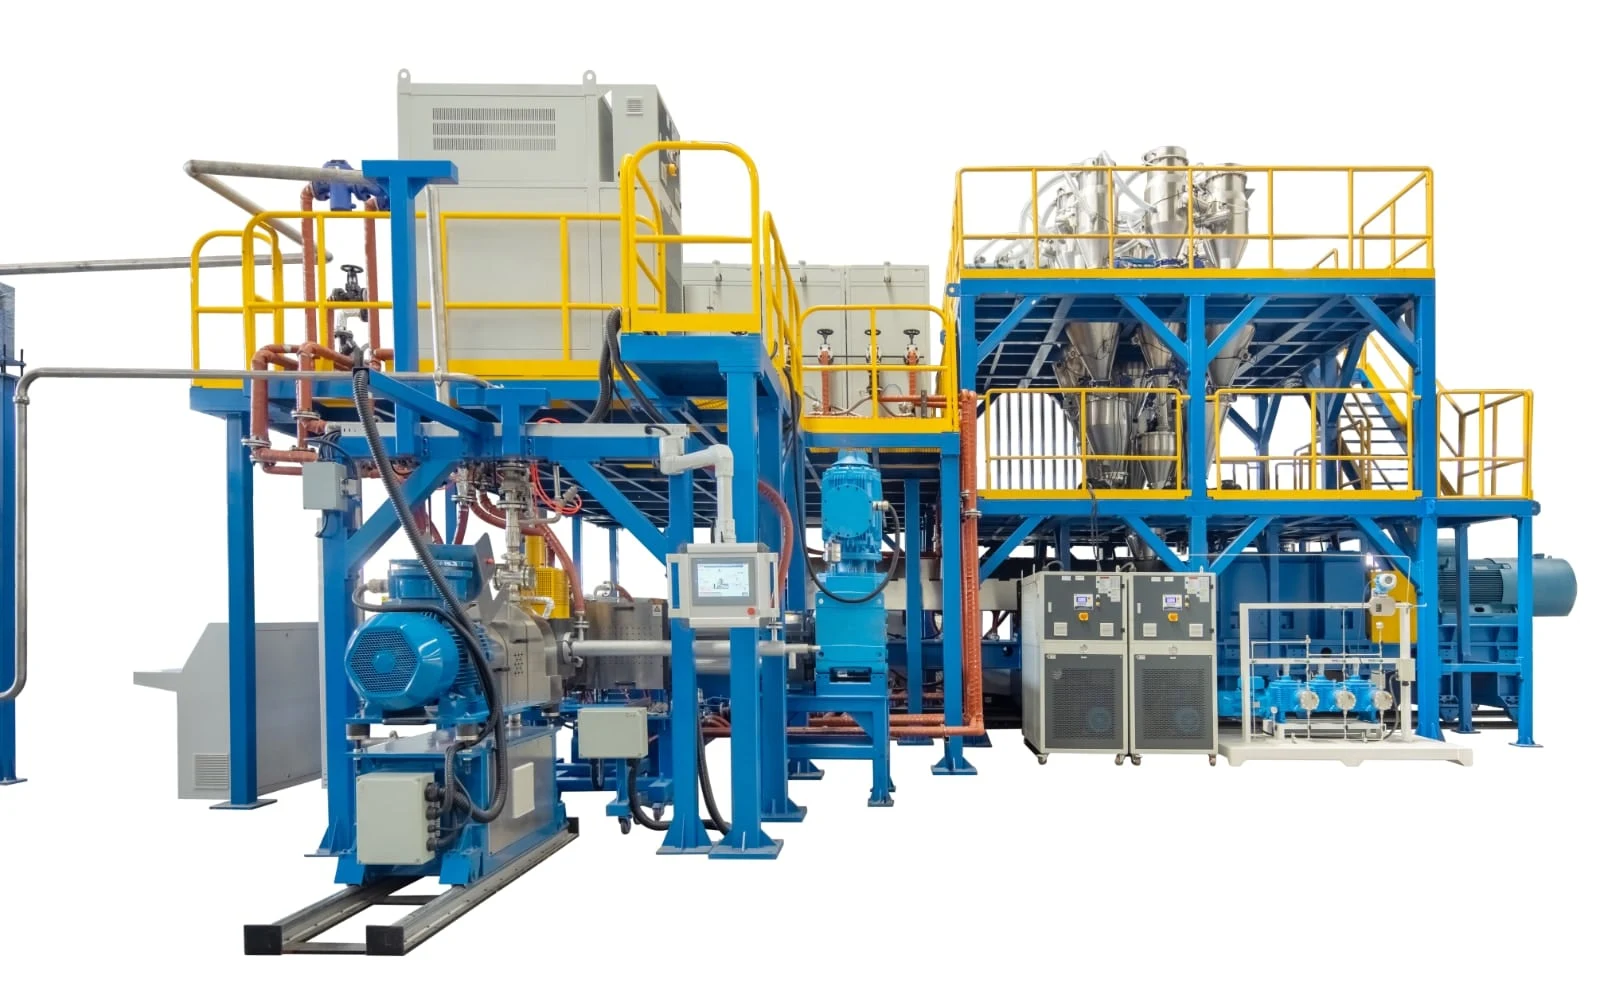
Линия TDD300 / TDD150 для отходов плит XPS
Тандемная одношнековая экструзия в сочетании с подводной грануляцией.
- Первая ступень
- TDD300 · 110 кВт
- Вторая ступень
- TDD150
- Устройство смены сеток
- AJK-130
- Грануляция
- Подводная
Техническая конфигурация реализованной линии
Последовательность процесса
- Отходы плит XPS
- Дробление
- Ленточный конвейер
- Принудительная подача
- Первая ступень TDD300
- Вторая ступень TDD150
- Фильтрация расплава
- Насос расплава
- Подводная грануляция
- Центробежная сушка
- Просеивание на вибросите
- Пневмотранспорт
- Хранение гранул
| Узел системы | Оборудование / параметр |
|---|---|
| Подготовка и подача | Дробилка плит XPS · ленточный конвейер · система принудительной подачи 7,5 кВт с регулируемой скоростью |
| Экструдер первой ступени | Одношнековый экструдер TDD300 · двигатель 110 кВт · частота вращения шнека 0–148 об/мин · внутреннее водяное охлаждение шнека |
| Экструдер второй ступени | Одношнековый экструдер TDD150 · частота вращения шнека 0–93 об/мин · шесть зон регулирования температуры цилиндра |
| Материал шнека и цилиндра | Сталь 38CrMoAlA с азотированием |
| Обработка расплава | Однопластинчатое устройство смены сеток AJK-130 · насос расплава с регулируемой частотой вращения и контролем давления до и после насоса |
| Грануляция и последующее оборудование | Система подводной грануляции · центробежная сушилка · вибросито · пневмотранспорт · силос для хранения гранул |
| Управление и энергоснабжение | Сенсорная система управления Siemens · модуль удалённой связи · электропитание данной линии: 3 × 460 В, 60 Гц, трёхфазное, пятипроводное |
Как подобрать конфигурацию системы переработки XPS
Компоновка определяется вашим сырьём, требуемой производительностью, назначением гранул, площадью цеха, параметрами электросети и требованиями к сертификации.
Применение вторичного ПС
Оценивается по чистоте сырья, показателю текучести расплава (ПТР), содержанию летучих, системам добавок и требованиям к целевому продукту. Для чистых собственных отходов можно провести испытания частичного повторного использования; допустимая доля возврата подтверждается испытаниями рецептуры и свойствами готового продукта.
Вопросы и ответы
От чего зависит, нужен ли компактор или уплотнитель перед экструзией?
Выбор зависит от складских возможностей предприятия, порядка накопления партий, расстояний транспортировки и конкретных условий подачи, которых требует последующее оборудование.
Чем одноступенчатая экструзия XPS отличается от тандемной?
Одноступенчатая обеспечивает непрерывное плавление в одном экструдере. Тандемная экструзия распределяет процесс: первая ступень выполняет начальное плавление, а вторая дополнительно подготавливает расплав перед фильтрацией и грануляцией.
Как выбрать подходящий способ грануляции?
Стренговая грануляция позволяет непосредственно наблюдать за процессом; резка с водяным кольцом исключает работу с непрерывными стренгами; подводная грануляция может интегрироваться с системой оборотной технологической воды, центробежной сушкой и автоматическим управлением.
Может ли система напрямую перерабатывать XPS от демонтажа?
Прямая переработка без предварительной оценки не рекомендуется. Прежде чем выбрать способ переработки, необходимо проверить наличие облицовок, клеёв, минеральных примесей, антипиренов и учесть местные нормативы.
От чего зависит максимальная производительность линии переработки XPS?
Общая производительность определяется совокупно системами дробления, транспортировки, подачи, экструзии, фильтрации, подачи расплава, головки и грануляции; требуется сбалансированный подбор всей линии, а не расчёт на один узел.
Запросить цену
Отправьте данные о материале инженерам USEON и получите рекомендации по технологическому маршруту и конфигурации оборудования.
- 01Ваши отходы: происхождение, форма, насыпная плотность
- 02Маршрут: компактирование, одноступенчатая или тандемная экструзия
- 03Компоновка линии, способ грануляции и коммерческое предложение
Cliff Zhang
Вице-президент
Экструзия вспененных полимеров, НИОКР в области экструзионного оборудования и развитие международного бизнеса.