
Reciclaje de espuma XPS
USEON diseña sistemas de reciclaje mecánico para residuos de espuma de poliestireno extruido (XPS). Las líneas abarcan la reducción de tamaño, la alimentación controlada, la extrusión, la filtración del fundido y el peletizado, y se dimensionan según su material y la capacidad que necesita.
¿Qué es el reciclaje de espuma XPS?
El procesamiento mecánico de residuos de poliestireno extruido para obtener material reciclado densificado o pellets de PS reciclado.
El XPS tiene una estructura de espuma de celda cerrada. Incluso después de triturado, el material sigue siendo voluminoso y liviano, con una densidad aparente muy baja, lo que afecta directamente la eficiencia del transporte y de la alimentación.
Materias primas aptas
Recortes limpios de producción
Recortes de borde, placas rechazadas y residuos de arranque.
Espuma procesada
Trozos pretriturados, hojuelas y polvo de espuma.
Recortes de obra
Sobrantes de placas aislantes sin usar procedentes de obras.
XPS posconsumo o de demolición
Aislamiento usado. Antes de decidir la vía de tratamiento se evalúan los revestimientos, adhesivos, impurezas minerales, retardantes de llama y la normativa local.
Aspectos clave del procesamiento
Características de alimentación
La baja densidad aparente de la espuma dificulta el flujo por gravedad en las tolvas estándar, por lo que la línea requiere una configuración de alimentación específica.
Venteo y tratamiento del fundido
Según su origen e historial de producción, el material puede contener aire atrapado o volátiles residuales. Los requisitos de desgasificación se definen a partir de la evaluación del material.
Control térmico
El poliestireno se degrada con temperatura, cizallamiento o tiempo de residencia excesivos. Las condiciones de extrusión se ajustan al material y a la calidad de pellet buscada.
Tres formas de tratar los residuos de XPS
Los residuos de producción de XPS son voluminosos, livianos y difíciles de alimentar de forma constante. Si el reciclaje no sigue el ritmo de la producción de placas, los residuos se acumulan, ocupan espacio en la planta y entorpecen la producción.
| Método | Fusión térmica / densificación | Aglomeración | Extrusión en tándem de USEON |
|---|---|---|---|
| Cómo funciona | El calor reduce el volumen del residuo antes del procesamiento posterior. | Aumenta la densidad aparente de los residuos livianos. | Alimentación forzada y luego dos extrusoras monohusillo en serie: la primera densifica y funde parcialmente; la segunda completa la fusión y acondiciona el fundido. |
| Calidad del material | La exposición prolongada al calor aumenta el riesgo de degradación térmica del poliestireno. | — | El venteo y la desgasificación eliminan el aire atrapado y los volátiles; la filtración del fundido retira los contaminantes sólidos. |
| Producción continua | En algunas aplicaciones es difícil mantener de forma eficiente 300 kg/h o más. | Ventana de operación estrecha. Los cambios de tamaño de partícula, densidad aparente o estado del material hacen menos estable la alimentación. | Hasta 500 kg/h con el sistema estándar. |
| Efectos secundarios | Humos y olores que deben captarse y tratarse. | Depende de una materia prima uniforme y del control del proceso. | Separa la reducción de volumen del acondicionamiento final del fundido. |
El enfoque de extrusión en tándem de USEON
Un proceso por etapas que combina la alimentación forzada con la extrusión monohusillo en tándem para reciclar de forma continua los residuos livianos de la producción de XPS.
| Paso | Línea |
|---|---|
| Preparación y alimentaciónLas hojuelas y el polvo de espuma se compactan y se alimentan de forma continua. | Residuos de producción de XPSTrituraciónTransporteAlimentación forzada |
| Extrusión en tándemLa primera etapa densifica y funde parcialmente. La segunda completa la fusión. | Extrusión de primera etapaExtrusión de segunda etapaDesgasificación |
| Manejo del fundidoSe retiran los contaminantes sólidos y el fundido se entrega de forma controlada. | Filtración del fundidoBomba de fundido |
| PeletizadoSe muestra con peletizado bajo agua. | PeletizadoSecadoCribadoAlmacenamiento de pellets |
500kg/h
Con residuos típicos de la propia producción de XPS, el sistema estándar de reciclaje en tándem alcanza una capacidad de procesamiento de hasta 500 kg/h. Eso cubre el reciclaje de los residuos de producción de una fábrica de XPS que produce unos 2000 m³ de placas al día.
La configuración real depende de la forma del residuo, la densidad aparente, el nivel de contaminación, la capacidad buscada, la calidad del pellet y el uso previsto del PS reciclado.
Configuraciones de la ruta de proceso
Módulos clave del sistema
Alimentación forzada
Las hojuelas de XPS de baja densidad aparente no fluyen de forma fiable por tolvas de alimentación por gravedad. El almacenamiento, la agitación y la alimentación forzada de velocidad variable mantienen continuo el suministro de material.
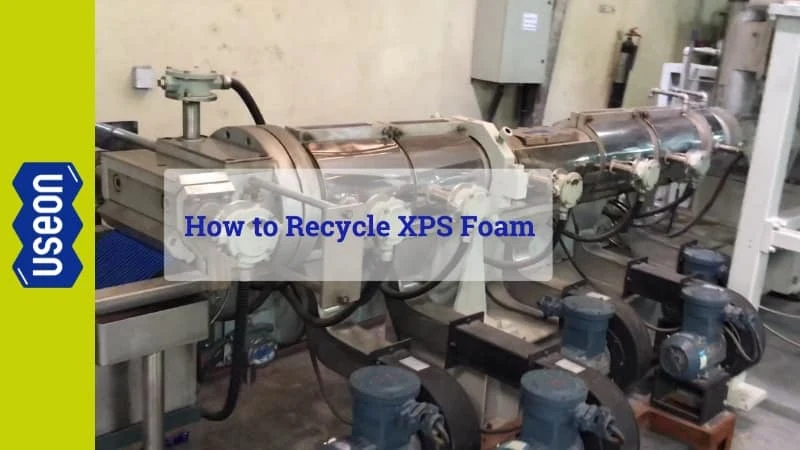
Extrusión monohusillo en tándem
La primera etapa se encarga de la densificación y la fusión inicial. La segunda completa la fusión y acondiciona el fundido antes de la filtración y el peletizado.
Desgasificación y filtración del fundido
El venteo elimina el aire atrapado y los componentes volátiles. Los cambiadores de mallas se eligen según la contaminación prevista, el nivel de filtración requerido y las condiciones de operación.
Bombeo del fundido
Una bomba de fundido después de la filtración entrega el fundido de forma controlada y estable al cabezal y al sistema de peletizado.
05 · Opciones de peletizado
La elección depende de la capacidad, las características del fundido, el nivel de automatización, la calidad del pellet y el uso posterior del PS reciclado.
Configuración de referencia
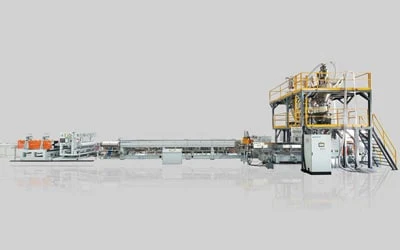
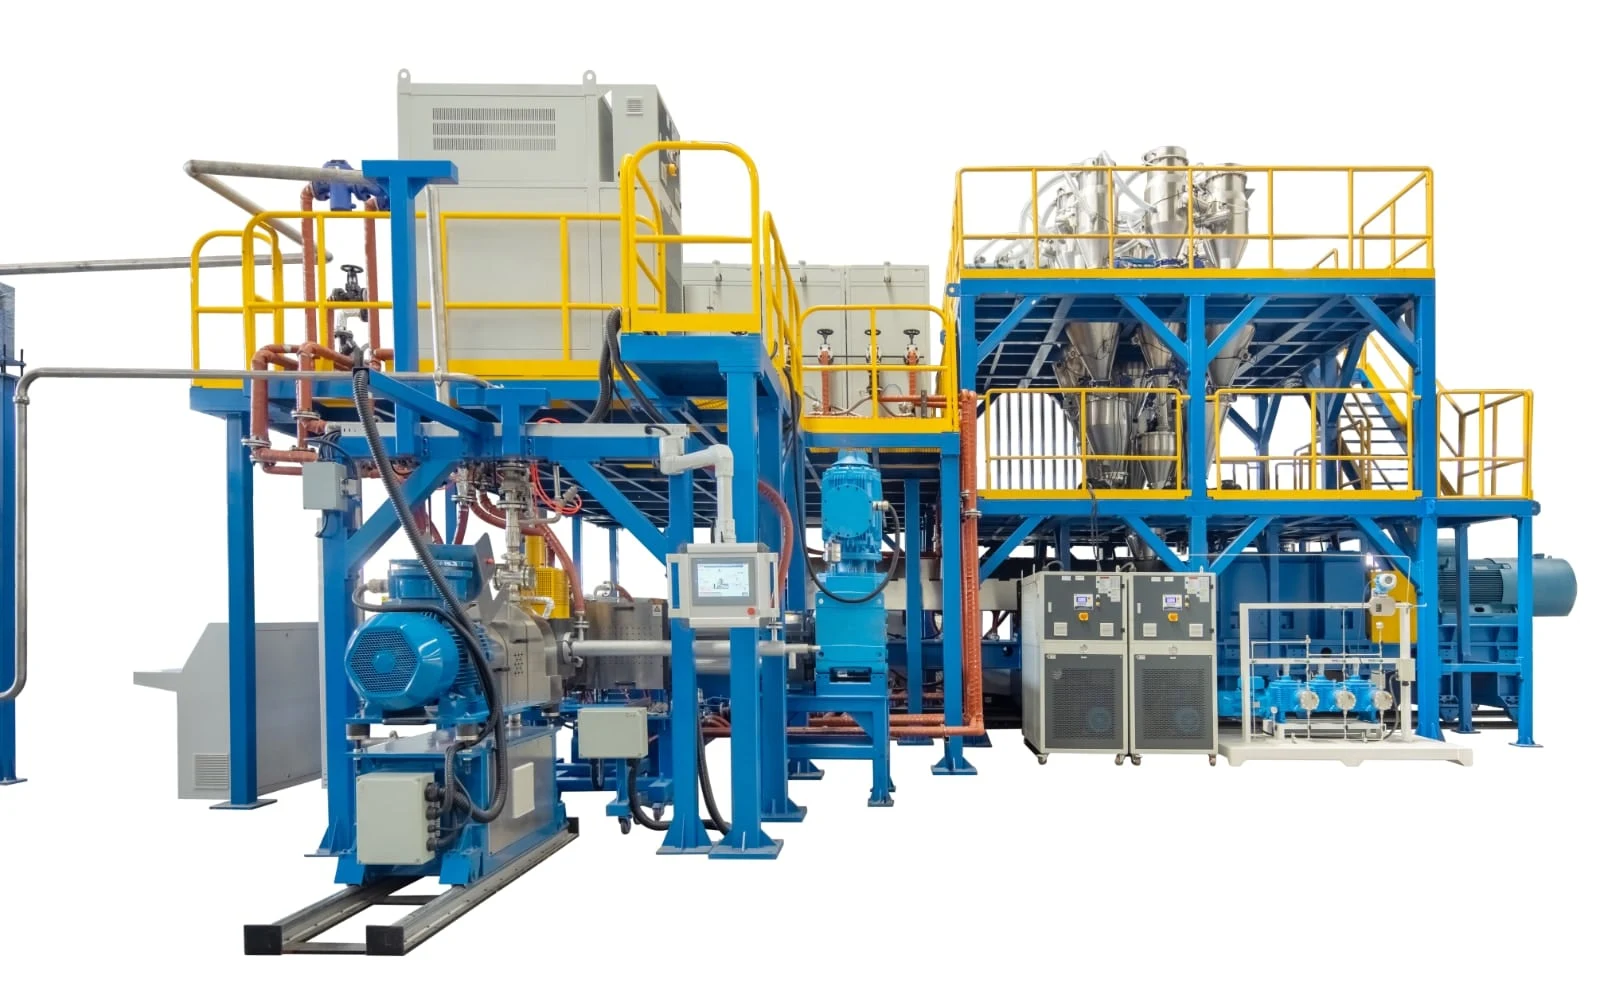
Línea TDD300 / TDD150 para residuos de placas de espuma XPS
Extrusión monohusillo en tándem combinada con peletizado bajo agua.
- Primera etapa
- TDD300 · 110 kW
- Segunda etapa
- TDD150
- Cambiador de mallas
- AJK-130
- Peletizado
- Bajo agua
Configuración técnica de referencia
Secuencia del proceso
- Residuos de placas de espuma XPS
- Trituración
- Transporte por banda
- Alimentación forzada
- Primera etapa TDD300
- Segunda etapa TDD150
- Filtración del fundido
- Bomba de fundido
- Peletizado bajo agua
- Secado centrífugo
- Cribado vibratorio
- Transporte neumático
- Almacenamiento de pellets
| Sección del sistema | Equipo / parámetro |
|---|---|
| Pretratamiento y alimentación | Trituradora de placas de espuma XPS · transportador de banda · sistema de alimentación forzada de velocidad variable de 7.5 kW |
| Extrusora de primera etapa | Extrusora monohusillo TDD300 · motor de 110 kW · velocidad de husillo de 0–148 rpm · enfriamiento interno del husillo por agua |
| Extrusora de segunda etapa | Extrusora monohusillo TDD150 · velocidad de husillo de 0–93 rpm · seis zonas de control de temperatura en el cilindro |
| Material del husillo y del cilindro | Acero 38CrMoAlA con tratamiento de nitruración |
| Manejo del fundido | Cambiador de mallas de placa simple AJK-130 · bomba de fundido de velocidad variable con retroalimentación de presión antes y después de la bomba |
| Peletizado y equipos posteriores | Sistema de peletizado bajo agua · secador centrífugo · criba vibratoria · transporte neumático · silo de almacenamiento de pellets |
| Control y servicios | Control Siemens con pantalla táctil · módulo de comunicación remota · alimentación eléctrica de referencia de 3 × 460 V, 60 Hz, trifásica de cinco hilos |
Cómo configurar un sistema de reciclaje de XPS
La disposición se define según su materia prima, la capacidad buscada, la aplicación del pellet, el espacio disponible en planta, las normas eléctricas y los requisitos de certificación.
Usos del PS reciclado
Se evalúan según la limpieza de la materia prima, el índice de fluidez (MFR), el contenido de volátiles, los sistemas de aditivos y los requisitos del producto final. Con residuos internos limpios pueden realizarse pruebas de reutilización parcial, y la proporción de reutilización se verifica mediante ensayos de formulación y el desempeño del producto final.
Preguntas frecuentes
¿Qué determina si se necesita una compactadora o densificadora antes de la extrusión?
La elección depende de la capacidad de almacenamiento de su planta, de cómo recolecta los lotes, de las distancias de transporte y de las condiciones de alimentación que exigen sus equipos posteriores.
¿Cuál es la principal diferencia entre la extrusión en una etapa y la extrusión en tándem para XPS?
La extrusión en una etapa realiza la fusión continua en una sola extrusora. La extrusión en tándem reparte el proceso: la primera etapa realiza la fusión inicial y la segunda sigue acondicionando el fundido antes de la filtración y el peletizado.
¿Cómo elijo el método de peletizado adecuado?
El peletizado de hebras permite observar directamente el proceso; el corte por anillo de agua elimina el manejo continuo de hebras; el peletizado bajo agua puede integrarse con la recirculación del agua de proceso, el secado centrífugo y el control automático.
¿Puede el sistema procesar directamente residuos de XPS de demolición?
No se recomienda procesarlos directamente sin evaluación. Antes de definir la vía de tratamiento hay que confirmar la presencia de revestimientos, adhesivos, impurezas minerales y retardantes de llama, así como la normativa local.
¿Qué determina la capacidad máxima de una línea de reciclaje de XPS?
La capacidad total la determinan en conjunto los sistemas de trituración, transporte, alimentación, extrusión, filtración, entrega del fundido, cabezal y peletizado; exige equilibrar toda la línea en lugar de depender de un solo componente.
Solicitar cotización
Envíe la información de su material al equipo de ingeniería de USEON y reciba recomendaciones sobre la ruta de proceso y la configuración del equipo.
- 01Su residuo: origen, forma, densidad aparente
- 02Ruta: compactación, una etapa o tándem
- 03Disposición de la línea, método de peletizado y cotización
Cliff Zhang
Vicepresidente
Extrusión de espumas poliméricas, I+D de maquinaria de extrusión y desarrollo de negocio internacional.