
Línea de extrusión de lámina de PP/PS/PLA/PBAT/PHA
Líneas de extrusión de lámina para PP, PS y HIPS, y para los biodegradables PLA, PBAT y PHA. Las configuraciones estándar son monocapa y coextrusión de 3 capas, con líneas de coextrusión multicapa totalmente personalizables según la aplicación.
- PP
- PS
- HIPS
- PLA
- PBAT
- PHA
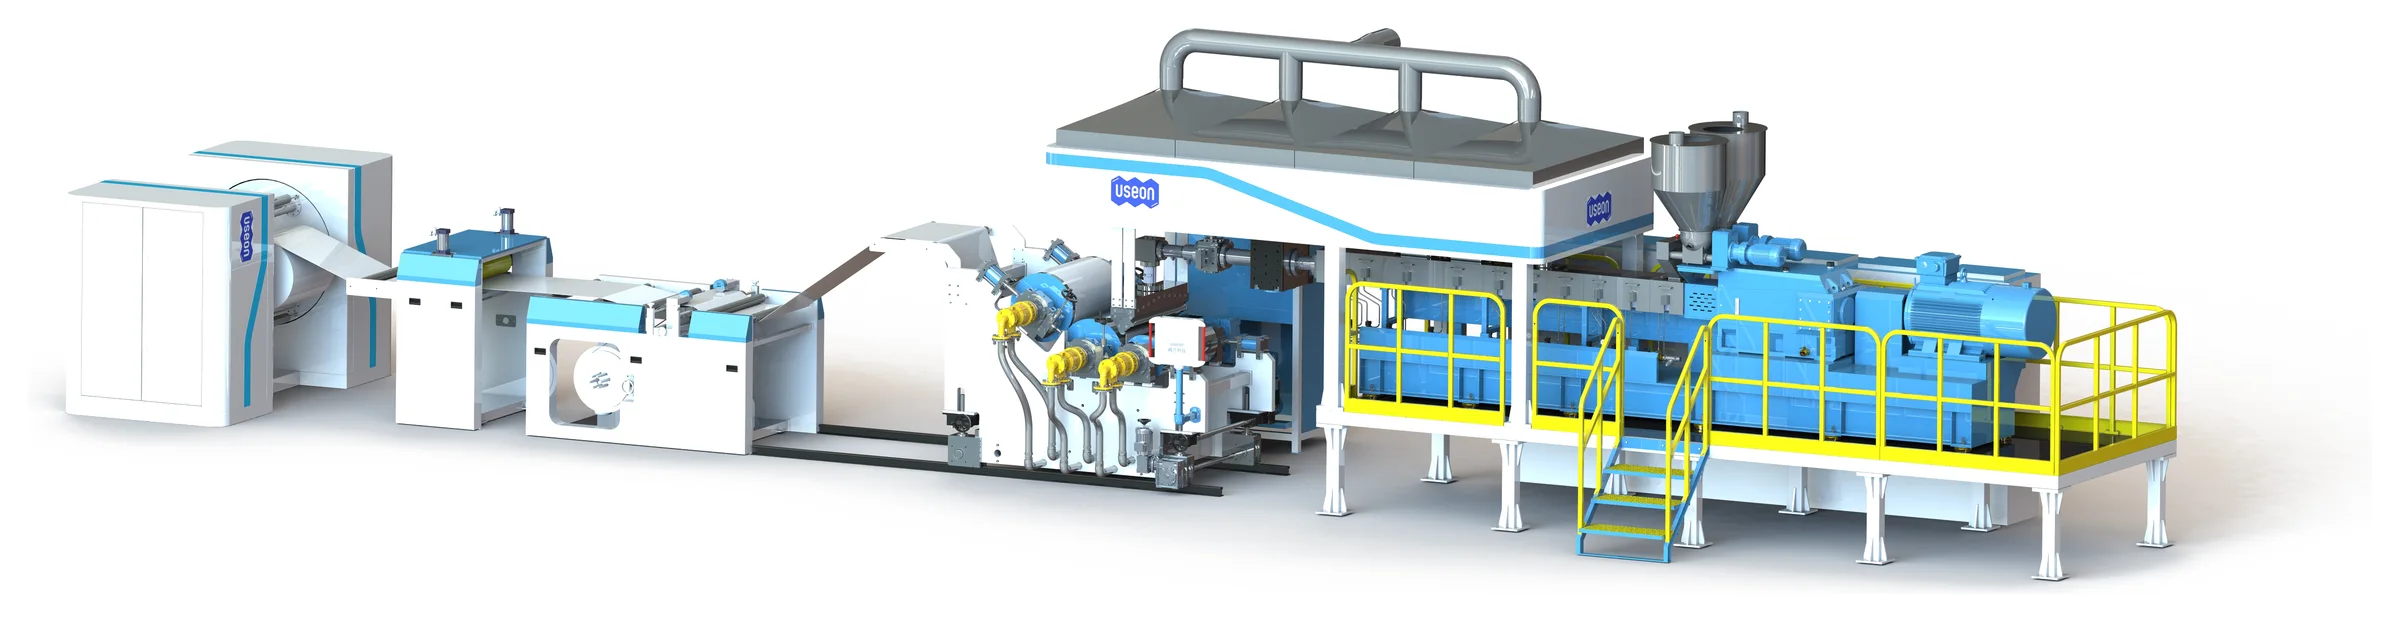
- Espesor de lámina
- 0.15–3mm
- Ancho de lámina
- 600–3000mm
- Capacidad, líneas monohusillo y de doble husillo
- 350–1500kg/h
- Tolerancia de espesor de la lámina
- ± 0.005mm
Cinco tipos de lámina con un mismo diseño de línea
Las líneas son muy versátiles y están diseñadas para responder a necesidades de producción muy diversas.
| Lámina | Variantes | Aplicaciones |
|---|---|---|
| Termoformado y envases | Láminas premium para termoformado | Envases para alimentos termoformados o formados al vacío; bandejas antiestáticas para componentes electrónicos |
| Envases blíster | Monocapa, coextruida bicolor, transparente de altísima claridad | Industrias del termoformado y del envase blíster |
| Papelería y artículos de oficina | Alta transparencia, esmerilada / mate con textura fina o gruesa, bicolor | Láminas de PP para papelería |
| Lámina de alta carga | PP compuesto con altos porcentajes de carbonato de calcio (CaCO₃) o talco | Envases rígidos para alimentos y recipientes para comidas |
| Lámina ecológica de base biológica | PP compuesto con cargas naturales como almidón de maíz o polvo de bambú | Aplicaciones ecológicas |
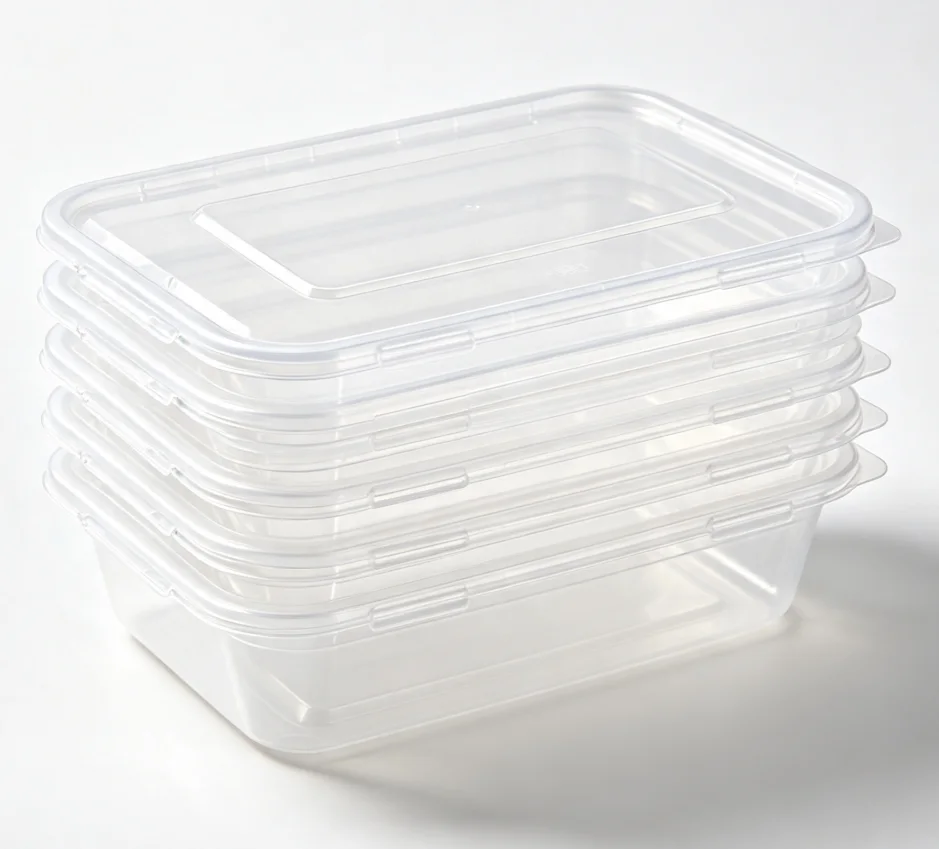
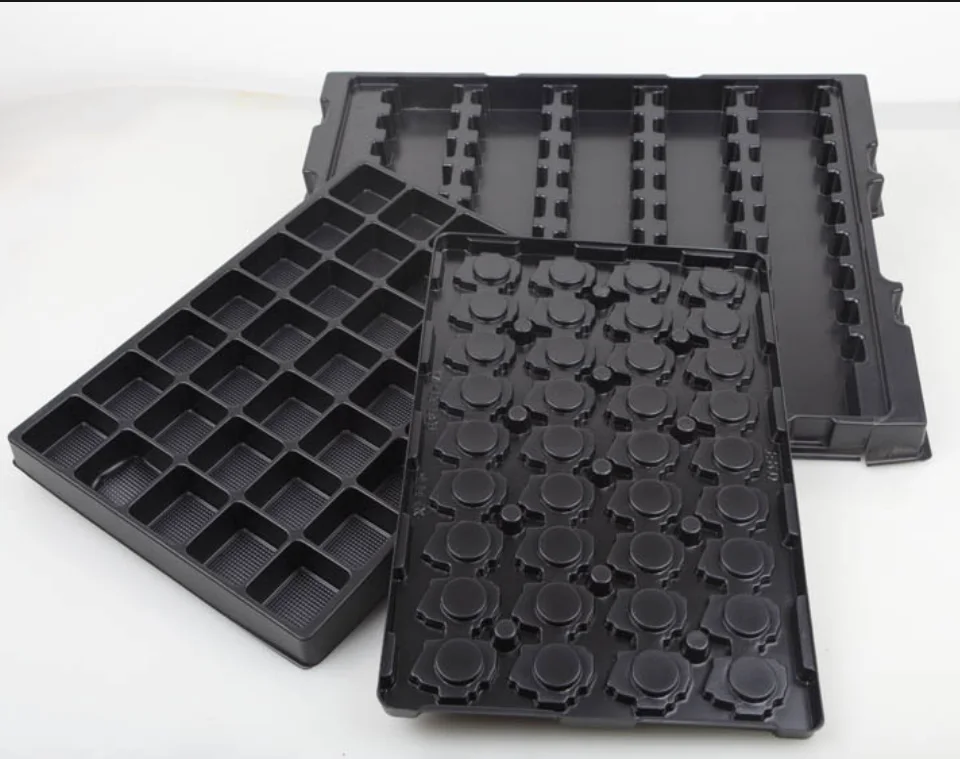
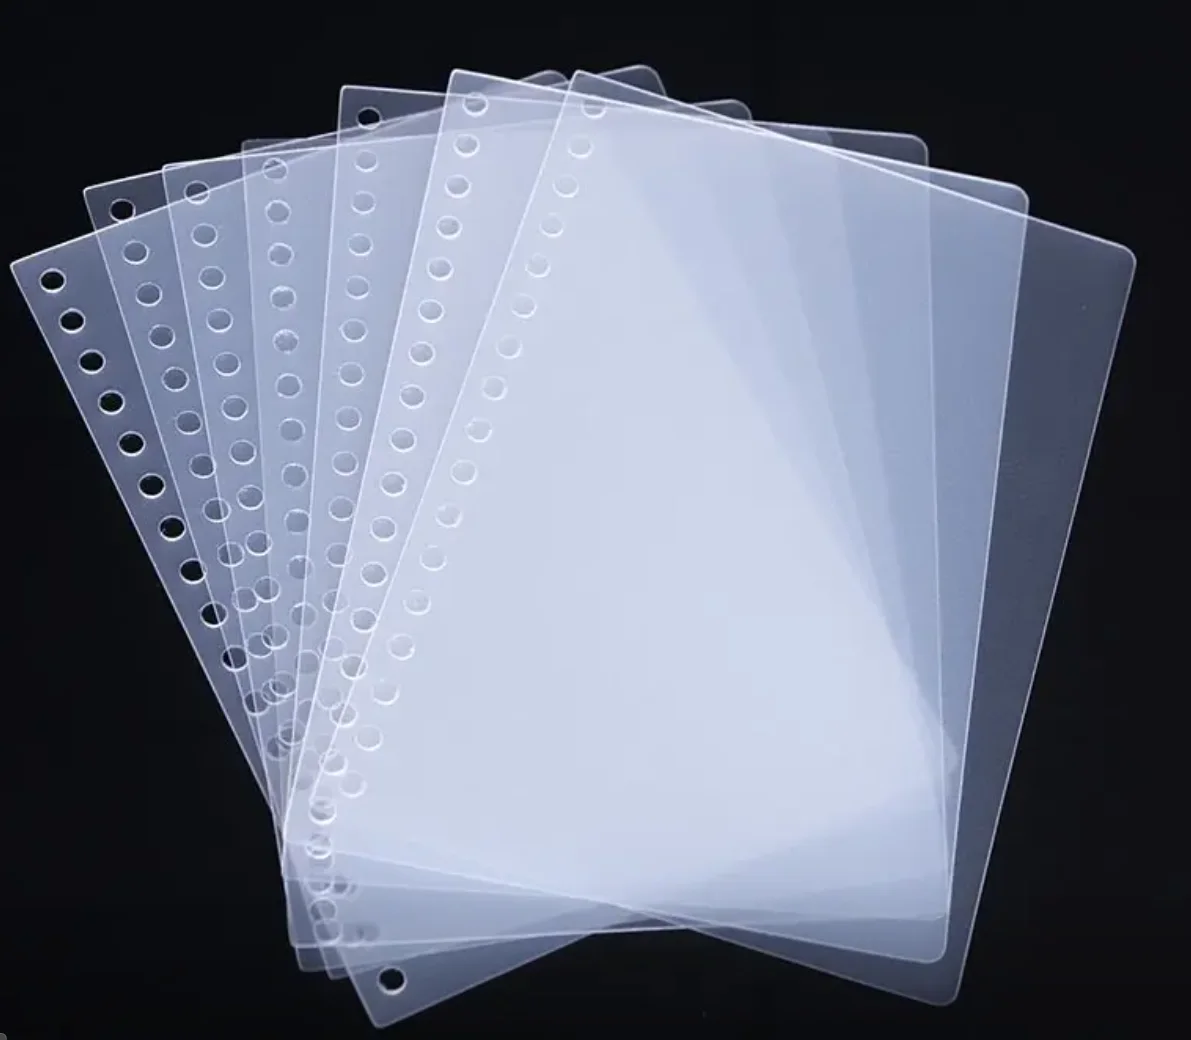
Lámina de PP
Ligera, con buena resistencia al calor, alta resistencia mecánica, excelente estabilidad química y aislamiento eléctrico. Tras el termoformado se convierte en vasos para bebidas y cajas para alimentos.
Lámina de PS
Excelente comportamiento en termoformado y buena dureza; fácil de colorear; baja generación de electricidad estática. Muy utilizada en envases blíster de medicamentos, alimentos, juguetes, electrónica y ropa.
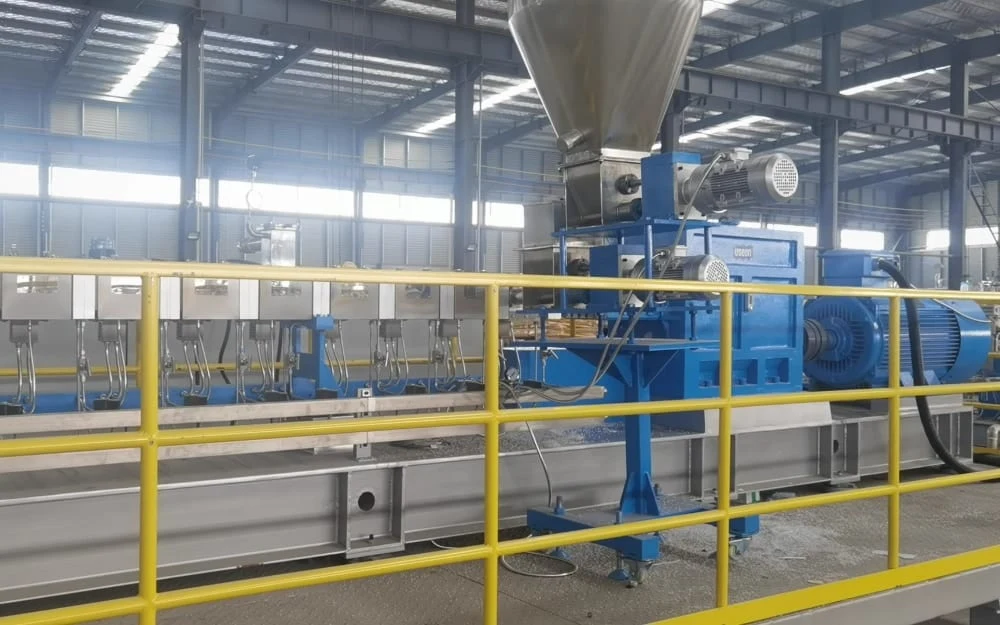
Doble husillo o monohusillo
Ambos tipos de extrusora alimentan el mismo cabezal, la misma calandra y la misma bobinadora. Todas las líneas: espesor de lámina de 0.15–3 mm, ancho de 600–3000 mm.
Línea de extrusión de doble husillo
Para formulaciones cuyo compounding se hace en la propia línea: las cargas, el talco, el almidón o el polvo de bambú se alimentan y dispersan en la extrusora, sin una etapa de peletizado aparte. El compounding en línea hace más flexibles los cambios de receta y elimina la preparación de masterbatch.
Línea de extrusión monohusillo
Para formulaciones sencillas: resina con una pequeña adición de masterbatch o aditivos, premezclada y alimentada a la extrusora.
Línea de extrusión de doble husillo · serie SAT
| Extrusora | Potencia del motor | Capacidad máx. |
|---|---|---|
| Línea monocapa | ||
| SAT75 | 160 kW | 500–700 kg/h |
| SAT85 | 220 kW | 600–800 kg/h |
| SAT95 | 355 kW | 800–1200 kg/h |
| Línea de coextrusión | ||
| SAT75 / SAT52 | 160 kW / 45 kW | 500–700 kg/h |
| SAT85 / SAT52 | 220 kW / 45 kW | 700–900 kg/h |
| SAT95 / SAT65 | 355 kW / 75 kW | 900–1500 kg/h |
Línea de extrusión monohusillo · serie TDD
| Extrusora | Potencia del motor | Capacidad máx. |
|---|---|---|
| Línea monocapa | ||
| TDD120 | 132 kW | 350–450 kg/h |
| TDD130 | 160 kW | 500–600 kg/h |
| TDD150 | 200 kW | 600–800 kg/h |
| Línea de coextrusión | ||
| TDD120 / TDD65 | 132 kW / 45 kW | 350–450 kg/h |
| TDD130 / TDD75 | 160 kW / 55 kW | 500–600 kg/h |
| TDD150 / TDD90 | 200 kW / 75 kW | 600–800 kg/h |
Soluciones de extrusión a medida
Configuraciones de proceso y de husillos diseñadas según el formato de la materia prima y sus requisitos de procesamiento.
Accionamiento de bajo consumo
Motor síncrono de imanes permanentes, caja de engranajes de alto torque de USEON y un acoplamiento de seguridad que se desacopla ante una sobrecarga de torque.
Coextrusión de precisión
Bloque de alimentación y cabezales de extrusión de primera calidad: flujo de fundido estable, distribución uniforme de las capas y control preciso de la proporción de cada capa.
Presión de extrusión estable
Servoaccionamiento y control de doble lazo cerrado, con un manejo simplificado.
Lámina biodegradable: PLA, PBAT y PHA en la misma línea
Lámina totalmente biodegradable para productos termoformados.
Materiales biodegradables
El equipo de procesamiento es muy similar al de la línea de PP / PS: la misma serie de extrusoras, cabezal, calandra y bobinadora.
Extrusora de alto torque
Operación a baja temperatura y baja velocidad.
Sistema de desgasificación de alto vacío
Excelente conservación del color y mínima caída de IV; un vacío muy estable, mantenido de forma constante a −0.1 MPa, reduce al mínimo la degradación del polímero.
Configuración de husillos altamente optimizada
Intensidad de plastificación óptima y mejor distribución del peso molecular.
El compuesto previo a la lámina: mezclas de PLA, PBAT y almidón.
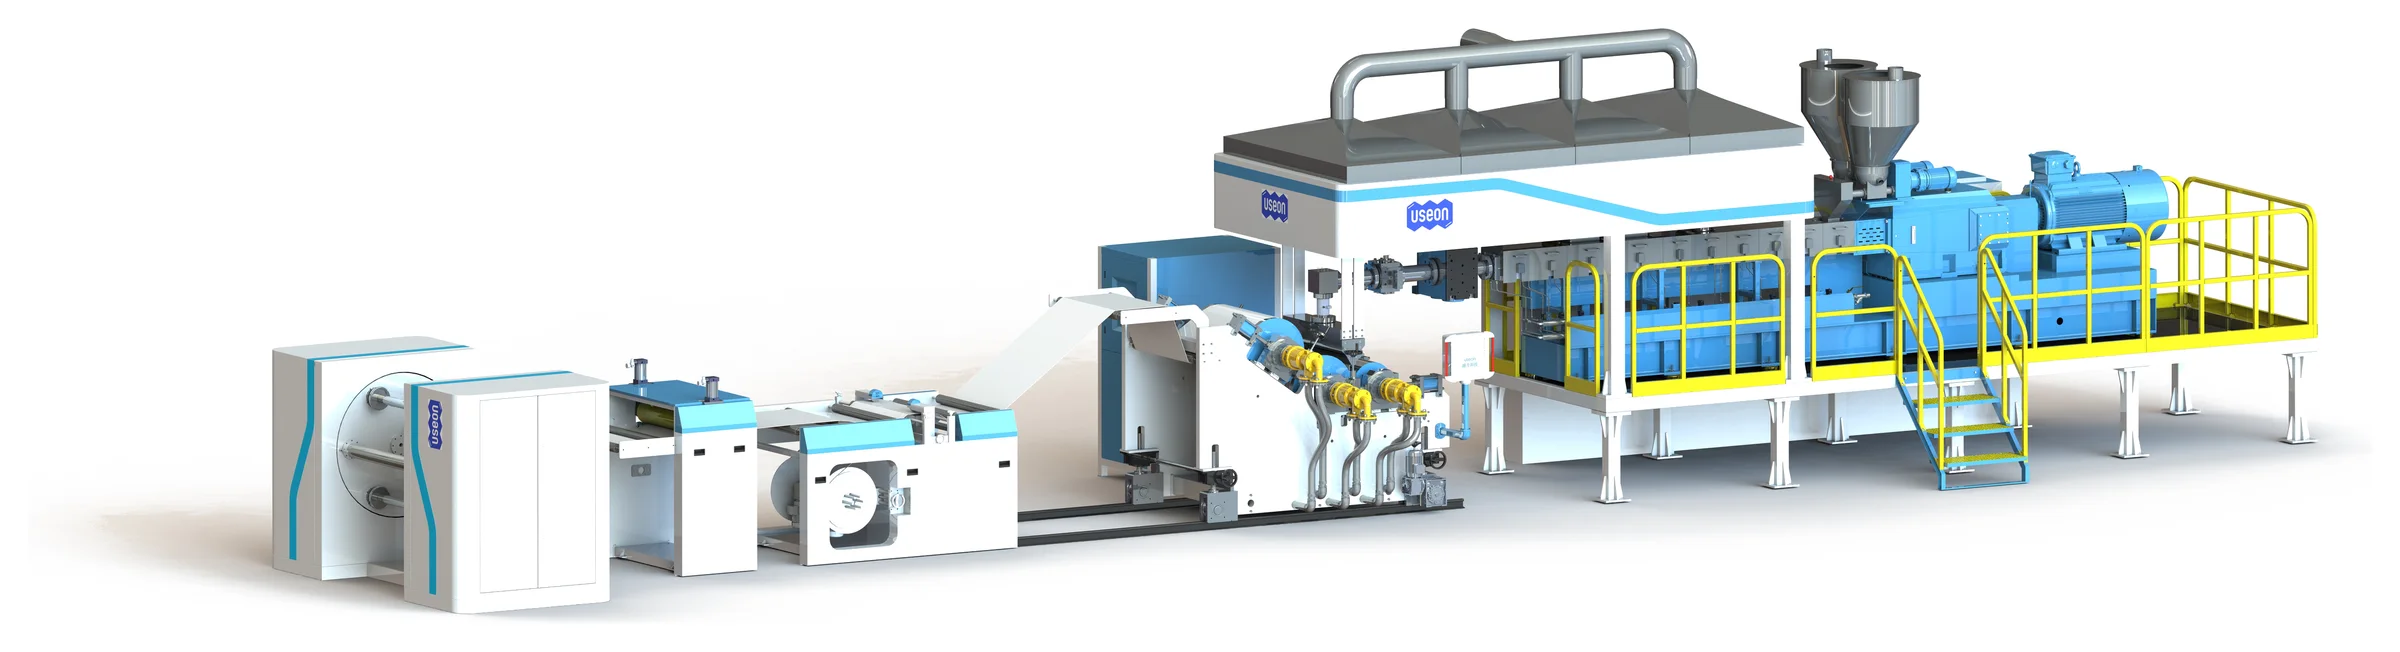
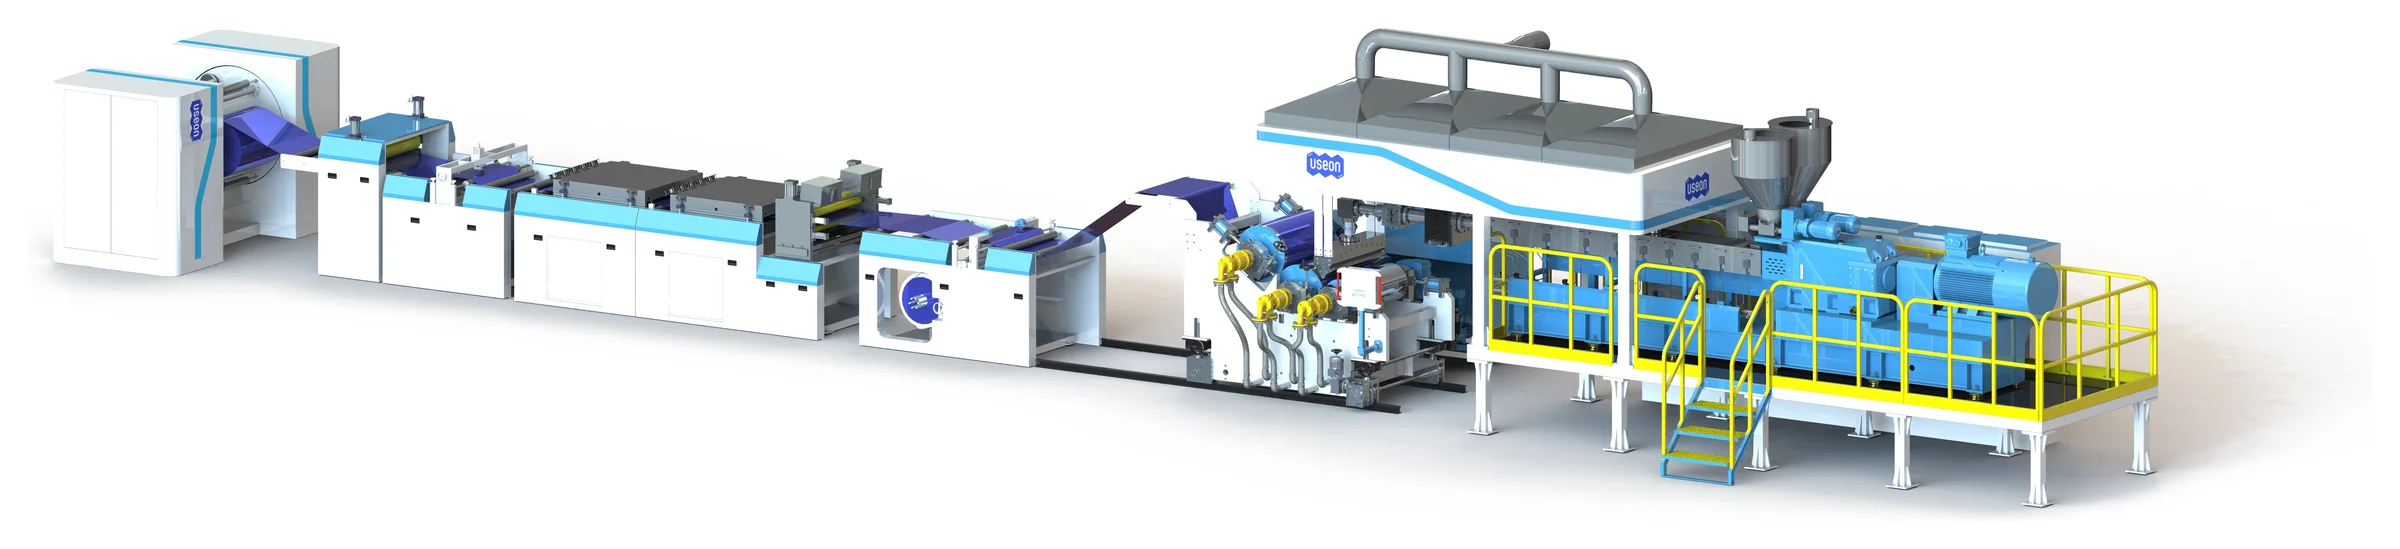
La línea, estación por estación
Un sistema integrado de transporte del fundido y equipos posteriores completos, para baja pulsación, máximo rendimiento y largos periodos de funcionamiento continuo.
| Estación | Equipos | Qué hace |
|---|---|---|
| Alimentación | Sistema de alimentación para alta proporción de carga | Capacidad maximizada. |
| ExtrusiónCoextrusión: una extrusora más para las capas exteriores | Extrusora de doble husillo SAT o monohusillo TDDDesgasificación a alto vacío | Operación a baja temperatura y baja velocidad; venteo y desvolatilización gracias a una geometría rediseñada de cilindro y husillo. |
| Transferencia del fundido | Cambiador de mallas continuoBomba de fundidoBloque de alimentaciónCabezal plano | Filtración del fundido sin interrupciones; la bomba de fundido equilibra caudales y diferencias de presión para una extrusión sin pulsaciones. |
| Conformado | Calandra de 3 rodillos tipo L | Los dos primeros rodillos están en horizontal, de modo que el cabezal extruye en vertical: puesta en marcha sencilla y arranque rápido. |
| Equipos posterioresBobinadoras y descargadores de rollos totalmente automáticos para una producción sin intervención manual | Transportador de enfriamientoUnidad de refilado de bordesBobinadora de bordesUnidad de arrastreBobinadora | Recorta la lámina al ancho final y la bobina en rollos. |
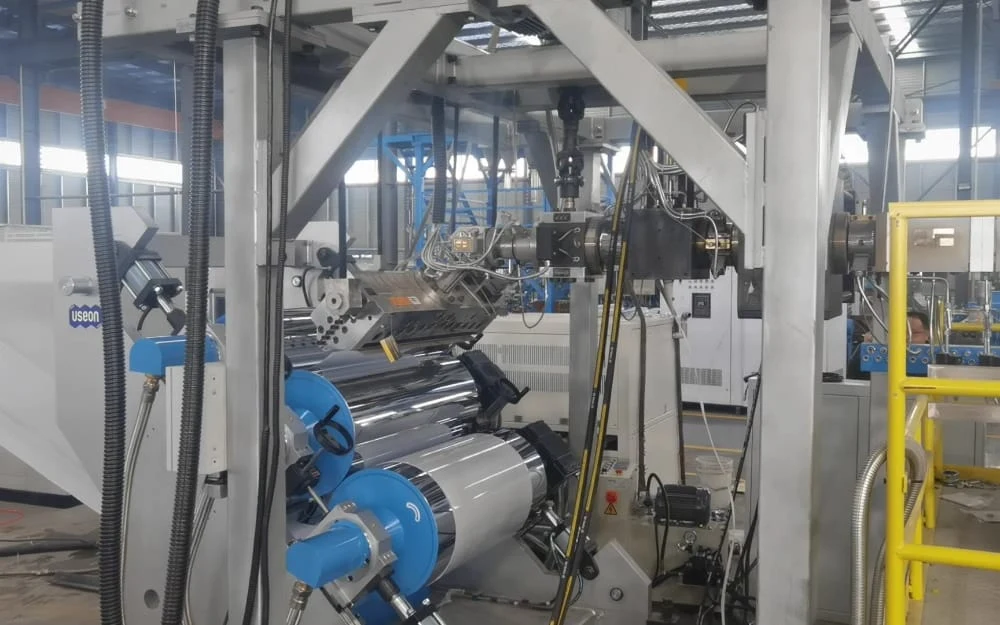
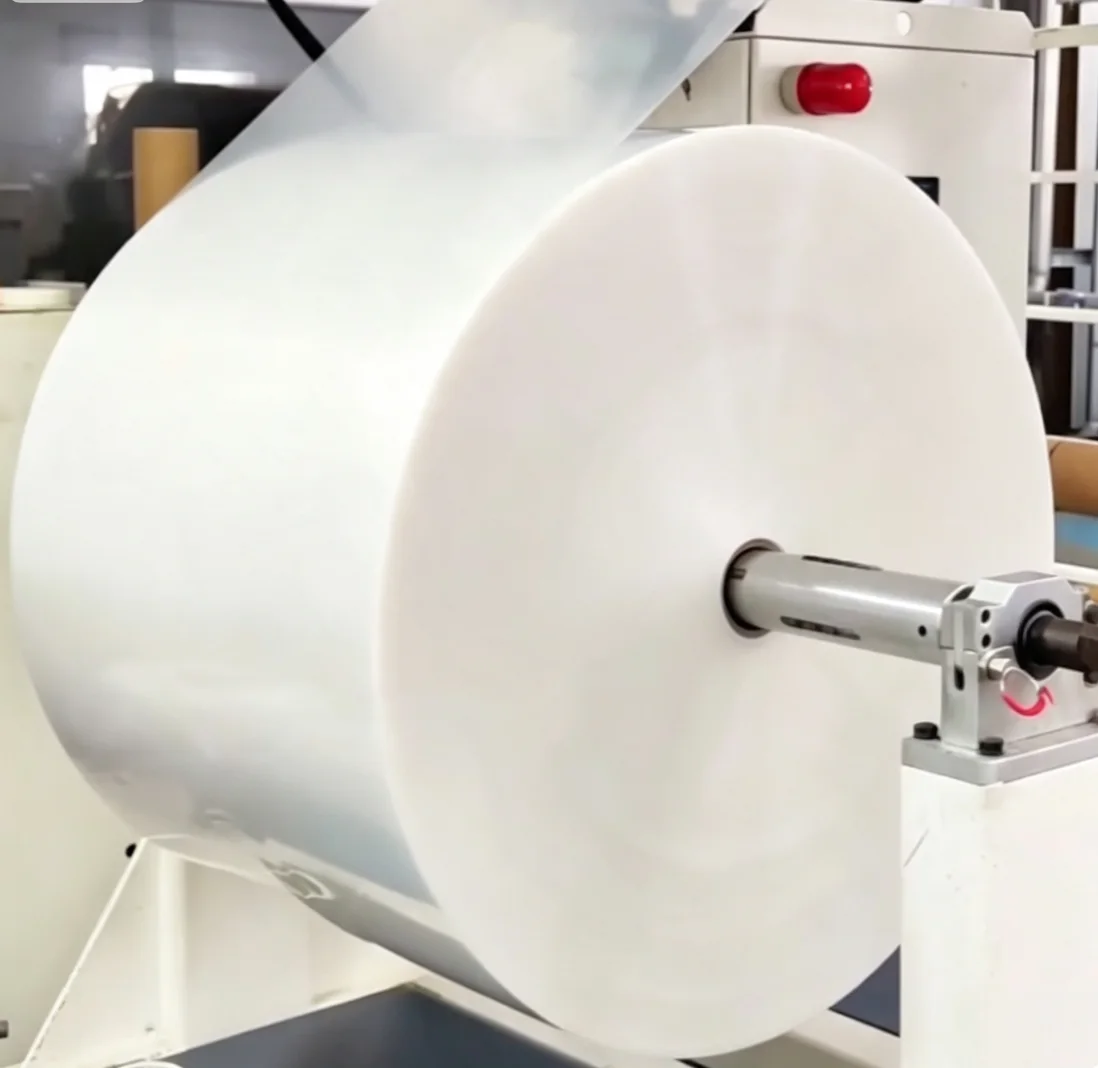
Calandra de 3 rodillos de alta precisión
Donde se definen la superficie y la tolerancia de espesor de la lámina.
< 0.005 mm
Excentricidad del rodillo en operación
Ra 0.015 μm
Superficie del rodillo, con cromado duro y pulida
15 mm
Camisa de rodillo de pared delgada
Hasta 10 t
Fuerza de apriete por cilindro hidráulico
- Rodillos de pared delgada: eficiencia de enfriamiento entre un 15 % y un 30 % superior a la de los diseños tradicionales de pared gruesa
- Camisa de acero aleado 42CrMo: resistencia y dureza superficial frente a rayones o abolladuras causados por láminas de alta rigidez
- Núcleo monobloque con canal en espiral, ajustado por contracción en la camisa: sin holguras internas ni deflexión bajo la presión de calandrado
- Rodamientos de primera calidad, montados por contracción para un ajuste sin holgura entre rodamiento y eje
- Servomotores en los tres rodillos, con reductores sin juego: sin marcas de vibración ni ondulaciones
- Apriete hidráulico sin fluctuaciones de presión durante la producción, para lograr planitud y uniformidad
Líneas de lámina de PP entregadas
Las tres incorporan la carga en la extrusora de doble husillo y extruyen la lámina directamente.
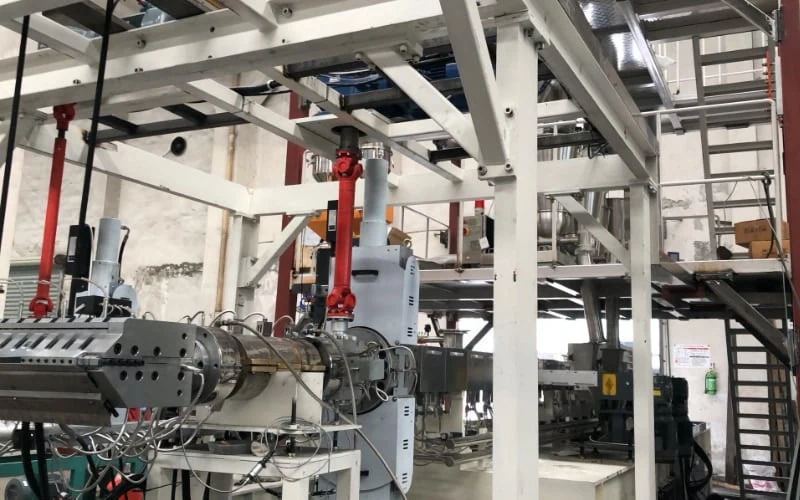 EE. UU.
Línea de coextrusión de lámina tricapa A/B/A de PP + 50 % de talco de 900 kg/h
SAT-95900 kg/h
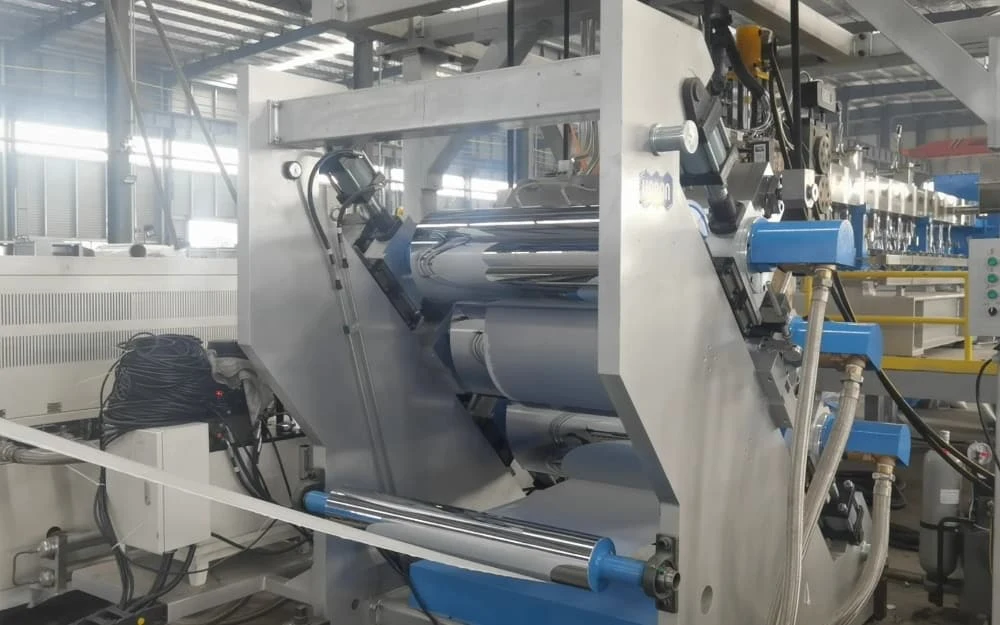 China
Línea de extrusión directa de lámina de PP de 400–500 kg/h
SAT75 · PP + 40 % de CaCO₃400–500 kg/h
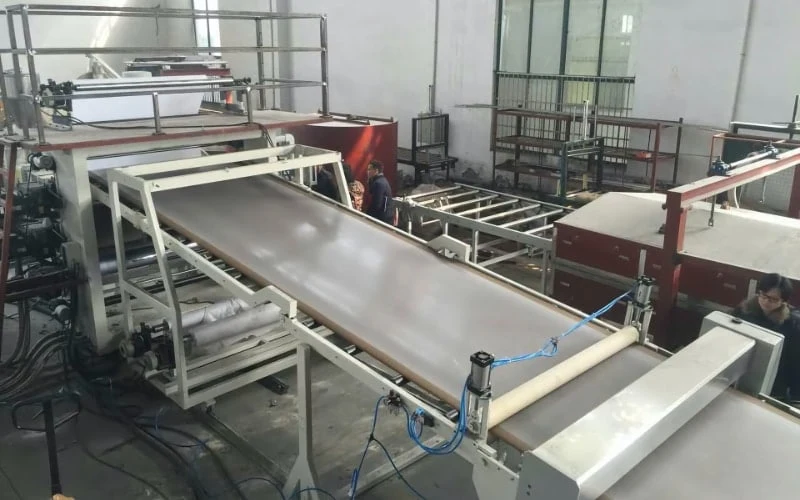 Letonia
Línea de extrusión de lámina de PP con fibra de madera de 600 kg/h
SAT-95 · PP + 40 % de fibra de madera600 kg/h
Líneas relacionadas
 Extrusión de lámina
Por qué el compounding y la extrusión de lámina se hacen en un solo paso.
 Reciclaje de PET
Línea de extrusión de lámina de PET
La línea hermana para APET, RPET, CPET y PETG, sin presecado.
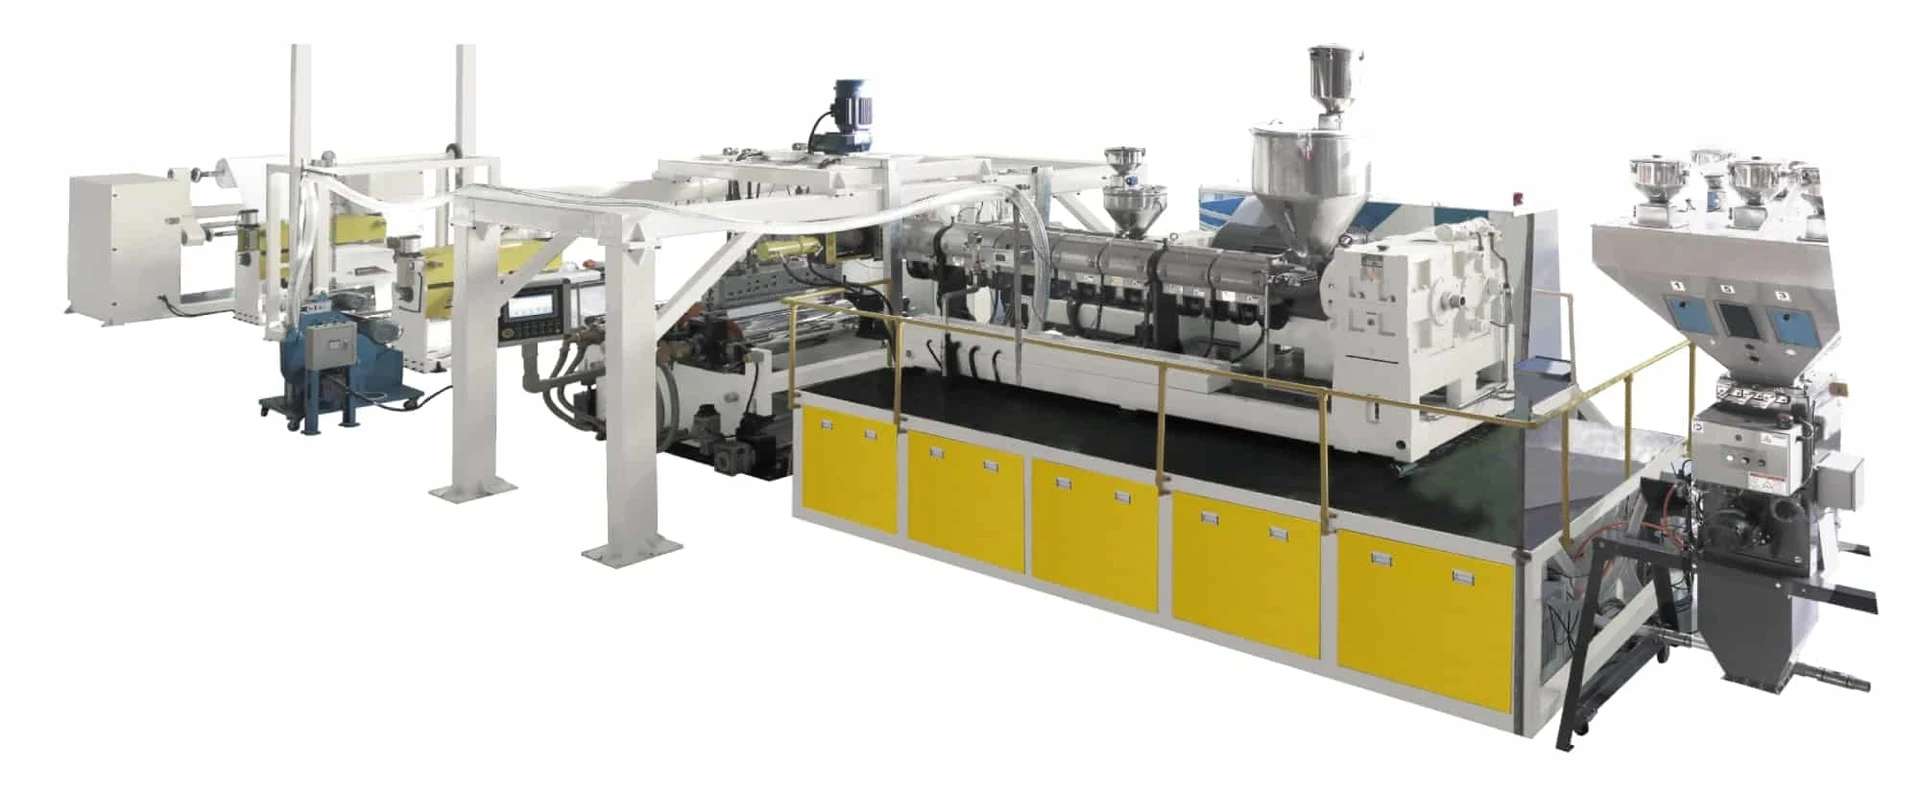 Extrusión de lámina
Línea de extrusión de lámina barrera de PP/PE/PS/EVA/EVOH
Lámina multicapa con capa barrera.
 Extrusión de espuma
Líneas de lámina microespumada de PET/PS/PLA/PC
Lámina de PLA con núcleo espumado, para bandejas más ligeras.
Solicitar cotización
Díganos qué lámina vende y la formulación que hay detrás. Le proponemos doble husillo o monohusillo, el número de capas y el ancho de la línea.
- 01Material y formulación: PP, PS, HIPS, PLA, PBAT o PHA; tipo y porcentaje de carga
- 02Lámina: rango de espesor, ancho, estructura de capas, producción por hora
- 03Tipo de extrusora, configuración de la línea y cotización

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.