
Ligne d’extrusion de feuilles PP / PS / PLA / PBAT / PHA
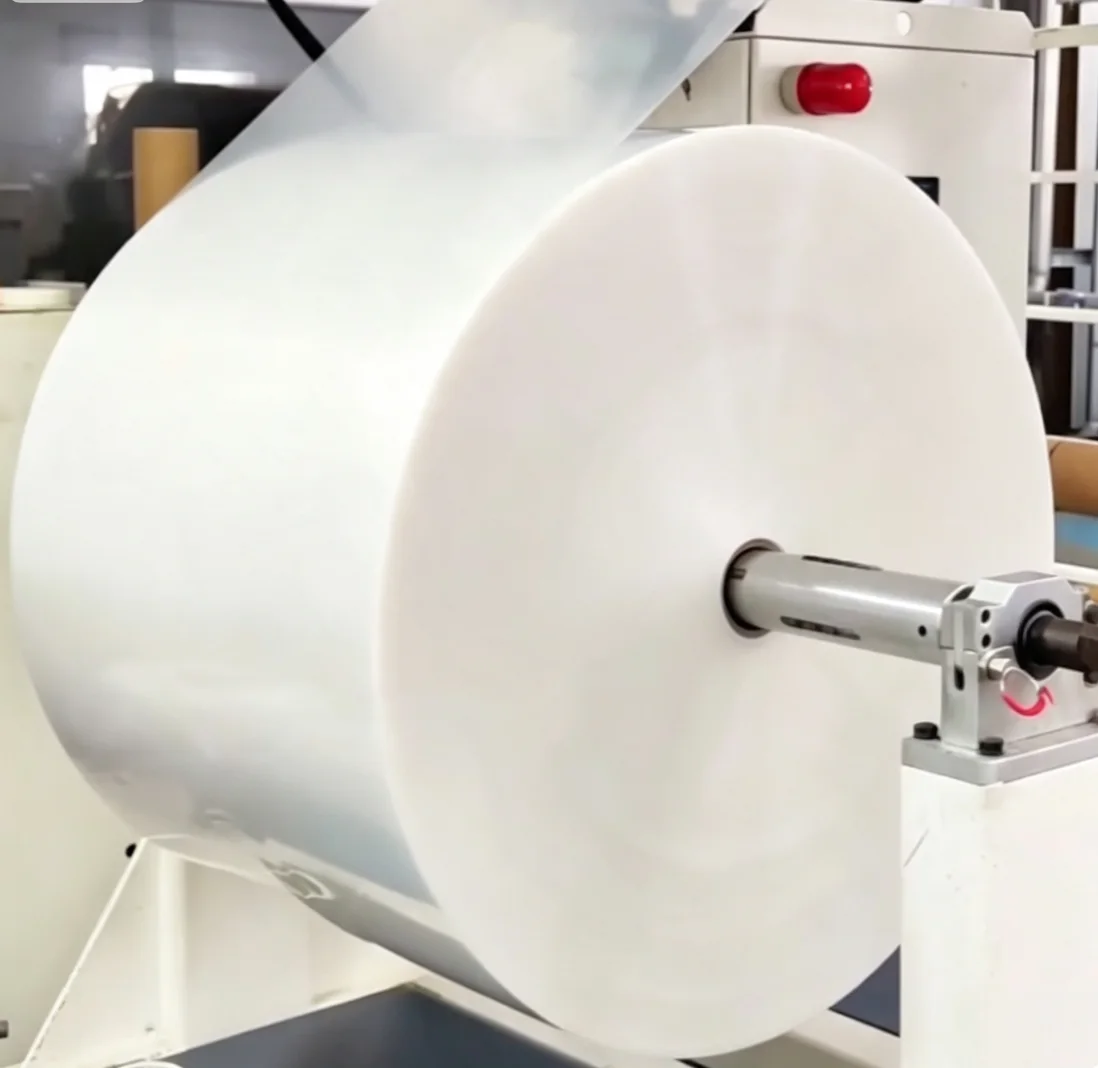
Lignes d’extrusion de feuilles en PP, PS et PS choc, ainsi qu’en PLA, PBAT et PHA biodégradables. Les configurations standard sont la monocouche et la coextrusion tricouche ; des lignes de coextrusion multicouches entièrement personnalisables s’adaptent à chaque application.
- PP
- PS
- PS choc
- PLA
- PBAT
- PHA
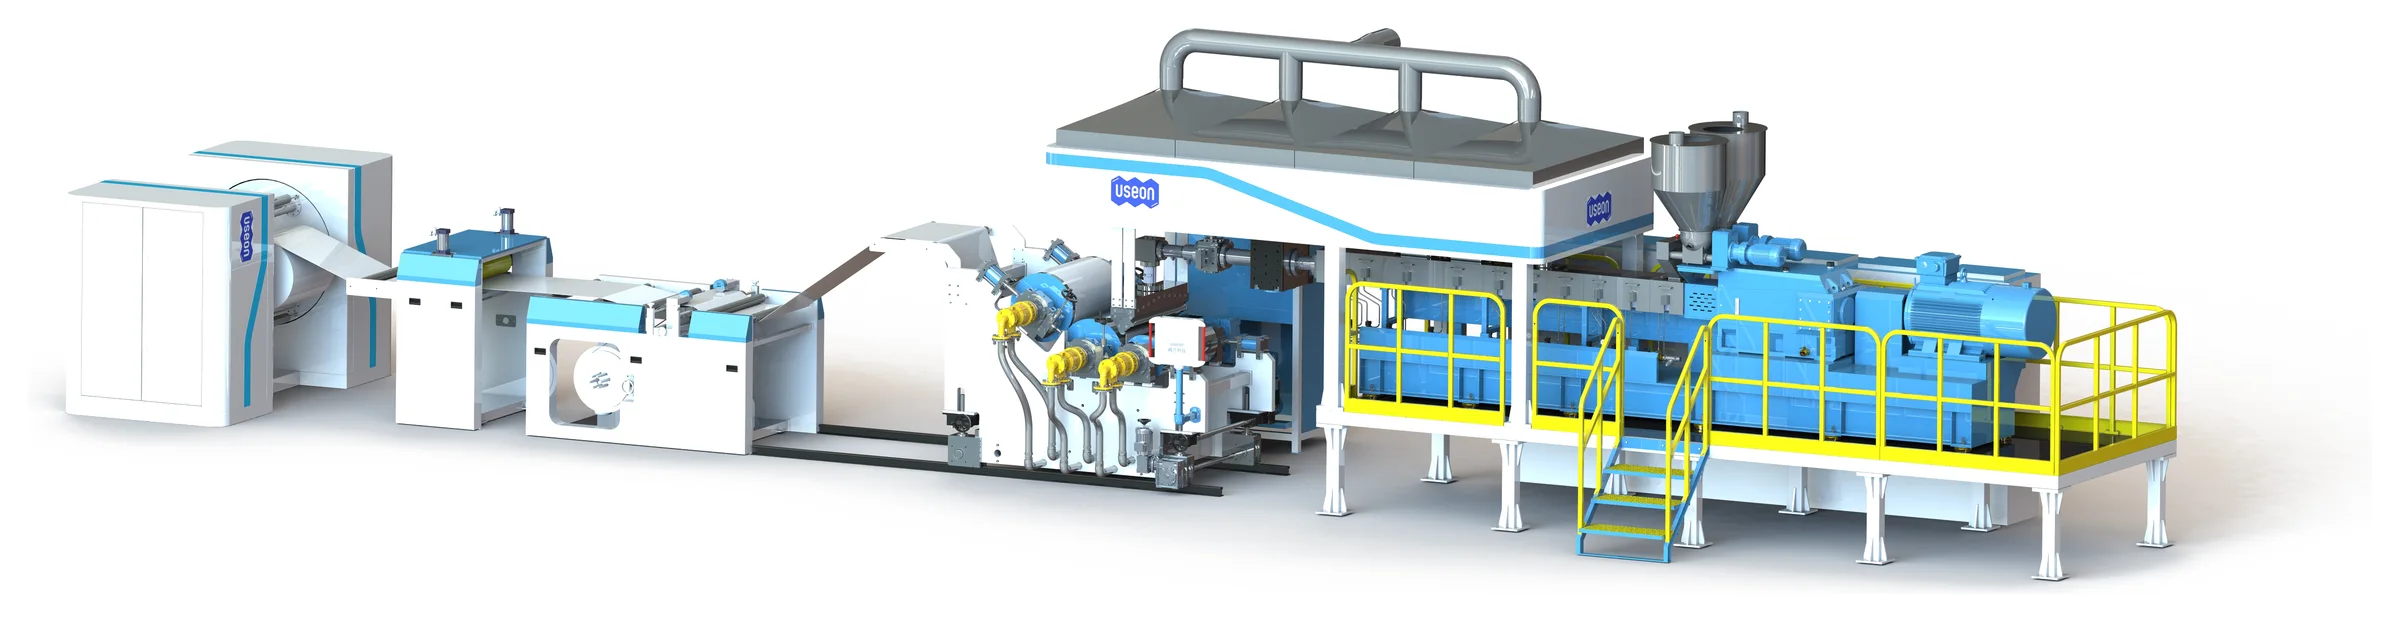
- Épaisseur de feuille
- 0,15–3mm
- Largeur de feuille
- 600–3 000mm
- Débit, lignes monovis et bivis
- 350–1 500kg/h
- Tolérance d’épaisseur de feuille
- ± 0,005mm
Cinq types de feuilles, une seule conception de ligne
Des lignes très polyvalentes, conçues pour répondre à des besoins de production variés.
| Feuille | Variantes | Applications |
|---|---|---|
| Thermoformage et emballage | Feuilles de thermoformage haut de gamme | Emballages alimentaires thermoformés ou formés sous vide ; plateaux antistatiques pour composants électroniques |
| Emballage blister | Monocouche, coextrudée bicolore, transparence ultra-élevée | Secteurs du thermoformage et de l’emballage blister |
| Papeterie et fournitures de bureau | Très transparente, givrée / mate à grain fin ou gros, bicolore | Feuilles PP pour la papeterie |
| Feuille fortement chargée | PP compoundé avec de forts taux de carbonate de calcium (CaCO₃) ou de talc | Barquettes alimentaires rigides et boîtes repas |
| Feuille écologique biosourcée | PP compoundé avec des charges naturelles telles que l’amidon de maïs ou la poudre de bambou | Applications écologiques |
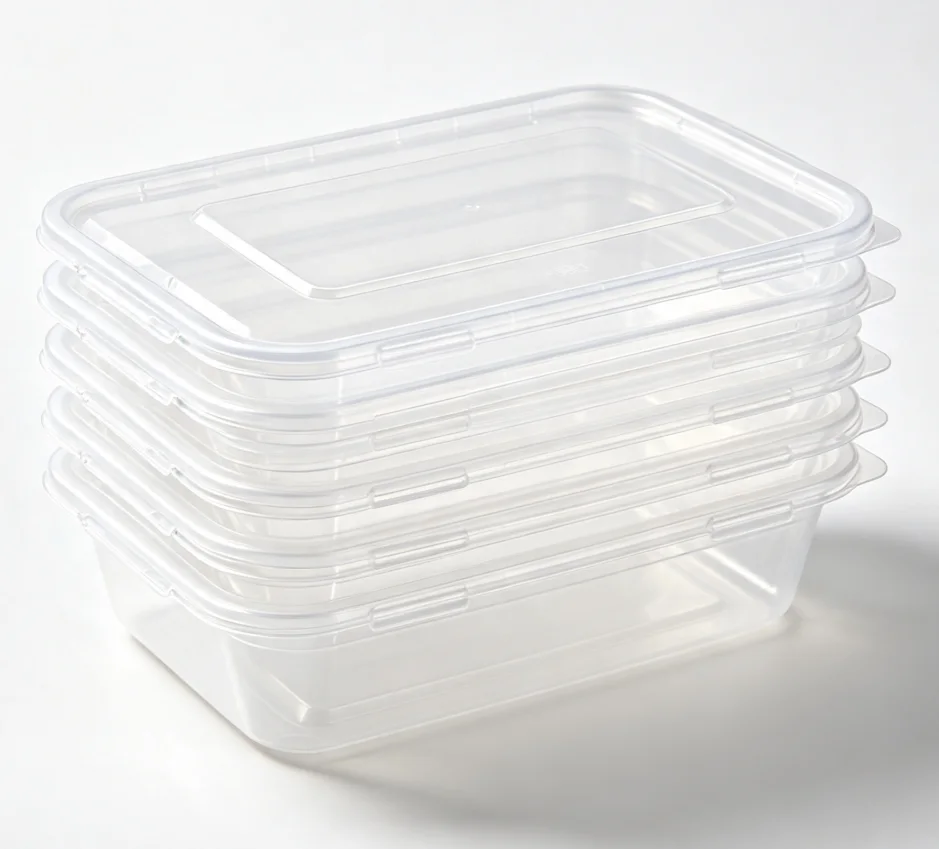
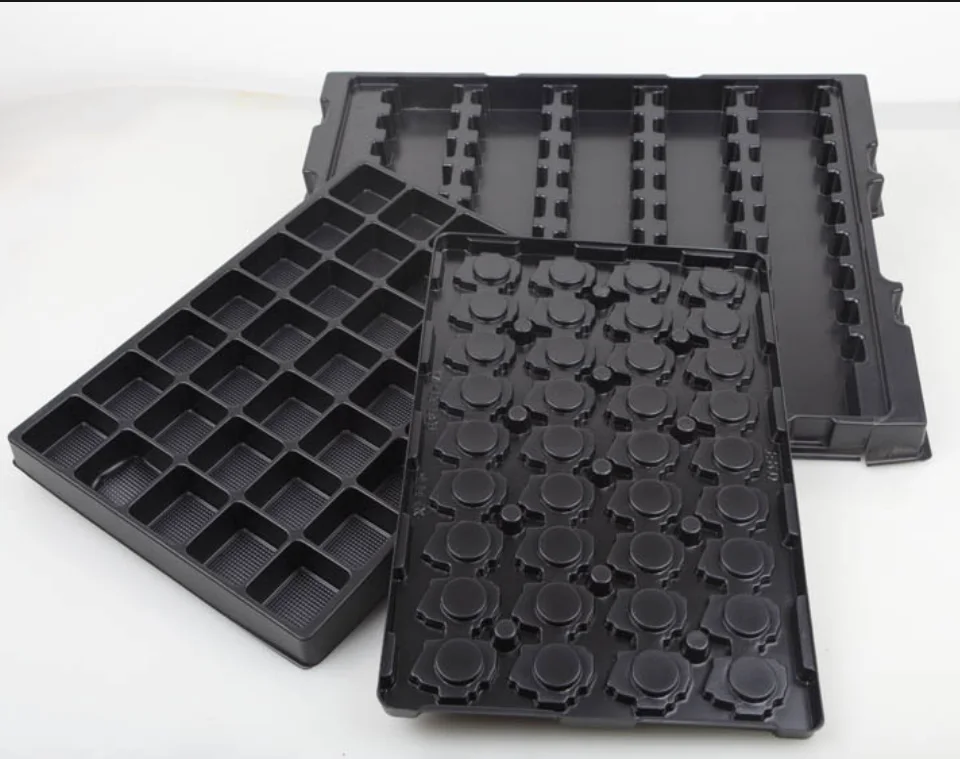
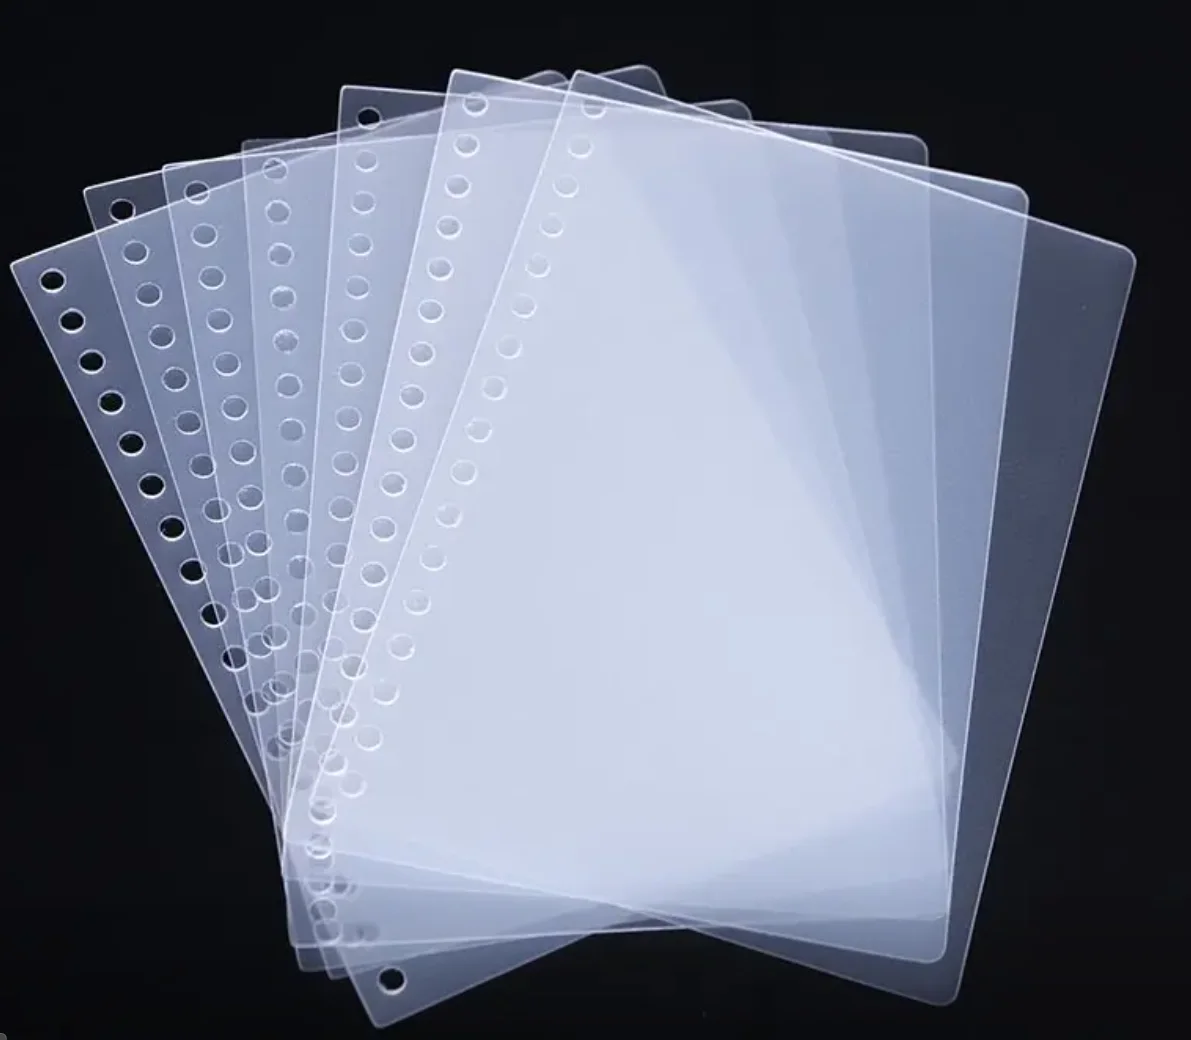
Feuille PP
Légère, bonne tenue à la chaleur, résistance mécanique élevée, excellente stabilité chimique et isolation électrique. Une fois thermoformée, elle devient gobelets et boîtes alimentaires.
Feuille PS
Excellente aptitude au thermoformage et bonne dureté ; facile à colorer ; faible génération d’électricité statique. Largement utilisée pour l’emballage blister de médicaments, d’aliments, de jouets, d’électronique et de vêtements.
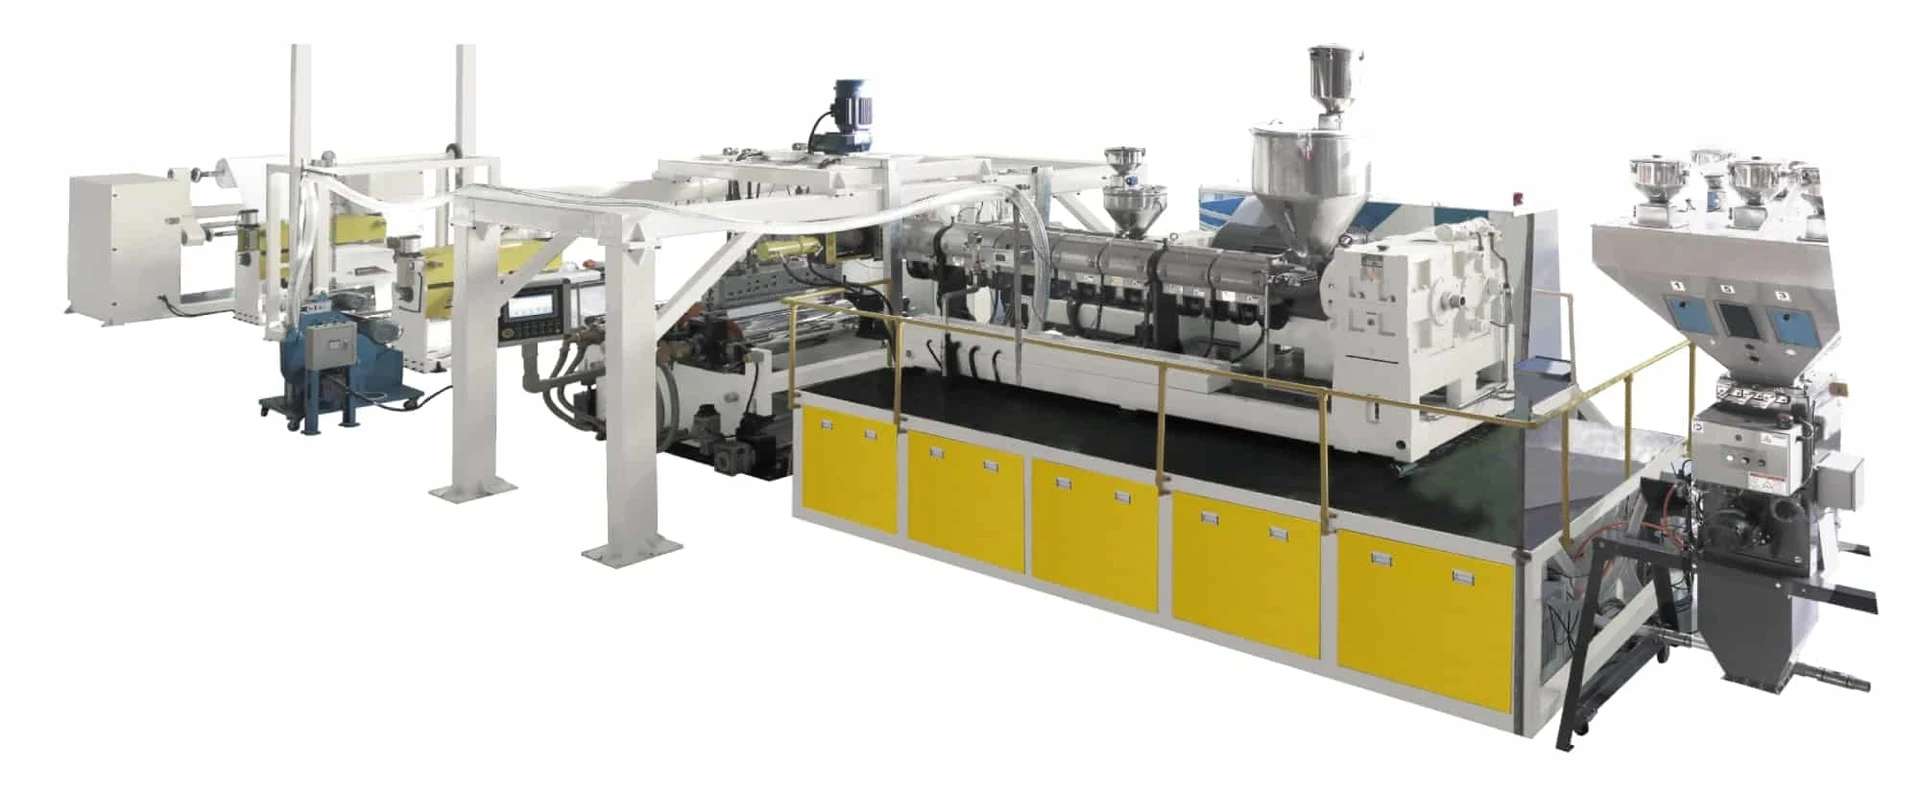
Bivis ou monovis
Les deux types d’extrudeuse alimentent la même filière, la même calandre et le même enrouleur. Toutes les lignes : épaisseur de feuille 0,15–3 mm, largeur 600–3 000 mm.
Ligne d’extrusion bivis
Pour les formulations compoundées en ligne : charges, talc, amidon ou poudre de bambou sont dosés et dispersés dans l’extrudeuse, sans étape de granulation séparée. Le compoundage en ligne assouplit les changements de recette et rend inutile la préparation de mélange-maître.
Ligne d’extrusion monovis
Pour les formulations simples : résine avec un faible ajout de mélange-maître ou d’additifs, prémélangée puis introduite dans l’extrudeuse.
Ligne d’extrusion bivis · série SAT
| Extrudeuse | Puissance moteur | Débit max. |
|---|---|---|
| Ligne monocouche | ||
| SAT75 | 160 kW | 500–700 kg/h |
| SAT85 | 220 kW | 600–800 kg/h |
| SAT95 | 355 kW | 800–1 200 kg/h |
| Ligne de coextrusion | ||
| SAT75 / SAT52 | 160 kW / 45 kW | 500–700 kg/h |
| SAT85 / SAT52 | 220 kW / 45 kW | 700–900 kg/h |
| SAT95 / SAT65 | 355 kW / 75 kW | 900–1 500 kg/h |
Ligne d’extrusion monovis · série TDD
| Extrudeuse | Puissance moteur | Débit max. |
|---|---|---|
| Ligne monocouche | ||
| TDD120 | 132 kW | 350–450 kg/h |
| TDD130 | 160 kW | 500–600 kg/h |
| TDD150 | 200 kW | 600–800 kg/h |
| Ligne de coextrusion | ||
| TDD120 / TDD65 | 132 kW / 45 kW | 350–450 kg/h |
| TDD130 / TDD75 | 160 kW / 55 kW | 500–600 kg/h |
| TDD150 / TDD90 | 200 kW / 75 kW | 600–800 kg/h |
Solutions d’extrusion sur mesure
Procédés et profils de vis conçus selon la forme de la matière première et ses exigences de mise en œuvre.
Entraînement économe en énergie
Moteur synchrone à aimants permanents, réducteur à couple élevé USEON et accouplement de sécurité qui débraye en cas de surcharge de couple.
Coextrusion de précision
Un bloc de coextrusion (feedblock) et des filières haut de gamme : écoulement stable de la matière fondue, répartition homogène des couches, contrôle précis du rapport de chaque couche.
Pression d’extrusion stable
Servo-entraînement et double régulation en boucle fermée, pour une conduite simplifiée.
Feuille biodégradable : PLA, PBAT et PHA sur la même ligne
Feuille entièrement biodégradable pour produits thermoformés.
Matériaux biodégradables
L’équipement de transformation est très proche de celui de la ligne PP / PS : même série d’extrudeuses, même filière, même calandre et même enrouleur.
Extrudeuse à couple élevé
Fonctionnement à basse température et à faible vitesse.
Système de dégazage sous vide poussé
Excellente tenue de la couleur et perte d’IV minimale ; un vide très stable, maintenu en permanence à −0,1 MPa, réduit au minimum la dégradation du polymère.
Profil de vis hautement optimisé
Intensité de plastification optimale et meilleure distribution des masses moléculaires.
Le compound en amont de la feuille : PLA, PBAT et mélanges à base d’amidon.
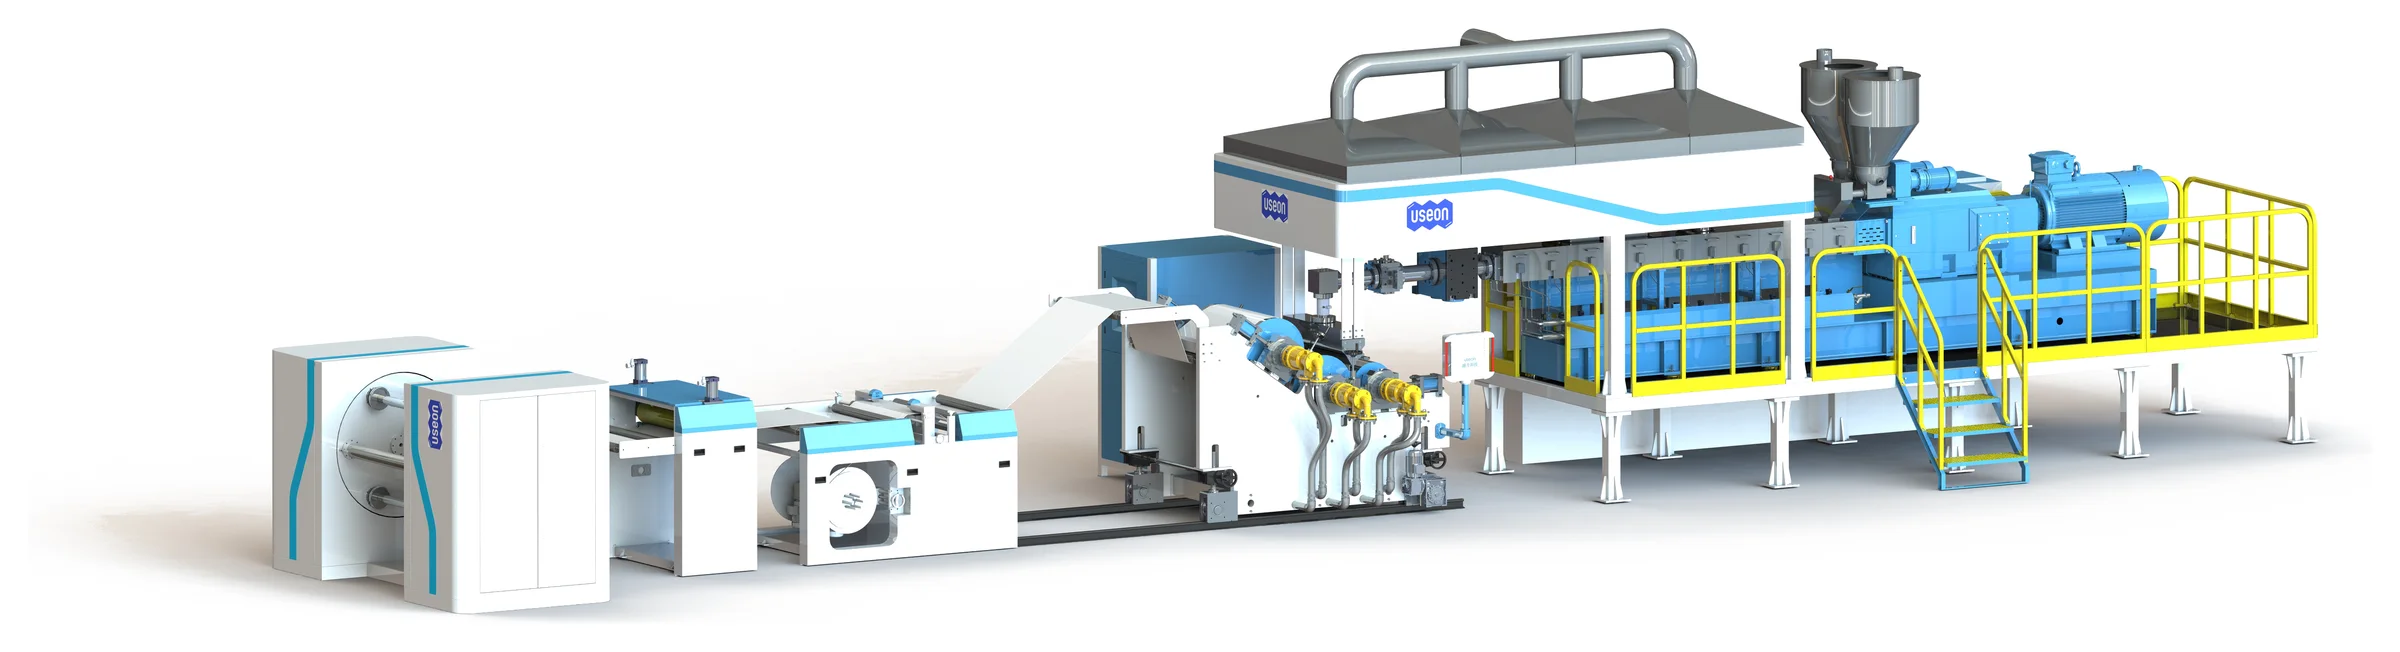
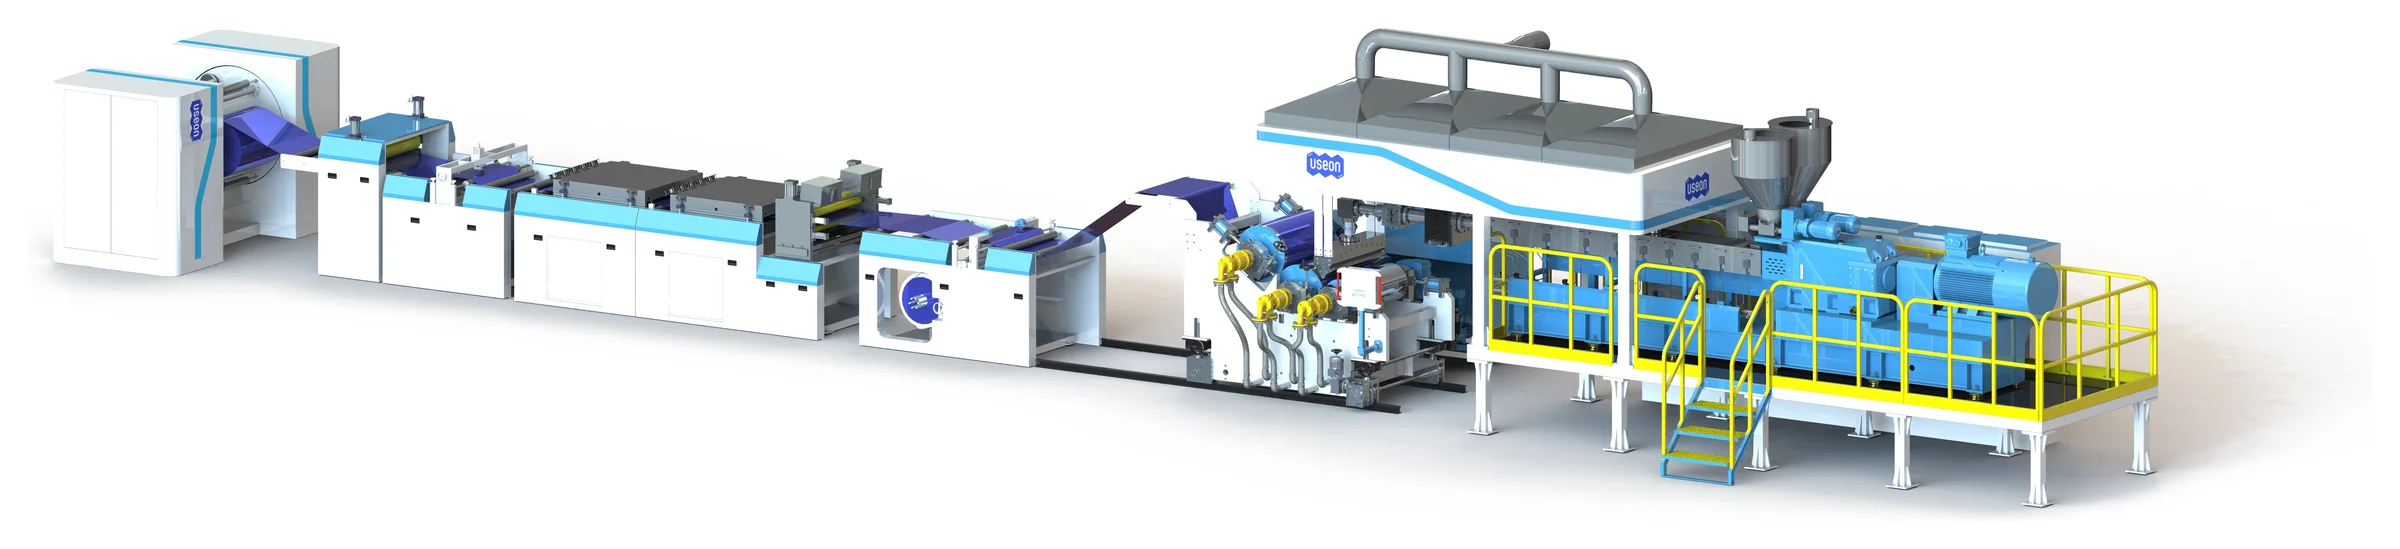
La ligne, poste par poste
Un système intégré de transfert de la matière fondue et un aval complet, pour de faibles pulsations, des rendements matière maximaux et de longues durées de production en continu.
| Poste | Équipements | Rôle |
|---|---|---|
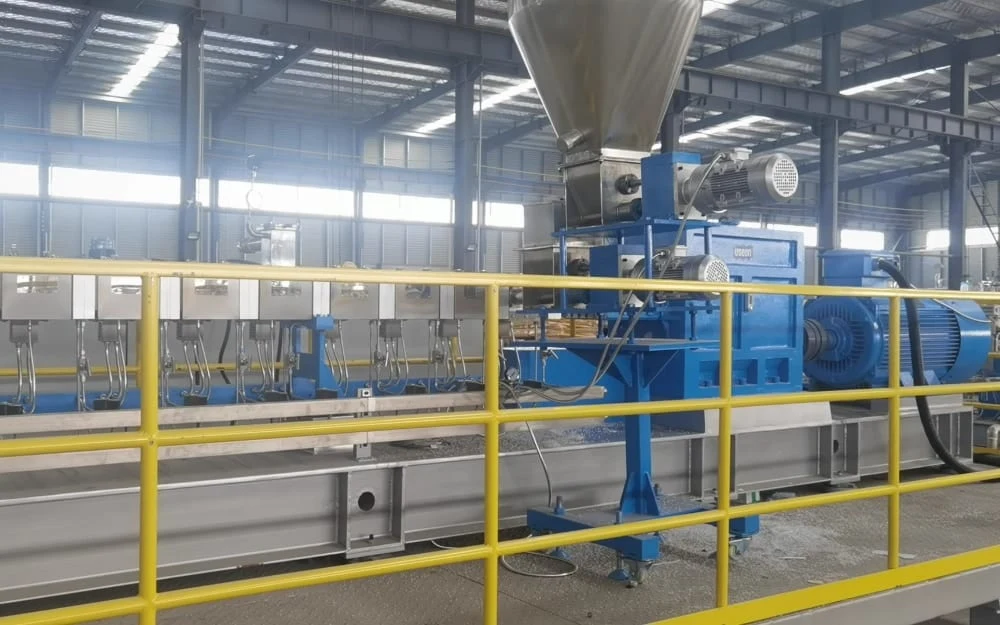
| Dosage | Système de dosage pour forts taux de charge | Débits maximisés. |
| ExtrusionCoextrusion : une extrudeuse supplémentaire pour les couches de peau | Extrudeuse bivis SAT ou monovis TDDDégazage sous vide poussé | Fonctionnement à basse température et à faible vitesse ; dégazage et dévolatilisation grâce à une géométrie de fourreau et de vis repensée. |
| Alimentation en matière fondue | Changeur de filtre continuPompe à engrenagesBloc de coextrusionFilière plate | Filtration de la matière fondue sans interruption ; la pompe à engrenages équilibre les débits et les écarts de pression pour une extrusion sans à-coups. |
| Formage | Calandre trois cylindres en L | Les deux premiers cylindres sont horizontaux, si bien que la filière extrude verticalement : mise en service aisée et démarrage rapide. |
| AvalEnrouleurs entièrement automatiques et déchargeurs de bobines pour une production sans intervention manuelle | Convoyeur de refroidissementUnité de découpe des rivesEnrouleur de rivesTirageEnrouleur | Découpe la feuille à la largeur voulue et l’enroule en bobines. |
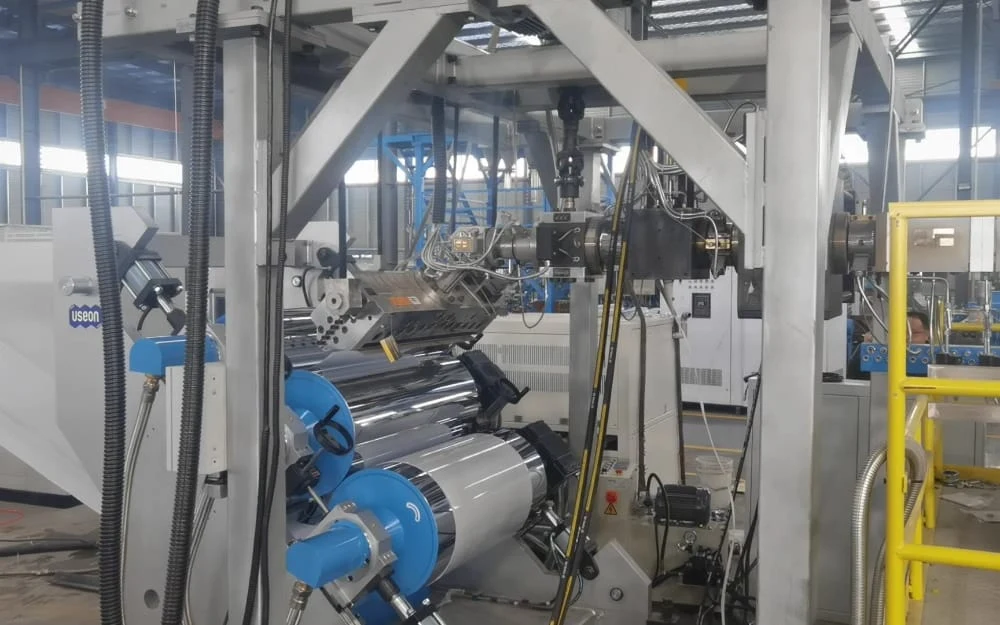
Calandre à trois cylindres de haute précision
C’est là que se forment l’état de surface et la tolérance d’épaisseur de la feuille.
< 0,005 mm
Faux-rond des cylindres en fonctionnement
Ra 0,015 μm
Surface des cylindres chromée dur et polie
15 mm
Enveloppe de cylindre à paroi mince
Jusqu’à 10 t
Force de serrage par vérin hydraulique
- Cylindres à paroi mince : efficacité de refroidissement supérieure de 15 % à 30 % à celle des conceptions classiques à paroi épaisse
- Enveloppe en acier allié 42CrMo : résistance et dureté de surface contre les rayures et les marques causées par les feuilles très rigides
- Noyau monobloc à rainures hélicoïdales, fretté dans l’enveloppe : aucun jeu interne, aucune flexion sous la pression de calandrage
- Roulements haut de gamme frettés pour un ajustement sans jeu entre roulement et arbre
- Servomoteurs sur les trois cylindres, avec réducteurs sans jeu : ni marques de broutage ni ondulations
- Serrage hydraulique sans fluctuation de pression en production, pour la planéité et la régularité
Lignes de feuilles PP livrées
Toutes trois compoundent la charge dans l’extrudeuse bivis et extrudent directement la feuille.
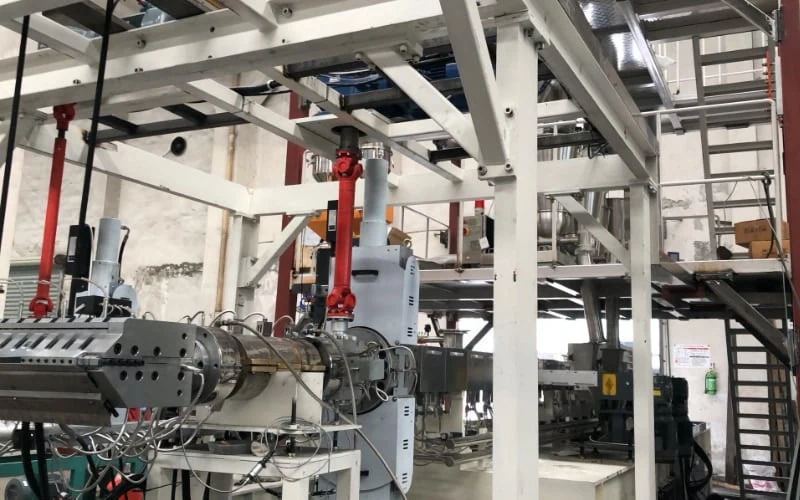 États-Unis
Ligne de coextrusion de feuilles tricouches A/B/A PP + 50 % de talc de 900 kg/h
SAT-95900 kg/h
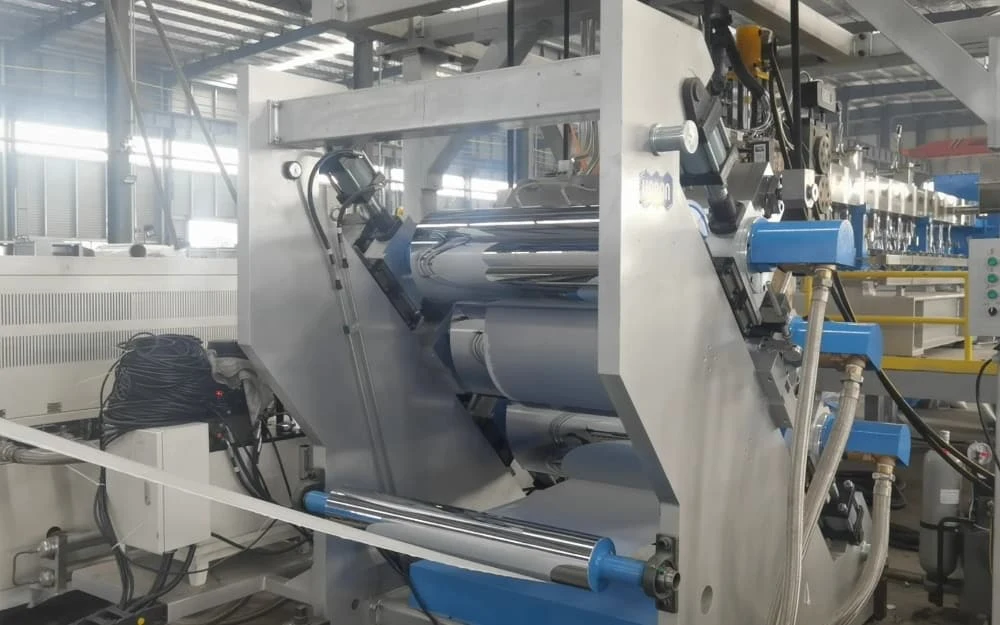 Chine
Ligne d’extrusion directe de feuilles PP de 400–500 kg/h
SAT75 · PP + 40 % de CaCO₃400–500 kg/h
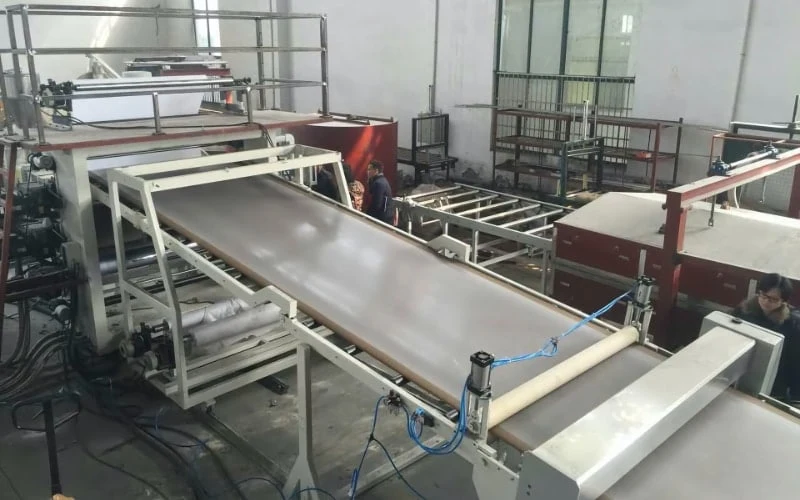 Lettonie
Ligne d’extrusion de feuilles PP-fibres de bois de 600 kg/h
SAT-95 · PP + 40 % de fibres de bois600 kg/h
Lignes associées
 Extrusion de feuilles
Pourquoi le compoundage et l’extrusion de feuilles se font en une seule étape.
 Recyclage du PET
Ligne d’extrusion de feuilles PET
La ligne sœur pour l’APET, le RPET, le CPET et le PETG, sans préséchage.
 Extrusion de feuilles
Ligne d’extrusion de feuilles barrière PP/PE/PS/EVA/EVOH
Feuille multicouche avec couche barrière.
 Extrusion de mousse
Lignes de feuilles microcellulaires PET/PS/PLA/PC
Feuille PLA à âme expansée, pour des barquettes plus légères.
Demander un devis
Indiquez-nous la feuille que vous vendez et la formulation correspondante. Nous vous proposons bivis ou monovis, le nombre de couches et la largeur de ligne.
- 01Matière et formulation : PP, PS, PS choc, PLA, PBAT ou PHA ; type et taux de charge
- 02Feuille : plage d’épaisseur, largeur, structure des couches, débit horaire
- 03Type d’extrudeuse, configuration de la ligne et devis

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.