
Mélange-maître d’additifs
Tout produit plastique nécessite au moins deux types d’additifs pour modifier ses propriétés physiques ou chimiques : résistance au feu, stabilité thermique ou tenue aux intempéries, par exemple. USEON fournit des lignes de granulation pour tous les types de mélanges-maîtres (masterbatch) d’additifs, conçues autour de vos formules et de vos contraintes.
- Films et feuilles
- Plastiques techniques
- PET
- PVC rigide
- Revêtement de tubes
- Extrudeuses bivis SAT40 à SAT75
- 150–1 000kg/h
Quel additif, dans quel polymère
Le mélange-maître d’additifs sert dans une grande variété d’applications. Cherchez votre additif dans les lignes du tableau et votre famille de polymères dans les colonnes.
| Additif | Films et feuilles multicouchesPO, PVC, PS, PA, PET, CPP, BOPP, BOPET, BOPA | Plastiques techniquesSAN, ABS, PET, PBT, POM, PMMA, PA6, PA66, PC | PETAPET, PETG, CPET, RPET | PVC rigideProfilés, appuis de fenêtre, panneaux, bardages, gouttières, tubes | Revêtement PE 3 couchesTubes en acier |
|---|---|---|---|---|---|
| Stabilisants | |||||
| Antioxydant | Oui, films et feuilles multicouches | Oui, plastiques techniques | Oui, PET | Oui, PVC rigide | Oui, revêtement PE 3 couches |
| Stabilisants et absorbeurs UV | Oui, films et feuilles multicouches | Oui, plastiques techniques | Oui, PET | Oui, PVC rigide | Oui, revêtement PE 3 couches |
| Allongeur de chaîne | Non | Non | Oui, PET | Non | Non |
| Surface et manipulation | |||||
| Agents glissants | Oui, films et feuilles multicouches | Non | Non | Non | Non |
| Antidérapants | Oui, films et feuilles multicouches | Non | Non | Non | Non |
| Antibloquants | Oui, films et feuilles multicouches | Non | Oui, PET | Non | Non |
| Antistatique | Oui, films et feuilles multicouches | Oui, plastiques techniques | Non | Non | Non |
| Antibuée | Oui, films et feuilles multicouches | Non | Non | Non | Non |
| Anti-rayures | Non | Non | Oui, PET | Non | Non |
| Agents de démoulage | Non | Oui, plastiques techniques | Oui, PET | Oui, PVC rigide | Non |
| Mise en œuvre | |||||
| Agents de mise en œuvre | Oui, films et feuilles multicouches | Oui, plastiques techniques | Oui, PET | Non | Non |
| PIB | Oui, films et feuilles multicouches | Non | Non | Non | Non |
| Barrière et absorbeurs | |||||
| Barrières aux gaz | Oui, films et feuilles multicouches | Non | Oui, PET | Non | Non |
| Absorbeurs de gaz | Oui, films et feuilles multicouches | Non | Non | Non | Non |
| Absorbeurs IR | Oui, films et feuilles multicouches | Non | Oui, PET | Non | Non |
| Fonction et aspect | |||||
| Ignifugeant | Non | Oui, plastiques techniques | Non | Non | Non |
| Marquage laser | Non | Oui, plastiques techniques | Non | Non | Non |
| Azurant optique | Oui, films et feuilles multicouches | Non | Oui, PET | Non | Non |
| Anti-racines | Oui, films et feuilles multicouches | Non | Non | Non | Non |
| Anti-rongeurs | Oui, films et feuilles multicouches | Non | Non | Non | Non |
| Additifs biodégradables | Oui, films et feuilles multicouches | Non | Non | Non | Non |
| Adhérence | |||||
| Adhésif | Non | Non | Non | Non | Oui, revêtement PE 3 couches |
| Greffage d’anhydride maléique (MAH) | Non | Non | Non | Non | Oui, revêtement PE 3 couches |
| Fonctions répertoriées | 16 | 7 | 10 | 3 | 4 |
Les plastiques techniques regroupent tous les polymères renforcés et modifiés utilisés en injection et en extrusion. Les grades de PET couvrent le moulage par injection, l’extrusion et le thermoformage. Le greffage d’anhydride maléique est aussi un procédé de compoundage à part entière : compoundage par greffage →
Fabrication du mélange-maître d’additifs
Deux réalités déterminent une ligne de mélange-maître d’additifs.
Le débit dépend du dosage, pas du couple
La masse volumique apparente des additifs est relativement faible : le débit dépend donc surtout de la capacité de dosage, et non du couple du moteur principal.
Une extrudeuse, de nombreuses formules
Une même extrudeuse doit pouvoir produire de nombreux types de mélanges-maîtres d’additifs ; elle a donc besoin d’une plaque filière à joncs à nettoyage rapide pour les changements de formule.
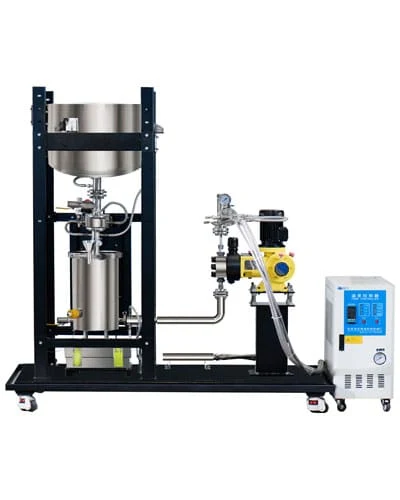
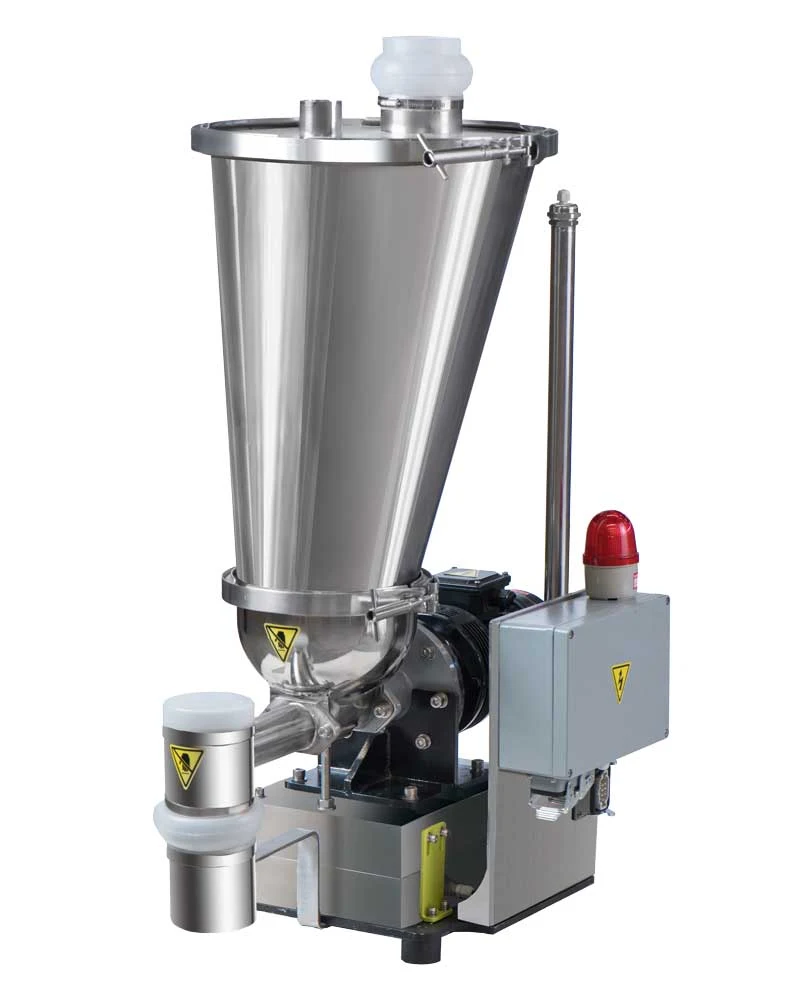
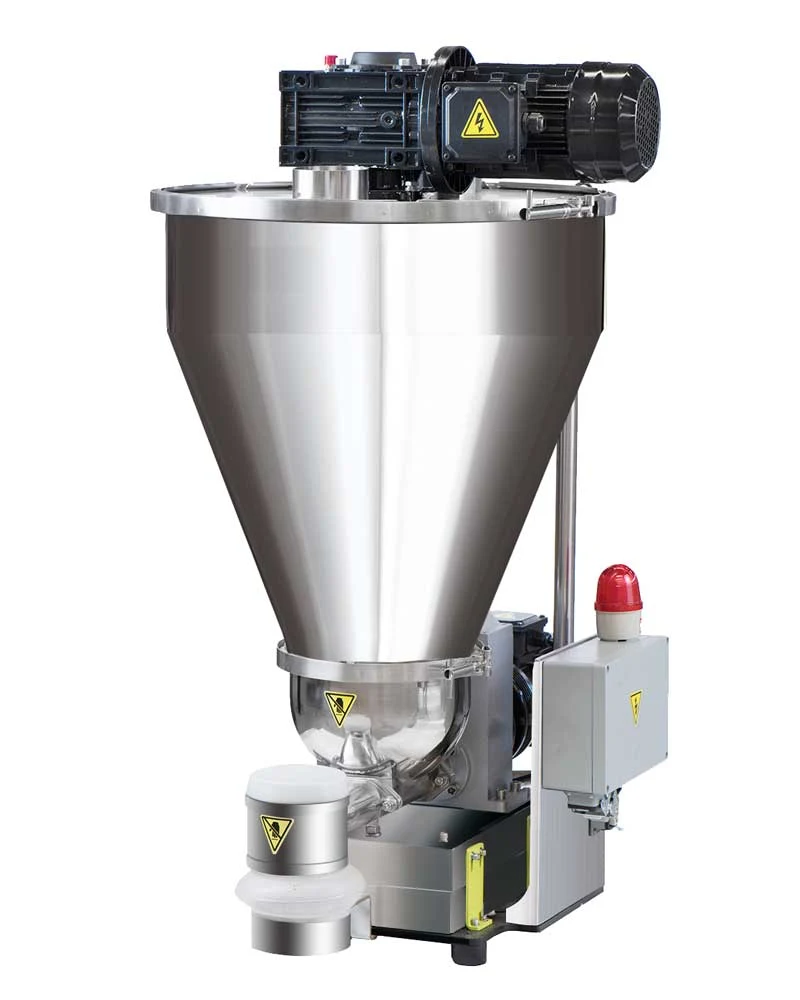
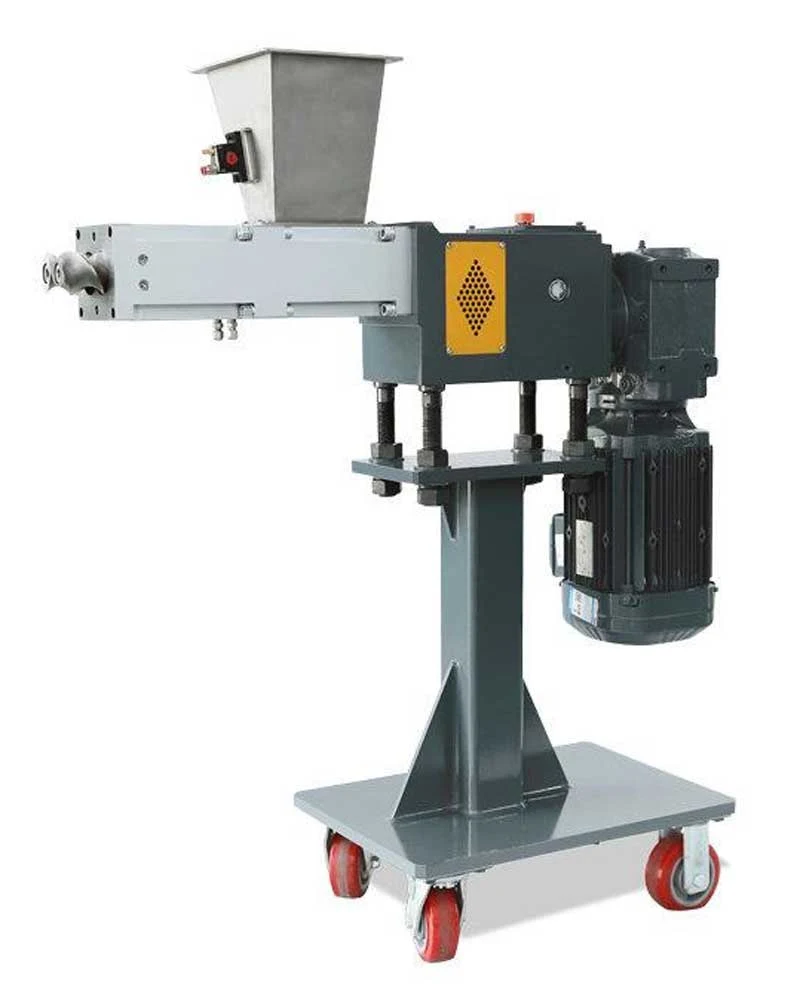
Caractéristiques techniques de l’extrudeuse
Comme le débit suit la capacité de dosage, notre extrudeuse bivis SAT est bien adaptée à ce procédé.
| Modèle | Diamètre (mm) | Vitesse max. (tr/min) | Moteur (kW) | L/D | Débit (kg/h) |
|---|---|---|---|---|---|
| SAT40 | 41 | 600 | 45 | 40 | 150–200 |
| SAT52 | 51,4 | 600 | 90 | 40 | 200–300 |
| SAT65 | 62,4 | 600 | 160 | 40 | 400–500 |
| SAT75 | 71,4 | 600 | 250 | 40 | 800–1000 |
Page machine : Extrudeuse bivis corotative
Projets · mélange-maître d’additifs
Mélange-maître anti-vieillissement SAN sur une SAT65
Mélange-maître anti-vieillissement pour le SAN, un plastique technique, compoundé sur une extrudeuse bivis SAT65 avec granulation en joncs refroidis à l’eau.
- Extrudeuse
- SAT65
- Débit
- 200–400 kg/h
- Granulation
- Joncs refroidis à l’eau
- Base
- SAN
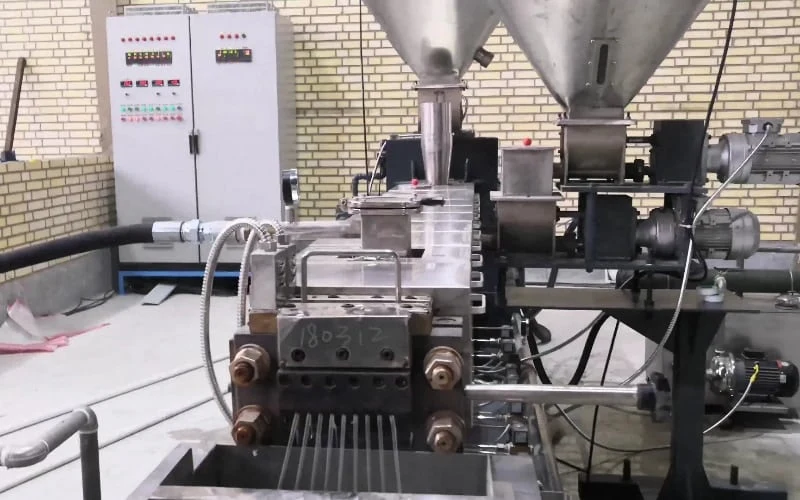
Lignes et mélanges-maîtres associés
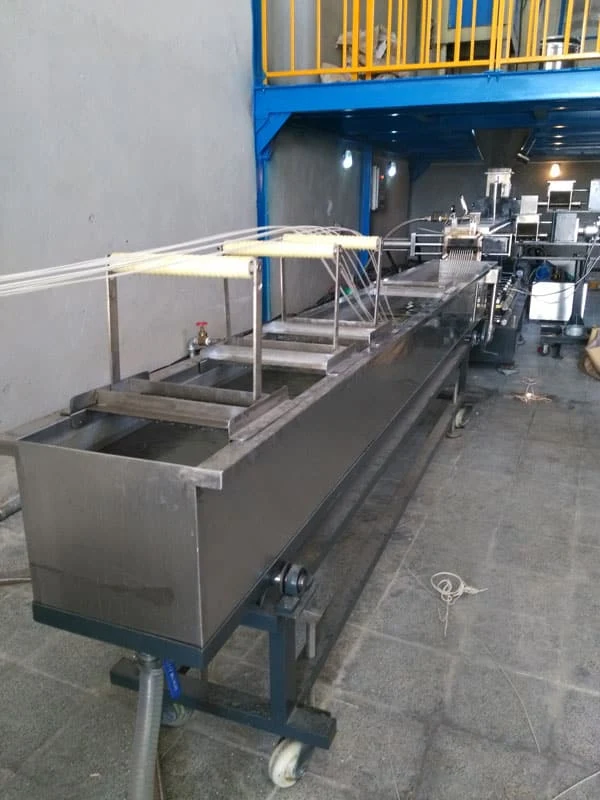 Moyen-Orient
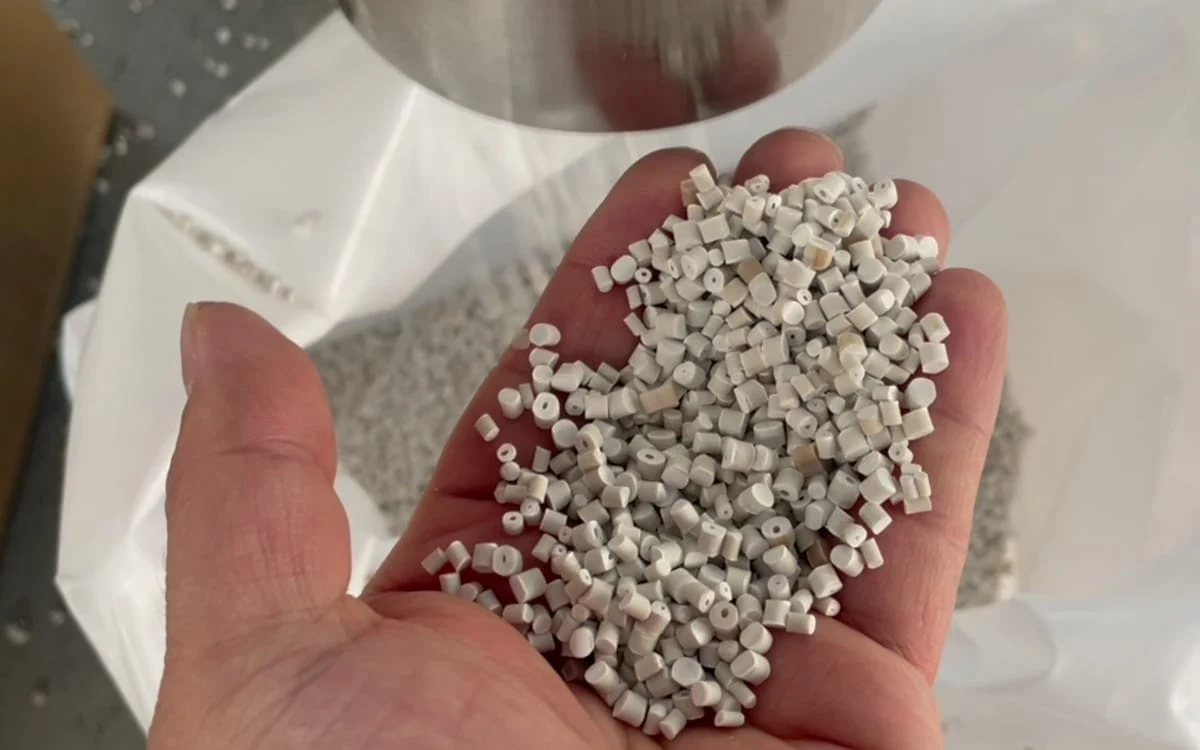 Compoundage
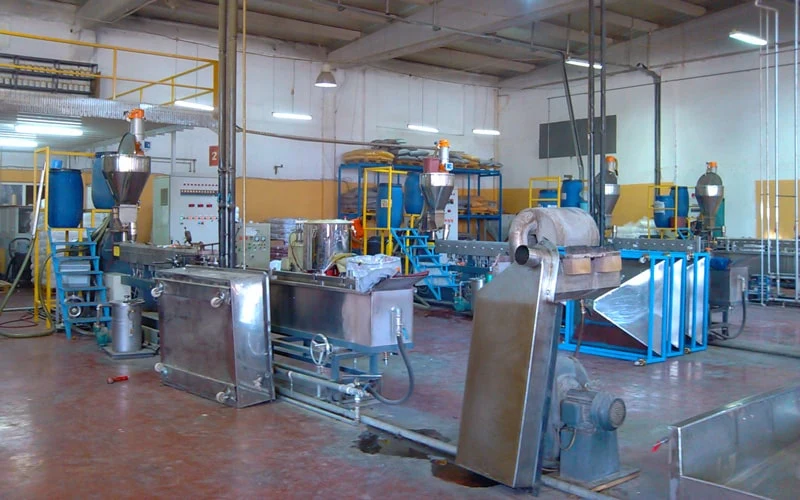 Compoundage
Demander un devis
Indiquez-nous les additifs que vous compoundez, leur forme (liquide, granulés ou poudre), la résine support et la fréquence de vos changements de formule. Nous dimensionnons d’abord le dosage, car c’est lui qui fixe le débit.
- 01Additifs, formes et résine support
- 02Configuration du dosage et extrudeuse
- 03Changements de formule et nettoyage

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.