
Compoundage de thermodurcissables
Des lignes bivis pour compounds époxy, phénoliques et BMI et pour peintures en poudre, du système de prémélange jusqu’au concasseur. La résine doit fondre et se mélanger sans commencer à réticuler dans le fourreau.
- Époxy
- Phénoliques
- Bismaléimide (BMI)
- Fluoropolymères
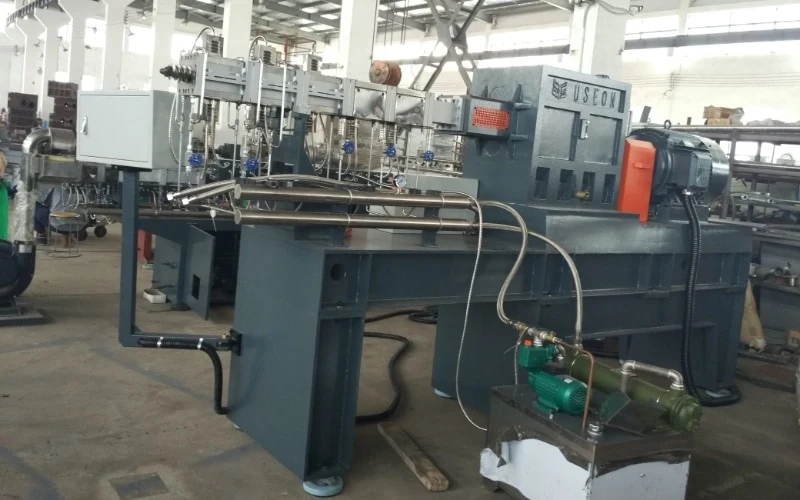
Fondre et mélanger, sans réticuler
Un compound thermodurcissable est encore réactif à sa sortie de l’extrudeuse ; il réticule plus tard, dans le moule ou le four du client. Trois choix de conception tiennent la réaction à l’écart du fourreau.
Réticulation dans le fourreau
Trop de chaleur ou un temps de séjour trop long, et la résine commence à réagir avant de quitter la filière.
Régulation précise de la température + conception de vis adaptée
Le compound fond et se disperse sans réagir pendant le compoundage.
Une matière qui colle, surchauffe et se dégrade
Toute résine qui stagne sur une vis ou sur la paroi du fourreau continue de chauffer.
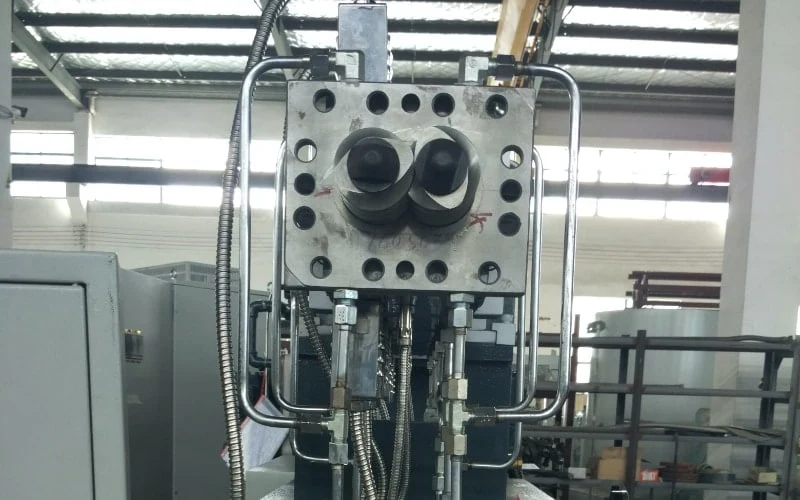
Jeu réduit entre les vis · surfaces de vis et de fourreau très lisses
Meilleur autonettoyage ; la matière n’adhère pas aux surfaces, ne surchauffe pas et ne se dégrade pas.
Accéder aux vis
La matière réactive doit être évacuée par nettoyage, et non laissée réticuler à l’intérieur.
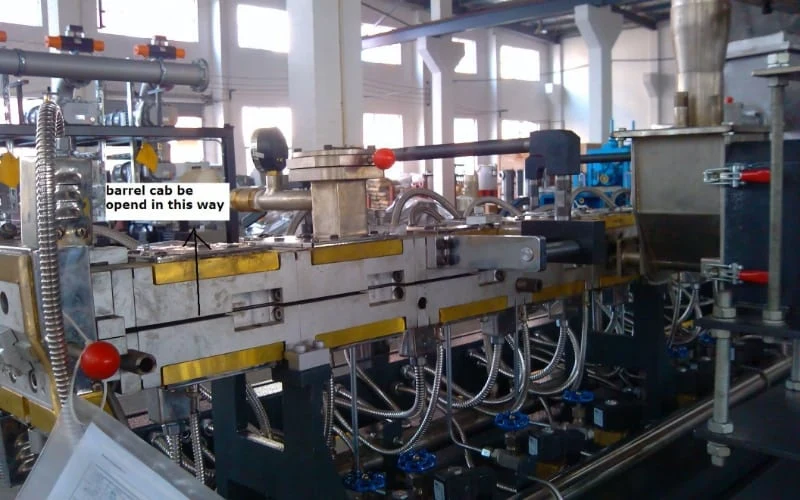
Fourreau ouvrant (en deux parties, haut et bas)
Nettoyage et maintenance faciles.
La ligne, du prémélange au concasseur
USEON peut fournir la ligne complète. Le compound est refroidi dès la sortie de la filière et sort sous forme de paillettes concassées plutôt que de granulés.
- Système de prémélange
- Dosage
- Bivis · fourreau ouvrant
- Cylindres et bande de refroidissement
- Concasseur
Les débouchés des compounds thermodurcissables
Des pièces qui doivent conserver leur forme sous la chaleur et la charge, ainsi que les peintures en poudre.
Automobile
Électricité
Marine
Revêtements
Projet · Chine
Ligne de compoundage de thermodurcissables de 300 kg/h
Une ligne bivis SAT65 de compoundage de thermodurcissables en Chine.
- Extrudeuse
- Bivis SAT65
- Débit
- 300 kg/h
Ligne de compoundage de thermodurcissables de 300 kg/h en Chine
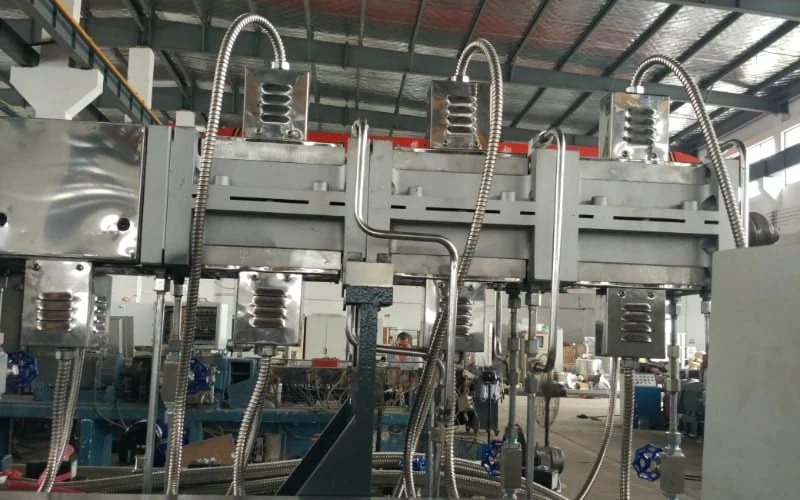
Gros plan sur les fourreaux et la filière
MachineExtrudeuse bivis corotative SolutionPlastiques techniques
Demander un devis
Indiquez-nous le système de résine, les charges et le durcisseur présents dans le prémélange, le produit (compound à mouler ou peinture en poudre) et le débit souhaité. Nous vous proposerons la régulation de température, la conception de vis et les équipements, du prémélange au concasseur.
- 01Résine, charges et durcisseur
- 02Température et conception de vis
- 03Refroidissement et concassage

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.