
Extrusion de feuilles
L’extrusion directe de feuilles est la spécialité d’USEON en feuilles et films : polymère, charges et additifs sont dosés, mélangés et dévolatilisés dans une seule extrudeuse bivis, puis sortent de la filière sous forme de feuille finie, sans granulation ni préséchage intermédiaires. Des lignes de feuilles et de plaques monovis complètent la gamme.
- Feuilles d’emballage
- Feuilles et plaques techniques
- Films
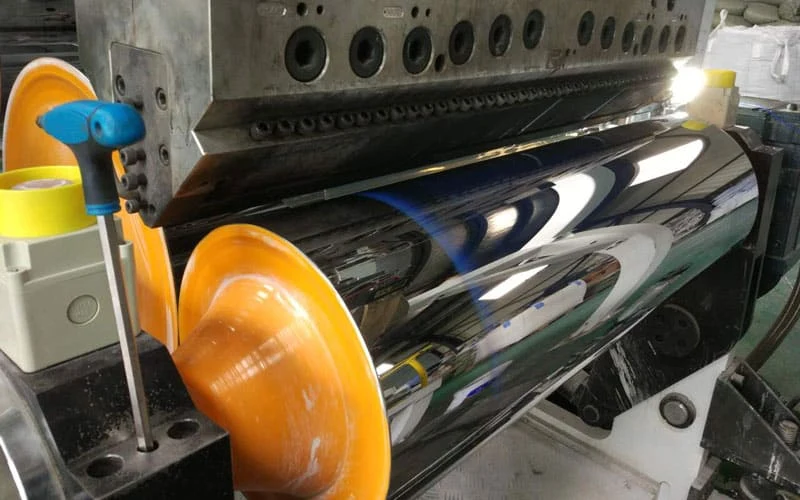
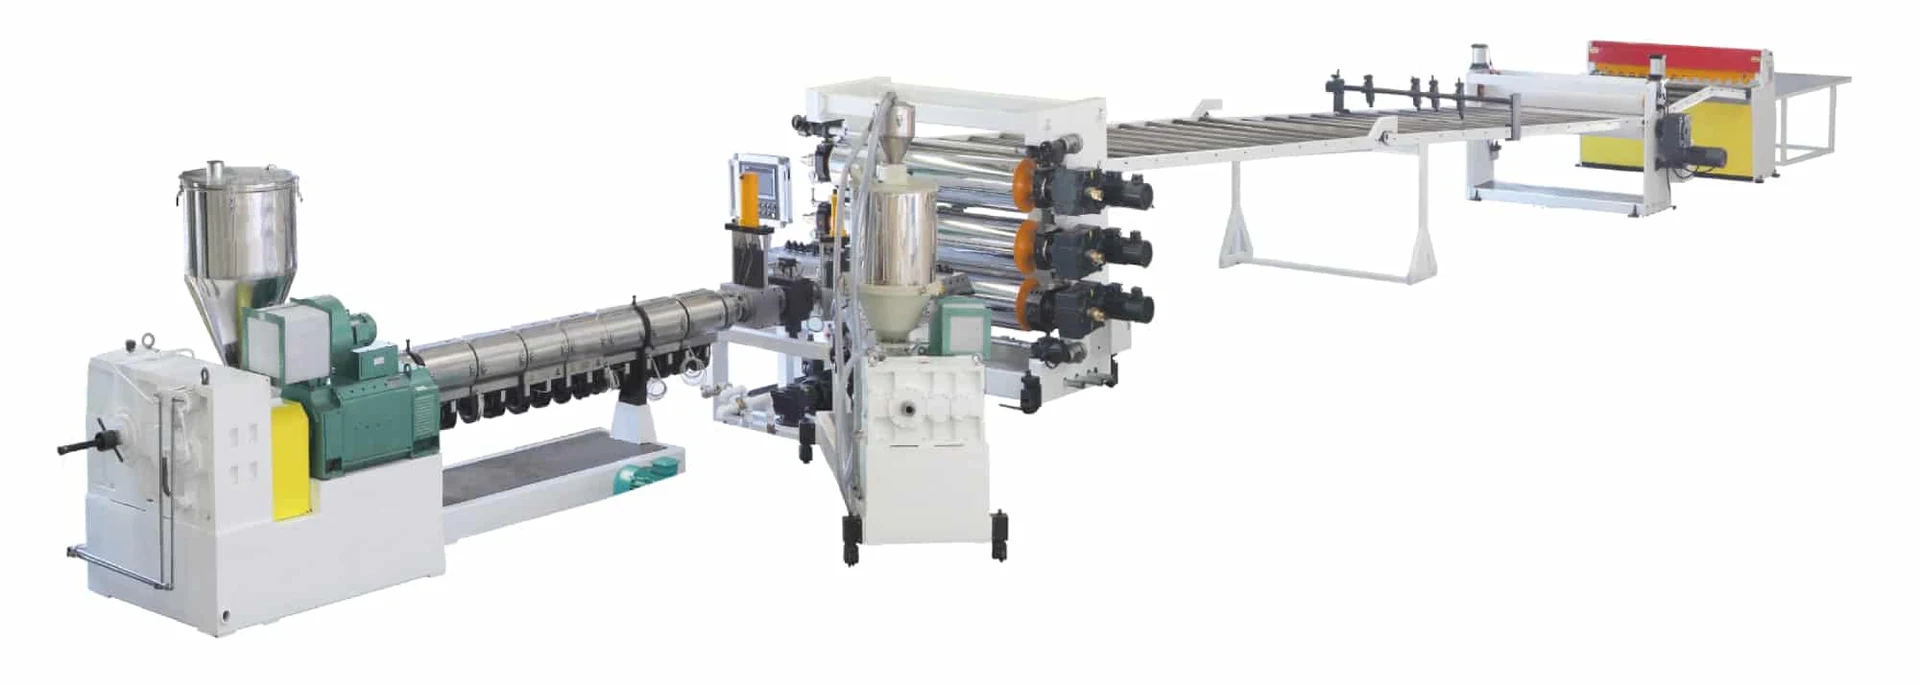
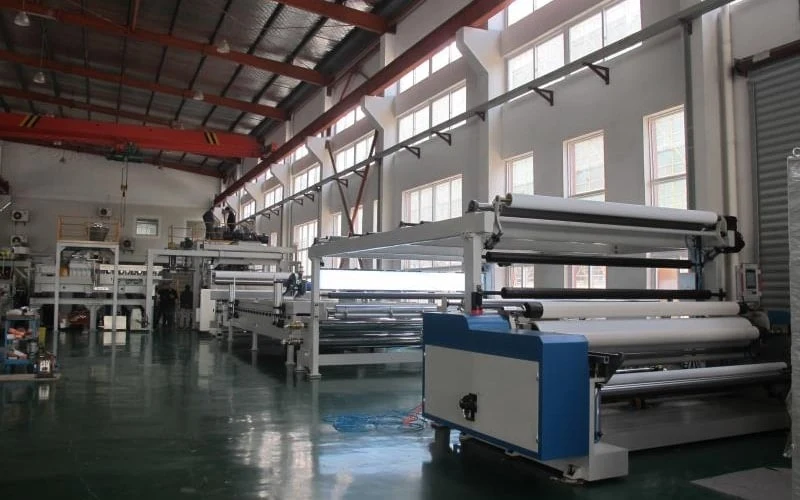
Trouvez votre ligne selon ce que vous produisez
Neuf lignes réparties en trois groupes. Chaque fiche indique les polymères, les dimensions de la feuille et l’extrudeuse qui équipe la ligne.
Feuilles d’emballage
Enroulées en bobines, pour le thermoformage
 Feuille PETAPETRPETCPETPETGÉpaisseur0,15–3 mmDébit500–2 000 kg/hBivis · sans préséchage
 Feuille PP / PS / PLA / PBAT / PHAPPPSPS chocPLA · PBAT · PHAÉpaisseur0,15–3 mmDébit350–1 500 kg/hBivis ou monovis
 Feuille barrièrePPPEPSEVAEVOHÉpaisseur0,15–2 mmDébit200–600 kg/hMonovis · multicouche
Feuilles et plaques techniques
Électroménager, sanitaire, bâtiment
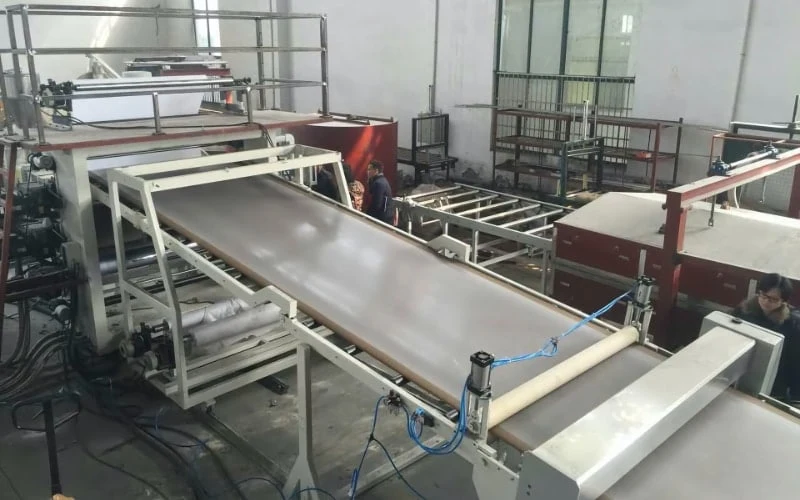
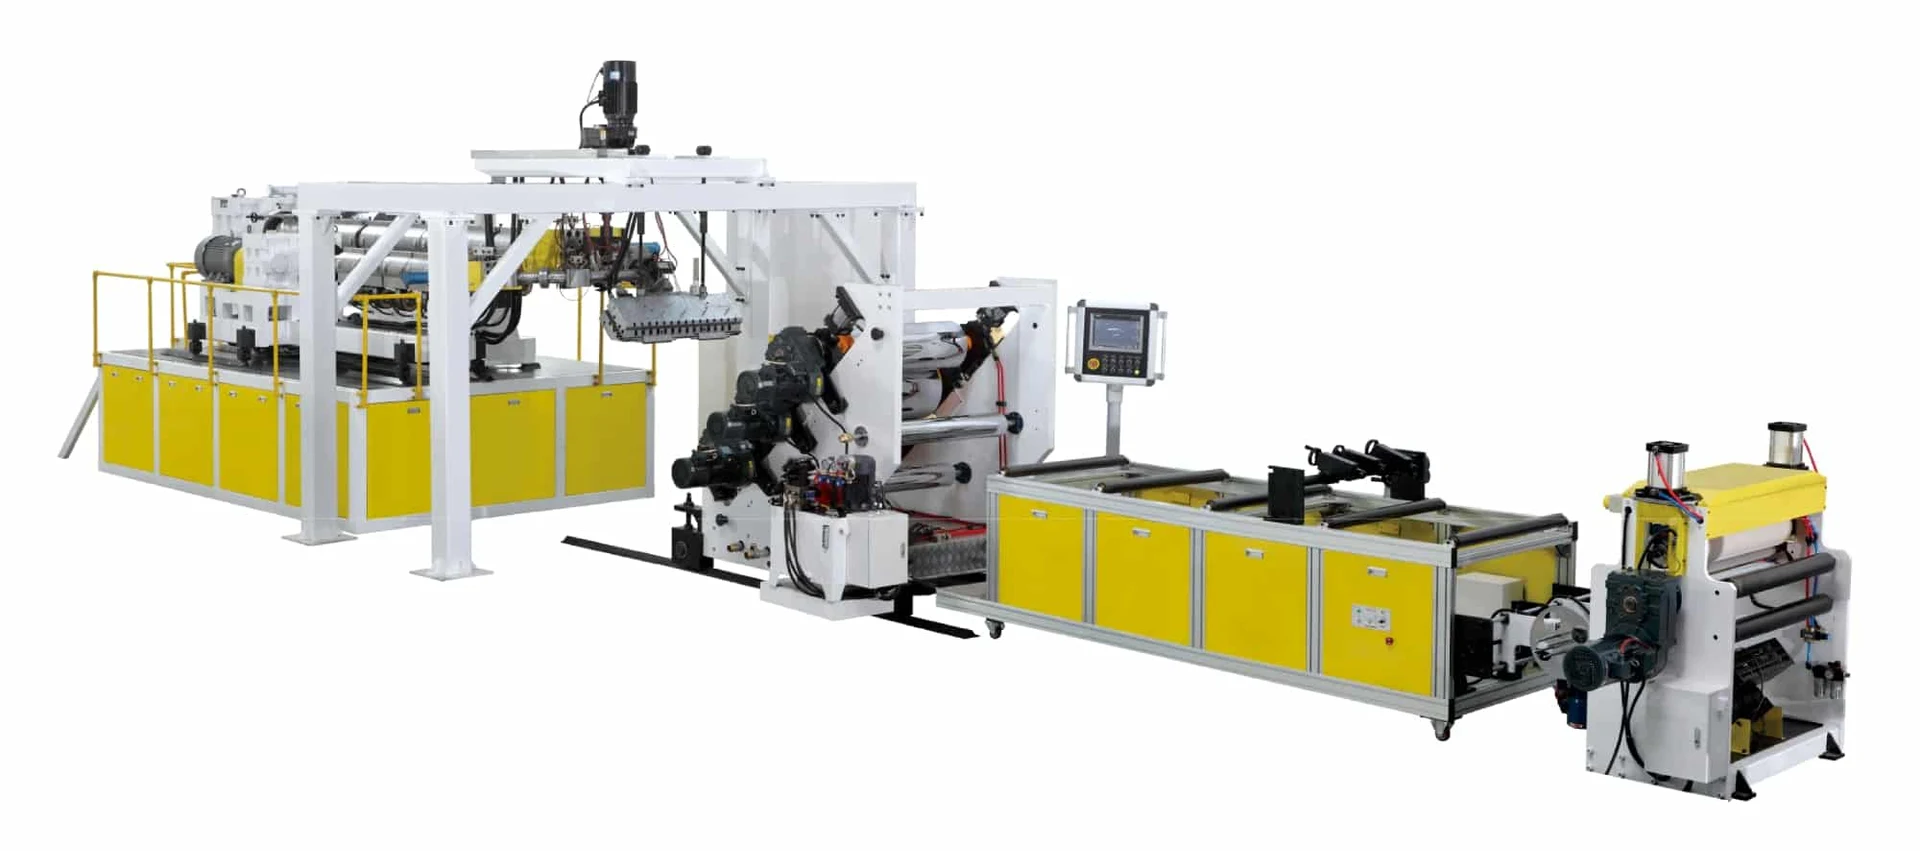 Feuille ABSABS1 · 2 · 3 · 5 couchesÉpaisseur1–6 mmLargeur600–1 200 mmMonovisPlaque ABS / PS choc / PMMAABSPS chocPSPMMAÉpaisseur1–8 mmDébit550–750 kg/hTrois monovis · coupe et empilage
 Feuille WPCPP+ 40 % de fibres de boisÉpaisseur0,8–1,5 mmDébitjusqu’à 600 kg/hBivis · compoundage en ligne
Film
Intercalaire pour verre, solaire, emballage
Film PVB / SGPPVBSGPÉpaisseur0,3–1,5 mmLargeurjusqu’à 4 000 mmBivis · coextrusion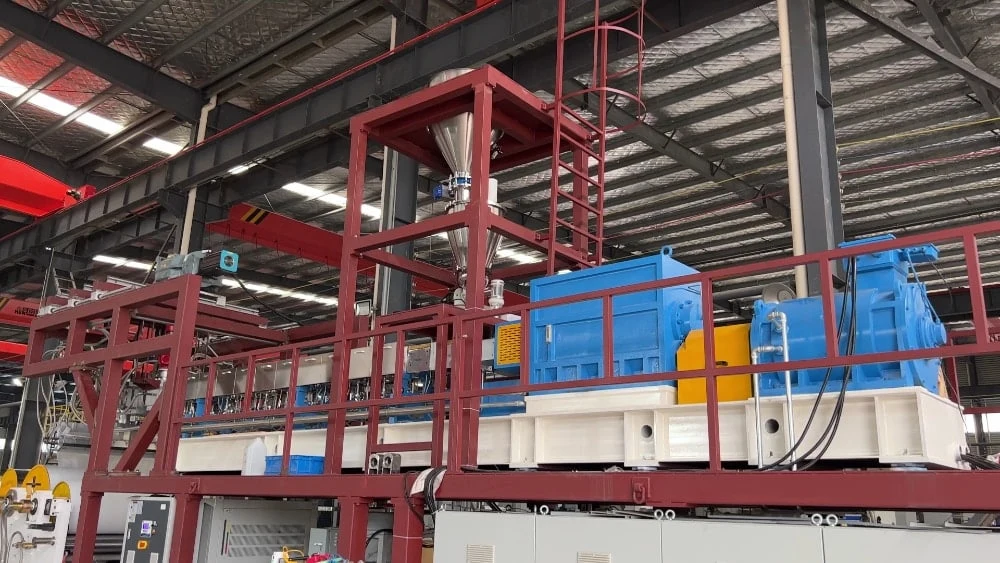 Film solaire POE / EVAEVAPOEÉnergies nouvellesÉpaisseur0,3–0,9 mmDébit300–500 kg/hBivis · additifs liquides
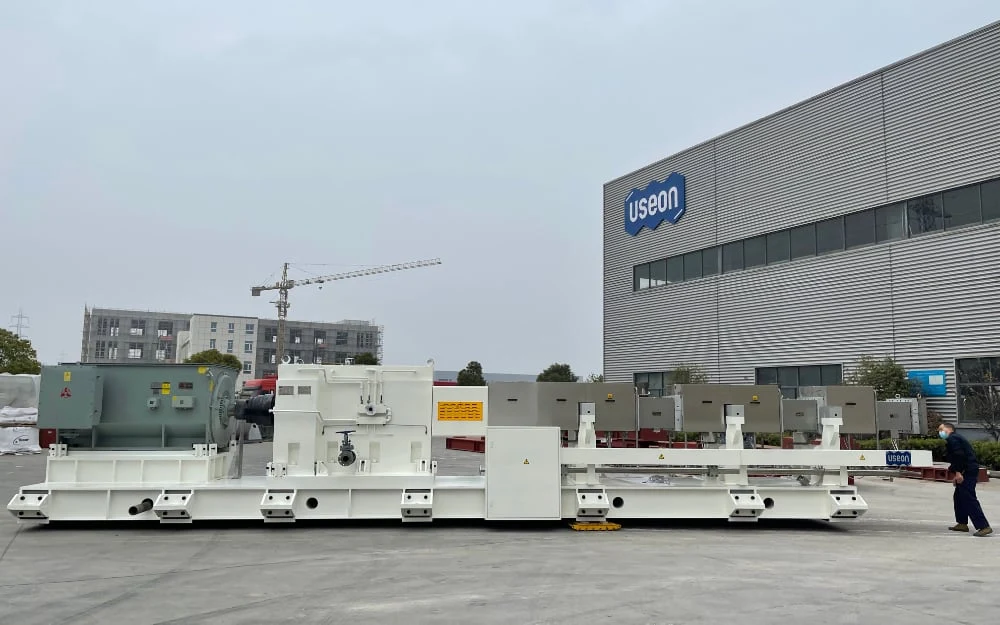 Film BOPETPETA/B/CÉpaisseur12–125 μmDébit5 000 kg/hBivis · l’extrudeuse de la ligne de film
Bivis : extrusion directe, la formulation est compoundée en ligneMonovis : résine ou prémélange, extrudés tels quelsLes deux séries sont disponibles
Les lignes comparées
L’épaisseur distingue les lignes : du film étiré de 12 μm à la plaque de 8 mm.
Feuilles d’emballageFeuilles et plaques techniquesFilms
Échelle logarithmique. Plages indiquées sur la page de chaque ligne.
| Ligne | Polymères | Largeur de feuille | Débit | Extrudeuse | Sort de la ligne sous forme de |
|---|---|---|---|---|---|
| Feuilles d’emballage | |||||
| Feuille PET | PET, APET, RPET, CPET, PETG | 600–3 000 mm | 500–2 000 kg/h | Bivis SAT | Bobines |
| Feuille PP / PS / PLA / PBAT / PHA | PP, PS, PS choc, PLA, PBAT, PHA | 600–3 000 mm | 350–1 500 kg/h | Bivis SAT ou monovis TDD | Bobines |
| Feuille barrière | PP, PE, PS, EVA, EVOH | 600–900 mm | 200–600 kg/h | Monovis | Bobines |
| Feuilles et plaques techniques | |||||
| Feuille ABS | ABS | 600–1 200 mm | — | Monovis | Bobines |
| Plaque ABS / PS choc / PMMA | ABS, PS, PS choc, PMMA | 1 200–2 100 mm | 550–750 kg/h | Trois monovis | Plaques coupées à longueur et empilées |
| Feuille WPC | PP avec 40 % de fibres de bois | 1 400–1 600 mm | jusqu’à 600 kg/h | Bivis SAT | Feuilles empilées |
| Film | |||||
| Film PVB / SGP | PVB, SGP | jusqu’à 4 000 mm | 300–600 kg/h | Bivis SAT | Bobines |
| Film solaire POE / EVAÉnergies nouvelles | EVA, POE | 1 250 / 2 500 mm | 300–500 kg/h | Bivis | Bobines |
| Film BOPET | PET | 7 500 mm | 5 000 kg/h | Bivis SAT | Matière fondue pour la ligne d’étirage |
Pourquoi l’extrusion directe
La méthode traditionnelle de fabrication des feuilles et des films dépend de la formulation. Pour deux des trois types de formulation, elle exige une étape en amont de l’extrudeuse de feuilles.
| Formulation | Procédé traditionnel | Extrusion directe |
|---|---|---|
| Formulation simplePar exemple du PE avec un faible ajout de mélange-maître ou d’additifs | Prémélange de tous les composantsExtrudeuse monovisFeuille ou filmUne étape | Dosage gravimétriqueExtrudeuse bivisFeuille ou filmUne étape. Moins d’énergie, meilleure dispersion et moins de rebuts au changement de couleur qu’avec une monovis. |
| Formulation complexePar exemple du PP avec 40 % de charge ou de fibres de bois | Compoundage sur extrudeuse bivisGranulationPrémélangeExtrudeuse monovisFeuille ou filmDeux étapes | Alimentation fractionnéeExtrudeuse bivisFeuille ou filmUne étape. Le polymère n’est fondu qu’une fois ; la recette se modifie au niveau des doseurs. |
| Matière sensible à l’humiditéPar exemple le PET ou le PA | Préséchage, 3–5 heuresExtrudeuse monovisFeuille ou filmDeux étapes | Matière non séchéeExtrudeuse bivis avec dégazage sous videFeuille ou filmUne étape. Ni cristalliseur ni sécheur. |
Ce que coûte le procédé traditionnel
Plus d’énergie
Pour le préséchage, pour le procédé en deux étapes ou pour l’extrudeuse monovis elle-même.
Plus de main-d’œuvre
Ainsi que davantage de surface d’usine et d’investissement.
Moins bonne dispersion
Des additifs et des polymères d’indices de fluidité (MFI) différents.
Surchauffe et cisaillement
Des fibres de bois naturelles.
Cisaillement excessif des fibres de verre
Dans le procédé D-LFT.
Dégradation du polymère
Dans le procédé en deux étapes.
Bivis contre monovis, en chiffres
Jusqu’à 30 %
D’économie d’énergie. Valeur indiquée pour la ligne de feuilles PEHD et la ligne de film BOPP, par rapport à l’extrusion monovis.
5 500 kg/h
Avec le même moteur de 1 200 kW. Film BOPP : une extrudeuse monovis atteint au plus 4 200 kg/h.
Une au lieu de deux
Une seule extrudeuse bivis remplace les deux extrudeuses monovis que la ligne BOPP traditionnelle monte en série.
3–5 heures
De préséchage supprimées. Le PET et le PA sont extrudés sans séchage.
Taux d’additifs réduit
Une meilleure dispersion permet de réduire le taux d’additifs.
Moins de rebuts au changement de couleur
Grâce à l’effet autonettoyant de l’extrudeuse bivis.
Moins de dégradation du polymère
Temps de séjour plus court dans l’extrudeuse.
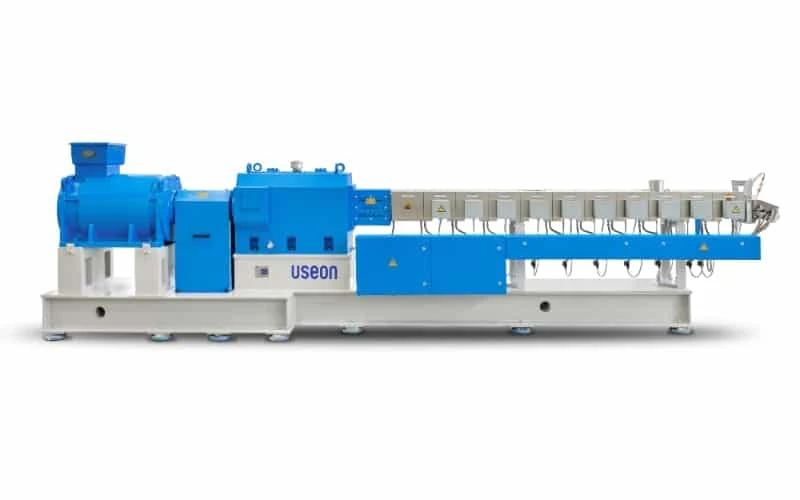
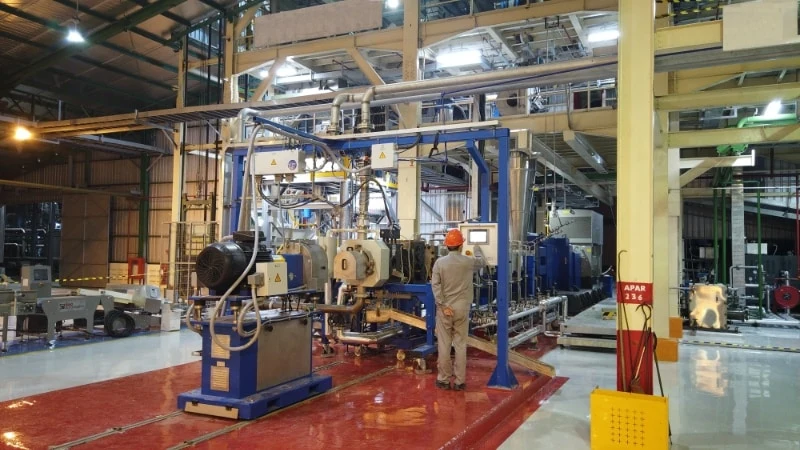
Six formulations que nous avons mises en œuvre
Chacune correspond à une ligne d’extrusion directe livrée : la formulation, la feuille obtenue et le problème que la ligne devait résoudre.
Autres lignes de feuilles et de films livrées
Chacune des six formulations ci-dessus renvoie à son projet. Voici quatre autres lignes d’extrusion directe que nous avons livrées.
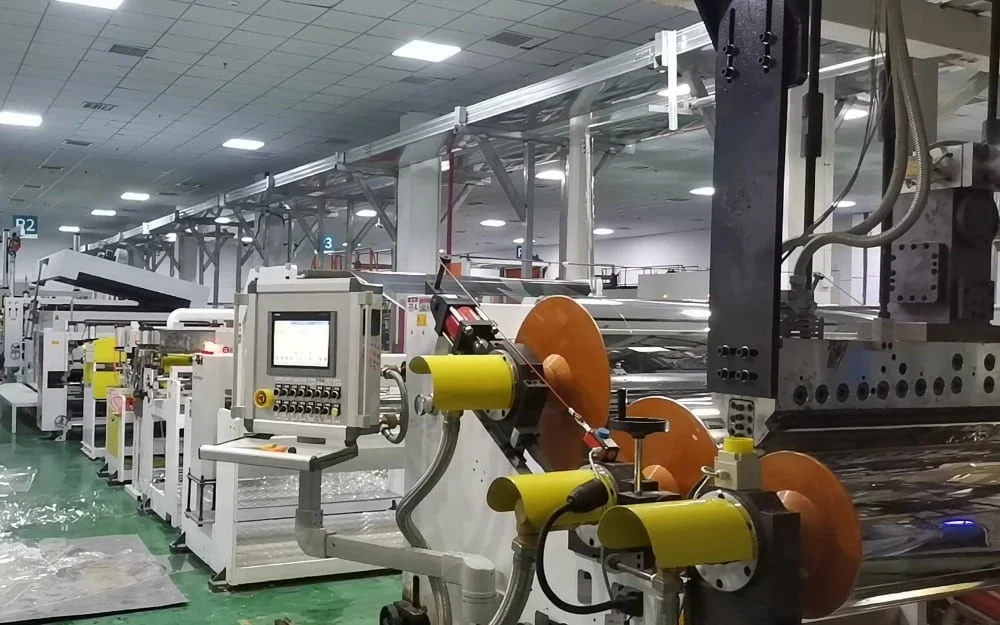 Feuille PET · Chine
Ligne de production de feuilles PET de 800–1 200 kg/h au Jiangsu
SAT95 + SAT65800–1 200 kg/h
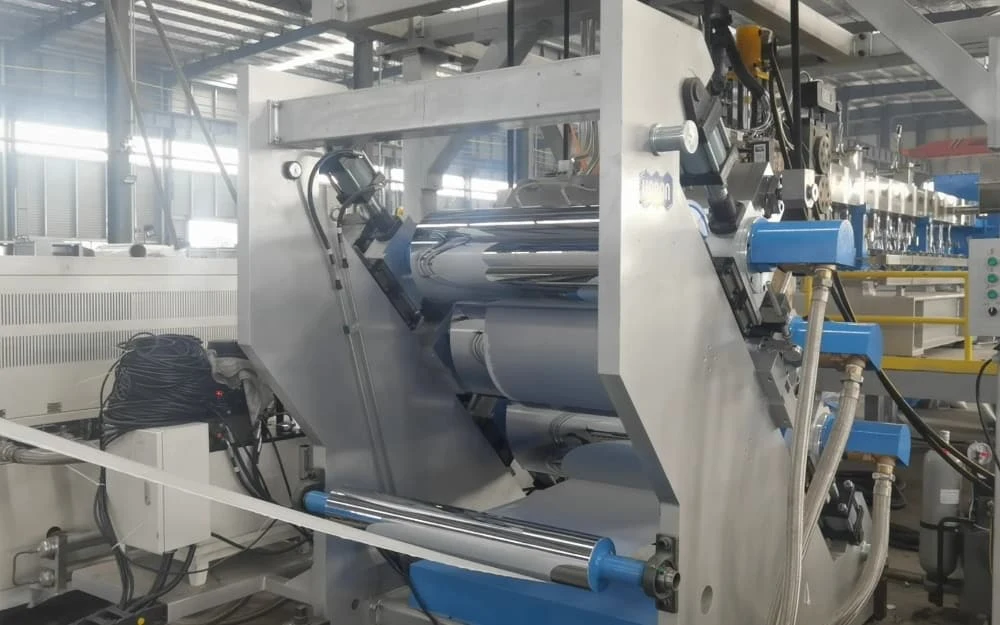 Feuille PP · Chine
Ligne d’extrusion directe de feuilles PP de 400–500 kg/h
SAT75 · PP + 40 % de CaCO₃400–500 kg/h
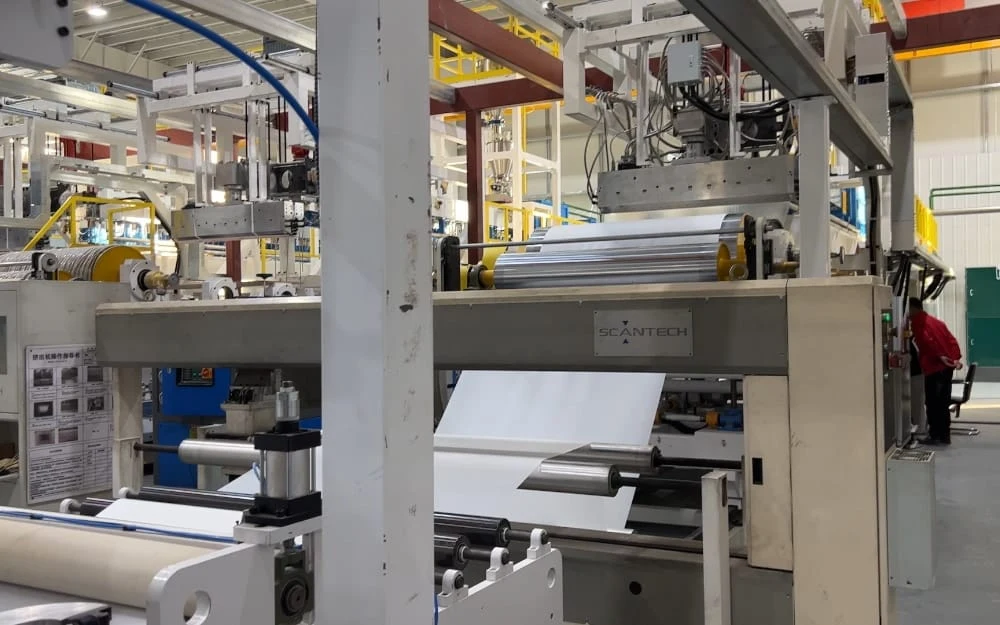 Film POE · Chine
Ligne d’extrusion de film d’encapsulation POE pour panneaux solaires de 400 kg/h
Extrudeuse bivis400 kg/h
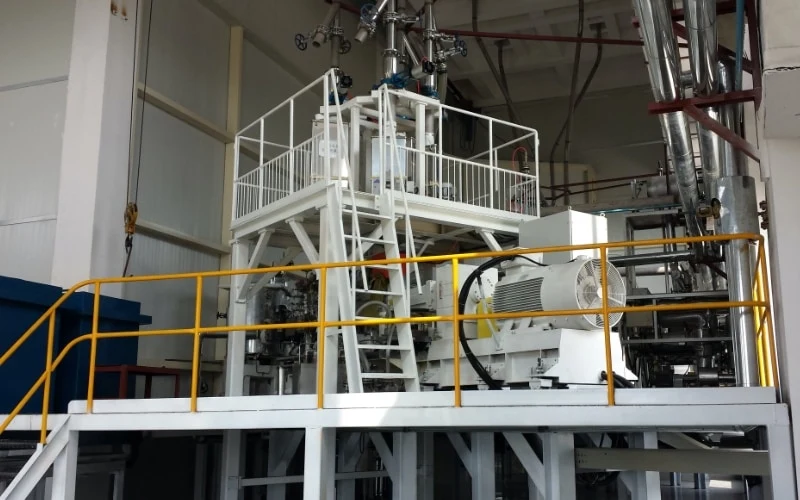 Film BOPET
Ligne d’extrusion de film BOPET de 3 000 kg/h
—3 000 kg/h
Quand la feuille est expansée
 Extrusion de mousseLignes de feuilles microcellulaires PET/PS/PLA/PCUne âme expansée entre deux peaux compactes, pour des barquettes thermoformées plus légères.
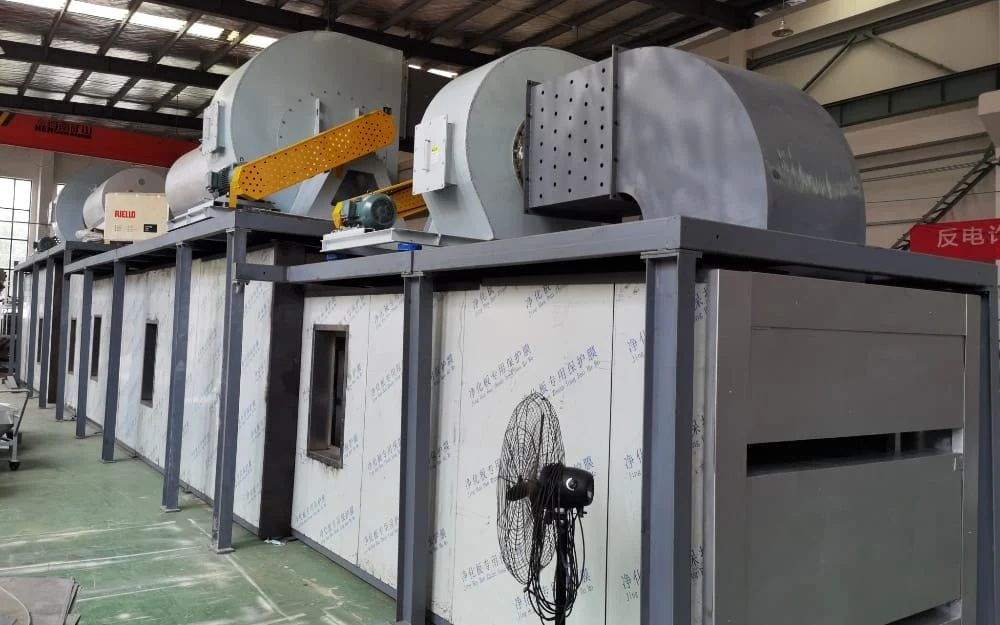 Extrusion de mousseLigne d’extrusion de feuilles de mousse XPEUne feuille mère issue d’une calandre à trois cylindres, expansée dans un four de moussage.
Demander un devis
Indiquez-nous la feuille, la plaque ou le film que vous vendez et la formulation correspondante. Nous vous disons si elle se prête à l’extrusion directe et chiffrons la ligne complète.
- 01Polymère et formulation : charges, fibres ou additifs et leur proportion
- 02Produit : épaisseur, largeur, structure des couches, débit horaire
- 03Type d’extrudeuse, configuration de la ligne et devis

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.