
Extrusão de chapas
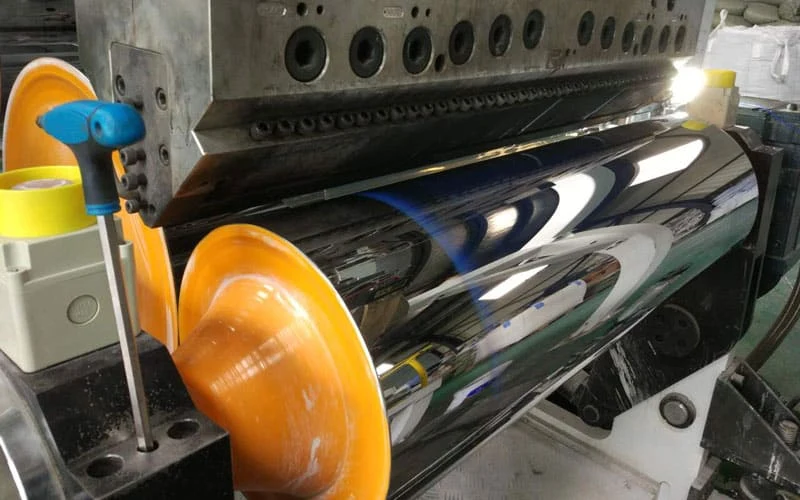
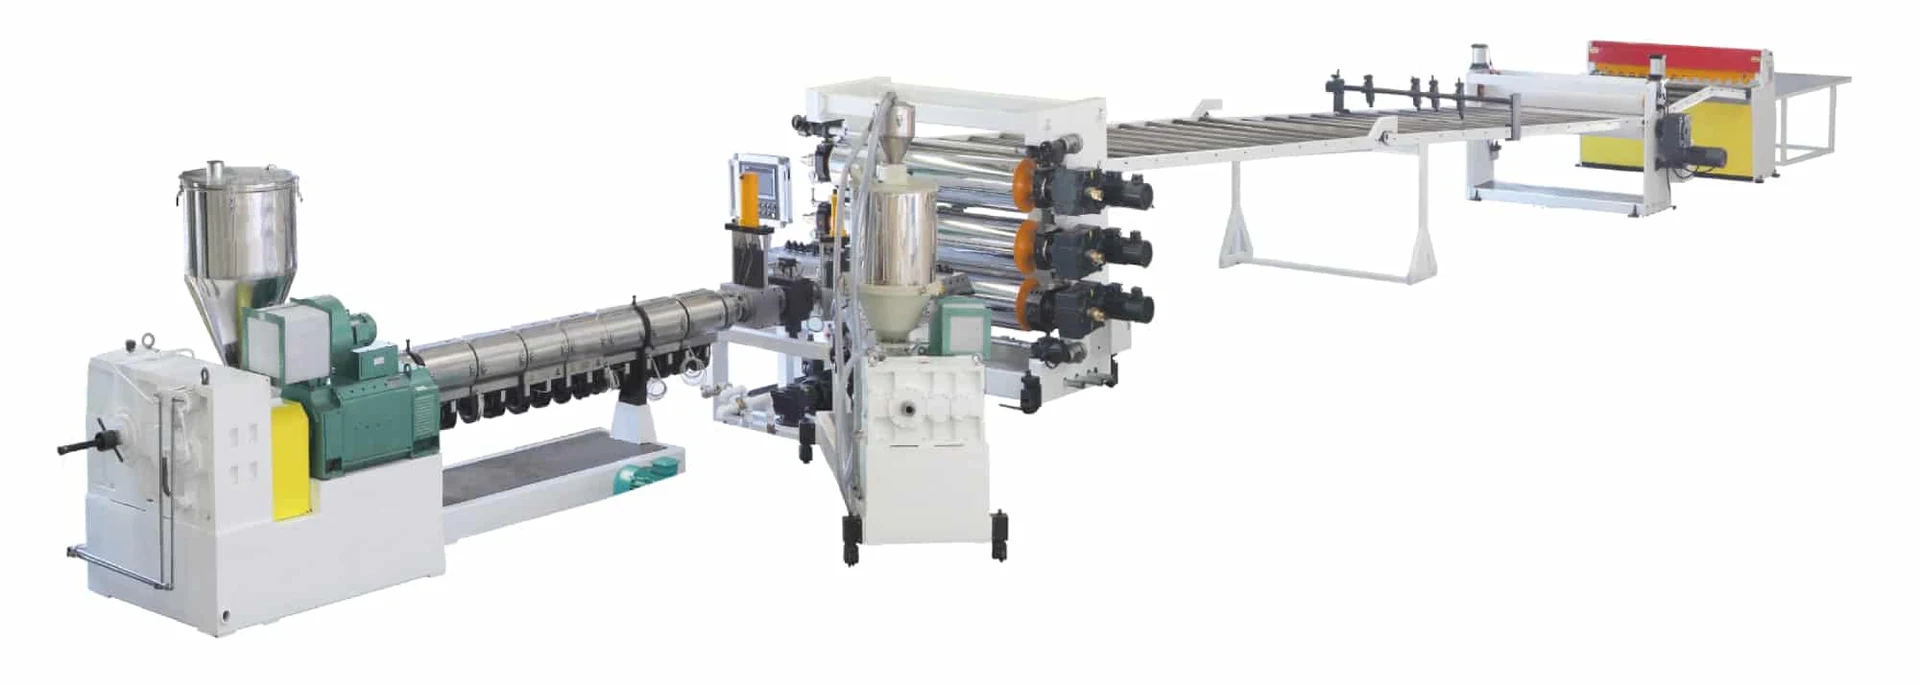
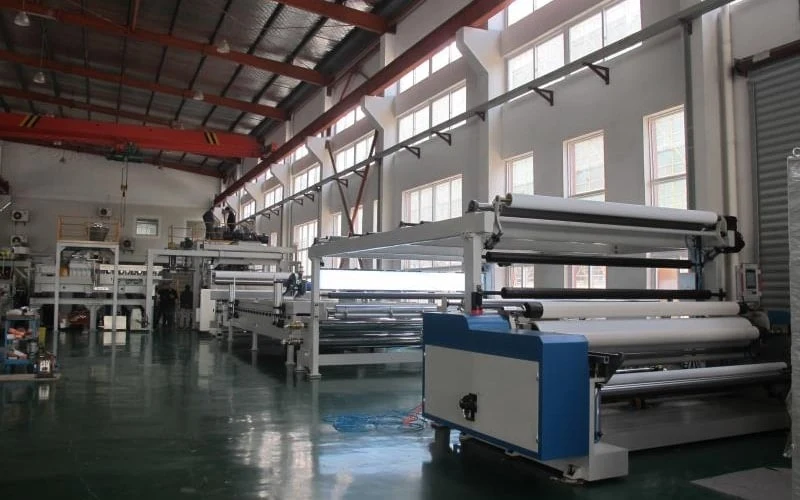
Em chapas e filmes, a USEON é conhecida pela extrusão direta de chapas: polímero, carga e aditivos são alimentados, misturados e desvolatilizados em uma única extrusora de dupla rosca e saem da matriz como chapa acabada, sem granulação nem pré-secagem no meio do caminho. Linhas monorrosca de chapas e placas completam a oferta.
- Chapas para embalagens
- Chapas e placas técnicas
- Filmes
Encontre sua linha pelo que você produz
Nove linhas em três grupos. Cada card indica os polímeros, as dimensões da chapa e a extrusora que move a linha.
Chapas para embalagens
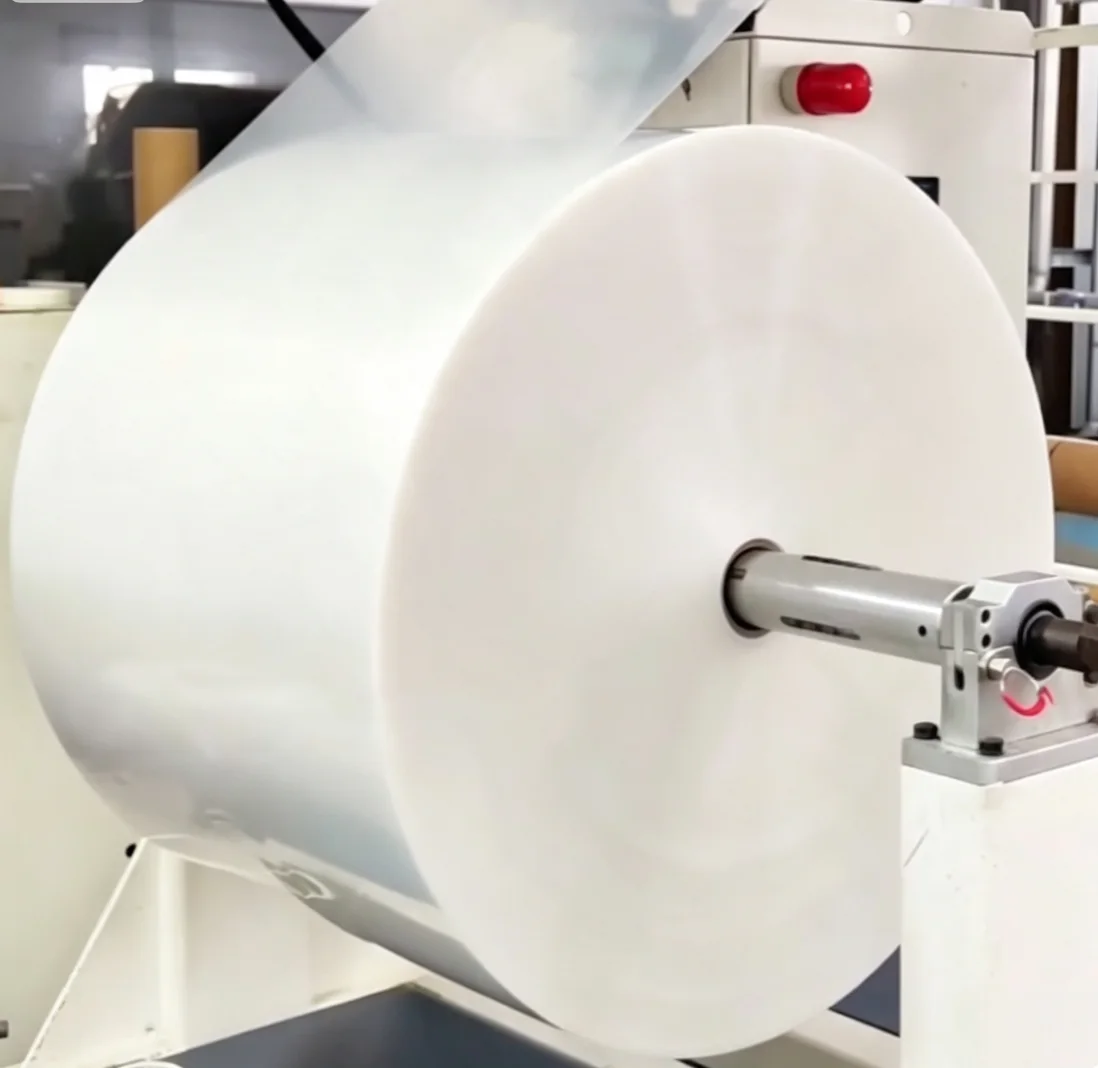
Bobinadas em rolos, para termoformagem
 Chapa de PETAPETRPETCPETPETGEspessura0,15–3 mmProdução500–2.000 kg/hDupla rosca · sem pré-secagem
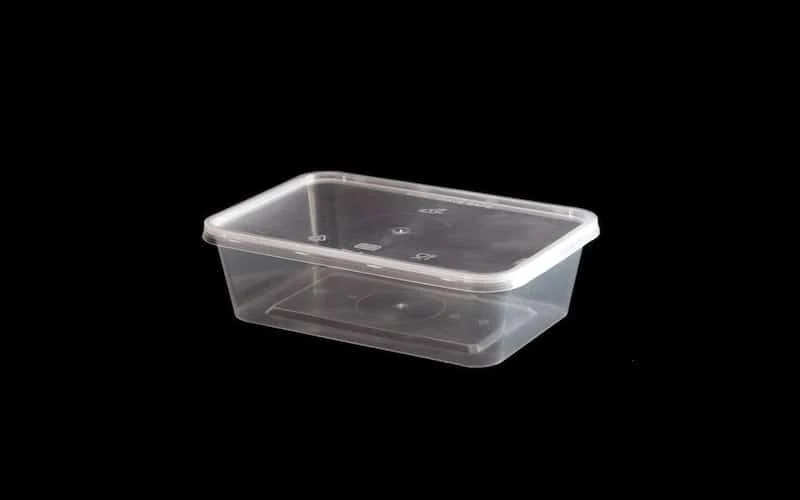
 Chapa de PP / PS / PLA / PBAT / PHAPPPSPSAIPLA · PBAT · PHAEspessura0,15–3 mmProdução350–1.500 kg/hDupla rosca ou monorrosca
 Chapa de barreiraPPPEPSEVAEVOHEspessura0,15–2 mmProdução200–600 kg/hMonorrosca · multicamada
Chapas e placas técnicas
Eletrodomésticos, louças sanitárias, construção civil
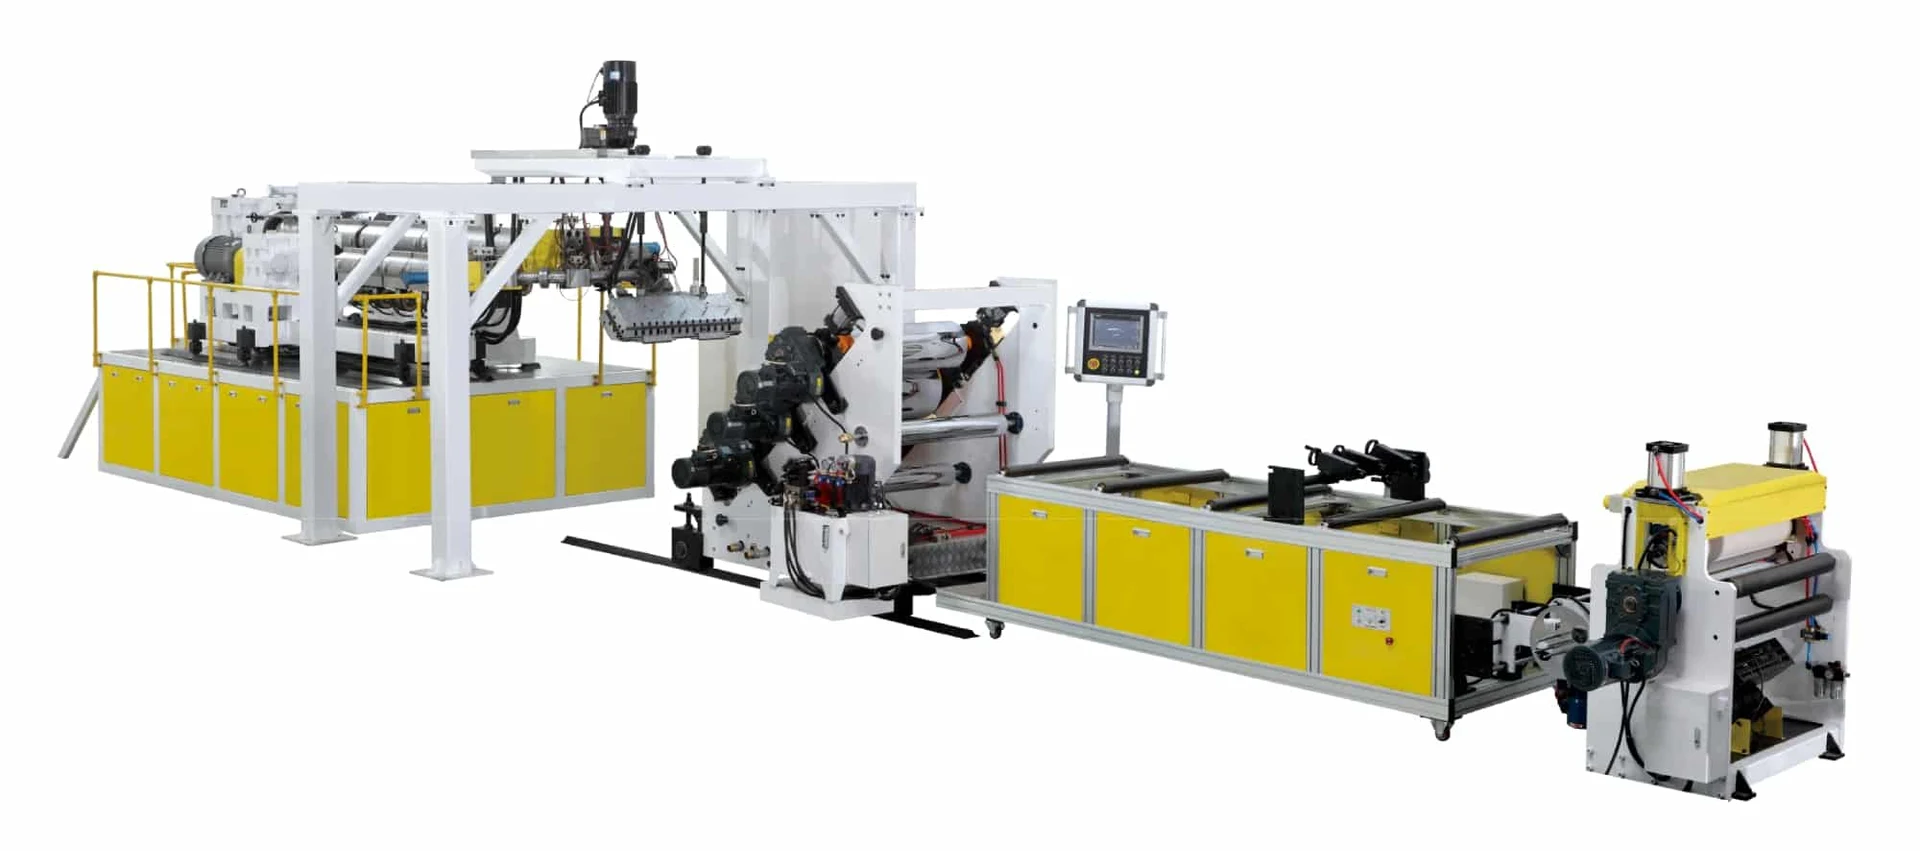 Chapa de ABSABS1 · 2 · 3 · 5 camadasEspessura1–6 mmLargura600–1.200 mmMonorroscaPlaca de ABS / PSAI / PMMAABSPSAIPSPMMAEspessura1–8 mmProdução550–750 kg/hTrês monorroscas · corte e empilhamento
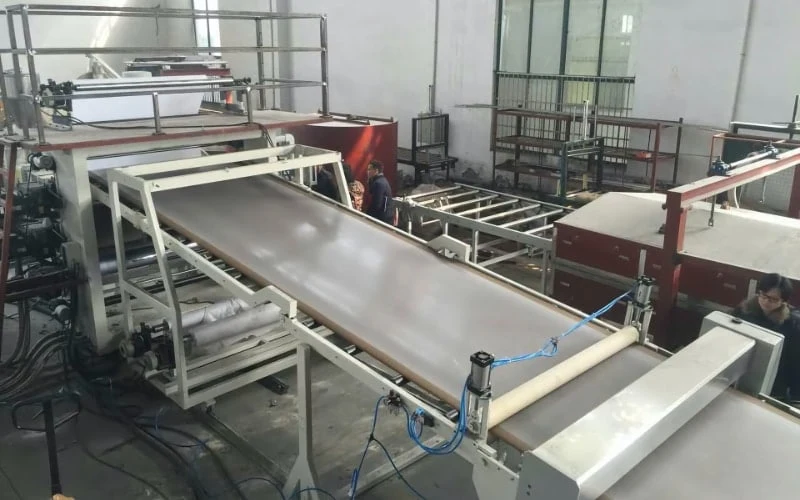 Chapa de WPCPP+ 40% de fibra de madeiraEspessura0,8–1,5 mmProduçãoaté 600 kg/hDupla rosca · compounding em linha
Filme
Vidro laminado, energia solar, embalagens
Filme de PVB / SGPPVBSGPEspessura0,3–1,5 mmLarguraaté 4.000 mmDupla rosca · coextrusão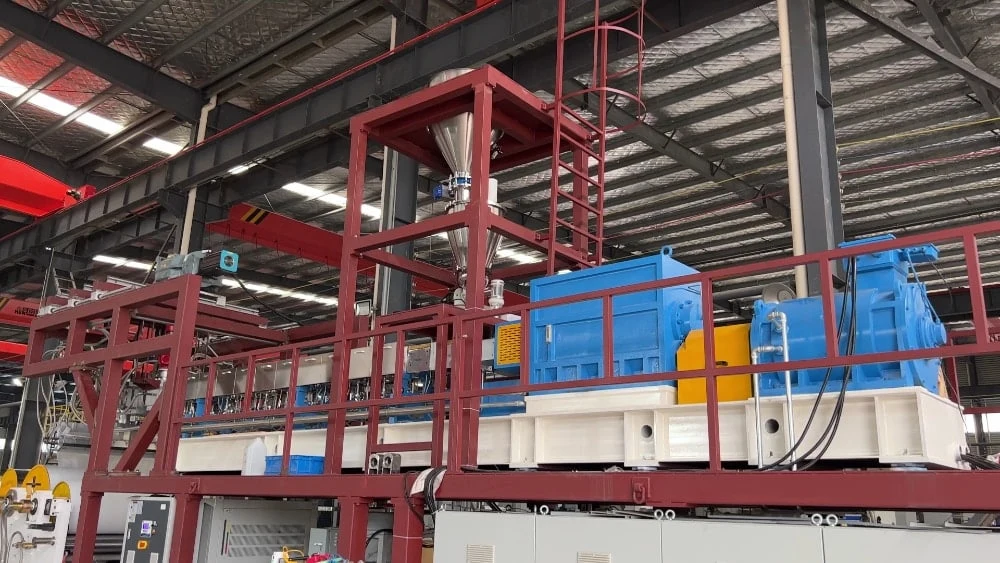 Filme solar de POE / EVAEVAPOENovas energiasEspessura0,3–0,9 mmProdução300–500 kg/hDupla rosca · aditivos líquidos
 Filme BOPETPETA/B/CEspessura12–125 μmProdução5.000 kg/hDupla rosca · a extrusora da linha de filme
Dupla rosca: extrusão direta, o compounding da formulação é feito na própria linhaMonorrosca: resina ou pré-mistura, extrudada como estáAs duas versões disponíveis
As linhas lado a lado
A espessura distingue as linhas: de filme biorientado de 12 μm a placas de 8 mm.
Chapas para embalagensChapas e placas técnicasFilmes
Escala logarítmica. Faixas conforme indicado na página de cada linha.
| Linha | Polímeros | Largura da chapa | Capacidade | Extrusora | Sai da linha como |
|---|---|---|---|---|---|
| Chapas para embalagens | |||||
| Chapa de PET | PET, APET, RPET, CPET, PETG | 600–3.000 mm | 500–2.000 kg/h | Dupla rosca SAT | Rolos |
| Chapa de PP / PS / PLA / PBAT / PHA | PP, PS, PSAI, PLA, PBAT, PHA | 600–3.000 mm | 350–1.500 kg/h | Dupla rosca SAT ou monorrosca TDD | Rolos |
| Chapa de barreira | PP, PE, PS, EVA, EVOH | 600–900 mm | 200–600 kg/h | Monorrosca | Rolos |
| Chapas e placas técnicas | |||||
| Chapa de ABS | ABS | 600–1.200 mm | — | Monorrosca | Rolos |
| Placa de ABS / PSAI / PMMA | ABS, PS, PSAI, PMMA | 1.200–2.100 mm | 550–750 kg/h | Três monorroscas | Placas cortadas no comprimento e empilhadas |
| Chapa de WPC | PP com 40% de fibra de madeira | 1.400–1.600 mm | até 600 kg/h | Dupla rosca SAT | Chapas empilhadas |
| Filme | |||||
| Filme de PVB / SGP | PVB, SGP | até 4.000 mm | 300–600 kg/h | Dupla rosca SAT | Rolos |
| Filme solar de POE / EVANovas energias | EVA, POE | 1.250 / 2.500 mm | 300–500 kg/h | Dupla rosca | Rolos |
| Filme BOPET | PET | 7.500 mm | 5.000 kg/h | Dupla rosca SAT | Massa fundida para a linha de estiramento |
Por que extrusão direta
O jeito tradicional de produzir chapa ou filme depende da formulação. Em dois dos três tipos de formulação, é preciso uma etapa antes da extrusora de chapas.
| Formulação | Processo tradicional | Extrusão direta |
|---|---|---|
| Formulação simplesComo PE com uma pequena quantidade de masterbatch ou aditivos | Pré-mistura de todos os componentesExtrusora monorroscaChapa ou filmeUma etapa | Dosagem gravimétricaExtrusora de dupla roscaChapa ou filmeUma etapa. Menos energia, melhor dispersão e menos refugo na troca de cor do que na monorrosca. |
| Formulação complexaComo PP com 40% de carga ou de fibra de madeira | Compounding em extrusora de dupla roscaGranulaçãoPré-misturaExtrusora monorroscaChapa ou filmeDuas etapas | Alimentação divididaExtrusora de dupla roscaChapa ou filmeUma etapa. O polímero é fundido uma única vez; a receita é alterada nos alimentadores. |
| Material sensível à umidadeComo PET ou PA | Pré-secagem, 3–5 horasExtrusora monorroscaChapa ou filmeDuas etapas | Material não secadoExtrusora de dupla rosca com vácuoChapa ou filmeUma etapa. Sem cristalizador e sem secador. |
Quanto custa o processo tradicional
Mais energia
Na pré-secagem, no processo em duas etapas ou na própria extrusora monorrosca.
Mais mão de obra
E mais espaço fabril e investimento.
Pior dispersão
De aditivos e de polímeros com MFI diferentes.
Superaquecimento e cisalhamento
Da fibra de madeira natural.
Cisalhamento excessivo da fibra de vidro
No processo D-LFT.
Degradação do polímero
No processo em duas etapas.
Dupla rosca versus monorrosca, em números
Até 30%
De economia de energia. Valor informado para a linha de chapas de PEAD e a linha de filme BOPP, em comparação com a extrusão monorrosca.
5.500 kg/h
Com o mesmo motor de 1.200 kW. Filme BOPP: uma extrusora monorrosca chega no máximo a 4.200 kg/h.
Uma em vez de duas
Uma extrusora de dupla rosca substitui as duas extrusoras monorrosca que a linha BOPP tradicional liga em série.
3–5 horas
De pré-secagem que deixam de ser necessárias. PET e PA são extrudados sem secagem.
Menor percentual de aditivos
Uma dispersão melhor permite usar um percentual menor de aditivos.
Menos refugo na troca de cor
Graças ao efeito autolimpante da dupla rosca.
Menos degradação do polímero
Menor tempo de residência na extrusora.
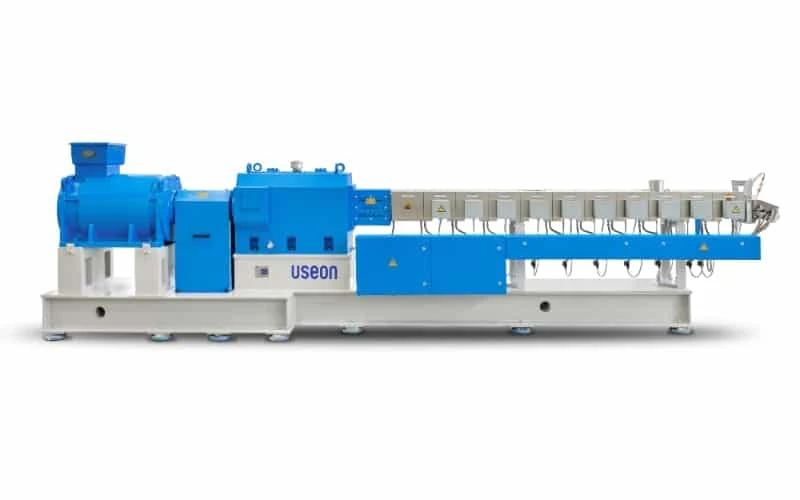
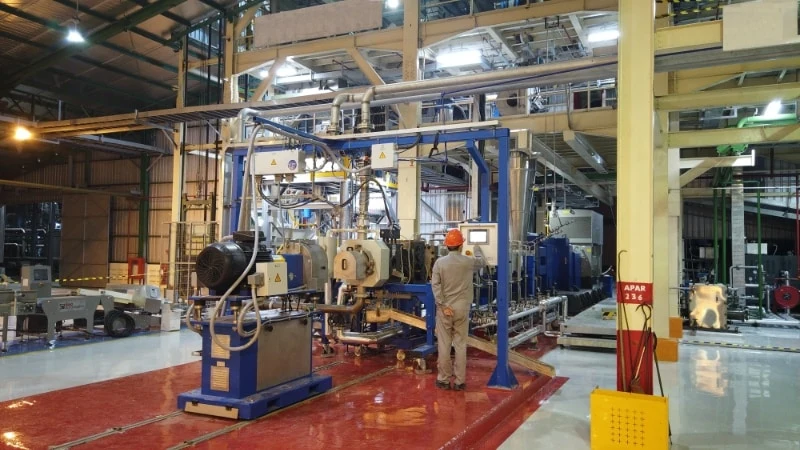
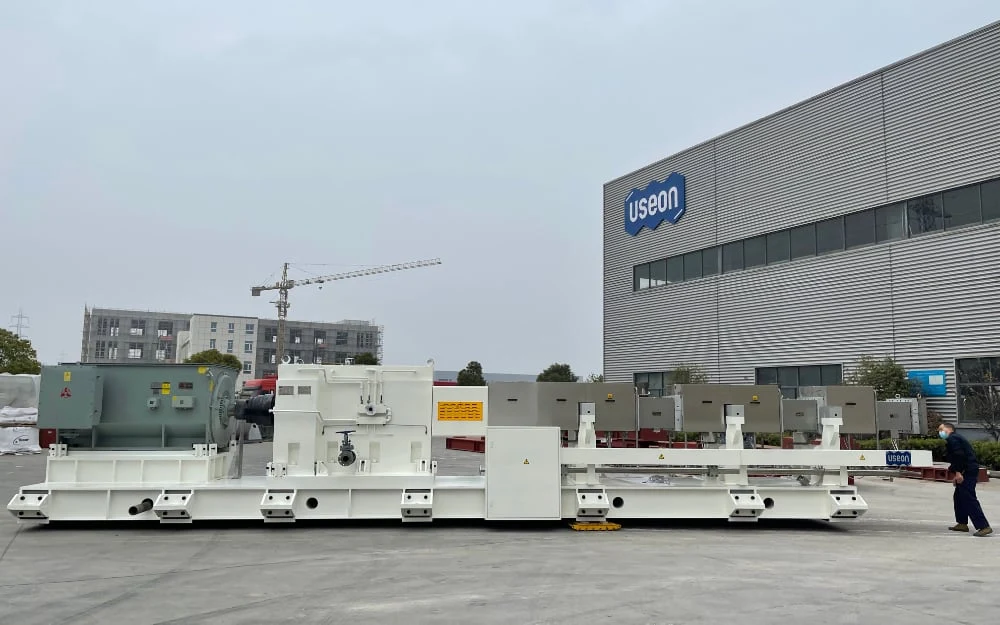
Seis formulações que já processamos
Cada uma é uma linha de extrusão direta entregue: a formulação, a chapa que ela produz e o que a linha precisou resolver.
Mais linhas de chapas e filmes entregues
Cada uma das seis formulações acima leva ao seu projeto. Aqui estão outras quatro linhas de extrusão direta que entregamos.
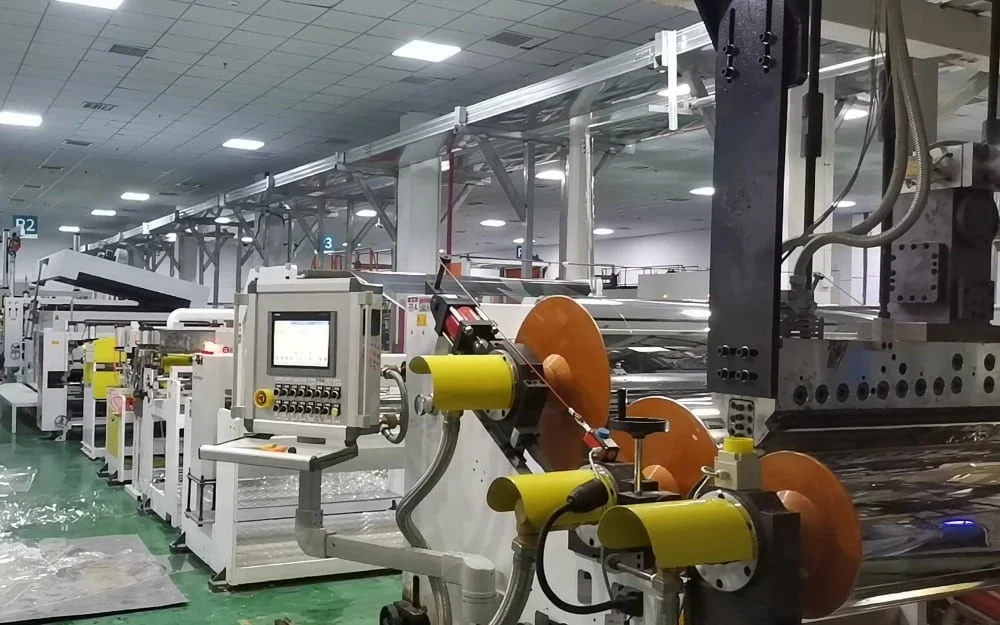 Chapa de PET · China
Linha de produção de chapas de PET de 800–1.200 kg/h em Jiangsu
SAT95 + SAT65800–1.200 kg/h
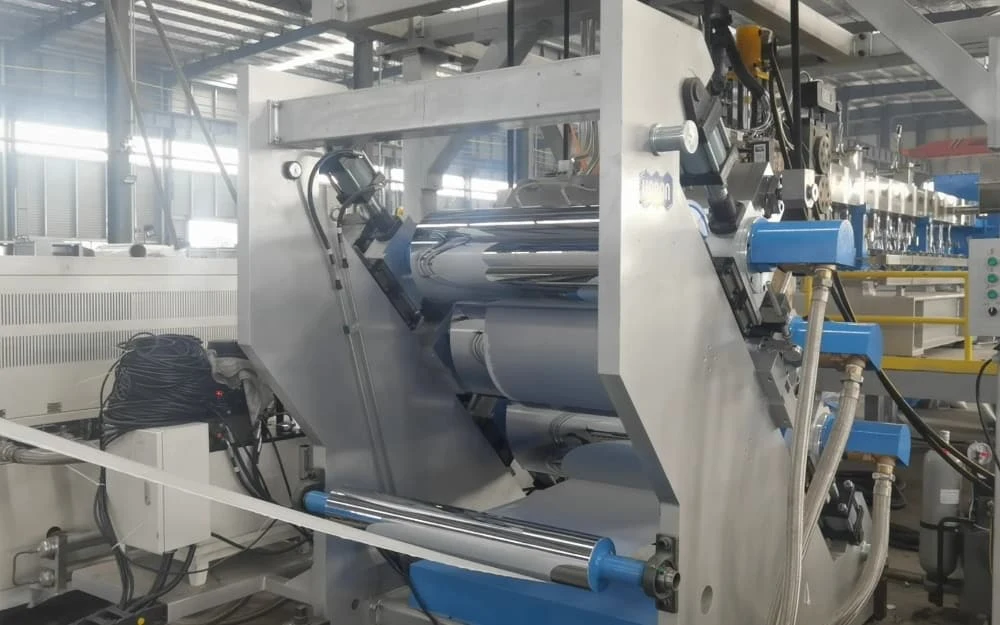 Chapa de PP · China
Linha de extrusão direta de chapas de PP de 400–500 kg/h
SAT75 · PP + 40% de CaCO₃400–500 kg/h
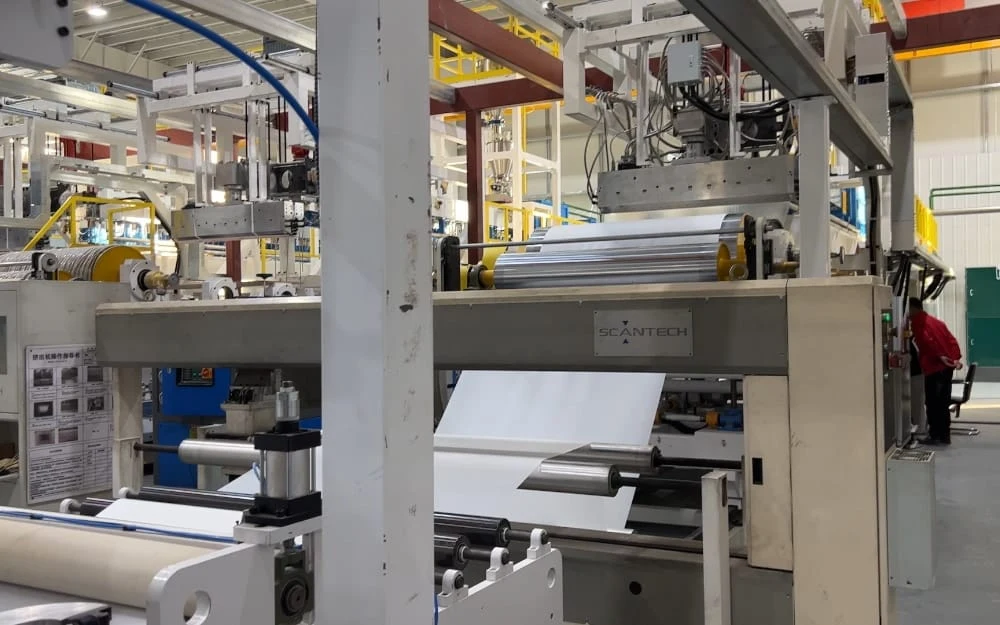 Filme de POE · China
Linha de extrusão de filme encapsulante de POE para painéis solares de 400 kg/h
Extrusora de dupla rosca400 kg/h
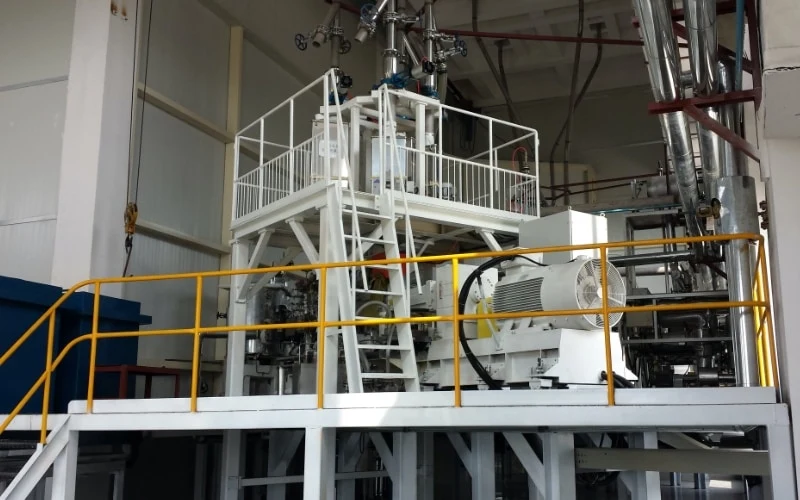 Filme BOPET
Linha de extrusão de filme BOPET de 3.000 kg/h
—3.000 kg/h
Quando a chapa é expandida
Solicitar orçamento
Conte-nos qual chapa, placa ou filme você vende e a formulação por trás dele. Dizemos se ele pode ser produzido por extrusão direta e fazemos o orçamento da linha completa.
- 01Polímero e formulação: cargas, fibras ou aditivos e seus percentuais
- 02Produto: espessura, largura, estrutura de camadas, produção por hora
- 03Tipo de extrusora, configuração da linha e orçamento

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.