
Fabricación y calidad
Los elementos de husillo y las secciones del cilindro determinan cómo funciona una extrusora. Los mecanizamos y medimos en nuestro propio taller de Jurong, Jiangsu, y después montamos y alineamos la extrusora en nuestra propia planta.
- Planta de fabricación en Jurong
- 46 000+m²
- Diámetro de husillo en extrusoras monohusillo, hasta
- Ø500mm
- Diseño y producción de extrusoras de plástico
- ISO 9001
Material y tratamiento térmico
La vida útil de un elemento empieza por el acero. Elegimos el grado según el material que usted va a procesar y especificamos el tratamiento térmico que fija su dureza.
Siguiente · Mecanizado- Barra forjadaAdquirida a acerías reconocidas y forjada en la propia acería
- Corte a medidaAserrado y electroerosión por hilo en nuestro taller
- DesbasteTorneado y fresado cerca de la forma final
- TempleTemple a alta temperatura para el acero rápido 6542
- Revenido × 3Tres ciclos a alta temperatura eliminan las tensiones internas
El tratamiento térmico lo realiza un socio especializado según nuestras especificaciones.
| Grado de acero | Tipo | Uso típico |
|---|---|---|
| W6Mo5Cr4V2 (6542) | Acero rápido | Alta dureza y resistencia al desgaste para el procesamiento de plásticos en general |
| Cr12MoV | Acero aleado para herramientas | Elementos resistentes al desgaste para el procesamiento de plásticos en general |
| WR5 · WR14 | Acero rápido pulvimetalúrgico | Estructura homogénea, mayor resistencia al desgaste y tenacidad para las aplicaciones más exigentes |
Mecanizado
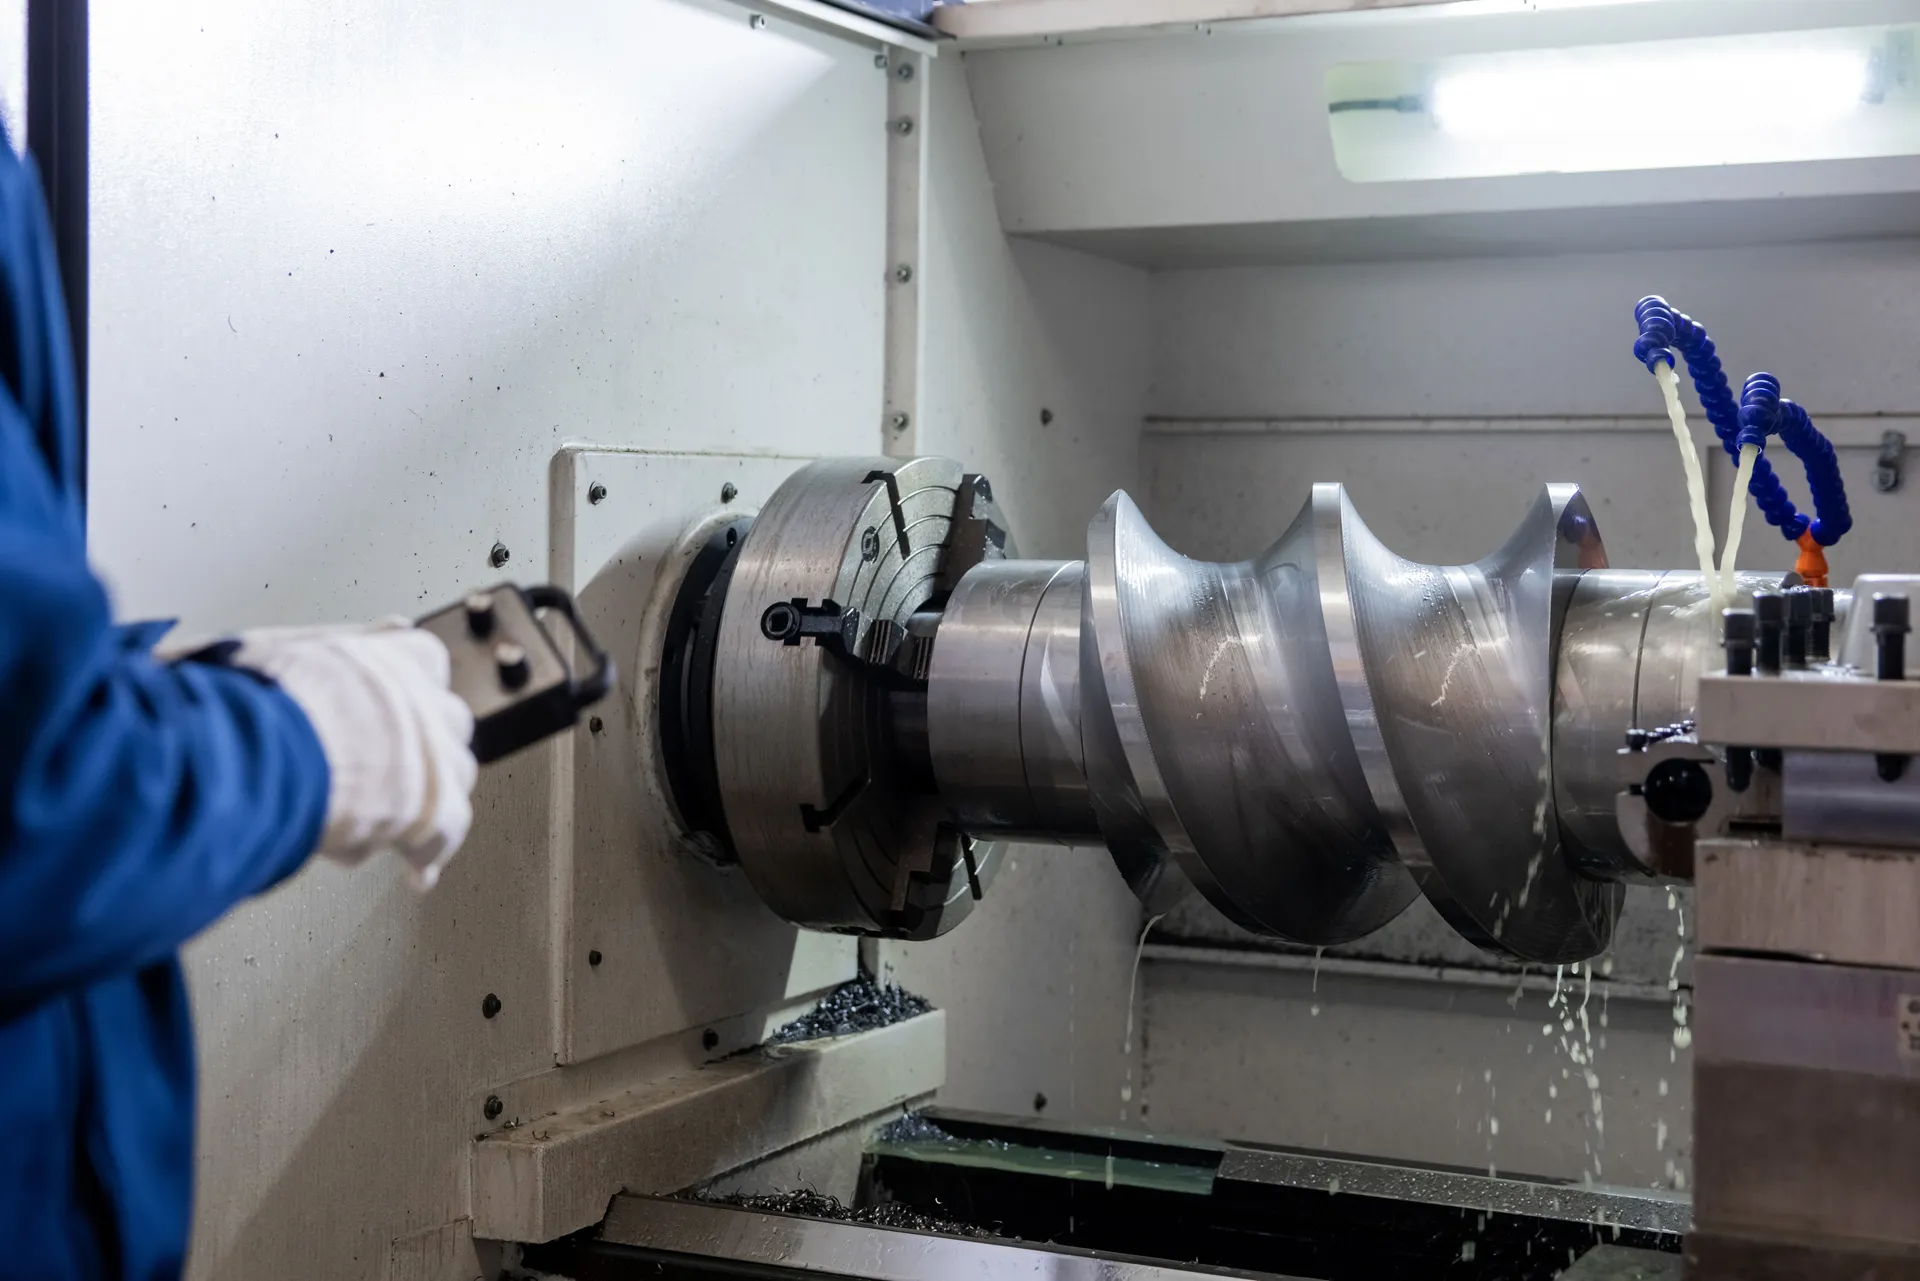
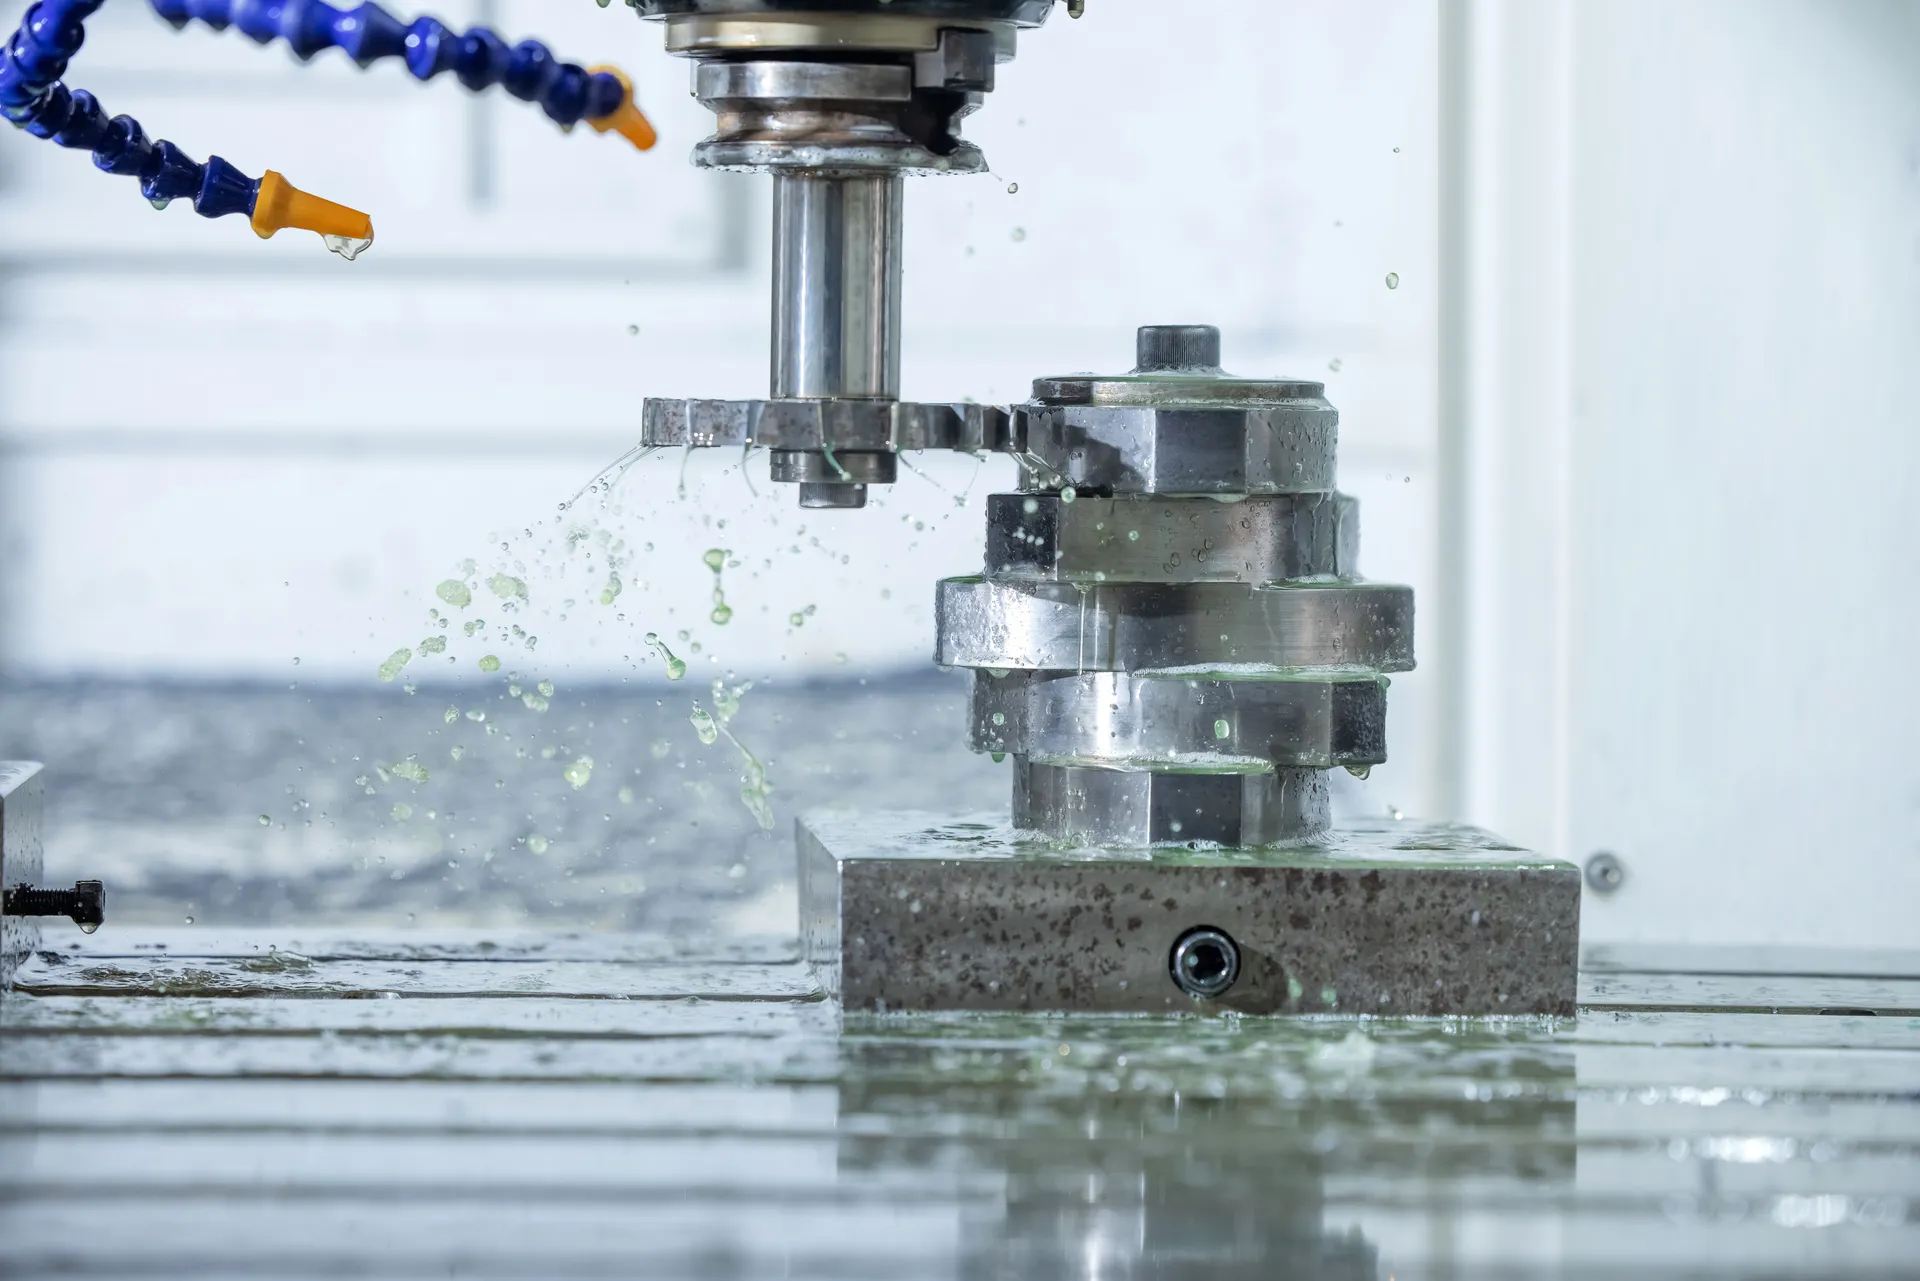
Los elementos de husillo, los bloques de amasado y las secciones del cilindro se tornean, fresan y mandrinan en nuestros propios tornos y centros de mecanizado.
Siguiente · Rectificado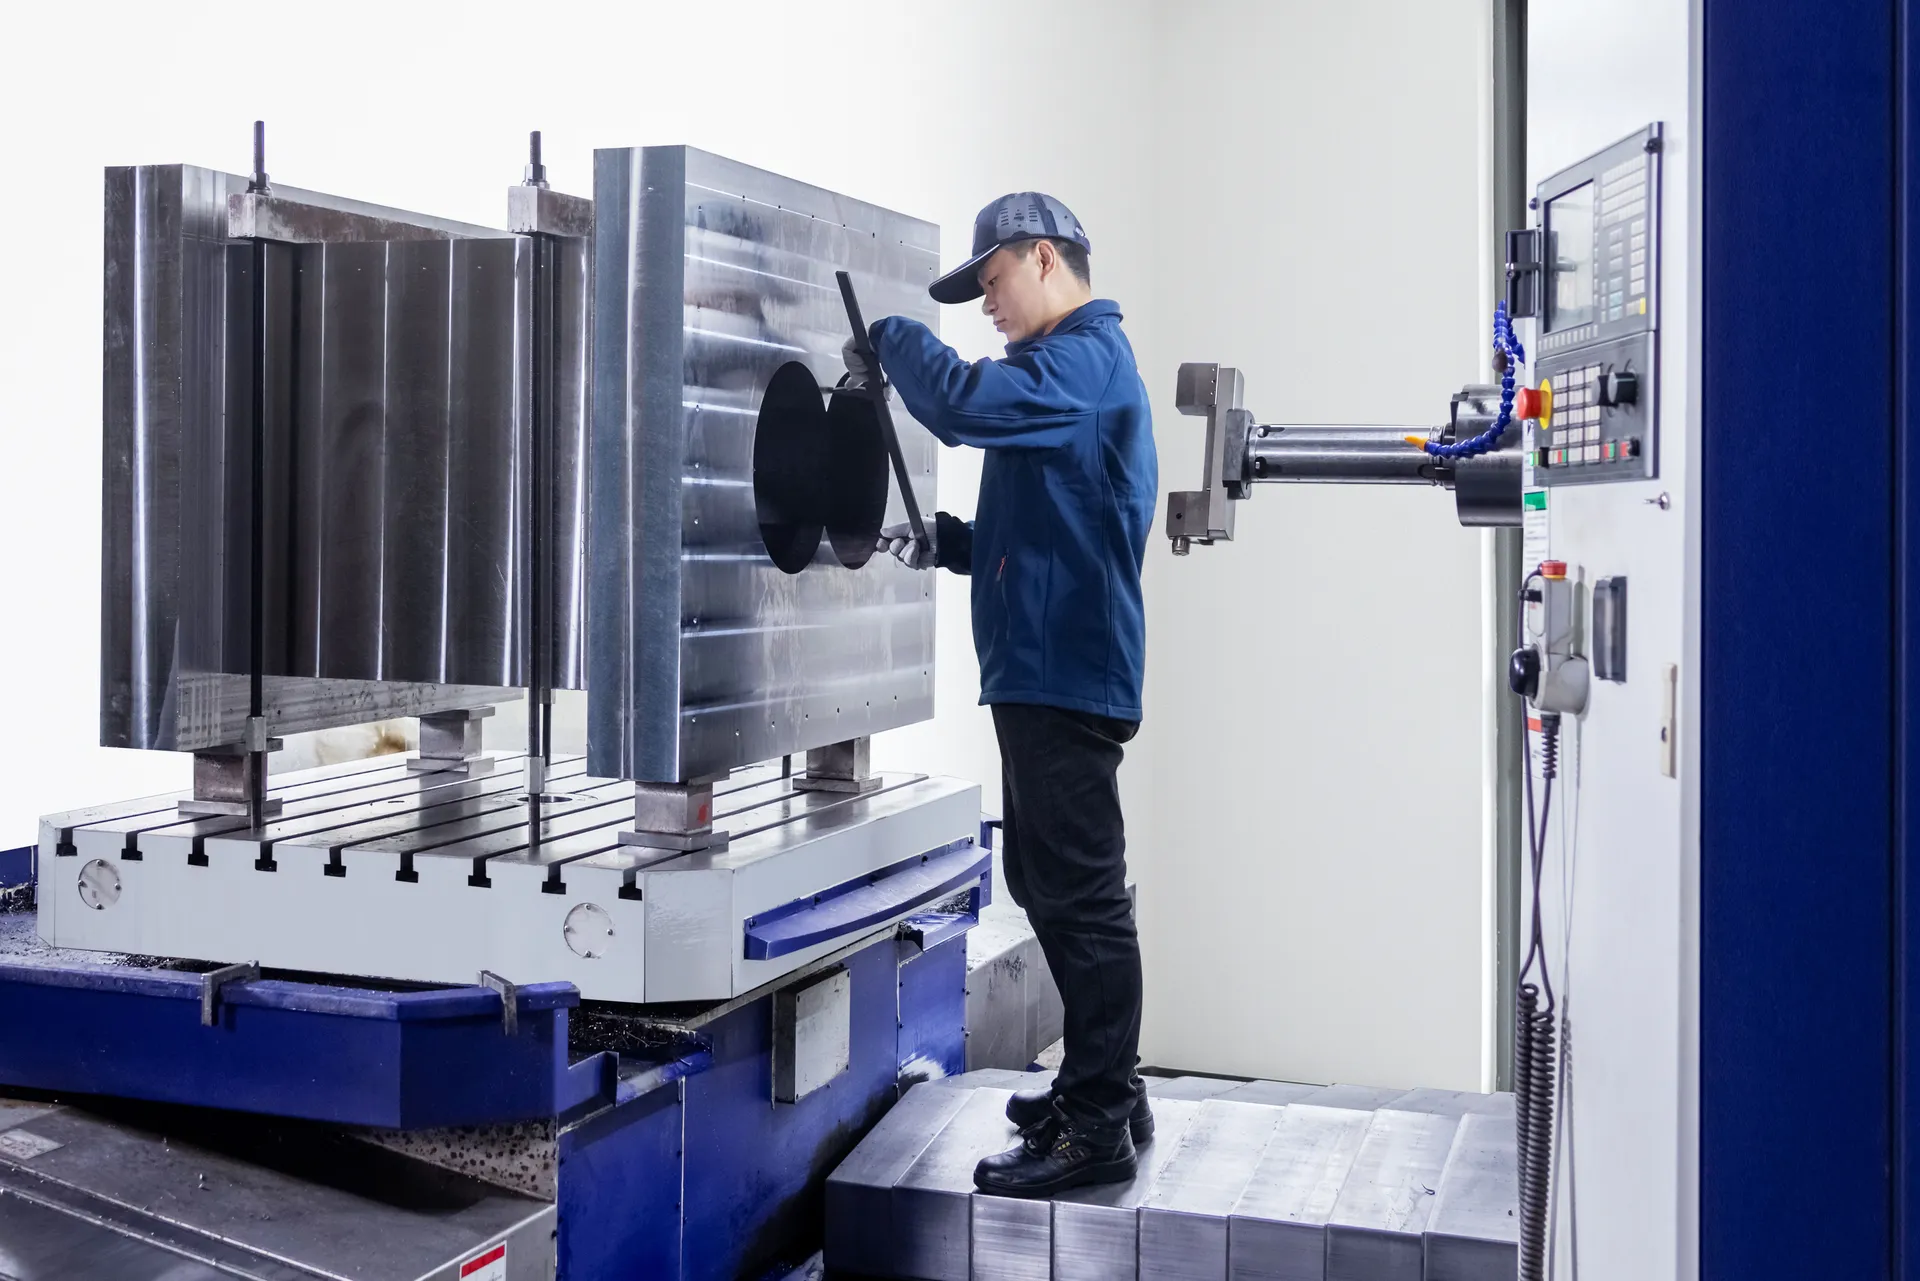
SAT360: la mayor extrusora que hemos fabricado
- 400 000t/año
- Capacidad anual
Rectificado
Tras el tratamiento térmico, los filetes y las caras de contacto se rectifican a su medida final, de modo que los husillos de ambos ejes se limpian mutuamente con una holgura estrecha y uniforme.
Siguiente · Inspección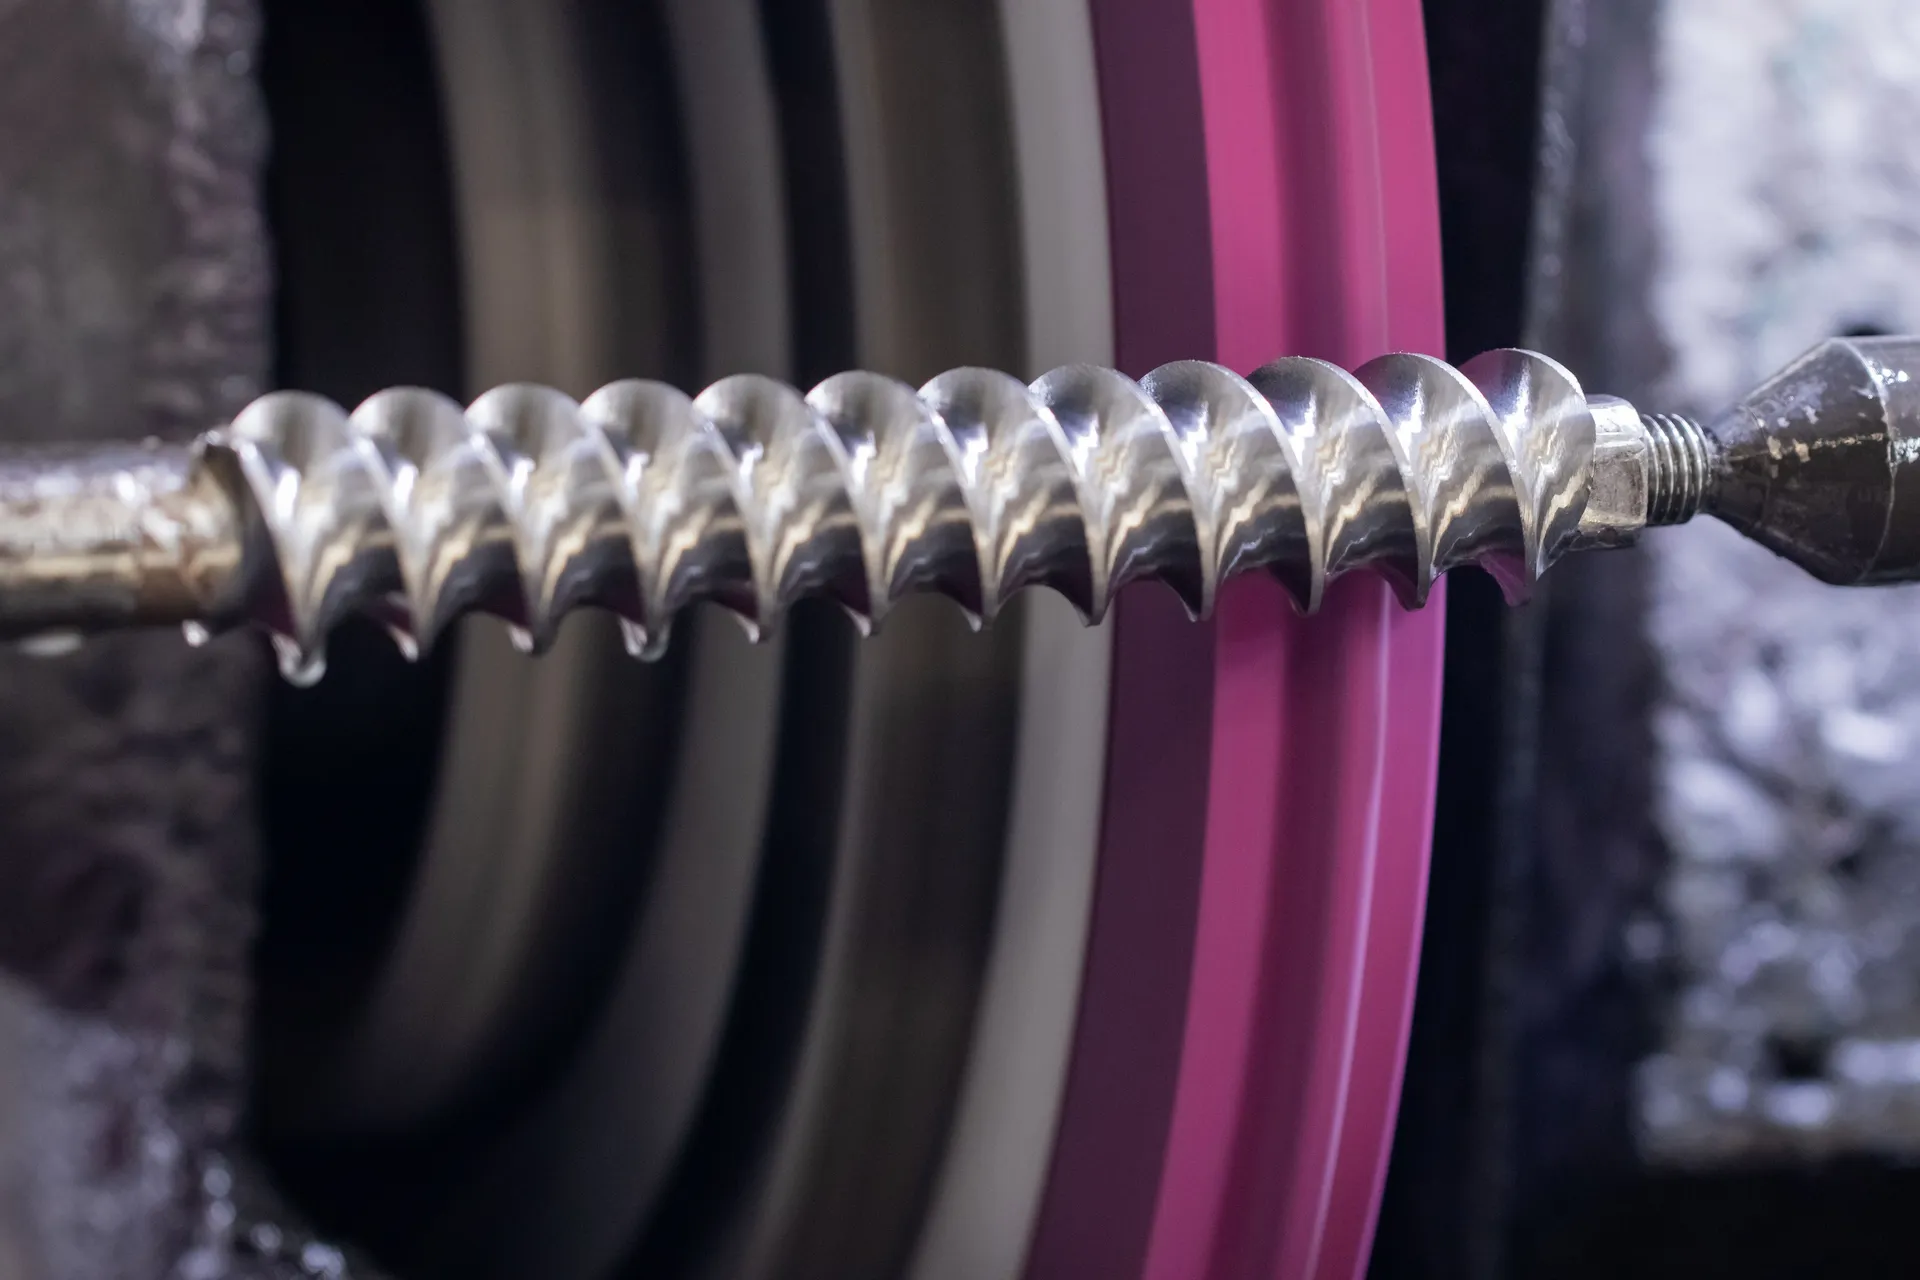
- Perfil finalFiletes y caras de contacto acabados después del temple
- Holgura uniformeLos elementos de ambos ejes se limpian mutuamente
- Superficie lisaMenos material adherido al husillo
Inspección
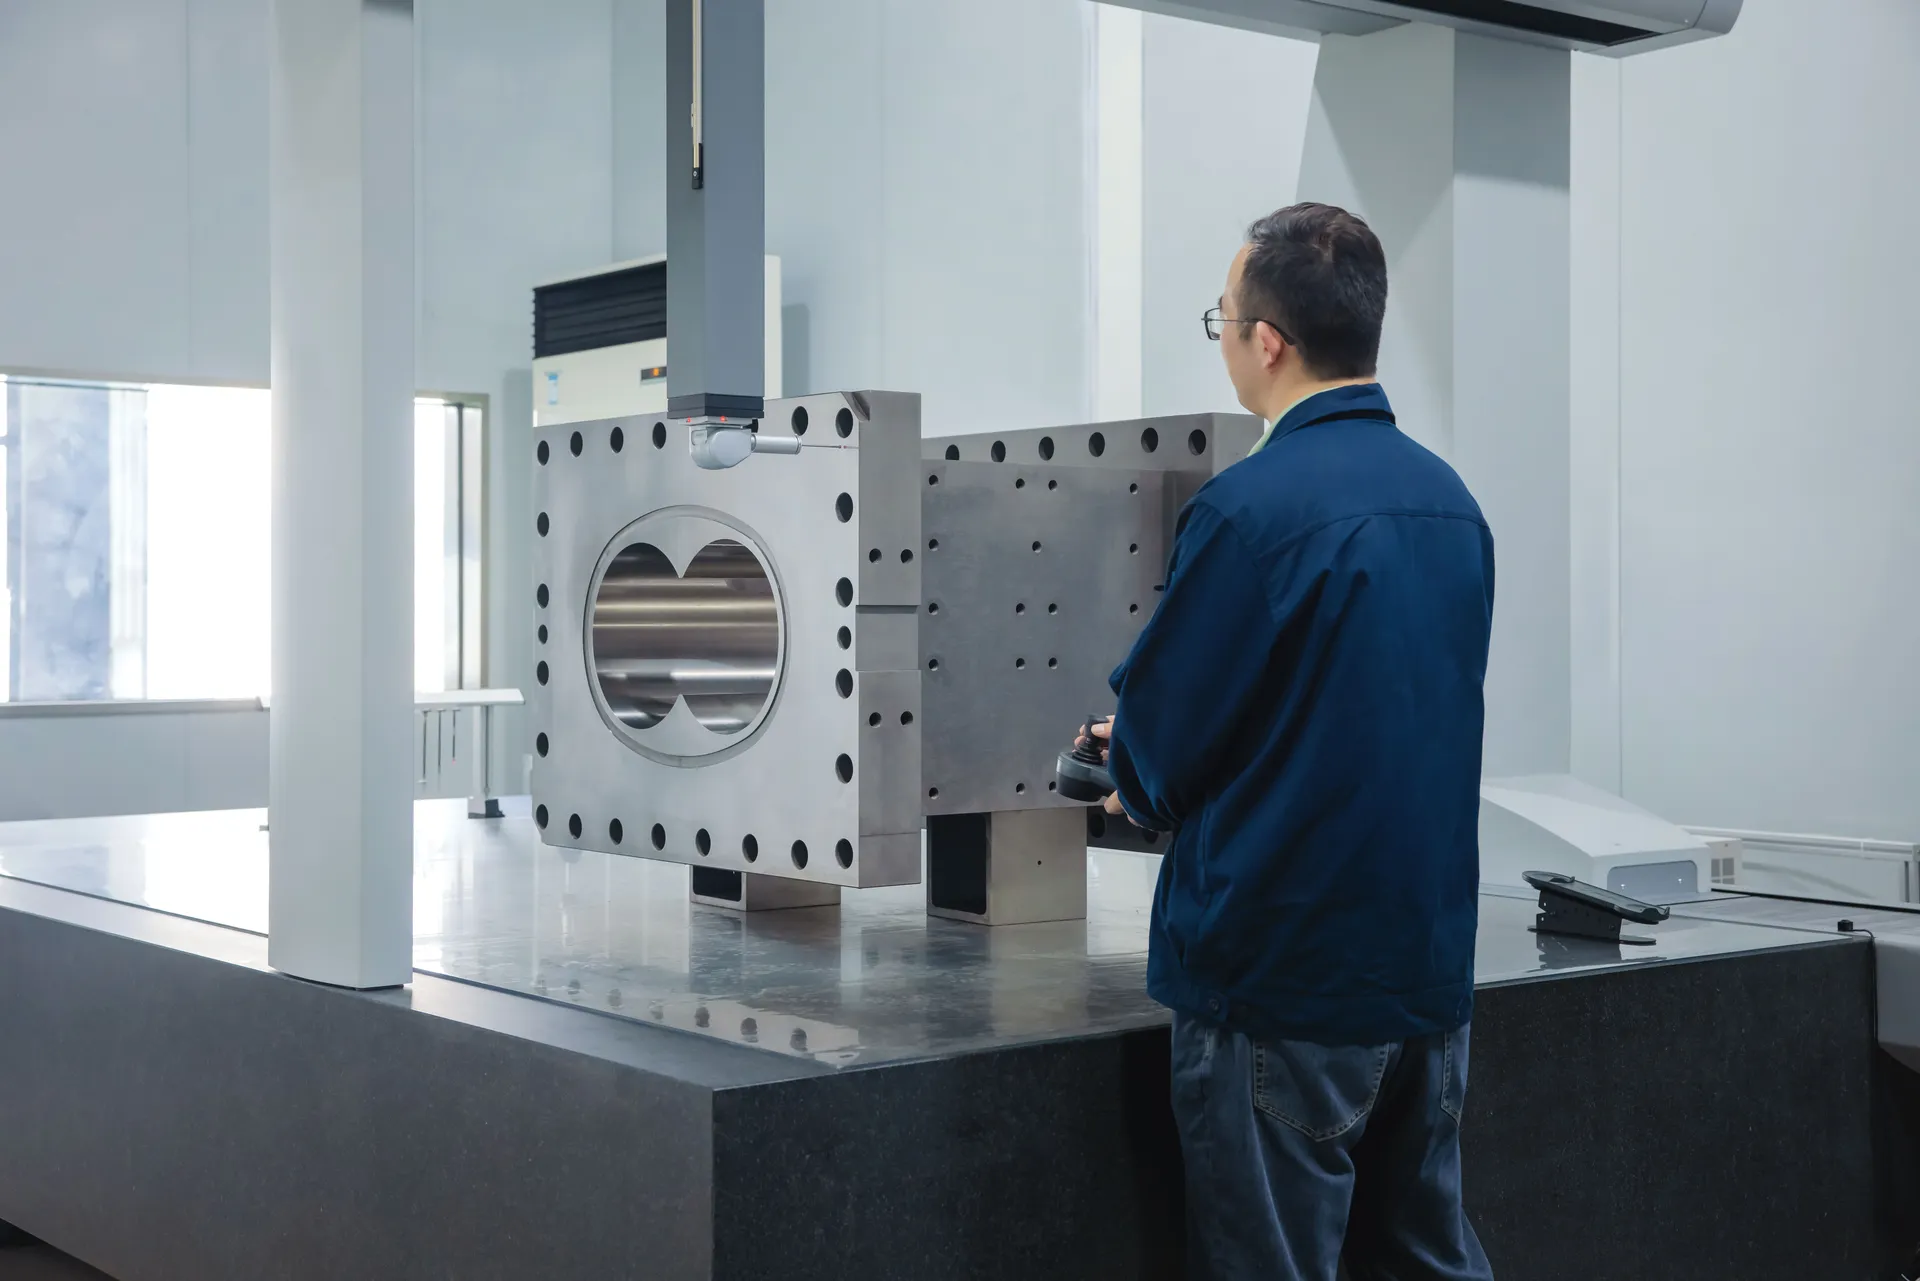
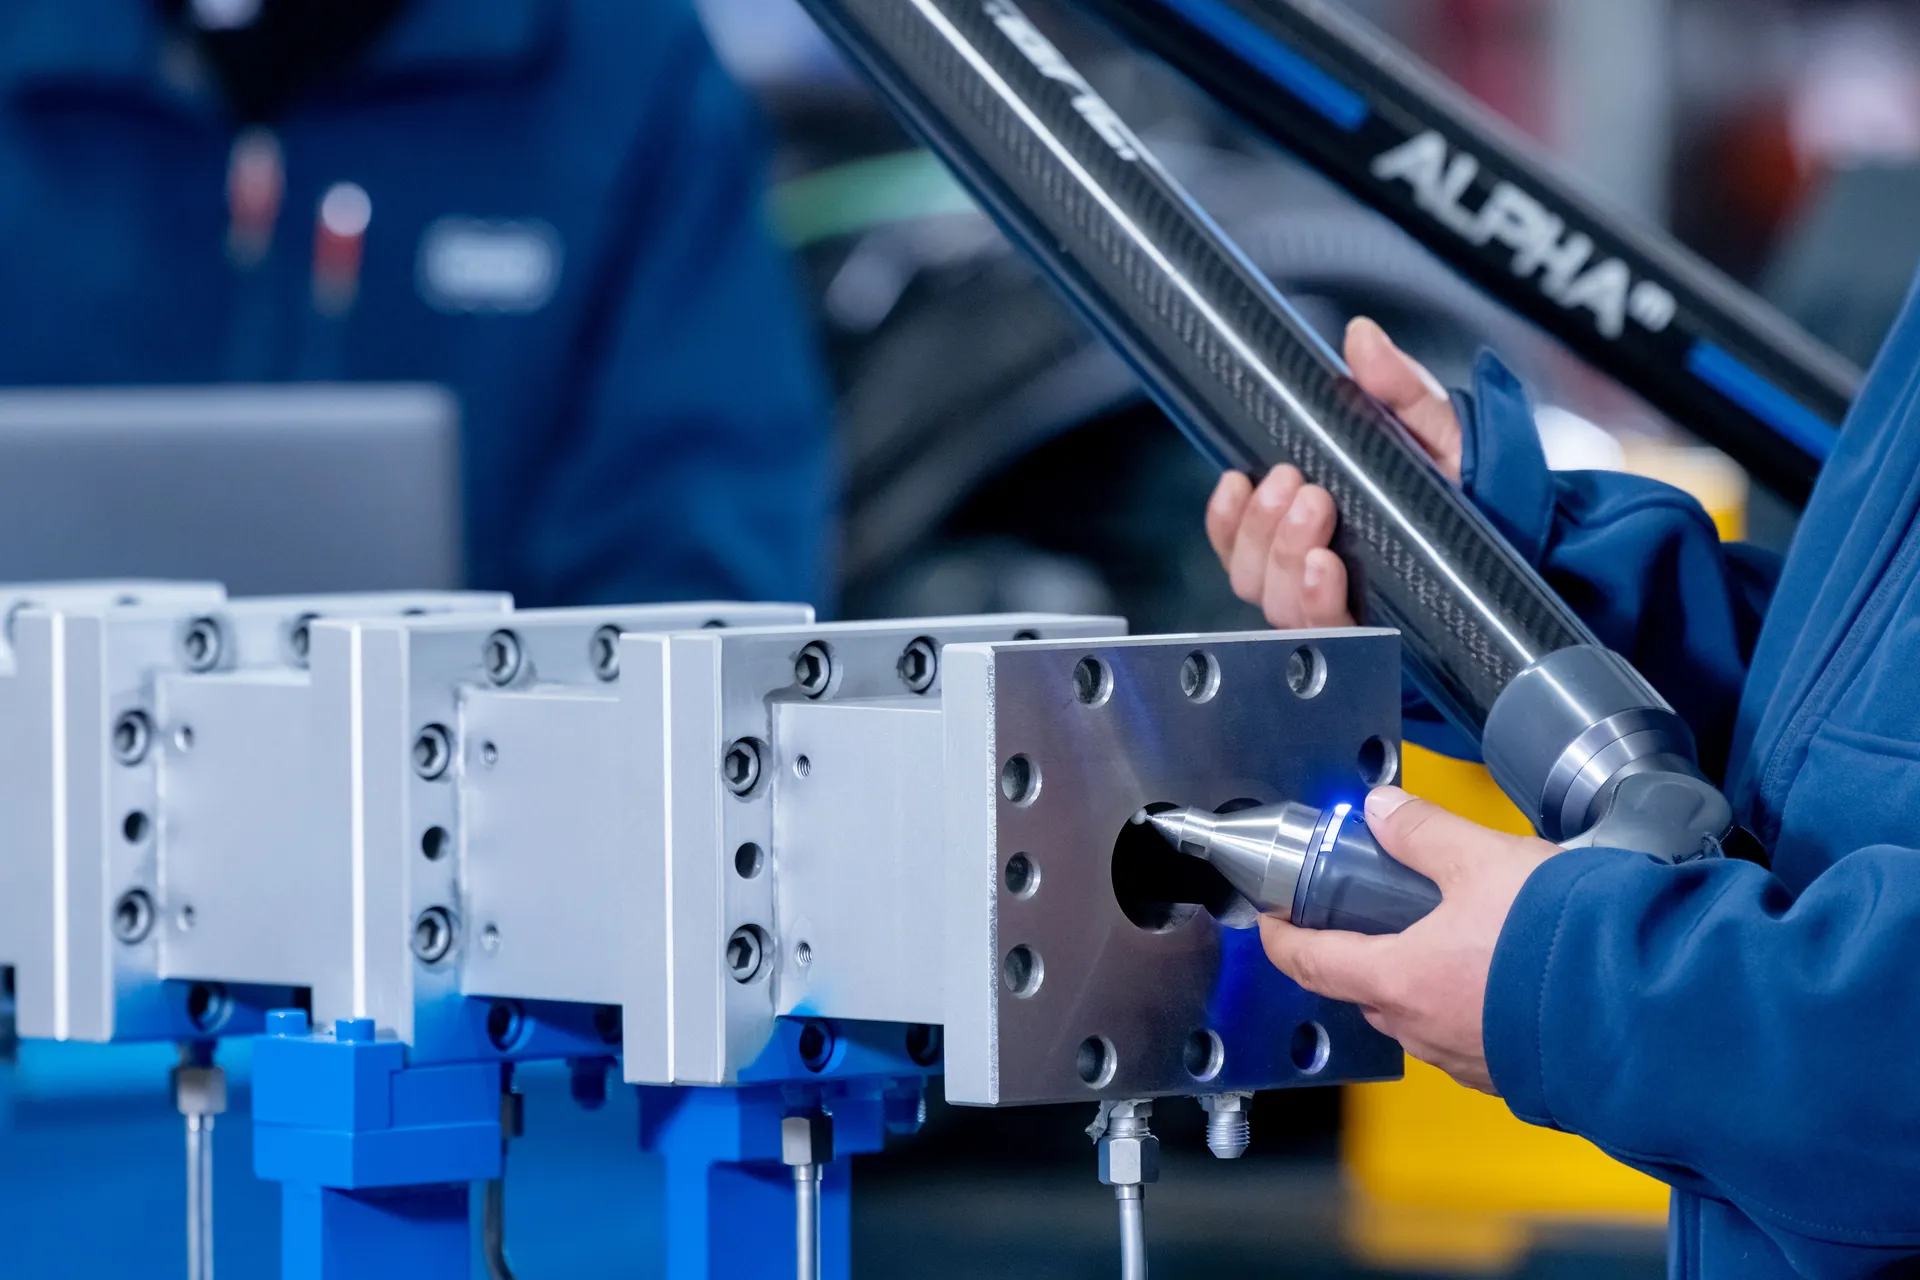
Las piezas compradas se verifican según los planos antes de entrar en almacén. Los cilindros, elementos de husillo, ejes y carcasas de cajas de engranajes se vuelven a medir en nuestra propia sala de metrología, a cargo de un departamento de calidad independiente.
Siguiente · Inspección final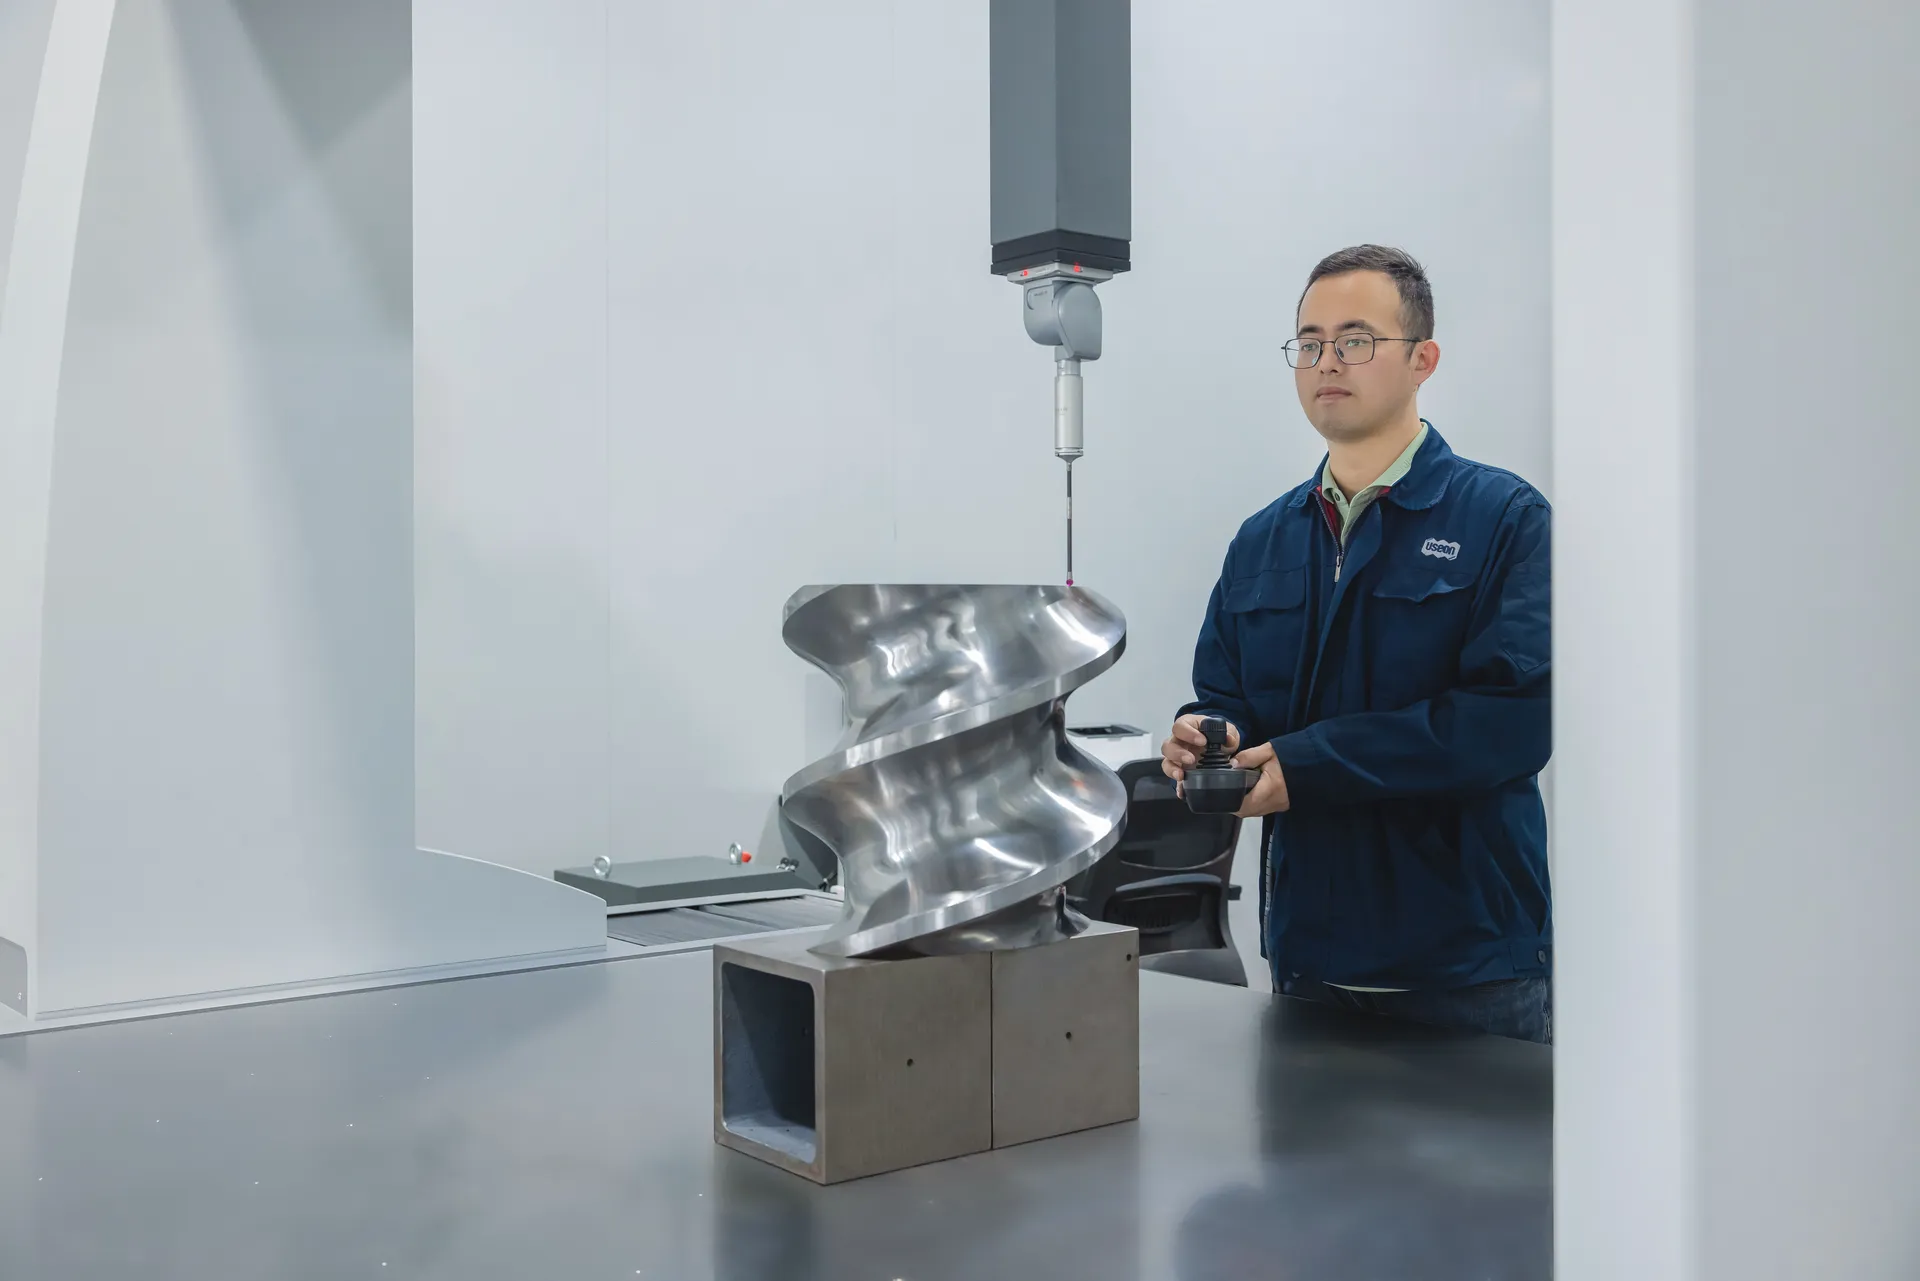
| Control | Método | Alcance |
|---|---|---|
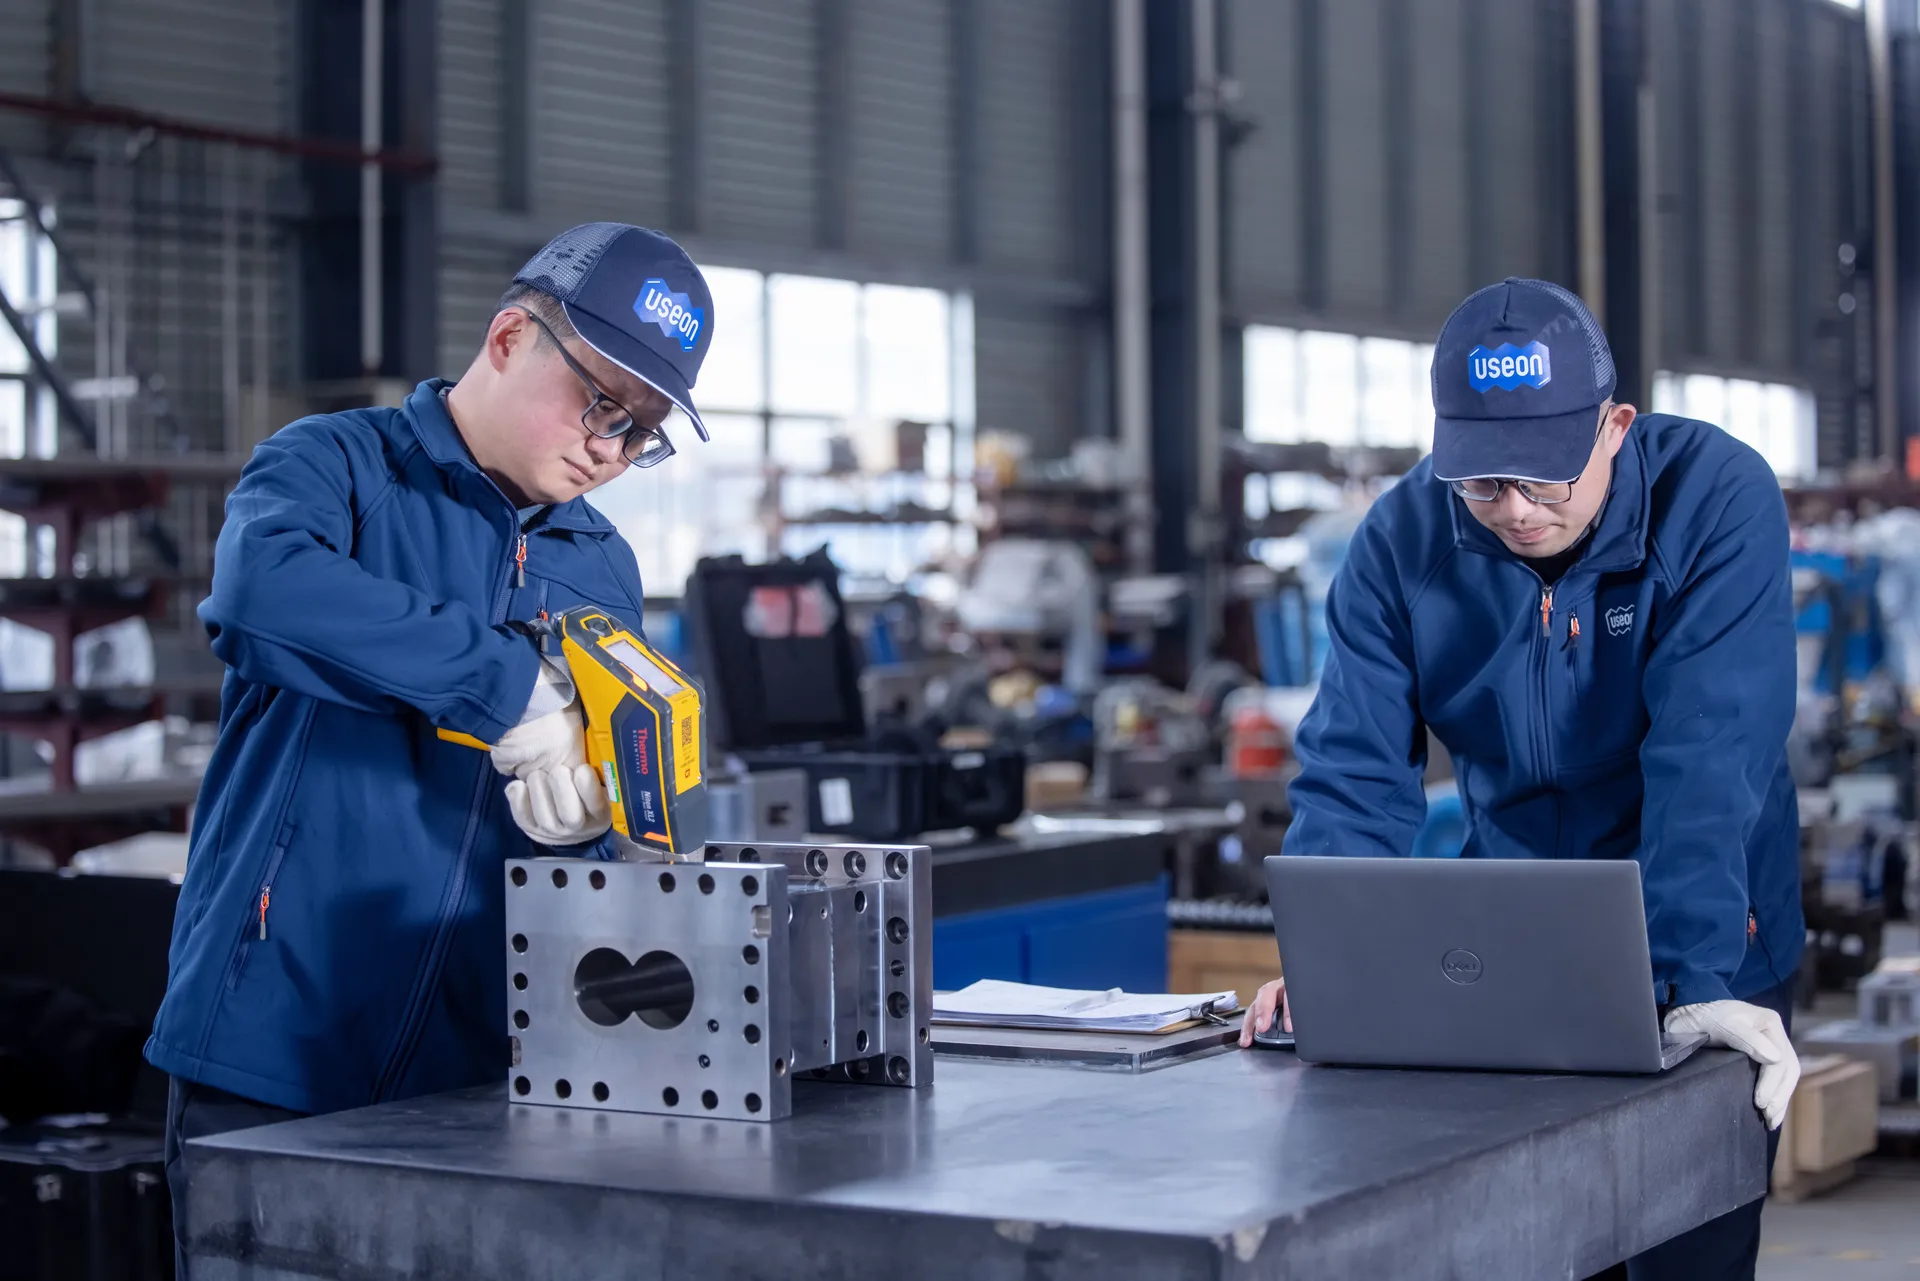
| Material | Analizador de metales XRF portátil; informes de material y de tratamiento térmico del proveedor | Grado del metal de las piezas compradas críticas |
| Dimensiones | MMC tipo puente, micrómetros, alesómetros, calibres para estrías y dientes | Cilindros (todos, a partir del modelo 95), elementos de husillo, ejes, carcasas de cajas de engranajes |
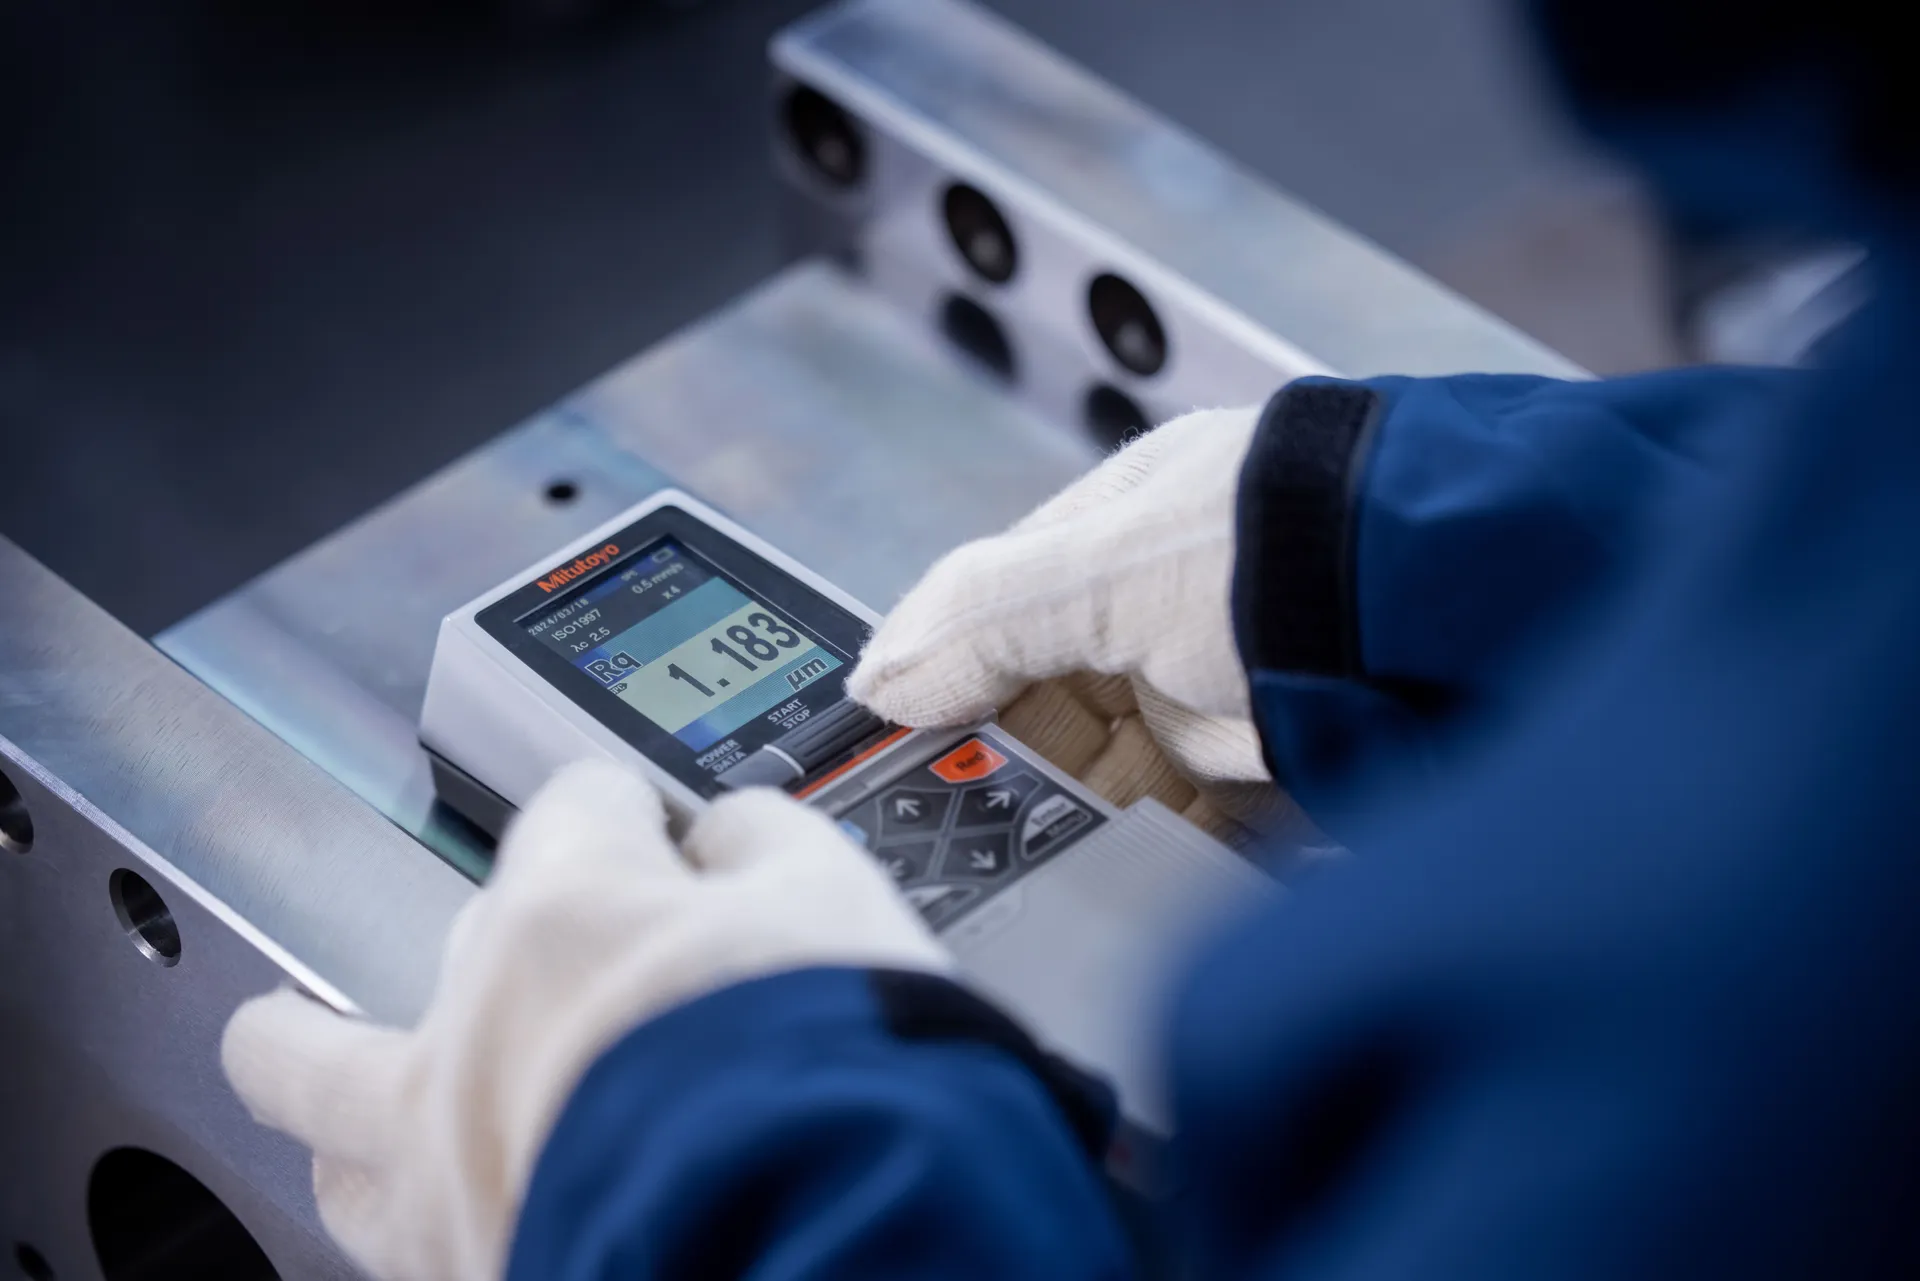
| Superficie | Inspección visual, rugosímetro | Rugosidad; grietas e inclusiones |
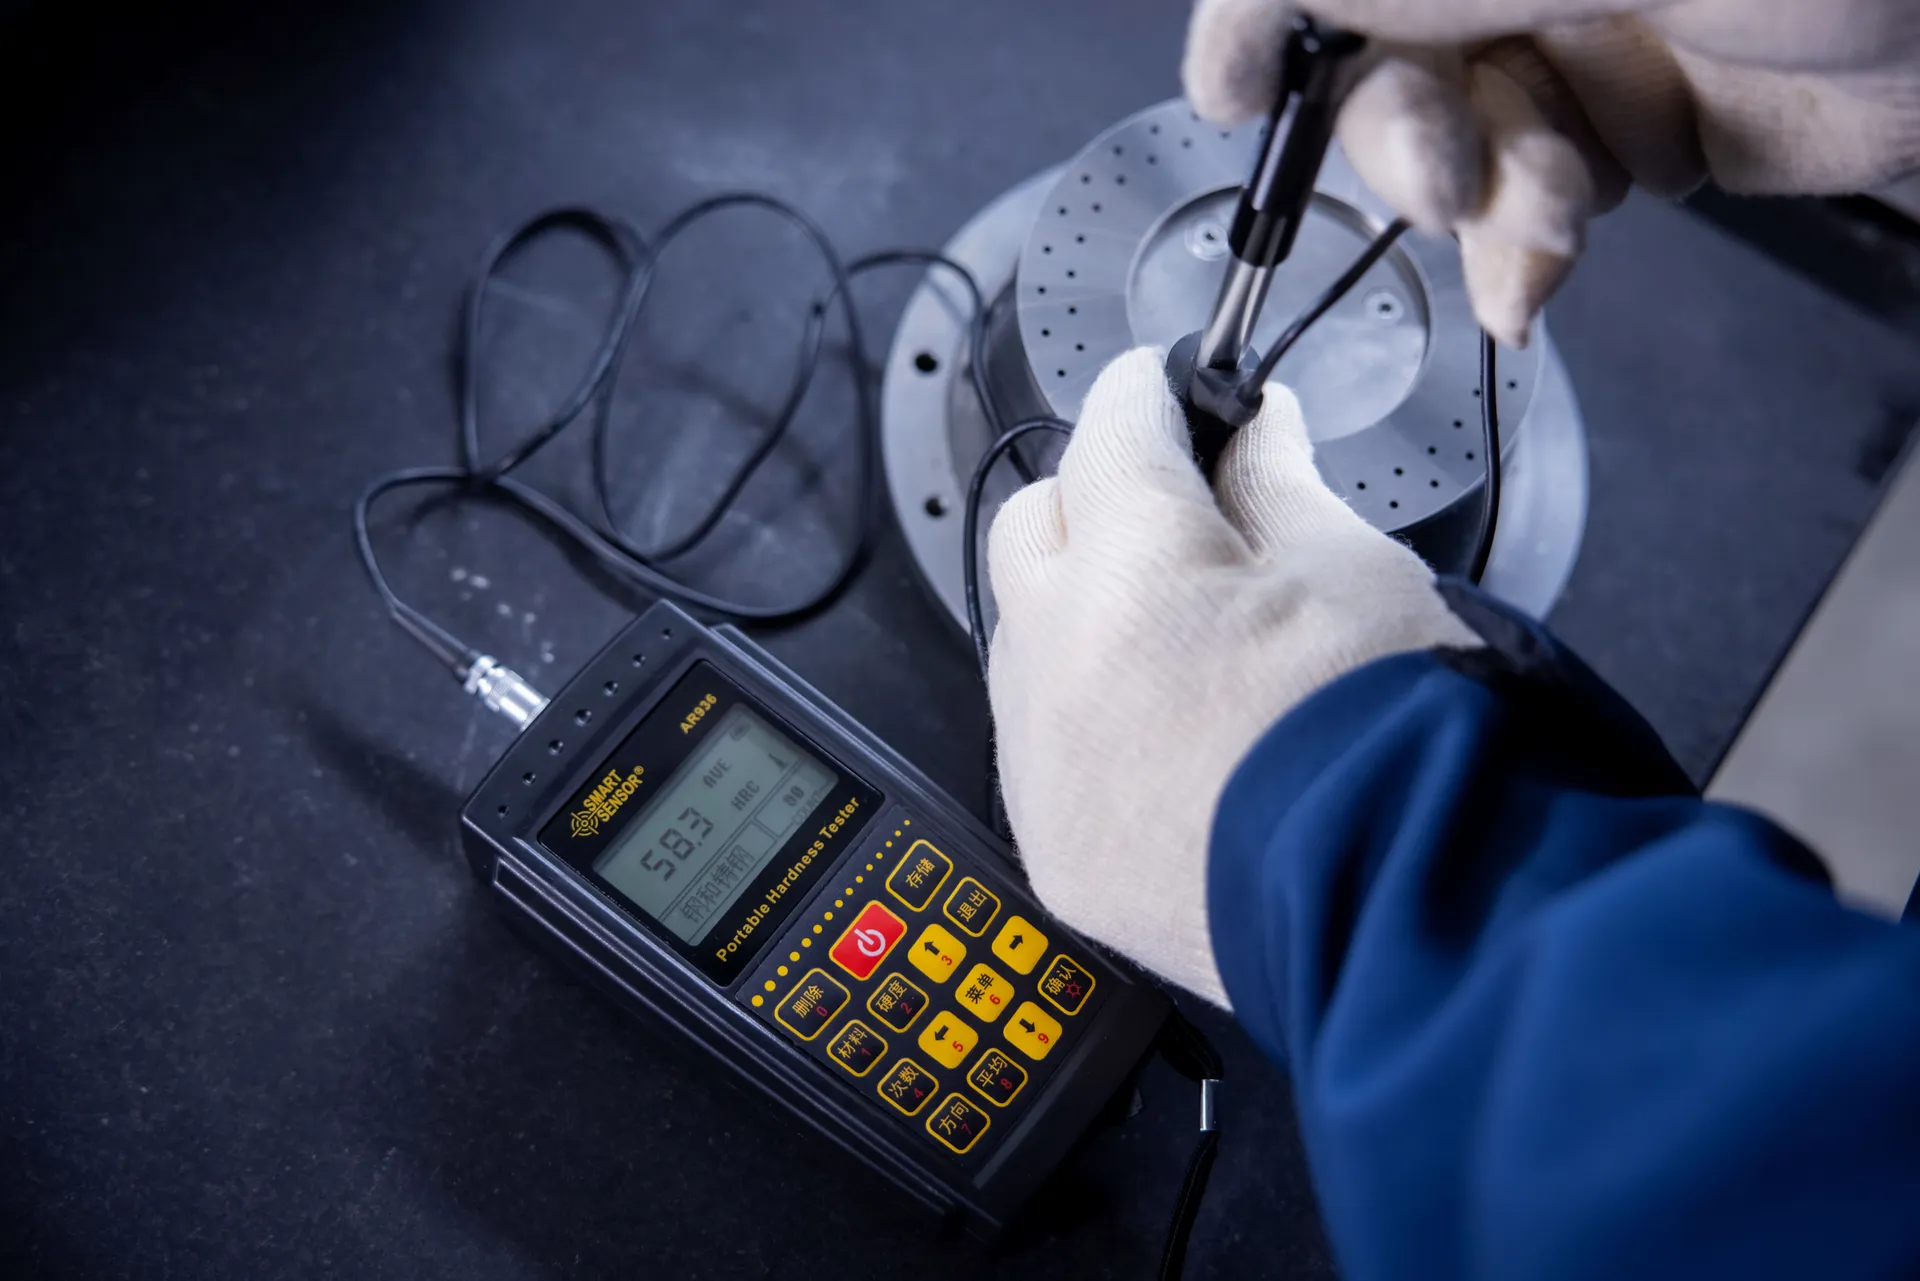
| Dureza | Durómetro portátil | Piezas con tratamiento térmico, incluido el muestreo de elementos de husillo nitrurados |
| Presión | Prueba de presión: no se admite ninguna fuga | Cilindros refrigerados por agua y otras piezas sometidas a presión |
Cada instrumento de inspección tiene su propia identificación y lo calibra aproximadamente una vez al año un laboratorio externo acreditado, con trazabilidad a las unidades del SI.
Montaje e inspección final
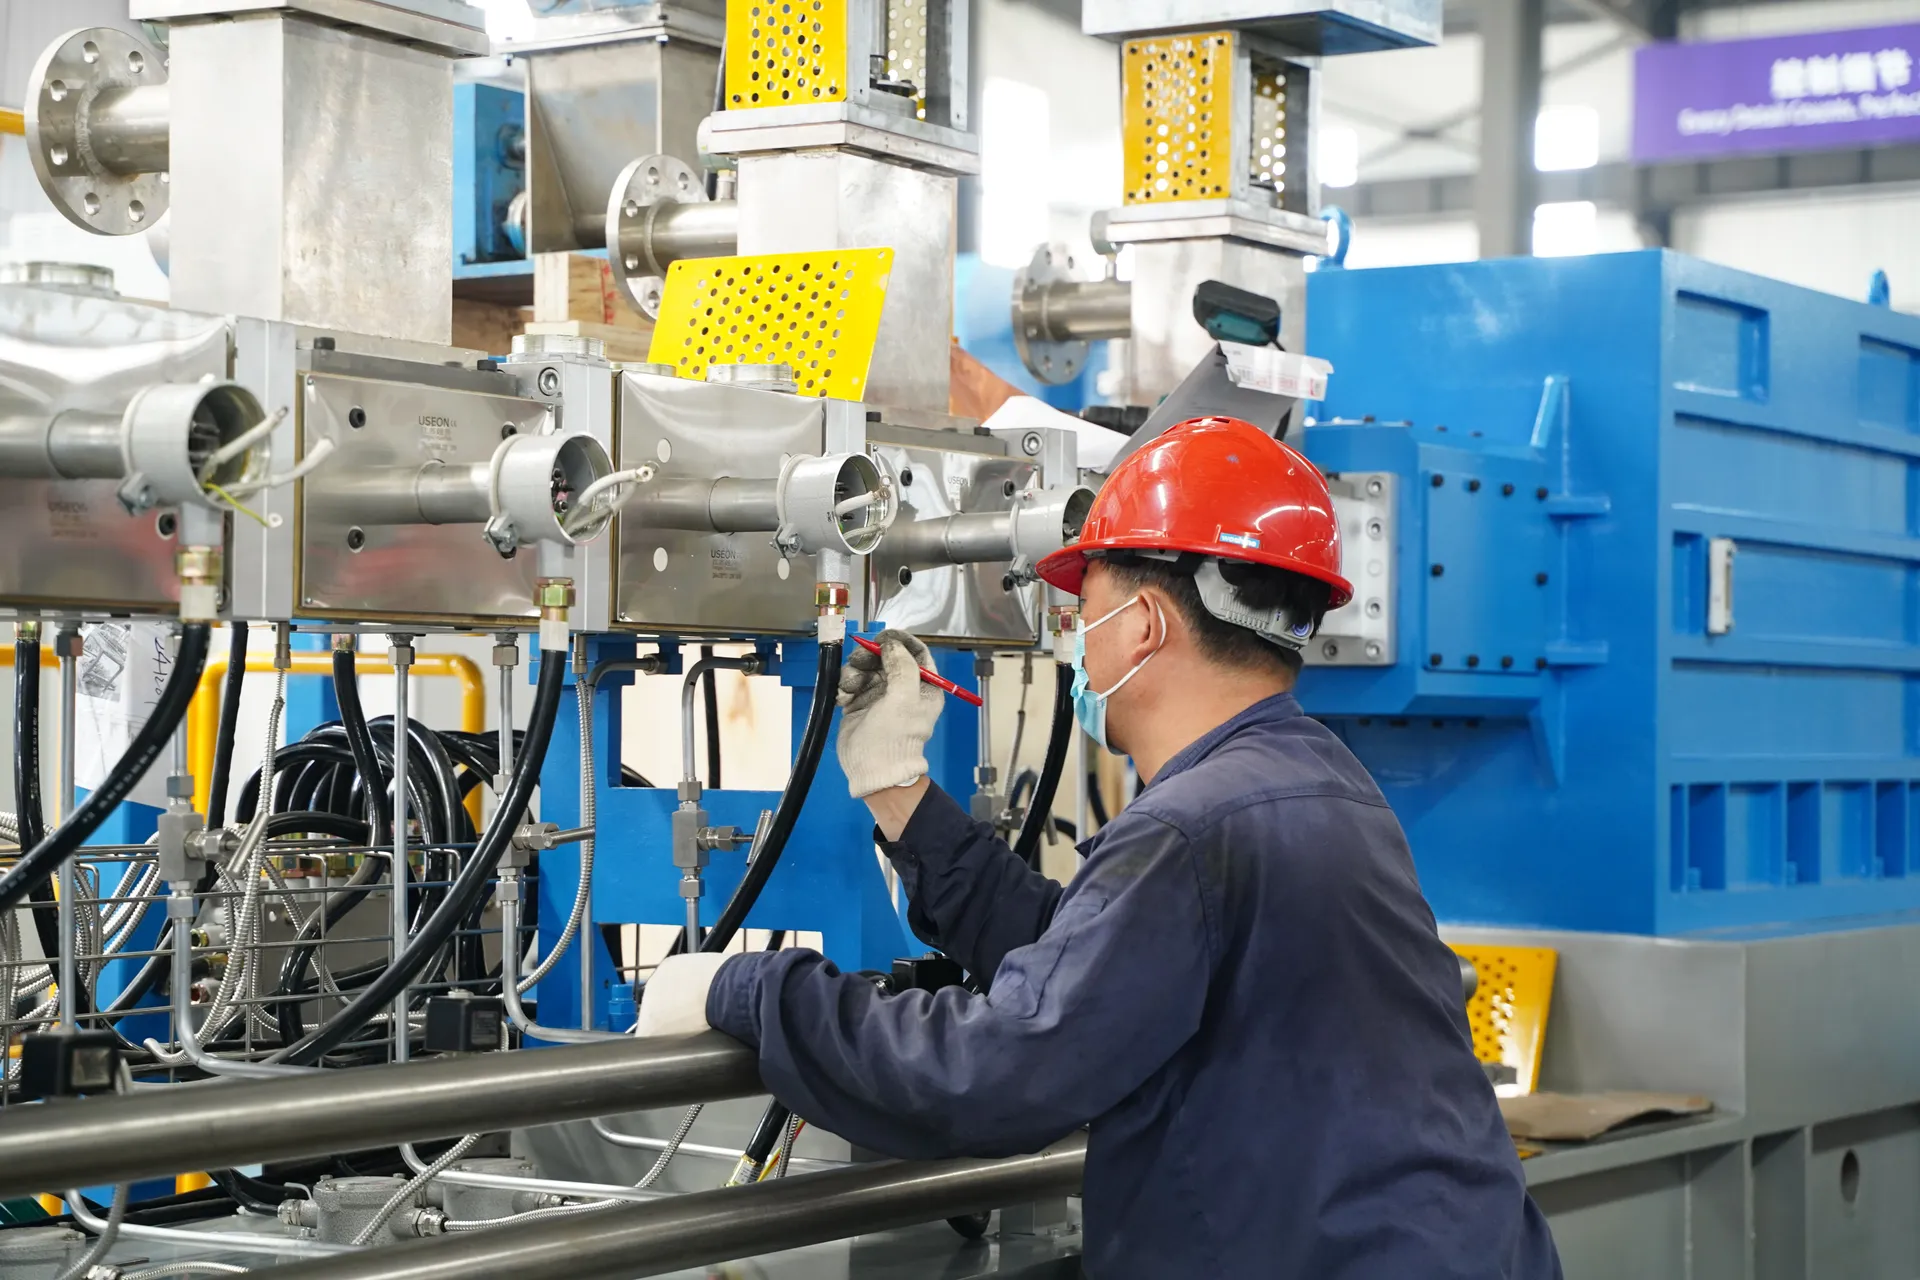
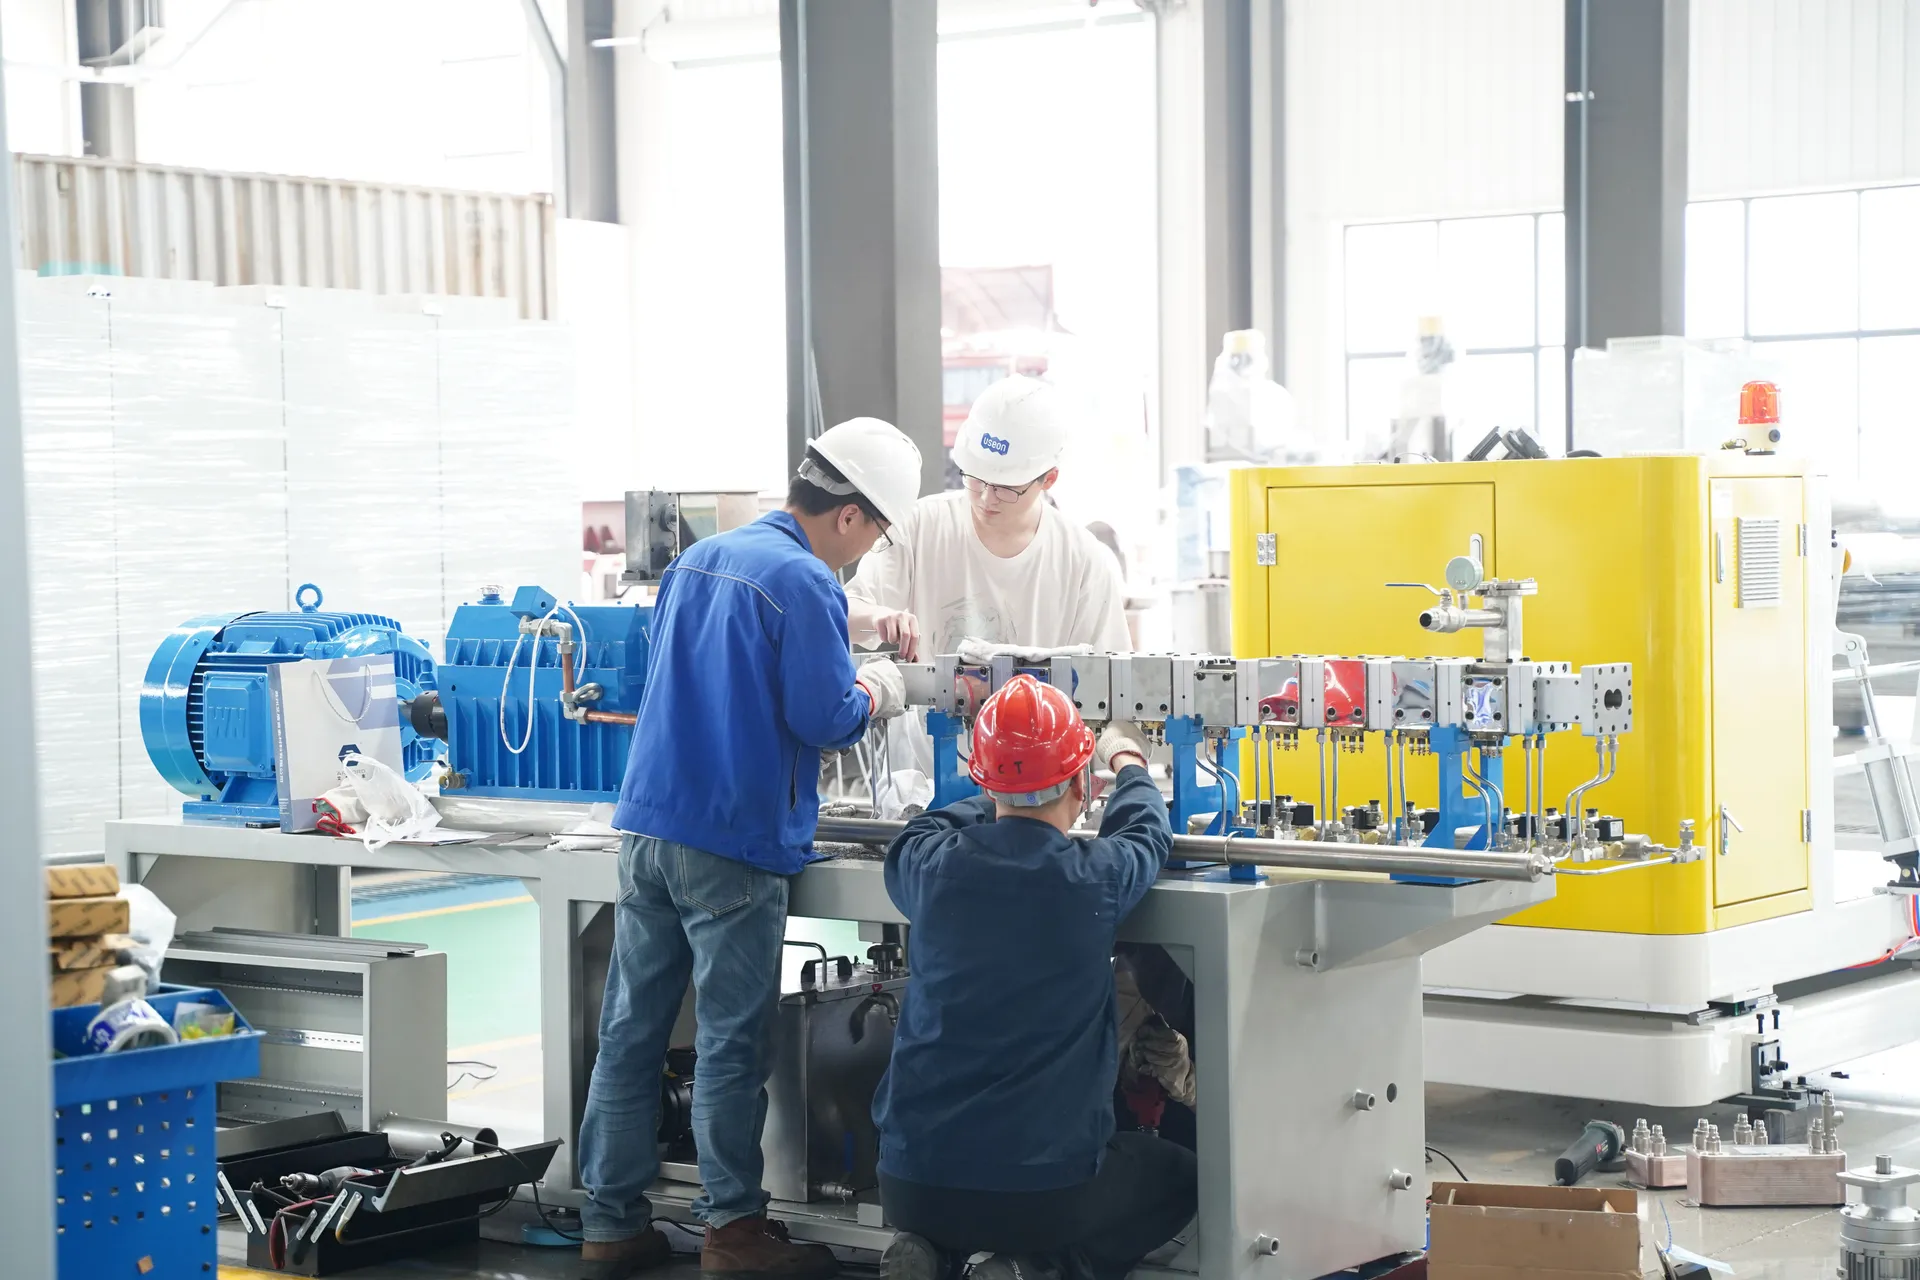
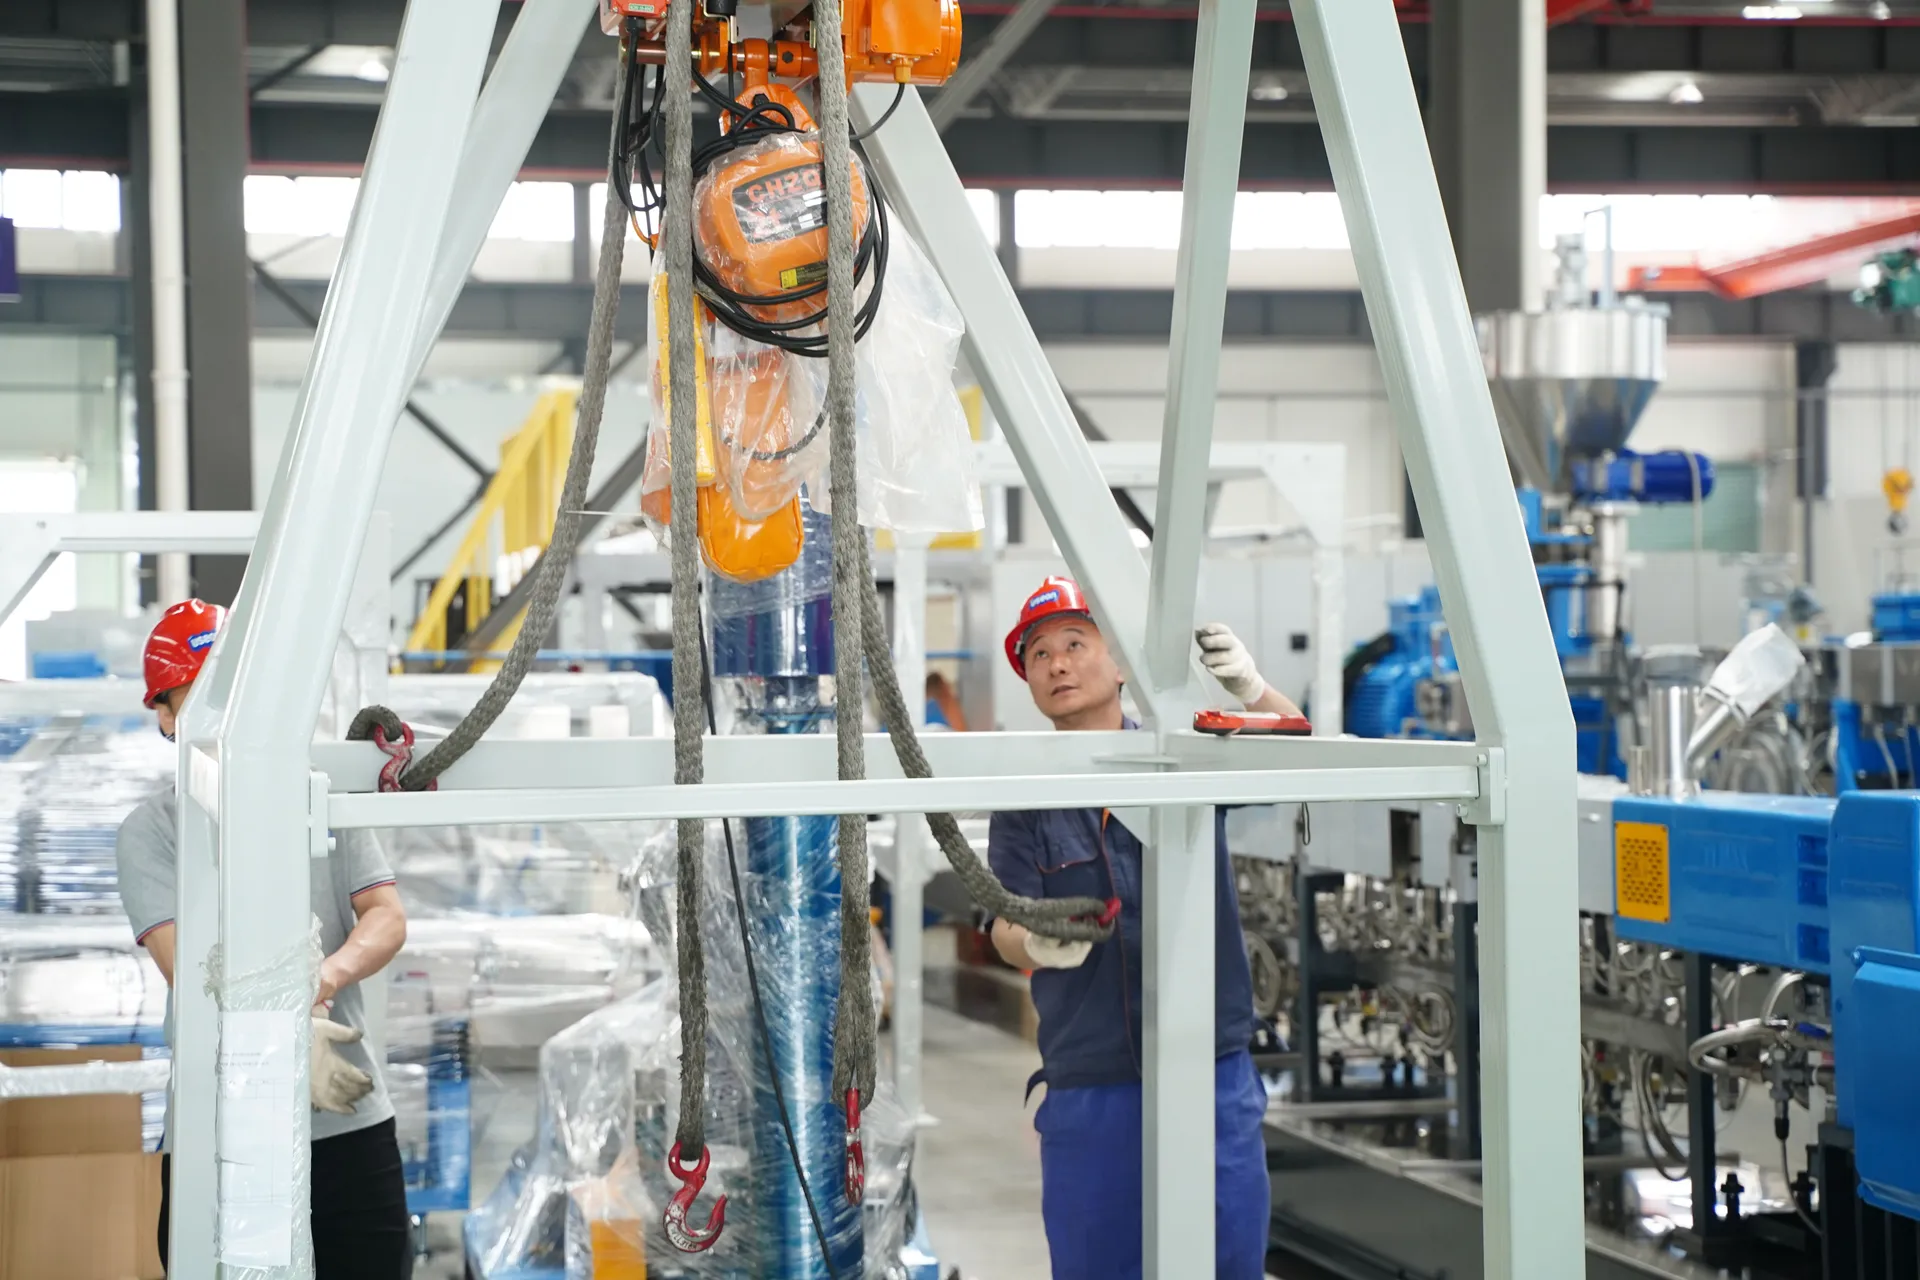
El accionamiento, la caja de engranajes y la sección de proceso se ensamblan en nuestra planta de montaje. Cada puesto de trabajo verifica su propio trabajo y el del puesto siguiente, y cada máquina supera una inspección final en fábrica antes de su envío.
Siguiente · Auxiliares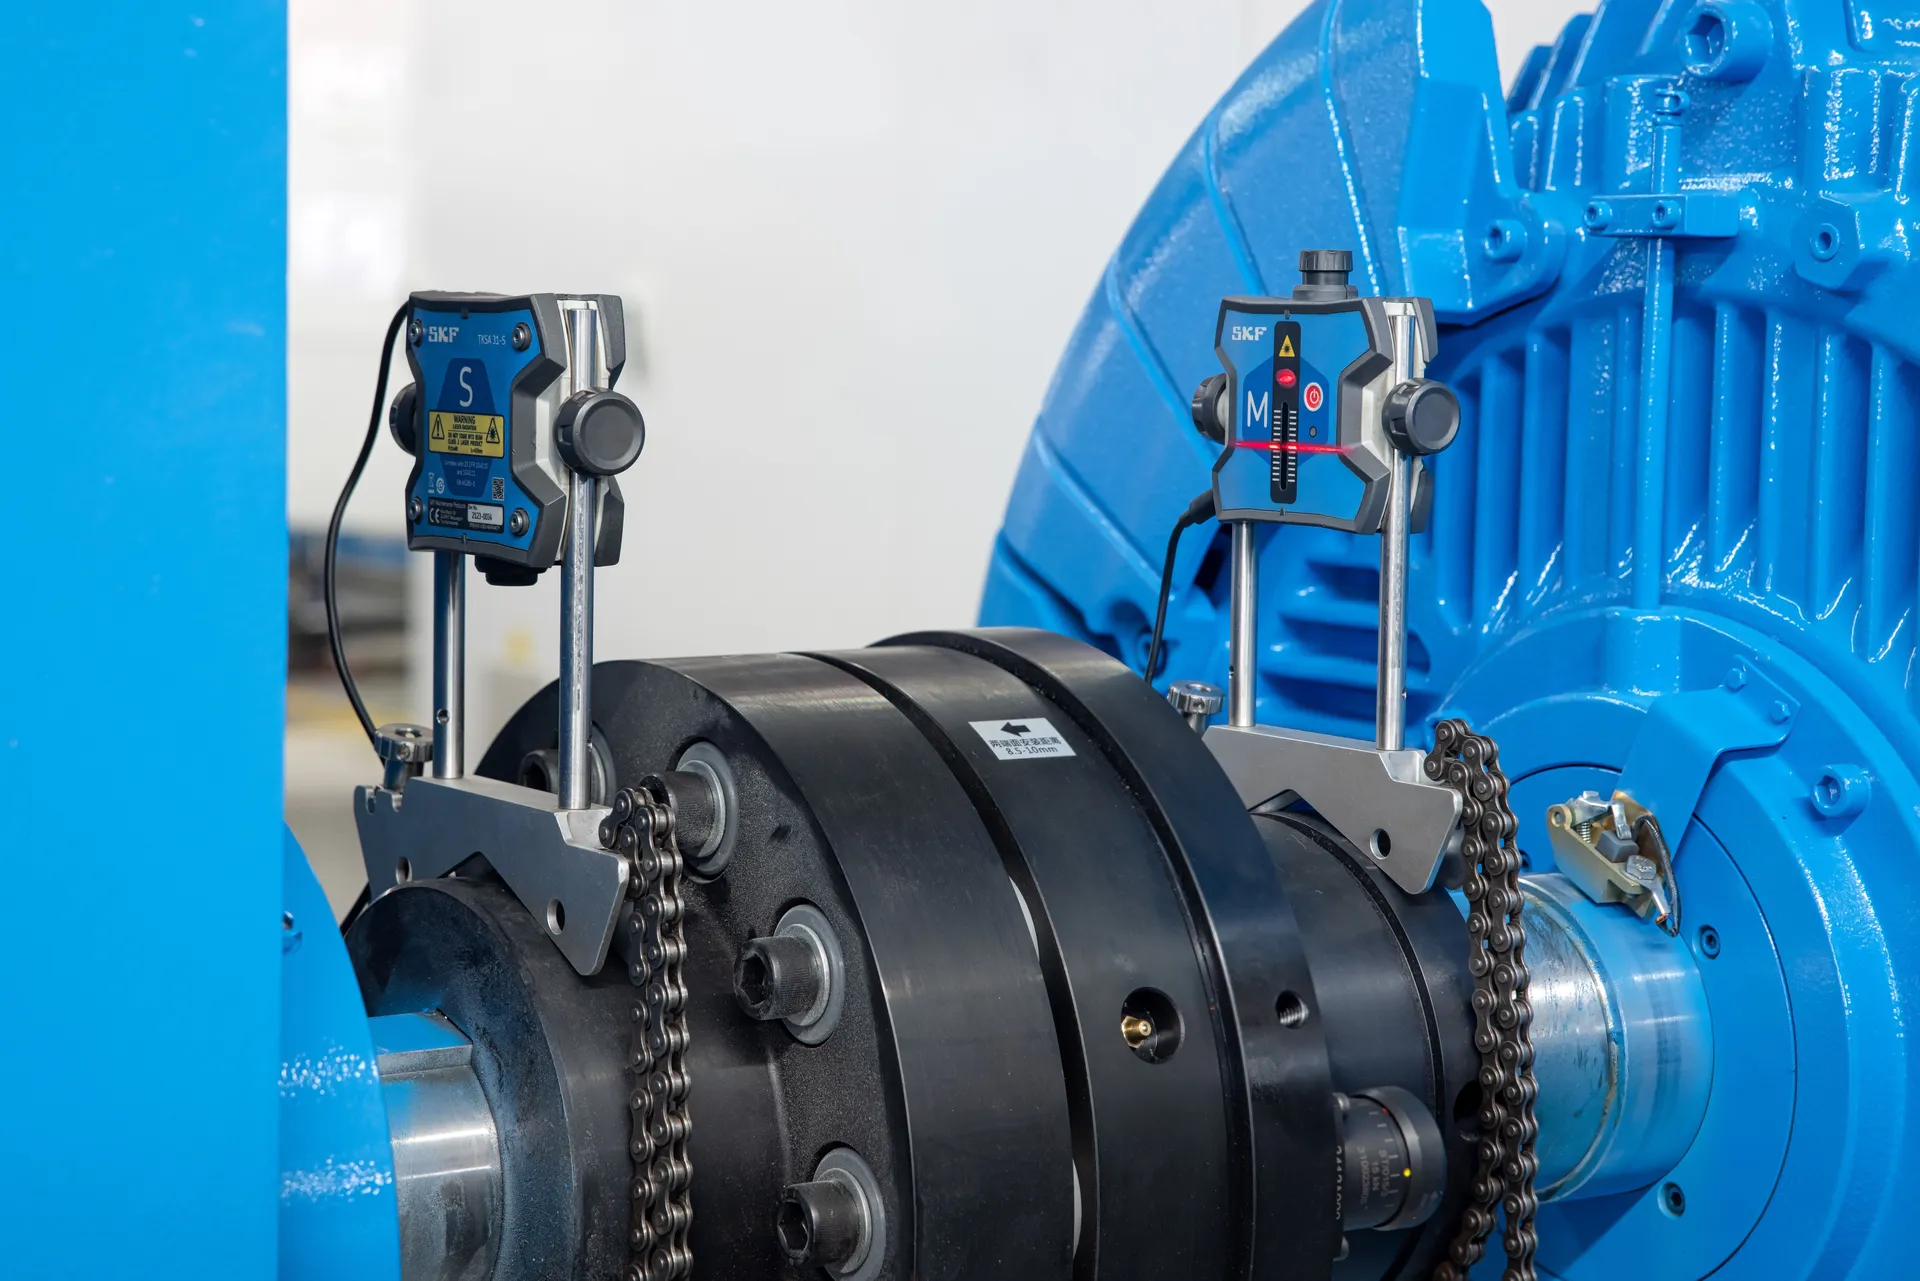
Cada máquina, siempre
- AlineaciónMedición del descentramiento del acoplamiento y de la coaxialidad entre caja de engranajes y cilindro; niveles de precisión en el montaje de las extrusoras de doble husillo
- Caja de engranajesFuncionamiento en vacío grabado en video antes del montaje; contacto de los dientes verificado en la inspección final
- Parte eléctricaPuesta en servicio, prueba de funcionamiento y verificaciones de seguridad eléctrica
- Inspección finalVerificación conforme a su pedido; la placa de identificación se coloca solo una vez superada
- RegistroConfiguración de husillos y cilindro, placas de identificación, estado de las pruebas y embalaje fotografiados y archivados
Bajo pedido: pruebas en vacío y con carga, con su propio material cuando el pedido lo requiera · participación de su equipo o de un inspector externo en la inspección · plan de inspección y ensayos con puntos de espera (hold) y de presencia (witness).
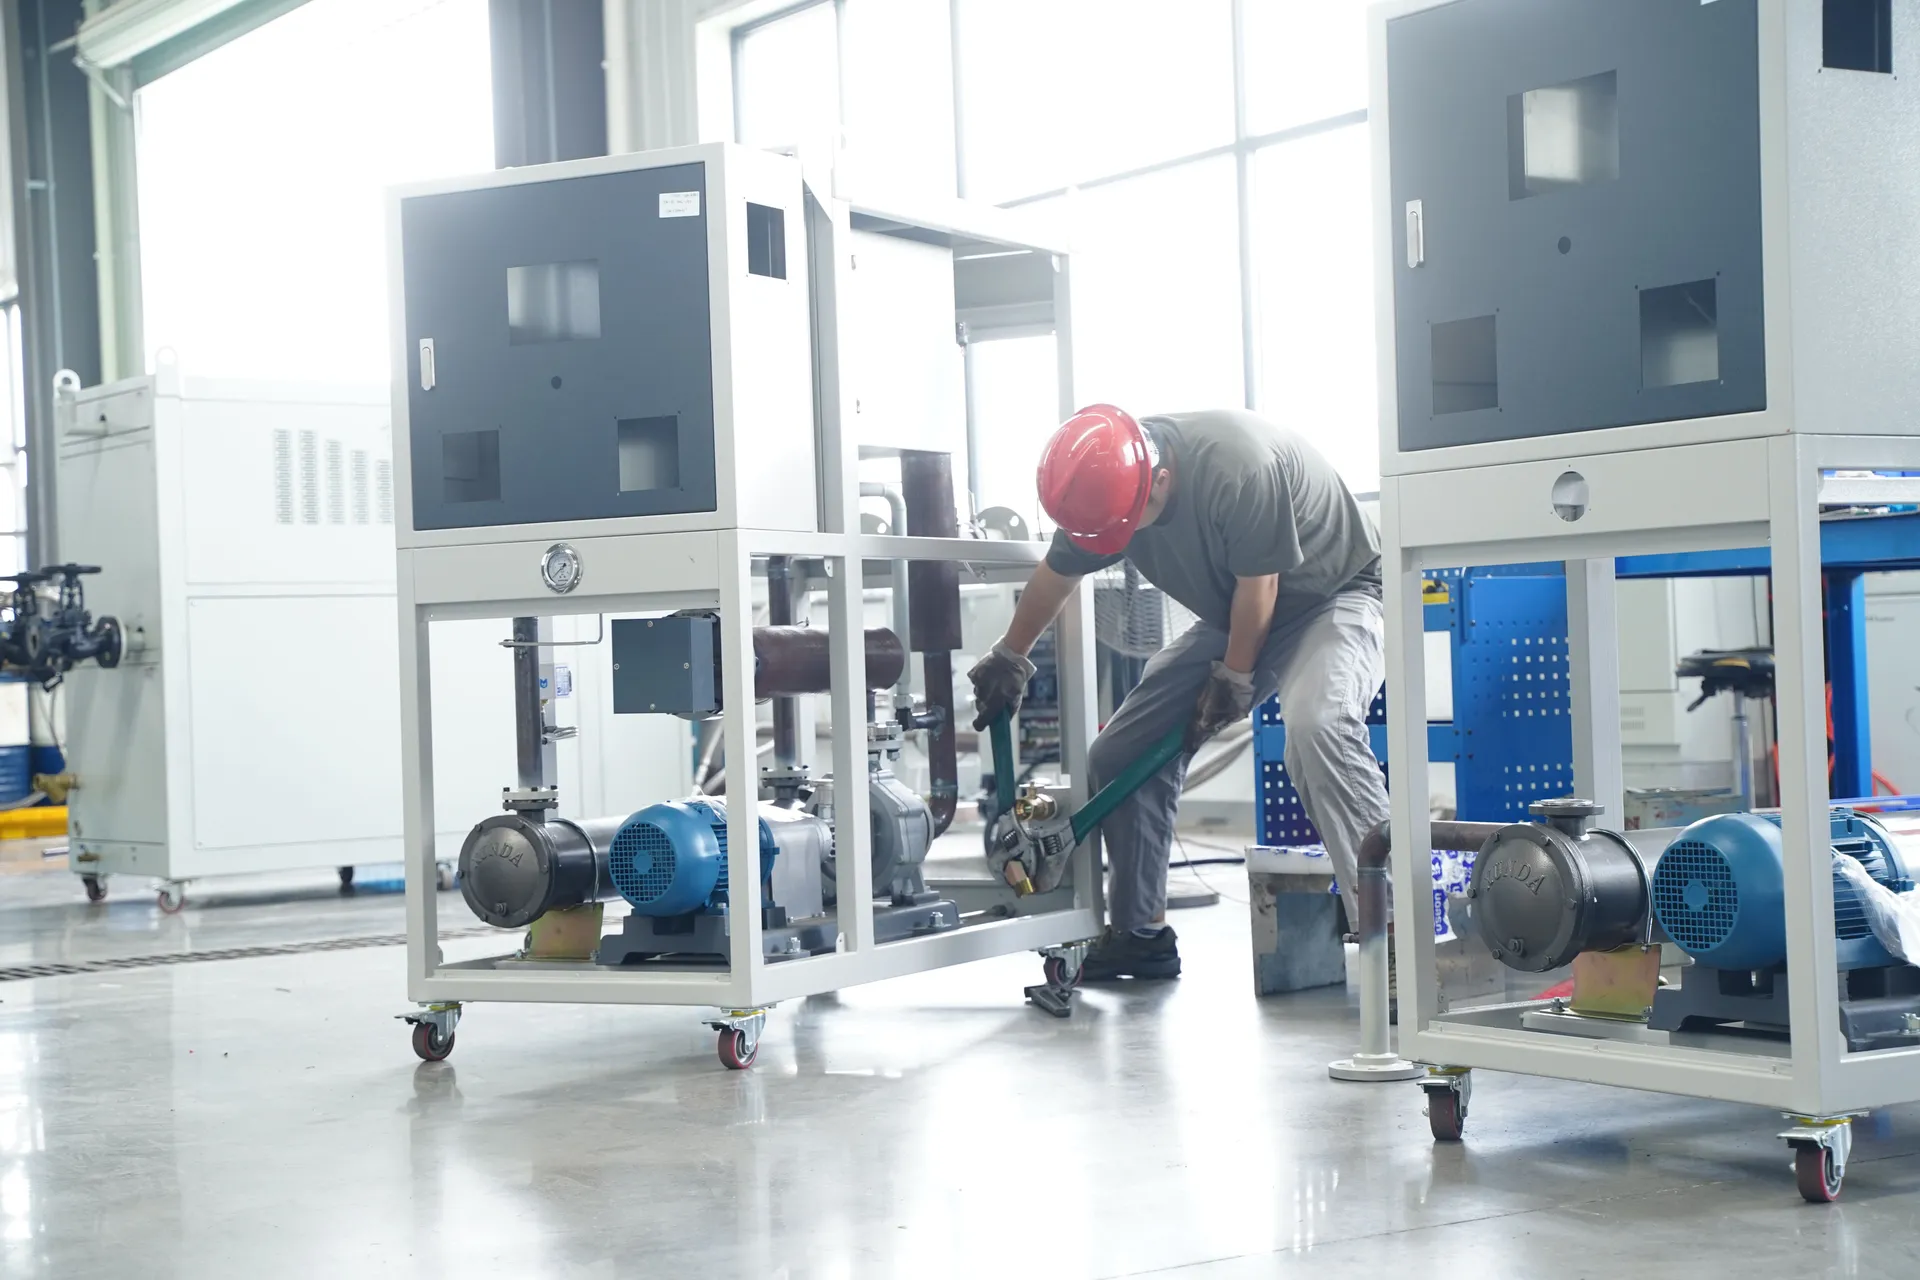
Auxiliares e integración
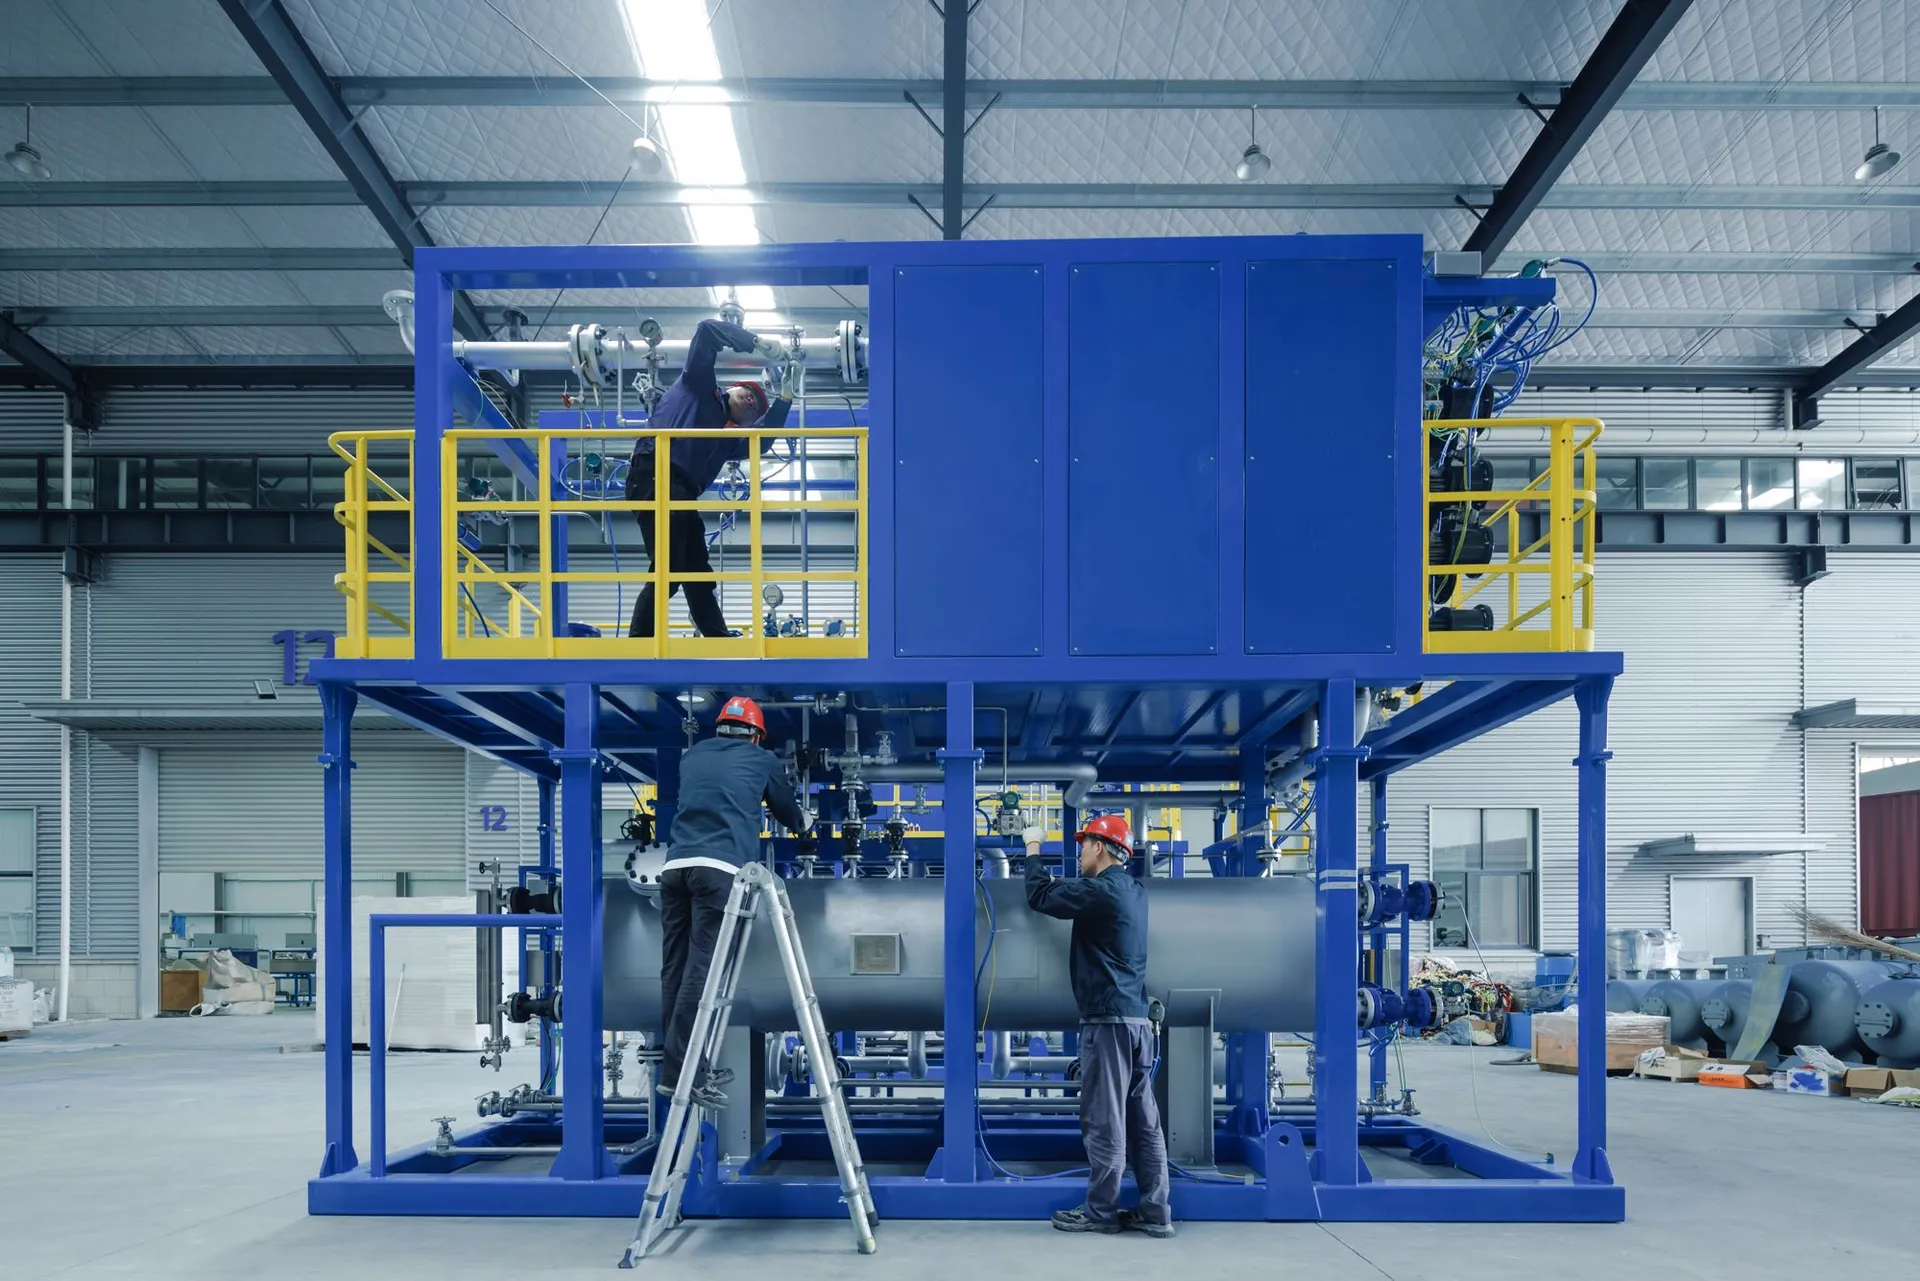
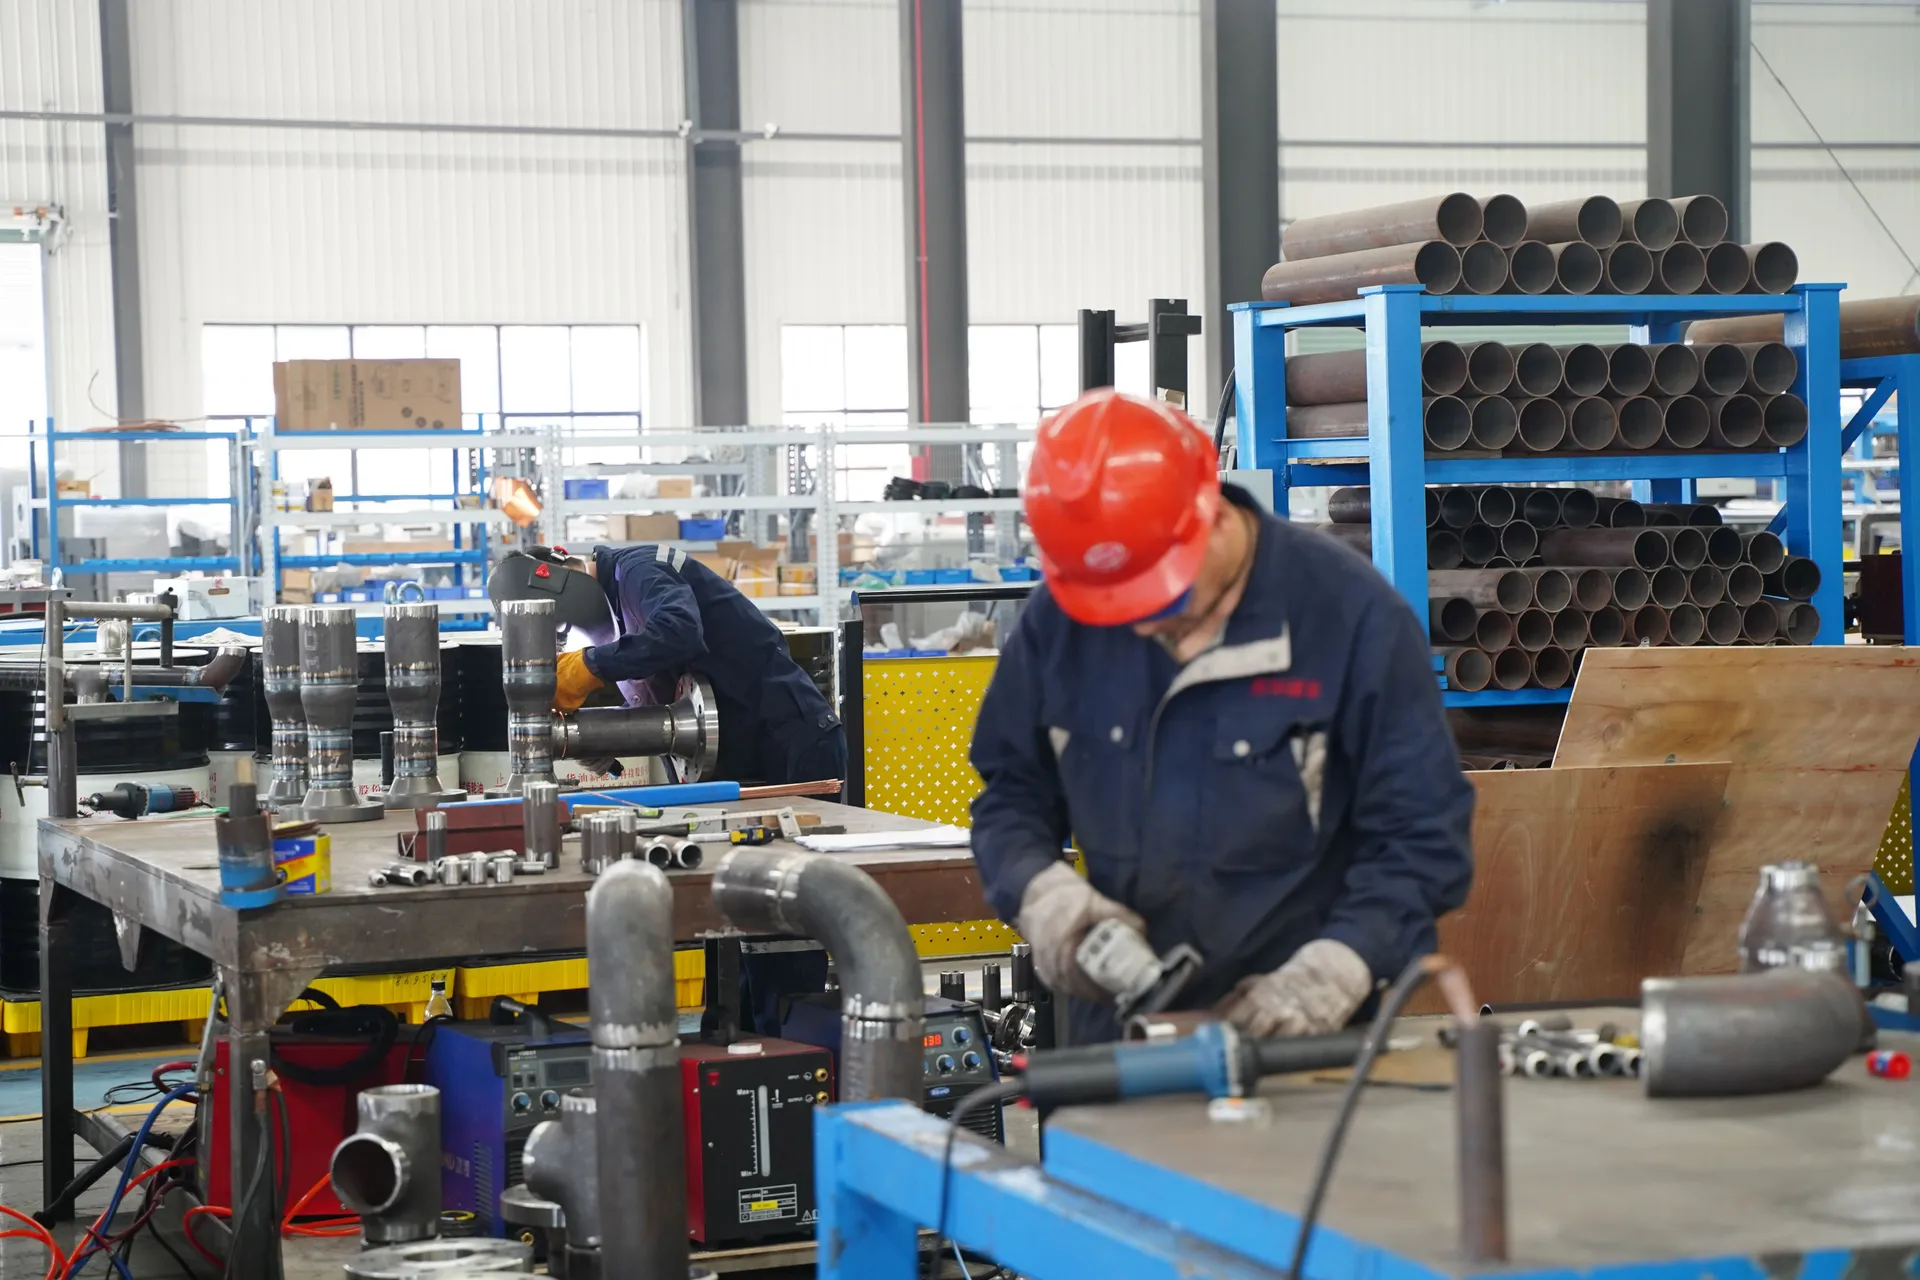
Más allá de la extrusora: unidades de control de temperatura, tuberías y los equipos auxiliares que completan una línea. Las soldaduras siguen procedimientos cualificados y las realizan soldadores certificados; la radiografía de soldaduras y los ensayos por líquidos penetrantes los efectúa un laboratorio externo acreditado.
Cada pieza es trazable
- CilindrosCon número de serie
- Elementos de husilloMarcados con láser con material y tipo
- Cajas de engranajesEstampadas tras superar la inspección
- Motores y accionamientosNúmeros de serie registrados y fotografiados
Compruébelo usted mismo
Visite nuestras naves de mecanizado, inspección y montaje en Jurong, participe en la inspección final de su máquina o traiga su material: nuestra línea de laboratorio realiza pruebas para clientes.
- ISO 9001:2015
- ISO 14001:2015
- ISO 45001:2018
- CE · 2006/42/CE
- Empresa de alta tecnología