
Compuestos para rotomoldeo
Líneas completas para compuestos de rotomoldeo, desde el sistema de premezcla hasta el molino: PE, PP, PA y PC coloreados en una extrusora monohusillo, y PE reticulable en una extrusora de doble husillo que evita que el material reaccione en el cilindro.
- Monohusillo · coloración
- Doble husillo · PE reticulable
- Molino con camisa de enfriamiento
De la premezcla al polvo de rotomoldeo
Los moldes de rotomoldeo se llenan con polvo, no con pellets. La línea incorpora el color y los aditivos al polímero mediante compounding y, después, el molino muele el compuesto hasta convertirlo en polvo. La extrusora que va en medio depende de si el PE es reticulable o no.
Por compounding, no por mezcla en seco
El pigmento incorporado al polímero fundido mediante compounding da un color uniforme y conserva la resistencia al impacto que el pigmento añadido en seco puede restar a la pieza moldeada.
Un corte granulométrico controlado
El polvo de rotomoldeo suele molerse a unos 35 mesh (aprox. 500 µm). El tamiz devuelve las partículas gruesas al molino.
Polvo denso y de flujo libre
Las partículas redondeadas y sin colas fluyen y se compactan bien, de modo que el polvo se reparte de forma uniforme sobre la pared del molde.
Materiales habituales en rotomoldeo
El PE es la familia principal; las mismas líneas procesan PP, PC y PA con masterbatch de color y aditivos.
Polímeros
Formulación básica
- PE / PP / PC / PA
- Masterbatch de color
- Aditivos
Extrusora monohusillo para coloración
Los compoundadores de rotomoldeo cambian de color a menudo y producen muchos grados. El husillo y el molino están diseñados en función de ello.
Mínimo desperdicio en el cambio de color
Una zona de mezcla especial reduce al mínimo el material que se pierde durante el cambio de color.
Alta producción, menos energía
Una zona de fusión especial ofrece una alta producción con un menor consumo medio de energía.
Camisa de enfriamiento en el molino
La camisa de enfriamiento permite que el molino procese todo tipo de polímeros sin que se peguen.
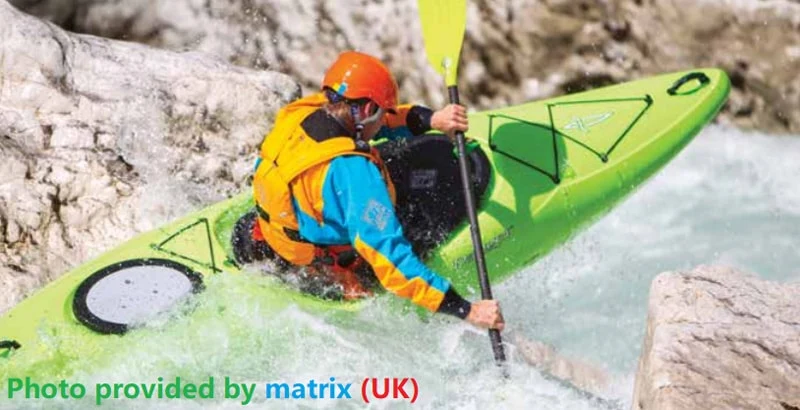
Ocho líneas para compoundadores de rotomoldeo
USEON ha suministrado 8 líneas a productores de materiales para rotomoldeo, entre ellos el mayor distribuidor europeo de materiales para rotomoldeo.
PE reticulable: compounding ahora, reticulación en el molde
El polvo de PE reticulable debe llegar al rotomoldeador sin haber reaccionado. La extrusora tiene que fundir y mezclar el PE manteniéndose por debajo de la temperatura a la que el agente reticulante empieza a reaccionar: una ventana estrecha.
Doble husillo
Un control preciso de la temperatura y un diseño de husillo adecuado evitan que el material reaccione durante el compounding.
- Control preciso de la temperatura a lo largo del cilindro.
- Diseño de husillo elegido para evitar la reacción durante el compounding.
- Productos típicos: tanques de combustible diésel y tanques de almacenamiento de productos químicos.
ProyectoLínea de XLPE de 600 kg/h, PoloniaDoble husillo SAT65
Proyectos · Europa
Dos líneas de rotomoldeo en Europa
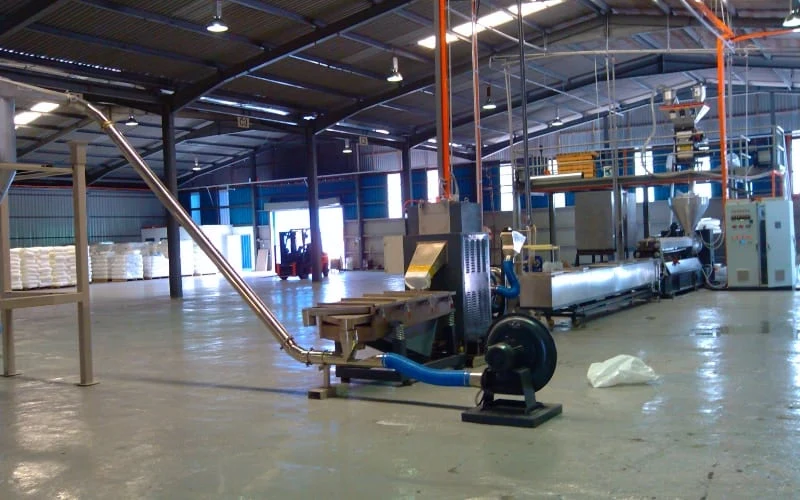
Una línea monohusillo de coloración para Matrix en el Reino Unido y una línea de doble husillo en Polonia que produce compuesto de XLPE para rotomoldeo.
- Mercado
- Reino Unido · Polonia
- Líneas
- 2
- Capacidad
- 1000 + 600 kg/h
- Extrusoras
- TDD150 / SAT65
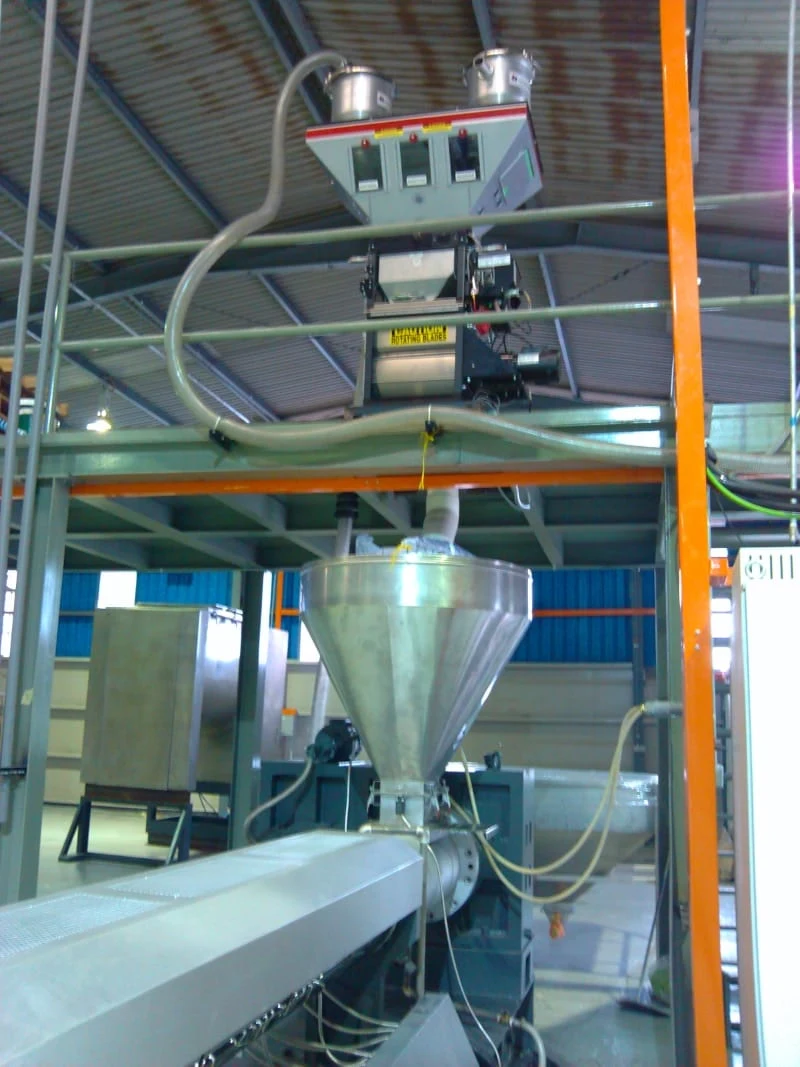
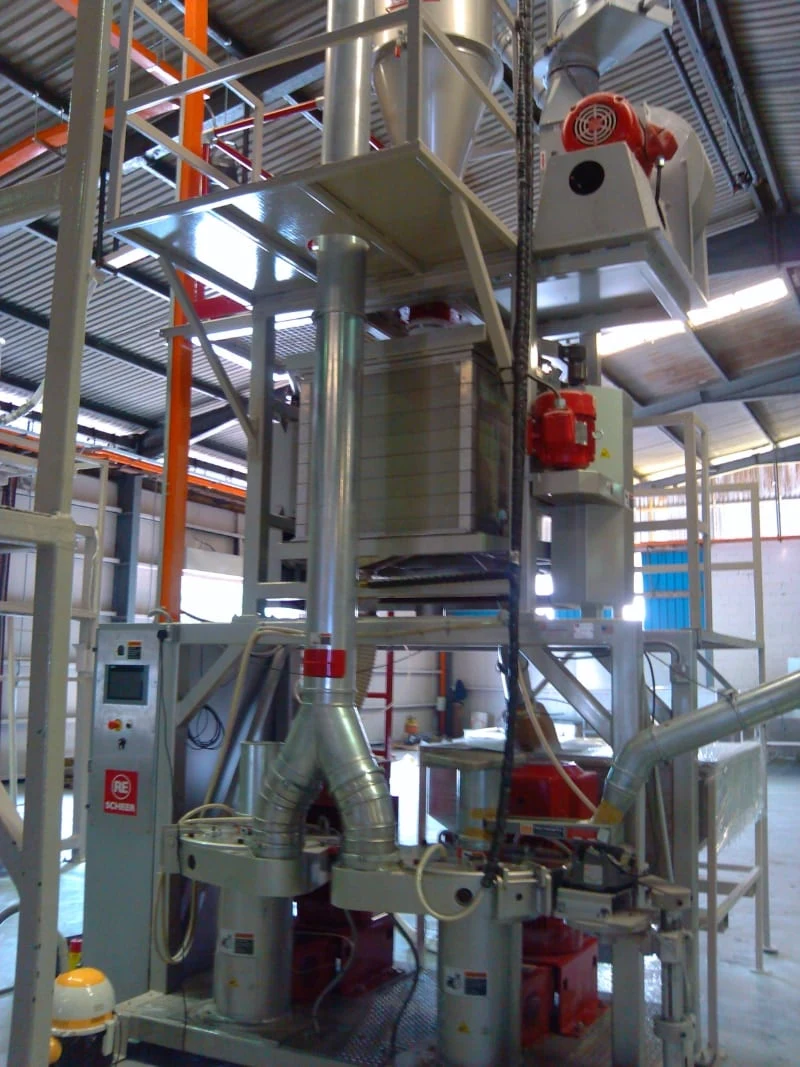
Línea de compounding para rotomoldeo de 1000 kg/h en el Reino Unido · TDD150 Línea de peletizado de XLPE de 600 kg/h en Polonia · SAT65
La línea de 1000 kg/h que construimos en el Reino Unido
SoluciónCompounding de poliolefinas SoluciónMasterbatch de color MáquinaExtrusora monohusillo
Solicitar cotización
Indíquenos el polímero y la familia de grados, si el PE es reticulable, con qué frecuencia cambia de color y la producción de polvo que necesita. Le propondremos la extrusora, el diseño del husillo y el molino para su compuesto de rotomoldeo.
- 01Polímero, cambios de color y aditivos
- 02Monohusillo o doble husillo
- 03Molino y manejo del polvo

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.