
Kompaundowanie do formowania rotacyjnego
Kompletne linie do produkcji kompaundów do formowania rotacyjnego – od układu mieszania wstępnego po młyn: barwione PE, PP, PA i PC na wytłaczarce jednoślimakowej oraz polietylen sieciowalny na wytłaczarce dwuślimakowej, która nie dopuszcza do reakcji materiału w cylindrze.
- Jednoślimakowa · barwienie
- Dwuślimakowa · PE sieciowalny
- Młyn z płaszczem chłodzącym
Od przedmieszki do proszku do formowania rotacyjnego
Formy rotacyjne napełnia się proszkiem, a nie granulatem. Linia wprowadza barwnik i dodatki do polimeru, a następnie młyn mieli kompaund na proszek. To, która wytłaczarka pracuje w środku linii, zależy od tego, czy PE jest sieciowalny.
Kompaundowanie zamiast mieszania na sucho
Pigment wprowadzony do polimeru w stanie stopionym zapewnia równomierne zabarwienie i zachowuje udarność, którą wyrób formowany może stracić przy pigmencie dodawanym na sucho.
Kontrolowany rozdział frakcji
Proszek do formowania rotacyjnego mieli się zwykle do ok. 35 mesh (około 500 µm). Sito zawraca zbyt duże cząstki do młyna.
Dobrze sypki proszek o dużej gęstości nasypowej
Zaokrąglone cząstki bez „ogonków” dobrze się przesypują i zagęszczają, dzięki czemu proszek rozkłada się równomiernie na ściankach formy.
Typowe materiały do formowania rotacyjnego
Podstawową grupą jest PE; na tych samych liniach kompaunduje się PP, PC i PA z masterbatchem barwiącym i dodatkami.
Polimery
Receptura podstawowa
- PE / PP / PC / PA
- Masterbatch barwiący
- Dodatki
PoradnikPolietylen (PE): rodzaje, zastosowania i przetwórstwo
Wytłaczarka jednoślimakowa do barwienia
Producenci kompaundów do formowania rotacyjnego często zmieniają kolory i wytwarzają wiele gatunków. Ślimak i młyn zaprojektowano właśnie z myślą o tym.
Minimalne straty przy zmianie koloru
Specjalna strefa mieszania ogranicza do minimum ilość materiału traconego przy zmianie koloru.
Wysoka wydajność, mniejsze zużycie energii
Specjalna strefa topienia zapewnia wysoką wydajność przy niższym średnim zużyciu energii.
Płaszcz chłodzący młyna
Dzięki płaszczowi chłodzącemu młyn przerabia wszystkie rodzaje polimerów bez przywierania materiału.
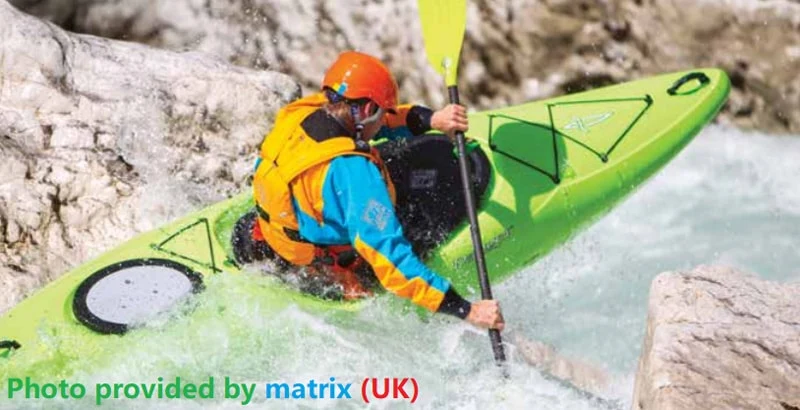
Osiem linii dla producentów kompaundów do formowania rotacyjnego
USEON dostarczył 8 linii producentom materiałów do formowania rotacyjnego, w tym największemu europejskiemu dystrybutorowi takich materiałów.
RealizacjaLinia 1000 kg/h, Wielka Brytaniawytłaczarka jednoślimakowa TDD150
PE sieciowalny: najpierw kompaundowanie, sieciowanie dopiero w formie
Proszek z PE sieciowalnego musi dotrzeć do przetwórcy w stanie nieprzereagowanym. Wytłaczarka musi stopić i wymieszać PE, utrzymując temperaturę poniżej progu, przy którym środek sieciujący zaczyna reagować – a to wąskie okno procesowe.
Dwuślimakowa
Precyzyjna kontrola temperatury i odpowiednio dobrana konstrukcja ślimaka zapobiegają reakcji materiału podczas kompaundowania.
- Precyzyjna kontrola temperatury wzdłuż cylindra.
- Konstrukcja ślimaka dobrana tak, aby nie dopuścić do reakcji podczas kompaundowania.
- Typowe wyroby: zbiorniki na olej napędowy, zbiorniki do magazynowania chemikaliów.
RealizacjaLinia XLPE 600 kg/h, Polskawytłaczarka dwuślimakowa SAT65
Realizacje · Europa
Dwie linie dla branży formowania rotacyjnego w Europie
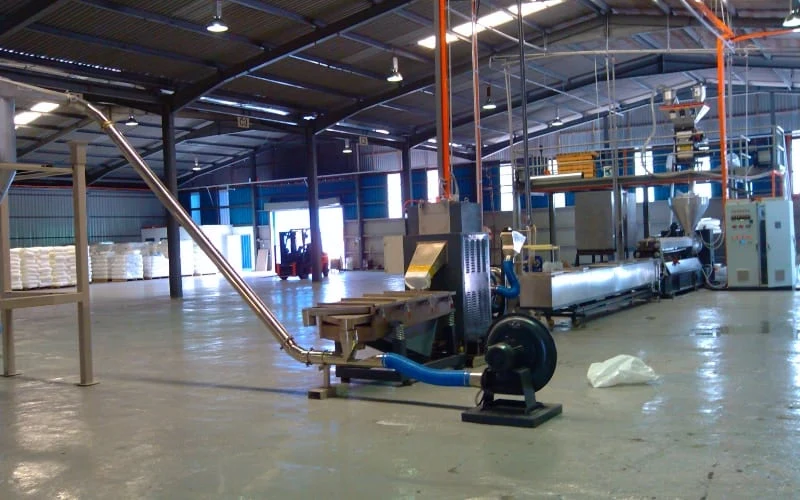
Jednoślimakowa linia do barwienia dla firmy Matrix w Wielkiej Brytanii oraz dwuślimakowa linia w Polsce do kompaundowania XLPE do formowania rotacyjnego.
- Rynek
- Wielka Brytania · Polska
- Linie
- 2
- Wydajność
- 1000 + 600 kg/h
- Wytłaczarki
- TDD150 / SAT65
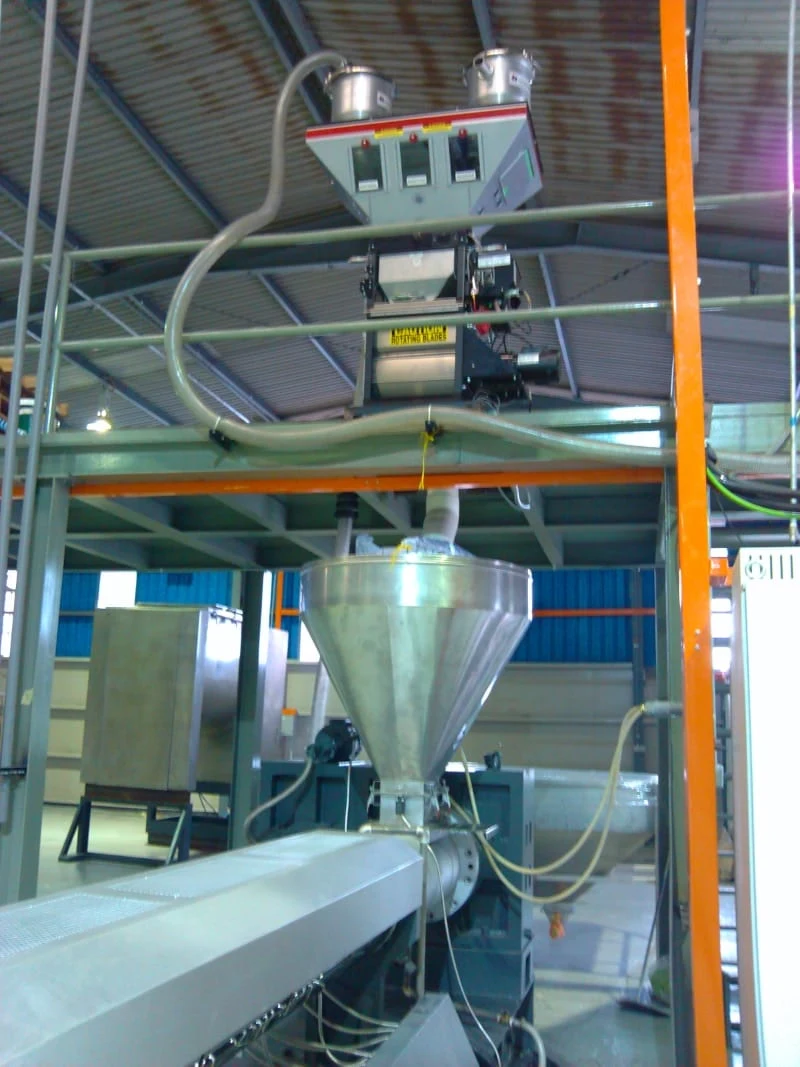
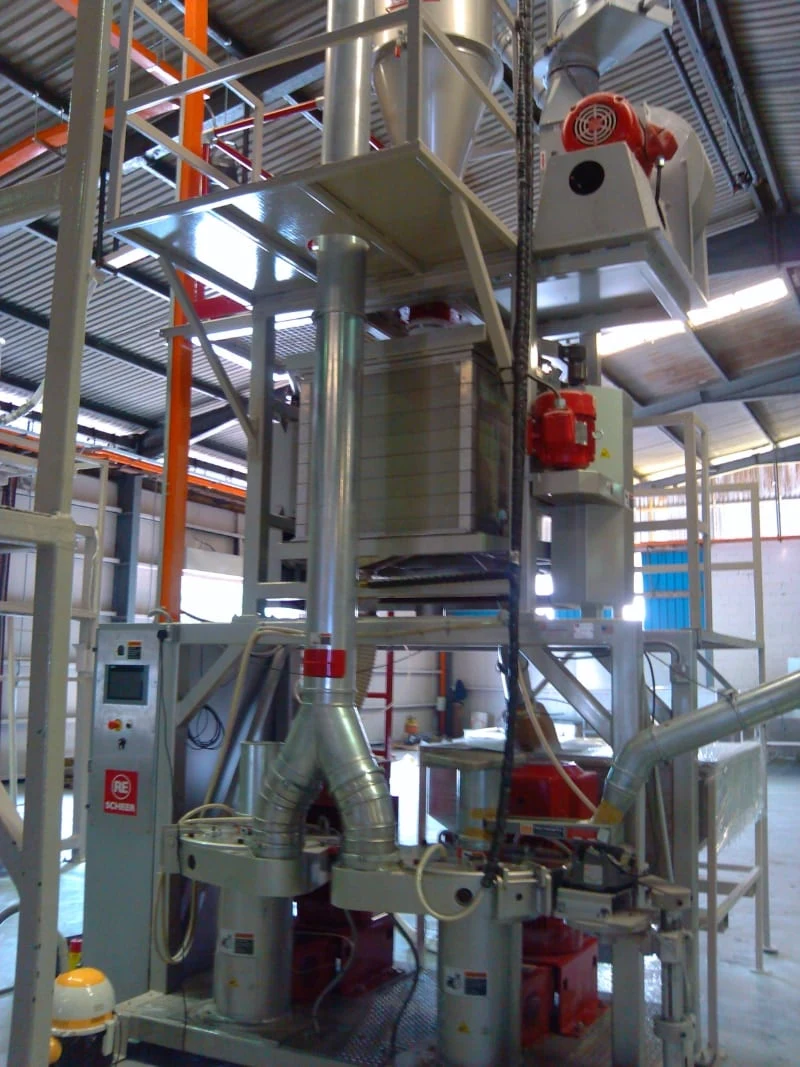
Linia do kompaundowania tworzyw do formowania rotacyjnego o wydajności 1000 kg/h w Wielkiej Brytanii · TDD150 Linia do granulacji XLPE o wydajności 600 kg/h w Polsce · SAT65
Linia 1000 kg/h, którą zbudowaliśmy w Wielkiej Brytanii
RozwiązanieKompaundowanie poliolefin RozwiązanieMasterbatch barwiący MaszynaWytłaczarka jednoślimakowa
Zapytaj o ofertę
Prosimy podać polimer i rodzinę gatunków, określić, czy PE jest sieciowalny, jak często zmieniają Państwo kolor, oraz podać wymaganą wydajność proszku. Zaproponujemy wytłaczarkę, konstrukcję ślimaka i młyn do Państwa kompaundu do formowania rotacyjnego.
- 01Polimer, zmiany koloru i dodatki
- 02Wytłaczarka jedno- czy dwuślimakowa
- 03Młyn i transport proszku

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.