
Kompaundowanie tworzyw kablowych
Linie do wytłaczania każdego kompaundu w kablu energetycznym lub teleinformatycznym: PE na izolację i powłoki, sieciowalny XLPE do kabli 10 kV i 35 kV, kompaundy półprzewodzące na ekrany, PVC oraz bezhalogenowe kompaundy uniepalnione (HFFR).
- PE
- XLPE
- Kompaundy półprzewodzące
- PVC
- HFFR
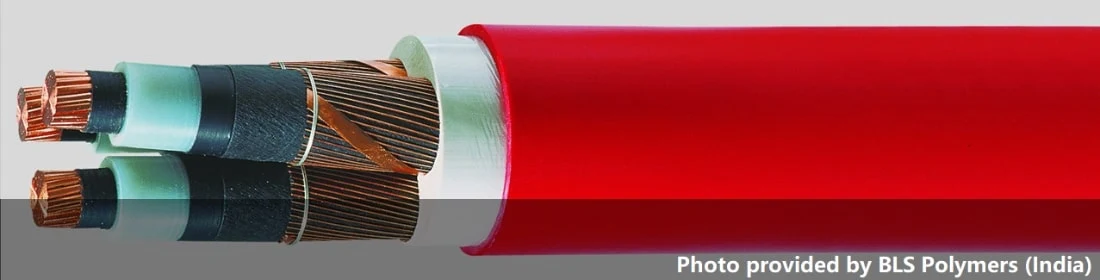
Jeden kabel, pięć kompaundów
Każda warstwa kabla to inny kompaund i inny proces. Wystarczy znaleźć swoją warstwę i przejść do odpowiedniej linii.
1 · Ekran na żyle
Kompaund półprzewodzący: PE / EVA + proszek węglowy
2 · Izolacja
PE, XLPE silanowy do 10 kV, XLPE z nadtlenkiem do 35 kV, PVC plastyfikowany, HFFR
3 · Ekran na izolacji
Kompaund półprzewodzący, silanowy lub nadtlenkowy – odpowiednio do izolacji
4 · Ekran metalowy
Taśma lub druty miedziane, nie kompaund
5 · Powłoka
Kompaund PE na powłoki, PVC plastyfikowany, HFFR / LSZH
Sześć kompaundów, sześć wariantów procesu
O doborze maszyny decyduje receptura. Kompaundy napełniane i wrażliwe na temperaturę przechodzą przez ugniatarkę lub drugi, jednoślimakowy stopień; kompaundy z samych polimerów przechodzą bezpośrednio przez wytłaczarkę dwuślimakową.
| Kompaund | Receptura podstawowa | Proces | Granulacja | Wydajność |
|---|---|---|---|---|
| PE na izolację i powłoki | LDPE / LLDPE / MDPE / HDPE + 2–5% pigmentu lub sadzy + dodatki | UgniatarkaStożkowy podajnik wymuszającyWytłaczarka jednoślimakowalub mieszalnik / dozowanie grawimetryczne ubytkowe → wytłaczarka dwuślimakowa | W pierścieniu wodnym | 250–1100 kg/h |
| XLPE silanowy · 10 kVmateriały A + B | A: PE + DCP + silan + przeciwutleniacz · B: PE + katalizator DBTL + przeciwutleniacz | Dozowanie ubytkoweWytłaczarka dwuślimakowa L/D 56B: wytłaczarka dwuślimakowa o niskim momencie obrotowym, L/D 40 | Na życzeniesuszarka, pakowanie próżniowe | 150–1100 kg/h |
| XLPE z nadtlenkiem · 35 kV | LDPE + DCP + przeciwutleniacz | Dozowanie ubytkoweWytłaczarka dwuślimakowaWytłaczarka jednoślimakowadwa stopnie utrzymujące temperaturę stopu | Demineralizowana woda chłodzącasuszarka, pakowanie próżniowe | 400–850 kg/h |
| Kompaundy półprzewodzącenadtlenkowe i silanowe | PE / EVA + proszek węglowy + DCP + przeciwutleniacz | UgniatarkaStożkowy podajnik wymuszającyWytłaczarka jednoślimakowa | Granulacja na gorąco z chłodzeniem powietrzem | 350–600 kg/h |
| PVC kablowy | PVC 60% + DOP 20% + kaolin kalcynowany 10–20% + CaCO₃ 0–10% + stabilizator termiczny + dodatki | Wytłaczarka dwuślimakowaWytłaczarka jednoślimakowatandem | Na zapytanie | 250–2500 kg/h |
| HFFR / LSZH | PE 10% + EVA 30% + ATH 55% + dodatki 5% | UgniatarkaPodajnik wymuszającyWytłaczarka dwuślimakowaWytłaczarka jednoślimakowalub dozowanie ubytkowe → wytłaczarka trójślimakowa → wytłaczarka jednoślimakowa | Granulacja na gorąco z chłodzeniem powietrzem | 250–1000 kg/h |
Zakresy wydajności odpowiadają rozpiętości tabel modeli w poszczególnych sekcjach poniżej.
Kompaund PE na izolację i powłoki
Nasze kompaundy PE opierają się na polietylenie lub jego kopolimerach, modyfikowanych zgodnie ze specyfikacją klienta. Stosujemy trzy rodzaje procesu – wszystkie z granulacją w pierścieniu wodnym.
- LDPE / LLDPE / MDPE / HDPE
- Pigment / sadza2–5%
- Dodatki
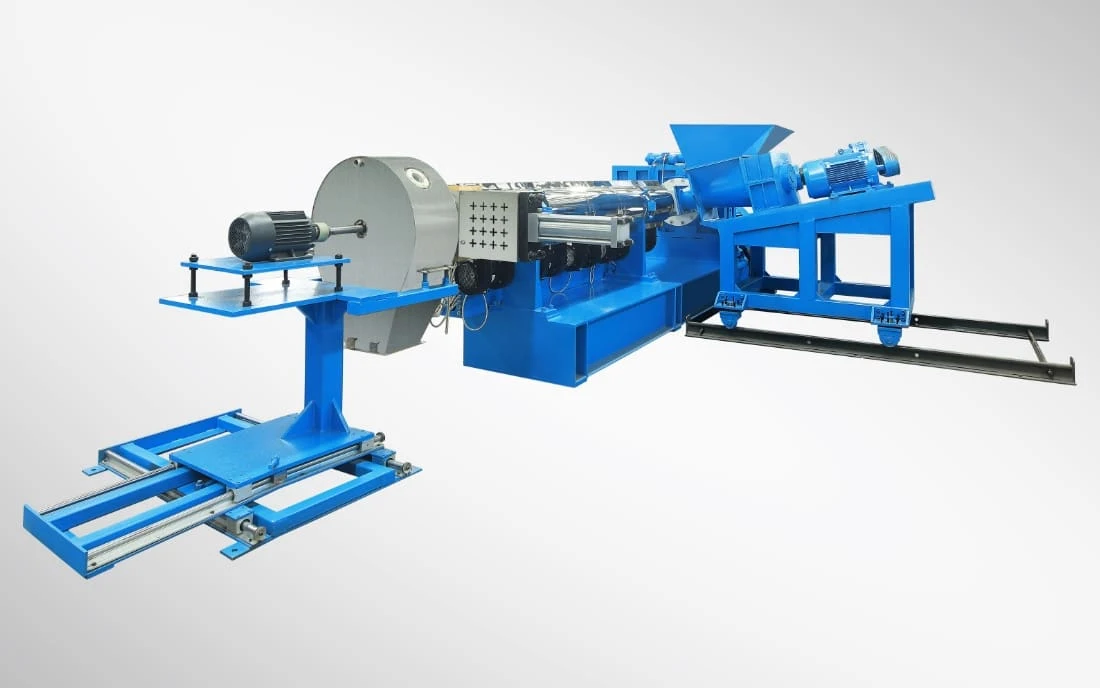
| Model | Pojemność ugniatarki (l) | Średnica ślimaka (mm) | Prędkość obrotowa ślimaków (obr./min) | Silnik (kW) | Wydajność (kg/h) |
|---|---|---|---|---|---|
| K75-TDD180 | 75 | 180 | 75 | 110/90 | 600–700 |
| K110-TDD220 | 110 | 220 | 75 | 160/110 | 900–1100 |
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | Silnik (kW) | L/D | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT52 | 51,4 | 800 | 110 | 40–44 | 250–350 |
| SAT65 | 62,4 | 800 | 160 | 40–44 | 450–600 |
| SAT75 | 71,4 | 800 | 250 | 40–44 | 700–900 |
Izolacja z polietylenu sieciowalnego (XLPE)
Usieciowanie zapobiega przemieszczaniu się cząsteczek PE względem siebie pod wpływem ciepła. Kabel z izolacją XLPE może pracować w wyższej temperaturze, przenosi większy prąd niż jego odpowiednik z PVC i należy do kabli o najlepszej odporności na wodę. Niemal wszystkie kompaundy kablowe XLPE wytwarza się z LDPE.
90 °C
Maksymalna temperatura żyły
140 °C
Zależnie od normy
250 °C
Dopuszczalna temperatura żyły przy zwarciu
10–380 kV
Średnie napięcie 10–50 kV AC, wysokie napięcie do 380 kV AC, kilkaset kV DC
Dwa materiały mieszane w proporcji 95 : 5 w zakładzie kablowym
Dwa kompaundy wytwarza się oddzielnie i miesza dopiero przy wytłaczarce kablowej.
PE szczepiony
- LLDPE / LDPE 98% + DCP 0,1% + silan 1,5% + przeciwutleniacz
- Dozowanie grawimetryczne ubytkowe, wytłaczarka o wysokim momencie obrotowym, duży stosunek L/D
- Suszarka i pakowanie próżniowe
Masterbatch katalizatora
- LLDPE / LDPE 95,5% + DBTL 4% + przeciwutleniacz 0,5%
- Dozowanie grawimetryczne ubytkowe, wytłaczarka o niskim momencie obrotowym, L/D 40
95% materiału A + 5% materiału B trafia do wytłaczarki kablowej XLPE.
Jeden materiał utrzymywany poniżej temperatury reakcji
Temperaturę stopu trzeba bardzo dokładnie kontrolować, aby DCP nie wszedł w reakcję z polimerem.
- LDPE
- DCP
- Przeciwutleniacz
- Dozowanie grawimetryczne ubytkowe.
- Do tego kompaundowania lepiej nadają się wytłaczarki dwustopniowe, ponieważ utrzymują temperaturę stopu.
- Woda chłodząca do granulacji musi być czysta, bez jonów dodatnich i ujemnych.
- Suszarka i system pakowania próżniowego.
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | Silnik (kW) | L/D | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT65 | 62,4 | 400 | 132 | 56 | 400–500 |
| SAT75 | 71,4 | 400 | 220 | 56 | 700–800 |
| SAT95 | 93 | 400 | 315 | 56 | 900–1100 |
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | Silnik (kW) | L/D | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT40 | 41 | 600 | 45 | 40 | 150 |
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | L/D | Silnik (kW) | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT75-TDD180R | 71/180 | 400/93 | 48/8 | 132/75 | 400–450 |
| SAT95-TDD200R | 93/200 | 330/93 | 48/8 | 220/90 | 700–850 |
Kompaundy półprzewodzące: jedna maszyna do wszystkich rodzajów
Półprzewodzące kompaundy nadtlenkowe i silanowe są kompatybilne z oboma rodzajami XLPE. Wszystkie rodzaje kompaundów półprzewodzących można wytwarzać na tej samej maszynie.
Receptura podstawowa
- PE / EVA
- Proszek węglowy
- DCP
- Przeciwutleniacz
- Ugniatarka
- Stożkowe podawanie wymuszone
- Wytłaczarka jednoślimakowa
- Granulacja na gorąco z chłodzeniem powietrzem
| Model | Pojemność ugniatarki (l) | Średnica ślimaka (mm) | Prędkość obrotowa ślimaków (obr./min) | Silnik (kW) | Wydajność (kg/h) |
|---|---|---|---|---|---|
| K75-TDD150 | 75 | 150 | 60 | 110/75 | 350–450 |
| K110-TDD180 | 110 | 180 | 60 | 160/110 | 550–600 |
Kompaundy kablowe PVC
Plastyfikowany PVC jest powszechnie stosowany jako izolacja i powłoka przewodów elektrycznych.
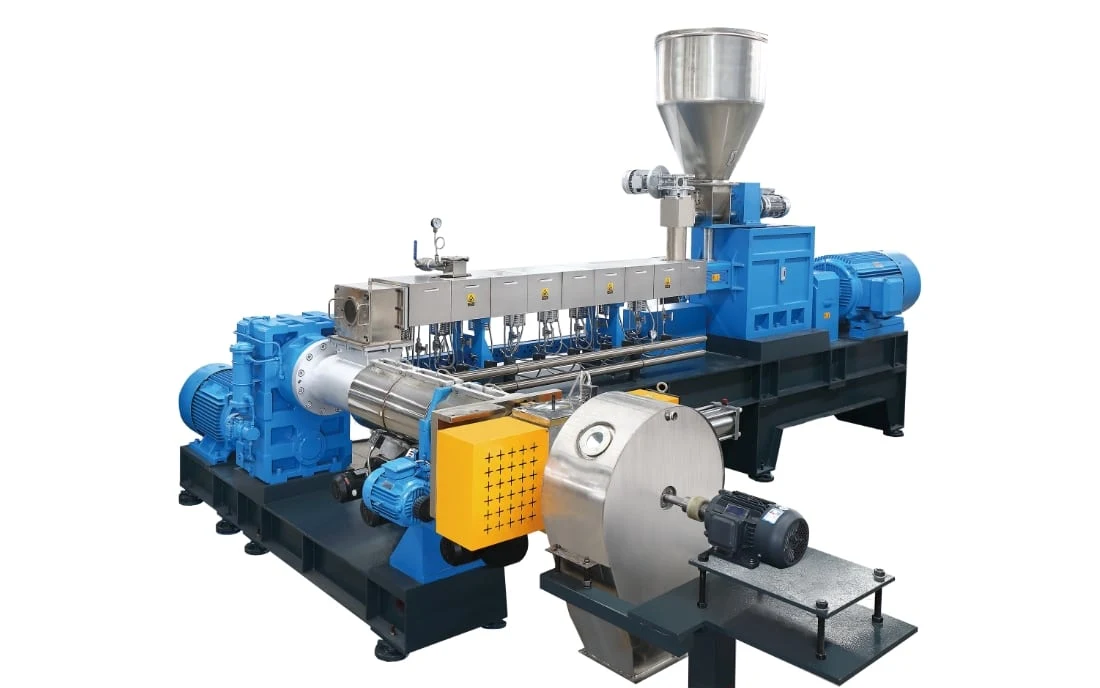
Tandem: wytłaczarka dwuślimakowa do dyspersji, jednoślimakowa do chłodzenia
Pierwszy stopień to współbieżna, równoległa wytłaczarka dwuślimakowa do mieszania dyspersyjnego i dystrybucyjnego; drugi stopień to wytłaczarka jednoślimakowa do chłodzenia i granulacji.
Receptura podstawowa
- PVC60%
- DOP20%
- Glinka kalcynowana10–20%
- CaCO₃0–10%
- Stabilizator termiczny
- Dodatki
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | L/D | Silnik (kW) | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT52-TDD150R | 51,4/150 | 500/93 | 40/8 | 90/55 | 250–350 |
| SAT65-TDD180R | 62,4/180 | 500/93 | 40/8 | 132/75 | 500–600 |
| SAT75-TDD200R | 71/200 | 500/93 | 40/8 | 220/90 | 800–1200 |
| SAT95-TDD240R | 93/240 | 500/93 | 40/8 | 355/110 | 1700–2500 |
Bezhalogenowe kompaundy uniepalnione (HFFR)
HFFR, LSZH (niska emisja dymu, zero halogenów) i LSF (niska emisja dymu i oparów) to nazwy kompaundów powszechnie stosowanych w izolacji kabli. Wytwarza się je z polietylenu lub jego kopolimerów z dodatkiem napełniaczy mineralnych, które nadają im właściwości uniepalniające.
- PE10%
- EVA30%
- Proszek ATH55%
- Dodatki5%
| Model | Pojemność ugniatarki (l) | Średnica ślimaka (mm) | Prędkość obrotowa ślimaków (obr./min) | Silnik (kW) | Wydajność (kg/h) |
|---|---|---|---|---|---|
| K75-SAT65-TDD180 | 75 | 62,4/180 | 500/75 | 110/110/75 | 400–500 |
| K110-SAT75-TDD200 | 110 | 71,4/200 | 500/75 | 160/200/90 | 700–800 |
| Model | Średnica (mm) | Maks. prędkość obrotowa (obr./min) | L/D | Silnik (kW) | Wydajność (kg/h) |
|---|---|---|---|---|---|
| SAT-T52-TDD150R | 51,4/150 | 500/75 | 44/8 | 90/55 | 250–350 |
| SAT-T65-TDD180R | 62,4/180 | 500/75 | 44/8 | 132/75 | 500–600 |
| SAT-T75-TDD200R | 71,4/200 | 500/75 | 44/8 | 220/90 | 800–1000 |
Realizacje · XLPE
Kompaundy kablowe XLPE na wytłaczarce SAT95 z granulacją podwodną
Dwie linie do kompaundów kablowych XLPE: jedna do XLPE z nadtlenkiem do kabli 35 kV w Chinach, druga dla klienta w Indiach. W obu wytłaczarka dwuślimakowa SAT95 podaje stop do systemu granulacji podwodnej.
- Wytłaczarka
- SAT95
- Wydajność
- 800–1500 kg/h
- Granulacja
- Podwodna
- Dozowanie
- Grawimetryczne ubytkowe
- Podajnik próżniowy
- Lej buforowy
- Dozownik grawimetryczny ubytkowy
- Wytłaczarka dwuślimakowa
- Filtr
- Zawór rozruchowy
- Granulacja podwodna
- Odwadnianie
- Klasyfikator
- Złoże fluidalne
- Pakowanie
Linia XLPE z nadtlenkiem do kabli 35 kV Linia XLPE 800 kg/h, Indie
Więcej linii do kompaundów kablowych
 Indie
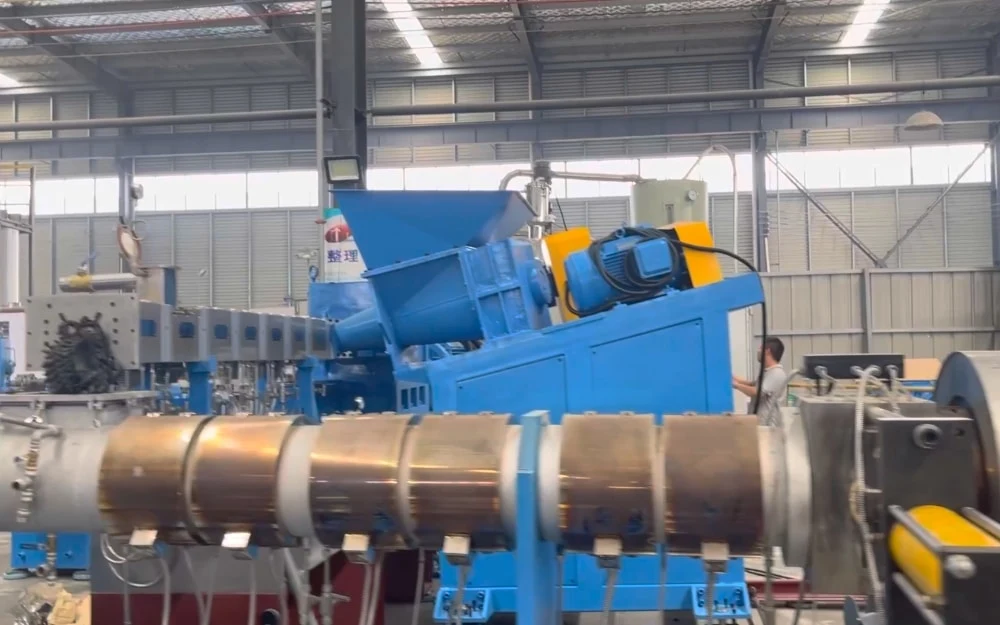 HFFR
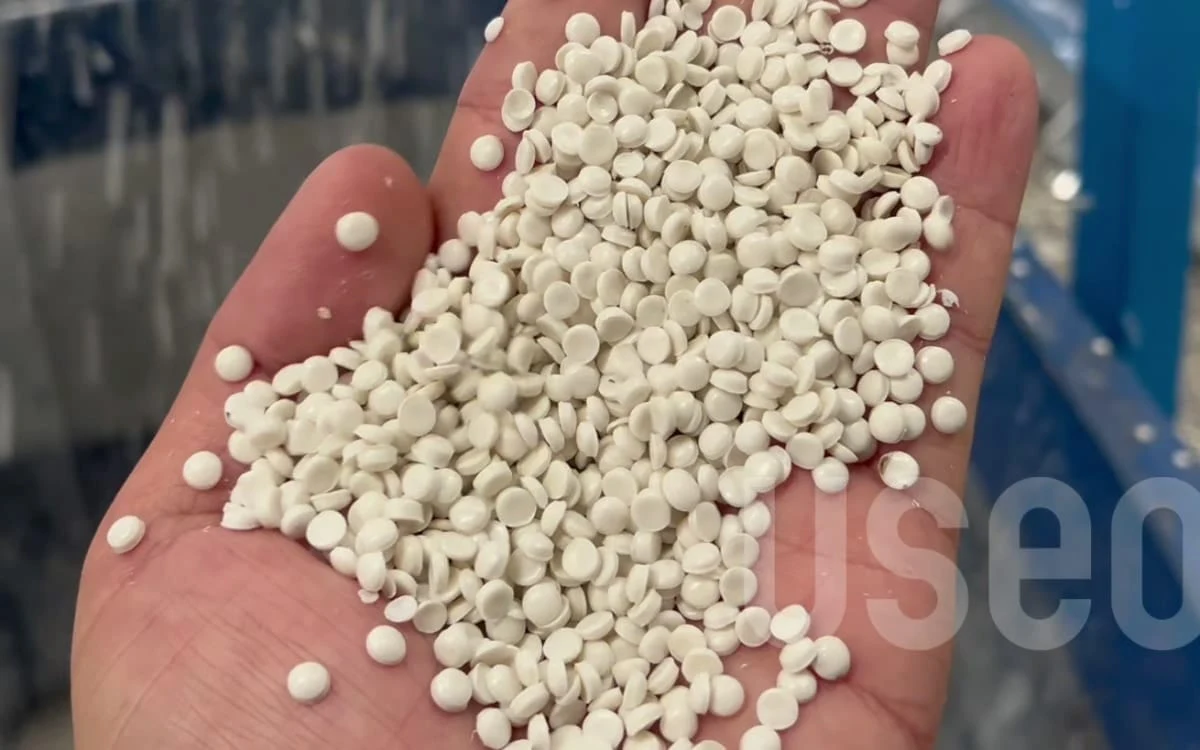 Rozwiązanie
Zapytaj o ofertę
Prosimy podać, jaki kompaund kablowy Państwo wytwarzają – PE, XLPE silanowy lub z nadtlenkiem, półprzewodzący, PVC czy HFFR – wraz z recepturą, zawartością napełniacza i klasą napięcia. Zaproponujemy układ stopni (ugniatarka lub wytłaczarki), granulację i suszenie dla tego kompaundu przy docelowej wydajności.
- 01Kompaund, receptura i klasa napięcia
- 02Układ stopni i granulacja
- 03Suszenie, pakowanie i układ linii

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.