
Compounding para cables
Líneas de extrusión para todos los compuestos de un cable de energía o de datos: aislamiento y cubierta de PE, XLPE reticulable para 10 kV y 35 kV, pantallas semiconductoras, compuestos de PVC y compuestos retardantes de llama libres de halógenos (HFFR).
- PE
- XLPE
- Semiconductores
- PVC
- HFFR
Un cable, cinco compuestos
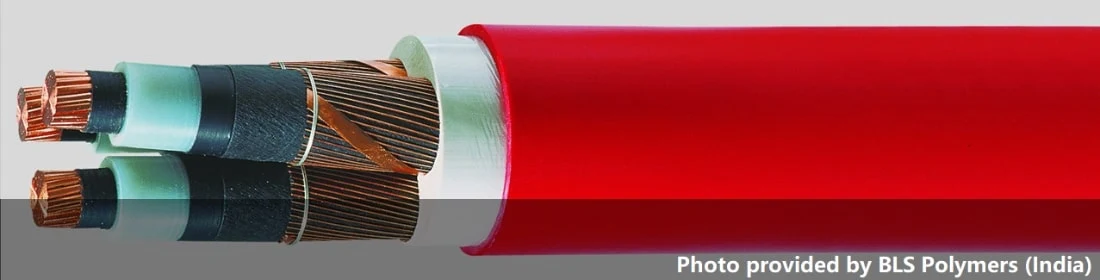
Cada capa de un cable es un compuesto distinto con un proceso distinto. Busque su capa y vaya directamente a su línea.
1 · Pantalla del conductor
Compuesto semiconductor: PE / EVA + negro de carbono en polvo
2 · Aislamiento
PE, XLPE silano para 10 kV, XLPE con peróxido para 35 kV, PVC plastificado, HFFR
3 · Pantalla del aislamiento
Compuesto semiconductor, tipo silano o peróxido según el aislamiento
4 · Pantalla metálica
Cinta o hilos de cobre, no un compuesto
5 · Cubierta
Compuesto de PE para cubierta, PVC plastificado, HFFR / LSZH
Seis compuestos, seis rutas
La fórmula decide la máquina. Los compuestos cargados y sensibles al calor pasan por una amasadora o por una segunda etapa monohusillo; los compuestos de polímero limpio pasan directamente por una extrusora de doble husillo.
| Compuesto | Formulación básica | Proceso | Peletizado | Capacidad |
|---|---|---|---|---|
| Aislamiento y cubierta de PE | PEBD / PELBD / PEMD / PEAD + 2–5 % de pigmento o negro de humo + aditivos | AmasadoraAlimentador forzado cónicoMonohusilloo mezclador / dosificación por pérdida de peso → doble husillo | Anillo de agua | 250–1100 kg/h |
| XLPE silano · 10 kVMateriales A + B | A: PE + DCP + silano + antioxidante · B: PE + catalizador DBTL + antioxidante | Por pérdida de pesoDoble husillo L/D 56B: doble husillo de bajo torque, L/D 40 | Bajo pedidosecador, envasado al vacío | 150–1100 kg/h |
| XLPE con peróxido · 35 kV | PEBD + DCP + antioxidante | Por pérdida de pesoDoble husilloMonohusillodos etapas para mantener la temperatura del fundido | Agua de enfriamiento desionizadasecador, envasado al vacío | 400–850 kg/h |
| Semiconductoresperóxido y silano | PE / EVA + negro de carbono en polvo + DCP + antioxidante | AmasadoraAlimentador forzado cónicoMonohusillo | Cara del dado con enfriamiento por aire | 350–600 kg/h |
| PVC para cables | PVC 60 % + DOP 20 % + arcilla calcinada 10–20 % + CaCO₃ 0–10 % + estabilizador térmico + aditivos | Doble husilloMonohusillotándem | Bajo pedido | 250–2500 kg/h |
| HFFR / LSZH | PE 10 % + EVA 30 % + ATH 55 % + aditivos 5 % | AmasadoraAlimentador forzadoDoble husilloMonohusilloo dosificación por pérdida de peso → triple husillo → monohusillo | Cara del dado con enfriamiento por aire | 250–1000 kg/h |
Los rangos de capacidad abarcan el conjunto de las tablas de modelos de las secciones siguientes.
Compuesto de PE para aislamiento y cubierta
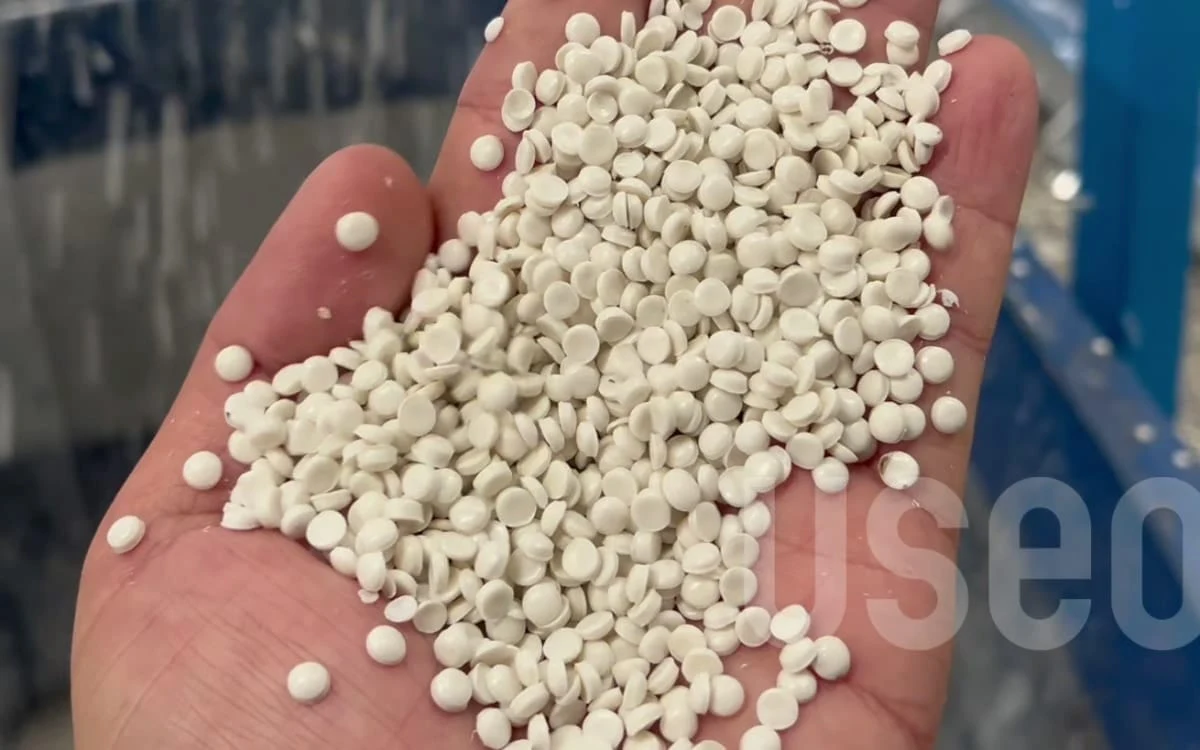
Nuestros compuestos de PE se basan en polietileno o sus copolímeros, modificados según la especificación del cliente. Tres tipos de proceso, todos con peletizado por anillo de agua.
- PEBD / PELBD / PEMD / PEAD
- Pigmento / negro de humo2–5 %
- Aditivos
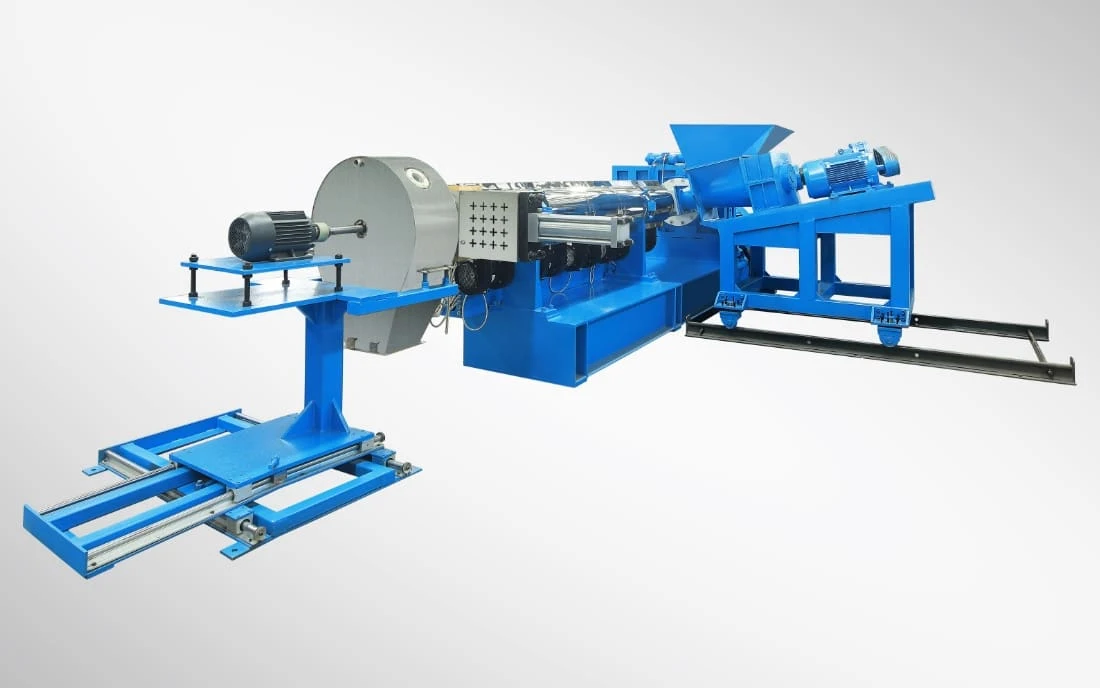
| Modelo | Volumen de la amasadora (litros) | Diámetro del husillo (mm) | Velocidad de husillo (rpm) | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| K75-TDD180 | 75 | 180 | 75 | 110/90 | 600–700 |
| K110-TDD220 | 110 | 220 | 75 | 160/110 | 900–1100 |
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT52 | 51.4 | 800 | 110 | 40–44 | 250–350 |
| SAT65 | 62.4 | 800 | 160 | 40–44 | 450–600 |
| SAT75 | 71.4 | 800 | 250 | 40–44 | 700–900 |
Aislamiento de PE reticulable (XLPE)
La reticulación impide que las moléculas de PE se desplacen unas respecto a otras con el calor. Un cable de XLPE trabaja a mayor temperatura, conduce más corriente que su equivalente de PVC y tiene una de las mejores resistencias al agua. Casi todos los compuestos de XLPE para cables se basan en PEBD.
90 °C
Temperatura máxima del conductor
140 °C
Según la norma
250 °C
Valor nominal de cortocircuito del conductor
10–380 kV
Media tensión 10–50 kV CA, alta tensión hasta 380 kV CA, varios cientos de kV en CC
Dos materiales, mezclados en proporción 95 : 5 en la planta de cables
Los dos compuestos se fabrican por separado y se mezclan en la extrusora de cables.
PE injertado
- PELBD / PEBD 98 % + DCP 0.1 % + silano 1.5 % + antioxidante
- Dosificación por pérdida de peso, extrusora de alto torque, L/D largo
- Secador y envasado al vacío
Masterbatch catalizador
- PELBD / PEBD 95.5 % + DBTL 4 % + antioxidante 0.5 %
- Dosificación por pérdida de peso, extrusora de bajo torque, L/D 40
A la extrusora de cables de XLPE se alimenta un 95 % de A y un 5 % de B.
Un solo material, mantenido por debajo de su temperatura de reacción
La temperatura del fundido debe controlarse con gran precisión para que el DCP no reaccione con el polímero.
- PEBD
- DCP
- Antioxidante
- Dosificación por pérdida de peso.
- Las extrusoras de dos etapas son más adecuadas para este compounding porque mantienen la temperatura del fundido.
- El agua de enfriamiento del peletizado debe estar limpia, sin iones positivos ni negativos.
- Sistema de secado y envasado al vacío.
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT65 | 62.4 | 400 | 132 | 56 | 400–500 |
| SAT75 | 71.4 | 400 | 220 | 56 | 700–800 |
| SAT95 | 93 | 400 | 315 | 56 | 900–1100 |
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | Motor (kW) | L/D | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT40 | 41 | 600 | 45 | 40 | 150 |
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | L/D | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT75-TDD180R | 71/180 | 400/93 | 48/8 | 132/75 | 400–450 |
| SAT95-TDD200R | 93/200 | 330/93 | 48/8 | 220/90 | 700–850 |
Compuestos semiconductores: una máquina para todos los tipos
Los semiconductores de peróxido y de silano son compatibles con los dos tipos de XLPE. Todo tipo de compuesto semiconductor puede producirse en la misma máquina.
Formulación básica
- PE / EVA
- Negro de carbono en polvo
- DCP
- Antioxidante
- Amasadora
- Alimentación forzada cónica
- Monohusillo
- Cara del dado con enfriamiento por aire
| Modelo | Volumen de la amasadora (litros) | Diámetro del husillo (mm) | Velocidad de husillo (rpm) | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| K75-TDD150 | 75 | 150 | 60 | 110/75 | 350–450 |
| K110-TDD180 | 110 | 180 | 60 | 160/110 | 550–600 |
Compuestos de PVC para cables
El PVC plastificado se usa habitualmente como aislamiento y cubierta de cables eléctricos.
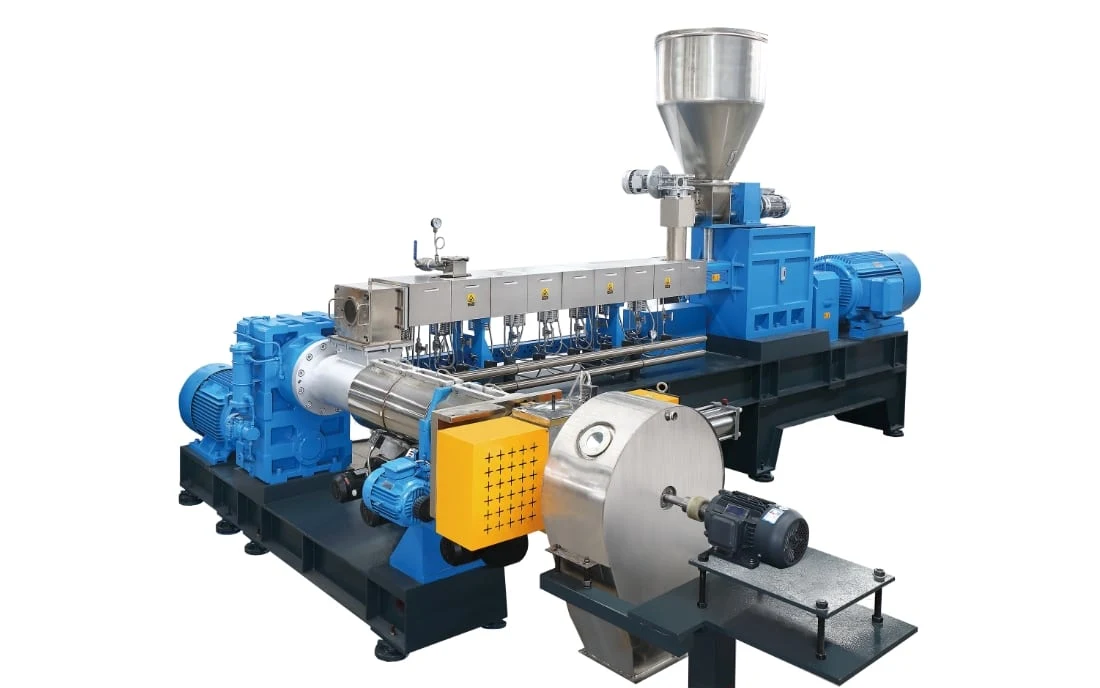
Tándem: doble husillo para dispersar, monohusillo para enfriar
La primera etapa es una extrusora de doble husillo paralela corrotante para la dispersión y la distribución; la segunda es una extrusora monohusillo para el enfriamiento y el peletizado.
Formulación básica
- PVC60 %
- DOP20 %
- Arcilla calcinada10–20 %
- CaCO₃0–10 %
- Estabilizador térmico
- Aditivos
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | L/D | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT52-TDD150R | 51.4/150 | 500/93 | 40/8 | 90/55 | 250–350 |
| SAT65-TDD180R | 62.4/180 | 500/93 | 40/8 | 132/75 | 500–600 |
| SAT75-TDD200R | 71/200 | 500/93 | 40/8 | 220/90 | 800–1200 |
| SAT95-TDD240R | 93/240 | 500/93 | 40/8 | 355/110 | 1700–2500 |
Retardantes de llama libres de halógenos (HFFR)
HFFR, LSZH (bajo humo y cero halógenos) y LSF (bajo humo y gases) son denominaciones de compuestos muy utilizados en el aislamiento de cables. Se basan en polietileno o sus copolímeros, con cargas minerales que los hacen retardantes de llama.
- PE10 %
- EVA30 %
- ATH en polvo55 %
- Aditivos5 %
| Modelo | Volumen de la amasadora (litros) | Diámetro del husillo (mm) | Velocidad de husillo (rpm) | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| K75-SAT65-TDD180 | 75 | 62.4/180 | 500/75 | 110/110/75 | 400–500 |
| K110-SAT75-TDD200 | 110 | 71.4/200 | 500/75 | 160/200/90 | 700–800 |
| Modelo | Diámetro (mm) | Velocidad máx. (rpm) | L/D | Motor (kW) | Capacidad (kg/h) |
|---|---|---|---|---|---|
| SAT-T52-TDD150R | 51.4/150 | 500/75 | 44/8 | 90/55 | 250–350 |
| SAT-T65-TDD180R | 62.4/180 | 500/75 | 44/8 | 132/75 | 500–600 |
| SAT-T75-TDD200R | 71.4/200 | 500/75 | 44/8 | 220/90 | 800–1000 |
Proyectos · XLPE
Compuestos de XLPE para cables en SAT95 con peletizado bajo agua
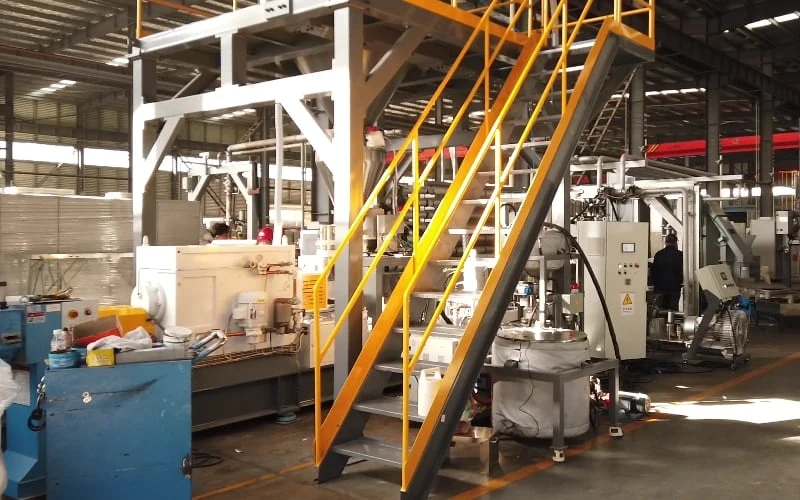
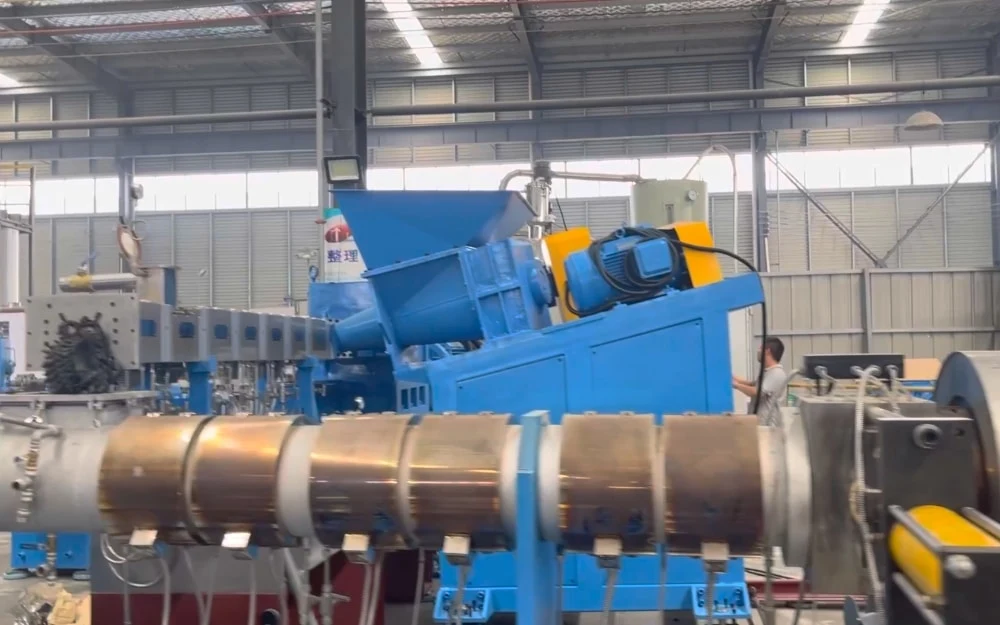
Dos líneas de compuestos de XLPE para cables, una para XLPE con peróxido de 35 kV en China y otra para un cliente en la India. Ambas emplean una extrusora de doble husillo SAT95 con un sistema de peletizado bajo agua.
- Extrusora
- SAT95
- Capacidad
- 800–1500 kg/h
- Peletizado
- Bajo agua
- Alimentación
- Por pérdida de peso
- Cargador por vacío
- Tolva de compensación
- Por pérdida de peso
- Doble husillo
- Filtrar
- Válvula de arranque
- Peletizado bajo agua
- Deshidratación
- Clasificador
- Lecho fluidizado
- Envasado
Línea de XLPE con peróxido para cables de 35 kV Línea de XLPE de 800 kg/h, India
Más líneas de compuestos para cables
 India
 HFFR
 Solución
Solicitar cotización
Indíquenos qué compuesto para cables fabrica —PE, XLPE silano o con peróxido, semiconductor, PVC o HFFR—, con su fórmula, el porcentaje de carga y la clase de tensión. Le propondremos las etapas de amasadora o extrusora, el peletizado y el secado para ese compuesto con la capacidad que necesita.
- 01Compuesto, fórmula y clase de tensión
- 02Etapas de la máquina y peletizado
- 03Secado, envasado y distribución

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.