
Reciclaje de otros plásticos (PE/PP)
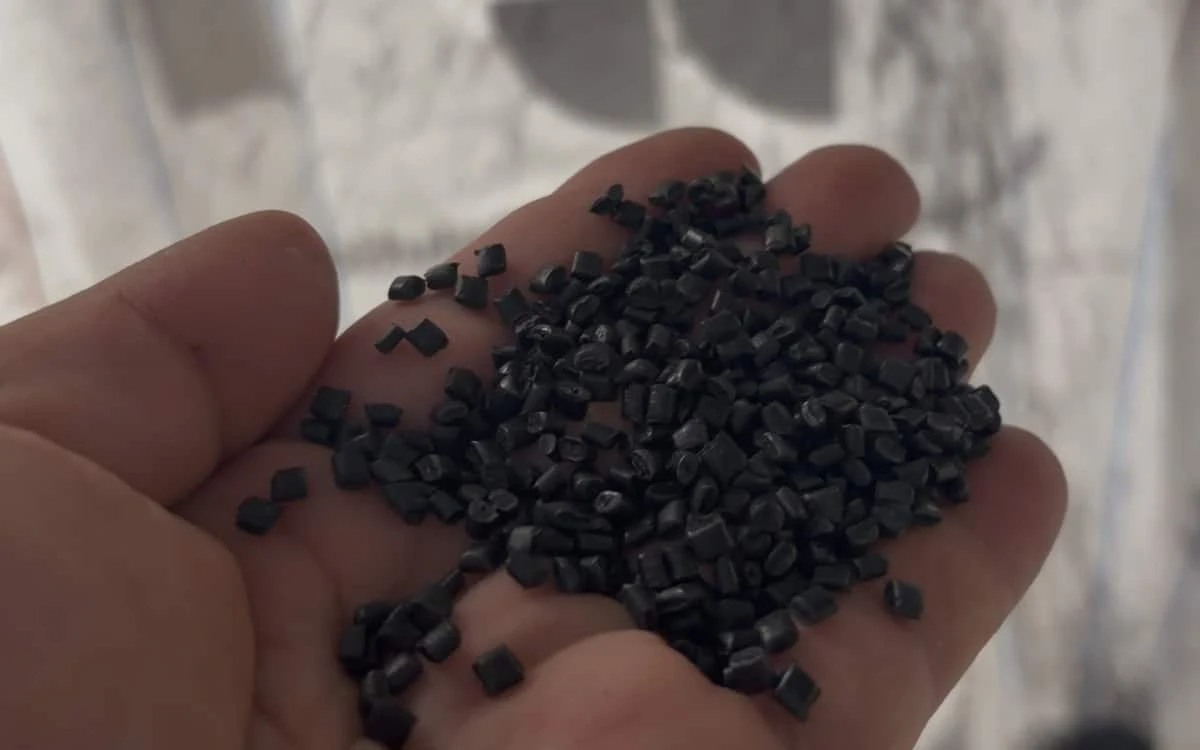
Residuos de PE y PP difíciles de alimentar y de mezclar: espuma, tapas de botella, película y lámina, piezas cargadas con fibra de vidrio. Una extrusora de doble husillo desgasifica y filtra el fundido, y puede modificarlo en la misma pasada.
- Espuma de PE
- Tapas de botella de PE
- Lámina de PP con fibra de vidrio
- Residuos de película y lámina de PE/PP
- Hojuelas de PP
Por qué una extrusora de doble husillo para el reciclaje de plásticos
Frente a una extrusora monohusillo, la extrusora de doble husillo ofrece cuatro ventajas para el reciclaje.
Mejor mezcla
Para polímeros de distinto MFI y para polímeros con cargas y fibras.
Mejor desgasificación
El vacío extrae los volátiles del fundido, algo imprescindible sobre todo con la espuma de polímero.
Menor tiempo de residencia
Mejor control de temperatura y menor permanencia en el cilindro para los plásticos de ingeniería.
Husillos autolimpiantes
El efecto autolimpiante facilita los cambios de material.
Tres tipos de residuos, tres configuraciones de línea
La extrusora es la misma. Lo que cambia es cómo entra el residuo y qué se añade durante el proceso.
| Residuo | Materia prima | Configuración de la línea | Producto |
|---|---|---|---|
| Espuma de PE | Triturado, menos de 25 mm · densidad aparente de 200 kg/m³ | Alimentador forzado para baja densidad aparenteAlimentador adicional: masterbatch de color o PE virgenVacío intensoMezcla intensa | Pellets de PE a partir de espumas de distinto MFI |
| Tapas de botella de PE | — | Mezcla intensaAlimentador lateral: CaCO₃ o talco en polvo | Compuesto de PE cargado para moldeo por inyección |
| Lámina de PPcon 30 % de fibra de vidrio | Triturado, menos de 20 mm · densidad aparente de 350 kg/m³ | La mezcla intensa acorta la fibraAlimentador lateral: TPE u otro polímero | Compuesto de PP modificado para extrusión de lámina |
La línea, estación por estación
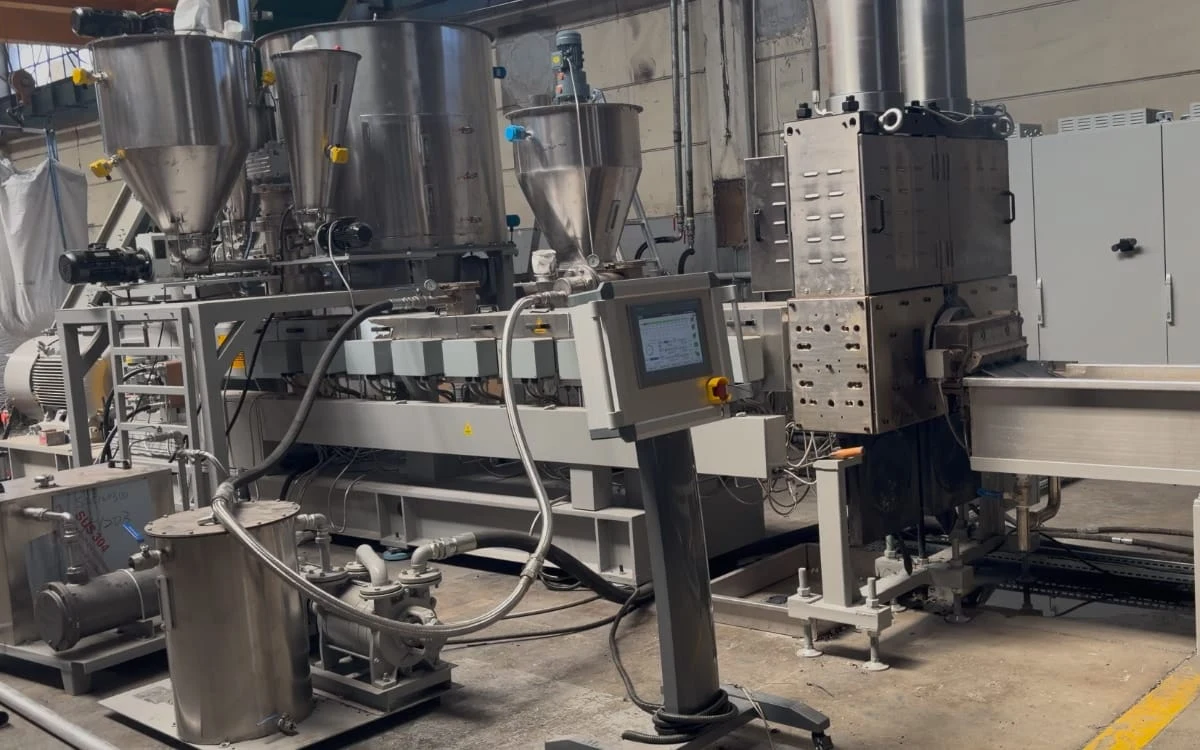
Configuración entregada para residuos de PP y PE a 600–1500 kg/h. La alimentación y el peletizado se eligen según el material.
| Estación | Equipos | Qué hace |
|---|---|---|
| Alimentación | Sistema de alimentación forzadaAlimentadores para polímero virgen y aditivosInyección de líquidos | La asistencia mecánica reduce la formación de puentes y las fluctuaciones del caudal de alimentación de los residuos de baja densidad aparente. |
| Extrusión y desgasificación | Extrusora de doble husillo SAT, L/D 40Desgasificación al vacío en varias etapasBomba de vacío de anillo líquido de dos etapas | Plastifica y mezcla la formulación; extrae volátiles y humedad. |
| Filtración | Cambiador de mallas continuoBomba de fundido | Retiene las partículas no fundidas y las impurezas inorgánicas; la bomba de fundido vuelve a estabilizar la presión del fundido filtrado. |
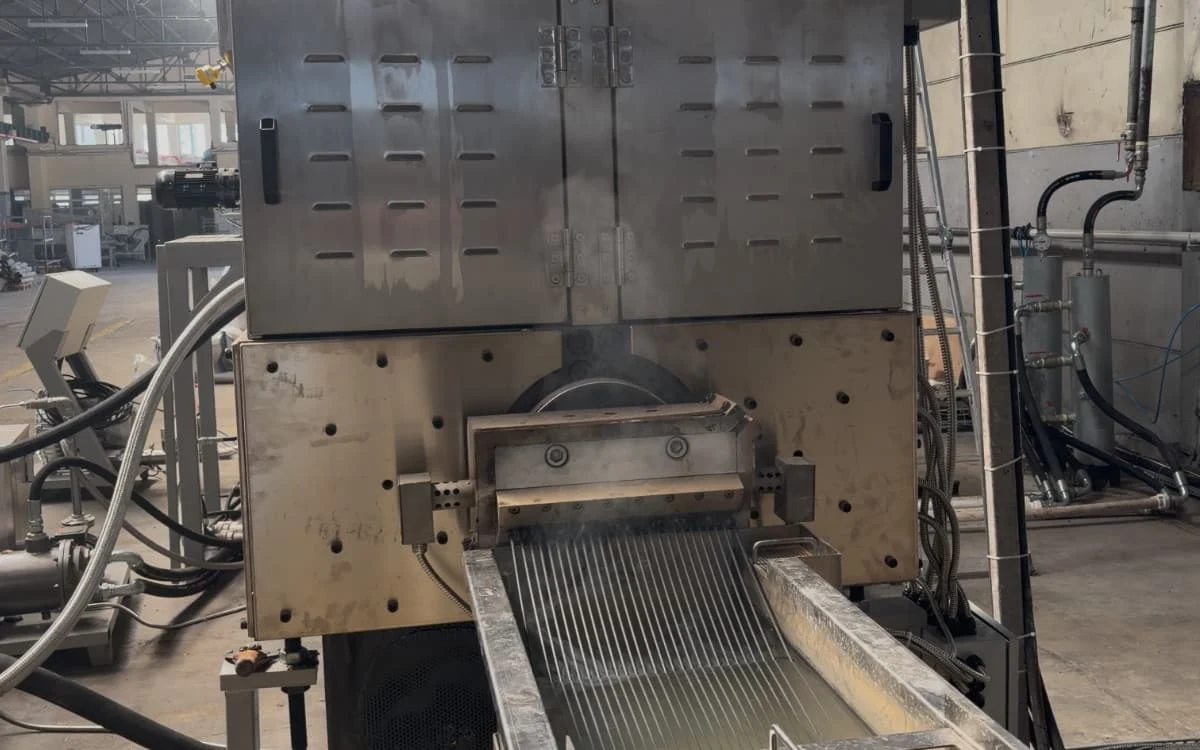
| Peletizado | Peletizado de hebras enfriadas por agua o peletizado bajo aguaClasificadorSilo de almacenamiento | El peletizado bajo agua no tiene hebras que se rompan cuando la resistencia del fundido varía de un lote a otro. |
Líneas entregadas
| Línea entregada | Extrusora | Peletizado | Capacidad |
|---|---|---|---|
| Residuos de cinta UD de PP con alto contenido de fibra de vidrio, Europa | SAT110, L/D 40 | Peletizado de hebras con enfriamiento por agua | 600 kg/h · 1000 kg/h con hojuelas de PP puro |
| Material triturado de PP con PP virgen, India | SAT110, L/D 40 | Peletizado bajo agua | ~1500 kg/h |
| Hojuelas de plástico trituradas: reciclaje y modificación | SAT95 | Peletizado bajo agua | 1000 kg/h |
Proyecto de referencia · Europa
Residuos de PP con 70 % de fibra de vidrio, llevados mediante compounding a un 30 % aproximadamente
- Extrusora
- SAT110, L/D 40
- Peletizado
- Hebras enfriadas por agua
- Densidad aparente
- 296 g/L
- Fibra de vidrio
- 70% → ~30%
Sistema de alimentación forzada para residuos de 296 g/L, de los cuales el 64.7 % es inferior a 5 mm. Reduce la formación de puentes y las fluctuaciones del caudal de alimentación.
Camisas del cilindro y elementos de husillo resistentes al desgaste en las zonas sometidas a la carga del 70 % de fibra de vidrio.
El PP virgen y los aditivos se dosifican de forma continua hasta un objetivo teórico de aproximadamente 30 % de fibra de vidrio.
En operación comercial a 600 kg/h; 1000 kg/h cuando la línea peletiza hojuelas de PP 100 % puro.
Más sobre el reciclaje de PP y PE
Guías técnicas
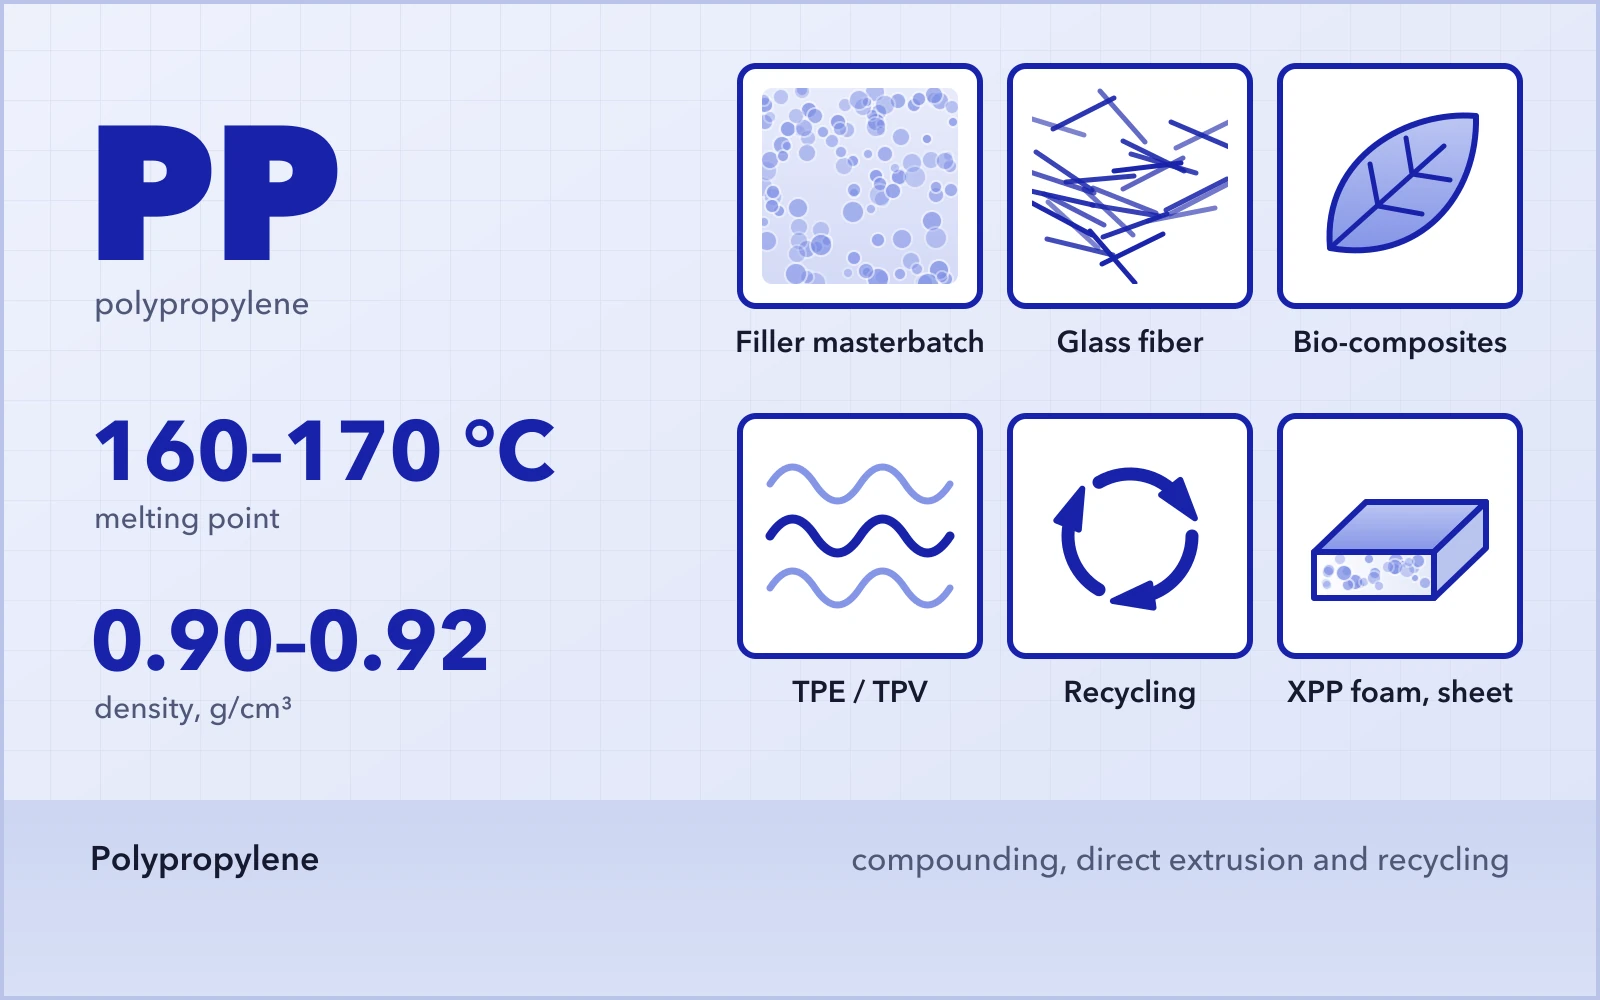
Guía de compounding y extrusión de polipropileno (PP): fabricación, procesamiento y reciclaje
El procesamiento del PP técnica por técnica, con una sección sobre reciclaje: humedad, densidad aparente, desgasificación y alimentación.
 Leer la guía
Véase también
 Guías técnicas
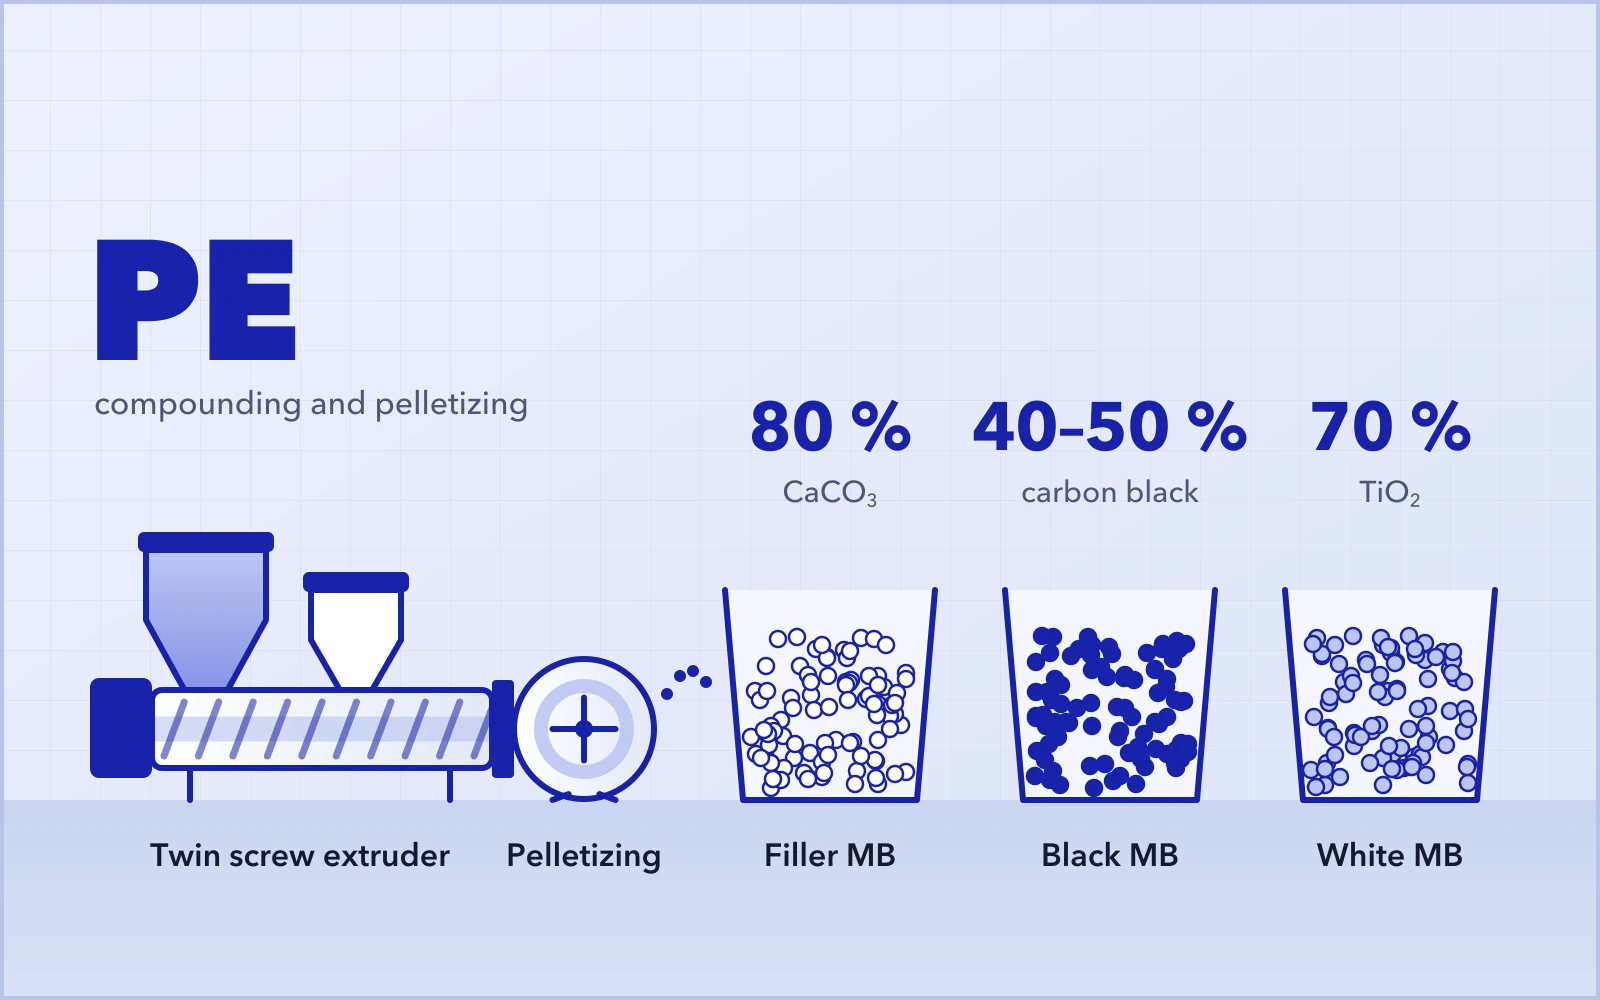
Compounding, extrusión y peletizado de PE: aplicaciones, formulaciones y soluciones de extrusión
Reciclaje de PE y poliolefinas: materiales, productos y sus limitaciones.
 Máquina
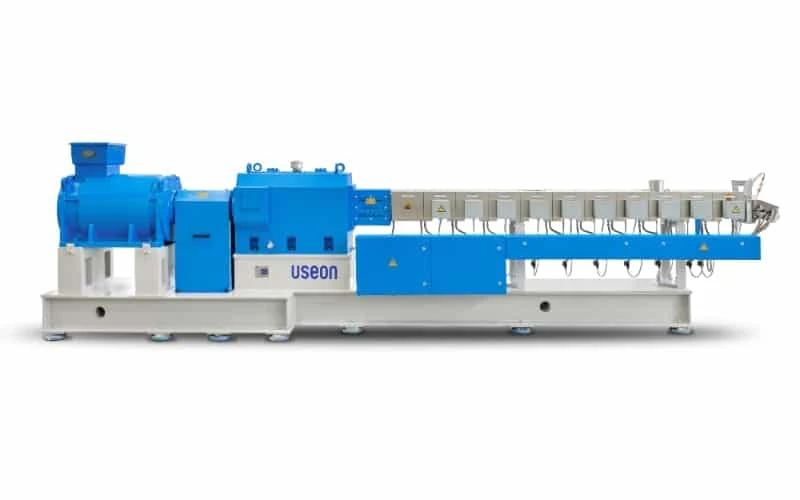
Extrusora de doble husillo corrotante
La serie SAT utilizada en las líneas entregadas.
 Peletizado
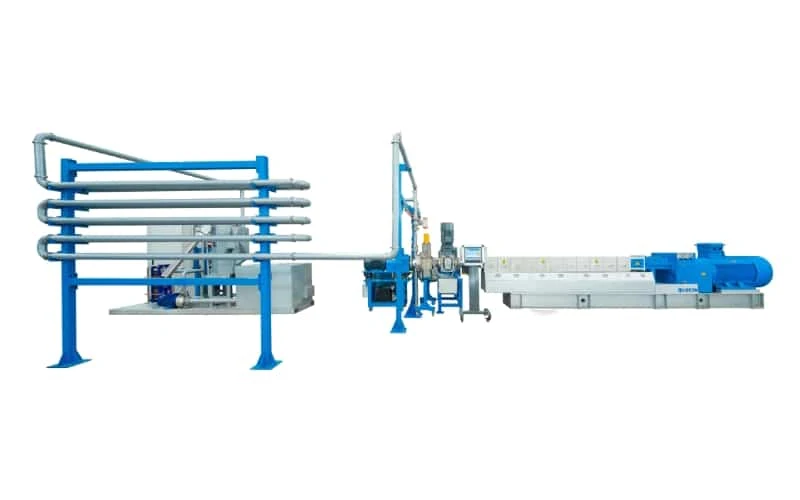
Sistema de peletizado bajo agua
Para fundidos cuya resistencia varía de un lote a otro.
 Reciclaje
 de PET
Hojuelas de botella, película y fibra: el PET tiene sus propias páginas.
Solicitar cotización
Indíquenos qué residuos tiene, en qué forma llegan y para qué serán los pellets. Configuramos la alimentación, la desgasificación y la filtración en función de ellos.
- 01Residuo: polímero, forma, tamaño, densidad aparente, contaminación
- 02Capacidad por hora y uso previsto de los pellets
- 03Configuración de la línea, peletizado y cotización

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.