
Línea de doble husillo SAT110 para reciclaje y compounding de recortes de cinta UD de PP con alto contenido de fibra de vidrio
Línea de doble husillo SAT110 en operación comercial en Europa, que diluye recortes de cinta UD de PP con 70 % de fibra de vidrio hasta aproximadamente un 30 % de fibra de vidrio a 600 kg/h.
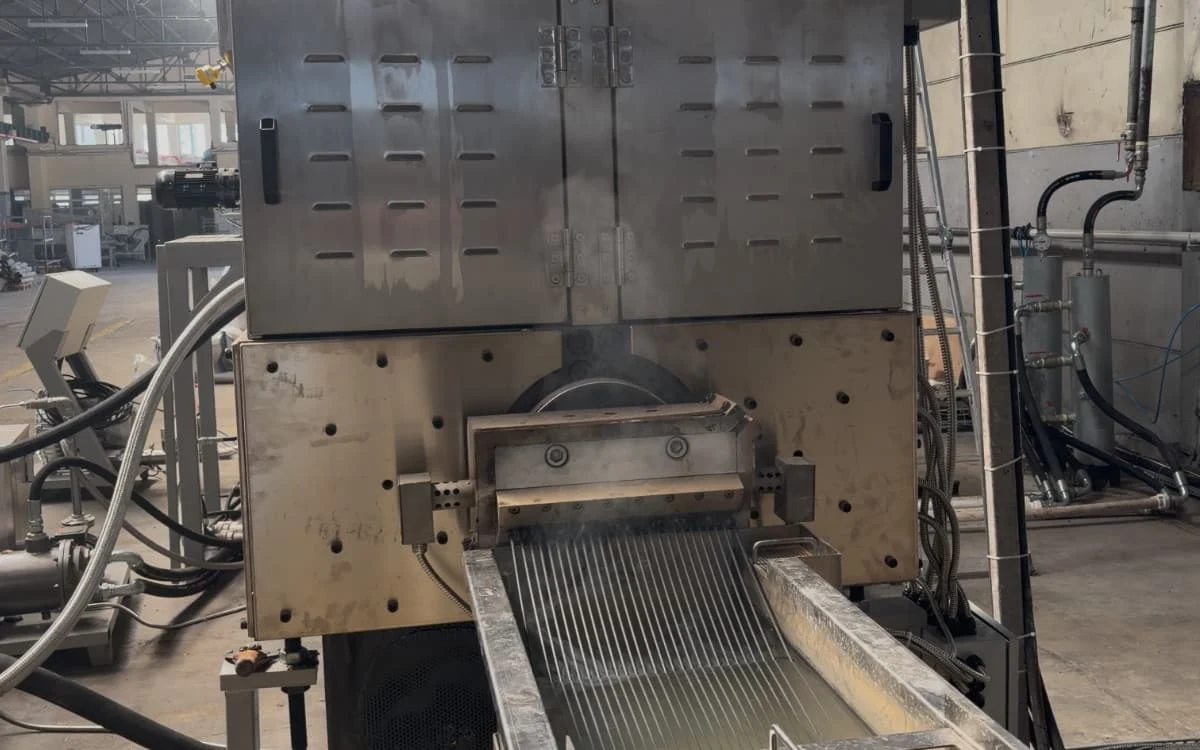
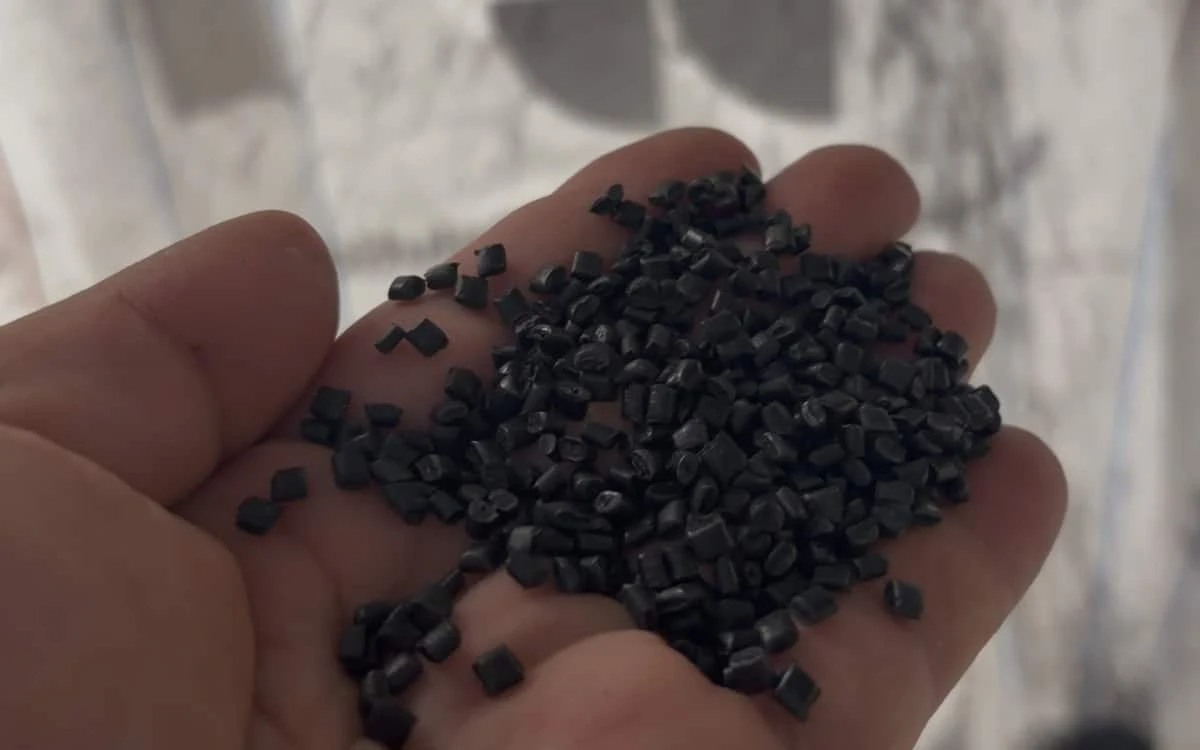
Este caso documenta una línea de doble husillo SAT110 de USEON en operación comercial en las instalaciones de un cliente en Europa. Mediante la adición continua de PP virgen y aditivos, la línea diluye los recortes de cinta UD de PP con 70 % de fibra de vidrio hasta un contenido teórico de aproximadamente 30 %, con una producción comercial de 600 kg/h; en una condición independiente, de peletizado de hojuelas de PP puro, alcanza 1000 kg/h.
Condiciones de producción
| Parámetro | Condición 1: dilución de recortes de PP con alto contenido de fibra de vidrio | Condición 2: peletizado de hojuelas de PP puro |
|---|---|---|
| Material | Recortes de cinta UD de PP + PP virgen + aditivos | Hojuelas de PP 100 % puro |
| Contenido inicial de fibra de vidrio | 70% | Sin fibra de vidrio apreciable |
| Densidad aparente | 296 g/L | 400 g/L |
| Tamaño de partícula | La fracción de 0–5 mm representó el 64.7 % de la muestra tamizada; la fracción de 5–10 mm, el 25.4 % | < 15 mm |
| Objetivo del proceso | Objetivo teórico: aprox. 30 % de fibra de vidrio | Peletizado continuo del fundido |
| Capacidad | 600 kg/h | 1000 kg/h |
Principales retos de proceso
Densidad aparente y continuidad de la alimentación
En la condición con alto contenido de fibra de vidrio, el material tiene una baja densidad aparente (296 g/L) y una alta proporción de fracciones de partícula pequeñas (0–5 mm), lo que provoca puenteo y fluctuaciones del caudal de alimentación con la alimentación convencional por gravedad.
Desgaste abrasivo
El contenido de 70 % de fibra de vidrio provoca desgaste abrasivo en el cilindro y los elementos de husillo durante la extrusión y la plastificación.
Ajuste de la formulación y mezcla
La proporción teórica de fibra de vidrio se ajusta mediante la relación dosificada entre los recortes con alto contenido de fibra de vidrio y el PP virgen. La extrusora de doble husillo se encarga de la plastificación y la mezcla continuas, lo que exige un equilibrio de proceso entre plastificación, mezcla, conservación de la longitud de la fibra de vidrio y aumento de temperatura.
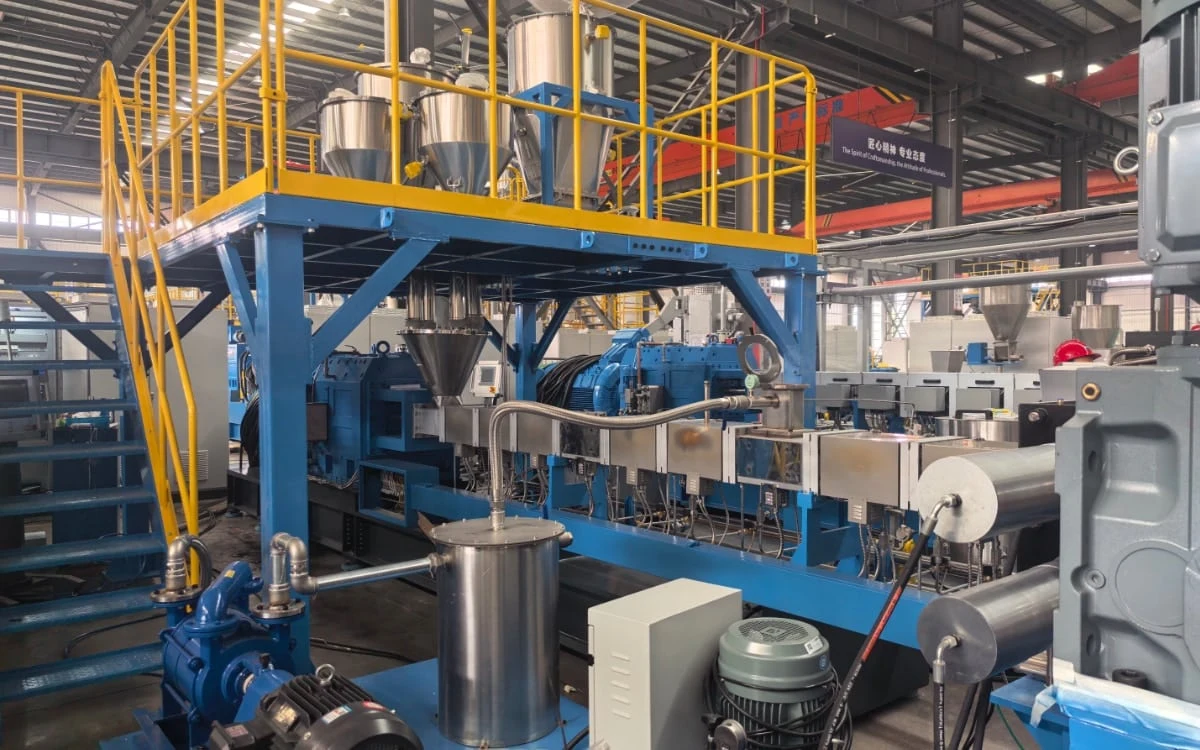
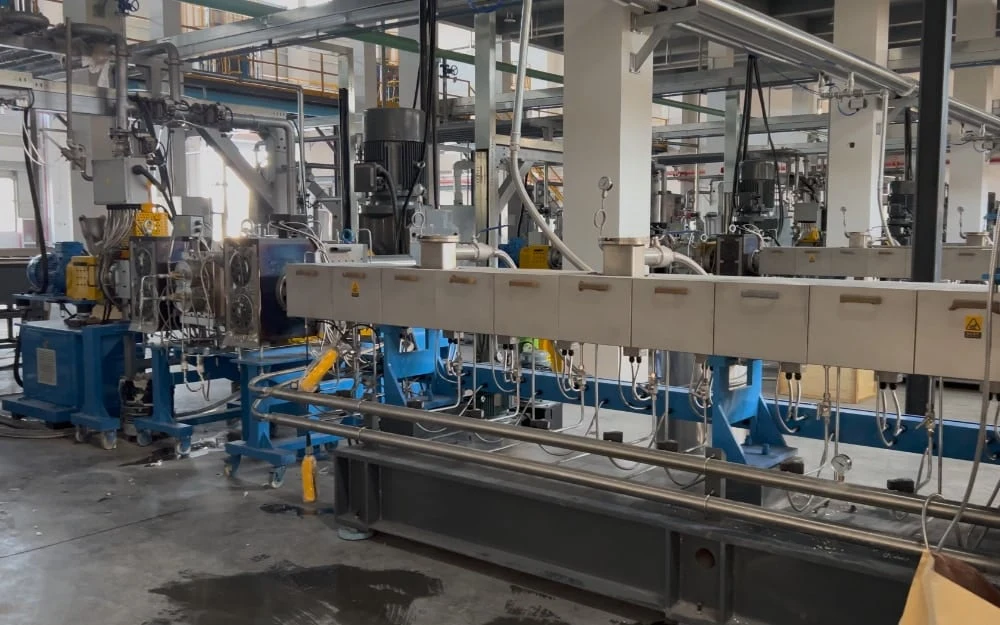
Configuración de la línea de producción
- Sistema de alimentación forzada
- Extrusora de doble husillo SAT110
- Filtración del fundido
- Tina de enfriamiento
- Unidad de deshidratación de hebras
- Peletizadora de hebras
- Clasificador vibratorio
- Silo de almacenamiento.
Análisis de la configuración principal:
- Sistema de alimentación forzada: utiliza asistencia mecánica para procesar recortes de baja densidad aparente. Reduce el puenteo y las fluctuaciones del caudal de alimentación, y ayuda a mantener una alimentación continua.
- Configuración resistente al desgaste: para hacer frente al desgaste abrasivo que provoca el alto contenido de fibra de vidrio, se instalaron camisas del cilindro resistentes al desgaste y elementos de husillo clave expuestos a cargas abrasivas.
- Peletizado y clasificación: tras el peletizado de hebras con enfriamiento por agua y la deshidratación, los pellets entran en un clasificador vibratorio. Esta etapa separa los finos, los pellets unidos y los pellets fuera de medida, lo que mejora la uniformidad de tamaño del producto final.
Video de producción
Resultados de producción
La línea de producción SAT110 ha entrado en producción comercial en las instalaciones del cliente europeo. El video adjunto se grabó en la planta de producción del cliente y muestra la línea en operación comercial.
- En el compounding por dilución de recortes de cinta UD de PP con alto contenido de fibra de vidrio, con PP virgen y aditivos dosificados de forma continua en el proceso, la línea trabaja a una producción comercial de 600 kg/h.
- En la condición de peletizado de hojuelas de PP 100 % puro, la línea alcanza una producción comercial de 1000 kg/h.
El sistema de alimentación forzada instalado y la configuración modular de doble husillo permiten también procesar recortes de película y lámina de PE/PP de baja densidad aparente. La capacidad de producción real dependerá de la morfología concreta de la película y de su densidad aparente.
Preguntas frecuentes
¿Por qué los recortes de cinta UD de PP con una densidad aparente de 296 g/L requieren alimentación forzada?
Este material tiene una baja densidad aparente y una alta proporción (64.7 %) de fracciones de partícula de 0–5 mm, lo que provoca puenteo y fluctuaciones en los sistemas de alimentación estándar. El sistema de alimentación forzada utiliza empuje mecánico para ayudar a mantener una alimentación continua.
¿Cómo se reduce el desgaste que provoca el material con alto contenido de fibra de vidrio?
Para reducir el desgaste abrasivo que provoca el alto contenido de fibra de vidrio, la extrusora cuenta con camisas del cilindro resistentes al desgaste y configuraciones específicas contra el desgaste en los elementos de husillo clave expuestos a mayores cargas abrasivas.
¿Cómo se ajusta el contenido de 70 % de fibra de vidrio a un objetivo teórico de aproximadamente 30 %?
En producción, el sistema de alimentación dosifica de forma continua PP virgen y aditivos en los recortes con alto contenido de fibra de vidrio según la formulación. El contenido final real de fibra de vidrio debe verificarse mediante un ensayo de cenizas en laboratorio u otro método de ensayo adecuado.
¿Por qué las dos capacidades son de 600 kg/h y 1000 kg/h, respectivamente?
Las dos capacidades corresponden a distintas densidades aparentes del material, formulaciones, requisitos de dosificación y cargas de proceso. La condición con alto contenido de fibra de vidrio exige una alimentación estable de recortes de baja densidad aparente junto con la dosificación y la mezcla continuas de PP virgen. La condición con hojuelas de PP puro es relativamente más sencilla. Estas diferencias dieron lugar a capacidades de producción estables distintas en la misma extrusora SAT110.
¿Puede esta línea de producción procesar recortes de película o lámina de PE/PP?
Sí. El sistema de alimentación forzada configurado resuelve eficazmente los problemas de alimentación de los materiales de baja densidad aparente. Junto con el diseño modular de doble husillo, permite que la línea procese recortes de película y lámina de PE/PP. La capacidad real dependerá de la morfología concreta del material y de su densidad aparente.
Solicitar cotización
Indíquenos su material, su formulación y la capacidad objetivo.
- 01Revisión del proceso
- 02Llamada con un ingeniero
- 03Propuesta de línea

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.