
Linha de reciclagem e compounding de aparas de fita UD de PP com alto teor de fibra de vidro e extrusora de dupla rosca SAT110
Linha de dupla rosca SAT110 em operação comercial na Europa, diluindo aparas de fita UD de PP com 70% de FV para cerca de 30% de FV a 600 kg/h.
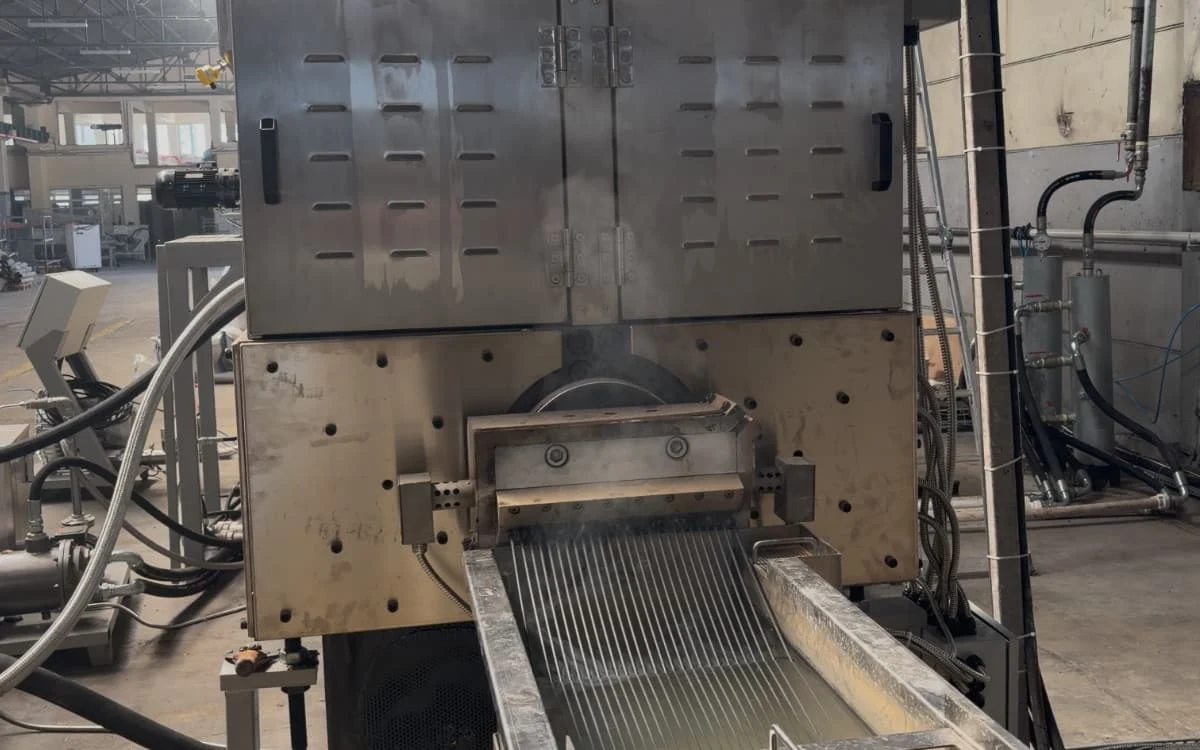
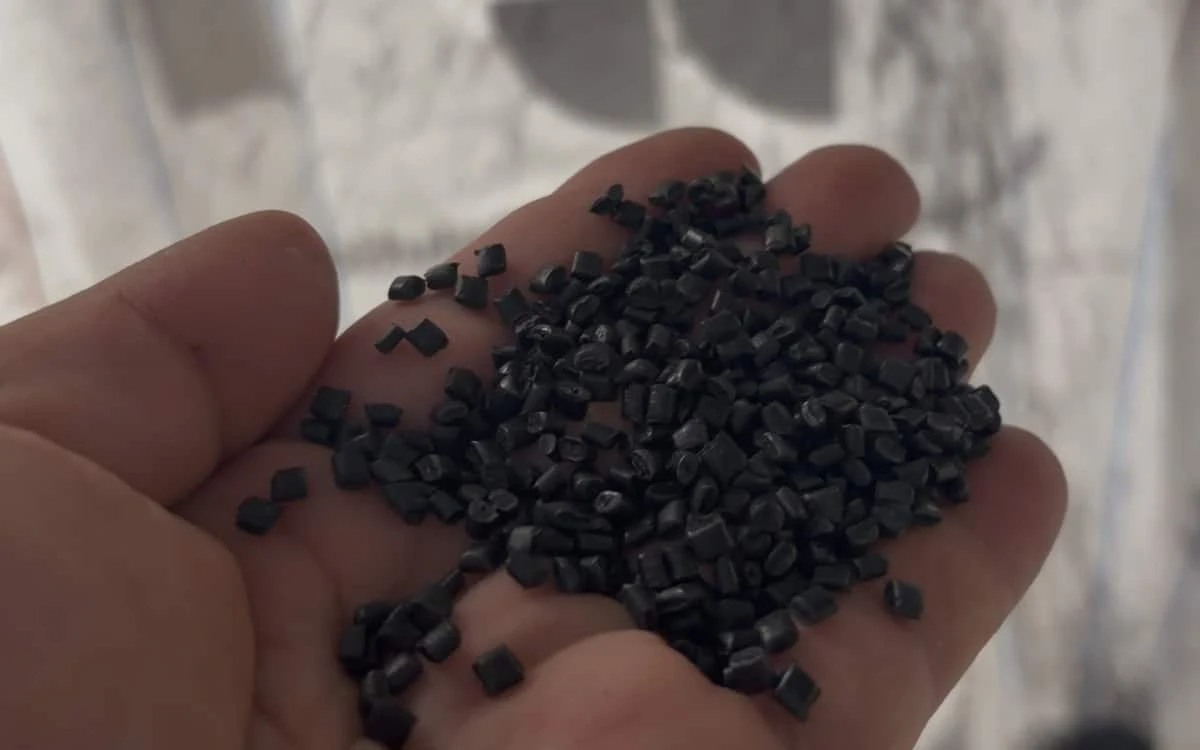
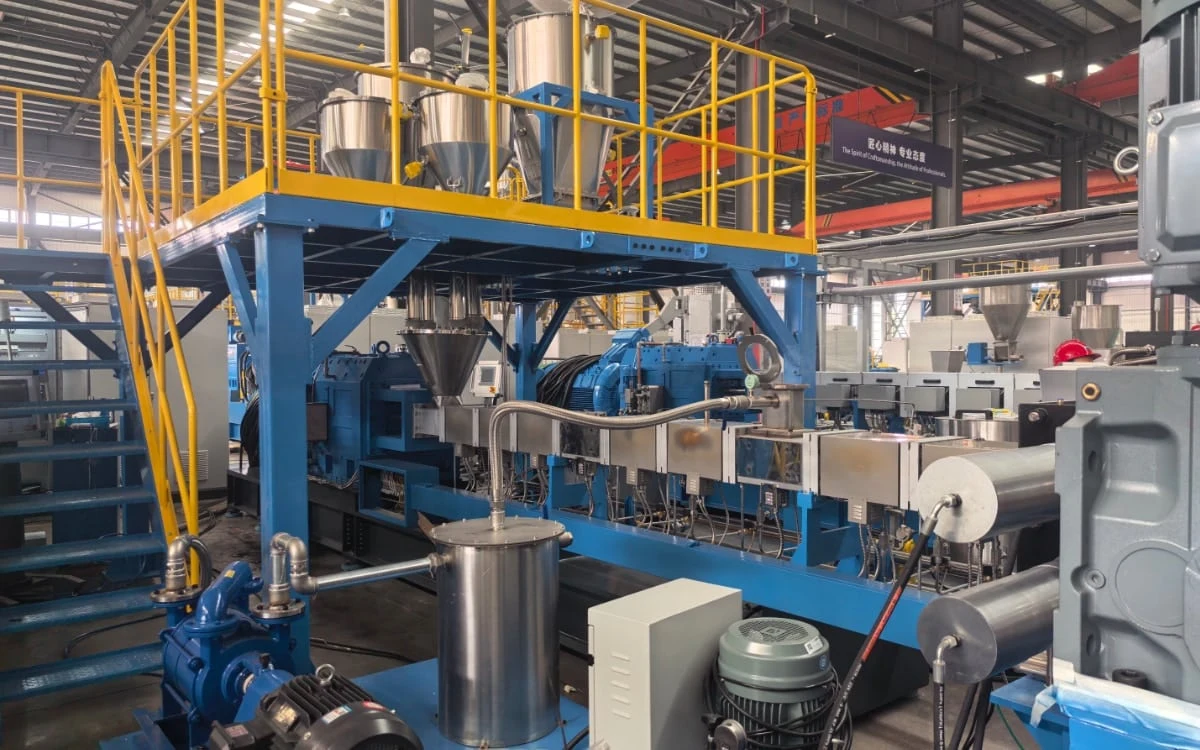
Este estudo de caso documenta uma linha de dupla rosca SAT110 da USEON em operação comercial nas instalações de um cliente na Europa. Com a adição contínua de PP virgem e aditivos, a linha processa aparas de fita UD (unidirecional) de PP com 70% de fibra de vidro (FV) até uma meta teórica de cerca de 30% de FV, com vazão comercial de 600 kg/h; em uma condição separada, de granulação de flakes de PP puro, alcança 1.000 kg/h.
Condições de produção
| Parâmetro | Condição 1: diluição de aparas de PP com alto teor de FV | Condição 2: granulação de flakes de PP puro |
|---|---|---|
| Material | Aparas de fita UD de PP + PP virgem + aditivos | 100% flakes de PP puro |
| Teor inicial de GF | 70% | Sem fibra de vidro aparente |
| Densidade aparente | 296 g/L | 400 g/L |
| Granulometria | Fração de 0–5 mm: 64,7% da amostra peneirada; fração de 5–10 mm: 25,4% | < 15 mm |
| Objetivo do processo | Meta teórica de cerca de 30% de FV | Granulação contínua do fundido |
| Vazão | 600 kg/h | 1.000 kg/h |
Principais desafios de processamento
Densidade aparente e continuidade da alimentação
Na condição com alto teor de FV, o material tem baixa densidade aparente (296 g/L) e alta proporção de partículas finas (0–5 mm), o que causa formação de pontes e oscilações na vazão de alimentação com a alimentação convencional por gravidade.
Desgaste abrasivo
O teor de 70% de fibra de vidro causa desgaste abrasivo no cilindro e nos elementos de rosca durante a extrusão e a plastificação.
Ajuste da formulação e mistura
A proporção teórica de fibra de vidro é ajustada pela relação dosada entre as aparas com alto teor de FV e o PP virgem. A extrusora de dupla rosca faz a plastificação e a mistura contínuas, o que exige um equilíbrio de processo entre plastificação, mistura, preservação do comprimento da fibra de vidro e aumento de temperatura.
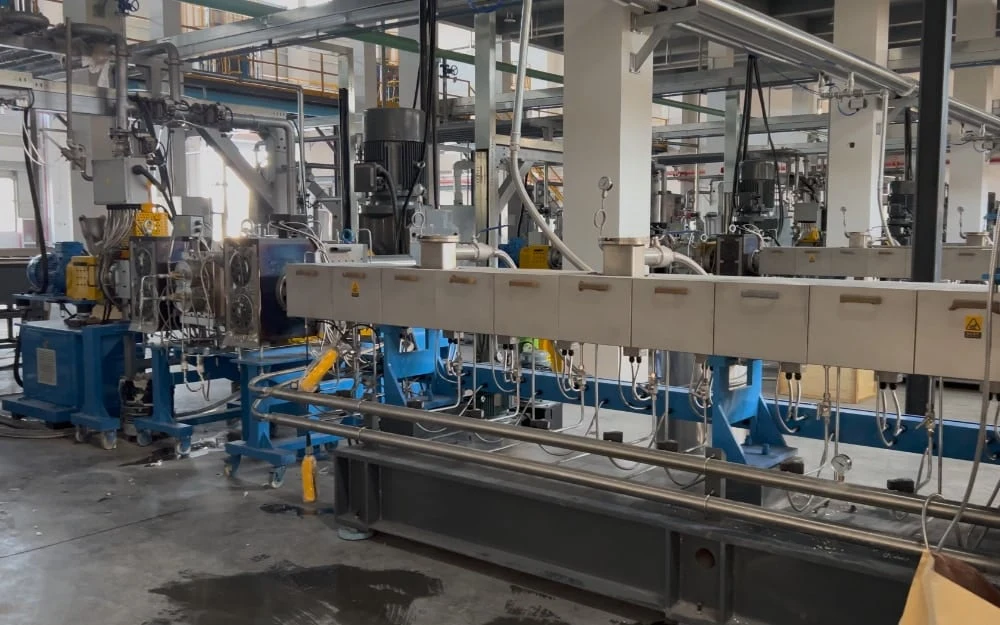
Configuração da linha de produção
- Sistema de alimentação forçada
- Extrusora de dupla rosca SAT110
- Filtração do fundido
- Banheira de resfriamento
- Unidade de desaguamento dos fios
- Granulador de fios
- Classificador vibratório
- Silo de armazenagem.
Análise da configuração principal:
- Sistema de alimentação forçada: usa assistência mecânica para processar aparas de baixa densidade aparente. Reduz a formação de pontes e as oscilações na vazão de alimentação, ajudando a manter a alimentação contínua.
- Configuração resistente ao desgaste: para enfrentar o desgaste abrasivo causado pelo alto teor de fibra de vidro, foram adotadas camisas do cilindro resistentes ao desgaste e versões resistentes ao desgaste dos elementos de rosca críticos expostos a cargas abrasivas.
- Granulação e classificação: após a granulação por fios resfriados a água e o desaguamento, os pellets seguem para um classificador vibratório. Essa etapa separa finos, pellets grudados e pellets fora de medida, melhorando a uniformidade de tamanho do produto final.
Vídeo da produção
Resultados da produção
A linha de produção SAT110 entrou em produção comercial nas instalações do cliente europeu. O vídeo foi gravado na fábrica do cliente e mostra a linha em operação comercial.
- Na diluição de aparas de fita UD de PP com alto teor de FV, com PP virgem e aditivos dosados continuamente no processo, a linha opera com vazão comercial de 600 kg/h.
- Na condição de granulação de 100% flakes de PP puro, a linha alcança vazão comercial de 1.000 kg/h.
O sistema de alimentação forçada instalado e a configuração modular de dupla rosca também permitem que a linha processe aparas de filmes e chapas de PE/PP de baixa densidade aparente. A vazão real dependerá da morfologia específica do filme e da densidade aparente.
Perguntas frequentes
Por que aparas de fita UD de PP com densidade aparente de 296 g/L exigem alimentação forçada?
Esse material tem baixa densidade aparente e alta proporção (64,7%) de partículas de 0–5 mm, o que provoca formação de pontes e oscilações em sistemas de alimentação convencionais. O sistema de alimentação forçada usa empuxo mecânico para ajudar a manter a alimentação contínua.
Como se reduz o desgaste causado pelo material com alto teor de FV?
Para atenuar o desgaste abrasivo do alto teor de fibra de vidro, a extrusora tem camisas do cilindro resistentes ao desgaste e configurações específicas contra desgaste nos elementos de rosca críticos expostos a maiores cargas abrasivas.
Como o teor de 70% de FV é ajustado para uma meta teórica de cerca de 30%?
Na produção, PP virgem e aditivos são dosados continuamente nas aparas com alto teor de FV, conforme a formulação, pelo sistema de alimentação. O teor final real de fibra de vidro deve ser verificado por ensaio de cinzas em laboratório ou outro método de ensaio adequado.
Por que as duas vazões são de 600 kg/h e 1.000 kg/h, respectivamente?
As duas vazões correspondem a diferentes densidades aparentes, formulações, exigências de dosagem e cargas de processamento. A condição com alto teor de FV exige alimentação estável de aparas de baixa densidade aparente, além de dosagem e mistura contínuas de PP virgem. A condição com flakes de PP puro é relativamente mais simples. Essas diferenças resultaram em vazões de produção estáveis distintas na mesma extrusora SAT110.
Esta linha de produção pode processar aparas de filmes ou chapas de PE/PP?
Sim. O sistema de alimentação forçada supera com eficácia as dificuldades de alimentação de materiais de baixa densidade aparente. Junto com o projeto modular de dupla rosca, isso permite que a linha processe aparas de filmes e chapas de PE/PP. A vazão real dependerá da morfologia específica do material e da densidade aparente.
Solicitar orçamento
Informe seu material, sua formulação e a vazão desejada.
- 01Análise do processo
- 02Conversa com um engenheiro
- 03Proposta de linha

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.