
Ligne bivis SAT110 pour le recyclage et le compoundage de chutes de rubans UD PP à fort taux de fibres de verre
Une ligne bivis SAT110 en exploitation commerciale en Europe, qui dilue des chutes de rubans UD PP à 70 % de fibres de verre jusqu’à environ 30 % de FV, à 600 kg/h.
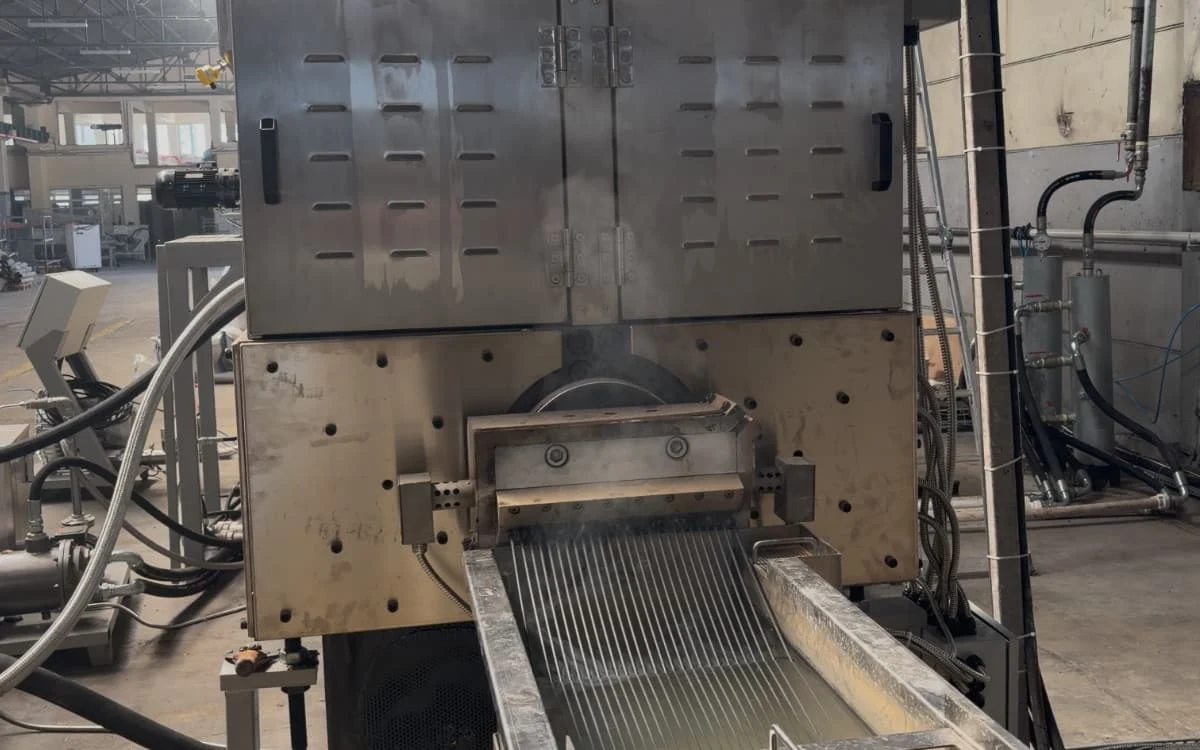
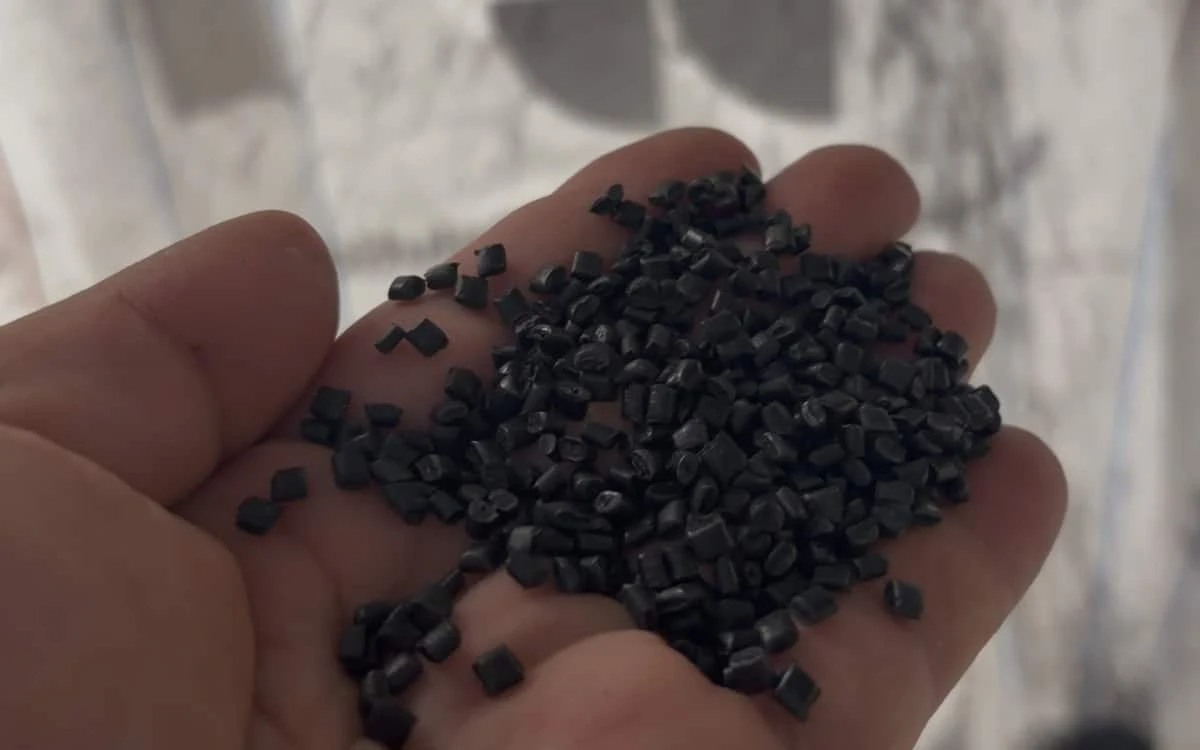
Cette étude de cas présente une ligne bivis USEON SAT110 en exploitation commerciale chez un client en Europe. Grâce à l’ajout continu de PP vierge et d’additifs, la ligne compounde des chutes de rubans UD PP à 70 % de fibres de verre (FV) vers un objectif théorique d’environ 30 % de FV, avec un débit de production commerciale de 600 kg/h ; dans une autre configuration, la granulation de paillettes de PP pur atteint 1 000 kg/h.
Conditions de production
| Paramètre | Condition 1 : dilution de chutes de PP à fort taux de FV | Condition 2 : granulation de paillettes de PP pur |
|---|---|---|
| Matière | Chutes de rubans UD PP + PP vierge + additifs | Paillettes de PP 100 % pur |
| Teneur initiale en FV | 70 % | Pas de fibres de verre notables |
| Masse volumique apparente | 296 g/L | 400 g/L |
| Granulométrie | La fraction 0–5 mm représentait 64,7 % de l’échantillon tamisé ; la fraction 5–10 mm, 25,4 % | < 15 mm |
| Objectif du procédé | Objectif théorique d’environ 30 % de FV | Granulation continue à l’état fondu |
| Débit | 600 kg/h | 1 000 kg/h |
Principaux défis de mise en œuvre
Masse volumique apparente et continuité de l’alimentation
Dans la condition à fort taux de FV, la matière présente une faible masse volumique apparente (296 g/L) et une forte proportion de fines (0–5 mm), ce qui provoque des voûtes et des fluctuations de débit d’alimentation avec une alimentation gravitaire classique.
Usure abrasive
La teneur de 70 % en fibres de verre entraîne une usure abrasive du fourreau et des éléments de vis pendant l’extrusion et la plastification.
Ajustement de la formulation et mélange
La teneur théorique en fibres de verre est ajustée par le rapport de dosage entre chutes à fort taux de FV et PP vierge. L’extrudeuse bivis assure la plastification et le mélange en continu, ce qui exige un équilibre de procédé entre plastification, mélange, préservation de la longueur des fibres de verre et échauffement.
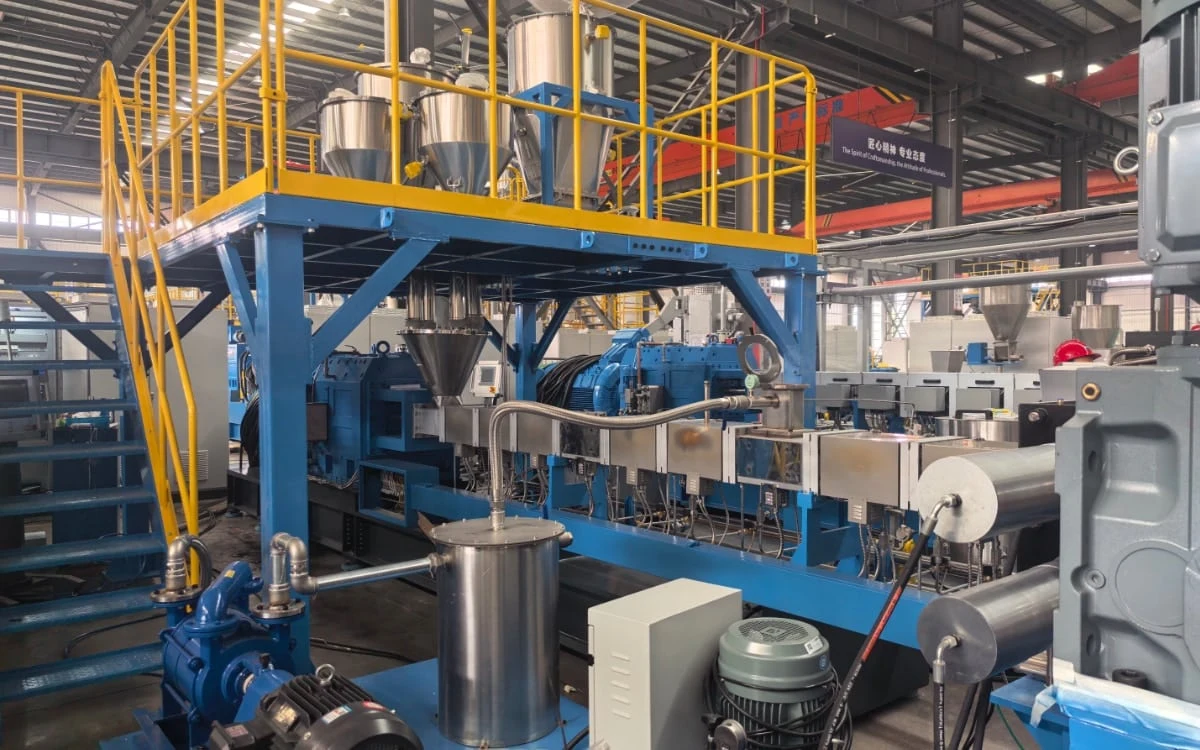
Configuration de la ligne de production
- Système de gavage
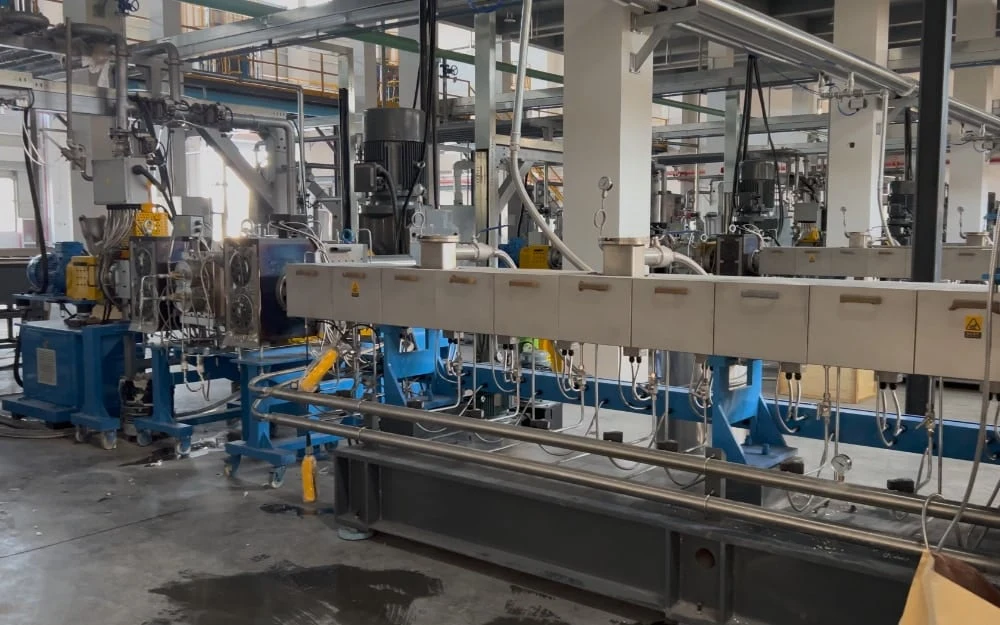
- Extrudeuse bivis SAT110
- Filtration de la matière fondue
- Bac de refroidissement à eau
- Unité d’essorage des joncs
- Granulateur à joncs
- Tamis classeur vibrant
- Silo de stockage.
Analyse de la configuration principale :
- Système de gavage : une assistance mécanique permet de traiter des chutes de faible masse volumique apparente. Il réduit les voûtes et les fluctuations de débit d’alimentation, et aide à maintenir une alimentation continue.
- Configuration anti-usure : pour faire face à l’usure abrasive due à la forte teneur en fibres de verre, la ligne a été équipée de chemises de fourreau anti-usure et d’éléments de vis clés résistants aux charges abrasives.
- Granulation et classification : après granulation de joncs refroidis à l’eau et essorage, les granulés passent dans un tamis classeur vibrant. Cette étape sépare les fines, les granulés soudés et les granulés hors calibre, pour une granulométrie plus régulière du produit fini.
Vidéo de production
Résultats de production
La ligne SAT110 est entrée en production commerciale sur le site du client européen. La vidéo a été tournée dans l’usine du client et montre la ligne en exploitation commerciale.
- En compoundage par dilution de chutes de rubans UD PP à fort taux de FV, avec dosage continu de PP vierge et d’additifs dans le procédé, la ligne fonctionne à un débit de production commerciale de 600 kg/h.
- En granulation de paillettes de PP 100 % pur, la ligne atteint un débit de production commerciale de 1 000 kg/h.
Le système de gavage installé et la configuration bivis modulaire permettent aussi à la ligne de traiter des chutes de films et de feuilles PE/PP de faible masse volumique apparente. Le débit de production réel dépendra de la morphologie du film et de sa masse volumique apparente.
FAQ
Pourquoi des chutes de rubans UD PP d’une masse volumique apparente de 296 g/L nécessitent-elles un gavage ?
Cette matière présente une faible masse volumique apparente et une forte proportion (64,7 %) de fractions de 0–5 mm, ce qui provoque des voûtes et des fluctuations dans les systèmes d’alimentation standard. Le système de gavage exerce une poussée mécanique qui aide à maintenir une alimentation continue.
Comment réduire l’usure causée par une matière à fort taux de FV ?
Pour limiter l’usure abrasive liée à la forte teneur en fibres de verre, l’extrudeuse est équipée de chemises de fourreau anti-usure et de configurations anti-usure spécifiques pour les éléments de vis clés les plus exposés aux charges abrasives.
Comment ramener la teneur de 70 % de FV à un objectif théorique d’environ 30 % ?
En production, le système d’alimentation dose en continu du PP vierge et des additifs dans les chutes à fort taux de FV, selon la formulation. La teneur finale réelle en fibres de verre doit être vérifiée par un essai de taux de cendres en laboratoire ou une autre méthode d’essai appropriée.
Pourquoi les deux débits sont-ils respectivement de 600 kg/h et de 1 000 kg/h ?
Les deux débits correspondent à des masses volumiques apparentes, des formulations, des exigences de dosage et des charges de traitement différentes. La condition à fort taux de FV exige une alimentation stable de chutes de faible masse volumique apparente, avec un dosage et un mélange continus de PP vierge. La condition avec paillettes de PP pur est relativement plus simple. Ces différences se traduisent par deux débits de production stables distincts sur la même extrudeuse SAT110.
Cette ligne de production peut-elle traiter des chutes de films ou de feuilles PE/PP ?
Oui. Le système de gavage installé surmonte efficacement les difficultés d’alimentation propres aux matières de faible masse volumique apparente. Associé à la conception bivis modulaire, il permet à la ligne de traiter des chutes de films et de feuilles PE/PP. Le débit réel dépendra de la morphologie de la matière et de sa masse volumique apparente.
Demander un devis
Indiquez-nous votre matière, votre formulation et le débit visé.
- 01Analyse du procédé
- 02Échange avec un ingénieur
- 03Proposition de ligne

Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.