
Linia dwuślimakowa SAT110 do recyklingu i kompaundowania odpadów taśm UD z PP o wysokiej zawartości włókna szklanego
Linia dwuślimakowa SAT110 pracująca komercyjnie w Europie, która rozcieńcza odpady taśm UD z PP o zawartości 70% GF do ok. 30% GF przy wydajności 600 kg/h.
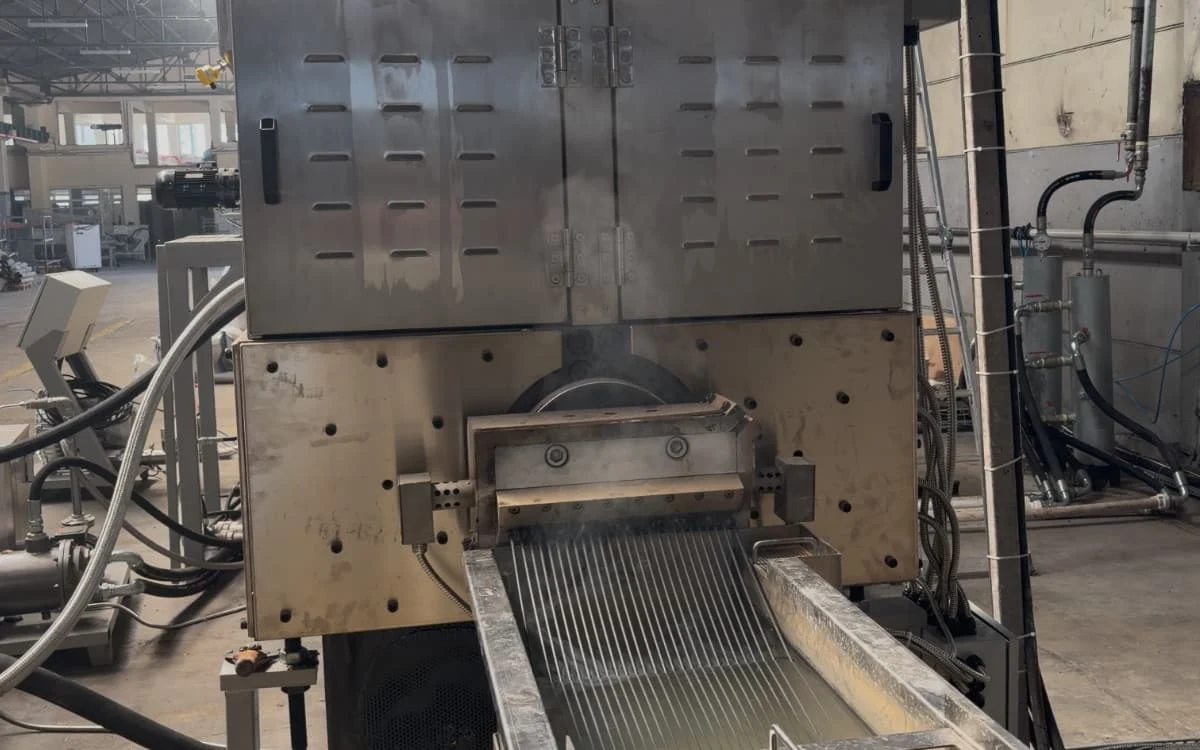
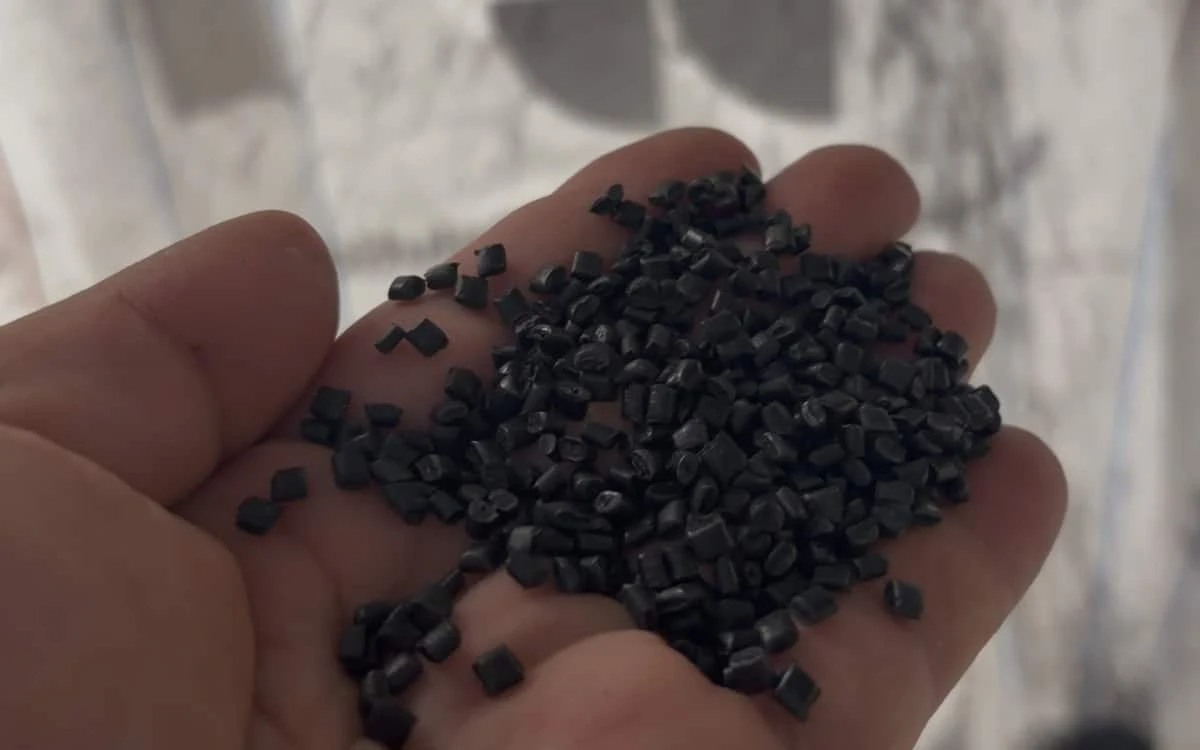
W tym studium przypadku opisujemy linię dwuślimakową SAT110 firmy USEON, pracującą komercyjnie w zakładzie klienta w Europie. Dzięki ciągłemu dodawaniu pierwotnego PP i dodatków linia kompaunduje odpady taśm UD z PP o zawartości 70% GF do teoretycznej docelowej zawartości ok. 30% GF, osiągając w produkcji komercyjnej wydajność 600 kg/h; w osobnym trybie granulacji czystych płatków PP osiąga 1000 kg/h.
Warunki produkcji
| Parametr | Tryb 1: rozcieńczanie odpadów PP o wysokiej zawartości GF | Tryb 2: granulacja czystych płatków PP |
|---|---|---|
| Materiał | Odpady taśm UD z PP + pierwotny PP + dodatki | 100% czyste płatki PP |
| Początkowa zawartość GF | 70% | Bez widocznej zawartości włókna szklanego |
| Gęstość nasypowa | 296 g/L | 400 g/L |
| Wielkość cząstek | Frakcja 0–5 mm stanowiła 64,7% przesianej próbki, a frakcja 5–10 mm – 25,4% | < 15 mm |
| Cel procesu | Teoretyczna docelowa zawartość ok. 30% GF | Ciągła granulacja stopu |
| Wydajność | 600 kg/h | 1000 kg/h |
Główne wyzwania przetwórcze
Gęstość nasypowa i ciągłość podawania
W trybie z wysoką zawartością GF materiał ma niską gęstość nasypową (296 g/l) i duży udział drobnych frakcji (0–5 mm), co przy konwencjonalnym podawaniu grawitacyjnym powoduje mostkowanie i wahania natężenia podawania.
Zużycie ścierne
Zawartość 70% włókna szklanego powoduje ścierne zużycie cylindra i elementów ślimakowych podczas wytłaczania i uplastyczniania.
Korekta receptury i mieszanie
Teoretyczny udział włókna szklanego reguluje się dozowanym stosunkiem odpadów o wysokiej zawartości GF do pierwotnego PP. Wytłaczarka dwuślimakowa odpowiada za ciągłe uplastycznianie i mieszanie, co wymaga równowagi procesowej między uplastycznianiem, mieszaniem, utrzymaniem długości włókien szklanych a wzrostem temperatury.
Konfiguracja linii produkcyjnej
- System podawania wymuszonego
- Wytłaczarka dwuślimakowa SAT110
- Filtracja stopu
- Wanna chłodząca
- Urządzenie do odwadniania żyłek
- Granulator żyłkowy
- Klasyfikator wibracyjny
- Silos magazynowy.
Analiza kluczowych elementów konfiguracji:
- System podawania wymuszonego: wykorzystuje mechaniczne wspomaganie do przetwarzania odpadów o niskiej gęstości nasypowej. Ogranicza mostkowanie i wahania natężenia podawania, pomagając utrzymać ciągłe podawanie.
- Konfiguracja odporna na zużycie: aby przeciwdziałać zużyciu ściernemu wywołanemu wysoką zawartością włókna szklanego, zastosowano odporne na zużycie tuleje cylindra oraz kluczowe elementy ślimakowe narażone na obciążenia ścierne.
- Granulacja i klasyfikacja: po granulacji żyłkowej z chłodzeniem wodnym i odwodnieniu granulat trafia do klasyfikatora wibracyjnego. Na tym etapie oddziela się drobną frakcję, sklejone granulki i granulat o niewłaściwym wymiarze, co poprawia powtarzalność wymiarów gotowego produktu.
Film z produkcji
Wyniki produkcji
Linia SAT110 rozpoczęła produkcję komercyjną w zakładzie europejskiego klienta. Załączony film nagrano w zakładzie produkcyjnym klienta; pokazuje on linię podczas pracy komercyjnej.
- Przy kompaundowaniu z rozcieńczaniem odpadów taśm UD z PP o wysokiej zawartości GF, z ciągłym dozowaniem pierwotnego PP i dodatków, linia pracuje w produkcji komercyjnej z wydajnością 600 kg/h.
- W trybie granulacji 100% czystych płatków PP linia osiąga w produkcji komercyjnej wydajność 1000 kg/h.
Zainstalowany system podawania wymuszonego i modułowa konfiguracja dwuślimakowa umożliwiają też przetwarzanie odpadów folii i płyt PE/PP o niskiej gęstości nasypowej. Rzeczywista wydajność produkcyjna będzie zależeć od postaci folii i jej gęstości nasypowej.
FAQ
Dlaczego odpady taśm UD z PP o gęstości nasypowej 296 g/l wymagają podawania wymuszonego?
Materiał ten ma niską gęstość nasypową i duży udział (64,7%) frakcji 0–5 mm, co w standardowych systemach podawania prowadzi do mostkowania i wahań. System podawania wymuszonego wykorzystuje mechaniczny docisk, aby pomóc utrzymać ciągłe podawanie.
Jak ogranicza się zużycie powodowane przez materiał o wysokiej zawartości GF?
Aby ograniczyć zużycie ścierne wynikające z wysokiej zawartości włókna szklanego, wytłaczarkę wyposażono w odporne na zużycie tuleje cylindra, a kluczowe elementy ślimakowe narażone na większe obciążenia ścierne otrzymały specjalne wykonanie odporne na zużycie.
Jak zawartość 70% GF koryguje się do teoretycznej docelowej wartości ok. 30%?
W trakcie produkcji system podawania w sposób ciągły dozuje pierwotny PP i dodatki do odpadów o wysokiej zawartości GF zgodnie z recepturą. Rzeczywistą końcową zawartość włókna szklanego należy zweryfikować laboratoryjnym oznaczeniem zawartości popiołu lub inną odpowiednią metodą badawczą.
Dlaczego wydajności wynoszą odpowiednio 600 kg/h i 1000 kg/h?
Obie wydajności odpowiadają różnym gęstościom nasypowym materiału, recepturom, wymaganiom dozowania i obciążeniom procesowym. Tryb z wysoką zawartością GF wymaga stabilnego podawania odpadów o niskiej gęstości nasypowej przy jednoczesnym ciągłym dozowaniu i wmieszaniu pierwotnego PP. Tryb z czystymi płatkami PP jest stosunkowo prostszy. Z tych różnic wynikają odrębne stabilne wydajności produkcyjne na tej samej wytłaczarce SAT110.
Czy ta linia może przetwarzać odpady folii lub płyt PE/PP?
Tak. Zastosowany system podawania wymuszonego skutecznie rozwiązuje problemy z podawaniem materiałów o niskiej gęstości nasypowej. W połączeniu z modułową konstrukcją dwuślimakową umożliwia to przetwarzanie odpadów folii i płyt PE/PP. Rzeczywista wydajność będzie zależeć od postaci materiału i jego gęstości nasypowej.
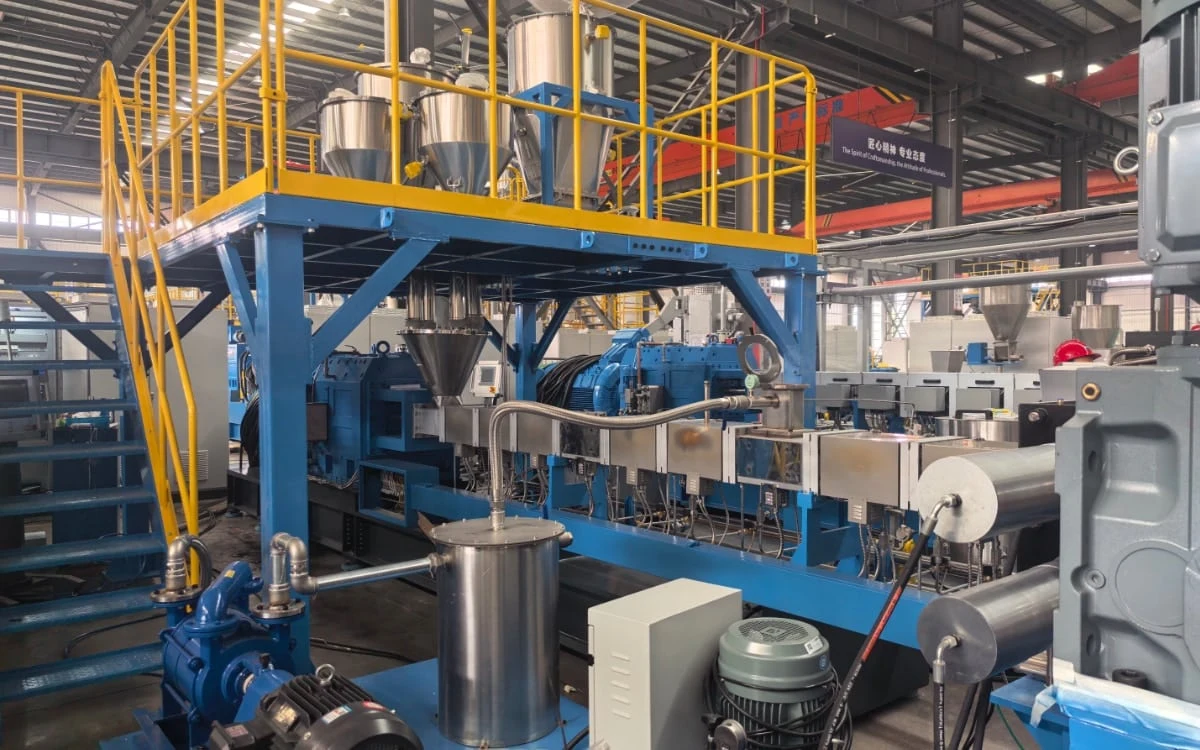
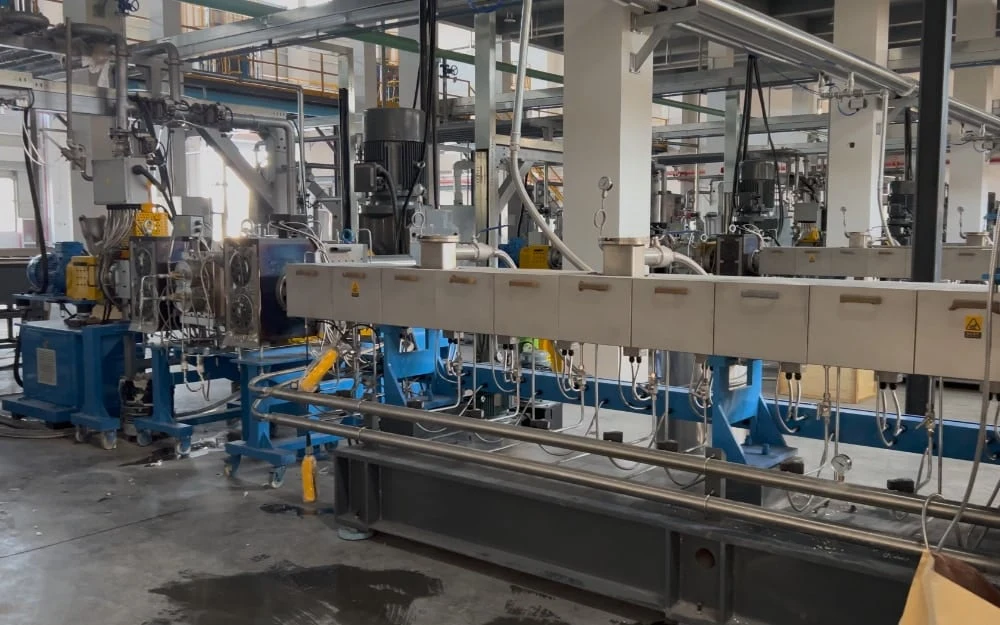
Zapytaj o ofertę
Prosimy podać materiał, recepturę i docelową wydajność.
- 01Analiza procesu
- 02Rozmowa z inżynierem
- 03Propozycja linii

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.