
خط دوماردون SAT110 برای بازیافت و کامپاندینگ ضایعات نوار UD از PP با الیاف شیشهٔ بالا
یک خط دوماردون SAT110 در حال بهرهبرداری تجاری در اروپا که ضایعات نوار UD از PP با ۷۰٪ الیاف شیشه (GF) را با ظرفیت ۶۰۰ کیلوگرم/ساعت به حدود ۳۰٪ الیاف شیشه رقیق میکند.
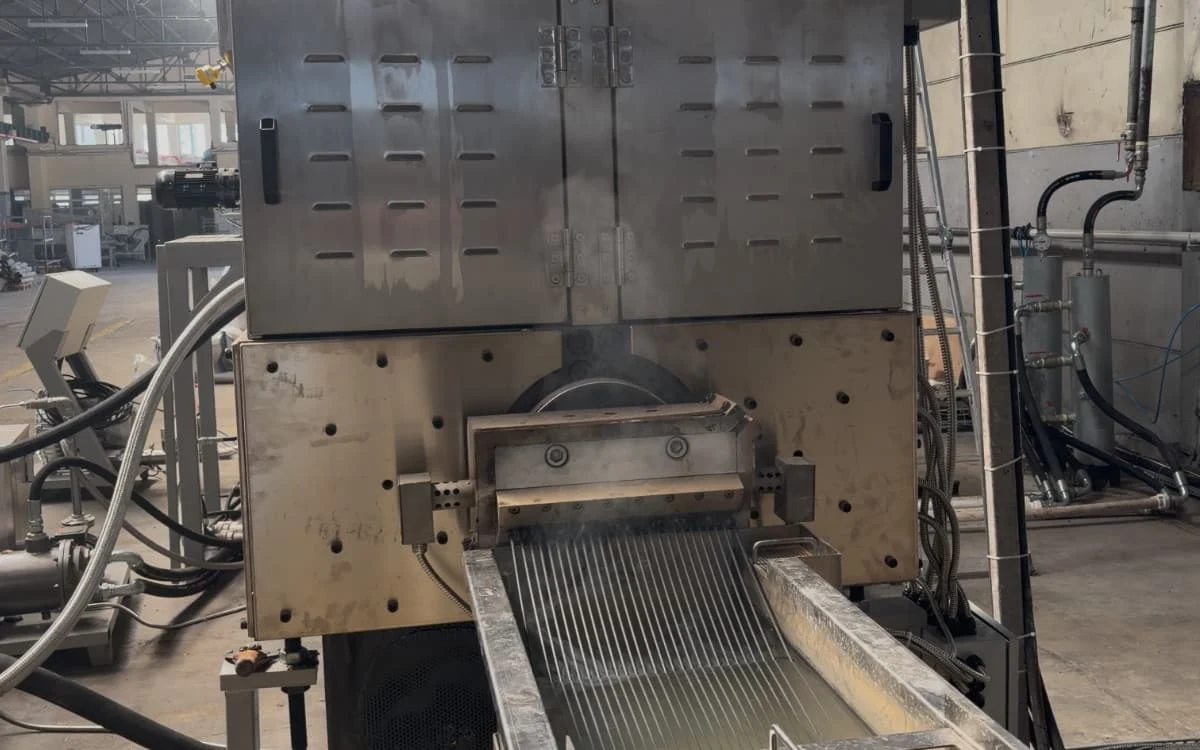
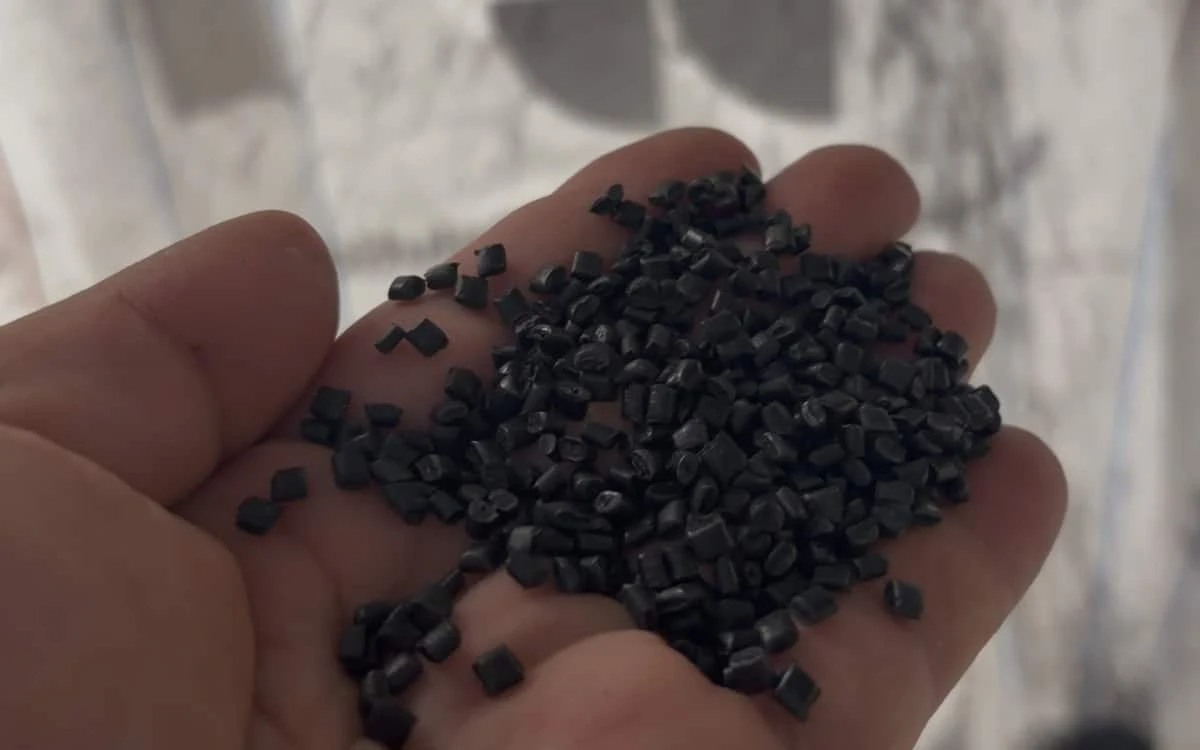
این مطالعهٔ موردی، یک خط دوماردون SAT110 از USEON را مستند میکند که در کارخانهٔ یک مشتری در اروپا در حال بهرهبرداری تجاری است. این خط با افزودن پیوستهٔ PP نو و افزودنیها، ضایعات نوار UD از PP با ۷۰٪ الیاف شیشه را تا هدف نظری حدود ۳۰٪ الیاف شیشه کامپاند میکند و ظرفیت تولید تجاری آن ۶۰۰ کیلوگرم/ساعت است؛ در شرایط جداگانهٔ گرانولسازی پرک PP خالص نیز به ۱٬۰۰۰ کیلوگرم/ساعت میرسد.
شرایط تولید
| پارامتر | شرایط ۱: رقیقسازی ضایعات PP با الیاف شیشهٔ بالا | شرایط ۲: گرانولسازی پرک PP خالص |
|---|---|---|
| ماده | ضایعات نوار UD از PP + PP نو + افزودنیها | پرک PP خالص ۱۰۰٪ |
| درصد اولیهٔ الیاف شیشه | ۷۰٪ | بدون الیاف شیشهٔ مشهود |
| چگالی ظاهری | ۲۹۶ g/L | ۴۰۰ g/L |
| اندازهٔ ذرات | بخش ۰–۵ میلیمتر ۶۴٫۷٪ و بخش ۵–۱۰ میلیمتر ۲۵٫۴٪ از نمونهٔ سرندشده را تشکیل میداد | < ۱۵ میلیمتر |
| هدف فرایند | هدف نظری حدود ۳۰٪ الیاف شیشه | گرانولسازی پیوستهٔ مذاب |
| ظرفیت تولید | ۶۰۰ کیلوگرم/ساعت | ۱٬۰۰۰ کیلوگرم/ساعت |
چالشهای اصلی فرایند
چگالی ظاهری و پیوستگی تغذیه
در شرایط الیاف شیشهٔ بالا، ماده چگالی ظاهری پایین (۲۹۶ گرم/لیتر) و سهم زیادی از ذرات ریز (۰–۵ میلیمتر) دارد که در تغذیهٔ ثقلی معمولی باعث پلزدن مواد و نوسان نرخ تغذیه میشود.
سایش
۷۰٪ الیاف شیشه در حین اکستروژن و پلاستیکهشدن باعث سایش سیلندر و المانهای ماردون میشود.
تنظیم فرمولاسیون و اختلاط
نسبت نظری الیاف شیشه با نسبت دوزینگ ضایعات پرالیاف به PP نو تنظیم میشود. اکسترودر دوماردون پلاستیکهسازی و اختلاط پیوسته را بر عهده دارد و باید میان پلاستیکهسازی، اختلاط، حفظ طول الیاف شیشه و افزایش دما تعادل فرایندی برقرار شود.
پیکربندی خط تولید
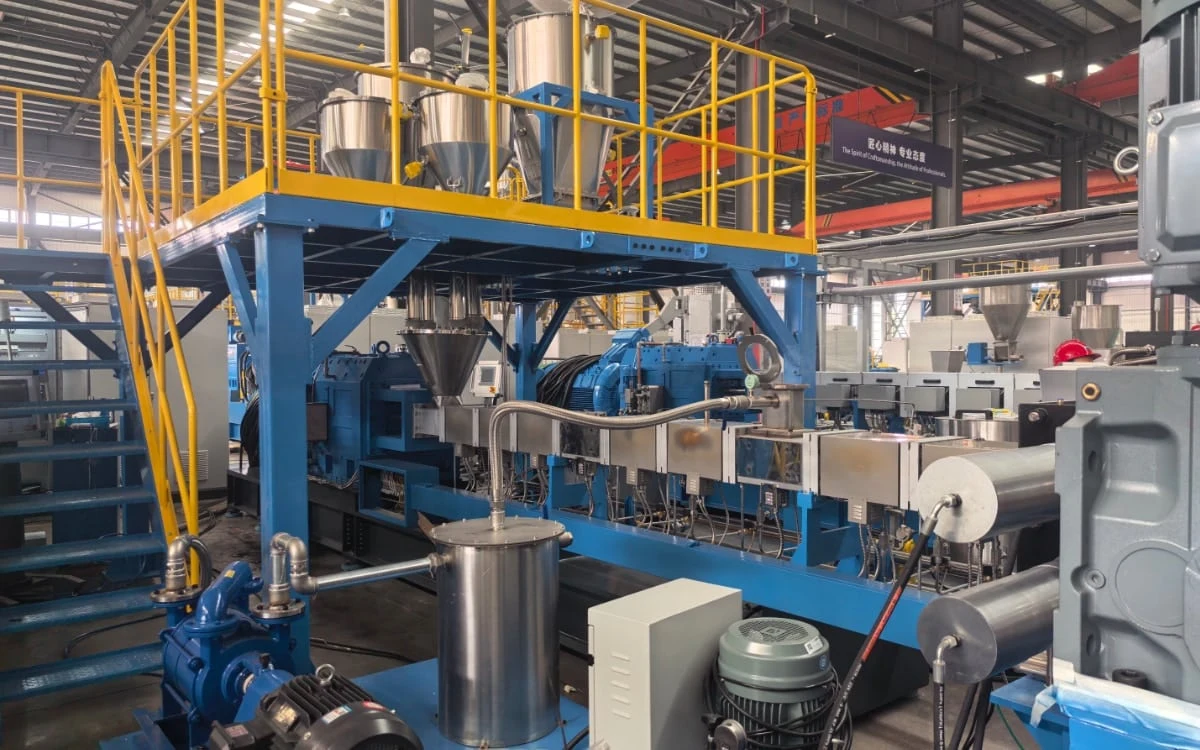
- سیستم تغذیهٔ اجباری
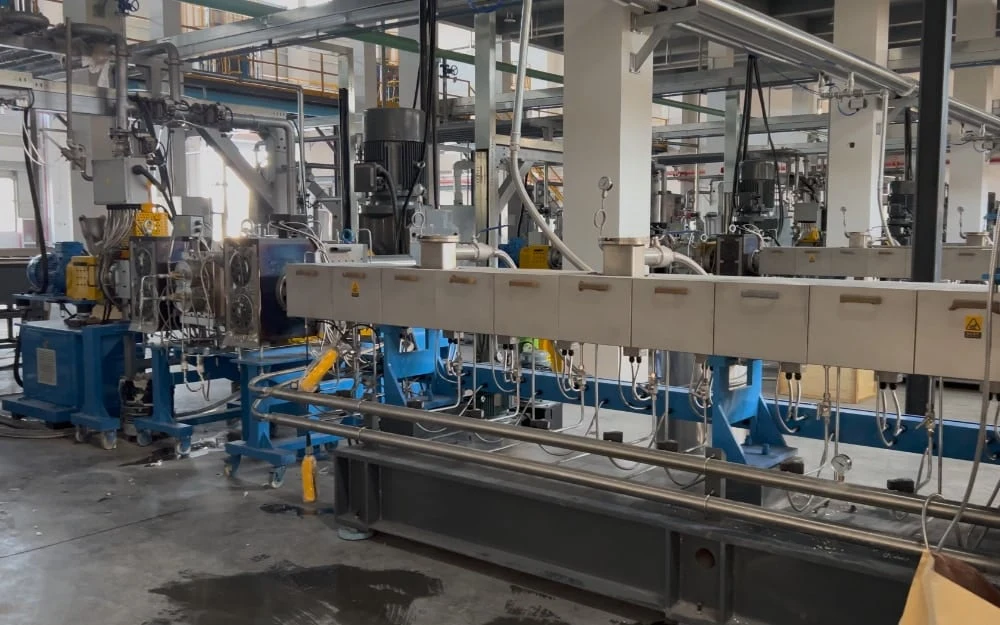
- اکسترودر دوماردون SAT110
- فیلتراسیون مذاب
- وان آب خنککن
- واحد آبگیری رشته
- گرانولساز رشتهای
- کلاسیفایر لرزان
- سیلوی ذخیره.
تحلیل پیکربندی اصلی:
- سیستم تغذیهٔ اجباری: با کمک مکانیکی، ضایعات با چگالی ظاهری پایین را تغذیه میکند. این سیستم پلزدن مواد و نوسان نرخ تغذیه را کاهش میدهد و به پیوستگی تغذیه کمک میکند.
- پیکربندی مقاوم به سایش: برای مقابله با سایش ناشی از درصد بالای الیاف شیشه، آستر سیلندر مقاوم به سایش و المانهای کلیدی ماردون که در معرض بار سایشی هستند، بهکار گرفته شد.
- گرانولسازی و دستهبندی: پس از گرانولسازی رشتهای با خنککاری آب و آبگیری، گرانولها وارد کلاسیفایر لرزان میشوند. در این مرحله ریزدانهها، گرانولهای بههمچسبیده و گرانولهای خارج از اندازه جدا میشوند و یکنواختی اندازهٔ محصول نهایی بهبود مییابد.
ویدئوی تولید
نتایج تولید
خط تولید SAT110 در کارخانهٔ مشتری اروپایی وارد تولید تجاری شده است. ویدئوی همراه در محل تولید مشتری ضبط شده و خط را در حال بهرهبرداری تجاری نشان میدهد.
- در کامپاندینگ رقیقسازی ضایعات نوار UD از PP با الیاف شیشهٔ بالا، در حالی که PP نو و افزودنیها بهطور پیوسته به فرایند دوز میشوند، ظرفیت تولید تجاری خط ۶۰۰ کیلوگرم/ساعت است.
- در شرایط گرانولسازی پرک PP خالص ۱۰۰٪، خط به ظرفیت تولید تجاری ۱٬۰۰۰ کیلوگرم/ساعت میرسد.
سیستم تغذیهٔ اجباری نصبشده و پیکربندی ماژولار دوماردون، امکان فرآوری ضایعات فیلم و ورق PE/PP با چگالی ظاهری پایین را نیز به این خط میدهد. ظرفیت تولید واقعی به شکل فیلم و چگالی ظاهری آن بستگی دارد.
پرسشهای متداول
چرا ضایعات نوار UD از PP با چگالی ظاهری ۲۹۶ گرم/لیتر به تغذیهٔ اجباری نیاز دارد؟
این ماده چگالی ظاهری پایین و سهم زیادی (۶۴٫۷٪) از ذرات ۰–۵ میلیمتر دارد که در سیستمهای تغذیهٔ معمولی به پلزدن مواد و نوسان میانجامد. سیستم تغذیهٔ اجباری با فشار مکانیکی به پیوستگی تغذیه کمک میکند.
سایش ناشی از مواد با الیاف شیشهٔ بالا چگونه کاهش مییابد؟
برای کاهش سایش ناشی از درصد بالای الیاف شیشه، اکسترودر به آستر سیلندر مقاوم به سایش و پیکربندی ویژهٔ ضدسایش برای المانهای کلیدی ماردون که بار سایشی بیشتری تحمل میکنند، مجهز است.
درصد ۷۰٪ الیاف شیشه چگونه به هدف نظری حدود ۳۰٪ تنظیم میشود؟
در تولید، PP نو و افزودنیها طبق فرمولاسیون و از طریق سیستم تغذیه بهطور پیوسته به ضایعات پرالیاف دوز میشوند. درصد واقعی نهایی الیاف شیشه باید با آزمون خاکستر در آزمایشگاه یا روش آزمون مناسب دیگری تأیید شود.
چرا دو ظرفیت تولید به ترتیب ۶۰۰ کیلوگرم/ساعت و ۱٬۰۰۰ کیلوگرم/ساعت است؟
این دو ظرفیت به چگالی ظاهری، فرمولاسیون، نیاز دوزینگ و بار فرایندی متفاوت مواد مربوط است. شرایط الیاف شیشهٔ بالا به تغذیهٔ پایدار ضایعات با چگالی ظاهری پایین همراه با دوزینگ و اختلاط پیوستهٔ PP نو نیاز دارد. شرایط پرک PP خالص نسبتاً سادهتر است. این تفاوتها به دو ظرفیت تولید پایدار جداگانه روی همان اکسترودر SAT110 انجامید.
آیا این خط تولید میتواند ضایعات فیلم یا ورق PE/PP را فرآوری کند؟
بله. سیستم تغذیهٔ اجباری پیکربندیشده بهخوبی بر دشواریهای تغذیهٔ مواد با چگالی ظاهری پایین غلبه میکند. این سیستم همراه با طراحی ماژولار دوماردون، فرآوری ضایعات فیلم و ورق PE/PP را در این خط ممکن میسازد. ظرفیت تولید واقعی به شکل و چگالی ظاهری مادهٔ مورد نظر بستگی دارد.
استعلام قیمت
ماده، فرمولاسیون و ظرفیت تولید موردنظر خود را به ما بگویید.
- ۰۱بررسی فرایند
- ۰۲گفتوگو با مهندس
- ۰۳پیشنهاد خط

Souder Chen
مدیر بخش کامپاندینگ
از سال ۲۰۰۸ در USEON. خطوط کامپاندینگ، حذف مواد فرار و بازیافت با اکسترودر دوماردون.